A ジョブトラベラーに作業者署名が欠けていると、出荷が滞る可能性がある. 。検査記録が欠落していると、日常的な品質苦情が数週間にわたる調査に発展する可能性があります。バッチトレーサビリティの欠落は、生産ロット全体を隔離せざるを得なくすることがあります — 部品が欠陥品だからではなく、 欠陥がないことを証明できないからです.
これらは仮定のリスクではありません。 ジョブトラベラーを実際の生産記録ではなく任意の書類として扱うことの日常的な結果です.
ジョブトラベラーが不完全な場合に何が起こるか
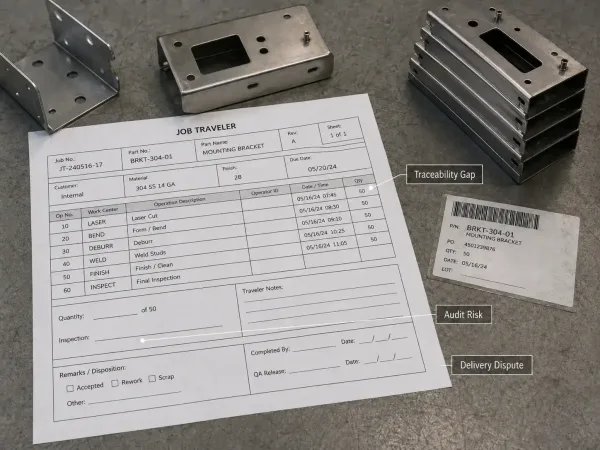
ジョブトラベラーの記録漏れは、トレーサビリティの欠落、監査指摘、納品紛争を引き起こす可能性があります。.
ジョブトラベラーは、部品が実際にどのように製造されたかの経緯を記す文書です。. その記録に欠落がある場合、結果は3つのカテゴリーに分類されます。.
トレーサビリティが失われます。. 顧客が2ヶ月前に納品されたブラケットの寸法問題を報告します。曲げ工程に作業者名やタイムスタンプがなければ、誰がその部品を加工したか、いつ曲げられたか、機械が校正範囲内であったかを特定できません。. 調査は行き詰まり、顧客はプロセス管理に対する信頼を失います。.
監査に不合格となります。. 規制産業 — 航空宇宙、医療、防衛 — では、監査人は証拠なしに「正しく製造しました」を受け入れません。. 署名が欠落したり検査記録が不完全なジョブトラベラーは、不適合指摘となります。. 深刻な場合、認証を失う可能性があります。.
納品紛争が発生します。. 発注書が500個を要求しているのに最終数量が487個の場合、ジョブトラベラーだけが13個の行き先を説明できる唯一の文書です。各工程で数量が記録されていなければ、レーザー切断、溶接、仕上げのどこで損失が発生したかを示す方法がありません。. 不一致はデータではなく信頼の問題となります。.
重要なのは、ジョブトラベラーが完璧でなければならないということではありません。 空白のフィールドはすべて、後で答えられなくなる質問を表しているということです.
ジョブトラベラーとは何か?
ジョブトラベラー — ショップトラベラー、 ワークトラベラー、または単にトラベラーとも呼ばれる — は、部品またはバッチが工場内のすべての工程を通過する際に追従する生産記録です。部品の物理的またはデジタル的な伴走者であり、 部品があるワークステーションから次へ移動するにつれてデータを蓄積します.
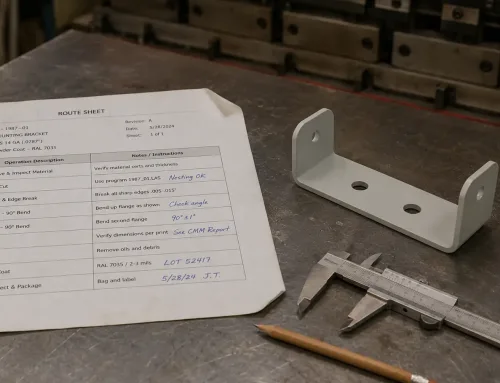
ここでジョブトラベラーとルートシートの区別が重要になります。ルートシートは計画された工程順序を定義します:部品がどのステップを、どの順序で、どのツールやパラメータで通過すべきか。これは生産開始前に作成されます。対照的に、ジョブトラベラーは, 生産中に実際に何が起こったかを記録します — 誰が各工程を担当したか、いつ、どのような結果で、部品が検査に合格したかどうか. 。各ステップの最中および後に記入されます。.
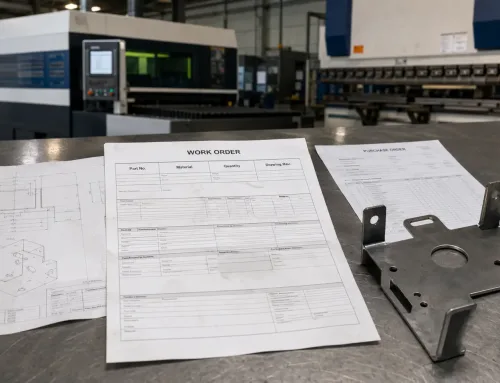
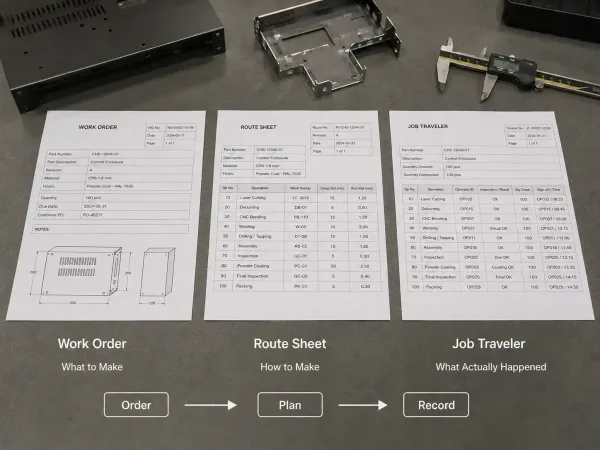
A 製造ワークオーダー はその両方の上位に位置します。これは生産契約です: 何を、いくつ、いつまでに、いくらで作るか. 。ルートシートは工場に製造方法を伝えます。. ジョブトラベラーは、実際にそうしたことを証明します。.
一部の工場、特にERPやMESソフトウェアを運用している工場では、ルートシートとジョブトラベラーは単一のデジタル文書に統合されています。その他の工場、特に小規模なファブリケーションショップでは、別々の紙のフォームのままです。基本的なロジックは同じです: 計画し、そして記録する.
ジョブトラベラーの記載内容 — および各フィールドが重要な理由
ジョブトラベラーは、上部にタイトルがあるだけの空白のフォームではありません。そこにあるすべてのフィールドは、特定のエンジニアリングまたは 製造品質要件をサポートするために存在します. 。以下の内訳では、 板金加工で最も重要な6つのフィールド.
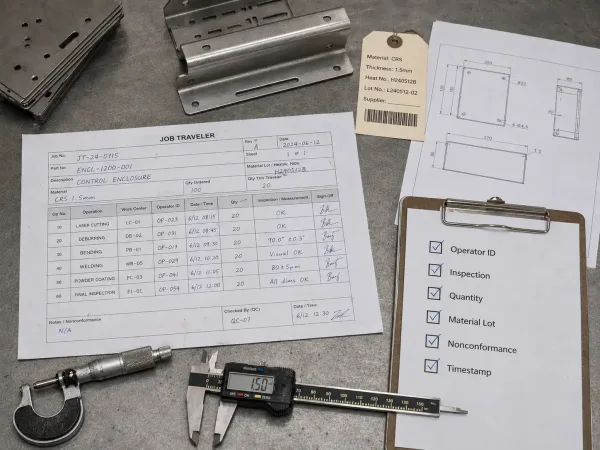
を説明します.
完全なジョブトラベラーは、工程、作業者、検査、数量、材料ロット、署名を記録します。
工程ステップと順序 ジョブトラベラーには、部品が通過しなければならないすべての工程が記載されています —. レーザー切断、バリ取り、曲げ、溶接、表面処理、最終検査など.
このフィールドが重要なのは、他のすべての枠組みを形成するからです。定義された順序がなければ、部品が正しい工程ルートに従ったことを検証する方法がありません。もしバリ取りの前に曲げ加工が行われた場合——表面に傷がついたり、曲げが歪んだりする可能性があります—— ジョブトラベラーはその順序エラーを可視化するべきです.
作業者識別
各工程エントリには、その作業を実施した作業者のフィールドが含まれます。一部の工場では手書き署名であり、他の工場ではワークステーションでスキャンされる従業員IDです。.
その目的は監視ではありません。. トレーサビリティと説明責任です。. 生産から3ヶ月後に溶接がリークテストに不合格となった場合、作業者フィールドにより、その溶接を誰が行ったかを特定し、その資格状態を確認し、失敗がスキルの問題、プロセスの問題、または材料の問題であったかを判断できます。これがなければ、その部品に触れたすべての作業者が容疑者となり、誰の役にも立ちません。.
検査記録
ジョブトラベラーの検査エントリは通常、3つの段階に分けられます:
- 受入検査 — 生産に入る前に原材料が仕様(厚さ、グレード、表面状態)を満たしていることを検証する。.
- 工程内検査 — 特定の工程、多くの場合曲げ加工や溶接後に、重要な寸法や溶接品質をチェックする。.
- 最終検査 — 部品が出荷承認される前に、完全な寸法および外観チェックを行う。.
各エントリには以下を含めるべきです: 検査結果(合格、不合格、または条件付き)、該当する場合は測定値、および検査員の識別. 。ジョブトラベラーは正式な検査報告書の代替ではありませんが、検査結果を特定の工程および作業者に結びつけるチェックポイントの証拠を提供します。.
数量追跡
ジョブトラベラーの数量フィールドは記録します: 各工程に何個の部品が入り、何個が出たか. 。その差——スクラップ、手直し、または不良——も記録すべきです。.
これは2つの理由で重要です。第一に、歩留まり追跡が可能になります:溶接工程が一貫して 部品の3~5%を焼き抜けで失う場合, 、入力数と出力数を誰かが記録していなければデータは役に立ちません。第二に、納品紛争を解決します。. 顧客が不足出荷を主張した場合、ジョブトラベラーは誰もが最初に確認する文書です。.
バッチおよびロットトレーサビリティ
材料ロットまたはヒート番号は、原材料のトレーサビリティを維持するために生産を通じて部品を追跡します。.
です。板金加工では、, 板金材料のトレーサビリティ 完成部品を原材料に結びつけます。ジョブトラベラーは以下を記録すべきです: 材料ロット番号またはヒート番号 原材料が生産に入る時点で。部品が工程を移動するにつれて、そのロット番号はそれと共に移動します。.
これはリコールシナリオにおいて極めて重要です。製鉄所が特定のヒート番号に対して材料リコールを発行した場合、その材料を使用したすべての完成部品を特定する必要があります。. ジョブトラベラーにロットトレーサビリティがなければ、推測するか、すべてをリコールするしかありません。.
タイムスタンプとサインオフ
各工程エントリには、作業が完了した日付(および実用的な場合は時刻)を含めるべきです。作業者識別と組み合わせることで、, タイムスタンプは、部品が正しい順序で工程を移動したことを証明する連続記録を作成します.
サインオフは二重の目的を果たします。作業者が作業の実施を承認したことを確認し、部品が次のステーションに移動する前にトラベラーをレビューする監督者に視覚的なチェックポイントを提供します。. 空白のサインオフフィールドは危険信号です——それは工程がスキップされたか、誰も検証しなかったことを意味します。.
ジョブトラベラー vs. ルートシート vs. ワークオーダー
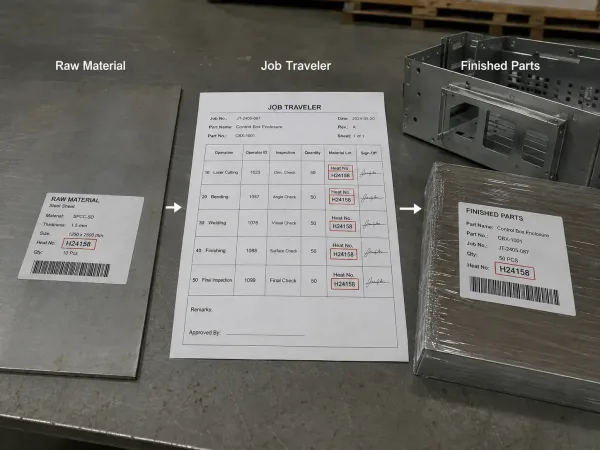
ワークオーダーは何を作るかを定義し、ルートシートは計画されたプロセスを定義し、ジョブトラベラーは実際に何が起こったかを記録します。.
これら3つの文書はしばしば混同されます。一部のソフトウェアシステムがそれらを統合しているためもあり、実際に用語が曖昧に使われているためでもあります。以下の表はその区別を明確にします。.
| 文書 | 定義する内容 | 作成時期 | 使用者 |
|---|---|---|---|
| 作業指示書 | 何を作るか、数量、納期 | 受注時(生産前) | 生産計画、購買 |
| ルートシート | 計画された工程順序とプロセスパラメータ | エンジニアリングまたはプロセス計画時(生産前) | 製造エンジニアリング、現場監督者 |
| ジョブトラベラー | 各工程で実際に何が起こったかの記録 | 生産中および生産後(各ワークステーションにて) | 作業者、検査員、品質、出荷 |
簡単に考える方法: 作業指示書は契約書であり、工程表はレシピであり、ジョブトラベラーは記録簿である. それぞれが異なる目的を果たし、完全な生産記録には3つすべてが必要です。.
ジョブトラベラーが板金工場をどのように流れるか
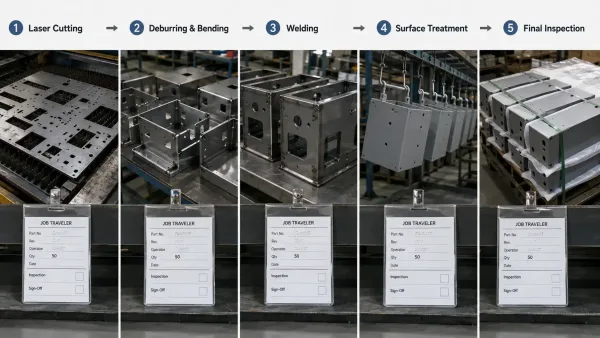
ジョブトラベラーは、板金部品の切断、成形、溶接、仕上げ、最終検査までの工程を追跡します。.
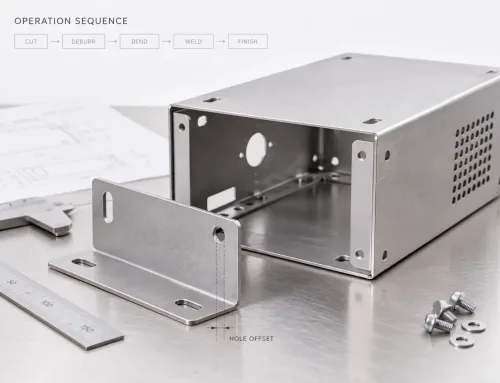
具体的に理解するために、ジョブトラベラーが板金筐体の一般的な製作工程をどのように伴うか考えてみましょう。.
レーザー切断。. オペレーターは板材から展開図を切断します。ジョブトラベラーには、以下の内容を記録します: 使用した機械、板材の材料ロット番号、切断数量(スクラップを含む)、およびオペレーターID. 工程内寸法検査が必要な場合——例えば、重要な穴位置の検証——検査員はこの段階で承認署名します。.
バリ取りおよび成形。. 部品はバリ取り工程に移動し、次にプレスブレーキへ送られます。曲げ加工オペレーターは以下を記録します: 曲げ順序、使用した金型、および曲げ角度が図面と一致していることの確認. 部品に特定の曲げ半径が必要な場合、またはオペレーターが表面傷を確認した場合、それはトラベラーに記載されます。.
溶接。. 溶接工は以下を記録します: 溶接プロセス(MIG、TIG、スポット)、ワイヤまたはロッドの仕様、シールドガス、および予熱または後熱処理の有無. 溶接検査が必要な場合——外観検査、浸透探傷検査、または漏れ試験——結果と検査員のIDが記入されます。.
表面処理。. 部品が粉体塗装、アルマイト処理、または塗装のいずれを経由する場合でも、ジョブトラベラーには以下を記録します: プロセス、色またはコーティング仕様、コーティング材料のバッチ番号、および硬化時間または温度. 必要に応じて、コーティング膜厚測定値がここに記載されます。.
最終検査および梱包。. 完全な 品質管理および最終検査 チェックが実施されます。検査員は以下を検証します: ジョブトラベラー上のすべての以前の記入事項が完了していること——空白欄なし、署名漏れなし. 数量は作業指示書と照合して確認されます。部品は梱包され、ジョブトラベラーはファイルされるか、出荷品とともに顧客に送付されます。.
すべての段階で、ジョブトラベラーは同じ問いに答えます: この部品に実際に何が起きたのか?
バイヤーとエンジニアが確認すべきポイント
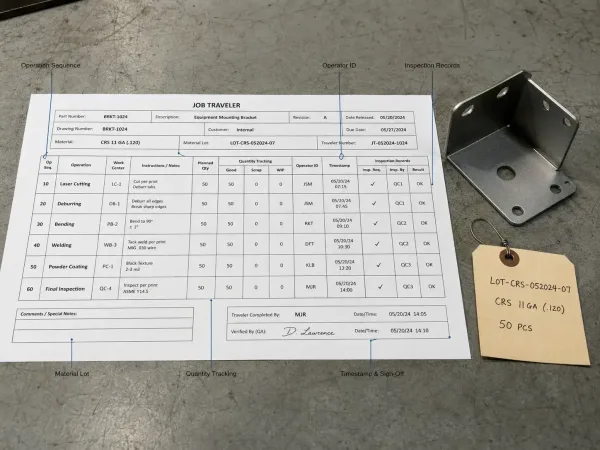
購買担当者およびエンジニアは、署名、検査、数量、材料ロット、不適合品、およびタイムスタンプを確認すべきです。.
サプライヤーからのジョブトラベラーをレビューする場合——初品検査、工程監査、または日常的な納品チェックの一環として——以下のチェックリストが最も重要な項目を網羅しています。.
- すべての作業にオペレーターの署名またはIDがある。. オペレーター欄が空白の場合、作業を特定の個人に追跡することができません。.
- 検査結果が図面要件と一致している。. 図面が表面粗さRa 1.6 μmを指定している場合、検査記入欄には「合格」だけでなく、測定値を記録すべきです。“
- 各段階で数量が追跡されている。. 各作業の投入数と産出数。100個が溶接工程に投入され、94個しか出てこなかった場合、トラベラーは不足する6個を説明すべきです。.
- 材料ロット番号が記録されている。. 炭素鋼およびステンレス鋼では特に重要であり、材料グレードが耐食性と機械的性能に直接影響します。.
- 不適合品はすべて文書化されている。. 手直し、スクラップ、逸脱、または顧客承認の特別採用はすべてトラベラーに記載されるべきです。注記のないきれいなトラベラーは必ずしも良い兆候とは限りません——問題が発生しなかったのではなく、記録されなかった可能性があります。.
- タイムスタンプが論理的な順序に従っている。. 溶接作業の日付が切断作業より前であれば、何かが間違っています。.
完全なジョブトラベラーは完全な部品を保証するものではありません。. しかし不完全なものは、製造プロセスが期待する管理下にない可能性があるという警告です。.