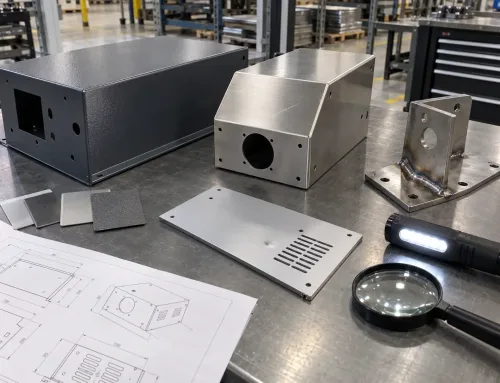
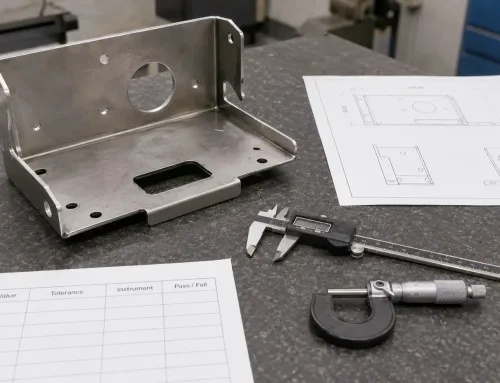
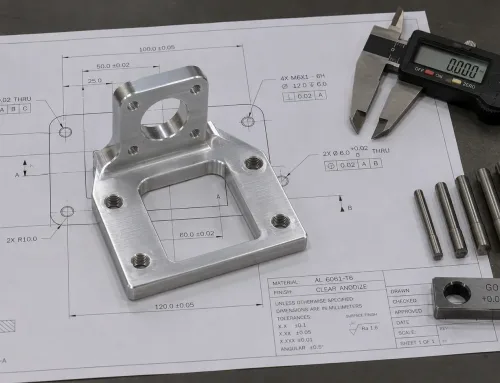
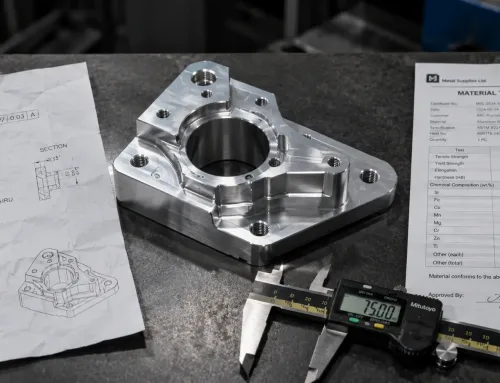
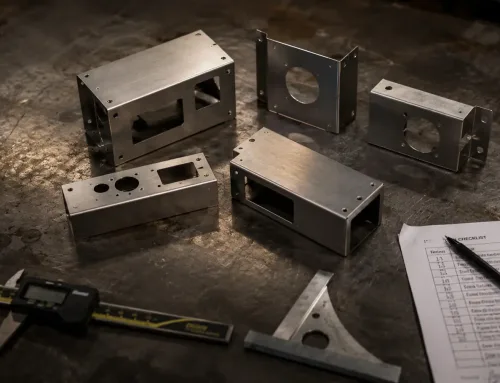
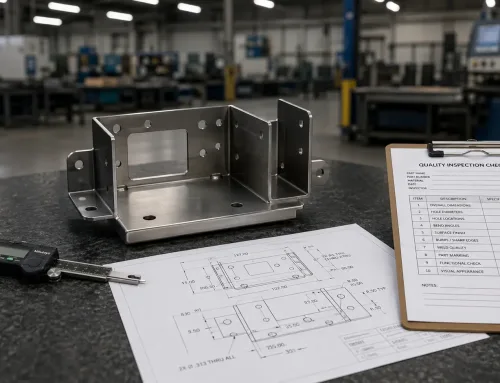
機能チェックとは、製造された部品またはアセンブリが意図された動作を実行するかを確認する検証ステップである—開閉、ラッチ、シール、または隣接コンポーネントへの嵌合. 。幾何公差を測定する寸法検査とは異なり、, 機能チェックは、部品が設計者の意図通りに実際に機能するかどうかを評価する。.
製造における機能チェックとは何か?
製造において、, 機能チェックとは、部品がその動作要件を満たしているかを検証する的を絞ったテストである。. それは次の問いに答える: “「このコンポーネントは本来の機能を果たしているか?」”
これは他の品質検査とはいくつかの重要な点で異なる:
- 機能チェックと寸法検査の比較:寸法検査は、物理的測定値(長さ、幅、穴径、曲げ角度)が指定公差内に収まっているかを検証する。対照的に、機能チェックは性能を評価する—ドアが自由に開閉するか、ラッチが確実に係合するか、ガスケットが圧力下で適切にシールするかなど。.
- 機能チェックと性能試験の比較:性能試験は通常、長期または極端な条件下での耐久性、疲労寿命、または耐応力を評価する。機能チェックはよりシンプルである:通常条件下での基本的な動作性を確認する。.
- 機能チェックと外観検査の比較:外観検査は、傷、へこみ、コーティングのムラなどの表面欠陥を特定する。機能チェックは外観を無視し、部品が意図通りに機能するかどうかのみに焦点を当てる。.
この区別が重要である理由は、部品が寸法検査に合格しても機能チェックに不合格となる可能性があるからである。. ブラケットがすべての指定公差を満たしていても、アセンブリ中に隣接コンポーネントと干渉する場合がある。ドアパネルが正しい角度に曲げられていても、フレームに隙間なく閉まらない場合がある。. これらは、寸法データだけでは予測できない機能的な不具合である。.
カスタム部品において機能チェックが重要な理由
カスタム製造部品—特に板金加工において—機能チェックは、コンポーネントがアセンブリまたは出荷に移行する前の最終検証として機能する。.
設計から製造までのギャップを早期に発見。. 図面が正しい公差を指定していても、製造プロセスによって微妙なばらつきが生じることがある。曲げ半径がわずかにずれたり、穴が数十分の一ミリメートルずれたり、溶接ビードが予想プロファイルを超えて突出したりする場合がある。. これらのばらつきは寸法公差内に収まっていても、アセンブリ内での部品の機能に影響を与える場合がある。.
コストのかかる手直しとコミュニケーションサイクルの削減。. 機能要件が明示的に定義されていない場合、メーカーは「良い」とは何かについて独自の解釈に頼ることになる。これはしばしば、図面には適合するがバイヤーの期待には応えない部品につながり、やり取りの繰り返し、返品、手直しが発生する。.
最終用途の信頼性の確保。. 適切にシールされていない板金筐体は、粉塵や湿気の侵入を許す可能性がある。嵌合穴と位置が合わないマウントブラケットは、アセンブリを遅延させる可能性がある。. 機能チェックは、部品が最終製品においてその役割を果たすことを検証する。.
調達チームにとって、, 機能要件を事前に指定することは、サプライヤーの誤解を減らし、受入検査でのコストのかかる予期せぬ問題を回避するための最も効果的な方法の一つである。.
板金部品における一般的な機能チェックシナリオ
機能要件は、アセンブリにおける部品の役割によって大きく異なる。以下のカテゴリは、カスタム板金加工で遭遇する最も一般的な機能チェックシナリオを表している。.
ドアおよびパネルの操作
筐体ドア、アクセスパネル、ヒンジ付きコンポーネントの場合、, 機能チェックは、部品が意図通りに開閉し、位置を保持することを検証する。. 一般的なチェック項目は以下の通り:
- 開閉力:ニュートン(N)で測定され、ドアがアプリケーションに対して硬すぎたり緩すぎたりしないことを確認する。.
- ヒンジの位置合わせ:ドアは、引っかかり、フレームとの擦れ、または過度な力を要することなく開閉する必要がある。.
- リミットストップの係合:設計にリミットストップまたはデテントが含まれる場合、チェックはドアが意図された位置で保持されることを確認する。.
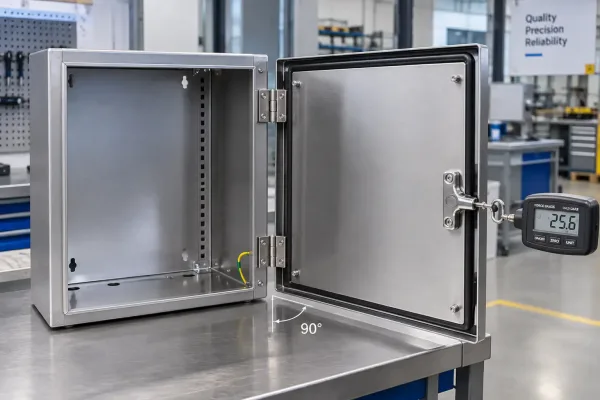
この画像は、開位置にある板金筐体ドアを示しており、スムーズな操作と指定された開閉力を検証する機能チェックの準備ができている。.
ロックおよびラッチ機構
ラッチ、キャッチ、およびロック機構は、確実に係合および解除される必要があります。このカテゴリの機能チェックには以下が含まれます:
- ラッチの係合:ラッチは規定の力で所定位置にスナップ嵌合し、振動や衝撃荷重下でも確実に保持される必要があります。.
- キーロックまたはカムロックの操作:キーロックまたはカムロックの場合、チェックではスムーズな挿入、回転、および引き込みを検証します。.
- 保持力:ニュートン単位で測定され、ラッチまたはロックが意図しない解放なしに予想荷重に耐えられることを確認します。.
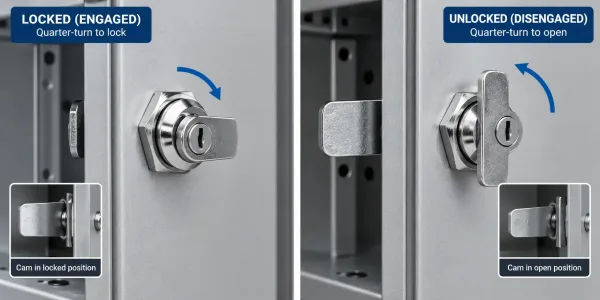
板金エンクロージャーのカムロックラッチ機構。機能チェック時に検証される係合状態と解除状態を示しています。.
シーリングおよびガスケット圧縮
環境保護が必要な部品(IP定格エンクロージャー、屋外機器ハウジング)については、, 機能チェックによりシーリング性能を検証します:
- ガスケット圧縮:ガスケットは部品の閉止時に均一に圧縮され、隙間やシールを損傷する可能性のある過度な圧縮があってはなりません。.
- IP定格準拠:図面にIP定格(例:IP65)が指定されている場合、機能チェックに水噴霧試験または気圧試験を含めて準拠を検証することがあります。.
- シールの連続性:ガスケットチャネルまたは溝には、シールを損なう可能性のある障害物、溶接スパッタ、またはバリがあってはなりません。.
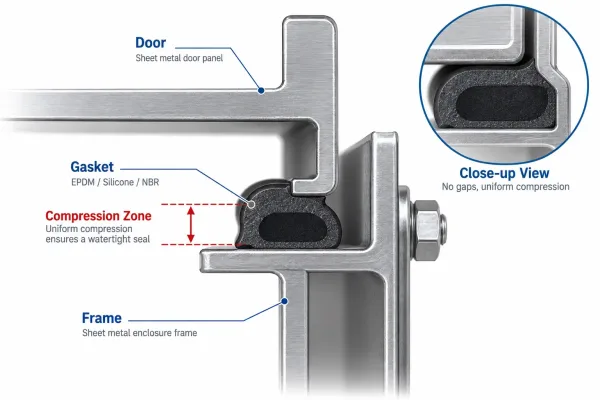
板金ドアとフレーム間の均一なガスケット圧縮を示す断面図。シーリング機能チェック時に検証されます。.
組立嵌合および干渉
多くの機能チェックは、部品が組立品に正しく嵌合するかどうかに焦点を当てています:
- 嵌合穴の位置合わせ:部品の穴は、力を要したり手直しすることなく、隣接部品の対応する穴と位置合わせされる必要があります。.
- 隙間および面一要件:部品は、指定された隙間公差内で嵌合面に対して面一に収まる必要があります。.
- 干渉チェック:部品は、組立時または動作時に隣接部品と接触または干渉してはなりません。.
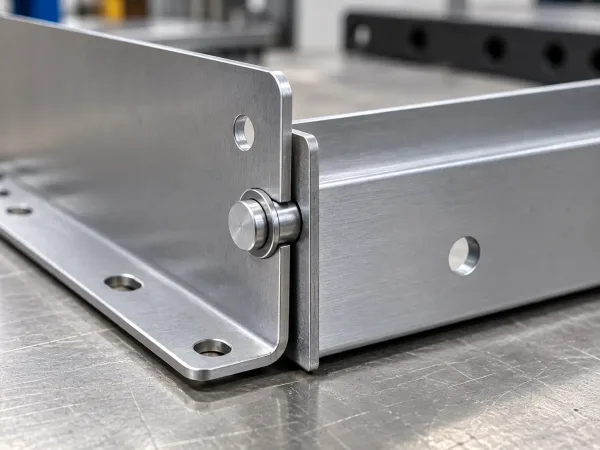
穴を位置合わせしてピンを挿入し、2つの板金部品を組み立てている様子。組立嵌合の機能チェックの成功を示しています。.
図面に機能要件を定義する方法
機能チェックが正しく実施されることを確実にする最も効果的な方法は、機能要件を設計図面に明示的に定義することです。. 「嵌合すること」や「動作を確認すること」といった曖昧な指示は、解釈の余地を大きく残します。.
可能な限り定量化可能な基準を使用してください。. 「ドアが容易に開くこと」の代わりに、以下を指定します: “「ハンドル位置で測定した開扉力は50 Nを超えてはならない。」” 「適切にシールすること」の代わりに、以下を指定します: “「ガスケット圧縮は、非圧縮ガスケット高さの15%~25%の間でなければならない。」”
チェック方法を特定してください。. 特定のツールまたは治具が必要な場合は、図面に記載してください。例:「Go/No-Goゲージ P/N 12345を使用してラッチ係合を検証すること」または「校正済み圧力計を使用して0.5 MPaで30秒間シーリング圧力を測定すること」。“
合否判定基準を明確に指定してください。. 合否判定基準を測定可能な用語で定義してください。例: “「ドアは≤30 Nの力で閉止およびラッチし、ハンドルに50 Nの引張力を加えてもラッチ状態を維持すること。」”
よくある落とし穴を避けてください:
- 文脈なしに「機能チェック」の意味をメーカーが理解すると思い込まないでください。.
- 図面に関連する詳細を記載せずに、社内試験手順を参照しないでください。.
- 複数の機能要件を単一の指示にまとめないでください—可能な限り個別のチェックに分割してください。.
機能チェックの方法とツール
機能チェックに選択される方法は、検証する機能の種類によって異なります。以下は、カスタム板金加工で使用される最も一般的なアプローチです。.
手動操作チェック
ドア、パネル、ラッチなど、人間が関与する機構の場合、手動チェックが最も実用的なアプローチであることが多いです。. 作業者が意図された動作(開く、閉じる、ラッチする)を実行し、定義された基準を満たしているかを評価します。.
手動チェックが適切なのは以下の場合です:
- 最終用途で人間の操作者が関与する機能の場合.
- 合格判定基準は定性的である(例:「円滑な動作」)。.
- 定量的測定は非現実的または不要である。.
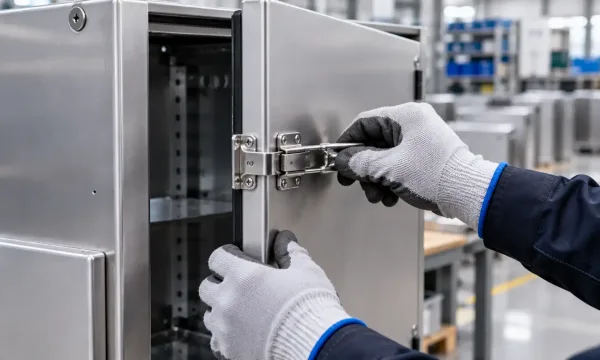
機能検査中に技術者が手袋をした手で板金筐体ドアのラッチ動作を手動で試験し、円滑な動作を検証する。.
嵌合性確認用のゴー/ノーゴーゲージ
機能要件が組立嵌合—穴位置合わせ、ピン挿入、スロット係合—に関わる場合、ゴー/ノーゴーゲージは迅速で再現性のある合否結果を提供する。.
ゴー/ノーゴーゲージは、特定の特徴が許容限界内にあるかどうかを検証するために設計された精密工具である。. 「ゴー」側は嵌合すべきであり、「ノーゴー」側は嵌合すべきでない。. この方法は、全数検査が要求される大量生産に特に有用である。.
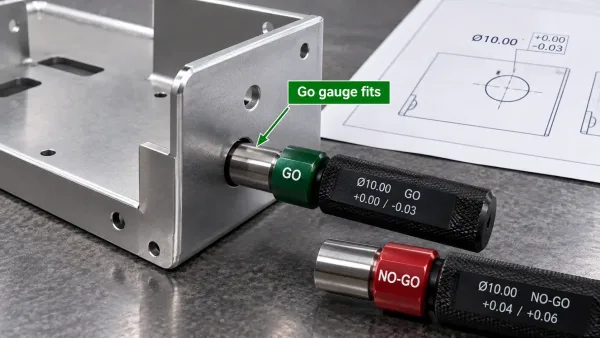
ゴー/ノーゴーゲージを使用して板金部品の穴を検査し、「ゴー」側が正しく嵌合して部品が組立の寸法要件を満たしていることを検証している。.
圧力および漏れ試験
シーリング用途では、, 圧力および漏れ試験により、部品が意図どおりに流体(空気、水、油)を保持または排除できることを検証する。.
- 空気圧試験:部品を指定レベルまで加圧し、経時的な圧力減衰を測定する。.
- 水噴霧試験:IP定格の検証に一般的で、部品を規定の圧力と時間で水噴霧に曝露する。.
- 真空試験:真空または低圧環境を維持する必要がある部品に使用する。.
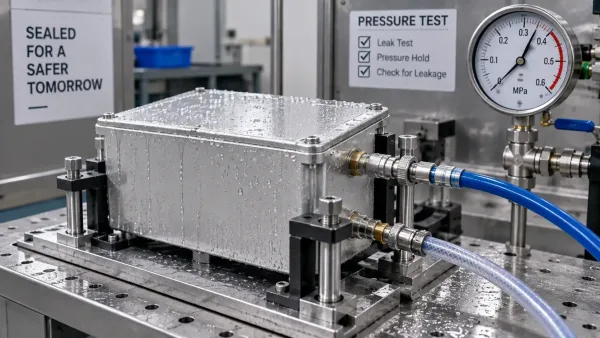
板金筐体が試験治具内で圧力漏れ試験を受けており、圧力計が試験圧力を示し、水滴が潜在的な漏れ箇所を示している。.
トルクおよび力の測定
ロック機構、ヒンジ、その他の可動部品では、, トルクおよび力の測定により、機構の操作に必要な力を定量化する。.
- トルクレンチ:カムロック、クォーターターンファスナー、ヒンジ抵抗の回転力を測定する。.
- フォースゲージ:ラッチ係合、ドア開閉、ガスケット圧縮の直線力を測定する。.
これらの測定は管理された条件下で行い、図面に指定された合格判定基準と比較すべきである。.
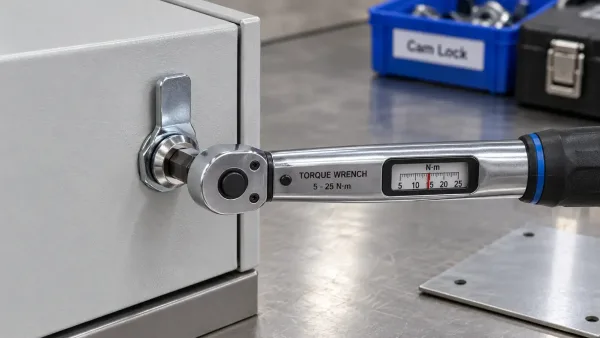
トルクレンチを使用して板金筐体のカムロック操作に必要な回転力を機能検査中に測定し、指定されたトルク要件を満たしていることを検証している。.
RFQで機能チェックを指定すべきタイミング
機能要件をRFQ段階で—生産開始後ではなく—指定することは、誤解と高額な手直しを避けるために極めて重要である。.
機能検査は価格に影響する。. 追加の検査工程には工数、治具、場合によっては治具設計が必要となる。. 機能要件がRFQに含まれていない場合、見積価格は実際の生産コストを反映しない。.
サンプル生産と量産. サンプルランでは、機能検査は通常、製造プロセスを検証するために全数で実施される。量産では、サンプリング計画(例:AQLベースの検査)が使用される場合があるが、 重要な機能検査は全数検査のままであることが多い。.
期待事項を明確に伝える。. RFQを提出する際は、以下を含めること:
- 合格判定基準を含む機能要件のリスト。.
- 使用する検査方法(手動、ゲージ、圧力試験など)。.
- 機能検査がサンプルのみに必要か、すべての生産部品に必要か。.
この透明性により、製造業者は見積に検査コストを計上でき、受入検査で部品が拒否されるリスクを低減できる。.
機能チェックとその他の品質検査の比較
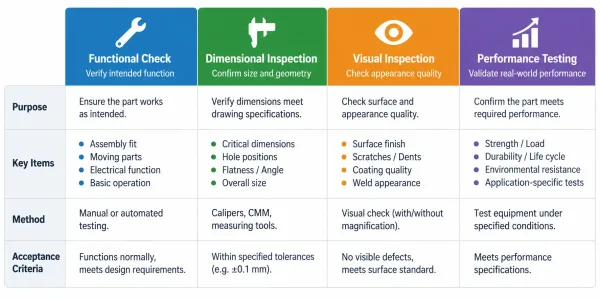
4種類の品質検査(機能検査、寸法検査、外観検査、性能試験)を比較するインフォグラフィック表。各タイプを表すアイコン付き。.
より広範な品質検査フレームワークにおける機能検査の役割を明確にするため、以下の表で機能検査とその他の一般的な検査タイプを比較する:
| 検査タイプ | 重視 | 基準例 | 一般的な工具 |
|---|---|---|---|
| 機能検査 | 部品は意図どおりに動作するか? | ドアが≤50 Nの力で開く;振動下でラッチが係合する | フォースゲージ、手動操作、ゴー/ノーゴーゲージ |
| 寸法検査 | 測定値は公差内ですか? | 穴径:6.0 ±0.1 mm、曲げ角度:90° ±1° | ノギス、CMM、光学コンパレータ |
| 外観検査 | 表面欠陥はありますか? | 5 mmを超える傷がないこと;コーティング被覆率 ≥95% | 目視、拡大、照明 |
| 性能試験 | 応力下で部品はどのように機能しますか? | 10,000サイクルに耐える;-40°C~+85°Cで動作 | 環境チャンバー、疲労試験機 |
完全な品質プログラムには、4種類すべての検査が含まれる場合があります。 重要なのは、検査方法を部品の機能要件に適合させることであり、すべての部品にすべての検査を適用することではありません。
重要なポイント
- 機能チェックは、製造された部品が意図された動作—開閉、ラッチング、シーリング、またはアセンブリへの嵌合—を実行するかどうかを検証します。
- 機能チェックは、目的と方法の両方において、寸法検査、外観検査、および性能試験とは異なります。
- 機能要件を図面に明示的に指定すること—定量化可能な基準、確認方法、および合格限界を伴う—が、部品が期待どおりに機能することを確保する最も効果的な方法です。
- 一般的な機能チェック方法には、手動操作、ゴー/ノーゴーゲージ、圧力/漏れ試験、および力/トルク測定が含まれます。
- 機能要件は、正確な見積もりを確保し、不適合部品を受け取るリスクを低減するために、RFQに含める必要があります。
よくある質問
板金部品の機能要件の定義についてサポートが必要ですか?
SR-MFGのエンジニアリングチームは、お客様の図面をレビューし、部品が意図どおりに機能することを確保するために機能チェックが重要な箇所を特定することができます。 DFMレビューについてはお問い合わせください.