ケーシングモデルを固定し、重要寸法を明記して、見積依頼のためのパッケージを送付します。返ってきた価格は予算を30–40%上回っていました。鈑金のグレードは変わっていません。加工の難易度を決めた設計判断が変わりました。
板金加工における最も効果的なコスト削減は、見積依頼を出した後ではなく、見積を依頼する前の段階で行われます。見積金額が提示されてからではなく、設計段階での判断によって大きなコスト差が生まれます。 ファブリケーターが仕事を見積もった時点で、切断時間、成形の段取り、接合、仕上げ、検査の工数は、すでに図面から暗示されています。見積もり前の設計サポートとは、まだモデルの修正コストが低い段階で、エンジニアと購買担当者がこれらの前提を変更することです。
このガイドでは、見積前の設計検討段階で実際に行う内容について解説します。具体的には、どのような設計判断がコストに影響するのか、RFQ(見積依頼)段階で加工メーカーがどのような提案やサポートを提供できるのか、そして見積依頼を出す前に確認すべきポイントについて説明します。
見積もりは、誰も価格をつける前から決まっている
ファブリケーターが主に見積もるのは金属そのものではありません。素材を完成品に変えるために必要な一連の工程——切断、成形、接合、仕上げ、梱包——を見積もっています。
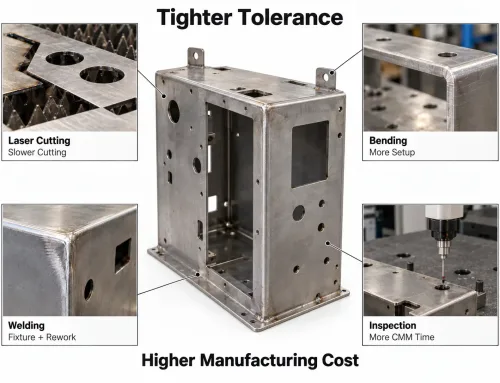
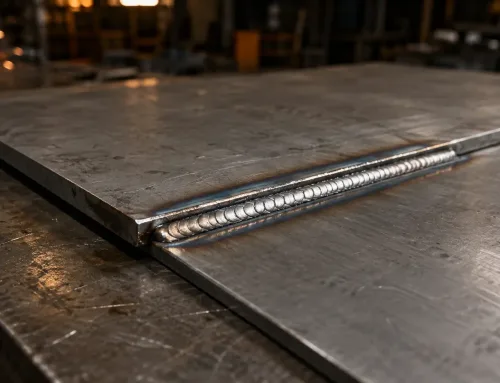
単純な折り曲げブラケットと厳密な公差の溶接シャーシは、同じ合金を使用していても価格は大きく異なります。その差は 工程の難易度によるものであり、キログラム当たりの原材料コストではありません。
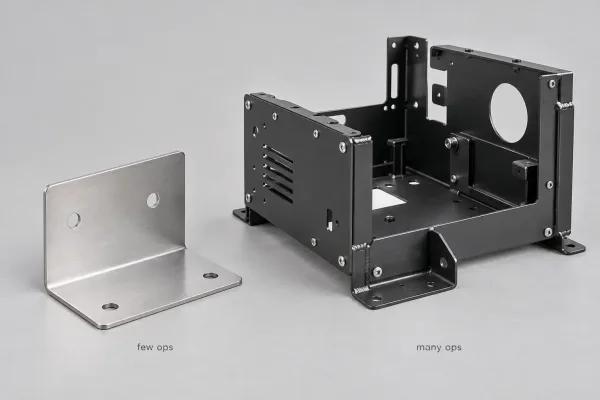
類似した板金から作られた単純な折り曲げブラケットと複雑な溶接シャーシ——材料だけでなく、工程の難易度が製造コストを左右することを示す例。
RFQの発出前によくコストを押し上げる判断:
- 本当に重要な機能面だけでなく、すべての寸法に厳しい公差を適用すること
- 非標準の曲げ半径や非常に短いフランジ
- 1つのアセンブリ内でのゲージや合金の混在
- ファスナーや成形継手で成立する箇所に溶接を使用すること
- 代替案を指定せずに特殊仕上げ、マスキング、金物を指定すること
- 関係のないアセンブリ詳細が多数含まれたCADモデル
それらの選択がRFQ時点で確定してしまうと、交渉しか残された手段はありません。先に見直せば、機能を変えずにコスト要因をエンジニアリング側で排除できます。
板金見積書が実際に反映している内容
見積書を読み解く実践的な方法は、コストの積み重ねとして捉えることです。各要素は図面上のどこかに対応しています。
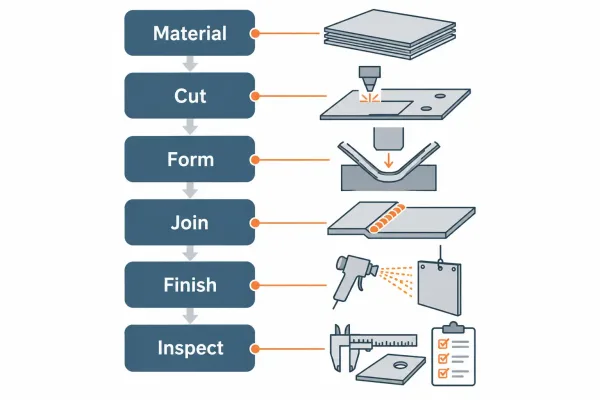
板金見積書の背後にあるコスト要素——材料、切断、曲げ、接合、仕上げ、検査——と図面上の対応関係。
| コスト要素 | 図面で一般的に左右される要素 |
|---|---|
| 材料 | 材質、ゲージ、シートサイズ、スクラップとネスティング歩留まり |
| 切断 | 穴数、切断長、非標準輪郭、貫孔 |
| 成形 | 曲げ数、半径の均一性、工具交換、治具作業 |
| 接合 | 溶接長と種類、歪み管理、めっき前後での適用ルール |
| 仕上げ | コート種類、マスキング、外観等級、追加のハンドリング |
| 検査およびハンドリング | 厳格なCTQ、FAI、特殊梱包、傷つきやすい表面 |
買い手が見積担当者になる必要はありません。ただし、以下を尋ねる必要があります。 このRFQではどのコスト要素が大きいか、そしてそれらの要因のうち、機能に由来するものはどれで、恣意的なものはどれか? この1つの問いが、合計金額を、まだ解決できるエンジニアリングの問題へと変えてくれます。
RFQの前であっても制御できる設計上の判断
これらは、モデルが「完成」した後でもRFQが確定する前に、まだコストを動かせるレバーです。それぞれが、価格とリードタイムとの交換で、特定の製造上の帰結をもたらします。
材料とゲージ
ショップで常備している鋼種と板厚を使用してください。一般的な冷間圧延鋼、304ステンレス、および5052や6061などの標準的なアルミ板厚です。規格外の材料や希少合金は、ミルリードタイムの増加、材料コストのプレミアム、さらには工程変更につながる場合があります。
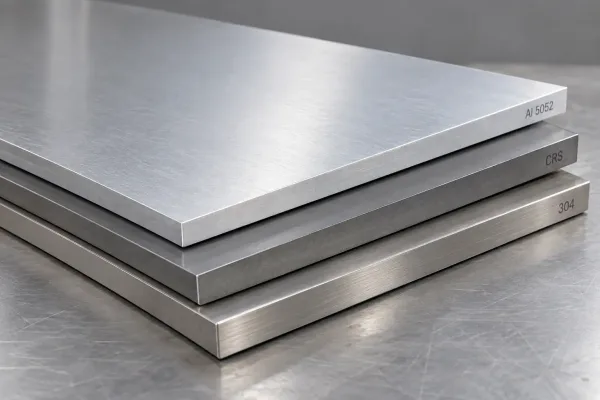
よく在庫されているシート金属——冷間圧延鋼、304ステンレス、アルミニウム——を使用し、規格外材や特殊合金によるコスト増を回避します。
ステンレスを選定した理由が耐食性のみである場合、炭素鋼+粉体塗装が使用環境を満たすか確認してください。剛性のみを目的に硬い調質や厚板を選定した場合は、フランジ、曲げ、または単純なリブなどの形状で、標準板厚でも荷重に耐えられるか検討してください。
公差
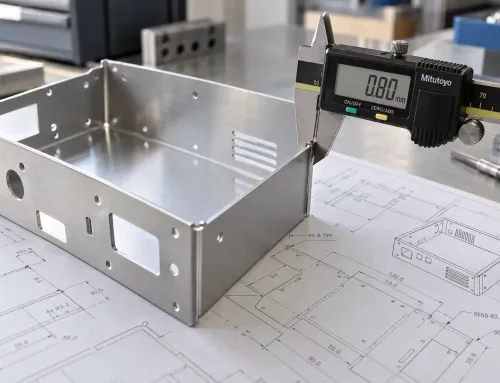
厳しい公差は機能を守るために必要な箇所にのみ適用する 嵌合、シール、動作、または安全。非機能エッジや外観面では、一般的な切断・曲げ公差で通常は十分です。
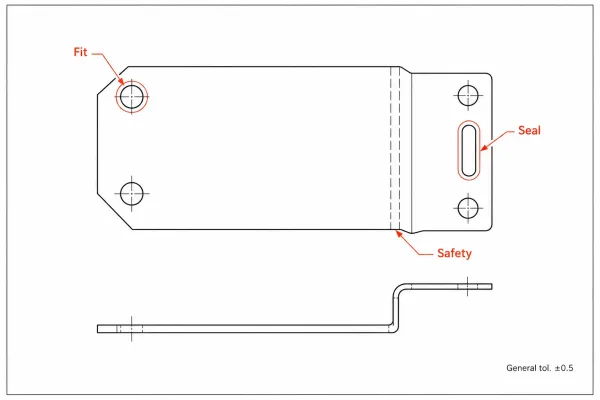
嵌合・シール機能部に厳しい公差を適用し、非重要エッジは一般公差とする図面指示。
過剰な公差指定は、二次加工、専用治具、厳重な検査を強いることになります。その数字が製品に影響しない場合であっても、コストは発生します。現実的な運用としては、図面(またはバルーン図)上で真に重要な品質特性(CTQ)を明示し、それ以外は一般公差ブロックに委ねる方法があります。これはサプライヤーの見積比較も容易にします。
曲げ加工と成形性
予測可能な曲げはコストを抑えられます。部品全体で内R(内側曲げ半径)のファミリーを統一し、できれば板厚に関連付けてください。プレスブレーキの標準工具で加工できるよう、フランジは十分に長い寸法を確保します。多くの場合、板厚の約3〜4倍を出発点とし、選択した合金について加工業者に確認してください。
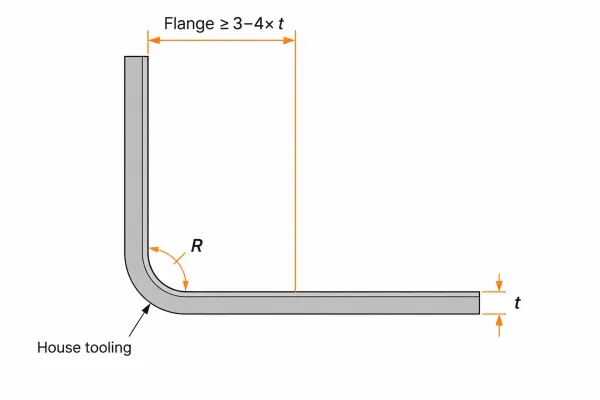
曲げ形状のガイドライン:内Rを統一し、フランジ長はプレスブレーキの標準工具で加工できる長さを確保。
穴や金具から曲げ線まで十分なクリアランスを確保してください。鋭い内R、硬材へのタイトなヘム、極端なリターンフランジは、特注工具、角部のクラック、見積急騰の典型的な原因となります。
継手・金具・締結部品
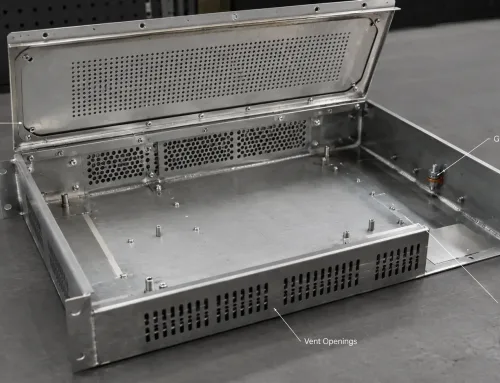
溶接は柔軟性が高い一方で、作業工数、歪み対策、仕上げ作業が増加します。設計上可能な場合は、リベット、タブ&スロット継手、またはPEMタイプの標準ファスナーの採用をご検討ください。
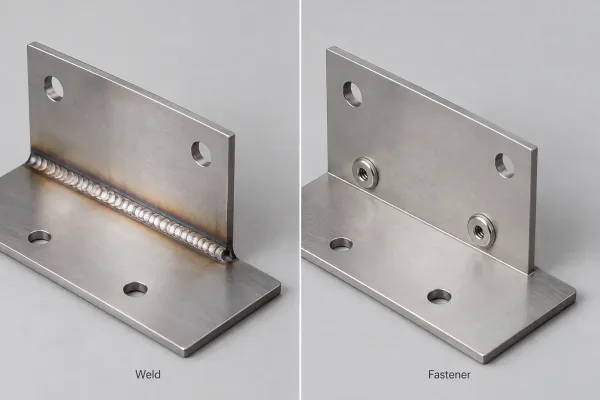
板金の2つの接合方法(溶接接合と標準ファスナー)による作業工数と仕上げのトレードオフの比較。
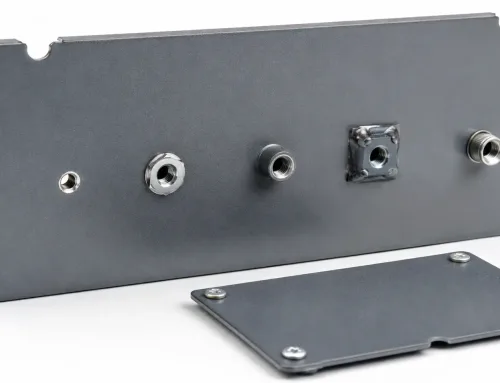
カタログ品の金具(既知の標準品または承認済みの同等品)を指定し、短い金具BOMを添付してください。特殊インサートやリードタイムの長い締結部品は調達時間を要し、後にリードタイムと価格に反映されます。
表面仕上げ
一般的な表面処理(亜鉛めっき、粉体塗装、アルマイト、不動態処理)は、通常、価格を予測しやすいものです。特殊塗料、多色意匠塗装、精密マスキング境界、無傷保持ゾーンは、ハンドリング工程と不良リスクを増加させます。
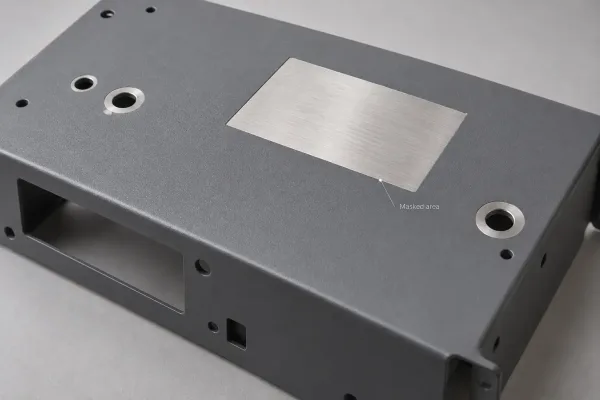
粉体塗装された板金部品のマスキング処理。接地部や取合部を保護しますが、ハンドリング工程が増えコストに影響します。
プロトタイプや初期ロットで外観がまだ確定していない場合は、RFQにその旨を明記してください。設計凍結までシルク印刷や刻印を保留することは、品質の妥協ではなく、標準的なコスト管理策です。
見積もり前の設計サポートに含まれるべきこと
見積前の設計サポートは、協力的かつ具体的なものです。一般的な「DFM対応可能」といった宣伝ではありません。
製造業者側からの提供内容は以下のとおりです。
- 3Dモデルと図面の製造可能性レビュー。既存の設備能力で、切断、成形、接合、仕上げが可能かどうかを確認します。
- コスト要因の指摘。追加段取り、特殊工具、厳格な検査を要する形状を明示します。
- 影響度付きの修正提案——例えば、非重要公差の緩和、社内工具に合わせた半径の変更、カスタム形状を標準部品への置き換えなど。
- 意見決定前の確認事項——代替材料、仕上げ等級、部品の調達元、重要寸法、サンプルか量産かの意図。
買い手・エンジニア側からは、工場が推測せずに済むよう十分な定義を提供してください。
- 材料グレードと板厚、および許容される代替材(あれば)
- 仕上げ種別と外観要求
- 組立部品(ハードウェア)BOM
- 数量と想定年間生産量
- CTQ(重要品質特性)と検査要求
- RFQが概算見積か、正式な量産見積か
明確な入力は確認往復を減らします。往復が減れば、より速く正確な見積と、受注後の修正が少なくなります。
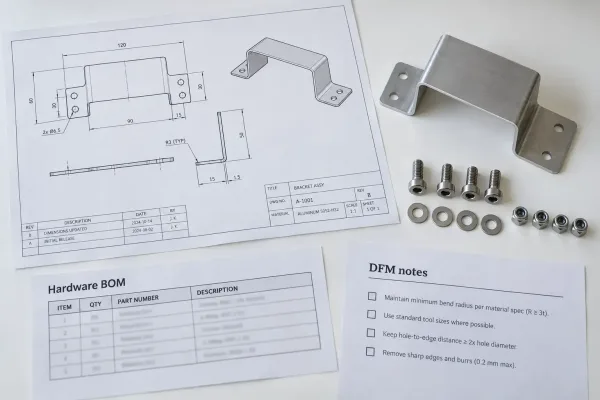
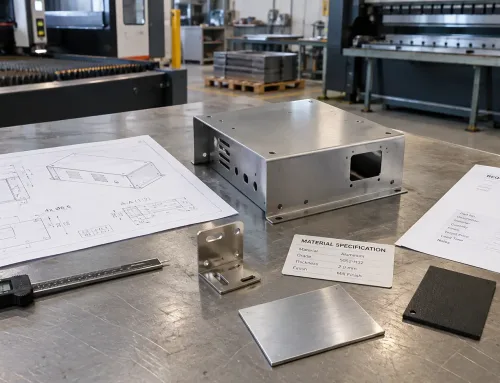
見積前パッケージ——図面改訂版、組立部品BOM、数量、加工業者によるDFMメモ——を価格提示の前に。
エンジニアと購買担当者向けの事前見積チェックリスト
RFQを発行する前に、以下を確認してください。
- 標準グレードと板厚が指定されている;代替材が許容される場合は記載されている
- 厳しい公差は真のCTQのみに適用;一般公差欄は意図的に設定されている
- 曲げ半径とフランジ長が標準工具で製造可能である
- 穴と部品に十分なエッジクリアランスおよび曲げクリアランスがある
- 接合方法が合理的である(溶接 vs 締結 vs 成形接合)
- 仕上げにマスキングと外観要求が、必要な箇所で指定されている
- 組立部品BOMが添付されている、または図面上に完全に定義されている
- モデルに無関係なアセンブリの雑多な要素が含まれていない
- 数量と生産量プロファイルが明記されている
- コストに影響する未確定事項が、暗黙のままにせず加工業者向けに明示されている
3つ以上の項目が不十分な場合、確認メール、見積間の大きなばらつき、あるいはリスクバッファを含んだ高価格となることが予想されます。
数週間を無駄にせずフィードバックを活用する方法
調達部門は、RFQパッケージを初日から完備し、フィードバックをオープンエンドな議論ではなくエンジニアリング入力として扱うことで、より良い見積前結果を得られます。
トゥルー(正しい情報)は1つの改訂版に統一してください。現行の図面改訂版と対応するモデルを一致させます。スクリーンショットと旧版PDFを混在させないでください。柔軟に扱える部分——代替材料、仕上げ等級、外観ゾーン、非重要寸法——を明確に定義することで、供給者がすべての項目で最悪ケースの前提に基づいて見積もることを防ぎます。
合計だけでなく、コスト内訳を求めてください。「どの工程がこの価格を押し上げていますか?」と問うことで、次の設計改訂が全面的な描き直しではなく的確な改善になります。DFM(製造容易性設計)のコメントも同様に扱ってください。受け入れる、却下する、修正するのいずれかを短い決定ログに記録し、同じ指摘が再び持ち上がらないようにします。
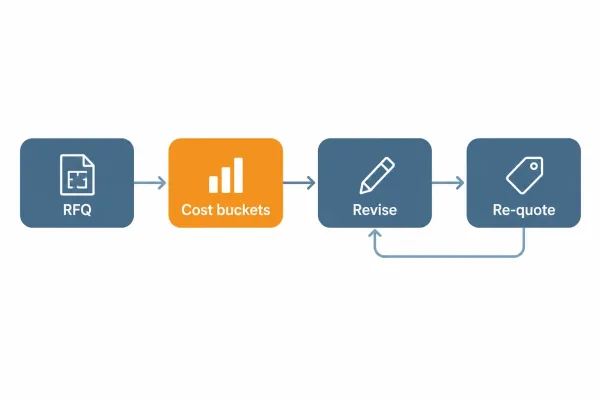
見積もりのコスト内訳から的確な設計改訂、再見積もりへというフィードバックループ——全面的な描き直しと数週間の余計な時間を回避します。
最後に、試作意図と量産意図を分けてください。数量と仕上げの前提が異なれば価格も変わります。混在させると双方の時間を無駄にします。
これはベンダー任せの設計ではありません。図面がまだ修正可能な段階で製造上のフィードバックを活用するということです。
重要なポイント
- 板金コストは、公差、形状、材料、接合、仕上げによって見積もり前に設計で作り込まれるものであり、事後の交渉によって決まるものではありません。
- 見積もりをコスト内訳として読み、どのコストドライバーが機能上必要なのかを確認してください。
- 見積もり前の設計サポートは、双方が定義と制約——CTQ(品質重要特性)、柔軟な領域、生産数量、仕上げ等級——を共有している場合に機能します。
- RFQ(見積依頼)前の短いチェックリストにより、スケジュールと予算を浪費する後工程での再設計の大半を防げます。
よくある質問
次のRFQに向けた次のステップ
次の板金パッケージを送る前に、上記の見積もり前チェックリストを実施し、機能を守るために必要な仕様にのみ厳しい公差を設定してください。公差、曲げ、継手、仕上げ、ハードウェアといったコストドライバーに関する製造面の見解が必要な場合は、SR-MFGがRFQ段階で図面をレビューし、具体的な修正ノートをお返しします。それにより見積もりは、ファイルに残されたリスクではなく、実際に必要な部品を反映したものになります。
プロセス限界と市場価格は設備、材料供給、受注形態によって異なります。数値例は固定的な見積もりルールではなく、方向性のある計画ガイダンスとしてご利用ください。