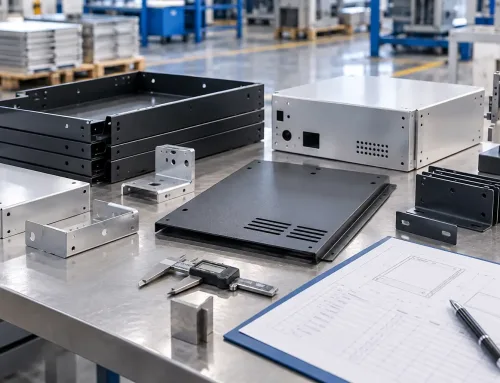
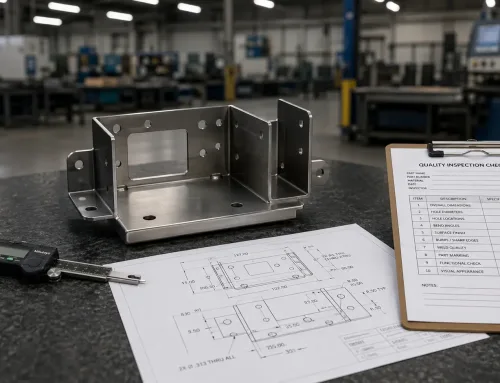
品質要件は、設計、調達、サプライヤーレビューの3段階にわたって構築され、各段階で異なる種類の基準が追加される。
部品が1つも切断、曲げ、溶接される前に、誰かが基本的な問いに答えなければなりません。この部品にとって「良品」とはどのような状態か? その答え ―― 図面や発注書に、具体的で測定可能な基準として記載されたもの ―― が品質要求です。
それは、機能する部品と組立現場で問題を引き起こす部品との間の境界線である。
品質要求とは「よく作る」といった曖昧な指示ではありません。製造された部品が満たすべき条件を正式に定めたものであり、機械オペレーターと検査員の双方が検証できる数値で表現されます。直径 12.00 ±0.05 mm、表面粗さ Ra 1.6 μm、ASTM A36 鋼材であることを確認する材料証明書
ISO 9001の文脈では、要件は「明示された、一般に暗黙の、または義務的なニーズまたは期待」と定義されている。“
製造部品において、品質要求はほぼ常に明示されます。図面、仕様書、発注書に記載されます。曖昧さは、部品の不合格とプロジェクトの遅延に至る最短の経路だからです。
品質要求に何が含まれるか、誰がそれを定めるのか、サプライヤーがどのように検証するのかを理解することは、初回納品であなたの期待に合致した部品を入手するための第一歩です。
品質要件には何が含まれるか?
品質要件は単一の数値ではない。完成部品がどのように見え、機能し、検証されるべきかを総合的に記述する一連の基準である。
ほとんどのカスタム製造の金属部品では、これらの基準は4つのカテゴリーに分類されます。
寸法要件
寸法要求は、部品のサイズ、形状、幾何学的特徴を指定します。
これらには、線形寸法(穴径、肉厚、全長)、公差(公称サイズからの許容変動、例えば±0.05 mm)、およびASME Y14.5に基づいて定義された幾何公差——平坦度、直角度、位置度など——が含まれる。
寸法要件は品質紛争の最も一般的な原因であり、通常、設計者が実際には必要のないフィーチャーに厳しい公差を指定することが原因である。
位置 ±0.01 mm の穴は、位置 ±0.10 mm の穴よりも製造コストが大幅に高くなります。
最適な公差 ―― 最も厳しい公差ではなく ―― を指定することは、良い品質要求を書くための一部です。
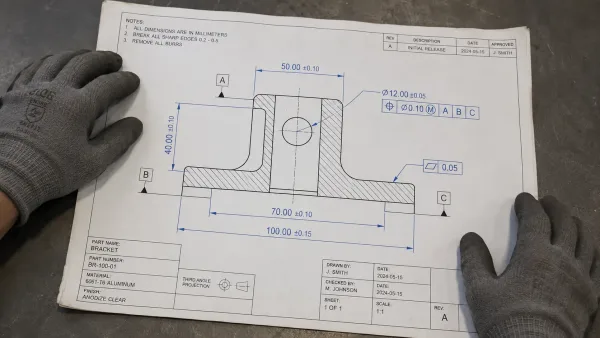
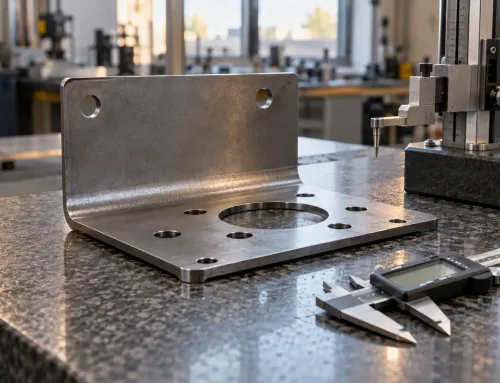
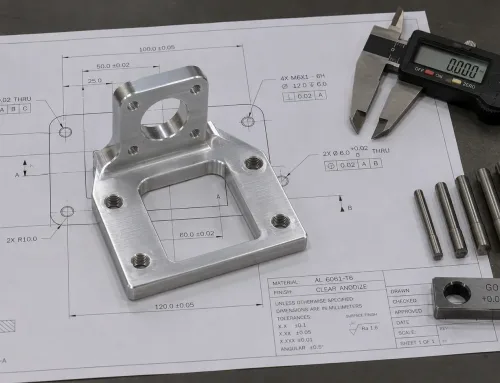
GD&T公差を含むエンジニアリング図面 ―― 寸法品質要求が定義される主要な文書。
材料要件
材料要件は、部品が何で作られているかを定義する。
最低限、完全な板金材料仕様では、材料グレードまたは適用規格(例:304 ステンレス鋼 ASTM A240、または6061-T6 アルミニウム AMS-QQ-A-250/11)を定義し、最小降伏強度や硬度などの必要な機械的特性を併記する必要があります。
医療、航空宇宙、食品加工などの規制産業向けの部品では、トレーサビリティ(ヒートロット番号付きのミル証明書)、化学組成の制限、および特定物質の制限(RoHS、REACH)も材料要件に含まれる場合があります。
図面に仕様番号なしで「鋼」または「アルミニウム」と記載すると、材料の選択がサプライヤーに委ねられることになり、買い手の意図とはほとんど一致しない。
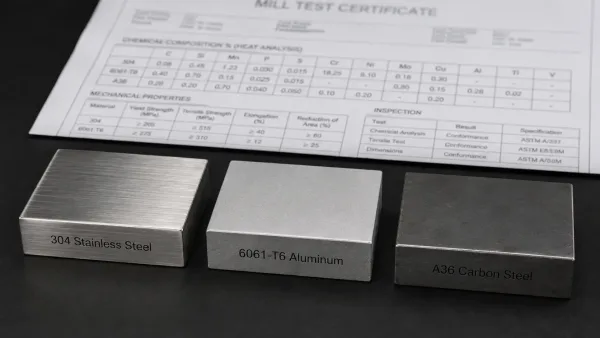
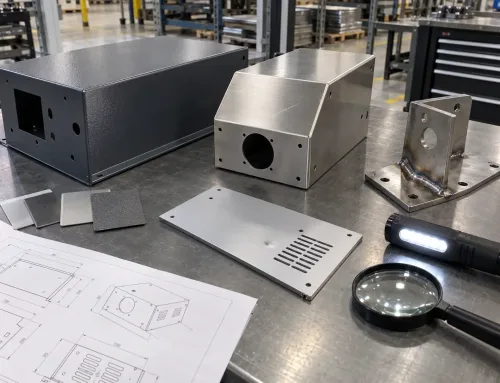
ミル試験成績書とともに並べた3つの一般的な合金グレードの材料サンプル。材料要件の指定と検証の方法を示しています。
表面および仕上げ要件
表面要件には、粗さ、コーティング、外観が含まれます。
表面粗さはRa(算術平均粗さ)またはRz(平均最大高さ)で測定され、通常はRa 0.4 μm(非常に微細、シール面用)からRa 12.5 μm(粗い、非表示の構造部品用)の範囲です。
コーティング要件では、必要なシートメタル仕上げ工程(粉体塗装、アルマイト処理、亜鉛めっき、電着塗装など)に加えて、コーティング厚、色、および耐食性などの必要な性能基準を明記する必要があります。
「塗装」という表面仕上げ指定は品質要件ではありません — それは、サプライヤーに最も安価な選択肢を選ばせるための招待状です。
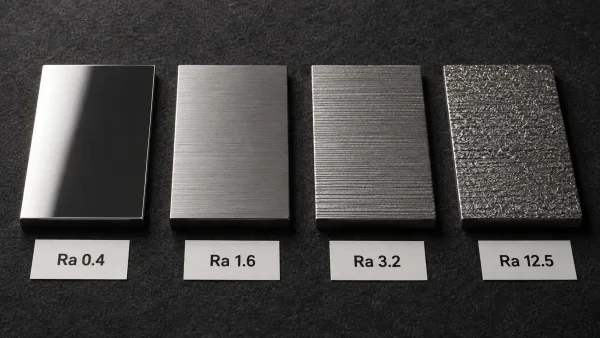
4つのRa値にわたる表面仕上げの比較 — 鏡面研磨から粗いミル仕上げまで — 測定可能な粗さ値を指定することが重要な理由を示しています。
機能要件と性能要件
機能要件は、部品の見た目ではなく、部品が何をしなければならないかを記述します。
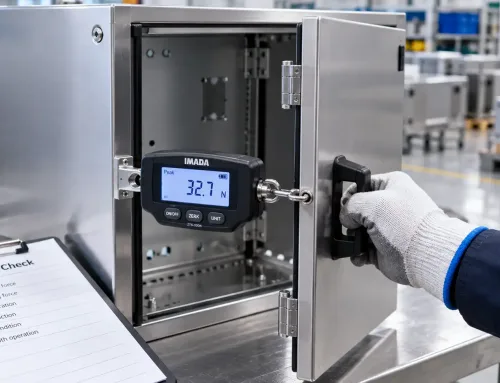
これには、漏れ試験(15 psiで30秒間保持し、圧力降下がないこと)、溶接健全性(目視可能なポロシティがなく、AWS D1.1に準拠した完全溶け込み)、耐荷重能力、電気伝導率、または組立嵌合(部品Xと0.05 mmのクリアランス以内で嵌合)が含まれます。
機能要件は、優先度の階層の最上位に位置することが多い。
寸法が公差外であっても、部品が機能試験に合格すれば、その偏差は許容される場合があります。
部品が漏れ試験に不合格となれば、どれだけ寸法適合していても救うことはできません。
寸法要件と併せて機能要件を明記することで、実際に何が重要なのかをメーカーが正確に把握できます。
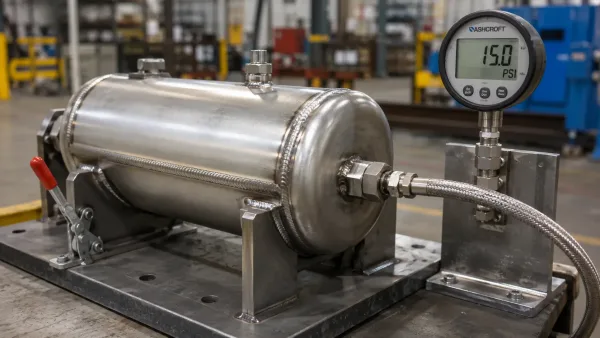
機能的なリーク試験の実施中 — 部品は圧力低下を伴わずに圧力を保持する必要があり、性能ベースの品質要件を実証しています。
品質要件は誰が、いつ定義するのか?
品質要件は単一の情報源から生まれるものではありません。
これらは3つの段階を通じて構築され、各段階で異なる担当者と異なる文書が関与します。
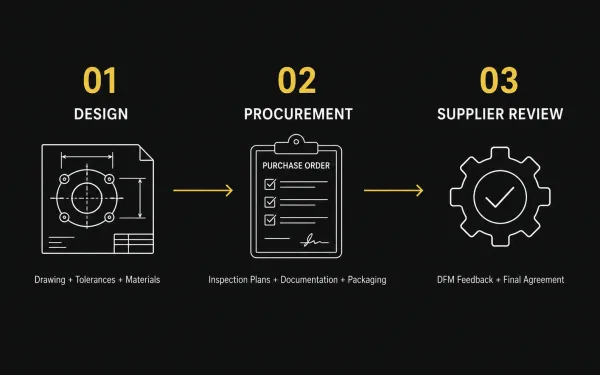
品質要件は、設計、調達、サプライヤー評価の3つの段階にわたって構築され、各段階で異なる種類の基準が追加されます。
設計段階では、機械エンジニアまたは製品デザイナーがエンジニアリング図面を作成します。その図面上のすべての寸法、公差、材料指定、表面仕上げの注記は、品質要件です。
ここで最も重要な決定が下されます — そしてほとんどの品質問題が始まります。なぜなら、エンジニアは下流の製造への影響を十分に考慮せずに、過剰指定または過少指定を行うことがあるからです。
調達段階では、バイヤーまたは調達チームが、図面を超えた要件を追加します。検査抜取方式(ISO 2859 に基づくAQLレベル)、文書要件(材料証明書、検査報告書、PPAP提出物)、梱包仕様、および納入条件です。
これらの要件は部品の製造方法を変えるものではありませんが、検証、文書化、出荷の方法を定義します。
サプライヤー認定の段階では、メーカーは図面と発注書を確認し、実際の製造能力と矛盾する可能性のある要件を特定するために、板金DFMレビューを実施します。
ここでサプライヤーは、図面通りに製造することが困難または不可能な特徴を特定します — 利用可能な工具に対して小さすぎる半径、プロセスが保持できない厳しすぎる公差、追加工程を必要とする表面仕上げ。
最終的に合意された品質要件は、承認された図面改訂版およびバイヤーとサプライヤー間の品質協定に記載されているものです。
品質要件 vs. 品質基準 vs. 品質仕様
これら3つの用語はしばしば相互に使い換えられますが、それぞれ異なるレベルで機能します。
品質規格とは、組織全体で品質を管理するための公表されたフレームワークです。ISO 9001 が最も広く認識されています。その他には、IATF 16949(自動車)、AS9100(航空宇宙)、ISO 13485(医療機器)などがあります。
規格は品質マネジメントシステムの運用方法を示しますが、特定のブラケットの粉体塗装の厚さがどれくらいであるべきかまでは示しません。
品質要件とは、特定の部品または製品に適用される、具体的で測定可能な基準です。
それは図面、仕様書、または発注書の明細行に記載されています。
「穴径 8.00 ±0.05 mm」は品質要件です。
品質仕様とは、部品を定義する完全な技術文書セットであり、図面、部品表(BOM)、材料仕様、工程仕様、検査基準、受入基準が含まれます。
これは、特定の部品に関するすべての品質要件を保持する容器と考えてください。
| 用語 | レベル | 適用範囲 | 典型的な文書 |
|---|---|---|---|
| 品質標準 | 組織 | 全製品にわたる品質の管理方法 | ISO 9001、IATF 16949 |
| 品質要求 | 部品または製品 | 1つの部品に対する具体的な測定可能な基準 | 図面、発注書明細行 |
| 品質仕様 | 部品または製品 | 一つの部品の完全な技術的定義 | 図面+BOM+検査計画 |
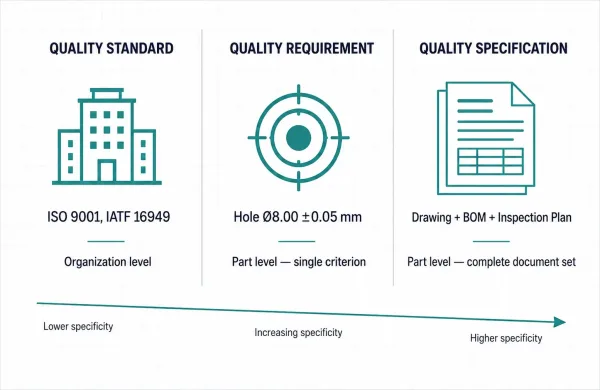
関連するが異なる3つの概念 — 標準は組織を統括し、要求は単一の測定可能な基準を定義し、仕様は1つの部品に対するすべての要求をまとめたものです。
品質要件が不明確な場合に何が起こるか?
カスタム製造における最もコストのかかる品質問題は、不適切な作業品質によって引き起こされるのではなく、不完全な要求によって引き起こされます。
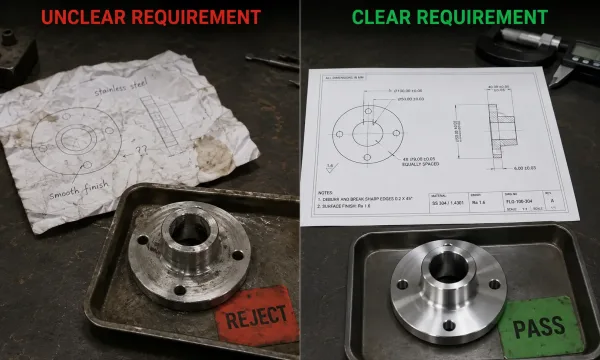
品質要求が不明確な場合と明確な場合の結果 — 曖昧な指示は部品の不合格につながり、正確な仕様は初回の検査で合格する部品につながります。
図面や発注書に不足がある場合、サプライヤーは仮定でそれを補い、その仮定はしばしばバイヤーが想定していたものと一致しない。
公差が指定されていません。 供給者は一般的な公差標準、金属部品では通常 ISO 2768-mK にデフォルトで従います。
これは、30 mmまでの寸法が±0.2 mmに保持されることを意味し、多くの形状には問題ないが、精密ボアや圧入穴には完全に不十分である。
バイヤーは、技術的にはサプライヤーの標準内であるが、機能的には不適切な部品を受け取ることになる。
材料がグレードで指定されていません。 図面にグレード番号なしで「ステンレス鋼」と記載すると、耐食性、成形性、溶接性について供給者に指針を与えることになりません。
サプライヤーはコストと入手可能性に基づいて選択するため、意図された環境で腐食する材料や、成形中に割れる材料が選ばれる可能性がある。
表面仕上げの指定が不十分です。 「滑らかな仕上げ」は測定可能な要求ではありません。
Ra値やコーティング仕様がなければ、サプライヤーは目視検査では許容できるが、アプリケーションでは不合格となる表面の部品を納品する可能性がある — 漏れるシール面、UV暴露で剥がれる塗装面など。
検査基準がありません。 図面に、どの寸法が重要(したがってすべての部品で検査が必要)で、どの寸法が一般的(サンプリングで検証可能)であるかが明記されていない場合、供給者はすべてを検査する(コストが増加)か、目視確認以上の検査を何も行わない(リスクが増加)かのいずれかになります。
どちらの結果もバイヤーが望むものではない。
パターンは一貫しています。要求が不明確だと想定が生じ、想定は不一致につながり、不一致は部品の不合格、返送、スケジュール遅延につながります。
明確な要求事項を書くコストは分単位で測られる。書かないコストは週単位で測られる。
メーカーは品質要件をどのように検証するか?
品質要求事項は、それを確認するプロセスと同じだけの価値しかない。
信頼できる製造業者は、生産のさまざまな段階で欠陥を検出する多層的な検査アプローチを使用しています。
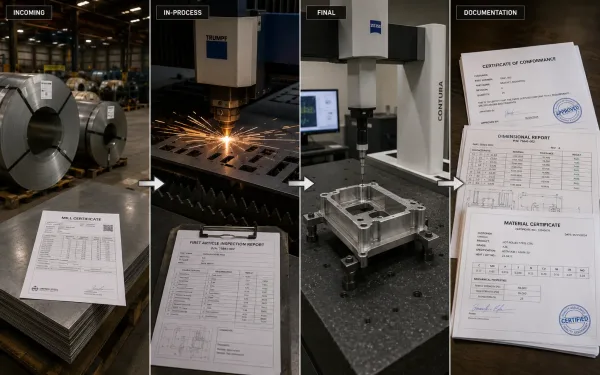
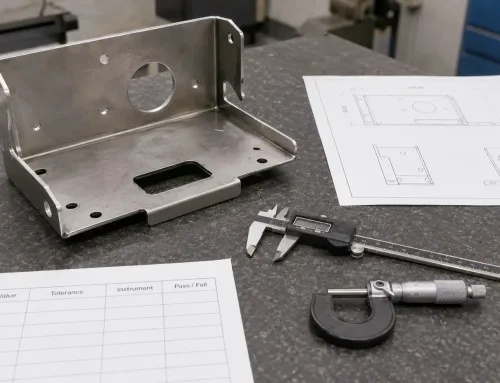
多層的な検査アプローチ — 受入材料の検証から工程内監視、最終寸法測定、正式な文書化まで。
受入材料の検証は、原材料が仕様に一致することを確認します。
これには、供給された材料が要求されるグレード、仕様、機械的特性に一致することを確認するためのミルテストレポートの確認が含まれます。また、場合によっては、X線蛍光分析(XRF)または発光分光分析(OES)による陽性材料識別(PMI)を実施して合金組成を確認します。
工程内検査は生産中に行われます。
板金加工の場合、通常、初品検査(フルバッチを流す前に最初の部品の全寸法を測定)、定義された間隔での工程内チェック、レーザー切断速度、曲げ角度、溶接設定などのプロセスパラメータのモニタリングが含まれる。
最終検査は出荷前に行われます。
品質要求事項に応じて、完全な寸法報告書(重要形状のCMM測定)、表面粗さ試験(粗さ計の読み取り)、コーティング厚さ測定(磁気式または渦電流式ゲージ)、外観欠陥の目視検査、機能試験(漏れ試験、組立嵌合チェック)が含まれる場合がある。
ドキュメントがループを完結させます。
適合証明書(COC)は、部品が発注書および図面改訂に指定された要求事項を満たしていることを証明する。
材料証明書、検査報告書、試験結果が証拠として添付される。
重要なアプリケーションでは、PPAP(生産部品承認プロセス)パッケージがこの文書化の標準化されたフォーマットを提供する。
具体的な検査方法と頻度は、品質要求事項そのものによって決まります。
厳しい公差はより精密な計測器を必要とする。
高いAQLレベルはより大きなサンプルサイズを必要とする。
表面が重要な部品は、傷を防ぐための管理されたハンドリングが必要である。
要求事項が基準を定め、検査プロセスがそれを検証します。
部品の明確な品質要件を作成する方法
カスタム部品を調達するエンジニアや調達チームにとって、図面と発注書における要求事項の品質が、受け取る部品の品質を直接左右します。
以下は実用的なチェックリストである:
材料はグレードと規格で指定してください。 「ステンレス鋼」と書くのではなく、「304 stainless steel per ASTM A240」と記載してください。“
材料が追加の特性(最小降伏強度、硬さ、耐食性)を満たす必要がある場合は、明示的に記載する。
公差は重要特性に適用し、すべてに適用しないでください。 厳しい公差(±0.05 mm またはそれ以上)は、はめ合い、機能、または安全性に影響する特性にのみ適用してください。
重要でない機能には一般公差(ISO 2768-mKまたは同等品)を適用する。
これにより品質を損なうことなくコストを抑制できる。
表面要件を数値化してください。 「滑らか」をRa値に置き換えてください。
「塗装」をコーティングの種類、厚さ、性能規格に置き換える。
外観が重要な場合は、許容できる欠陥レベルを定義するか、視覚参照サンプルを提供する。
検査およびドキュメントの要件を明記してください。 初品検査報告書、寸法検査データ、材料証明書、COCなど、確認が必要なものをサプライヤーに伝えてください。
特定のレベルでのAQLサンプリングが必要な場合(例えば、AQL 1.0、ISO 2859-1に基づく一般検査水準II)、購買発注書に記載する。
部品の機能を説明してください。 「このブラケットはマリン用筐体の内部に取り付けられ、耐食性が必要です」という一文の注記は、図面の寸法では提供できないコンテキストをサプライヤーに与えます。
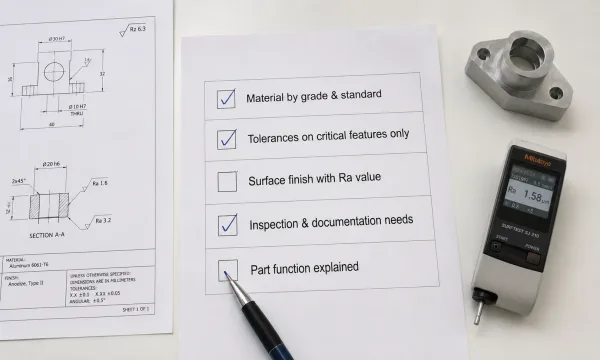
明確な品質要求事項を作成するための実践的な5項目チェックリスト — 材料、公差、表面仕上げ、検査要件、部品機能をカバーします。
用途を理解しているサプライヤーは、生産開始前に潜在的な問題を指摘できる。
よくある質問
部品図面の製造性レビューをお手伝いしましょうか? 無料DFMレビューを依頼 — 当社のエンジニアリングチームが、公差、材料選定、表面要件を当社の生産能力と照合して確認し、現場での問題になる前に課題を指摘します。