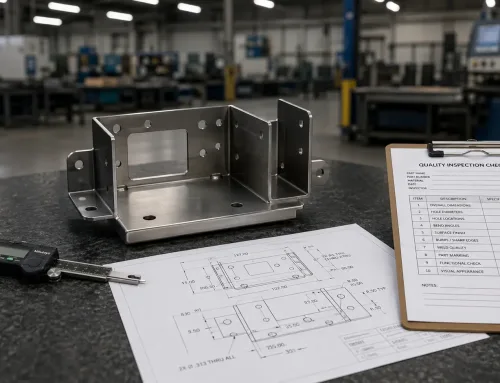
サプライヤーが「最終検査合格」と言うと、完璧に聞こえます。実際には、何を、どの図面改訂版に対して、どの梱包工程の前に確認したかについて両者が合意している場合にのみ、完全と言えます。多くの紛争はここから始まります。購買側は全寸法報告書を想定し、工場側は外観による出荷承認を記録した。部品は完成している。しかし、ゲートは同じではありません。
最終検査 は、計画されたすべての製造工程が完了し、部品を出荷用に梱包するか、完成品在庫に移動する前に行う品質検証です。これは1つの出荷可否の問いに答えます。これらの完成品は、図面、仕様、および発注書の要求事項を十分に満たしており、工場から出荷できるか?
この用語集のエントリでは、最終検査が製造工程の中でどの位置にあるか、どの誤解がそれを弱めるか、板金部品で何を確認するか、何を検出できないか、合否判定による処置がどのように機能するか、サンプルが量産ロットとどのように異なるか、そして生産開始前に購買担当者がPOに何を記載すべきかを説明します。
最終検査の意味と実施タイミング
最終検査は出荷ゲートであり、工程内検査でも設計レビューでもありません。タイミングは厳格です。切断、成形、溶接、金具取り付け、表面処理、および宣言されたすべての二次加工が完了している必要があります。梱包、ラベル貼り、出荷はまだ開始されていないか、出荷承認が署名されるまで保留されます。
一般的な板金フローでは、製造チェーンの最後に位置します:
- 原材料および受入検査
- 段取り後の初品検査 (FAI)
- 主要な工程移行時の工程内検査
- 完成した部品またはアセンブリの最終検査
- 梱包と出荷
FAIは、その段取りで良品の初品を作れるかを問います。工程内検査は、作業進行中も部品が仕様を満たし続けているかを問います。最終検査は、完成したロットを出荷してよいかを問います。これらは3つの異なる仕事です。それらを1つの「品質検査」として扱うと、出荷承認基準が失われる原因になります。
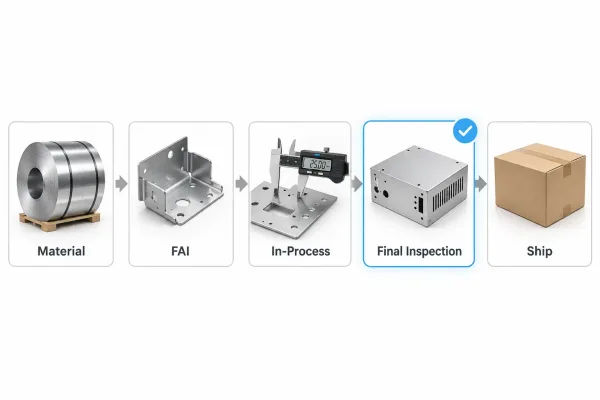
最終検査の位置:全工程後、梱包・出荷前。
最終検査を無効にする4つの誤解
いくつかの一般的な思い込みは、誰も気づかないうちに最終検査を弱めます。早期にそれらを解消する方が、納品後に議論するより安上がりです。
“「梱包前にちょっと目視で見るだけだ」”
外観検査は最終検査の一部であることが多いが、それ自体が定義ではない。出荷判定は、指定寸法、重要特性、仕上げ状態、数量、書類にも依存する。POに「外観確認のみ」としか記載がない場合、工場は狭い範囲に従っているだけであり、完全な最終検査を実施しているわけではない。
“「最終検査が合格すれば、工程内検査は不要だった」”
最終検査は、不適合ロットの出荷を止めることはできる。しかし、存在しなかった工程管理を再構築することはできない。後工程で固定化された欠陥は、完成品ではもはや測定できない場合があり、クリーンな最終検査記録でも弱い工程を隠すことがある。工程内検査は、ドリフトがまだ修正可能であるうちに検出するために存在し、最終検査は最終状態を確認するものである。
“「最終検査はすべての製造上の誤りを検出する」”
検出できるのは、まだ観察可能なものと、実際に測定されたものだけである。コーティングの下に隠れた溶接変形、金具取付前にずれた穴パターン、または図面に記載されていなかった寸法要求は、「最終」という言葉が徹底的に聞こえるからといって、最終報告書に現れるわけではない。範囲は想定ではなく、定義されなければならない。
“「最終検査と出荷品質管理(OQC)は同じものである」”
これらの用語は日常的に重複して使われる。出荷品質管理(OQC)は、工場自身の出荷判定を指す場合もあれば、商社や第三者の文脈では、コンテナ積込前の別途の貨物検査を指す場合もある。製造用語としての最終検査は、完成部品が出荷要求を満たしていることを供給者が検証することである。第三者のOQCを必要とするバイヤーは、それを明示的に指定すべきであり、工場の最終報告書に含まれていると想定すべきではない。
完成部品に対する最終検査の検証項目
板金部品において、有効な最終検査は、図面の指示や発注書の要求事項と結びついており、一般的な「すべてを確認する」習慣ではありません。以下のカテゴリは、実際に製造業者がロットを出荷する方法に対応しています。
寸法および重要特性
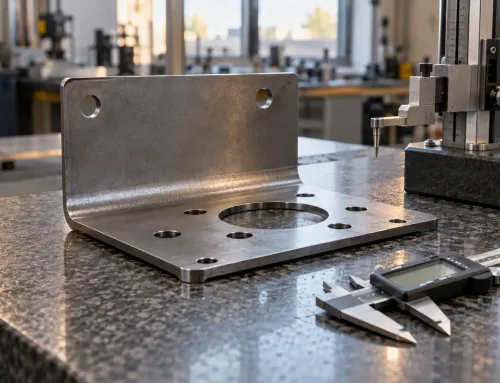
主要特性には通常、穴の位置と直径、曲げ角度とフランジ長、全体外形、組立に影響する場合の平面度、および他の部品と嵌合する形状が含まれます。品質クリティカル(CTQ)寸法、すなわち嵌合、機能、または安全性を左右する寸法は、測定および記録されます。参考寸法は確認される場合がありますが、機能に影響しない場合は出荷の判断根拠とする必要はありません。
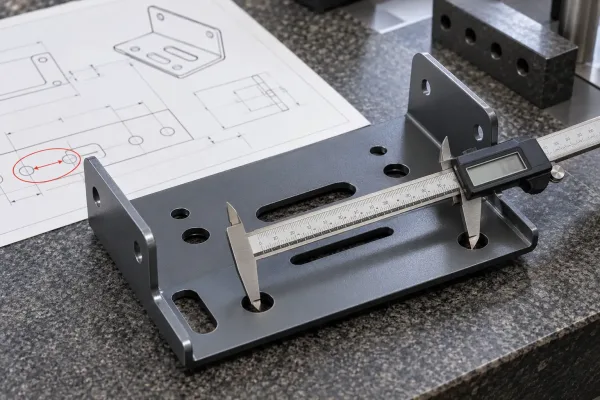
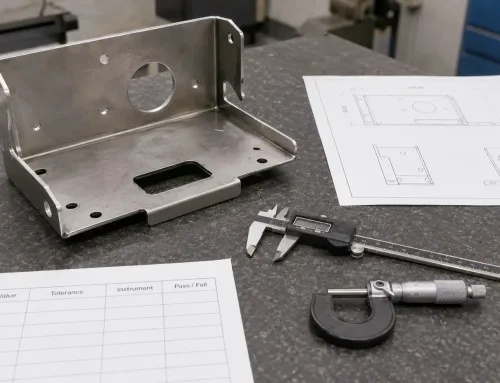
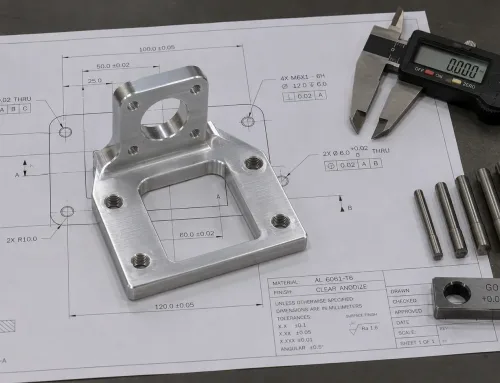
最終検査時に図面指示に対して測定する完成した板金部品の重要寸法。
表面および仕上げ状態
コーティング、アルマイト処理、粉体塗装、めっき、および機械的仕上げは、被覆状態、目視欠陥、指定がある場合の色調または光沢、および明らかな損傷について確認されます。バリ、鋭利なエッジ、傷禁止領域の引っ掻き傷、へこみ、および溶接外観は、合意された外観基準に照らして判定されます。膜厚試験や密着性試験は、図面またはPOで要求されている場合にのみ、このカテゴリに該当します。
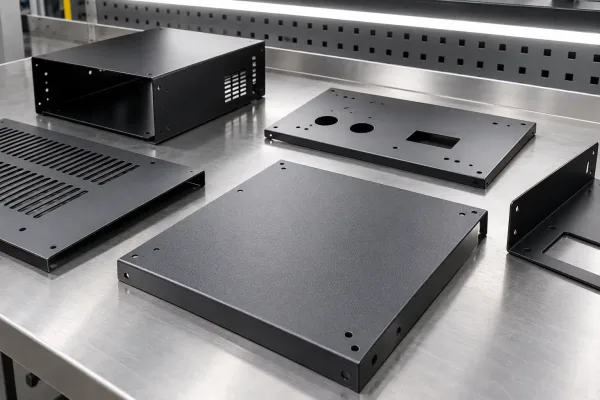
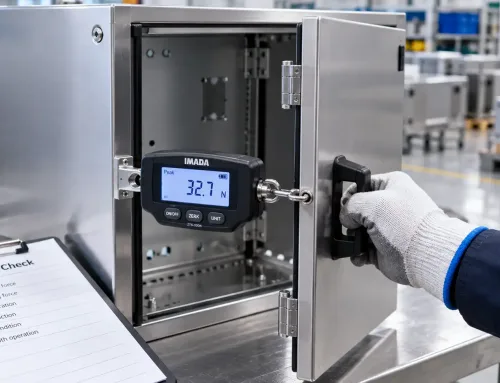
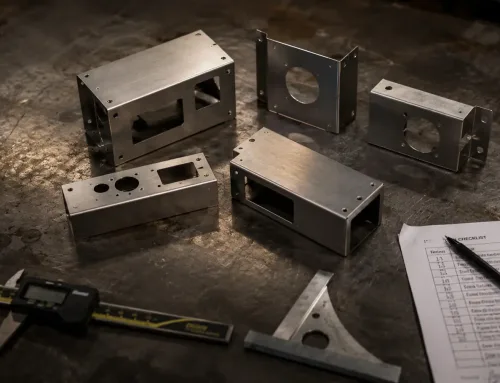
出荷承認前に完成パネルのコーティングと外観状態を確認。
金具、表示、および数量
セルフクリンチングファスナー、リベット、インサートなどの取付け金具は、有無、向き、および目視による保持状態が確認されます。部品表示、ラベル、シリアル番号は、注文書と照合して確認されます。数量、キットの完全性、および左右のペアリング(該当する場合)は、梱包前に検証され、不足は受入時ではなく製造現場で発見されるようにします。
部品とともに添付される書類
書類がゲートの一部となる場合、出荷はより確実になります。指定特性の検査記録、必要な場合の適合証明書または材料証明書、および実際の数量と一致する梱包明細書です。書類確認は、それ自体が官僚的な手続きではなく、購入者がロットと一致する証拠を受け取るための手段です。
| 項目 | 典型的な最終検査の重点 | よく混同されるもの |
|---|---|---|
| 寸法 | CTQ特性、嵌合形状、図面公差 | すべての寸法の全数再測定 |
| 表面および仕上げ | コーティング状態、外観、損傷 | 指定がない場合のコーティングのラボ試験 |
| 金具および数量 | 取付け、向き、数量、キット | 工程内スタッド圧入モニタリング |
| 書類 | 報告書、必要な場合のCoC/MTR、梱包明細書 | 出荷書類のみ |
最終検査で検出できないもの
最終検査には明確な限界があります。それは完成状態を評価するものです。最終工程の前に修正、覆い隠し、または固定されたエラーは、単一の最終測定ではもはや見えないか、追跡できない可能性があります。
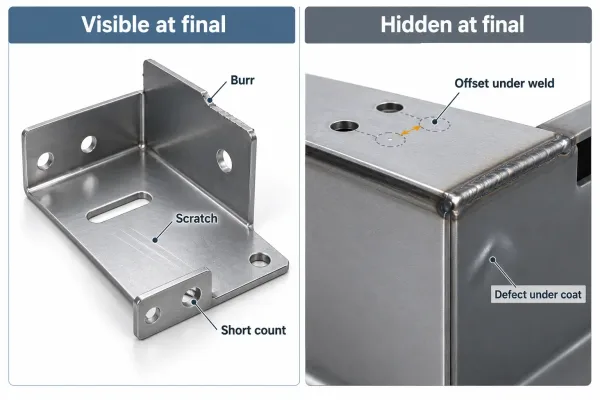
一部の工程エラーは、最終検査時には完成品上ではもはや見えません。
板金加工の例:
- 溶接前に発生した穴位置のずれ。溶接により接合部が形状を固定してしまった場合
- 塗装前に検査されなかった最終塗膜の下にある表面欠陥
- 最後の数個のみを測定したため、ロット全体で曲げスプリングバックの補正が不均一になった場合
- ヒートナンバーによるトレーサビリティがない場合、加工後に区別できなくなった材料の取り違え
- 図面に記載されていなかった要求事項のため、不合格と判断する客観的根拠がない
これが、最終検査と工程内検査が補完し合う理由です。工程内検査は、修正が低コストな段階で逸脱を止めます。最終検査は、出荷しようとしているものが適合しており、かつ完全であることを確認します。一方だけに頼ると、ギャップが生じます—量産中のドリフト、または最終状態でのリリースリスクのいずれかです。
合格、不合格、そしてその後の対応
合格とは、そのロットが合意された要求事項のもとで、梱包と出荷(または完成品在庫)に進むことを意味します。これは、すべての部品が絶対的な意味で完璧であることを意味するのではありません。定義された受入基準を満たしていることを意味します。
リリースと梱包
リリース後、部品は輸送のために保護されます。必要に応じた防錆、仕上げ面の傷保護、正しいラベル表示、および出荷計画に合った梱包が行われます。梱包は検査の代替ではありません。輸送中の損傷は物流の問題であり、リリース時に存在していた損傷は品質の問題です。最終検査のタイミングを明確にすること—梱包前、または梱包を保留した状態で—により、その境界を明確に保てます。
隔離、手直し、および再検査
不適合が見つかった場合、影響を受ける個数またはロットは隔離されます。処置の選択肢には通常、手直し(図面と工程が許す場合)、定義された方法による修理、選別、廃棄、またはそれがまだ実行可能な場合の前工程への戻しが含まれます。手直しまたは再選別された部品は、同じ基準に対して再検査が必要です。処置が未確定のまま出荷することは、クレームの始まりです。
逸脱が受け入れられる場合と拒否される場合
現状使用または逸脱の受け入れは、バイヤーの決定であり、工場の暗黙の既定ではありません。適合性と機能に影響がない場合、文書化された特採は合理的かもしれません。逸脱がCTQ特性、安全に関係する寸法、または契約上の証明書に触れる場合、拒否または正式な免除の方がより明確な方法です。いずれの場合も、決定は文書化され、ロット記録に添付されるべきです。
サンプルユニットと量産ロット
最終検査の深さは、すべての注文サイズで同一ではありません。
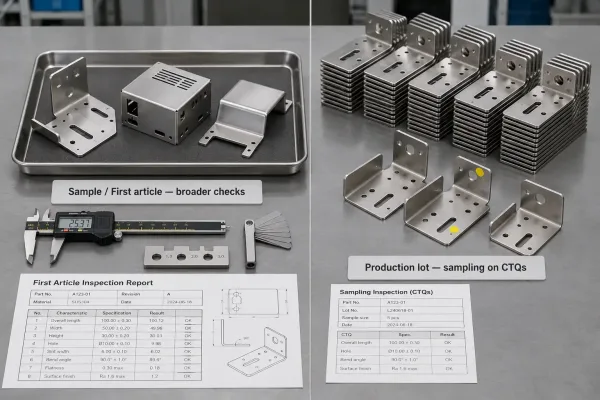
試作品は広範な検査を行うことが多く、量産ロットは重要特性に対して定義された抜取検査を使用します。
| サンプル / 初品 | 量産ロット | |
|---|---|---|
| 目標 | 設計およびセットアップの意図を確認する | ロットが出荷可能であることを確認する |
| 深さ | 指定箇所では特性のほぼ全項目をカバー | CTQ重点、抜取検査計画、目視および数量確認 |
| 記録 | より詳細な測定と写真 | 合意した検査レベルに一致した報告書 |
| 混在させた場合のリスク | ロット抜取検査を使って、不十分な初品検査を「証明」すること | 合意なしに、すべての生産品に100% FAIレベルの報告書を要求すること |
試作品や初品では、設計リスクを早期に顕在化させるため、バイヤーはより広範な測定を求めることが多い。量産では、重要特性に対する抜取検査計画を定めるのが一般的です。特に100%測定が大ロットでは現実的でない場合に当てはまります。変えてはならないのは、出荷判定を左右する特性についての合意です。深さが未定義のままだと、同じPOに対して2つの異なる検査報告書が発生します。
バイヤーがPOの前に指定すべき事項
RFQ段階での曖昧さは、生産後にコストとなる。図面と対応付けられない長い品質マニュアルよりも、注文書に短く明確な注記を記載する方が効果的です。板金の注文をリリースする前に、以下を確認してください:
- タイミング — 全工程後、梱包前の最終検査
- 範囲 — 合格/不合格を判断する寸法と外観基準
- 抜取 — 100%またはロット抜取、および対象特性
- 証跡 — 報告書、CoC、または材料証明書を部品に添付する必要があるかどうか
- 不適合対応 — 手直し、選別、廃棄、または特採申請
- 梱包状態 — 完成面の保護、ラベル貼り、梱包明細書との数量照合
これら6つのポイントは、エンジニアリング図面に代わるものではありません。図面の出荷判定の意図を、出荷場で運用可能にするものです。
当サイトの関連記事: 生産途中のチェックポイントについては 工程内検査 を、図面で指定できる外観基準については 外観検査 をご覧ください。
よくある質問
最終検査は、部品が製造業者から出荷される前の最後の品質ゲートです。図面とPOでそれを定義し、工程内検査は製造の中間で実施し、梱包は出荷承認後の保護として扱ってください。出荷承認の代替ではありません。