なぜ多くの人が工程計画を間違えるのか
エンジニアやバイヤーが「工程計画」と聞くと、製造チームが完成した図面を前にして、部品の製造方法を検討している様子を思い浮かべる傾向がある。
図面は完成している。設計は確定している。あとは工場が残りを考えるだけだ。
その認識は間違いではないが、最も重要な部分を見落としています。
プロセスプランニングは、図面が工場のデスクに届いた時点から始まるものではありません。 デザイナーが材料を選定し、公差を指定し、特定の製造方法を必要とする形状を追加した瞬間に始まります。
これらの決定の一つ一つが、メーカーができること、コスト、所要時間を制約または拡大する。
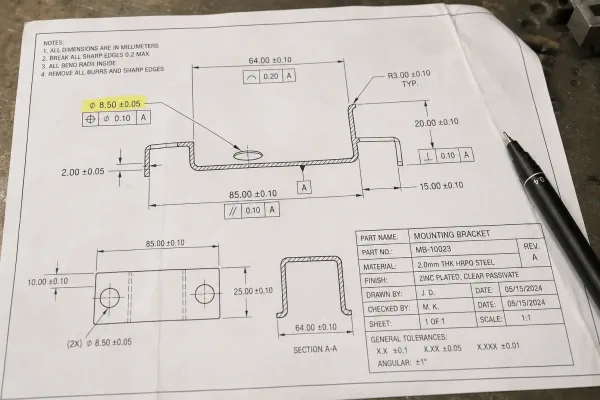
エンジニアリング図面の詳細部分のマクロ写真。公差値付きの寸法線、GD&T記号、およびメーカーの生産計画に直接影響する材料指定ブロックを強調しています。
非重要部位の厳しい公差は、画面上では無害に見えるかもしれないが、加工現場に切断方法の変更、検査工程の追加、生産順序全体の再編を強いることがある。
この区別が重要である理由は、責任の所在が変わるからだ。
工程計画が純粋にメーカーの仕事であれば、バイヤーの役割は図面を送って待つだけである。
プロセスプランニングは設計判断によって形作られるため、適切な板金RFQ準備は、メーカーが計画、見積もり、納品をどれだけ正確に行えるかに直接影響します。
プロセスプランニングを理解することは、製造エンジニアにとってだけでなく、板金部品の仕様決定、調達、承認に関わるすべての人にとって有用です。
工程計画が実際にカバーする範囲
プロセスプランニングとは、製品をどのように製造するかを体系的に決定することです。
設計(通常はCADモデルまたは技術図面として表現されます)を、指定された設備、工具、品質チェックポイントを備えた製造工程の明確なシーケンスに変換します。
この用語は、単に機械のリストを選ぶだけにとどまらない。完全な工程計画は、相互に関連するいくつかの決定に対処する:
- 製造方法の選定 — どの工程(レーザーカット、パンチング、曲げ、溶接など)で部品を仕様通りに製造するかを選択します。
- 工程の順序付け — 幾何学的な依存関係や治具の制約を考慮し、それらの工程を実施する順序を決定します。
- 設備と工具 — 各工程に、必要な精度を実現できる特定の機械、金型、パンチ、治具を割り当てます。
- 品質チェックポイント — 生産中に寸法検査と表面検査をどこで、どのように実施するかを定義します。
- 時間とコストの見積もり — 見積もりとスケジューリングを支援するために、サイクルタイム、段取り時間、材料使用量を算出します。
実際には、工程計画は、設計意図と実際の部品を結ぶ役割を担っています。
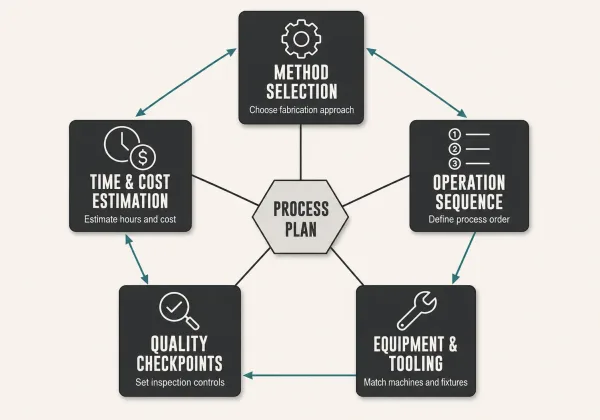
工程計画の5つの主要コンポーネントを示した明快な技術図。各コンポーネントは接続されたノードとして表現され、ある領域の決定が他の領域にどのように影響するかを示しています。
それは次の問いに答えます:この図面をもとに、最も効率的かつ確実に製造する方法は何か?
工程計画の核心的なステップ
具体的な内容は業界や部品の複雑さによって異なるが、ほとんどの工程計画は認識可能な一連のステップに従う:
図面と仕様の分析。
計画担当者は寸法、公差、材料指示、表面仕上げ要件、および特別な注記(熱処理、メッキ、試験)を確認する。
このステップは、製造方法を決定する前に、部品が何を要求しているかを理解することです。
製造工程の選定。
形状、材料、板厚、公差に基づいて、計画担当者は必要な工程を選択する。
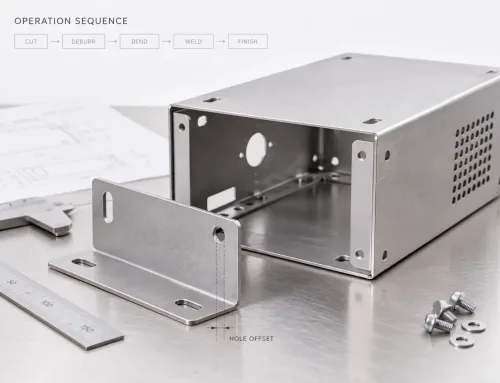
板金部品の場合、これは平面形状にはレーザー切断、成形部にはプレスブレーキ曲げ、組立にはスポット溶接を行うことを意味する場合があります。
板金加工だけでは厳しい公差や三次元形状を効率的に実現できない場合、メーカーは、切削ポケット加工、精密穴加工、ねじ加工、重要なデータム基準面の加工などにCNC切削加工サービスを利用することがあります。
工程順序を決定する。
作業の順序が重要です。
例えば、溶接前に曲げ加工を行うと、部品の治具固定方法が変わります。成形形状がフラットパターンに影響を与える場合、成形後に切断が必要になることがあります。
工程計画者は、干渉を避け、再ハンドリングを最小限に抑える順序を組み立てます。
設備と工具を割り当てる。
各工程は、特定の機械とツールセットに紐付けられます。
プレスブレーキには、材料と板厚に適した正しいパンチとダイの組み合わせが必要です。レーザー切断機には、要求される切断品質に応じた正しいノズルとガス設定が必要です。
検査ポイントを定義する。
A 板金検査計画は、重要な寸法、曲げ角度、穴位置、表面仕上げの要求事項を、工程内検査または最終検査の適切な検査段階に割り当てます。
時間とコストを見積もる。
プランナーは、段取り時間、部品あたりのサイクルタイム、材料消費量、および付随する二次加工を計算します。
これは見積および生産スケジュールに直接反映されます。
各ステップは次のステップに影響します。ステップ2(プロセス選択)で下された決定は、ステップ3(工程順序)およびステップ4(工具)で可能なことを制約します。
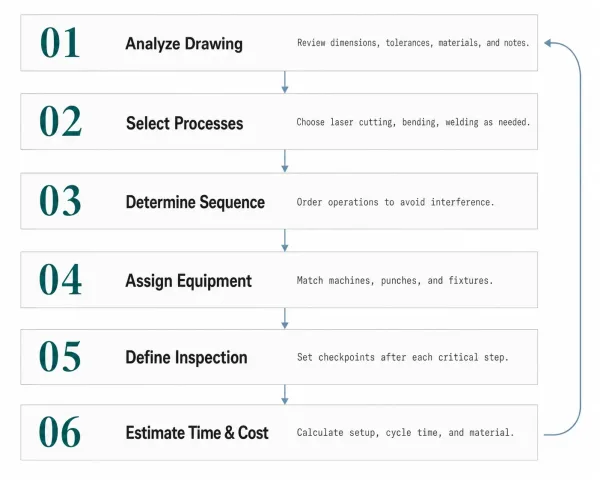
工程計画の6つの連続したステップを示した縦型フローチャート。各ステップは矢印で接続され、各ステップの内容の簡単な説明が付いています。
この相互依存性こそが、工程計画が単なるチェックリストではなく経験を必要とする理由です。
板金加工における工程計画の仕組み
上記の一般的なフレームワークは、すべての製造業に適用されます。
カスタム板金加工では、作業が高度に順序依存的で、幾何学的に相互依存しているため、工程計画には独自の特性があります。
切断が最初に行われます — しかし、その選択は明白ではありません。
フラットな板金部品は、ブランクプロファイルの切断から始まります。
レーザー切断、ウォータージェット切断、プラズマ切断はいずれもこれを行うことができますが、適切な選択は、材料の種類、厚さ、エッジ品質の要求事項、および生産量によって決まります。
厳しいエッジ公差が要求される2 mmのステンレス鋼ブラケットには、レーザー切断が適しています。25 mmのアルミニウム板には、ウォータージェットの方が適している場合があります。
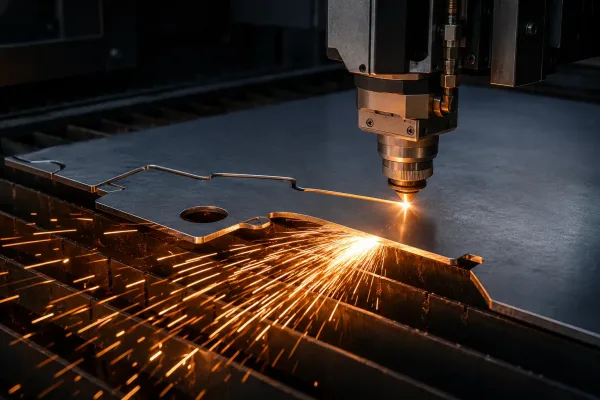
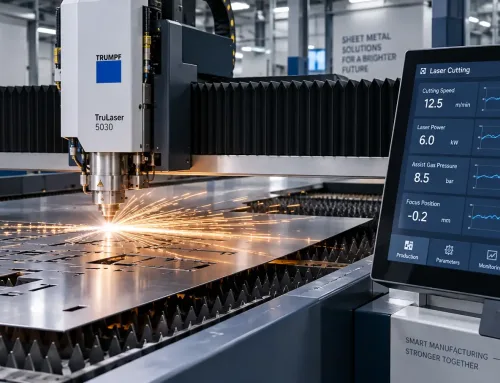
ファイバーレーザー切断ヘッドがステンレス鋼板を突き切り、切断経路に沿って溶融火花の明るい軌跡を生み出しているクローズアップ写真。板金工程計画の最初のステップを示しています。
プロセスプランは、何よりもまずこれを考慮に入れる必要があります。
曲げ工程は、最もプランニング集約的なステップです。
板金では、曲げ加工が工程計画を複雑にする部分です。
曲げ加工を行う順序は、どのフランジにアクセスできるか、部品がどのように治具固定されるか、および先行する曲げ加工が後続の曲げ加工に干渉するかどうかに影響します。
4回曲げの部品には数十通りの可能な工程順序があるが、専用治具なしで物理的に実行可能なものはごくわずかである。
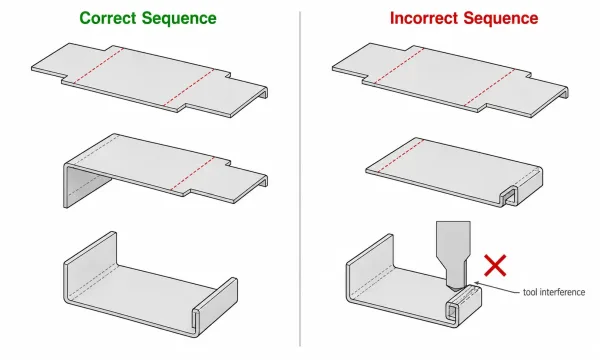
同じ板金部品の2つの曲げ順序を比較した技術図。一方は正しい順序でアクセス可能なフランジを示し、もう一方は工具干渉を引き起こす不正な順序を示しています。
工程計画者は、材料の厚さと曲げ半径の要求事項に基づいて、正しいパンチとダイのプロファイルを選択する必要があります。これを誤ると、亀裂、反り、または寸法誤差が発生します。
二次加工は論理的な階層に従います。
切断と曲げ加工の後、溶接、ハードウェア挿入(PEMファスナー、リベット)、タップ加工、バリ取りなどの工程が、アクセス性と形状に基づいて順序付けられます。
例えば、溶接は通常、表面処理の前に行われます。熱とスパッタがコーティングを損傷する可能性があるためです。
ハードウェア挿入には特定の表面へのアクセスが必要であり、それは曲げ加工後に遮られる可能性があります。
表面処理は、想定ではなく、計画されます。
粉体塗装、アルマイト処理、塗装、またはメッキ — それぞれに前処理要件、マスキングの必要性、および寸法への影響(コーティング厚さが部品寸法に加算される)があります。
工程計画では、どの面を仕上げるか、どの面をマスキングするか、および必要な前処理ステップを指定します。
検査は統合されるものであり、後付けではありません。
寸法チェックは、誤差がまだ修正可能な時点でスケジュールされます:
- 切断後(ブランク精度)、,
- 曲げ加工後(曲げ角度とフランジ長さ)、,
- および仕上げ後(コーティング厚さ、表面欠陥)。
最終検査では、出荷前に部品が図面に適合していることを確認します。
これが、2つの板金加工工場が同じ図面を受け取り、同じ部品を製造しながら異なる工程計画を立てる理由であり、その計画の品質がコストから納期信頼性まですべてに影響する理由です。
工程計画と生産計画:その違いとは?
これらの用語はしばしば互換的に使用されますが、それぞれが扱う課題は異なります。
工程計画が答えるのは、この部品はどのように製造されるか?
特定の部品またはアセンブリに対する製造方法、作業順序、治具、品質チェックポイントを定義します。
生産計画が答えるのは、いつ、どれだけ製造するか?
需要予測、能力配分、スケジューリング、在庫管理、納期を扱います。
この2つの機能は補完関係にあります。
工程計画は、ある部品にレーザー切断、続いて3回の曲げ加工、そして粉体塗装が必要であることを示します。
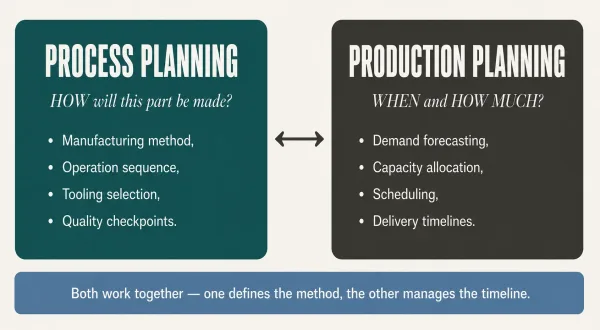
左側に工程計画(部品が「どのように」製造されるかに焦点)、右側に生産計画(「いつ」「どれだけ」製造するかに焦点)を配置した2列の比較図。それぞれの下に主要なアウトプットを記載。
生産計画は、その部品がいつ切断され、曲げられ、塗装され、出荷されるか——そして要求された納期までに工場にその能力があるかどうかを示します。
小規模な製作工場では、同じ人物またはチームが両方を担当することがあります。大規模な事業では、通常これらは別々の機能です。
調達担当者にとって、実際的な違いは次の点です。RFQ(見積依頼)を提出する際、あなたは工程計画(これはどのように製造されるか?)を開始しており、それが生産計画(いつ納品できるか?)につながります。
工程計画が見積もりとリードタイムに与える影響
調達担当者やエンジニアにとって、工程計画で最も重要な側面は、コストと納期に対する直接的な影響です。
複雑さがコストを押し上げます。
5回曲げ、2つの溶接アセンブリ、マスキング粉体塗装仕上げを伴う部品は、平坦なレーザー切断ブラケットよりも多くの工程計画の労力を要する。
追加の各作業は、段取り時間、治具要件、検査ポイントを増やします。
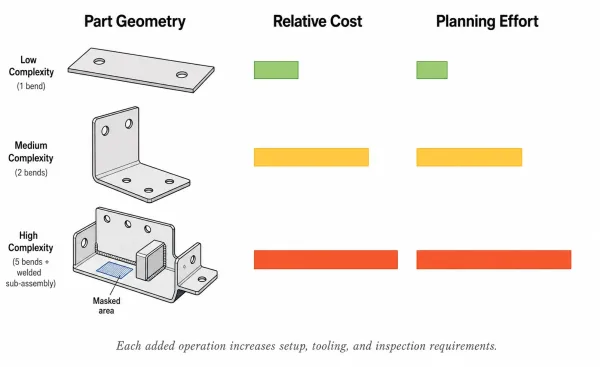
複雑さが増す3つの板金部品と、それぞれに対応するコストおよび計画作業レベルを並べたシンプルなインフォグラフィック。複雑な部品の製造コストが高くなる理由を示しています。
メーカーが複雑な部品の見積を行う場合、価格には機械加工時間だけでなく、それを確実に実行するために必要な計画と調整の作業も反映されます。
曖昧さがリードタイムを延ばします。
図面が不完全な場合——材料仕様の欠落、不明確な公差域、曖昧な表面仕上げ要件——メーカーは仮定を置くか(リスクが高い)、確認を求めるか(時間がかかる)のいずれかを迫られます。
どちらの結果も、RFQ提出から確定見積もり提出までの時間を延ばします。
仕様が明確に定義された図面は、やり取りの往復を減らし、メーカーが工程計画をより迅速に確定できるようにします。
工程計画は設計上の問題を早期に発見します。
計画段階で、経験豊富なエンジニアが製造性の観点から図面をレビューします。
成形が困難な形状、必要以上に厳しい公差、生産時に問題を引き起こすアセンブリ順序などを指摘することがあります。
A シートメタルDFMレビューは、早期に実施し共有することで、双方の時間とコストを削減できます。
このステップを省略するメーカーはより速く見積もりを出せるかもしれませんが、問題は後工程の生産時に表面化し、その時点では修正費用がはるかに高くつきます。
バイヤーがより良い工程計画を支援するためにできること
購買担当者はメーカーの工程計画を行うことはできません——また、行うべきでもありません。
ただし、計画をより正確かつ効率的にするための入力情報を提供することはできます。
材料を完全に指定する。
「鋼材」という表記は仕様ではありません。
“「冷間圧延鋼板、ASTM A1008、厚さ1.5 mm」は、適切な切断パラメータ、曲げ治具、表面処理を選択するために計画者が必要とする情報を提供します。
重要寸法と公差を明記する。
図面上のすべての寸法が等しく重要というわけではありません。
どの形状特性が重要かを特定し、標準公差(例:ISO 2768)に委ねられるものを区別することで、計画担当者は重要な箇所に検査と工程管理を集中させることができます。
表面仕上げ要件を明示する。
部品に粉体塗装が必要な場合は、色、膜厚、マスキング要件を指定してください。
表面を未処理のままにする必要がある場合は、その旨を明記してください。
ここでの曖昧さは、期待と一致しない可能性のある前提を生じさせます。
数量と納期の期待値を明示してください。
試作5個のロットと量産5,000個のロットでは、異なる工程計画が必要になる場合があります。
量産時にコスト効率の良い治具も、小ロットでは段取り費用を正当化できないことがあります。
見積段階で生産数量の意図を共有することで、メーカーは適切な計画を立てやすくなります。
これらは追加の手順ではなく、部品の生産経路を正確に計画するためにメーカーが必要とする最小限の情報です。
入力情報が完全であるほど、工程計画は信頼性が高まり、コスト、品質、納期の予測可能性も高まります。
よくある質問
工程計画は、画面上の設計と手元の部品を結ぶ架け橋です。
その仕組みと必要な入力情報を理解することで、エンジニアや購買担当者が、最初のスケッチから最終出荷まで、あらゆる段階でより良い意思決定を行えます。
製造性の観点からレビューをご希望の設計があれば、図面をSR-MFGにご提出ください。工程に基づいたお見積りをご案内します。