サンプル承認に合格したからといって、筐体の注文が量産可能な状態にあるわけではない。
これは、サプライヤーが良好なユニットを1つ製造できることを意味します。
「良品1台」と「一貫した良品1,000台」の間のギャップこそが、ほとんどの生産問題が始まる場所であり、適切な準備態勢レビューが最もコストを削減できる場所である。
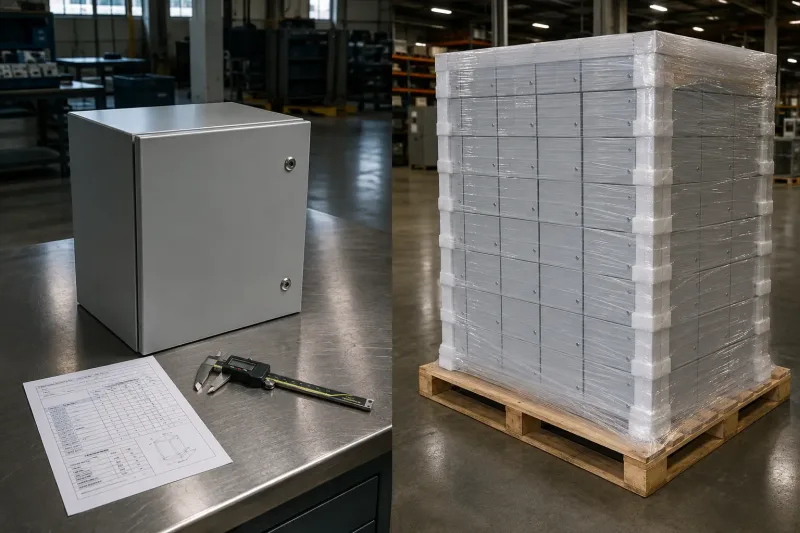
左側には、作業台の上に研磨された金属筐体が1台置かれ、その横にノギスが見えます。右側には、保護フィルムで包装された同一筐体が数十個積み上げられたパレット全体が見えます。この視覚的な対比は、サンプル承認と量産準備完了との間のギャップを強調しています。
生産準備態勢レビューは、以下を体系的に確認するものである:
- 図面
- 材料
- 金型製作
- 品質計画
- 梱包
- 物流
これは、工場が試作品またはパイロット生産から大量の板金製造に切り替える前に行われます。
カスタム板金筐体を発注するOEMバイヤーにとって、このレビューは、円滑な生産立ち上げと、正しく組み立てられない部品のコンテナ1本との間の違いを意味する可能性がある。
金属筐体における生産準備態勢の真の意味
サンプル承認は、サプライヤーが図面通りに部品を製造できることを検証する。
生産準備態勢は、サプライヤーが手作業による修正に頼ることなく、注文全体にわたってその結果を再現できることを検証する。
サンプル段階では、作業者が以下のことを行う場合がある:
- 曲げを手仕上げする
- 目視で治具を調整する
- 良品と確認済みのロットから材料を選定する
- 表面欠陥を手作業で修正する
- 嵌合するまで部品を再加工する
これらのショートカットは通常、量産時に消失する。
レーザーカッターは数百枚のシートを加工します。プレスブレーキのオペレーターは1シフトあたり数百回の曲げ加工を行います。表面処理ラインは部品を大ロットで処理します。シートメタル生産ワークフローの各工程にはばらつきが生じますが、承認された単一のサンプルではそれが顕在化しないことがあります。
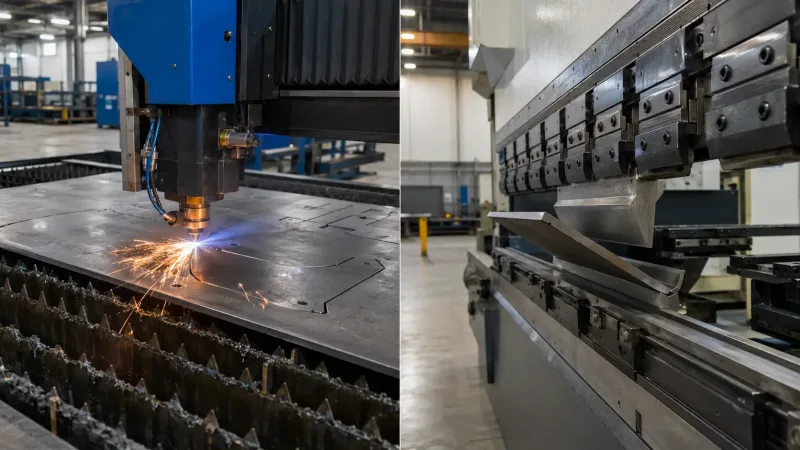
主要な生産工程を示した2パネル画像:切断点に火花が見える状態で鋼板を加工するファイバーレーザーカッターと、金属パネルに精密な曲げ加工を行うCNCプレスブレーキ。これらは、量産時にばらつきが最も発生しやすい高スループットのオペレーションです。
これが、生産準備態勢を別途評価しなければならない理由である。
もはや問題は以下ではない:
この部品は製造できるか?
本当の問題は以下である:
この部品は、合意された公差と納期内で、大量に一貫して製造できるか?
図面およびドキュメントの基準
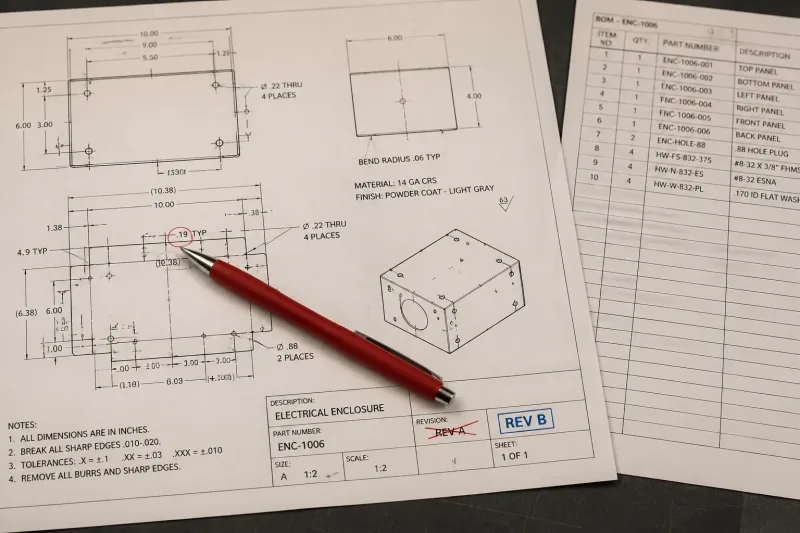
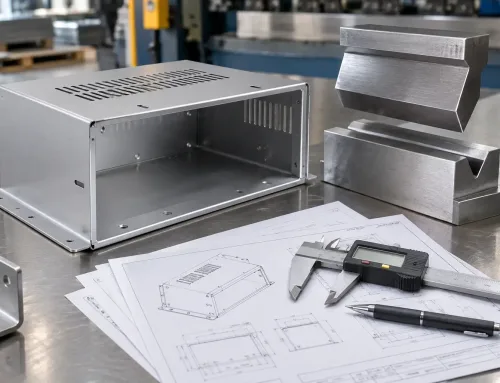
板金筐体の詳細なエンジニアリング図面が作業面に広げられています。図面には複数の改訂スタンプ(REV Aは取り消し線、REV Bは現行としてマーク)、寸法指示、曲げ注記、部品表ブロックが表示されています。赤いペンで重要な寸法が丸く囲まれています。これは、最新の承認済み図面改訂版に基づいて作業することの重要性を示しています。
生産上の紛争の最も一般的な原因は、不完全、不明確、または時代遅れの図面である。
量産開始前に、完全な2D図面パッケージを確定し、ロックする必要があります。
最新の図面改訂を確認する
サプライヤーが最新の承認済み改訂に基づいて作業していることを確認する。
図面が複数回の改訂を経ている場合は、改訂履歴を含めて、どのバージョンが有効であるかを全員が理解できるようにする。
図面パッケージには以下を明確に記載すべきである:
- 図面番号
- 改訂番号
- 改訂日
- 承認済み変更
- 旧版
重要寸法のマーキング
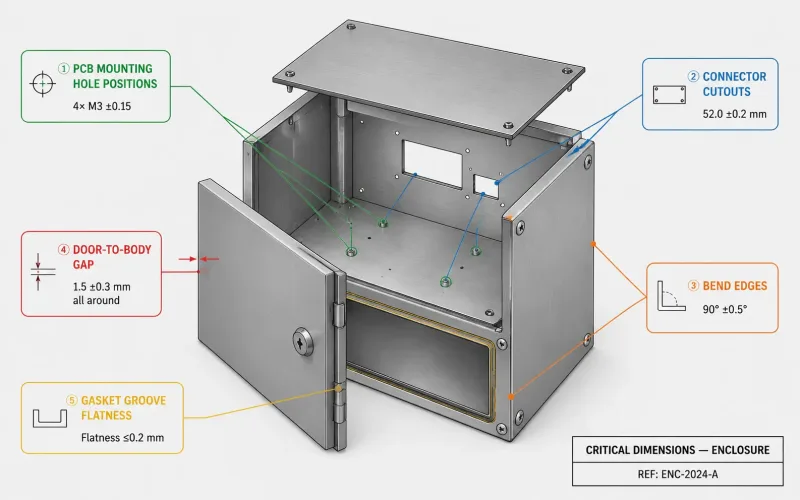
長方形の板金筐体のアイソメトリック技術図で、主要な寸法特徴が色分けされた引き出し線で強調されています。各引き出し線には重要な寸法カテゴリがラベル付けされています:PCB取付穴位置(緑)、コネクターカットアウト位置(青)、曲げ角度公差(橙)、ドアと本体の隙間(赤)、ガスケット接触面の平面度(黄)。公差値は各引き出し線の横に、クリーンでミニマルな形式で表示されています。図面は明るい灰色の背景を使用し、筐体はニュートラルなスチール色でレンダリングされて、寸法注釈に焦点が集まるようにしています。
重要寸法とは、以下に影響する寸法である:
- 組立嵌合
- ハードウェアの取り付け
- 筐体の機能
- ドアの位置合わせ
- コネクタの位置決め
- ガスケット圧縮
- PCBの取り付け
- パネルの外観
ISO 2768などの一般公差は標準的な特徴をカバーする場合があるが、PCB、コネクタ、ガスケット、ヒンジ、ラッチ、または取付ブラケットとインターフェースする寸法には、それぞれ独自の公差指示が必要である。
部品表の確定
ドキュメントパッケージには、以下を網羅する完全な部品表を含める必要がある:
- 材料グレード
- 板厚
- 表面仕上げ
- 構造サポート
- ヒンジ
- ラッチ
- 接地用ハードウェア
- 購入部品
- 取付位置
筐体にPEMファスナーまたはその他の自緊式ハードウェアを使用する場合、各部品をその部品番号と取付位置とともに記載すること。
BOMの曖昧さは、製造現場での推測作業につながる。
量産前の主要な品質チェックポイント
プロジェクト固有の板金検査計画では、以下を定義する必要があります:
- 何を検査するか
- どのように検査するか
- 検査の頻度
- どの規格が適用されるか
- 部品が不合格となった場合の対応
これは汎用的なISO品質声明であってはならない。
筐体の重要な特徴に直接紐づいたプロジェクト固有の計画であるべきである。
材料検証
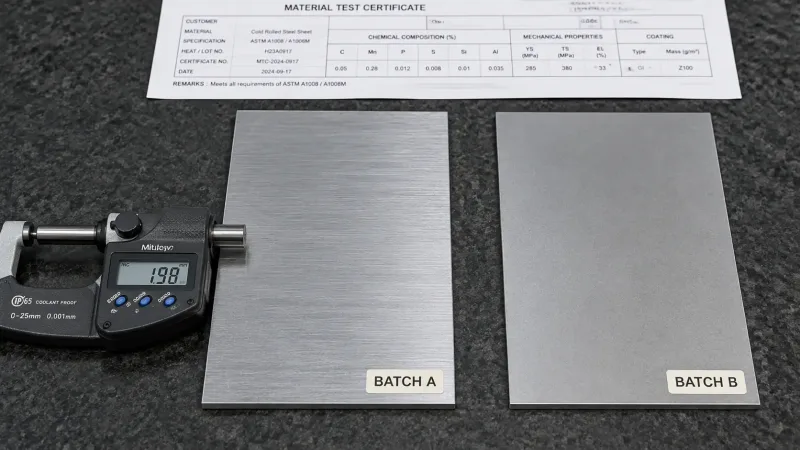
異なるミルロットの2つの板金サンプルが、測定器用平板の上に並べて置かれています。デジタルマイクロメーターが各サンプルの厚さ測定値を表示しています。表面の目方向と仕上げの微妙な違いが確認できます。背景には材料試験成績書が一部見えています。この画像は、量産開始前に受入材料の検証が不可欠である理由を示しています。
サプライヤーに、量産材料仕様が承認済みサンプルと以下の点で一致することを確認するよう依頼してください:
- 材料グレード
- 板厚
- 表面状態
- サプライヤーまたはミル供給元
- 該当する場合の機械的特性
板金サプライヤーは、注文ごとにミルや材料バッチを切り替えることがある。
延性、硬度、圧延目方向、または表面状態の小さな差異が、曲げ角度、割れリスク、平坦度、およびコーティング密着性に影響を与える可能性がある。
寸法検査
検査は、組立と機能を制御する特徴に焦点を当てるべきであり、以下を含む:
- 穴位置
- 曲げ角度
- フランジ長さ
- 外形寸法
- 嵌合面の平坦度
- ドアとパネルの位置合わせ
- ハードウェア位置
- コネクタ切り欠き
溶接筐体の場合、以下についても許容限界を定義すること:
- 溶接外観
- 溶接ビードサイズ
- 溶接位置
- 熱変色
- スパッタ
- 歪み
- 可視面および非可視面
表面仕上げの一貫性
表面仕上げには独自の検査チェックポイントを設けるべきです。
粉体塗装仕様では、以下を定義する必要があります:
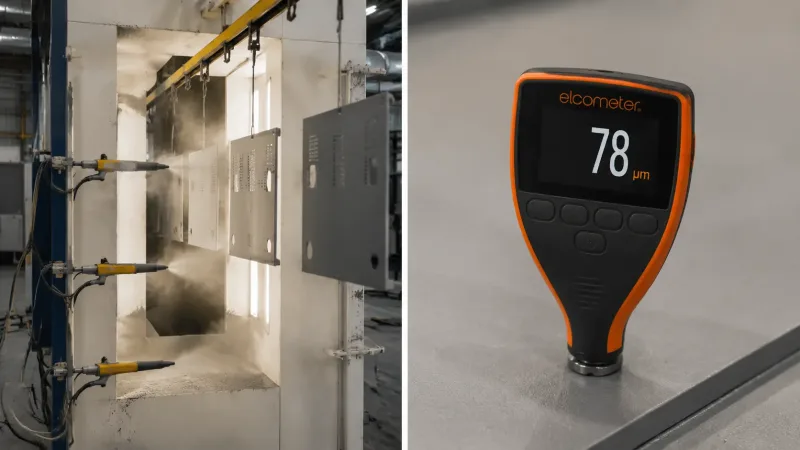
左:コンベアラインに吊り下げられた金属筐体パネルに粉体を塗布する、静電スプレーガンを備えた自動粉体スプレーブース。右:仕上がった粉体塗装面に押し当てられたデジタル塗膜厚ゲージのクローズアップで、ミクロン単位の測定値が表示されています。生産ロット全体にわたる塗膜厚と外観の一貫性を確保するには、ラインパラメータの厳密な管理が必要です。
- 粉体塗装膜厚
- 色基準
- RAL または Pantone コード
- テクスチャまたは光沢レベル
- マスキング境界
- 内面被覆範囲
- 許容される外観上の欠陥
- バッチ間の再現性
1 つのサンプルで合格した塗装も、ライン パラメータが管理されていなければ生産バッチ全体でばらつきが生じる可能性があります。
治具および取付具の検証
治具および固定具の検証は、最も頻繁に省略されるチェックポイントの 1 つであり、無視すると最も高くつくものの 1 つです。
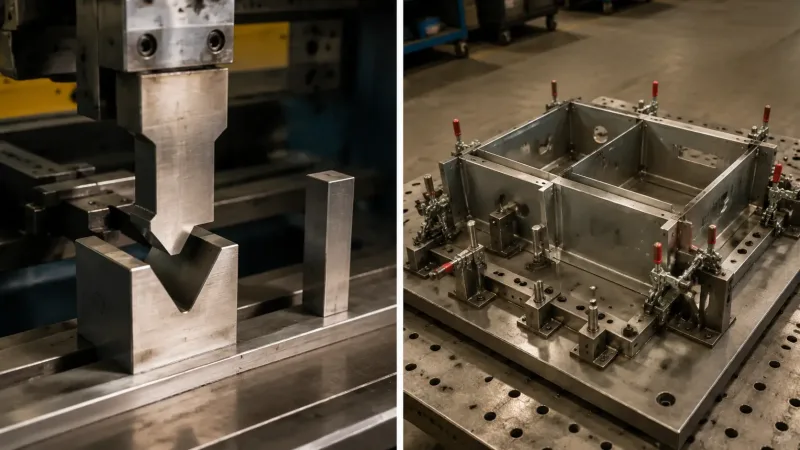
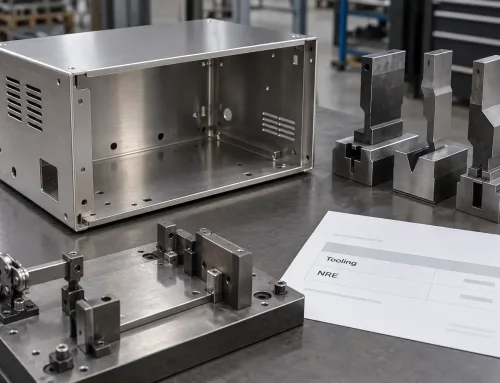
2分割の画像:左は、マシンに取り付けられたプレスブレーキ用パンチおよびダイ工具セットで、異なる半径のインサートが確認できます。右は、スポット溶接中に筐体パネルを正確な位置合わせで保持するために設計された専用溶接治具です。これらは、一貫した部品品質を確保するために、生産開始前に検証が必要な専用工具です。
サンプルは、仮治具、手動調整、または一品物の固定具を使用して製作されることがよくあります。
量産には、数百回または数千回のサイクルにわたって要求公差を維持できる専用工具と固定具が必要です。
これらには以下が含まれる場合があります:
- プレスブレーキ治具
- 溶接固定具
- 組立ジグ
- 検査ゲージ
- 位置決め固定具
- 穴あけまたはタップ加工用固定具
- ハードウェア取り付け工具
生産実行前に治具が検証されない場合、最初のバッチが事実上の検証バッチとなります。
その時点で、治具の誤差はすでに数十または数百の部品に存在している可能性があります。
曲げ工具と曲げ順序の検証
サプライヤーに以下を確認するよう依頼してください:
- 曲げ工具が承認済みの曲げ半径に適合していること
- 曲げ余長が正しいこと
- 曲げ控除が文書化されていること
- 曲げ順序が定義されていること
- 長いフランジと短いフランジが治具と干渉しないこと
- スプリングバック補正が管理されていること
- オペレーターが承認済みのセットアップを使用していること
複数の板金曲げ加工を伴う筐体では、順序が特に重要です。1つの誤った加工により、後続の曲げが不可能になったり、部品が歪んでしまう可能性があるためです。
溶接および組立固定具の検証
固定具は、溶接および組立中にコンポーネントを正しい位置に保持する必要があります。
これは、以下に一貫性が求められる筐体では特に重要です:
- ドアギャップ
- パネル位置合わせ
- ヒンジ位置
- ラッチの係合
- 取り付け穴位置
- ガスケット圧縮
- 全体の直角度
わずか 0.3 mm の取り付け穴のずれは、1 つのサンプルでは明らかでないかもしれませんが、生産バッチ全体では目視可能または機能上の欠陥となる可能性があります。
バイヤーが準備すべき事項
生産準備はサプライヤーだけの責任ではありません。
買い手も生産開始前に明確な要件を準備する必要があります。
包装要件の定義
包装は部品が生産に入る前に確定すべきです。
塗装パネルおよび完成したエンクロージャーには以下が必要な場合があります:
- 保護フィルム
- 発泡シート
- コーナープロテクター
- 部品分離用仕切り
- カスタムカートン
- カスタムパレット
- 防湿対策
- 耐傷性ラッピング
- 特殊な積み重ね方法
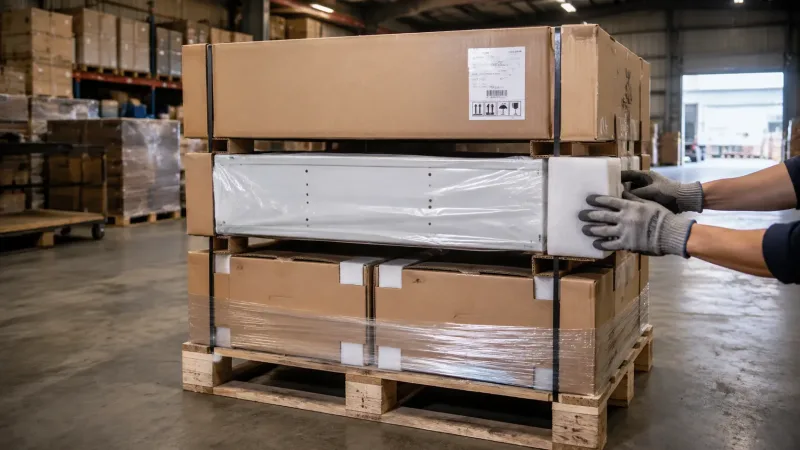
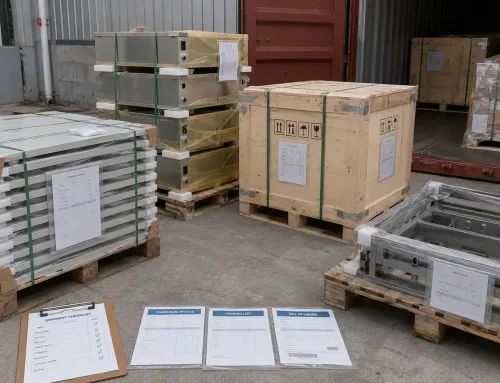
粉体塗装が完了した金属筐体が、梱包のさまざまな段階で示されています:1台は保護用PEフィルムでラップされ、フォーム製コーナープロテクターが取り付けられています。1台は、部品間仕切り板入りのオーダーメイドの段ボール箱に入れられています。また、段ボール箱を積み重ね、エッジプロテクターを当ててストラップで固定した完全に梱包されたパレットも示されています。適切な梱包により、国際輸送中の傷、へこみ、塗装の損傷を防ぎます。
目的地に特定のラベリング、カートンサイズ、パレット、または取り扱い制限がある場合は、注文時にお知らせください—部品がすでに梱包された後ではいけません。
納期の確認
以下に十分な時間を確保した明確な生産・納品スケジュールを策定してください:
- 入荷材料
- 生産
- 出荷前検査
- 手直し
- 梱包
- 配送
- 通関
- 最終組立
エンクロージャーがより大きなアセンブリの一部である場合、PCB、ケーブル、電源、ディスプレイ、コネクタ、内部ブラケットなどの上流部品が同じスケジュールで入手可能であることを確認してください。
内部部品より先に完成したエンクロージャーが到着すると、不必要な保管、取り扱い、損傷リスクが生じます。
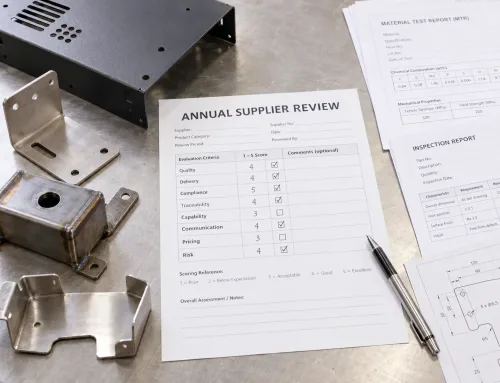
合格基準の文書化
合格基準は常に書面で作成すべきです。
「良品質」に関する口頭での合意は、測定可能でも執行可能でもありません。
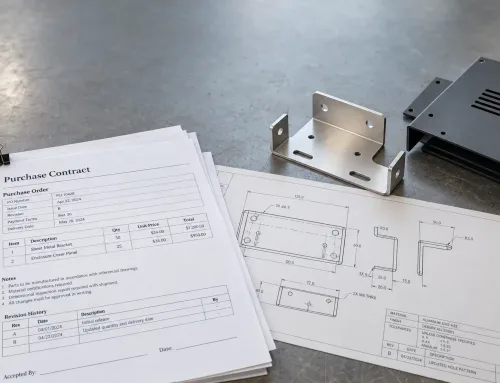
以下を網羅する明確な合格基準を発注書に添付してください:
- 重要寸法
- 外観要件
- 表面仕上げ基準
- 検査サンプルサイズ
- 包装要件
- 許容欠陥限度
- 不適合部品の処理
- 手直しの責任
- 交換またはクレジット手続き
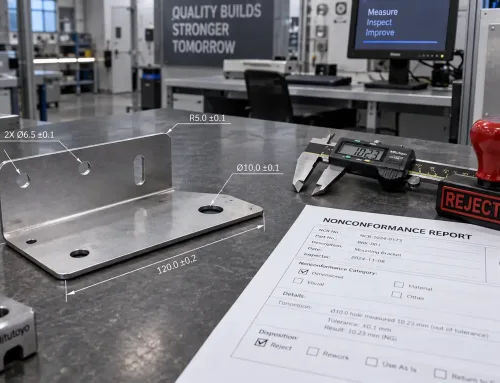
準備態勢を省略した場合に発生する一般的な不具合モード
OEMエンクロージャープロジェクトでは同じ問題が繰り返し発生します。
買い手が準備状況レビューを省略し、量産が開始され、第3または第4バッチで欠陥が発生します—手直しが高額になり、サプライヤー変更が困難になるほど遅い段階です。
寸法ドリフト
寸法ドリフトは最も一般的な不具合の一つです。
最初のバッチは検査に合格するかもしれません。第2または第3バッチまでに、ロット間で金型がチェックされなかったため、曲げ角度が0.5度ずれます。
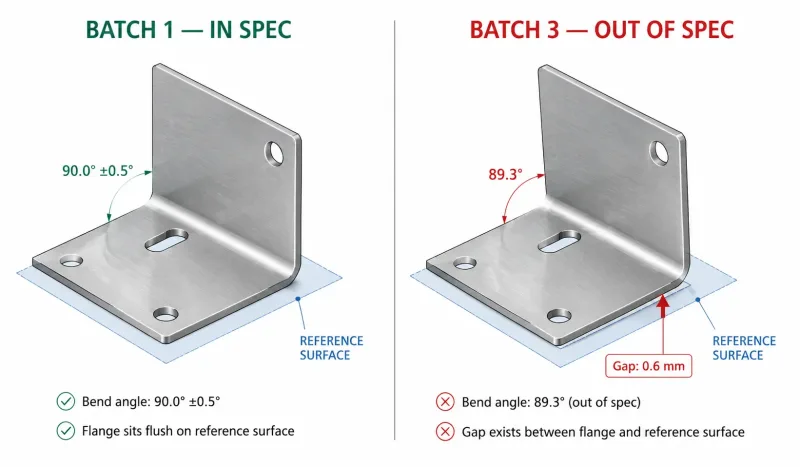
2つの板金フランジを並べた技術比較:左パネルは、正しい90°曲げ角度(「Batch 1 — In Spec」と表示)で、測定値「90.0°」を示しています。右パネルは、約89.3°ドリフトした曲げ(「Batch 3 — Out of Spec」と表示)で、測定値「89.3°」を示しています。寸法コールアウトと、角度偏差によって生じた隙間の赤いハイライトにより、1度未満のわずかな角度ドリフトが組立上の問題に発展する様子を読者が理解できるようになっています。
エンクロージャーはまだ正しく見えるかもしれませんが:
- ドアがもはや整列しない
- パネルがもはや適合しない
- 取付穴がずれる
- ガスケットが不均一に圧縮される
- 内部ハードウェアの取り付けが困難になる
材料ロットのばらつき
異なるコイルまたはシートバッチは、承認済みサンプルに使用された材料とは異なる挙動を示す場合があります。
延性、硬度、圧延方向、または表面状態の変化により、同一の曲げパラメータでも異なる結果が生じる場合があります。
サプライヤーが補正する場合もありますが、一貫性のない調整は同一バッチ内でもばらつきを生じさせる可能性があります。
コーティングの不整合
粉体塗装の一貫性は、以下を含む管理されたプロセスパラメータに依存します:
- 粉体の化学組成
- 前処理
- 炉内温度
- 硬化時間
- ライン速度
- スプレー距離
- 膜厚
- アース品質
注文が管理された生産プロセスではなく、塗装ライン上の単なる別のジョブとして扱われる場合、色、テクスチャ、光沢、密着性、およびカバレッジがバッチ間で変動する可能性があります。
これらの不具合はすべて防止可能です。
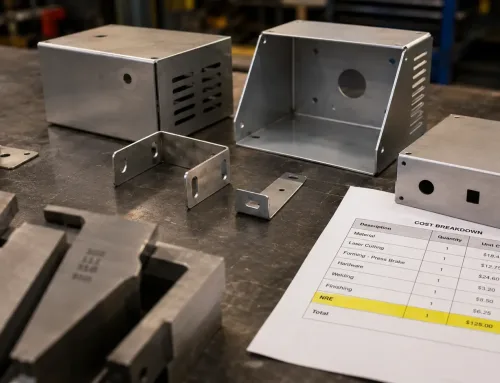
また、いずれも生産後に修正するコストは、生産開始前に検証するコストよりもはるかに高くなります。
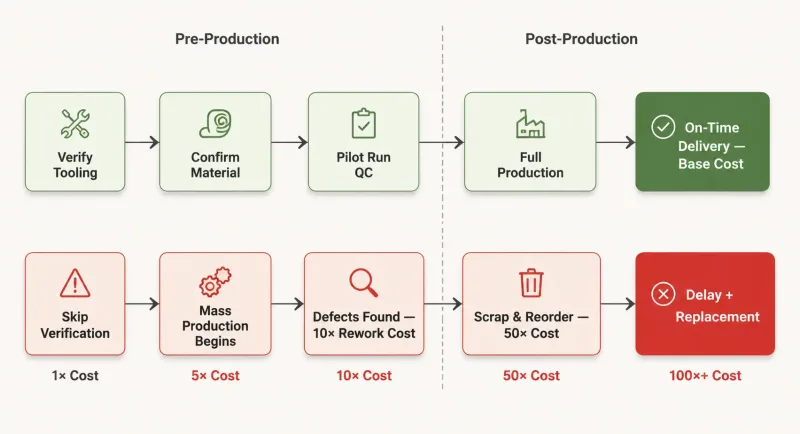
2つの経路を持つシンプルな左から右へのフローチャート:上側の経路は、生産前にツーリング、材料、品質計画を検証する低コストのルートを示し、緑色の「納期遵守」の結果につながります。下側の経路は、検証を省略する高コストのルートを示し、手直し、スクラップ、納期遅延、および代替注文という赤色の結果につながります。各失敗ステップでコスト倍率が示されています(例:「10× 生産時の修正コスト」)。このデザインは最小限のテキストと明確な視覚的階層を使用して、経済的論拠を一目で伝えます。
OEM金属筐体の生産準備態勢チェックリスト
本生産を承認する前に、以下の項目を確認してください。
図面およびドキュメント
- 最新の図面改訂版が承認されている
- 改訂履歴が利用可能である
- 重要寸法が明確に表示されている
- 公差が定義されている
- 材料グレードおよび板厚が指定されている
- 表面仕上げ要件が文書化されている
- BOMが完全である
- ファスナーおよびハードウェアの位置が確認されている
- 必要な場合、組立図が利用可能である
材料
- 生産材料が承認済みサンプルと一致している
- 材料の供給元が確認されている
- 板厚が検証されている
- 表面状態が許容範囲である
- 必要な場合、材料証明書が利用可能である
- バッチばらつきリスクがレビューされている
治具と固定具
- プレスブレーキ用金型が検証されている
- 曲げ半径が承認済み設計と一致している
- 曲げ順序が文書化されている
- 溶接治具が検証されている
- 組立ジグが正しい位置を保持している
- 検査ゲージが利用可能である
- 金型のメンテナンス要件が定義されている
品質管理
- 重要寸法が特定されている
- 検査方法が定義されている
- 検査頻度が文書化されている
- 溶接合否基準が確立されている
- 表面仕上げ基準が確認されている
- 外観不良限度が文書化されている
- 不適合品の処理手順が合意されている
梱包および物流
- 保護梱包が定義されている
- カートンおよびパレット要件が確認されている
- ラベリング要件が文書化されている
- 納入スケジュールが承認されている
- 検査および手直しのバッファが含まれている
- 輸送および取扱いリスクがレビューされている
商業条件および検収条件
- 検収基準が発注書に添付されている
- 承認済みサンプルのステータスが文書化されている
- パイロットラン数量が合意されている
- 手直し責任が定義されている
- 代替品およびクレジットの手順が確認されている
- 量産承認が書面で文書化されている