圧延とは、回転するロール間で鋼塊やスラブの形状を変化させる圧力成形プロセスです。熱間圧延と冷間圧延に分けられ、後者は一般に以下を製造するために使用されます 冷延炭素鋼板.
熱間圧延では、原料スラブを1,100~1,250°Cに加熱してから高温圧延を行います。. 熱延炭素鋼板および鋼帯 はこのプロセスの代表的な製品です。.
今日、熱延ストリップ圧延技術は成熟し、計装も進歩し、製品品質は比較的安定しており、生産ラインは高い稼働率を達成しています。.
しかし、圧延は複雑なプロセスです。各段階の操業条件と設備状態が最終製品品質に影響を与え、さまざまな 熱延鋼帯の欠陥.
熱延鋼帯の製造プロセス
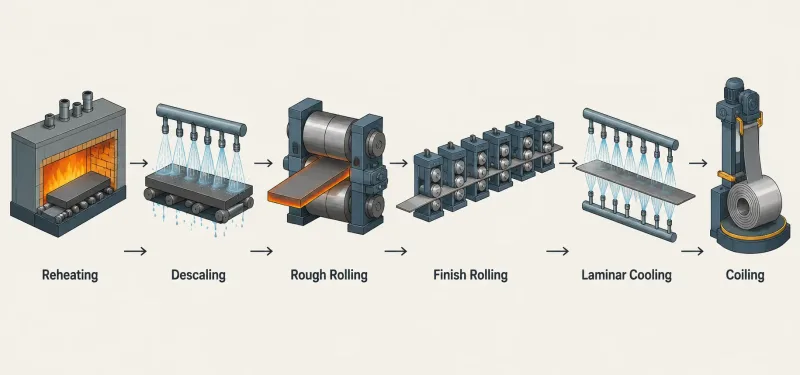
熱延ストリップ圧延ラインの6つの主要段階:再加熱 → デスケーリング → 粗圧延 → 仕上げ圧延 → ラミナー冷却 → 巻取り。各段階が最終的なストリップ品質を決定する上で重要な役割を果たします。.
熱延鋼帯の一般的な欠陥
圧入スケール
1 欠陥の特徴
圧入スケール は、熱間圧延中に酸化スケールが鋼帯に押し込まれて形成される表面欠陥です。.
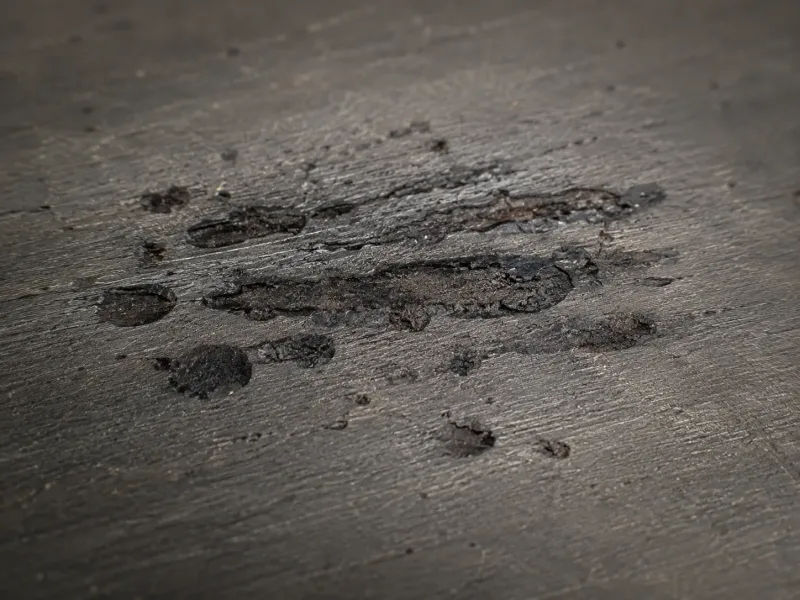
圧入スケールは、ストリップ表面に埋め込まれた暗色の不規則な酸化スケール斑として現れます。これらの欠陥は、再加熱または圧延で生じた酸化鉄スケールが完全に除去されず、後続のパスで鋼に押し込まれることによって形成されます。.
その発生源に応じて、以下のように分類できます:
- 再加熱炉で形成される一次スケール;;
- 圧延中に形成され、ストリップ表面に押し込まれる二次スケール;;
- ロール表面から酸化皮膜が剥離し、ストリップに押し込まれることによる二次スケール。.
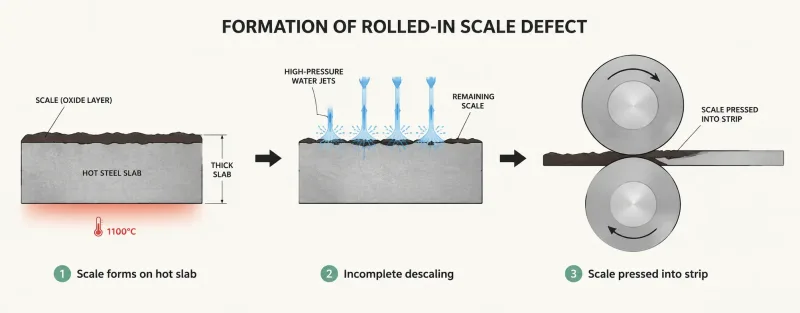
圧入スケールのメカニズムを示す断面図:スラブ表面に酸化スケールが形成され(左)、不完全なデスケーリングを経て残存し(中央)、ロール圧縮中に軟質な鋼表面に機械的に押し込まれる(右)。.
2 原因
- スラブ表面の激しい縦割れ;;
- 不適切なスラブ加熱手順または操作により、一次スケールの完全な除去が困難になる;;
- 高圧デスケーリング水圧の低下またはノズルの詰まりにより、圧延中に生成されたスケールがストリップ表面に押し込まれる;;
- 過度の圧延速度または不十分なロール冷却により、ロール上の酸化皮膜が剥離してストリップに埋め込まれる。.
3 影響
ストリップの 表面仕上げ品質 を低下させ、後続の塗装性能に影響を与えます。.
4 防止および是正措置
- 要求される 材料仕様. に照らしたスラブ検査を強化する。激しい縦割れのあるスラブは、使用前に清掃し承認を得るべきです;;
- 適切なスラブ加熱手順を策定し、指定された加熱プロセスに従う;;
- 高圧デスケーリングシステムを定期的に検査し、十分な水圧を維持し、ノズルの詰まりを防止する;;
- 圧延ペースを制御し、効果的なロール冷却を確保して酸化皮膜の剥離を防止する。.
スカブ
1 欠陥の特徴
A スカブ は、鋼帯表面に付着した不規則な隆起した金属片です。.
スカブは以下の形状で現れることがあります:
- 葉状;;
- 羽毛状;;
- 帯状;;
- 鱗状;;
- 舌状。.
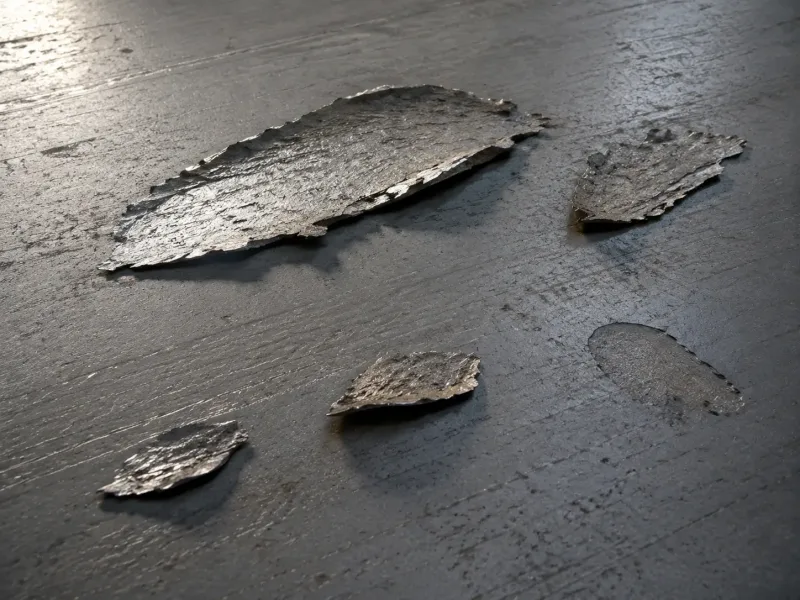
ブリスター欠陥は、ストリップ表面にランダムに分布する円形または楕円形の隆起として現れます。これらのガス起因の欠陥は圧延中に破裂し、表面割れを引き起こす可能性があります。一部の内部ブリスターは、ストリップを断面観察するまで目視できません。.
スカブは主に2つのタイプに分類されます:
第一のタイプは母材とつながったままでストリップ表面に折り込まれ、除去が困難である。.
第二のタイプは母材とつながっておらず表面に付着している。容易に剥離し、比較的平滑なくぼみを残す。.
2 原因
- スラブ表面に存在した既存のスカブ、ラップ、または同様の欠陥が完全に除去されず、圧延後も残存した。;
- 火炎清浄の残留物がスラブ上に残り、圧延中にストリップに圧入された。.
3 影響
スカブは以下を引き起こす可能性がある 金属の剥離または穴 後続の加工または使用時において。.
4 予防および是正措置
スラブ検査を強化する。スカブや火炎清浄残留物は圧延前に完全に除去しなければならない。.
ブリスター
1 欠陥の特徴
ブリスター は鋼帯表面にランダムに分布する円形または楕円形の膨らみである。.
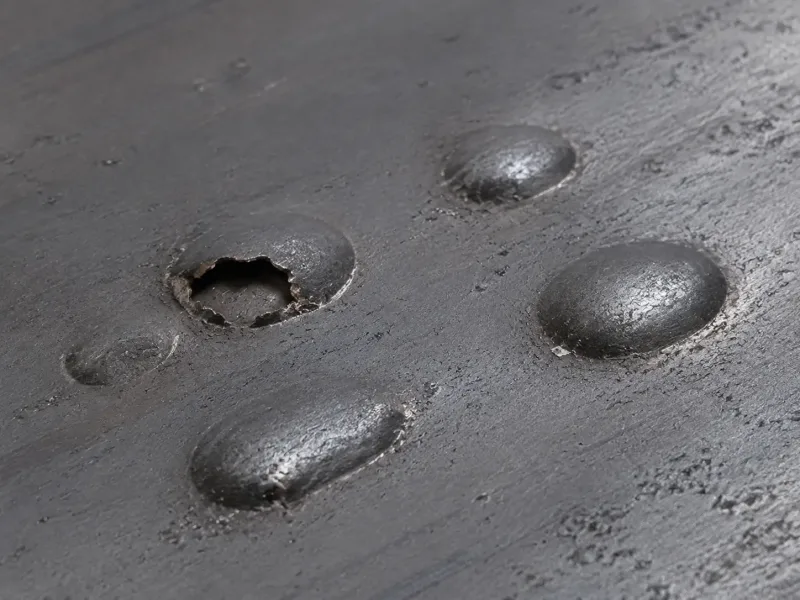
ブリスター欠陥は、ストリップ表面にランダムに分布する円形または楕円形の隆起として現れます。これらのガス起因の欠陥は圧延中に破裂し、表面割れを引き起こす可能性があります。一部の内部ブリスターは、ストリップを断面観察するまで目視できません。.
そのエッジは一般に平滑である。圧延中にブリスターが破裂すると、ストリップ表面に割れや剥離が生じることがある。.
一部のブリスターは目視では突出しない。調質圧延後、表面は光沢を呈することがあるが、切断面には層状剥離が認められる。.
2 原因
- 脱酸不良または窒素吹込みの不適切さにより、スラブ内部に過剰なガスが蓄積した。;
- 炉内滞留時間が過剰なため、表面下のガスポケットが露出または集中した。.
3 影響
ブリスターは以下を引き起こす可能性がある 層状剥離または溶接品質の低下 後続の加工または使用時において。.
4 予防および是正措置
- スラブ検査を強化し、ブリスター欠陥が露出したスラブを使用しない。;
- プロセス要件に厳密に従ってスラブを加熱し、過剰な炉内滞留時間を避ける。.
コブリング
1 欠陥の特徴
コブリング とは、ストリップ表面における複数の重なり層、圧延貫通部、または引裂きを指す。.
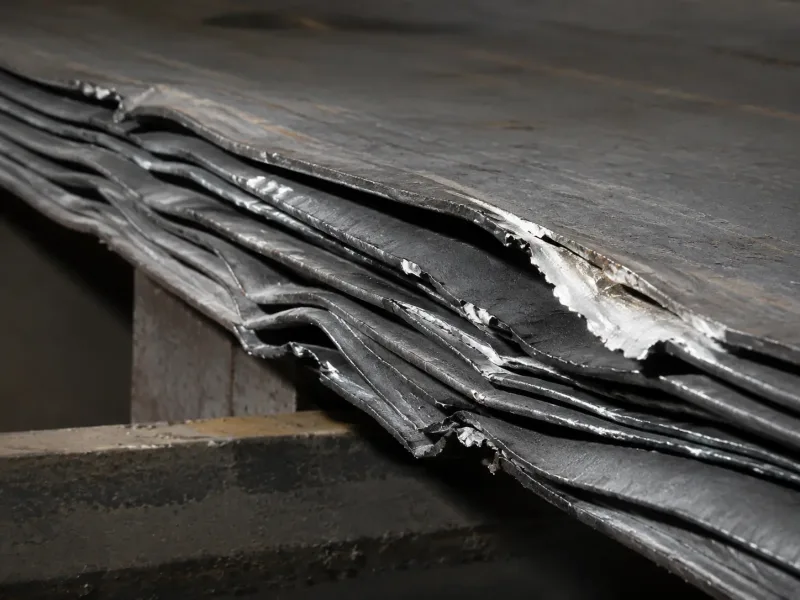
コブリングはストリップ表面に複数の重なり層、折り込み部、および引裂きを生じさせる。この重大な欠陥は通常、仕上げ圧延中のストリップ伸びの不均一に起因し、材料を使用不能にする。.
2 原因
- ロールギャップの調整不良、またはロールプロファイルと入側ストリップ形状のマッチング不良により、ストリップ伸びが不均一になった。;
- スラブ加熱温度の局所的な不均一、またはワークピース温度の不均一。;
- 仕上げミルサイドガイドの開度が不適切。;
- 仕上げ圧延中のストリップ流量の不一致。.
3 影響
コブリングは圧延中にストリップの破断を引き起こす可能性がある。この欠陥を有する鋼板は一般に使用不能である。.
4 予防および是正措置
- 適切なロールプロファイルを選定し、ロールギャップを正しく調整する。;
- スラブ加熱温度制御を改善し、ワークピース温度を均一に維持する。;
- 仕上げミルサイドガイドの開度を正しく設定する。;
- 連続圧延中、全スタンドを通じて金属流れを一貫して維持する。.
ロールマーク
1 欠陥の特徴
ロールマーク は鋼帯表面に周期的に分布する不規則な凸部または凹部の欠陥である。.
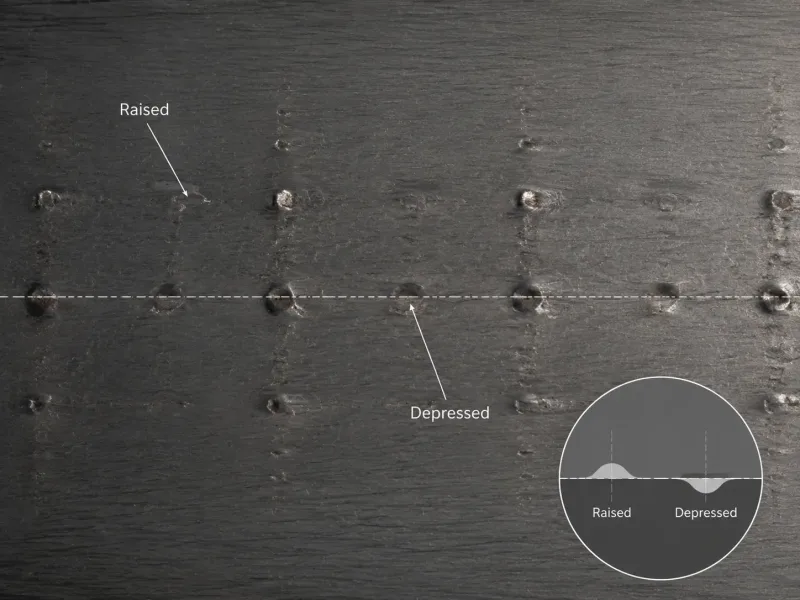
ロールマークはストリップ表面に沿って周期的に間隔を置いた凸部または凹部の欠陥として現れる。その規則的な間隔パターンは原因となるワークロールの円周に直接対応し、リズミカルな繰り返しによって識別可能である。.
2 原因
ロール表面の亀裂、局部材料欠損、または異物により不均一部が生じる。.
圧延または仕上げ加工中に、これらの不均一な領域がストリップ表面に転写され、隆起または窪み欠陥が形成されます。.
3 影響
- 隆起したロールマークは、後続の圧延中に折り畳み欠陥を引き起こす可能性があります。;
- 窪んだロールマークは、後続の圧延中に穴を引き起こす可能性があります。.
4 予防および是正措置
- 明確に定義された工程内検査基準に照らして、ロール表面品質を定期的に検査し、 工程内検査基準 局所的な材料欠損や付着異物に速やかに対処すること。;
- ストリップ詰まり、尾端振れ、コブリングなどの異常事象発生後は、損傷や異物付着を防ぐために直ちにロール表面を検査すること。;
- ロールに表面検査傷が発見された場合、直ちに圧延機を停止し、ロール表面を検査すること。.
コイル崩れ
1 欠陥特性
形状が楕円形になった鋼コイルは、 コイル崩れ.
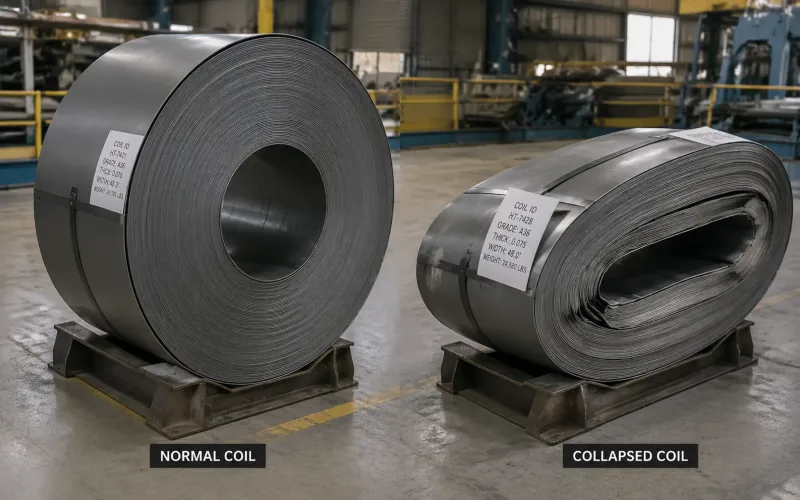
左:円形断面を持つ正常な密巻き鋼コイル。右:巻取り張力不足または過度の積み重ね衝撃により楕円形になったコイル崩れ。コイル崩れは、梱包、輸送、巻き戻しが困難です。.
2 原因
- コイルハンドリング時の過度の衝撃;
- 巻取り張力不足、または水平多層コイル積み重ね。.
3 影響
コイルの梱包およびハンドリングに影響を及ぼします。重度のコイル崩れは、巻き戻しが不可能になる場合があります。.
4 予防および是正措置
- コイルを慎重にハンドリングし、過度の衝撃を避けること。;
- 巻取り張力を適切に設定し、水平積み重ね層数を制限し、必要に応じて垂直コイル保管を使用すること。.