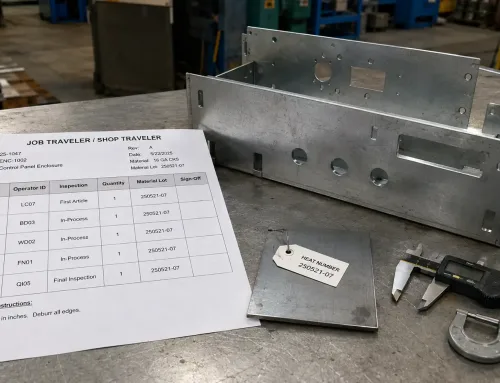
生産ワークフローとは、部品が初期設計レビューから完成品の納品までに通過する一連の工程の順序のことです。
板金加工において、このワークフローは製造手順のリスト以上のものです。各工程における材料の流れ、品質チェックポイント、およびバイヤーと加工業者間の情報交換の相互作用です。
生産ワークフローの仕組みを理解することで、エンジニアや調達チームは現実的な期待値を設定し、完全なRFQパッケージを準備し、情報不足や引き継ぎの漏れによる遅延を回避できます。
バイヤーとエンジニアにとって重要な理由
バイヤーが見積依頼のために図面を提出する際、その後の加工ワークフローはその図面に何が含まれ、何が省かれているかによって形作られます。
材質グレード、表面仕上げ、公差要件が指定された、寸法が明確に記載された部品は、ワークフローを中断少なく進められます。これらの詳細が省かれた図面は、生産開始前から往復の確認を招き、リードタイムに数日を加えてしまいます。
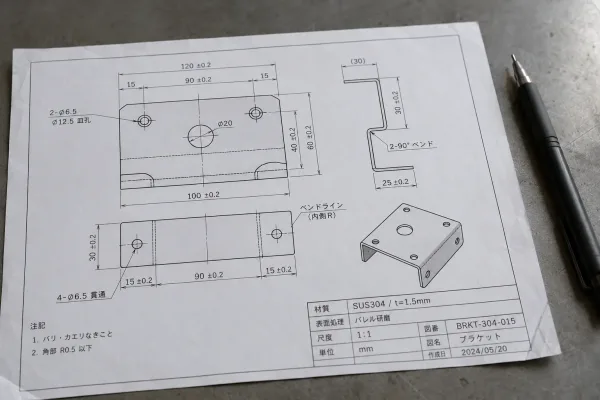
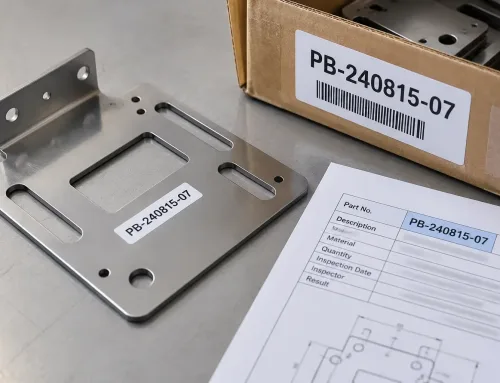
明確な寸法記入、公差指定、材質仕様を備えた完全なエンジニアリング図面は、生産ワークフロー中の往復コミュニケーションを削減します。
エンジニアにとって、生産ワークフローを理解することは、自分の設計判断がどこで最も影響を与えるかを知ることを意味します。
指定する曲げ半径は、部品が標準工具で成形できるか、専用金型が必要かに影響します。指定する公差は、初回生産時に検査を合格する部品数を決定します。
これらは抽象的な選択ではなく、ワークフローがどれだけ円滑に進むかに直接影響します。
調達チームにとって、ワークフローはサプライヤーを評価するための枠組みを提供します。
定義された検査ポイントを持つ構造化されたワークフローを運用する加工業者は、勘に頼って工場内で仕事を流す業者よりも、一貫した部品を納期どおりに納品する可能性が高くなります。
板金加工における一般的な生産ワークフロー
正確な順序は部品の複雑さによって異なりますが、ほとんどの板金注文は現場を通る認識可能な経路をたどります。
SR-MFGのようなカスタム板金加工プロバイダーで、典型的な注文が問い合わせから出荷までどのように進むかを説明します。
図面レビューとDFM分析。
材料が発注される前に、エンジニアリングチームが顧客の図面と3Dモデルをレビューします。
この工程では製造可能性を確認します。曲げ半径は標準工具で実現可能か?穴位置は曲げ線と干渉しないか?公差はプロセス能力が許す範囲より厳しくないか?
製造容易性設計(DFM)フィードバックはこの時点で買い手に返送され、両者が最終設計に合意するまで生産は進みません。
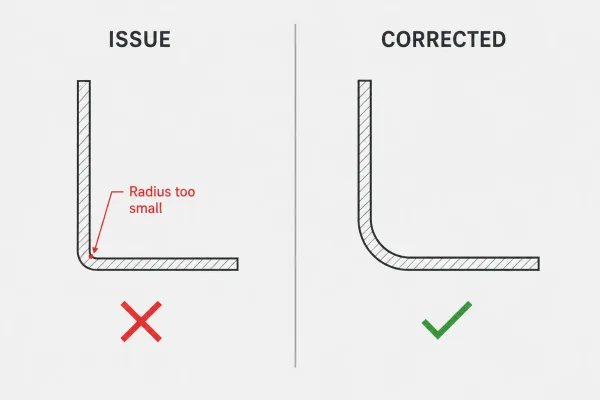
DFM分析は、実現不可能な曲げ半径などの問題を生産開始前に特定し、買い手と加工業者が修正された設計に合意できるようにします。
材料調達。
設計が承認されると、必要な板材が調達されます。
材料調達の所要時間は、指定された合金と板厚が標準在庫品であるか、ミル発注が必要であるかによって異なります。
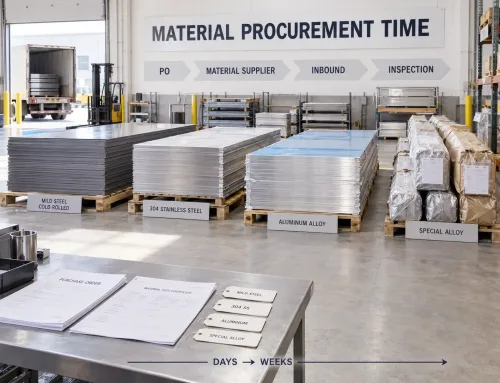
SPCC冷間圧延鋼板、SUS304ステンレス鋼、AL5052アルミニウム合金などの一般的な材料グレードは、通常、数日以内に調達できます。一方、特殊合金や非標準板厚の材料については、調達に数週間かかる場合があります。
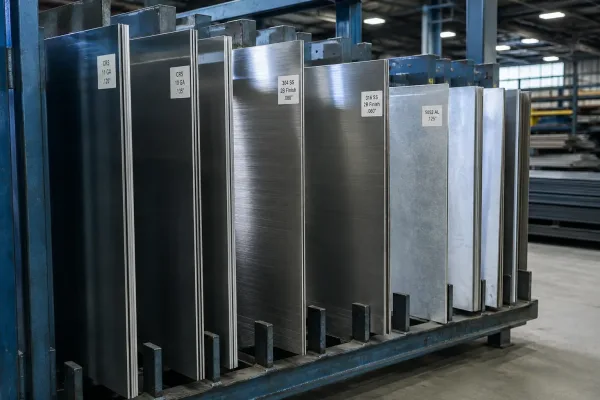
SPCC、SUS304、AL5052などの一般的な板金合金は通常在庫として保有されていますが、特殊材料はミル発注のリードタイムが長くなる場合があります。
切断。
平板はレーザー切断、パンチング、またはシャーリングを使用して所要のブランク形状に切断されます。
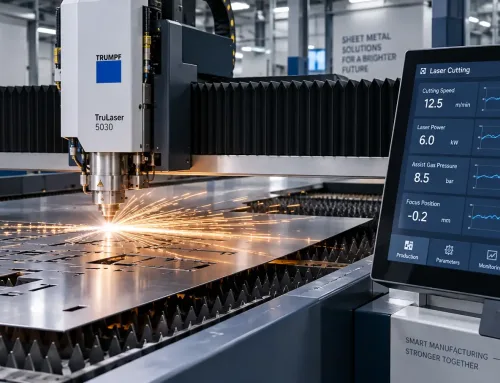
レーザー切断は、専用工具なしで複雑な輪郭を処理でき、厳しい寸法公差を維持できるため、カスタム部品に最も一般的な方法です—通常 ±0.1 mm以内です。
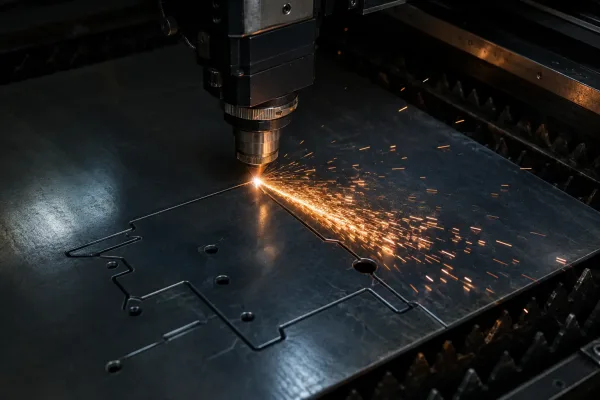
レーザー切断は、カスタム板金部品に最も一般的なブランク加工方法であり、寸法公差を ±0.1 mm 以内に維持できます。
曲げ加工と成形。
切断されたブランクはプレスブレーキで成形され、最終的な三次元形状が形成されます。
各曲げには特定のパンチとダイの組み合わせが必要であり、曲げを行う順序が重要です—工具の干渉を避けるため、一部の形状を他の形状より先に成形する必要があります。
ここが、CADで行った設計判断が最も直接的に物理的な結果として現れる場面です。
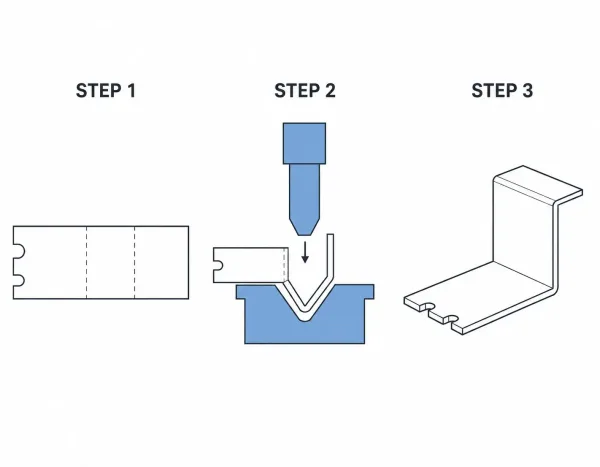
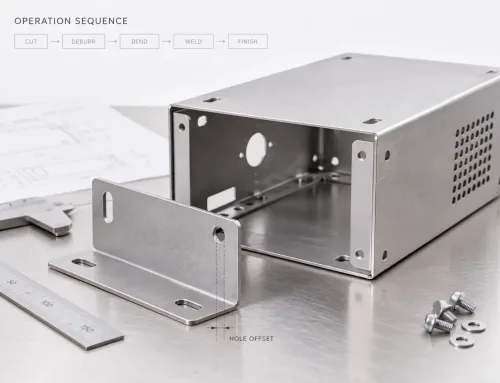
平板ブランクがプレスブレーキ成形を経て完成したLブラケットになるまでの3段階の曲げ順序図
溶接と組立。
設計上、複数の部品を接合する必要がある場合、部品は溶接または機械的組立工程に移行します。
スポット溶接、TIG溶接、MIG溶接、リベット挿入、およびハードウェア挿入(セルフクリンチングナットやスタッドなどのPEMファスナー)が一般的な方法です。
選択は材料、必要な強度、および外観要件によって決まります。
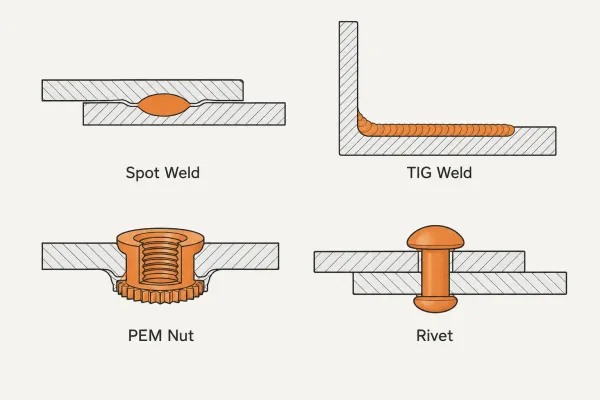
接合方法は、最終アセンブリの材料タイプ、必要な強度、および外観要件に基づいて選択されます。
表面処理。
成形および組立後、部品は指定された仕上げが施されます。
粉体塗装は、板金筐体やブラケットに最も一般的な仕上げであり、良好な耐食性と均一な外観を提供します。アルマイト処理はアルミ部品に一般的です。
めっき(亜鉛、ニッケル、またはクロム)は、特定の導電性、耐摩耗性、または外観要件がある場合に使用されます。
各表面処理はサイクルタイムを増加させ、それぞれ独自の品質基準を伴います。
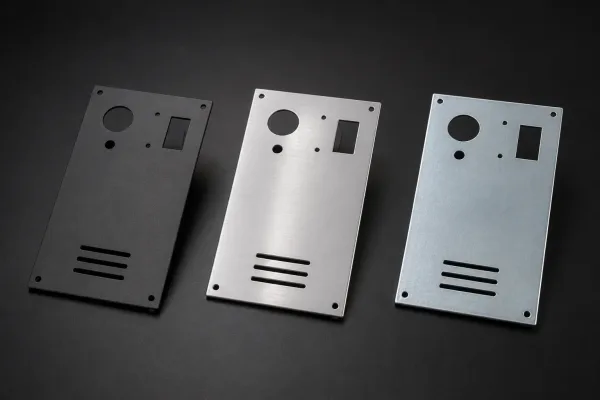
粉体塗装、アルマイト処理、めっきはそれぞれ異なる表面特性を付加します。適切な仕上げは、部品の耐食性、導電性、意匠性の要件によって決まります。
品質検査。
ワークフロー全体を通じて—特にこの段階では—部品は図面仕様に対して測定されます。
寸法検査、表面仕上げの確認、溶接部の健全性評価、外観検査を実施します。
正式な品質要件のある注文では、量産開始前に初品検査(FAI)報告書が作成される場合があります。
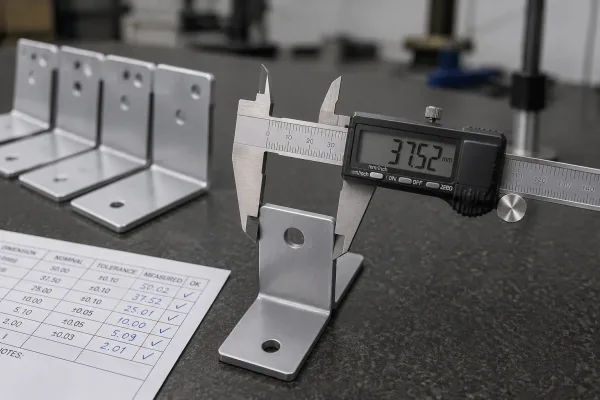
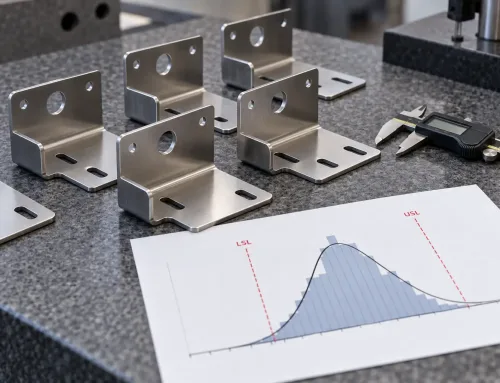
校正済みの測定器を用いた寸法検査により、成形された部品が図面仕様を満たしていることを確認し、次の工程に進みます。
梱包と出荷。
検査に合格した部品は清掃され、購入者の要件に従って梱包され(指定がない場合は標準保護梱包)、出荷されます。
海外向けの注文では、輸出書類、通関申告、輸送方法の選定がこの最終段階の一部となります。
各段階における品質管理チェックポイント
検査ポイントが定義されていない生産工程は、問題を遅れて発見する工程です。通常は最終検査の時点で、手直しのコストが最も高くなっている段階で発見されます。
構造化された品質管理は、ワークフロー内のいくつかの重要な時点に組み込まれています:
| 段階 | チェックポイント | 検証内容 |
|---|---|---|
| 材料受入 | 受入品質管理(IQC) | 材料証明書が注文仕様と一致;板厚が公差内;表面状態が許容範囲 |
| 切断後 | 初品検査 | 切断寸法が図面と一致;エッジ品質(バリ、ドロス)が許容限界内 |
| 曲げ加工後 | 工程内検査 | 曲げ角度とフランジ長を測定;曲げ線に割れや変形がないこと |
| 溶接後 | 溶接検査 | 溶接強度、外観、溶け込みが要件を満たす;ポロシティやアンダーカットがないこと |
| 表面処理後 | コーティング検証 | 膜厚、密着性、色の一貫性、カバレッジが仕様を満たす |
| 出荷前 | 出荷品質管理(OQC) | 最終寸法検査;外観検査;梱包の完全性 |
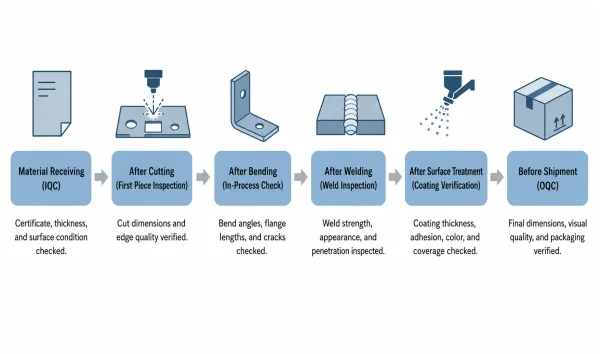
品質チェックポイントは、各主要工程に組み込まれており、欠陥を修正コストが最も低い段階で発見できるようになっています。
これらのチェックポイントは、形式的な管理オーバーヘッドではありません。
これらは、問題を修正コストが最も低い段階で発見するための仕組みです。切断を誤ったブランクはスクラップ材ですが、溶接工程まで到達してしまった切断不良のブランクは、スクラップ材に加えて労働力も無駄になります。
バイヤーの入力がワークフローをどう形成するか
購買担当者の生産ワークフローにおける役割は、部品が荷卸しドックに到着するずっと前から始まります。
RFQ段階で提供される情報が、その後のすべての進行方向を決定します。
完全な板金RFQパッケージには、通常以下が含まれます:
- 2D図面(寸法と公差をすべて記載、GD&T推奨)
- 3D CADファイル(STEPまたはIGES形式)— プログラミングおよびDFM解析用
- 材料仕様 — 合金名だけでなく、適用規格、調質、板厚も明記すること
- 表面仕上げの要求事項 — 処理の種類、色、膜厚、適用規格(例:ASTM B117に基づく塩水噴霧試験時間)
- 品質要求事項 — 検査レベル、抜取検査計画、必要に応じた初品検査(FAI)
- 梱包およびラベル表示の要件
- 目標納期と数量
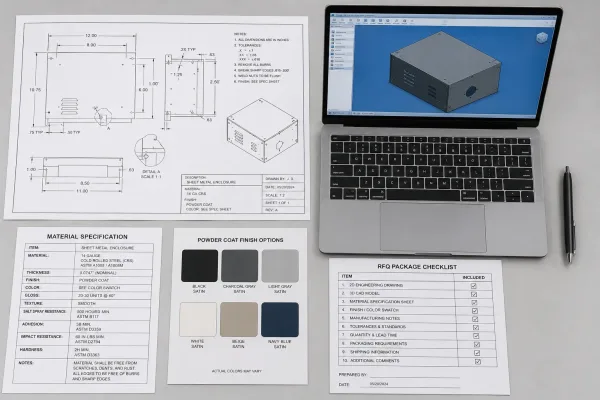
完全なRFQパッケージ(図面、3Dモデル、材料仕様、表面仕上げ要件、品質基準を含む)があれば、加工業者は正確に見積り、生産を中断なく計画することができます。
これらの情報が最初から提供されていれば、加工メーカーは正確な見積の作成、材料調達計画の立案、生産スケジュールの調整を滞りなく進めることができます。
一方、必要な情報が不足している場合、その一つひとつが作業を進める前に確認すべき事項となり、確認のたびに追加の時間がかかります。
実際の製造現場で工程が滞る最も一般的な原因は、設備の故障でも材料不足でもありません。
買い手が実際に何を必要としているのかという未解決の問題です。
よくあるワークフローの混乱とその防止方法
製造工程が常に完全な一直線の流れで進むとは限りません。
以下は最も一般的な中断と、購買担当者とファブリケーターがそれらを防ぐためにできることです:
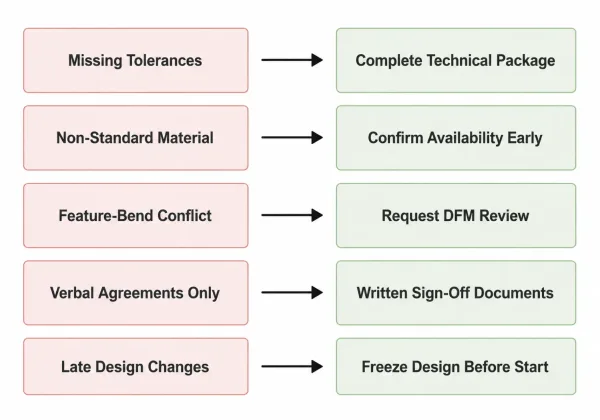
板金生産における5つの一般的なワークフローの中断と、それに対応する予防方法を並列比較レイアウトで示したもの
図面情報の不備。
公差の欠落、表面仕上げ要件の未指定、または材料グレードの曖昧さにより、加工業者は作業を一時停止して確認を求める必要があります。
予防策:RFQ(見積依頼)の段階で必要な技術資料をすべて提供し、技術的な質問に対応する窓口担当者を1名指定してください。
材料調達の遅延。
非標準の合金、特殊な板厚、少量の発注では、製鋼メーカーへの特別発注が必要となり、材料調達に数週間かかる場合があります。
予防策:可能な限り、一般的で入手しやすい標準材料を指定し、納期を確約する前に材料の入手可能性を確認してください。
設計上の問題による手戻り。
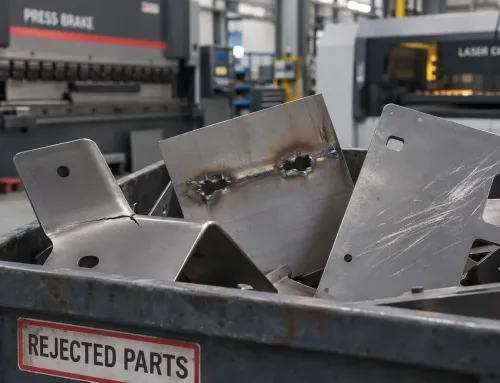
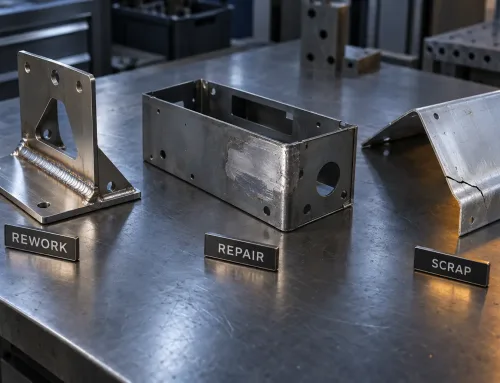
曲げ線に近すぎる位置に配置された形状、金具の取り付けに適さない穴径、加工工程の能力を超える公差要求などは、仕様を満たさない部品が製造される原因となります。
予防策:生産開始前にDFM(製造性を考慮した設計)レビューを依頼し、製品の機能を損なわずに加工性を改善できる設計変更については、柔軟に検討してください。
設計と生産間のコミュニケーション不足。
部品を設計する技術チームと、実際に製造する生産チームの認識が一致していない場合、不明確な部分が推測によって補われ、結果として誤った判断につながることが少なくありません。
予防策:口頭での合意に頼るのではなく、書面によるDFMフィードバック、承認済み図面、正式な設計変更指示書など、記録に残るコミュニケーション方法を使用してください。
設計変更の遅れ。
材料の切断後や曲げ加工の開始後に設計変更が発生すると、仕掛品が廃棄対象となり、製造工程を前の段階からやり直さなければならない場合があります。
予防策:生産開始前に設計を確定し、その後の変更については、影響評価を明確にした正式な図面改訂管理プロセスに従って対応してください。