多くのバイヤーはサプライヤーの粉体塗装能力を評価する際に認証や試験レポートに頼りますが、これらの書類が答えているのは、実際に重要な問いとは別の問いです。Qualicoatライセンスは、塗装業者の設備が特定のプロセス基準を満たしていることを確認するものです。塩水噴霧試験の証明書は、特定のロットの塗装パネルが管理された腐食試験に耐えたことを確認するものです。どちらも、サプライヤーがあなたの図面を正しく読み取ったか、各指示であなたが意図した内容を理解したか、生産上の問題になる前に不足した仕様を見逃さないかを教えてはくれません。
塗装対応力の本当の指標は、もっと早い段階、つまりRFQ段階でのサプライヤーの図面への対応の仕方に現れます。 「powder coat black(黒色粉体塗装)」といった曖昧な指示を、追加の質問もせずに黙って受け入れるサプライヤーは、効率的なのではありません。指示をまったく確認していないか、後で手戻り、遅延、または紛争として表面化するであろう前提を置いているかのどちらかです。この記事では、板金サプライヤーの粉体塗装指示レビュー能力、すなわち生産開始前に仕上げ仕様を読み取り、解釈し、問題を指摘する能力をどのように評価するかを説明します。
試験報告書だけでは指示適合能力を確認できない理由
認証と試験報告書は、指示レビュー能力とは異なる事項を検証しており、これらを混同するとコストのかかる盲点が生じる。
塗装認証——Qualicoat、GSB、AAMA——は、サプライヤーの設備、機器、プロセス管理が認定規格を満たしていることを確認するものである。これは、塗装業者が管理された条件下で品質塗装を生産できることを示している。しかし、塗装業者があなたの特定の部品に何が必要かを理解したかどうかは示していない。認定塗装業者であっても、屋外部品に誤った樹脂システムを適用したり、ねじ込みインサートのマスキングを省略したり、粉体メーカーのTDS(技術データシート)と矛盾する温度で硬化したりする可能性がある——単に誰も生産計画に対して指示を確認しなかったという理由だけで。
試験報告書——ASTM B117による塩水噴霧、ASTM D3359による密着性、ASTM D5402による硬化検証——は、特定の試験実行からの特定の結果を検証するものである。これらは、それらのパネルの塗膜が仕様内で性能を発揮したことを確認する。サプライヤーの図面解釈が正しかったことを確認するものではない。サプライヤーがマット指定に対してサテン仕上げを使用した場合、またはマスキングしたい領域に塗装した場合、部品は密着性試験に合格してもあなたの意図を満たさない可能性がある。
指示レビュー能力は、別の能力です。これは認証や試験よりも上流に位置し、あなたの技術図面とサプライヤーの生産現場との間のエンジニアリングコミュニケーションの層にあります。指示レビュー能力の高いサプライヤーは、曖昧さを特定し、重要なパラメータを確認し、見積り前に矛盾を指摘します。最初のロットに問題がついて到着してからではありません。
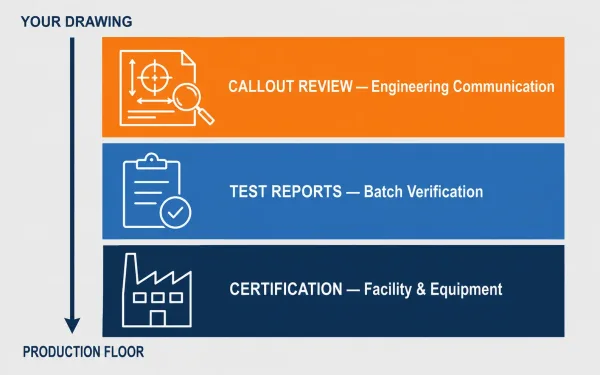
指示レビューは、図面と生産の間のエンジニアリングコミュニケーションの層において、認証や試験よりも上流に位置します。
完全な粉体塗装指示に含めるべき内容
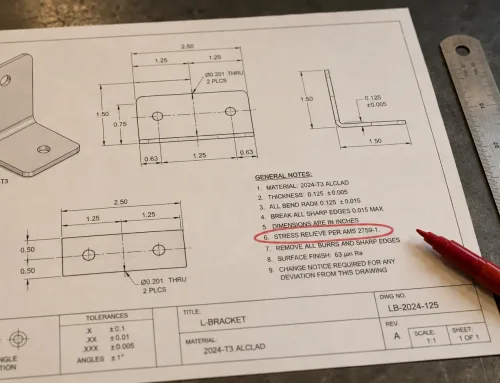
サプライヤーの回答を評価する前に、完全な指示がどのようなものかという基準が必要である。あなたの図面がサプライヤーに作業に十分な情報を与えていなければ、最も有能なレビュアーでもレビューするものが何もない。
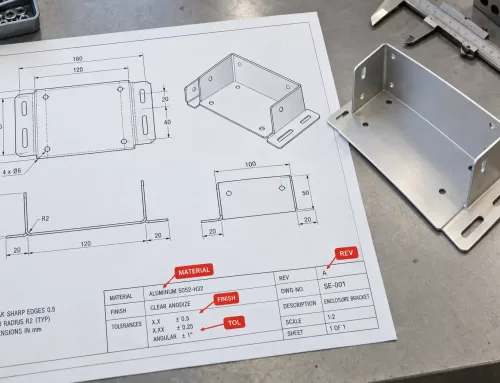
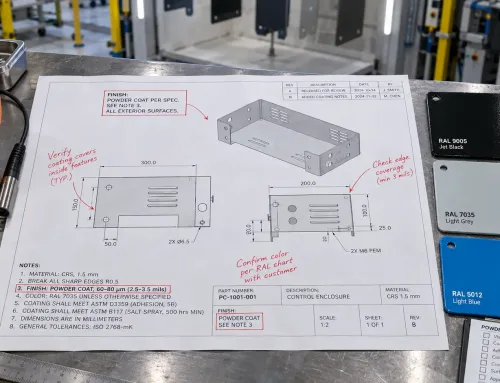
板金図面上の完全な粉体塗装仕様には、以下の要素が含まれている必要があります:
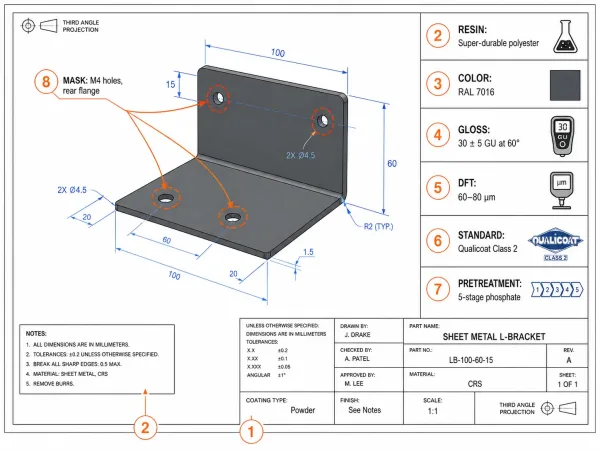
板金エンジニアリング図面に記載されるべき完全な粉体塗装指示の8つの要素。
- Coating type — 「Powder coating(粉体塗装)」は、液状塗料、アルマイト処理、めっきと区別するための指定です。当然のように思えるかもしれませんが、「finish: black(仕上げ:黒)」とだけ記載された図面では、方法が特定されていません。
- Resin system — ポリエステル、エポキシ、ハイブリッド、超耐候ポリエステル、またはフッ素ポリマー。これらは、耐候性、耐薬品性、柔軟性を決定します。エポキシは日光の下でチョーキングや劣化を起こすため、屋外用途ではレジンシステムの指定が特に重要になります。
- Color — 特定の番号を持つ、認知された色規格。「RAL 9005 jet black」は仕様ですが、「black」は仕様ではありません。ブランド色の一致が重要な場合にはPantoneコードも使用できますが、Pantone色はカスタム粉末調合が必要になり、リードタイムが長くなる場合があります。
- Gloss level — 定義された測定角度における、許容差付きの目標値。「30 ± 5 GU at 60°」は正確ですが、「satin」は正確ではありません。指定がない場合、加工業者は通常、在庫のある光沢度を使用します。
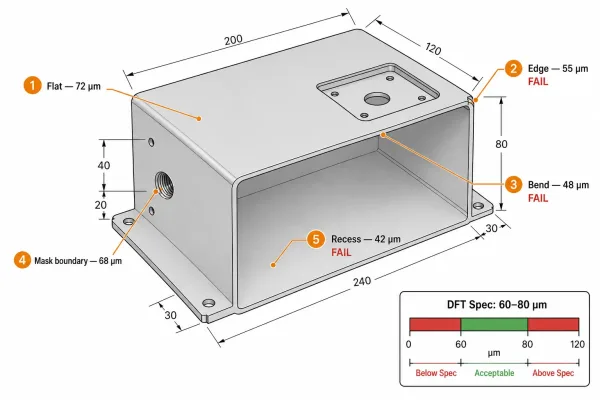
- Film thickness (DFT) — マイクロン単位での最小および最大乾燥膜厚。「DFT 60–80 μm」とすることで、施工者に測定可能な範囲が示されます。最大値なしで最小値(「min. 60 μm」)のみを指定すると、塗りすぎのリスクがあり、表面テクスチャの問題を引き起こし、不必要な材料コストが増加します。
- Performance standard — 適用される品質規格または試験要件:Qualicoat Class 1 または 2、AAMA 2603/2604/2605、GSB Standard または Master、またはプロジェクト固有の試験基準。規格を参照することで、その前処理、施工、試験に関するすべての要件が参照により組み込まれます。
- Pretreatment requirement — 個別に指定するか、性能規格を通じて参照により含めるかのいずれかです。鋼基材の場合、信頼性の高い密着性を得るための最小要件は、多段階の前処理ライン(アルカリ脱脂 → 水洗 → リン酸塩化処理 → 純水洗 → 乾燥)です。
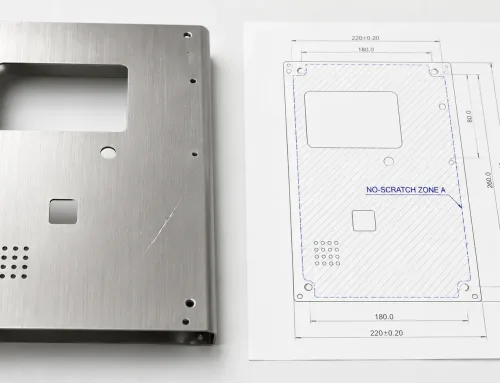
- Masking areas — ねじ穴、嵌合面、接地接点、溶接部、および塗装を施さない必要のあるすべての領域。図面に記載されていないマスキング要件は、生産計画には反映されません。
「粉体塗装:超耐久ポリエステル、RAL 7016、60°で30 ± 5 GU、DFT 60~80 μm、Qualicoat Class 2準拠。マスク:M4ねじインサート、背面取付フランジ」という指示は、サプライヤーが必要とするすべての情報を伝えます。「粉体塗装 グレー」という指示は、ほとんど何も伝えません。
この2つの指示の差にこそ、指示レビュー能力の有無が表れます — というのも、優良なサプライヤーは見積前にその差異を埋めるよう依頼してきますが、能力のないサプライヤーは推測で埋めてしまうからです。
サプライヤーのRFQ回答で確認すべきポイント
RFQ回答は、評価プロセスにおいて最も実態を示す文書です。 これは、サプライヤーが貴社の指示仕様を確認し、理解し、明確化が必要な事項を特定したことを示す、最初にして多くの場合唯一の機会となる文書です。
真の指示レビュー能力を持つサプライヤーは、通常、RFQ回答で以下のことを行います:
- 重要なパラメータを明示的に確認する。「粉体塗装」を単なる明細行として列挙するのではなく、色標準、膜厚範囲、性能標準を見積もり書に再記載します。これは、指示を読み取っており、特定の値を約束していることの確認であり、一般的な仕上げ工程ではありません。
- 指示が不完全な場合は、明確化のための質問をする。図面に色体系を指定せずに「黒色粉体塗装」と記載されている場合、有能なサプライヤーは、RAL 9005、RAL 9011、またはその他のものを指すのかを確認します。膜厚を指定しても最大値がない場合は、上限について質問します。これらの質問は無能さの兆候ではなく、無能さの最も明確な証拠です。
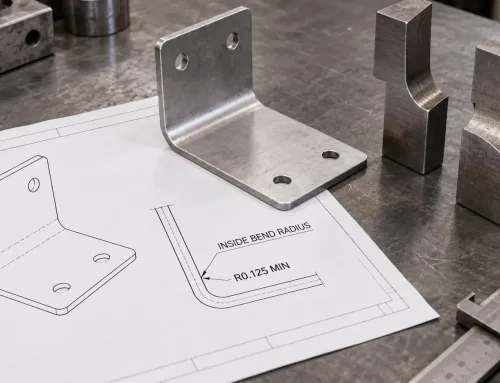
- 指示と部品形状の間の矛盾を指摘する。図面で、公差の厳しいねじ穴や圧入面を持つ部品に粉体塗装が指定されている場合、有能なサプライヤーは、図面に記載がなくても、それらの領域はマスキングすべきであると指摘します。部品に膜厚が不均一になる鋭角な内側の曲げ部がある場合は、その点を提起します。
- 粉体メーカーのTDSを参照する。特定の粉体製品の硬化温度、推奨膜厚、塗装パラメータに対して指示を照合するサプライヤーは、図面の目視確認だけでなく、工程を理解したレビューを行っていることを示しています。
以下の対比は、有資格のRFQ回答と無資格のRFQ回答の違いを示しています:
| RFQ項目 | 有能なサプライヤーの回答 | 危険信号の回答 |
|---|---|---|
| 色 | “「RAL 9005確認済み、60°でマット15 ± 5 GU」” | “「黒粉体塗装」” |
| 膜厚 | “「図面通りDFT 60~80 μm、Elcometerで検証」” | “「標準膜厚」” |
| 性能規格 | “「Qualicoat Class 1 — 屋外暴露にClass 2が必要かご確認ください」” | 言及なし |
| マスキング | “「M4ねじ穴と後部フランジは図面指示通りマスキング」” | 言及なし |
| 前処理 | “「5段階前処理ライン:脱脂 → リンス → リン酸鉄処理 → 純水リンス → 乾燥」” | 言及なし |
| 明確化 | “「図面は全表面への塗装を指定 — 筐体の内面にも塗装が必要か、外面のみかご確認ください」” | 質問なし |
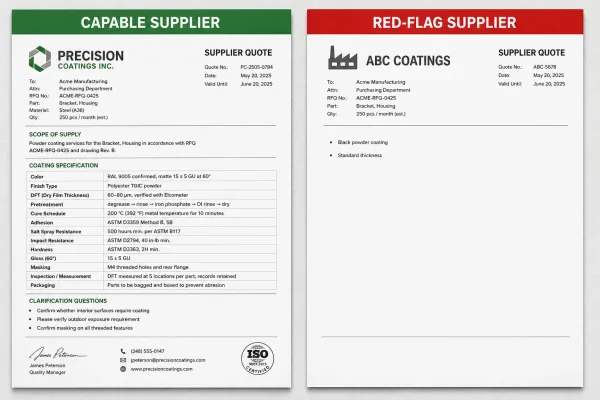
有能なサプライヤーはパラメータを再確認し、質問をします。危険信号となるサプライヤーは、明確化なしの曖昧な見積もりを返します。
質問も、パラメータの確認も、マスキングの言及もない見積もりを返すサプライヤーは、図面をレビューしていないか、何を確認すべきかを理解していません。いずれの場合も、そのギャップは生産中にあなたの問題となります。
板金特有の塗装指示に関する懸念事項
板金部品への粉体塗装には、鋳物、押出材、機械加工部品には当てはまらない課題があります。サプライヤーの指示レビューは、これらの板金特有の要因を考慮すべきです。
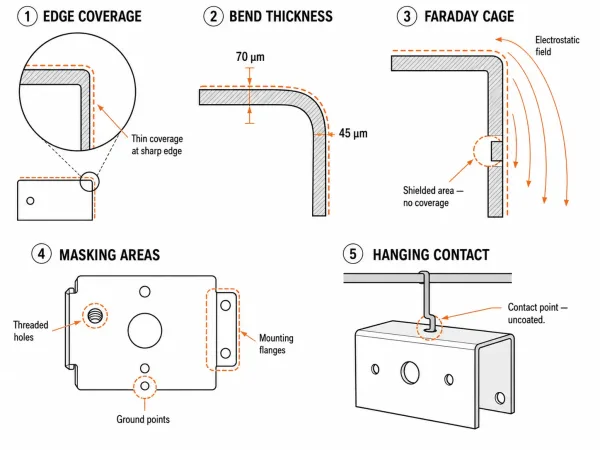
- エッジの被覆。板金のせん断、レーザーカット、または打ち抜きエッジは鋭く、しばしばバリを伴います。粉体塗装は鋭いエッジにはうまく回り込みません。静電荷は平面に集中し、エッジは薄い被覆または無被覆になります。有能なサプライヤーは、鋭いエッジは塗装前に面取りまたはバリ取りが必要であると指摘し、図面で対処されていない場合は、これを前処理上の懸念事項として挙げます。
- 曲げ部の膜厚変動。曲げ加工された板金部品では、曲げの外側表面は引き伸ばされ、内側表面は圧縮されます。特に急な曲げでは、曲げ半径にわたって膜厚が変動する可能性があります。指示で狭いDFT範囲(例:60–80 μm)が指定されている場合、有能なサプライヤーは、その公差が均一に適用されるのか、曲げ部を個別に測定するのかを確認する必要があります。
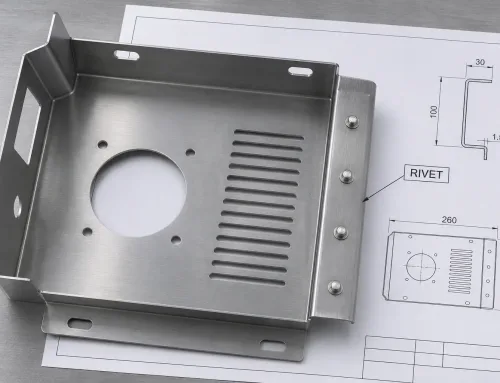
- マスキングの複雑さ。 ボード金物の筐体やアセンブリには、マスキングが必要な機能が複数あることがよくあります。初品検査(FAI)レポートは、指示の解釈が物理的な証拠と結びつく場所です。これは、量産を決定する前の最後のチェックポイントであり、指示を正しく理解してもらったことを確認する最も具体的な方法です。ネジ挿入部、PEMファスナー、接地ポイント、接合フランジ、溶接部、ヒンジ位置などです。図面で指定するマスキング領域が多いほど、各マスキングの機能的な理由をサプライヤーが理解する必要があります。「なぜこの面をマスキングする必要があるのですか?」と尋ねるサプライヤーは、あなたの設計を疑っているのではなく、アセンブリの意図を理解していることを確認しているのです。
- ファラデーケージ効果。 ボード金物部品の内角、深い凹部、閉鎖された領域は、静電遮蔽を生み出し、粉体が表面に到達するのを妨げます。深い溝や部分的に閉じた形状の部品には、特殊なガン設定や手作業でのタッチアップが必要になる場合があります。複雑な筐体の図面を検討するサプライヤーは、ファラデーケージ効果によって被膜が薄くなる領域を指摘すべきであり、受入検査で素地が露出している箇所を発見するのを待つべきではありません。
- 吊り下げとラッキング。 ボード金物部品を塗装ラインでどのように吊り下げたりラッキングしたりするかによって、接触点の位置が決まります。そして、接触点は未塗装の領域です。有能なサプライヤーは、特に接触点の位置が外観や機能に影響する場合、吊り下げ方法をあなたと確認します。図面に許容される接触点が指定されていない場合、サプライヤーは尋ねるべきです。
有能なサプライヤーが指示の検討時に特定すべき、ボード金物特有の5つのコーティング課題。
これらの要因は、特殊なエンジニアリングの問題ではありません。ボード金物加工では日常的なものです。 指示の検討時にこれらを提起しないサプライヤーは、ボード金物部品の経験がないか、製造の意図を持って図面を検討していないかのどちらかです。
初品検査による指示解釈の検証
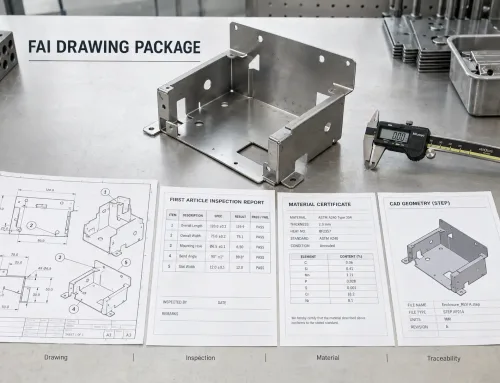
初品検査(FAI)レポートは、指示の解釈が物理的な証拠と結びつく場所です。 これは、量産を決定する前の最後のチェックポイントであり、指示を正しく理解してもらったことを確認する最も具体的な方法です。
粉体塗装された板金部品の徹底的なFAI報告書には、以下のデータポイントを含めるべきです:
- 乾燥膜厚の測定 — 部品のさまざまな表面にわたる複数の測定:平面部、エッジ、曲げ部、凹部、およびマスキング境界付近。平面パネルでの単一の測定では、形状全体にわたって被膜が均一かどうかは判断できません。
- 密着試験結果 — ASTM D3359 または ISO 2409 によるクロスカット密着試験を行い、分類等級を記録します。ほとんどの工業用途では、4B等級(ASTM)またはクラス 1(ISO 2409)が最低受入基準となります。
- 色および光沢の確認 — 指定された色標準(RALチップまたはPantoneスウォッチ)との目視比較と、指定角度での光沢測定を行います。これにより、サプライヤーが一般的な代替品ではなく、正しい粉体製品を使用したことを確認します。
- マスキングの確認 — マスキングされた領域が清浄で未塗装であることを確認する写真または寸法検査。特に、ねじ穴や圧入面では、塗装が組立の妨げになるため、この確認が極めて重要です。
- 表面状態の評価 — 欠陥の目視検査:フィッシュアイ(油分汚染)、ピンホール(水分またはアウトガス)、オレンジピール(過剰な膜厚または不適切な硬化)、およびエッジ部の薄い被覆。
初品検査では、複数の箇所でDFTを測定する必要があります。エッジ、曲げ部、凹部は、最も不具合が発生しやすい箇所です。
FAIレポートを確認する際は、2つの点に注目してください。 第一に、データが指定と一致しているか。DFT 60–80 μm を指定したにもかかわらず、レポートに 55–95 μm と表示されている場合、平均値が範囲内であっても、プロセスは管理されていません。第二に、サプライヤーが正しい箇所を測定したか。平面部の測定値のみを示すレポートは、最も不具合が起こりやすい箇所、すなわちエッジ、曲げ部、マスキング境界部を無視しています。
求められなくても完全で適切に文書化されたFAI報告書を提出するサプライヤーは、指示値レビュー能力を実践で示しています。測定データのない1ページの証明書のみを提出するサプライヤーは、その逆を示しています。
完全なレビューチェーン:図面指示からバッチ一貫性まで
指定内容の確認は単発の作業ではありません。 初期図面から量産リリースまで続く検証ステップの連鎖であり、その各リンクは前のリンクに依存しています。
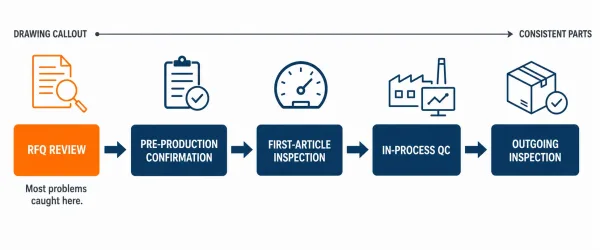
5段階の確認チェーンは、初期図面の指定からロット一貫性まで及び、RFQレビューが最初かつ最も重要なリンクとなります。
ステージ 1:RFQレビュー。 サプライヤーは指定内容を読み、パラメータを確認し、不明点を質問し、潜在的な問題を指摘します。これは、材料の発注や生産のスケジューリングが行われる前に、指定に関する問題の大半を発見すべき場面です。成果物は、塗装要件を明確に理解したことを反映した見積書です。
ステージ 2:量産前確認。 受注後、サプライヤーは粉体製品(メーカー、製品コード、ロット番号)、前処理プロセス、マスキング計画、硬化スケジュールを確認します。この確認では、指定内容を粉体メーカーのTDSと照合する必要があります。指定内容とTDSの間に不一致がある場合は、この段階で解消してください。
ステージ 3:初品検査(FAI)。 供給者は少量の部品を製作し、お客様の指示仕様に対して検査を行います。FAIレポート(前のセクションで説明)は、適合性を文書化し、逸脱があればそれを指摘します。これは、見積と生産の間のゲートです。
ステージ 4:工程内品質管理。 生産中、供給者は定められた間隔で、膜厚、硬化温度、前処理の化学的条件、マスキングの完全性を監視します。工程内検査の頻度と方法は、オペレーターの裁量に任せるのではなく、供給者の品質計画に文書化しておく必要があります。
ステージ 5:出荷検査と文書化。 出荷前に、供給者は完成部品がお客様の指示仕様を満たしていることを確認し、文書を提供します。通常は主要な測定データを含む適合証明書(CoC)ですが、品質要件で指定されている場合は全数検査レポートとなります。
このチェーンの強さは、最も弱いリンクの強さにしか過ぎません。 RFQレビューは強いが工程内管理が弱い供給者は、完璧な初品の後に一貫性のないロットを生産します。試験能力は強いがRFQレビューがない供給者は、試験には合格するがお客様の意図を満たさない部品を納入します。指示仕様のレビュー能力を評価する際、あなたは5つのステージすべてを通じて維持される必要があるチェーンの最初のリンクを評価しているのです。
よくある質問
供給者の粉体塗装の指示仕様レビュー能力は、ソフトスキルでもあってもなくても良いものでもありません。 それは、見積から生産、納品に至るまで、プロジェクトの各ステージでその供給者がどのように振る舞うかを示す、最も早期かつ最も信頼性の高い指標です。認証は、設備が能力を有していることを検証します。試験レポートは、あるロットが合格したことを検証します。しかし、指示仕様レビュー能力は、供給者のエンジニアリングチームがお客様のニーズを理解し、お客様が見落とした点を捉え、問題が生産現場に到達する前に明確にコミュニケーションすることを検証します。 それが、一貫性のある部品を納入する供給者と、一貫性のあるサプライズを納入する供給者との違いです。