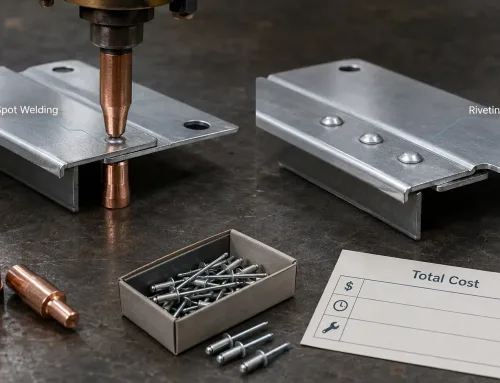
机の上にアルミニウム筐体の設計図があります — コントロールボックス、センサーハウジング、または計器ケースかもしれません。板金は切断・曲げ加工が済んでおり、あとはシームを接合する必要があります。. TIG溶接は、チームがすでに熟知している安全な選択肢です。レーザー溶接は、より低い歪みとより速いサイクルを約束します。実際にあなたの部品に適合するのはどちらでしょうか?
答えは、板厚、合金の種類、継手形状、外観要件、生産量によって異なります。万能な勝者はありません。. しかし、明確な意思決定フレームワークが存在し、それがこの記事で提供するものです。.
アルミニウム筐体が異なる溶接アプローチを必要とする理由
アルミニウムは、溶接アークやレーザービームの下で鋼とは異なる挙動を示します。. その熱伝導率は炭素鋼の約4倍であり, 、熱が溶接部からほぼ瞬時に逃げることを意味します。薄板筐体では、この急速な放熱が2つの問題を引き起こします:隣接パネルの歪みと、長いシームに沿った不安定な溶け込みです。.
次に酸化皮膜があります。アルミニウムは自然に表面に酸化アルミニウム(Al₂O₃)の薄い膜を形成します。. この酸化皮膜は約2,072 °Cで溶融します — これは母材アルミニウムの融点660 °Cの3倍以上です。. 溶接前または溶接中に酸化皮膜が破壊されないと、継手に介在物やポロシティが発生します。TIG溶接はこれを交流(AC)で処理し、各半サイクルでクリーニング作用を行います。レーザー溶接は、ビームの絶大なエネルギー密度によって酸化皮膜を気化させることに依存しています。.
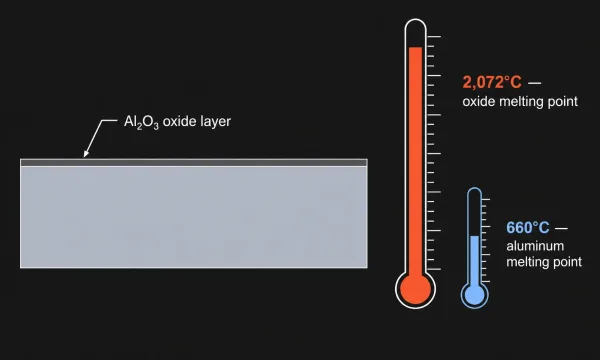
アルミニウム母材上の酸化アルミニウム(Al₂O₃)層を示す断面技術図。溶接時の課題を示す融点の値がラベル付けされています。.
筐体はさらに複雑さを加えます。. 一般的なアルミニウムハウジングは薄肉(多くの場合1.0~2.0 mm)で、複数の交差するシームがあり、厳しい寸法公差が求められます。. 溶接部は、アセンブリを保持するのに十分な強度があり、後処理(アルマイト処理、粉体塗装)に適した平滑さを持ち、多くの場合、IP定格保護のための気密性が必要です。これらの要件により、溶接プロセスの選択は一般的な比較を超えたものになります。.
レーザー溶接とTIG溶接の仕組み — 簡単な比較
の中で 板金溶接, 、TIG(タングステン不活性ガス、GTAWとも呼ばれる)は、非消耗タングステン電極とワークピース間の電気アークを使用します。アークは母材を溶融し、必要に応じて手動で供給されるフィラーワイヤーも溶融します。不活性シールドガス — アルミニウムには通常純アルゴン — が溶融池を大気汚染から保護します。. TIGは、その精密な熱制御とクリーンなビード外観で高く評価されています。.
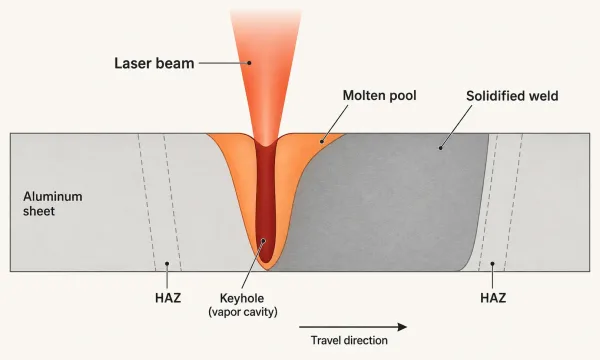
レーザー溶接 (レーザービーム溶接、LBW)は、通常ファイバーレーザー光源からの高強度コヒーレント光の集束ビームを使用します。ビームが金属表面に当たると、 キーホール と呼ばれる小さな空洞 — 溶融アルミニウムに囲まれた気化金属の柱 — が形成されます。レーザーが継手に沿って移動すると、キーホール後方の溶融池が凝固し、狭く深い溶接部となります。.
集束レーザービームがアルミニウムにキーホール空洞を形成する様子を示す断面図。溶融池と凝固した溶接部がラベル付けされています。.
根本的な違い:TIGは電気アークを通じて熱を広く伝達するのに対し、レーザーは直径1 mm未満のスポットにエネルギーを集中させます。. この違いが、それに続くすべて — 速度、歪み、継手要件、コスト — を決定づけます。.
アルミニウム筐体にとって重要な主な違い
入熱と歪み制御
レーザー溶接は以下を超える出力密度を達成します 1 MW/cm², 、TIGの約200倍(平方ミリメートルあたり)。エネルギーが非常に急速かつ狭い領域に集中して供給されるため、熱が周囲の材料に広がる時間がありません。.
その結果:溶接部の両側わずか1~2 mmの熱影響部(HAZ)と、1メートル長さで通常0.1 mm未満の歪みです。.
TIG溶接ははるかに低い出力密度で動作します。アークはより広く、移動速度はより遅く、熱がワークピースに蓄積します。薄いアルミニウム板(2 mm未満)の場合、TIGによる歪みは同じ長さで 2~3 mm に達することがあります — 目に見えるパネルの反り、ネジ穴の位置ずれ、ガスケット溝のギャップを引き起こすのに十分です。.
寸法精度が重要な筐体 — 取付フランジ、PCBスタンドオフ、シーリング面 — では、この歪みの違いがしばしば決定的な要因となります。.
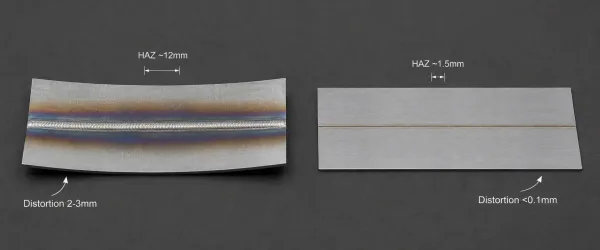
同一のアルミニウムパネル上のTIG溶接とレーザー溶接の周囲の目に見える熱影響部(変色)を比較する上面図。歪みの違いを強調しています。.
溶接速度と生産スループット
レーザー溶接は通常、アルミニウム板においてTIGより3~4倍高速です。. 5 mmの5052アルミニウム上の連続レーザー溶接は、 0~2.5 m/min. で移動できます。同じ材料のTIG溶接は通常、 5~0.8 m/min.
で行われます。速度はサイクルタイム以上に重要です。より速い溶接は部品あたりの総入熱が少なくなり、歪みがさらに低減されます。また、溶接中にパネルを平らに保持するための治具が少なくて済むことも意味します — 筐体生産における重要なコスト要因です。.
以下の表は、筐体規模のアルミニウム溶接における一般的な速度範囲をまとめたものです:
| 溶接方法 | 一般的な移動速度(1~2 mm Al) | 相対サイクルタイム |
|---|---|---|
| レーザー溶接 | 0~2.5 m/min | 1×(基準) |
| TIG溶接 | 5~0.8 m/min | 3~4倍長い |
材質板厚範囲
アルミニウム板厚 は、TIG溶接とレーザー溶接のどちらを選択するかを決める上で最も実用的な単一の要因です。.
- 2 mm未満: レーザー溶接が優れています。. 集束ビームは薄肉材を素早く貫通し、溶け抜けを起こしません。多くの薄肉筐体のシームは、フィラーワイヤなしの自動溶接が可能であり、溶接後の研削を削減できます。.
- 2~3 mm: どちらのプロセスも適用可能です。. レーザーは依然として速度面で優位ですが、継手のフィットアップが不完全な場合、フィラーワイヤを使用したTIGの方がギャップブリッジングに優れています。.
- 3 mm超: TIG溶接がより信頼性の高い選択肢となります。. レーザーの溶け込みが低下し、複数パスが必要になる場合があります。ER4043またはER5356フィラーワイヤを使用したTIGは、この範囲で安定した完全溶け込み溶接を実現します。.
ほとんどのアルミニウム筐体は1.0~2.5 mmの範囲に該当し, 、量産作業ではレーザーの領域に、試作や小ロットでは「どちらでも対応可能」なゾーンに入ります。.
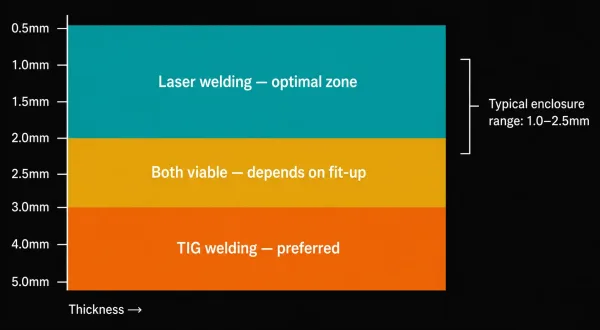
アルミニウム板厚の範囲と推奨溶接プロセスを対応付けたビジュアルガイド。レーザー溶接、TIG溶接、またはその両方が適する領域を示しています。.
溶接外観と後処理
筐体は多くの場合、仕上げ面——アルマイト、粉体塗装、またはヘアライン——が求められます。. 溶接品質は最終的な外観に直接影響します。.
レーザー溶接は 滑らかで狭く(通常幅1~2 mm)、スパッタがほとんどありません。気孔率は極めて低く、多くの場合0.1%以下です。. 以下にとって アルミニウム陽極酸化, 、これは表面準備が最小限で済み、溶接部全体でより均一な色調が得られることを意味します。.
TIG溶接はより幅広く(3~6 mm)、以下の範囲で若干の気孔が生じる場合があります 1–3%. 。TIGは「積み重ねた硬貨」のような認識しやすいビードプロファイルを生成しますが、一部の製品では美的に許容されるものの、仕上げ前に研削が必要になることが多いです。薄板では、研削により継手が弱体化したり、不均一な表面が生じたりする可能性があります。.
厳格な外観要件を持つ筐体——コンシューマーエレクトロニクスのハウジング、医療機器のケース、ディスプレイキオスク——では、レーザー溶接により後処理の時間とコストが大幅に削減されます。.
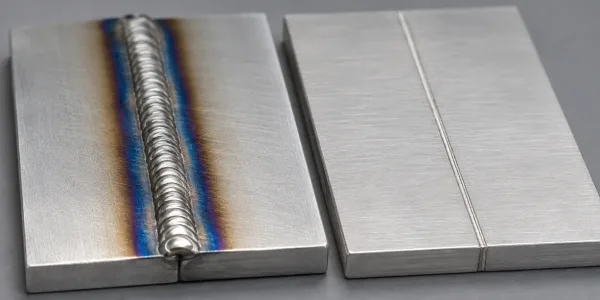
アルミニウム表面におけるTIG溶接ビード(幅広、テクスチャあり)とレーザー溶接ビード(狭幅、滑らか)の外観的違いを示すマクロ拡大比較。.
継手フィットアップとギャップ許容差
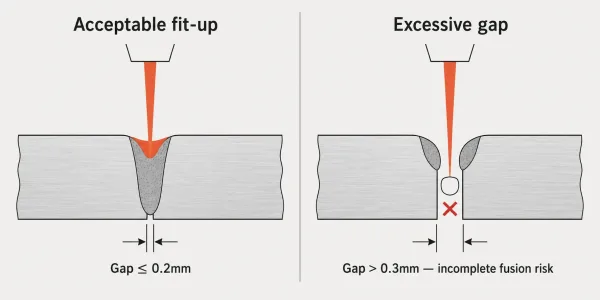
レーザー溶接は不十分なフィットアップに対する許容度が低いです。. ビームは狭く、以下を超えるギャップ 1~0.2 mm は、不完全溶融やアンダーカットを引き起こす可能性があります。これは、溶接前に板金を厳しい公差で切断・曲げ加工する必要があることを意味します。ウォブルレーザーヘッド(ビームを振動させる)はある程度のばらつきに対応できますが、正確な製作の代替にはなりません。.
TIG溶接はギャップにより柔軟に対応します。. 手動でのフィラー金属添加により、オペレーターは開口部をブリッジし、軽微な位置ずれを補正し、必要に応じて補強盛りを行えます。筐体設計に複雑な三次元継手がある場合、または カスタム板金加工サプライヤー 厳しい曲げ公差を維持できない場合、TIGは安全マージンを提供します。.
許容可能な継手ギャップ(レーザー公差内)と、溶接欠陥を引き起こす過大なギャップの違いを示す技術的断面図。.
シールドガスと運用コスト
アルミニウム溶接では、, 両プロセスとも純アルゴン をシールドガスとして使用します。. しかし、消費量は異なります。TIG溶接は通常 12~18 L/min のアルゴン流量が必要です。レーザー溶接はより低い流量(8~15 L/min)を使用しますが、重要なシームではバックパージ用に追加ガスが必要になる場合があります。.
量産では、シールドガスコストは労働力とサイクルタイムに比べて軽微な要因です。しかし、大量生産では、ガス消費量の削減とスループットの向上による累積的な節約が有意義になる可能性があります。.
どのアルミニウム筐体にどのプロセスを選ぶべきか?
一律の推奨を行うのではなく、以下の表は一般的な筐体パラメータに基づく意思決定マトリクスを提供します:
| 筐体特性 | 推奨プロセス | 理由 |
|---|---|---|
| 板厚 < 2 mm、長い直線シーム | レーザー | 速度、歪み最小、フィラー不要 |
| 板厚 > 3 mm、構造荷重 | TIG | より優れた溶け込み、実証された信頼性 |
| 高い外観要件(アルマイト/コーティング) | レーザー | 滑らかなビード、低い気孔率、後処理の削減 |
| 複雑な3D接合部、異なる板厚 | TIG | 柔軟性、ギャップ許容度 |
| 試作または小ロット(50台未満) | TIG | 段取りコストの低減、治具投資不要 |
| 生産数量500台以上 | レーザー | サイクルタイムの短縮が段取りコストを相殺 |
| 5052-H32合金(筐体標準) | レーザーまたはTIG | どちらも適切に機能;薄板ではレーザーが高速 |
| 6061-T6合金(構造用筐体) | TIG推奨 | レーザーでは熱割れリスクあり;フィラーが有効 |
筐体が複数のカテゴリに該当する場合——例えば、薄肉だが高い外観要件——外観と歪みの優先事項が通常板厚の考慮事項を上回り、レーザー溶接がより適した選択となります。.
アルミニウム筐体溶接時の一般的な落とし穴
適切なプロセスを選択しても、実行ミスが筐体の生産を台無しにすることがあります。以下は、生産現場で最も頻繁に見られる問題です:
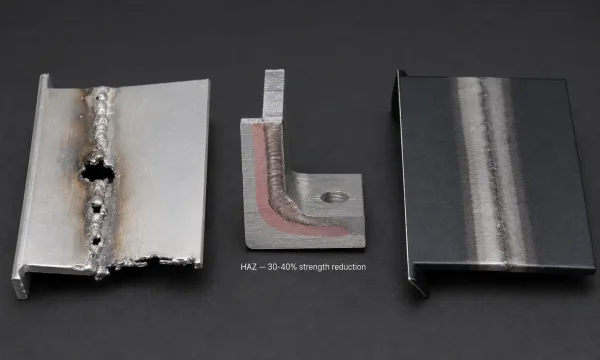
アルミニウム筐体の生産中に発生する3つの一般的な溶接欠陥を示す合成画像:薄肉部の溶け落ち、HAZ軟化域、アルマイト品質に影響を与える表面変色。.
熱影響部(HAZ)の軟化を過小評価する 6061-T6アルミニウム. T6調質が6061に強度を与えますが、溶接はHAZの熱処理を破壊します。. HAZの引張強度は30~40%低下する可能性があります。. 筐体が構造荷重を支える場合(ラックマウント機器、屋外ハウジング)、溶接継手はこの強度低下を考慮して設計する必要があります——母材の仕様ではなく。.
薄肉部でTIG電流を高く設定しすぎる。. 0~1.5 mmのアルミニウムを溶接する際のよくあるミス:作業者が厚い材料と同じアンペア数を使用し、エッジ溶融と溶け落ちを引き起こす。. 薄肉TIGには、より低いアンペア数(60~90 A)、より速い移動速度、そして多くの場合より小径のタングステン(1.6 mm)が必要です。.
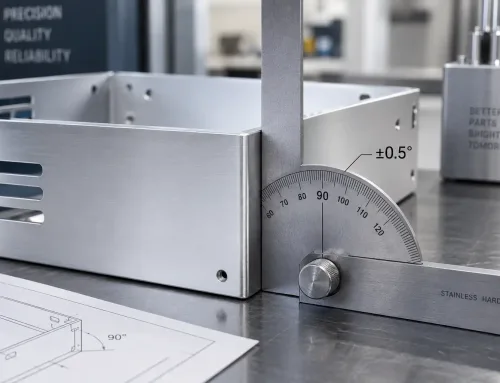
曲げ精度を確認せずにレーザー溶接を行う。. レーザーは厳密な継手のフィットアップが求められます。筐体の曲げ角度が1~2度でもずれていると、コーナーのシームギャップがレーザーの許容範囲を超える可能性があります。. レーザー溶接を採用する前に、板金サプライヤーが曲げ公差を±0.5度以内に維持できることを確認してください。.
アルマイト処理前の溶接クリーニングを省略する。. TIGとレーザーの両方の溶接は、ビードに隣接して酸化物変色を生じます。この酸化物をアルマイト処理前に除去しないと、溶接部が母材とは異なる染料の吸収を示し、目に見える色帯が発生します。. アルマイト浴前の化学洗浄または軽度の機械研磨がこの問題を解消します。.
よくある質問
アルミニウム筐体の製造パートナーをお探しですか?SR-MFGは板金加工、精密溶接(TIGおよびレーザー)、および完全な仕上げサービスを提供しています——試作から量産まで。. 見積もりを依頼する または図面を以下までお送りください