新しい筐体プロジェクト向けに海外の板金サプライヤーを選定しました。見積は競争力があり、リードタイムも問題なく、エンジニアリングチームはDFMフィードバックをレビュー済みです。. 生産開始前に、残るゲートは一つだけです。初品検査(FAI)です。. サプライヤーからFAI図面パッケージを求められ、何を送ればよいか、どうマークすればよいか、サプライヤーが何を返すべきかが正確にわからないことに気づきます。.
このギャップは本来よりもはるかに一般的です。購買チームがPDF図面と材料仕様を送り、サプライヤーが初品を製作して報告書を提出し、購買担当者が発見するのは 重要な寸法の半分がフラグを立てられていなかったため、検査されていなかったということです。. あるいは、バルーン図面の番号がForm 3の記載と一致していない。または、材料証明書が初品に使用されたロットとは異なるロットを参照している。. これらのエラーはそれぞれ、タイムゾーンをまたいだ数日間のやり取りを要し、生産開始を遅延させます。.
本ガイドでは以下を解説します 海外の板金サプライヤー向けにFAI図面パッケージを準備、送付、レビューする方法 — 必要なファイル、重要特性のマーク方法、国境を越えた要件の伝達方法、返送されたもののレビュー方法を網羅します。.
板金部品向けFAI図面パッケージの構成内容
FAI図面パッケージとは、サプライヤーに対して 何を製造し、どのように測定し、量産開始前にどのようなエビデンスを提出すべきかを正確に伝える文書一式です。. 板金部品の場合、パッケージにはあらゆる製造プロセスに適用されるコアファイル一式に加え、切断、曲げ、溶接、表面処理の特有の変動要因に対応するいくつかの追加資料が含まれます。.
すべてのパッケージに必要なコアファイル
板金部品向けの完全なFAI図面パッケージには、最低限以下を含める必要があります:
- 2Dエンジニアリング図面(PDF) — 公差、GD&T指示、データム参照、材料グレード、表面処理要件、溶接記号、ハードウェア仕様を含む完全な寸法記入済みのもの。. これが検査における唯一の情報源(シングルソースオブトゥルース)です。.
- 3D CADファイル(STEP形式) — 2D図面だけでは成形形状を完全に記述できない複雑な形状向け。STEPはCADシステム間で最も汎用性の高い互換形式です。.
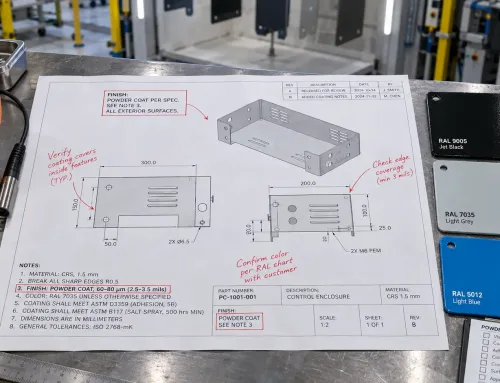
- 材料仕様 — 正確なグレード、調質、板厚を記載。. 「鋼」ではなく「SPCC冷間圧延鋼板、1.5 mm」または「5052-H32アルミニウム、2.0 mm」と記載します。“ 材料規格の参照(例:ASTM A1008、EN 10130)を含めてください。.
- 表面処理仕様 — 処理タイプ(粉体塗装、亜鉛めっき、アルマイト)、色コード(RAL、Pantone、またはカスタム)、皮膜厚範囲、および外観基準または承認済みサンプル。.
- 品質要件概要 — FAIの要否、使用する報告フォーマット(AS9102フォーム、PPAP、またはサプライヤー独自フォーマット)、重要品質特性(CTQ)、バッチ検査のAQL水準、および必要な認証(ミルサーティフィケート、めっき報告書、溶接資格)を指定。.
- ハードウェアおよび組立リスト — PEMナット、スタッド、スタンドオフ、ヒンジ、ガスケット、ラベル、およびサプライヤーが取り付ける必要がある部品と別途支給する部品を特定。.
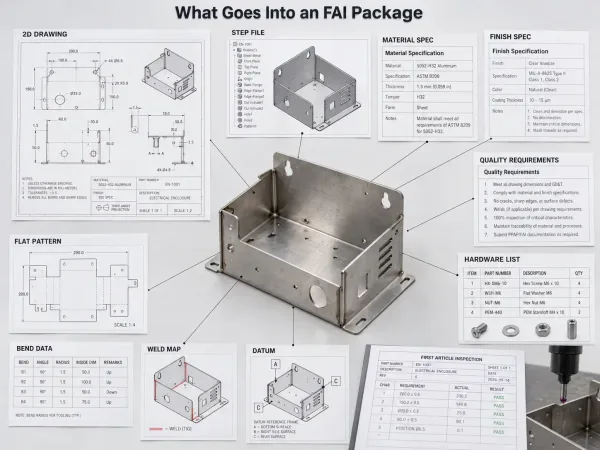
完全なFAIパッケージに必要なコアエンジニアリング、材料、表面処理、品質、および板金文書。.
このパッケージが主要なコミュニケーションツールです。不完全な場合、サプライヤーは仮定で不足を補います — そして仮定は初品における不適合の主な原因です。.
ほとんどの購買担当者が見落とす板金特有の追加資料
板金加工には、切削部品や成形部品にはない変動要因があります。FAIパッケージでは、追加文書でこれらに対応する必要があります:
- 展開図またはDXF — 曲げ線、曲げ方向、曲げ代を含む展開形状を示すもの。複雑な曲げシーケンスを持つ部品では特に重要で、展開図が成形後の穴位置に直接影響します。.
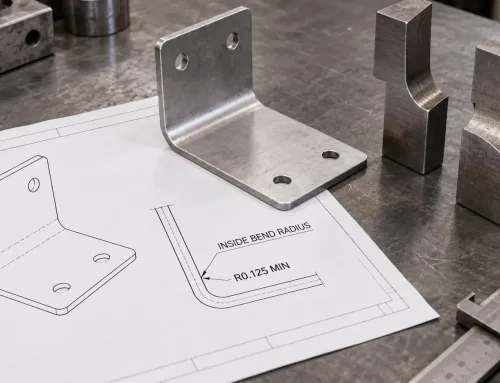
- 曲げデータテーブル — 各曲げの曲げ角度、内側半径、曲げから端部までの距離を記載。「90°±1°に曲げる」といった一般的な注記を使用している場合、組立に影響する箇所では個別の曲げ公差を指定することを検討してください。.
- 溶接マップまたは溶接記号詳細 — 溶接組立品の場合、継手タイプ、溶接サイズ、および非破壊検査(NDT)要件を特定する溶接マップ。図面上の溶接記号は出発点ですが、別途溶接マップがあると言語障壁を越えた解釈エラーを低減できます。.
- 組立図 — 部品が複数コンポーネントの組立品の場合、コンポーネントの関係、ハードウェア位置、および組み付け要件を示す分解図または組立図を含めてください。.
- 検査データム参照 — 寸法検査の基準として機能する面または形状を明確に特定すること。. 板金では、基準の選択がCMM測定時の部品の治具固定方法に影響し、基準を誤解するとForm 3全体が無効になる可能性があります。.
これらの追加は、単純なブラケットや平板パネルには必ずしも必要ではありません。しかし、 成形エンクロージャ、溶接アセンブリ、および外観面を持つ部品, の場合、これらを省略することは、海外サプライヤーが不完全または不正確なFAIレポートを提出する最も一般的な原因の一つです。.
サプライヤーが実際に使用できるバルーン図面の作成方法
バルーニング図面 — バブル図面または検査図面とも呼ばれる — は、エンジニアリング図面のコピーであり、 測定可能なすべての形状に円内の一意の連番が割り当てられています (「バルーン」または「バブル」)。これらの番号はAS9102 Form 3のライン項目に対応し、図面と検査結果の間にトレーサブルなリンクを作成します。.
バルーニング図面は検査マップです。バルーニングされていない形状は検査されません。. これがFAI却下の最も一般的な原因です:サプライヤーはバルーニングされたすべての特性を測定しますが、バイヤーは番号が付けられなかった形状を期待していたのです。.
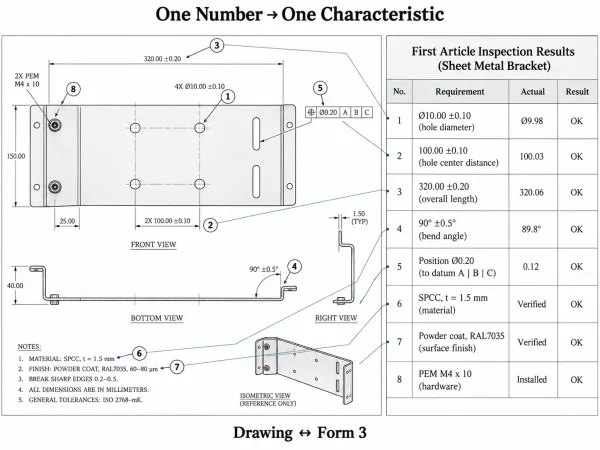
番号付き特性がForm 3の検査結果にどのように対応するかを示すバルーニング済みエンジニアリング図面。.
バルーニングのルール:1番号、1形状、曖昧さなし
原則は簡単です: 図面上の測定または検証可能なすべての寸法、公差、注記、および仕様に独自のバルーン番号が付与されます。. これには以下が含まれます:
- すべての寸法公差 (長さ、幅、穴径、スロット寸法)
- 幾何公差 (平面度、直角度、真位置度、プロファイル)
- 表面仕上げ指示 (Ra値、コーティング厚さ)
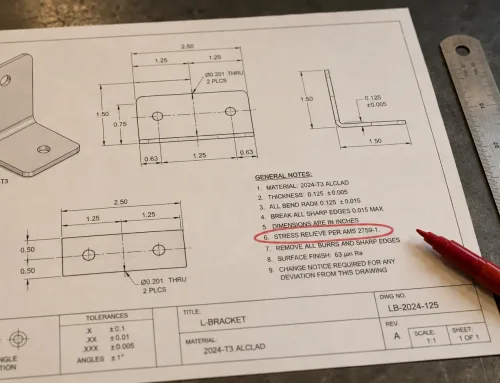
- 材料およびメッキ仕様 タイトルブロックまたは注記に記載
- ハードウェア指示 (例:「Install 4× PEM S-M3-2」)
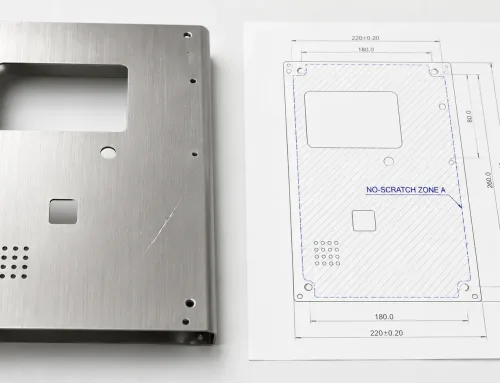
- 特殊工程注記 (例:「すべての鋭角エッジのバリ取り」「可視面に傷禁止」)
複数の形状を一つのバルーン番号にまとめないでください。. 図面に同じ径だが異なる位置の4つの取り付け穴が示されている場合、各穴に独自のバルーンが付与されます — 径が同一であっても位置は別々の特性です。.
バルーン番号は一貫したパターンに従うべきです。ほとんどのサプライヤーは、図面の左上から時計回りに連番(1、2、3…)を期待しますが、具体的な順序は一貫性と完全性よりも重要ではありません。. 重要なのは、図面上のすべてのバルーンがForm 3の対応する行を持ち、Form 3のすべての行が図面上の対応するバルーンを持つことです。.
FAI承認を遅延させる一般的なバルーニングミス
サプライヤー側で、FAIパッケージが返却または遅延する最も頻繁なバルーニングエラーは以下の通りです:
- タイトルブロック仕様の欠落。. タイトルブロックに記載された材料グレード、一般公差(例:ISO 2768-mK)、および表面仕上げは特性です。これらがバルーニングされていない場合、サプライヤーは検証しない可能性があり、FAIパッケージは不完全になります。.
- 参考寸法を検査項目として含める。. 参考寸法(括弧内または「REF」と表示)は情報のみを目的としており、バルーニングすべきではありません。これらをForm 3に含めると検査時間が無駄になり、合否判定が必要かどうかについて混乱が生じます。.
- 図面改訂間の番号の不一致。. Rev Aでバルーニング図面を送信し、その後Rev Bに更新すると、バルーン番号がずれる可能性があります。サプライヤーが古い番号で検査を開始し、新しい番号でレビューすると、すべての不一致がエラーに見えます。. 改訂が変更されたら常に図面を再バルーニングしてください。.
- GD&T指示を単一形状として扱う。. 径公差付きの真位置度指示は一つの特性ですが、二つのデータム形状を参照します。バルーンが完全な指示 — 公差値、データム参照、および材料条件修飾子(MMC/LMC)— を捉えていることを確認してください。位置番号だけでなく。.
海外サプライヤーにとって、これらのミスは通信の遅延により増幅されます。. 国内サプライヤーが5分の電話で明確にできるバルーニングエラーは、タイムゾーンを越えると解決に24〜48時間かかり、FAIサイクルに数日が追加されます。.
重要特性としてマークすべき板金部品の特徴
板金部品のすべての寸法が同じレベルの精査に値するわけではありません。一般的な成形エンクロージャには80〜150のバルーニング特性があるかもしれませんが、 そのうち嵌合、機能、または安全性に真に重要なのはわずか10〜20です。. これらの重要品質特性(CTQ)を特定し、サプライヤーに明確に伝えることで、最も重要な場所に検査労力を集中させることができます。.
板金FAIで最も頻繁に不合格となる形状
初品検査の経験に基づくと、不適合を示す可能性が最も高い板金特性は4つのカテゴリに分類され、それぞれが特定の製造段階に関連しています:
切断段階 — 穴位置とスロット寸法。. レーザー切断のカーフ幅は、材料厚さ、速度、アシストガスによって変化します。厚い材料(3 mm以上)では、, カーフテーパーにより、穴径が上面と下面で0.05〜0.15 mm異なる場合があります。. 部品のエッジ付近にあるスロットや切り欠きも熱変形を起こしやすく、特にステンレス鋼では顕著です。.
曲げ工程 — 曲げ角度と曲げ穴間距離。. スプリングバックは板金曲げにおいて最も一般的な変動要因です。. 5 mm冷延鋼板の90°曲げでは、通常1~3°のスプリングバックが発生します。 材料硬度、金型半径、プレスブレーキの設定によって異なります。サプライヤーが過曲げで補正した場合でも、相互作用する複数の曲げがある部品では、最終角度が公差外になる可能性があります。成形中に中立軸が移動するため、曲げエッジに対する穴位置がずれます — 展開図上で曲げ線から10 mmの位置にある穴が、成形後の部品では曲げエッジから9.5 mmまたは10.5 mmになることがあります。.
溶接工程 — 溶接サイズ、継手位置合わせ、変形。. 溶接組立品は熱影響部を生じ、平坦面を変形させ、穴位置をずらし、全体の外郭寸法を変化させます。. ステンレス鋼エンクロージャーのTIG溶接では、300 mmのスパンにわたって隣接面の平坦度が0.5~1.5 mm悪化する可能性があります。. 軟鋼のMIG溶接は単位入熱あたりの変形は少ないですが、薄板(1.2 mm未満)では制御が困難です。.
表面処理工程 — 皮膜厚さと密着性。. 粉体塗装は片面あたり60~120 µmを付加します。. 厳しい組立公差を持つ部品 — 例えば、0.5 mmのクリアランスでチャンネルに挿入されるパネル — では、皮膜厚さだけで干渉が生じる可能性があります。ねじ部、アースポイント、ガスケット面は皮膜の盛り上がりを防ぐためにマスキングが必要な場合があり、図面にマスキングが指定されていなければ、サプライヤーは適用しない可能性があります。.
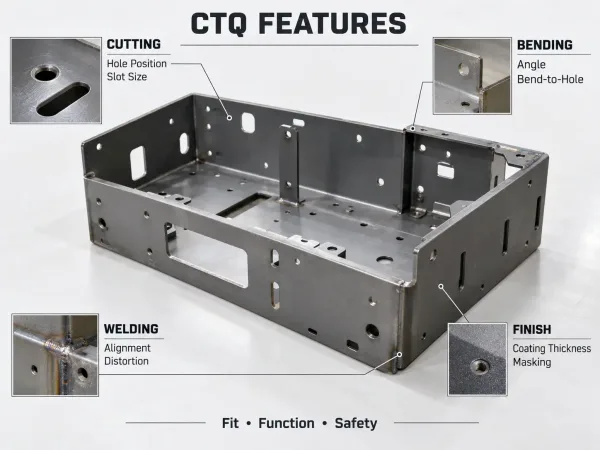
切断、曲げ、溶接、表面処理に関連する板金の重要検査特性。.
Critical-to-Quality(CTQ)リストの作成方法
CTQリストとは、風船図で指定された特性のうち、優先順位付けされたサブセットであり、どの特性に 100%検査、より厳しい合否基準、または特定の測定方法が必要かを特定するものです。. 作成するには:
- 組立インターフェースから始めます。. 他の部品と嵌合する特性 — 取付穴、位置決めピン、スロット・タブ接続、ガスケット面 — は自動的に重要となります。. 嵌合しなければ、組立は失敗します。.
- 安全上重要な特性を追加します。. 構造、電気、または圧力境界用途の部品では、安全に影響する特性(溶込み深さ、穴のエッジ距離、応力点における材料厚さ)は、公差値に関係なく重要としてマークする必要があります。.
- 既知の工程変動がある特性を含めます。. 長いフランジの曲げ角度、曲げ線付近の穴位置、溶接パネルの平坦度、外観面の皮膜厚さは本質的に変動します。これらを重要としてマークすることで、サプライヤーが公差内と仮定するのではなく、測定することを確実にします。.
- 手直しが困難な特性にフラグを立てます。. 特定の特性における不適合が部品の廃棄を必要とする場合(例:成形部品の表面を損傷せずにリーマ加工できない過大な穴)、重要としてマークすることで、サプライヤーが段取り時に特に注意を払うようになります。.
CTQリストは、別文書または検査要件表の明確にマークされた列とすべきであり、サプライヤーの検査チームが見落とす可能性のある図面注記に埋もれさせてはいけません。.
国境を越えてFAI要件を明確に伝達する方法
FAIパッケージの技術的内容は、 サプライヤーがそれを正確に解釈する能力に依存します。. 買い手が米国または欧州にあり、サプライヤーがアジアにある場合、いくつかのコミュニケーション固有のリスクが、それ以外は完全なパッケージを損なう可能性があります。.
国境を越えた誤解を防ぐ4つの情報
技術ファイルに加えて、海外サプライヤーに送るすべてのFAIパッケージに以下の4項目を含めてください:
- ��ージのFAI要件概要。 これは図面や品質仕様の代替ではなく、以下を記載した1ページの文書です:使用する図面のリビジョン、従う報告フォーマット(AS9102、PPAP、または自社テンプレート)、CTQとなる特性、製作するサンプル部品数、FAI提出期限。. この文書はサプライヤーの品質チーム向けのクイックリファレンスシートとして機能し、15ページの品質仕様の中で重要な要件が失われる可能性を低減します。.
- 承認された図面リビジョン番号 — 3箇所に記載。. 図面のタイトルブロック、FAI要件サマリー、および発注書に記載してください。. リビジョンの不一致は、国境を越えたFAIにおいて最も一般的な文書エラーです。. 図面がRev C、発注書がRev B、FAI要件サマリーにリビジョンの記載がない場合、サプライヤーは推測せざるを得ず、しばしば誤った推測をします。.
- 完全な designation 付きの参照規格リスト。. 「ISO tolerance」と書かず、一般公差には「ISO 2768-mK」と書いてください。「ASTM material」と書かず、「ASTM A1008 CS Type B」と書いてください。海外サプライヤーは多くの顧客と取引しており、それぞれ標準の選好が異なります。. 曖昧な参照は仮定を招きます。.
- 技術的質問のための連絡先情報 — 期待される応答時間付き。. 図面解釈の質問に回答できるエンジニアの氏名とメールアドレスを含め、技術的確認事項に対する期待ターンアラウンドタイムを明記してください。サプライヤーが質問を送り、回答まで3営業日待つ場合、FAIタイムラインはそれに応じて延びます。事前に期待値を設定すること — “「技術的質問には24時間以内に回答します」” — がプロセスを円滑に進めます。.
ファイル命名、リビジョン管理、言語の明確性
ファイル管理の小さな詳細が、国境を越えた作業において重大な遅延を引き起こす可能性があります:
- 一貫したファイル命名規則を使用してください。. 「DWG-12345-RevC-FAI.pdf」というファイル名は曖昧さがない。「final_drawing_v3_approved_USE_THIS_ONE.pdf」は曖昧である。すべてのファイル名に部品番号、リビジョンレベル、ファイルの目的を含めること。
- 送付前にリビジョンをロックする。 図面を送付した後、サプライヤーがすでにFAIを準備している段階で更新すると、バルーン番号が変わる可能性があり、検査計画の改訂が必要になり、タイムラインがリセットされる。 FAIプロセスを開始する前に、図面が最終リビジョンであることを確認する。
- 業界標準でない略語は避ける。 “「CRS」は冷間圧延鋼、「SS」はステンレス鋼として製造業で広く理解されている。「ABC仕上げ」や「プロジェクトファルコン仕様」のような社内略語は通用しない。自社独自のコードを使用する場合は、用語集を添付するか、完全な仕様名を使用すること。
- 曖昧さがある場合は、メートル法とヤード・ポンド法の両方で測定値を提供する。 ほとんどの海外板金サプライヤーはメートル法で作業している。図面がヤード・ポンド法の寸法を使用している場合、サプライヤーの検査機器とCMMソフトウェアがヤード・ポンド法用に校正されていることを確認するか、解釈エラーを減らすためにメートル法に変換した参考値を提供すること。
サプライヤーから返送されたFAIパッケージのレビュー方法
サプライヤーが提出するFAIパッケージは、ファイルして忘れるための文書ではない。 それは、生産承認前に元の要件と照合して検証する必要がある品質記録である。 レビュープロセスは時間がかかる必要はないが、体系的である必要がある。
5点レビューチェックリスト
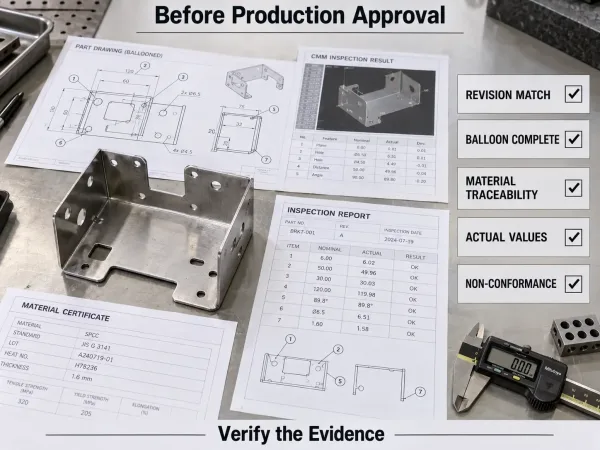
図面リビジョン、バルーン完全性、材料トレーサビリティ、実測値、不適合記録を示すFAIレビュー。
海外の板金サプライヤーからFAIパッケージを受け取ったら、個々の測定値を確認する前に、以下の5項目をチェックする:
- 図面リビジョンの一致。 フォーム1のバルーン番号とフォーム3で参照されている図面リビジョンが、FAI要件サマリーで指定したリビジョンと一致することを確認する。 これが最初のチェックである理由は、リビジョンの不一致は後続のすべての測定値を無効にするからである。
- バルーンの完全性。 図面上のバルーン番号を数え、フォーム3の行数と比較する。 図面に87個のバルーンがあり、フォーム3に82行しかない場合、5つの特性が検査されていない。 先に進む前に説明を求めること — 欠落しているフィーチャーは正しく除外された参考寸法かもしれないし、見落とされた重要なフィーチャーかもしれない。
- 材料証明書のトレーサビリティ。 フォーム2に添付された材料証明書(ミルテストレポート)が、 初品に使用された材料と同じヒート番号またはロット番号を参照していることを確認する。 異なるバッチからの一般的な証明書はトレーサブルではなく、受け入れるべきではない。板金の場合、証明書が正しい板厚を指定していることを確認すること — コイル間の板厚変動は不適合の実際の原因である。
- 合否だけでなく、実際の測定値。 変量特性(数値公差のある寸法)については、サプライヤーは実際の測定値を報告すべきである — 「PASS」だけでなく。“ 測定値により、各寸法が公差境界にどれだけ近いかを確認できる。6.0 ±0.1 mmと指定された穴径が6.09 mmと測定された場合、技術的には合格だが、不合格までわずか0.01 mmである。このデータは工程能力評価およびサプライヤーが生産で公差を一貫して維持できるかどうかの予測にとって重要である。
- 不適合の文書化。 いずれかの特性が公差外の場合、測定値、公称値からの偏差、および提案された処置(そのまま使用、手直し、または廃棄)を含む不適合として文書化すべきである。 複雑な部品で不適合のないクリーンなFAIレポートは、常に品質の証拠とは限らない — サプライヤーが十分に注意深く測定しなかった証拠かもしれない。
拒否をトリガーすべきレッドフラグ
5点チェックリストに加えて、FAIパッケージの特定のパターンは、より深い工程管理の問題を示している:
- すべての測定値が公称値として報告されている。 フォーム3のすべての寸法が小数点以下の変動なく正確な公称値(例:50.00、25.00、10.00)を示している場合、 測定値は実際の部品から取得されたものではなく、捏造された可能性が高い。 実際の測定値には常に何らかの変動がある。
- スクリーンショットやポイントマップのないCMMレポート。 図形的なコンテキストなしに数値を列挙したCMMレポートは、部品上のどこで測定が行われたかを証明しない。部品形状に重ね合わせた測定点を示すスクリーンショットまたは寸法マップを要求すること。
- 初品生産日の数ヶ月前の日付の材料証明書。 これは、証明書が初品に使用されたものとは異なる材料ロットのものである可能性を示唆している。
- アセンブリの機能試験データがない。 部品がハードウェアを含むアセンブリの場合、FAIにはハードウェアが正しく取り付けられ、アセンブリが嵌合部品に適合することの証拠を含めるべきである。 アセンブリに関する寸法のみのFAIは不完全である。
DFMフィードバックにFAIウィンドウを活用する方法
FAI期間は、変更コストが劇的に増加する前に、設計またはプロセスの変更を行う最後の機会である。 サプライヤーが初品から量産に移行すると、曲げ順序の変更、穴の位置変更、または公差の調整には、治具の変更、再プログラミング、場合によっては再検査が必要となり、そのすべてがコストと遅延を増加させる。
FAIプロセス中、サプライヤーのエンジニアは生産意図の治具とプロセスを使用して初めて部品を製造している。この時に、CADモデルでは見えない実用的な問題を発見する:
- プレスブレーキの金型と隣接するフランジの間に干渉を引き起こす曲げ順序、異なる曲げ順序または逃げ加工が必要です。
- 技術的には公差内であるが、溶接の熱影響部に位置する穴、穴周辺の材料を弱めます。
- プロセスが安定的に維持できないほど厳しい公差、部品機能を向上させることなく検査コストとスクラップ率を増加させます。
- 後続の工程と矛盾する表面仕上げ要件 — 例えば、アースポイントのためにマスキングが必要な粉体塗装面であるが、マスキング領域が指定されていない場合。
サプライヤーがFAI中にこれらの問題を特定し、DFM推奨事項として伝達した場合、 図面への抵抗ではなく、貴重なエンジニアリングインプットとして扱ってください。 FAI段階でDFM変更を受け入れること — 例えば、非重要特性の±0.1 mm公差を±0.2 mmに緩和する、または穴を曲げ線から2 mm離す — 通常、治具費用はかからず、生産コストを大幅に削減できます。
優れた海外サプライヤーは、DFM所見をFAI提出物の標準セクションとして含めています。サプライヤーが含めていない場合は、明示的に依頼してください: “「初品生産中に観察されたDFM推奨事項またはプロセス能力に関する懸念があれば含めてください。」”
よくある質問
SR-MFGは、カスタム板金部品の完全なFAI文書パッケージ — バルーン図面、AS9102準拠報告書、材料証明書、初品プロセスに統合されたDFMフィードバックを含む — で海外OEM購買担当者をサポートしています。 プロジェクト要件についてご相談は、エンジニアリングチームまでお問い合わせください。