
ヘアライン仕上げは、研磨材によって金属表面に平行な方向性の線を形成する表面処理です。鏡面研磨とは異なり、ヘアライン加工された金属は控えめでサテンのような外観となり、小さな傷や指紋を目立ちにくくします。エンジニアやデザイナーは、均一な質感と制御された反射率を求める場合にこの仕上げを選択します。多くの場合、意匠パネル、筐体、または消費者向けコンポーネントに使用されます。
この用語集では、金属部品におけるヘアライン仕上げの実際の意味について説明します。テクスチャの方向と均一性がどのように管理されるか、どの材料が最も適しているか、そして図面で正しく指定する方法を理解することで、メーカーが期待どおりの製品を提供できるようになります。
ヘアライン仕上げとは?
ヘアライン仕上げは、サンドペーパー、研磨ベルト、ワイヤーブラシなどの研磨材を使用して、金属表面に微細で平行な線のパターンを形成する機械的な表面処理です。この工程では薄い層の材料が除去され、反射率を抑え、均一なマットな外観を生み出す方向性のあるテクスチャが残ります。
ショットブラストのようなランダムなテクスチャの仕上げとは異なり、ヘアライン仕上げには明確な目(グライン)の方向があります。この方向性は、機能面では目方向に沿った細かな傷を隠すのに役立ち、意匠面では部品にクリーンでプロフェッショナルな外観を与えます。電子機器の筐体、家電製品のパネル、建築用トリムなどで一般的です。
ヘアライン vs. 鏡面研磨:主な違い
以下の表は、ヘアライン仕上げと鏡面研磨仕上げの主な違いをまとめたものです:
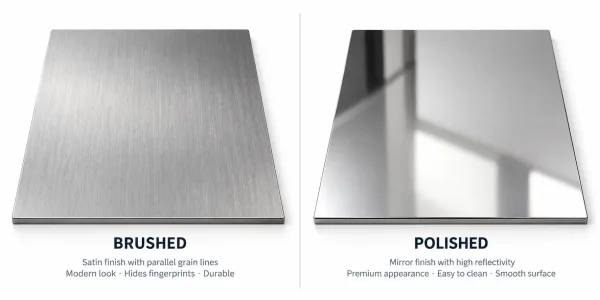
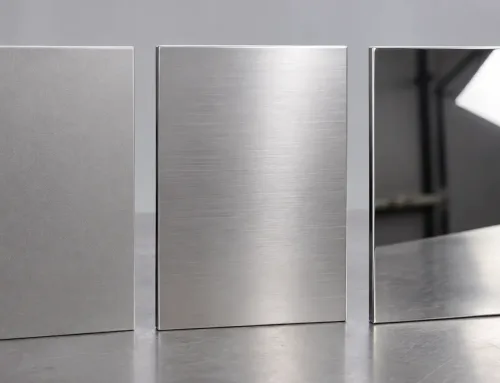
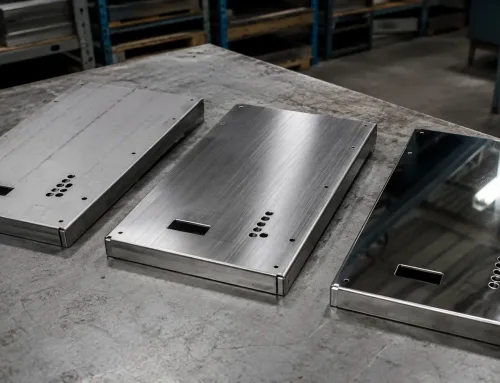
左に目線が見えるヘアライン仕上げ、右に鏡面反射のある研磨仕上げを並べた比較図。
| 特性 | ヘアライン仕上げ | 鏡面研磨仕上げ |
|---|---|---|
| 表面テクスチャ | 方向性のある平行な筋目 | 滑らかで鏡のような表面 |
| 反射率 | 低~中程度(サテン外観) | 高(鏡のような反射) |
| 傷の目立ち方 | 傷が筋目方向に馴染む | 傷が非常に目立つ |
| 一般的なRa値 | 0.4–1.6 µm (16–63 µin) | 0.05~0.2 µm(2~8 µin) |
| 一般的な用途 | 筐体、パネル、家電表面 | 装飾用トリム、反射板、医療機器 |
| メンテナンス | タッチアップが容易 | 慎重な取り扱いが必要 |
ヘアライン仕上げと研磨仕上げの選択は、機能と使用環境によって決まります。ヘアライン仕上げは、耐久性と低メンテナンスが重視される場合に適しており、研磨仕上げは高い反射率や清掃の容易さが必要な用途に適しています。
テクスチャ方向と均一性の管理
ヘアライン仕上げの外観は、テクスチャの方向と均一性という2つの変数によって決まります。これらを適切に仕上げるには、研削プロセスの仕組みと、制御すべきパラメータを理解する必要があります。
テクスチャ方向の実現方法
テクスチャの方向は研磨材の移動経路に従います。手作業のヘアライン加工では、作業者が研磨材を直線的で平行なストロークで動かします。機械によるヘアライン加工では、部品が回転する研磨ベルトやブラシの下を一定の方向に通過します。
一般的なテクスチャ方向は以下の通りです:
- 縦方向:部品の最長寸法に平行(最も一般的)
- 横方向:最長寸法に垂直
- 円周方向:チューブや丸形カバーなどの円筒形部品向け
組立、機能、または外観に影響する場合、図面でテクスチャ方向を指定する必要があります。 例えば、フレームにスライドして取り付けるパネルでは、取り付け時の目に見える傷を最小限に抑えるため、目方向をスライド方向と平行にしてください。
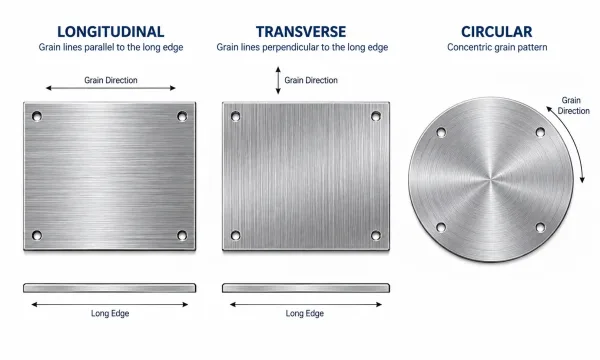
3つのテクスチャ方向オプションを示す技術図:縦方向(長辺に平行)、横方向(長辺に垂直)、円周方向(円筒部品用)。
砥粒番手とRa値
ヘアライン加工後の表面粗さは研磨材の粒度によって決まります。以下に一般的な関係を示します:
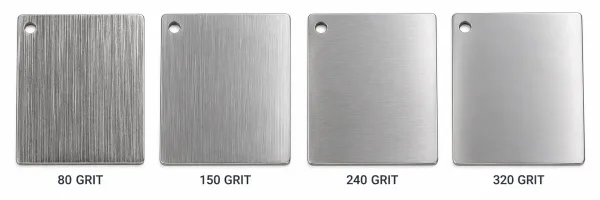
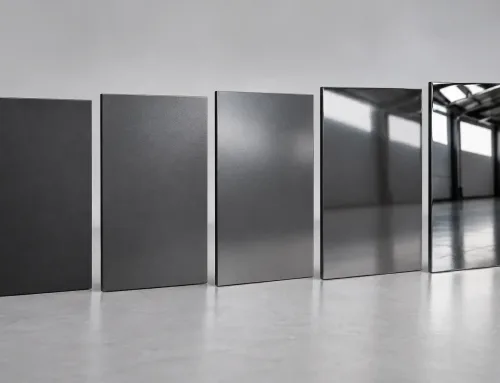
粗い(80グリット)から非常に細かい(320グリット)へとグリットレベルが段階的に異なる4つの金属サンプルと、対応する表面テクスチャの違い。
| 研磨砥粒番手 | 一般的なRa(µm) | 一般的なRa(µin) | 外観 |
|---|---|---|---|
| 80–100 | 1.6–3.2 | 63–125 | 粗目、目視可能な粒 |
| 120–150 | 0.8–1.6 | 32–63 | 中目、筐体に一般的 |
| 180–240 | 0.4–0.8 | 16–32 | 細目、サテン外観 |
| 320+ | 0.2–0.4 | 8–16 | 極細目、鏡面に近い |
図面でヘアライン仕上げを指定する際は、粒度番号またはRa範囲のいずれか一方を記載してください。精密な管理が必要な場合を除き、両方は記載しないでください。粒度番号はサプライヤーにとって解釈しやすく、Ra値は測定可能な受入基準を提供します。
ヘアライン加工可能な金属
ほとんどの金属はブラッシング可能ですが、結果は材料によって大きく異なります。以下のセクションでは、一般的な板材金属から期待される結果について説明します。
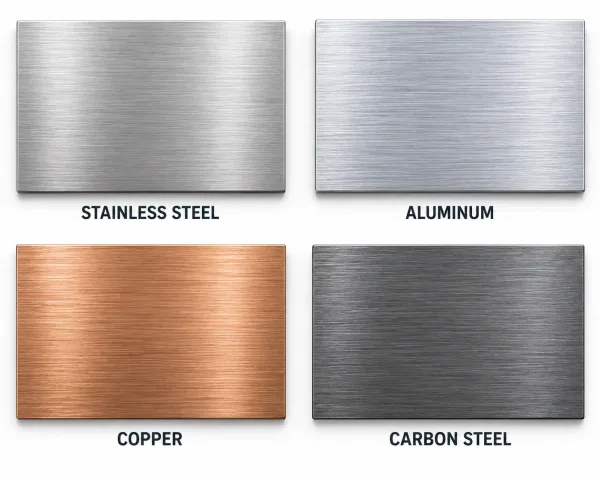
ステンレス鋼、アルミニウム、銅、炭素鋼におけるテクスチャの違いを示す4つのヘアライン加工サンプル。
ステンレス鋼
ステンレス鋼(304、316、およびその他のオーステナイト系鋼種)は、ヘアライン仕上げに最も一般的に使用される材料です。 クリーンで均一な目地が得られ、工程変動に対する許容度も比較的高い。ヘアライン加工ステンレス鋼は、家電パネル、エレベーター内装、食品サービス機器の標準仕様です。
考慮すべき点が1つあります。ヘアライン加工は、ステンレス鋼の耐食性を担う不動態酸化皮膜を除去します。ヘアライン加工後、特に腐食環境下では、部品に不動態化処理が必要になる場合があります。
アルミニウム
アルミニウム合金(5052、6061など)はブラッシング可能ですが、より軟質な材料のため、より深く目立つ目線が生じます。同じ砥粒番手では、ステンレス鋼よりもテクスチャが顕著になる傾向があります。
アルミニウム部品では、ヘアライン加工後の陽極酸化処理が一般的です。 陽極酸化皮膜はヘアラインのテクスチャを保持しつつ、硬度と耐食性を追加します。ただし、陽極酸化プロセスによりテクスチャの外観がわずかに変化する可能性があるため、量産前にサンプルの承認を受ける必要があります。
銅および黄銅
銅および黄銅は経時的に自然な緑青を生じ、ブラッシュテクスチャの外観に影響します。ブラッシング直後の銅は明るく温かみのある色調ですが、取り扱いや暴露により暗くなります。
銅や真鍮のヘアライン加工では、コーティング前の指紋や酸化を避けるため、慎重な取扱いが必要です。外観を保持するため、ヘアライン加工直後にクリアラッカーまたは防変色コーティングが施されることがよくあります。
炭素鋼
炭素鋼もヘアライン加工は可能ですが、保護がないと急速に錆びます。ヘアライン加工された炭素鋼部品は、酸化を防ぐため、仕上げ直後にコーティング(塗装、粉体塗装、またはめっき)を行う必要があります。
炭素鋼のヘアライン模様はステンレス鋼と類似していますが、母材の耐食性が低いため、ブラシ加工後の保護が不可欠です。
設計図面へのヘアライン仕上げの指定方法
明確な図面指示(図面上で表面要求を指定する方法)は、曖昧さを防ぎ、サプライヤーが期待される表面を提供することを保証します。ヘアライン仕上げを指定する際には、以下の要素を含める必要があります。
必須指示要素
完全なブラシ仕上げ指示には以下が含まれます:
- 仕上げの種類:「ヘアライン仕上げ」または「ヘアラインテクスチャ」“
- テクスチャ方向:「[寸法]に平行な筋目」または「縦筋目」"
- 表面粗さ:Ra範囲(例:「Ra 0.8–1.6 µm」)またはグリッド相当(例:「180グリッド」)
- 外観に関する注記:「均一なテクスチャ、筋目に垂直な目に見える傷なし」“
- 後処理:必要に応じて、不動態化、陽極酸化、またはコーティングを指定する
指示記入例:
ヘアライン仕上げ、目は長辺と平行

Ra 0.8–1.6 µm、均一なテクスチャ

ブラッシング後にASTM A967に従ってパッシベート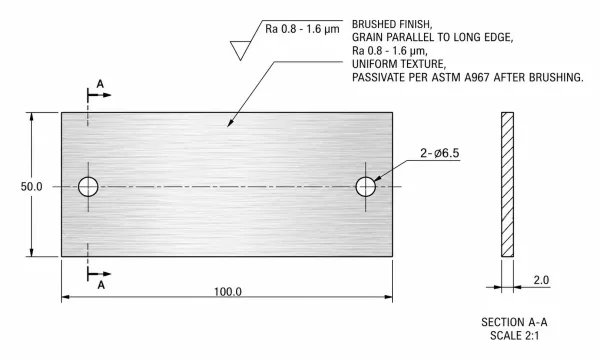
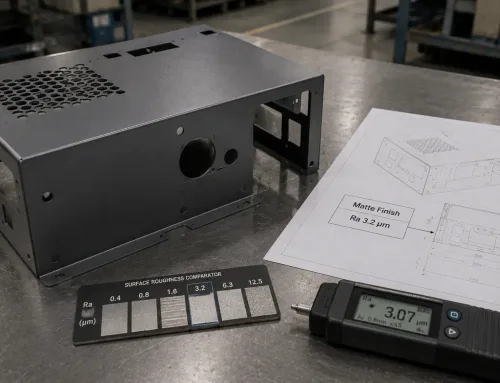
テクスチャ方向、Ra値、および後処理の要件を含むヘアライン仕上げの指示を示すエンジニアリング図面の詳細。
よくある注記ミス
問題を引き起こす図面指示:
- 「ヘアライン仕上げ」のみ:方向や粗さの指定がないと、サプライヤーは意図と一致しないデフォルト値を選択する可能性があります
- 矛盾する仕様:「ヘアライン」と「ミラー仕上げ」の両方を要求すると混乱を招きます
- 非現実的なRa値:ヘアライン仕上げにRa 0.2 µmを指定すると、研磨の領域に踏み込む可能性があります
- 後処理の欠如:腐食環境下のステンレス鋼では、不動態化を省略すると腐食の問題を招きます
不明な点がある場合は、図面パッケージに表面テクスチャのサンプルまたは参照標準を含めてください。
寸法と公差への影響
ヘアライン仕上げは材料を除去するため、最終寸法に影響します。エンジニアは、特に公差の厳しい部品では、公差スタックでこれを考慮する必要があります。
材料除去
ヘアライン加工では通常、0.005–0.025 mm(0.0002–0.001 in)の材料が除去されます。これはグリッドと圧力によって異なります。この量は小さいですが、以下の場合に重要になる可能性があります:
- ±0.05 mm公差またはそれより厳しいの部品
- 複数のブラシ加工面を位置合わせする必要があるアセンブリ
- 除去が剛性に影響する薄板金属
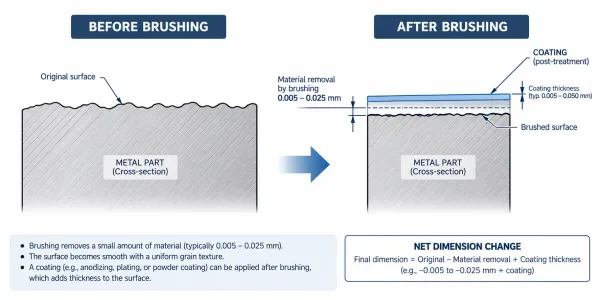
ヘアライン加工中の材料除去と後処理後のコーティングの堆積を示す断面図。
重要な寸法については、測定をヘアライン加工の前に行うか後に行うかを指定するか、寸法が完成品(ヘアライン加工済み)の部品に適用されることを明確に記載してください。
コーティング膜厚の考慮事項
ヘアライン加工の後に陽極酸化、めっき、またはコーティングを行う場合、追加される層の厚さを寸法計算に考慮する必要があります。例:
- Type II陽極酸化は、表面ごとに0.005–0.025 mmを追加します
- 粉体塗装は、表面ごとに0.05–0.10 mmを追加します
- ニッケルめっきは、表面ごとに0.01–0.05 mmを追加します
コーティングの前にヘアライン加工を行う場合、最終寸法には材料の除去とコーティングの堆積の両方が含まれます。この2段階の効果は、公差分析でしばしば見落とされます。
生産における均一性の確保
ブラッシング部品のバッチ生産では、全部品で均一な外観を維持するための工程管理が必要である。主要な管理ポイントは以下の通り:
主要な管理ポイント
- 研磨材の状態:摩耗した研磨材は粒度が不均一になります。定めたスケジュール、または一定の加工数ごとに研磨材を交換してください。
- 圧力と速度:機械ブラッシングのパラメータは固定し、監視する必要があります。手作業のブラッシングは作業者の技能に依存します。作業方法を文書化してください。
- 部品の向き:部品は毎回同じ方向で研磨材に接触させる必要があります。治具を使用すると一貫性を維持できます。
- 受入材料:原材料の表面状態はブラッシング結果に影響します。原材料に許容される最大表面欠陥を指定してください。
検査基準
ブラッシング仕上げの検査基準には以下を含めるべきである:
- 外観検査:管理された照明条件下で承認済みサンプルと比較する
- Ra測定:抜取検査計画に基づき代表部品にプロファイルメータを使用する
- 方向確認:目付け方向が図面指示と一致していることを確認する
- 欠陥限度:傷、ピット、または不均一なテクスチャの許容限度を定義する
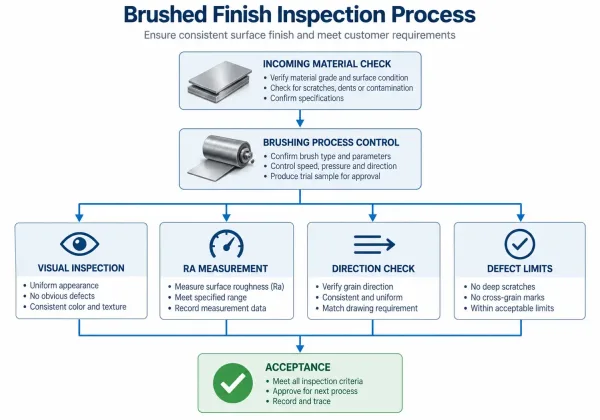
ブラッシング仕上げの品質管理における主要検査工程(外観確認、Ra測定、方向確認、欠陥限度)を示すフローチャート。
重要な用途では、図面パッケージに表面テクスチャサンプル(実物または写真)を受入基準として含めてください。
ヘアライン仕上げ部品の発注時に確認すべき事項
ブラッシング仕上げ部品の見積依頼または発注時には、これらの要素を確認して予期せぬ問題を避けること。
仕様チェックリスト
RFQ送信前に以下を確認:
- 図面指示にテクスチャの方向が含まれている
- Ra範囲またはグリット仕様が指定されている
- 後処理の要件が指定されている
- 公差が材料除去を考慮している
- 検査基準が定義されている
- 外観が重要な場合は表面サンプルが提供される
サプライヤー評価
ブラッシング仕上げ作業のサプライヤーを評価する際は、以下を確認:
- どのようなブラッシング設備を使用していますか(手作業か機械か)?
- バッチ間でテクスチャの一貫性をどのように管理していますか?
- 表面粗さ測定レポートを提供できますか?
- 外観検査の標準サンプリング計画は何ですか?
専用のヘアライン加工設備と文書化されたプロセスを備えたサプライヤーは、仕上げを外注するサプライヤーよりも一貫性の高い結果を提供します。