“図面に「サテン」と記載すると、仕上げ仕様のように見える。しかしそうではない。あるサプライヤーのカタログではサテンを20~35光沢単位としているが、別のサプライヤーでは10%から65%の光沢をサテンとして扱っている。どちらも図面の要求どおりに納品したと正直に主張でき、その後の議論で双方が一週間を無駄にする。
光沢度は、数値と測定方法に結びついて初めて有用になる。本項では光沢度を定義し、一般的な記述的区分を光沢単位(GU)に対応付け、買い手とサプライヤーが同じものを検証できるように要求事項を記載する方法を示す。
仕上げ名が光沢度ではない理由
記述的な名称は、誰かが測定を標準化するよりもずっと前から存在していた。塗料・コーティング企業は、計測学のためではなく棚やショールームのために仕上げ名を付けたため、同じ言葉が業界全体でずれていった。「マット」や「サテン」が何を意味すべきかを定める国際的な性能規格は存在しない。名称はラベルであり、量ではない。
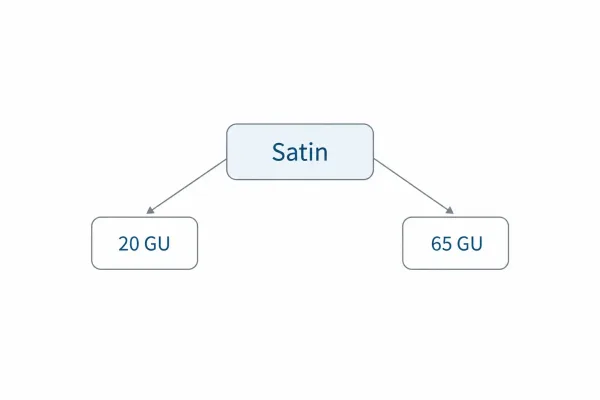
仕上げ名「サテン」は、サプライヤーによって20 GUまたは65 GUを指すことがある。
これはホームセンターでの購入では無害だが、部品発注ではリスクがある。外観が合否を左右する場合、一つの言葉では二者が二つの定義を持ち、裁定者がいなくなる。光沢単位の測定値はそうではない。同じ表面を同じ計器で同じ角度で測定すれば、誰でも同じ数値を得る。実用的な解決策は、記述的な言葉を数値の略記として扱い、要求事項そのものとは決してしないことである。
光沢度の測定方法
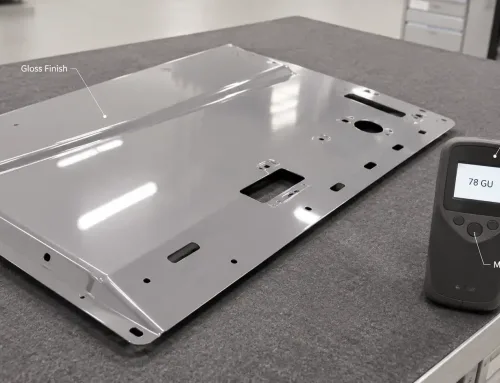
光沢度は光沢計(グロスメーターとも呼ばれる)で測定する。この計器は固定角度で表面に光ビームを照射し、等しい反対角度で反射して戻る光——鏡面反射として知られる鏡のような反射成分——を捕捉する。測定値は光沢単位(GU)で0(光沢なし)から100のスケールで報告され、正確に100 GUを示す研磨黒ガラス標準板に対して校正される。
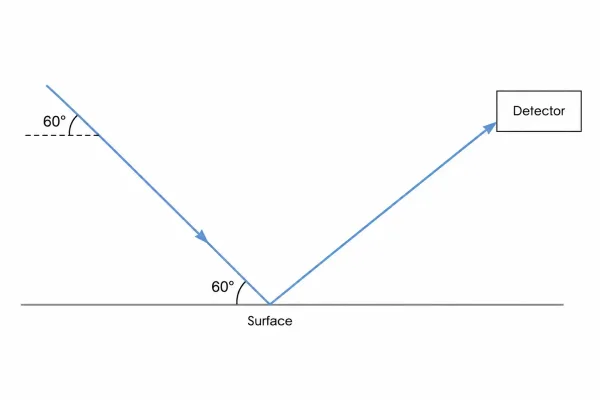
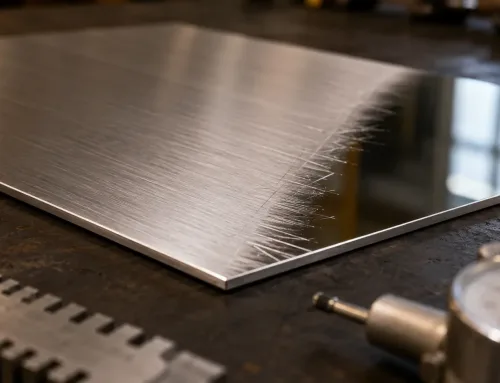
光沢計は60度で光を照射し、表面から反射して戻る光を測定する。
測定角度が重要である理由は、分解能が重要だからである。デフォルトの几何は60°であり、中範囲の表面に適している。約10 GU未満では表面の反射が拡散しすぎて60°ではレベルを明確に分離できないため、85°で測定する。約70 GU超では表面の反射が強すぎるため、20°の方が有用な結果が得られる。角度を伴わないGU値は不完全である。60°での30 GUと85°での30 GUは異なる表面を表している。
方法を定義する規格は二つある。ASTM D523(鏡面光沢度の標準試験方法)とISO 2813である。どちらも測定の実施方法を定めている。どちらも仕上げ名の意味を定めてはいない。そしてそのギャップこそが、光沢仕様が失敗するまさにその場所である。
マット、サテン、セミグロス、グロスのGU範囲
以下の区分はMPI(Master Painters Institute)光沢レベルスケールに準拠しており、各レベルを60°で表す広く参照されているシステムである。これらは普遍的な法則ではなく実用的な範囲として読むべきである。隣接する区分はわずかに重複し、エッグシェルはほとんどの慣例でマットとサテンの間に位置する。
| 仕上げ名 | 60°でのGU | 表面の見え方 |
|---|---|---|
| マット/フラット | ≤ 10(従来のフラット ≤ 5) | 拡散反射のみ。基材の欠陥を隠す |
| エッグシェル | 10–25 | 角度をつけて見るとわずかな光沢 |
| サテン | 20–35 | 均一で低レベルの反射。光沢というより柔らかい |
| 半光沢 | 35–70 | 明らかに反射する。埃、指紋、研磨痕を目立たせる |
| 光沢 | 70–85 | 表面に鏡のような像が形成される |
| 高光沢 | 85超 | 鋭い反射。すべての表面欠陥が見える |
この表から一点だけ持ち帰るなら、これである。範囲自体が公表された情報源によって異なる。マットは≤ 5または≤ 10 GUと様々に引用され、サテンはカタログで20~35を大きく外れることもある。図面上の数値は、名前のある基準——規格、スケール、または承認サンプル——に結びついて初めて意味を持つ。
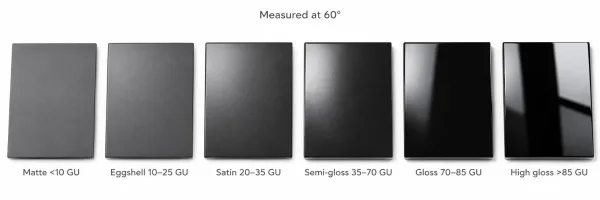
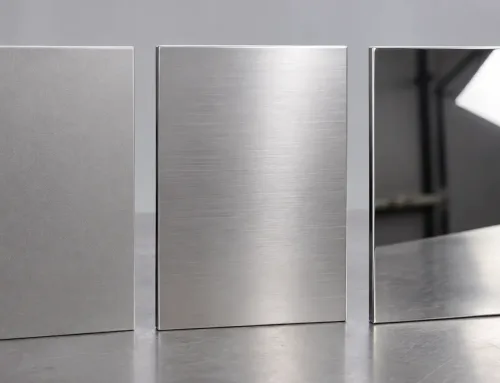
60度でのマット、エッグシェル、サテン、セミグロス、グロス、ハイグロスの光沢単位範囲。
塗装金属部品で測定値が変わる要因
一般的なスケールは平坦で均一な表面を前提としている。加工された板金部品はどちらでもない。塗装プロセスがまず到達可能な範囲を決める。多くの粉体塗装施工者は、マット約30 GU、セミグロス約65 GU、グロス約85 GUという事実上のバンドで作業しており、それぞれ通常± 5 GU程度で管理されている。アルマイト処理(アルミニウムに施す電気化学的表面処理)は、処理前に表面を鏡面研磨しない限り、通常マットからサテンの範囲に収まる。
次に基材の状態が測定値を動かす。ビーズブラスト面、ミル仕上げパネル、溶接シームに同じ塗料を塗装しても、同じGU値にはならない。表面テクスチャが光を異なる形で散乱させるからである。曲げ半径と熱影響部は局所的な例外のように振る舞う。それらは部品に属するが、パネルを代表するものではない。
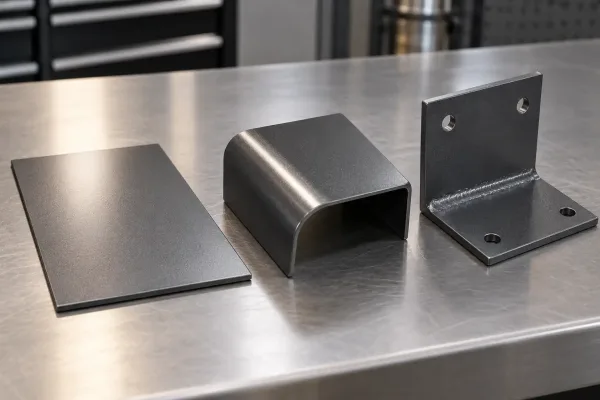
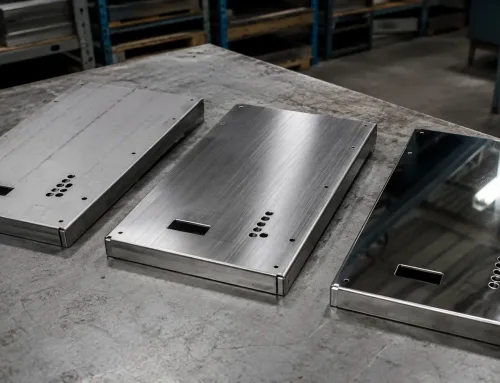
同じ塗装鋼板の平坦部、曲げ部、溶接部は光を異なる形で反射する。
これが光沢の紛争と欠陥の紛争が同時に発生する理由でもある。光沢が高いほど、すべての傷、研磨痕、塵の粒が拡大される。光沢が低いほどそれらを隠す。部品が外観で不合格となった場合、手直しを発注する前に、光沢値で不合格となったのか、表面状態で不合格となったのか、あるいはその両方かを確認すること。
双方が検証できる光沢度の指定方法
エンジニアが数値のない「マット仕上げ」を見たときの内部的な反応は予測できます。まず範囲を推測し(マット、60°でおよそ10 GU以下)、次にどの基準が適用され、どのように検査されるかを確認します。これは通常、部品が到着してからではなく、見積もり前に起こります。この確認はRFQ(見積依頼)段階では安価ですが、受入検査時には高くつきます。
検証可能な光沢要件には4つの要素があります:
- 角度を含む目標値または範囲 — 「サテン」ではなく、60°で30 GU。“
- 測定規格 — ASTM D523またはISO 2813により、双方が同じ方法で測定します。
- 許容公差 — 目標値からの許容偏差により、合否が判断に委ねられません。
- 承認済みサンプルとの関係 — 測定値とパネルが一致しない場合、どちらが優先されるか。
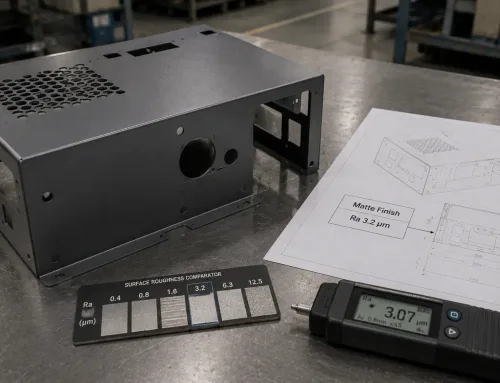
完全な指示は1行に収まります: 光沢度:60°で30 ± 5 GU、ISO 2813、承認済みマスターサンプル準拠。
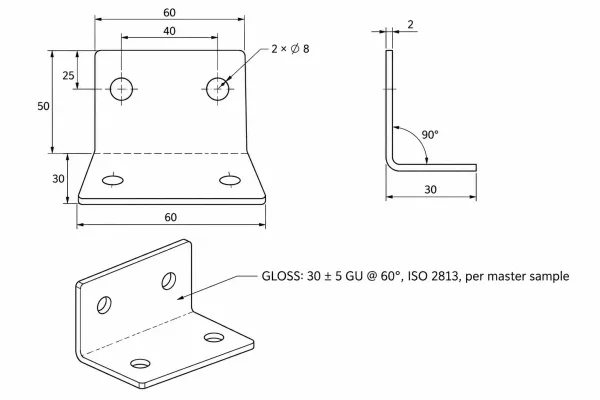
図面注記において、光沢度を60度で30 ± 5 GU、ISO 2813に準拠し、承認済みマスターサンプルを基準とする旨を指定。
RFQを発行する前に、3つの事項を確認すること:数値範囲が明記されているか、角度と規格が記載されているか、サンプルの役割が定義されているか。この3つのうちいずれかが欠けていると、サプライヤーは異なる前提で見積もりを行う — ある者は30 ± 5 GUで入札し、別の者は「お客様のパネルに合わせる」とのみ約束する — その結果得られる見積もりは比較不可能となる。
承認サンプルからロット受入まで
承認済みサンプルは、目標値が物理的な形になる場所であるため、データとして記録すること:署名済みパネルのGU測定値を、合意された角度と規格で記録し、「承認済み」という文言だけで済ませないこと。その数値と、それが得られたサンプルが、その後のすべての合否判定の基準となる。
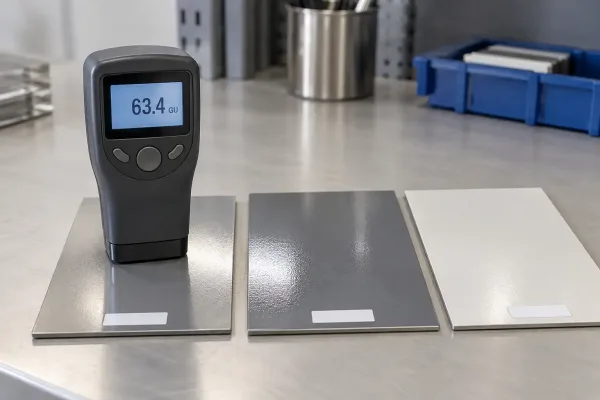
署名済みマスターサンプルのGU測定値は、ロット合格判定の基準値として記録される。
同時に測定プロトコルも合意すること。どの面を測定するかを確定し — 通常は定義されたポイントにおける代表的な平坦部 — 曲げ半径、溶接部、およびテクスチャー加工部の扱いを別途指定すること。測定位置の一貫性は、測定器の一貫性と同様に重要である。なぜなら、同一部品の異なる面で取得した測定値は、正当に異なる場合があるからである。
紛争に備え、生産開始前にルールを設定すること:合意された測定形状での光沢計の測定値は、サンプルとの目視比較よりも優先される。より高い光沢度が目標の部品は、より頻繁な検査が望ましい。GUが高くなるにつれて、ロットのドリフトと表面欠陥の両方がより顕著になるからである。
よくある質問
次の図面を発行する前に
すべての仕上げ形容詞を、測定可能な指示に置き換えること:目標GU、角度、規格、公差、サンプル参照。同じ数値をRFQに引き継ぎ、各サプライヤーが「マット」の1つの定義に対して入札できるようにし、初回生産で意見ではなく値を確認する。リリース前に再確認をご希望の場合は、図面とともに表面注記をお送りください — 見積段階で光沢指示をレビューいたします。