板金サプライヤーは図面の何を確認する必要があるのでしょうか?その情報が欠落しているとどうなるのでしょうか?
板金加工業者が カスタム板金加工サプライヤー 図面パッケージを受け取っても、すぐにレーザー切断や曲げ加工を開始するわけではありません。最初のステップは、ファイルが完全かどうかを評価することです。.
以下を含む完全なパッケージ: 3D CADモデル、2D図面、正しいファイル形式 により、より迅速な見積もりとより正確な製造が可能になります。不完全なファイルは見積もりを遅延させ、場合によっては部品のスクラップを引き起こす可能性があります。.
板金図面の何が違うのか?
板金部品は、ソリッドブロックから削り出されるものではありません。複数の加工プロセスを経て、平坦な金属板から成形されます。この違いが、板金図面の作成方法と解釈方法に影響します。.
標準的なCNC machining図面は、主にソリッド部品の寸法公差と表面粗さに焦点を当てています。. 板金図面は、追加の製造情報を伝える必要があります。.
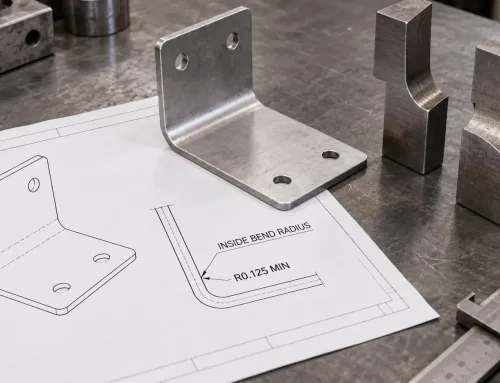
完成寸法に加えて、板金加工図面には、曲げ前の形状を示す展開図、方向指示付きの曲げ線、曲げ角度、曲げ半径を含める必要があります。場合によっては、材料の圧延方向も指定する必要があります。.
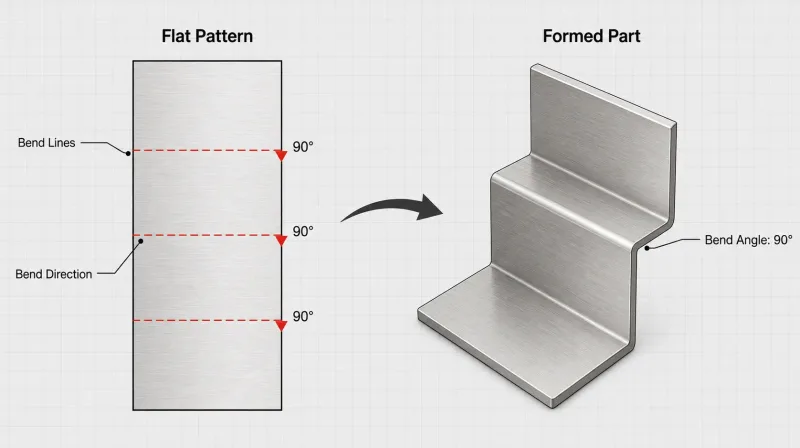
この図は、曲げ線が入った平坦な金属板(左)が、曲げ加工後に完成した3Dブラケット(右)にどのように変形するかを示しています。曲げ線、曲げ方向矢印、曲げ角度が展開図に記載されています — これらは板金図面を標準的な機械加工図面と区別する重要な詳細です。.
これらの詳細は通常、従来の角柱状機械加工部品の図面には見られず、これらが欠落していることが製造遅延の一般的な原因です。.
2D図面、3Dファイル、PDFの役割
2D図面または3Dモデルのいずれか一方のファイル形式のみを提出することは、板金加工には一般的に十分ではありません。各ファイルは製造ワークフローにおいて異なる目的を果たします。. 最も効率的なアプローチは、3つすべてを一緒に使用することです。.
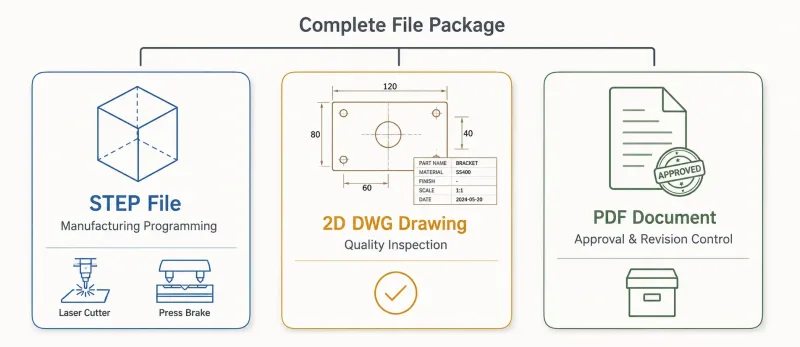
この図は、板金加工における3つのファイル形式の異なる役割を示しています:3D STEPファイルは製造プログラミング(レーザー切断、曲げ加工)を駆動し、2D DWG図面は品質検査要件を定義し、PDFは承認および改訂の参照文書として機能します。3つすべてを一緒に使用することで、最速の見積もりと最も正確な生産が保証されます。.
3D CADファイルの目的
通常STEP形式で板金加工業者に提供される3Dモデルは、現代の板金プログラミングの基盤です。.
加工業者は3Dファイルを使用して以下を開始できます:
- レーザー切断パスの生成
- 自動展開による展開図の計算
- ネスティングによる材料利用率の最適化
- 生成 CNCプレスブレーキ曲げプログラム
3Dファイルがない場合、加工業者は2D図面から形状を再構築する必要があり、時間がかかりエラーが発生しやすくなります。.
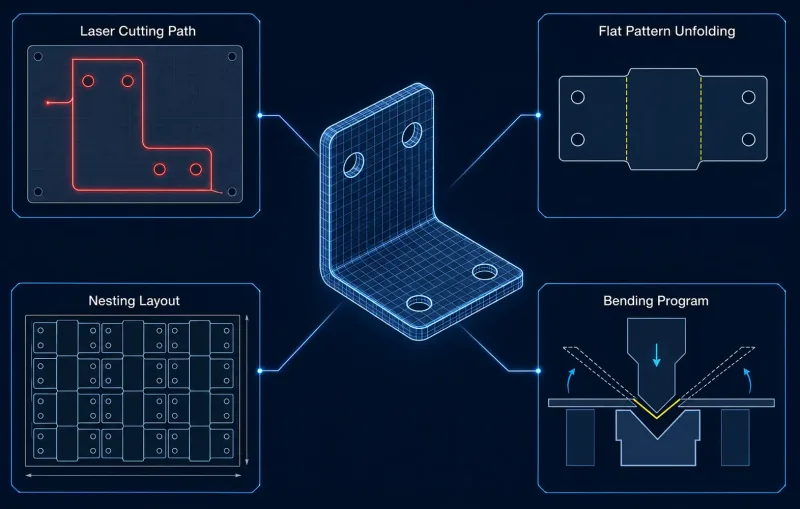
3D STEPファイルにより、4つの主要な製造ステップが可能になります:レーザー切断パスの生成、部品の展開図への自動展開、ネスティングによる材料利用率の最適化、曲げプログラムの生成。このファイルがない場合、加工業者は2D図面から手動で形状を再構築する必要があります — これはより遅く、エラーが発生しやすいプロセスです。.
2D図面の目的
製造プロセスは3Dファイルによって駆動されますが、 2D図面は合格要件を定義します.
以下の情報を2D図面に記載する必要があります:
- 重要寸法
- 幾何公差
- 表面粗さ仕様
- ハードウェア指示
- 組立データム
品質検査員はこれらの図面に基づいて完成品を検証します。したがって、2D図面は 注文されたものと納品されたもの.
の間の拘束力のある文書として機能します。3Dモデルだけでは、どの寸法が組立に重要で、どれが参考のみであるかを完全に示すことはできません。.
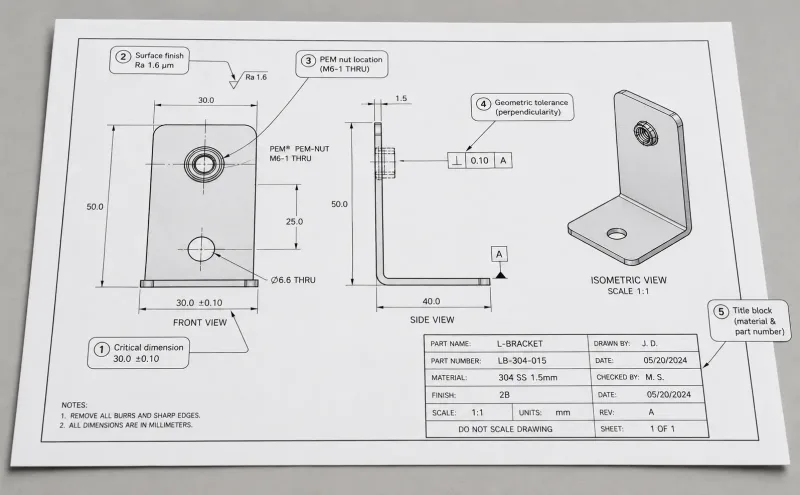
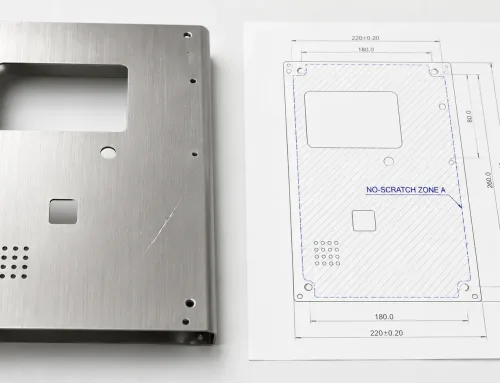
適切に作成された2D板金図面には、公差付きの明確にラベル付けされた重要寸法、表面粗さ仕様、ハードウェア取付指示、組立データム、および完全なタイトルブロックを含める必要があります。この注釈付きの例は、品質検査員が完成品を検証するために依拠する各必須要素を示しています。.
PDFファイルの目的
PDFファイルは製造プログラミングには使用されません。その目的は、ドキュメント管理、リビジョン管理、承認追跡、およびアーカイブです。
設計は複数のリビジョンを経ることがありますが、製造基準として使用されるのは署名済みかつ承認済みのPDFのみです。
多くの板金加工業者はPDFを補足資料として受け入れていますが、3Dモデルや2D図面がない場合、PDFのみで見積もりや製造を行うことは通常ありません。
ファイルの優先順位の定義
ファイルを提出する際は、製造および検査を管理するドキュメントを明確に指定してください。
一般的なアプローチは以下のとおりです:
- リビジョン管理された 2D PDFは公差、材料、表面仕上げ、検査要件を定義します
- この STEPモデルは公称3D形状を定義します
- この DXFは承認された2D切断プロファイルを伝達します
- 加工業者が生成する展開図はサプライヤーのプロセスファイルです
2D図面、3Dモデル、DXFが矛盾する場合、見積もりや製造の前に書面で不一致を確認する必要があります。オペレーターにどのファイルに従うかを判断させるべきではありません。
正しいファイル形式の選択
提出するファイル形式によって、板金加工業者が設計をどれだけ効率的に処理できるかが決まります。
以下の表は、板金加工で最も一般的に使用される形式をまとめたものです。
| 形式 | ファイル種類 | 主な用途 | 備考 |
|---|---|---|---|
| STEP (.stp, .step) | 3D | 製造プログラミング、展開図計算、ネスティング最適化 | 汎用3D交換形式;ほとんどの加工業者が推奨 |
| DXF (.dxf) | 2D | レーザー切断プロファイルおよび展開図の輪郭 | 単純な平板部品や2D切断プロファイルに適しています |
| DWG (.dwg) | 2D | 寸法図面および公差指示 | AutoCADネイティブ形式;幅広くサポート |
| PDF (.pdf) | 2Dリファレンス | 承認記録およびリビジョン参照 | 製造プログラミングには使用されません |
多くの板金プロジェクトでは、3D形状用のSTEPファイルと2D仕様用の寸法入りPDFまたはDWGの組み合わせが推奨されます。
曲げ加工が不要な単純な平板プロファイルの場合、DXFファイル1つで十分なことがあります。
すべての板金図面に含めるべき情報
完全な板金図面は、加工業者に4つのことを伝えなければなりません:
- どのような形状を切断する必要があるか?
- どのように曲げる必要があるか?
- どの材料を使用する必要があるか?
- 完成品をどのように検証する必要があるか?
各要件は、図面上の具体的な情報を通じて伝達されなければなりません。
ビューとレイアウト
板金図面には少なくとも以下を含める必要があります:
- 正面図
- 側面図
- 等角図
- 展開図
正面図と側面図は成形後の形状を示します。
等角図は視覚的な参照を提供します。
展開図は曲げ加工前の形状を示します。
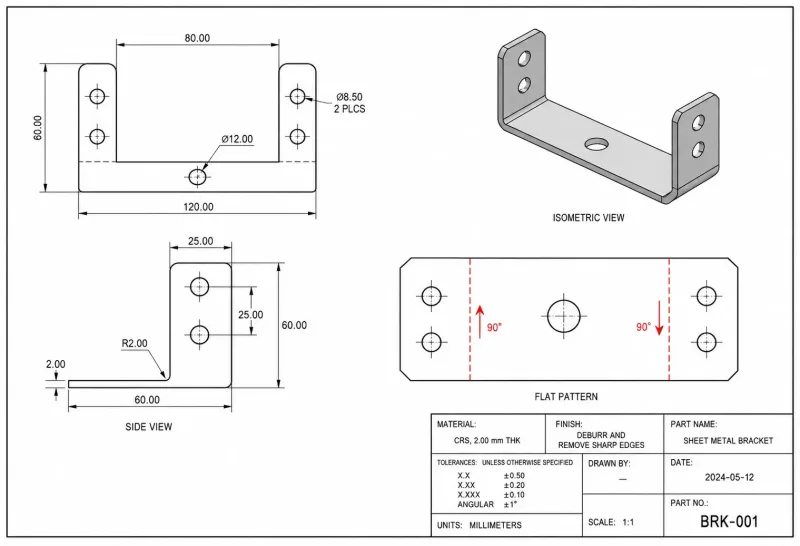
完全な板金図面には少なくとも4つのビューを含める必要があります:成形後の形状を示す正面図と側面図、視覚的参照のための等角図、および曲げ加工前の部品形状を示す展開図。等角図は、複数の曲げが相互作用する複雑な部品では特に重要です。
等角図は複雑な部品で特に重要です。なぜなら、直交投影では明確に伝達できない詳細、特に複数の曲げが相互作用する場合の詳細を解決するからです。
必要なタイトルブロック情報
タイトルブロックは、製作業者が最初に確認する領域の一つです。以下を含める必要があります:
- 材料グレードと板厚: ��テンレス鋼、1.5 mm
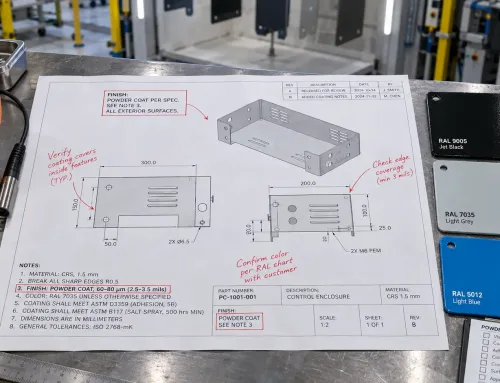
- 表面処理: 粉体塗装、RAL 7035、60~80 μm
- 必要数量
- 部品番号とリビジョン
- 適用公差規格: ISO 2768-mK
寸法と公差
板金図面の寸法は、標準的な製図慣行に従う必要があります:
- 参照寸法を明確に識別する
- 重要部位に明示的な公差を適用する
- 冗長な寸法を避ける
公差が指定されていない場合、製作業者は材料と製造プロセスに基づいて一般公差を適用することがあります。
一般的な参考値には以下が含まれます:
- レーザー切断: ±0.1 mm
- 各曲げ: ±0.3 mm
- 穴径: ±0.05 mm
- 全長: ±0.2 mm/m
これらの一般値は、重要部位における明示的な公差に代わるものではありません。
表面処理と二次加工の指定
板金部品は、切断や曲げ以外のプロセスを必要とすることがよくあります。
溶接、ハードウェアの取り付け、タップ加工、および 板金表面仕上げ は一般的な二次加工です。製造エラーを防ぐため、それぞれを図面上で明確に指定する必要があります。
溶接
部品に溶接が必要な場合、図面には溶接位置と溶接タイプを明記する必要があります。
部品に以下が必要かどうかを記載する必要があります:
- スポット溶接
- 連続全周溶接
- TIG溶接
- 特定の外観または寸法品質要件
複数の部品を含むアセンブリの場合、溶接位置を示す別途組立図を提供する必要があります。
ハードウェア取付
PEMスタッド、ナット、スタンドオフなどのセルフクリンチングファスナーは、板金アセンブリで広く使用されています。
図面には以下を指定する必要があります:
- ファスナータイプ
- 標準部品番号
- 取り付け位置
- 設置方向
- 突出または面一の要件
PEMまたは同等の標準部品番号を図面上に直接記載することで、推測が排除され、誤った取り付けを防ぐことができます。
タップ加工とねじ
ねじ仕様には以下を含める必要があります:
- ねじサイズとピッチ
- ねじ深さ
- 部品上の位置
設計内のすべてのフィーチャは、これらの物理的プロセスを経ても維持される必要があります。 M3 × 0.5.
止まりねじ穴には特に注意が必要です。板金製作業者は、正しいタップを選択し、底突きを防ぐために、最小ねじ係合深さを知る必要があります。
表面処理
表面仕上げの指示は具体的でなければなりません。単に「塗装」または「コーティング」と記載するだけでは不十分です。
完全な仕様には以下を含める必要があります:
- コーティング厚さ範囲、例えば 60~80 μm
- コーティングする面
- マスキング要件
陽極酸化の場合、以下を指定してください:
- タイプII:装飾用
- タイプIII:硬質陽極酸化
- 色と厚さクラス
見積もりを遅延させる一般的な図面ミス
板金RFQレビュー時に頻繁に確認される以下の問題点。
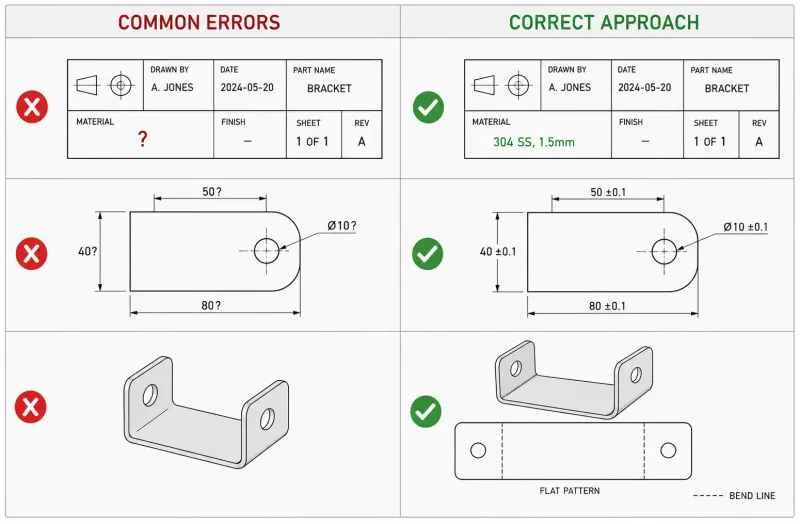
板金見積もりを遅延させる6つの一般的な図面エラー:材料仕様の欠落、重要公差の欠落、展開図または曲げ指示の欠落、曖昧な表面仕上げの記述、曲げ方向の未指定、複数部品プロジェクトにおける組立ファイルの欠落。各エラーは、クイックリファレンス用に正しいバージョンと並べて示しています。
| よくある問題 | 見積もりへの影響 |
|---|---|
| 材料グレードまたは板厚が指定されていない | 材料コストと在庫状況が確認できない |
| 重要寸法に公差がない | エンジニアリングチームが確認を求めるか、設計意図を反映しない可能性のある仮定を置く必要がある |
| 展開図または曲げ指示がない | 加工業者が3Dモデルから展開図を再生成し、曲げ詳細を確認する必要があり、1~3日追加される |
| 表面仕上げが「塗装」など一言だけで記述されている“ | 見積もり前にコーティングの種類、色、厚さを確認する必要がある |
| 曲げ方向が指定されていない | 誤った方向に曲げるリスクがあり、エンジニアリングチームが正しい方向を推測して確認する必要がある |
| 複数部品プロジェクトの組立ファイルがない | 部品の関係、嵌合要件、組立順序を決定できない |
これらの問題のほとんどは、RFQを提出する前に数分間確認することで回避できます。
試作から量産でファイル要件はどう変わるか
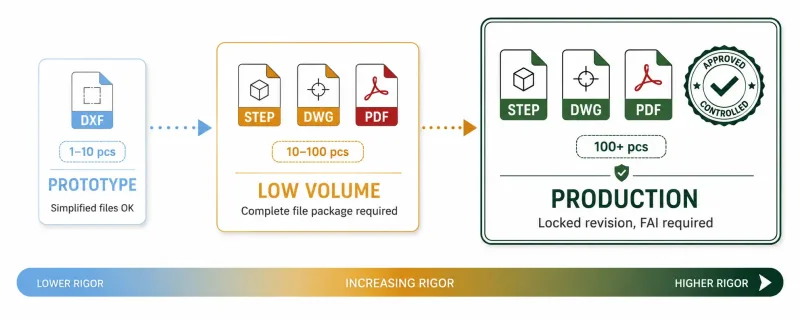
ファイル要件は、プロジェクトが試作(1~10個、簡易ファイル可)から小ロット(10~100個、完全なファイルパッケージが必要)を経て量産(100個以上、図面がリビジョン固定された正式な製造管理文書として機能)へと進むにつれて、より厳格になります。
試作段階:通常1~10個
試作段階では、加工業者は簡易ファイルを受け入れる場合があります。例えば、基本的な寸法が記入された2D DXFや、簡単な書面による指示を添えたSTEPファイルなどです。
スピードが優先され、一部の詳細は口頭で確認される可能性があることを双方が理解しています。
しかし、この柔軟性にはリスクが伴います。正式な文書がない場合、完成品が設計者の意図と異なる可能性があります。
小ロット段階:10~100個
この段階では、完全なファイルパッケージを提出する必要があります。
以下を含める必要があります:
- 3Dモデル
- 完全に寸法が記入された2D図面
- 公差
- 材料仕様
- —種類、色、厚さ、規格(例:ASTM B117塩水噴霧時間)
口頭での確認は、書面による図面指示に置き換えるべきです。
量産段階:100個以上
この段階では、図面を製造管理文書として使用すべきです。
以下を含める必要があります:
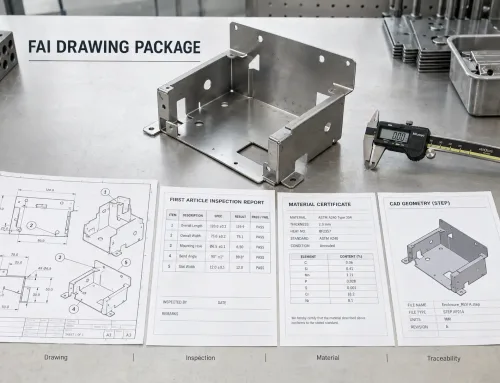
- 板金初品検査要件
- 梱包仕様
- 固定されたリビジョン番号
設計変更は、次の生産実行前に正式なリビジョンプロセスを通じて図面に反映する必要があります。
提出前チェックリスト
板金加工業者にファイルを送信する前に、以下の情報が完全であることを確認してください。
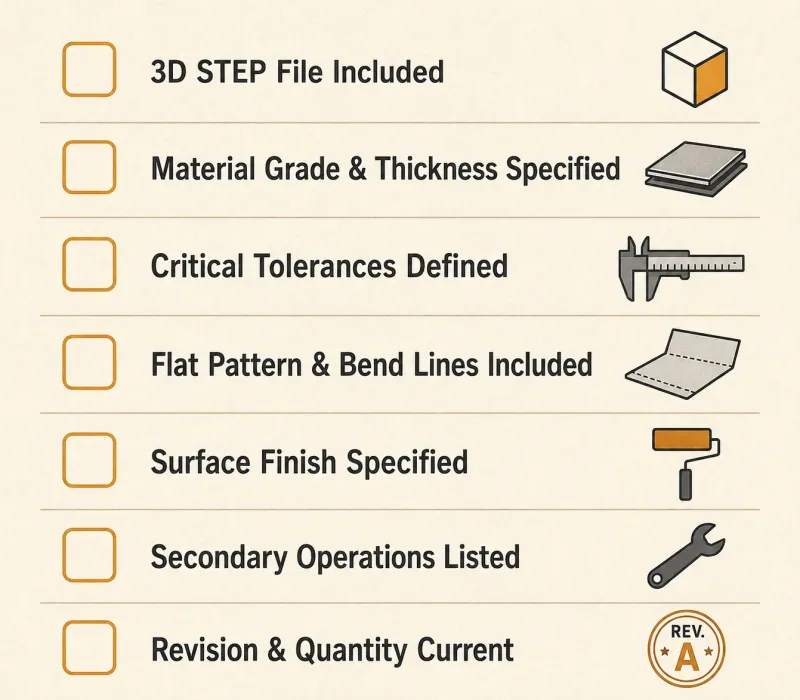
板金加工業者にファイルを送信する前に、7つのチェックリスト項目がすべて完了していることを確認してください:3D STEPファイルが含まれている、材料と板厚が指定されている、重要公差が定義されている、曲げ詳細を含む展開図が含まれている、表面仕上げが完全に指定されている、二次加工が記載されている、リビジョンと数量が最新であることが確認されている。
| チェックリスト項目 | 確認事項 |
|---|---|
| 3Dファイルが含まれている | STEPまたはSTP形式。組立見積もりが必要な場合を除き、組立品ではなく個別部品ファイル |
| 材料が指定されている | タイトルブロックまたはBOMに合金グレードと板厚が記載されている。例: AA 5052-H32アルミニウム、2.0 mm |
| 重要公差が定義されている | 組立寸法、穴位置、嵌合面、その他の重要特徴に明示的な公差がある |
| 展開図が含まれている | すべての成形特徴に曲げ線、曲げ方向、曲げ角度が示されている |
| 表面仕上げが指定されている | 色、コーティング種類、膜厚、コーティング面が定義されている |
| 二次加工が指定されている | 溶接位置、ハードウェア種類、ねじ仕様、特殊工程が記載されている |
| リビジョンと数量が最新である | タイトルブロックに最新リビジョンと正しい注文数量が表示されている |
このチェックリストは製作業者のエンジニアリングレビューに代わるものではありませんが、レビューを遅延なく開始するためにファイルが十分に完全であることを確認するのに役立ちます。
SR-MFGがRFQプロセスをどのように支援するか
SR-MFGのエンジニアリングチームは、見積もり前にすべての図面パッケージをレビューし、その完全性と製造可能性を確認します。
レビューの内容は以下の通りです:
- 材料および板厚の検証
- 展開パターンの精度
- 曲げの実現可能性
- 公差分析
- すべての二次加工の特定
情報が不足している場合、チームはパッケージ全体を返却するのではなく、具体的な問題についてお客様に連絡します。これにより、繰り返しのコミュニケーションを削減し、エンジニアリング確認時間を短縮し、プロジェクトのスケジュール維持に貢献します。
板金RFQを提出するには、2D図面、3D CADファイル、材料および表面仕上げ仕様、必要数量、および特別な要件をSR-MFGエンジニアリングチームにお送りください。