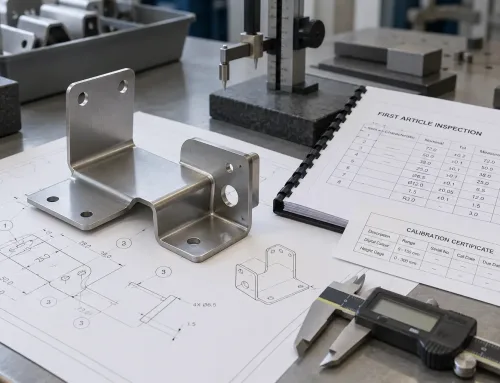
リベットナットは完全に取り付けられているように見えても、接合部が不適合になることがあります。フランジが平らに座り、傾きはなく、ネジも手で入り始めますが、取付高さがアセンブリに必要な範囲外であれば、接続部は後から緩み、なめ、または干渉します。取付高さは目視での確認項目ではありません。締結体が正しくセットされたか、グリップがパネルの積層厚に適合しているか、嵌合部品が図面の意図した位置に収まるかを示す、実測管理寸法です。
本ガイドでは、取付高さが実際に測定する内容、板金アセンブリでの検査方法、および高さの測定値を言い争いではなく合否判定に変える方法について説明します。
なぜ「取り付けられていそう」は検査として成立しないのか
リベットナットに関する不一致は、ほとんどが同じような状況から始まります。加工業者は「部品は問題なく見える」と主張し、購買担当者は「カバーが座らない」「ネジが底付きする」と言います。双方は同一の取付状態を説明しているため、目で見た限りではどちらの言い分にも根拠があります。
目視検査で発見できるのは、大きく明白な不良です。傾いたヘッド、割れたパネル、ネジが入らないねじ山などです。0.4 mm 短い位置までボディが潰れた状態、パネルがグリップ範囲より厚くヘッドが浮いた状態、あるいはシフト途中でツール圧が変化してロットがずれた状態は、目視では捉えられません。
こうした小さな偏差は、作業ステーションで顕在化することはほとんどなく、組立工程、現場、または品質流出として現れます。そのため、取付高さは、成形板金部品の他の管理寸法と同じ管理規律をもって扱う必要があります。
取付高さが実際に測定するもの
リベットナットのカタログには、高さに関する複数の寸法が記載されていますが、これらは相互に置き換えできません。「図面と部品の測定値が異なる」という議論の最も一般的な原因は、これらの寸法の取り違えです。
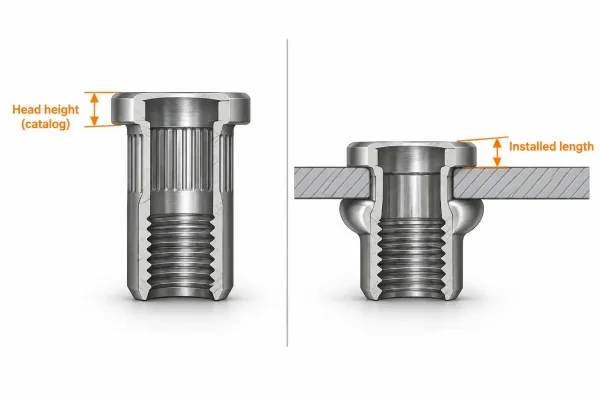
並列断面ラベルにより、取付前のカタログヘッド高と、セット後の取付長が示されています。
ヘッド高と取付長
ヘッド高 (またはフランジ厚)は、締結具自体の取付前寸法であり、締結前のシーティングヘッドの厚さを示します。パネル上部のクリアランスの確認には有用ですが、完成した接合部を説明するものではありません。
取付後長さ は取付後の寸法、すなわち締結後の締結具アセンブリの高さであり、パネル上の基準面からリベットナットの所定の面までを測定したものです。通常、これは 取付高さ を指す言葉として、検査の文脈で用いられます。
低頭タイプのヘッドでも、ボディが完全に潰れきらないと、取付後長さが高くなることがあります。逆に標準ヘッドでも、パネルが柔らかくヘッドが沈み込めば、想定より低くなることがあります。カタログ寸法は入力値として扱い、取付後の状態を検査してください。
接合部スタックにおける測定位置
締結された接合部をスタックとして考えます:
- 突き合わせ部材の厚さ
- 設計で意図された隙間またはスペーサー
- パネル上方のリベットナット突き出し(取付高さ/ヘッド部)
- 穴位置のパネル厚
- ブラインド側の潰れボディ/ヘッド下挟み込み量
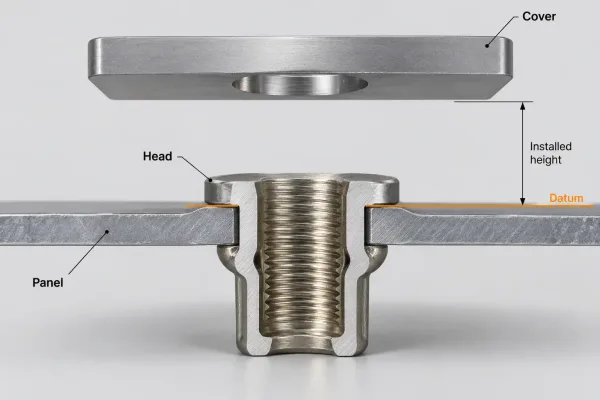
リベットナット接合部の断面図に、シーティング面の基準とパネル上方の取付高さが示されています。
取付高さの検査は(3)に着目し、(4)を基準とします。フラットなカバー、スペーサー、または特定のねじ噛合し長さを前提とした設計の場合、取付高さは見た目だけでなく機能的な役割を担っています。
高さの偏差が接合部に与える影響
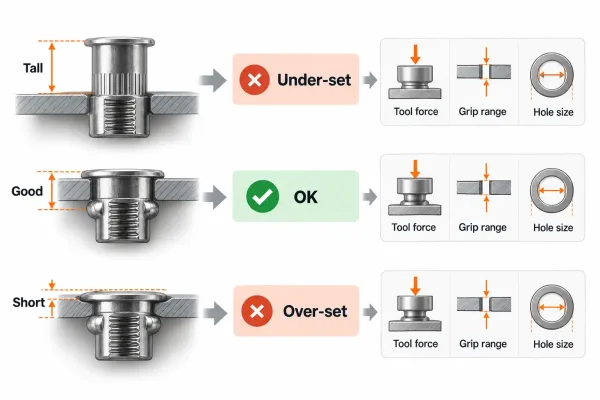
高さは締結品質の指標です。ばらつきが生じた場合、通常は次の3つのいずれかに問題があります:潰れ(コラプス)、挟み込み(グリップ)、またはシーティング(座り)。
- 高すぎる場合(セット不足): ボディが完全な閉じヘッドを形成していません。クランプ荷重が低く、リベットナットはトルクで回転し、振動で緩み、またはカタログ値の一部で抜け出す可能性があります。
- 低すぎる場合(過剰セットまたは沈み込み): 過大な力でボディがつぶされ、柔らかいパネルにヘッドが沈み込んだか、薄いスタックに対して不適切なグリップ範囲が使用されています。ネジが締まってもねじ山が変形している場合があります。
- ロット内で不均一な場合: ツールの圧力、マンドリルの摩耗、穴径、またはパネル厚が変動しています。個々の部品は緩い目視検査では合格に見えても、プロセスはすでに管理状態を逸脱している可能性があります。
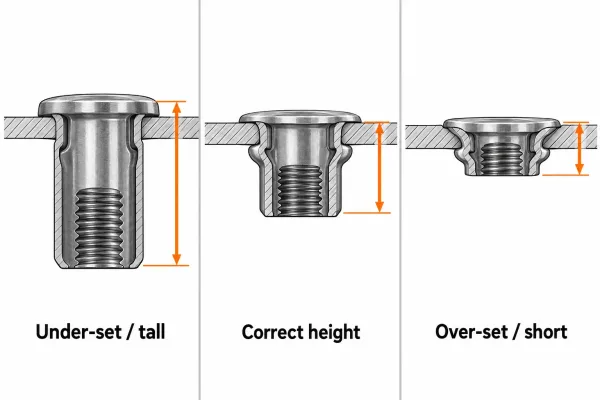
アンダーセット、適正、オーバーセットのリベットナット高さを比較した3つの断面図(短いラベル付き)。
最初に影響を受けるのは組付け精度です。精密なスタックを前提とするカバーはグラつく、あるいは隙間が生じます。特定の噛み合い長さを前提に選定されたネジは、皿座りしてしまい、ねじ部を全長にわたって噛み合わせることができなくなる場合があります。高さの問題が唯一の問題であることはまれで、多くの場合、最も早く読み取れる兆候です。
取付高さの正しい測定方法
特別な検査室は必要ありません。必要なのは、明確な方法と、それを毎回同じ方法で使用する習慣です。
測定機器と精度
日常検査には、0.02 mm (0.001″) 以上の精度を持つノギスを使用してください。初品検査や、パネル面を手動測定の基準として信頼できない場合は、測定テーブル上のハイトゲージの方が適しています。巻き尺、粗いスケール、数値なしの「おおよそ一致」によるサンプル品との比較は避けてください。
測定面をゼロ点調整し清掃してください。測定値を合格判定に使用する場合は、測定機器が校正済みであることを確認してください。
基準面と測定方法
最初の部品を測定する前に、2つの基準面を決定してください。
- 下側基準: ヘッドが座るパネル面(表面)、またはパネルが反っている場合は加工面や治具基準面。
- 上側基準: ヘッド/フランジの上面、または設計図でヘッド高さではなくボディ突出量が指定されている場合はボディの上面。
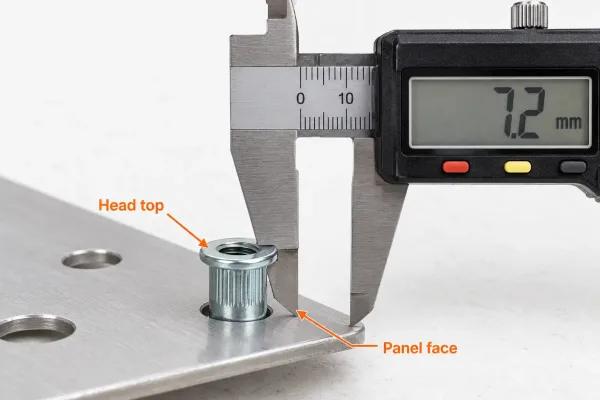
ノギスの測定子がパネル座面とリベットナットヘッド上面に接触し、取付高さを読み取ります。
パネルに対して垂直に測定してください。ノギスを傾けて測定し、傾きを平均化しないでください。ヘッドが皿座り型または低背型の場合は、図面で指定された面を使用してください。見つかる最も高い点ではなく。
図面で指定されている寸法を記録してください。基準のない「高さ」は測定値ではありません。
プロセス内の測定タイミング
- 初品/段取り時: 量産リリース前に、指定されたすべての高さ特性を測定します。
- 量産中: 定められたサンプリングレートで(例:シフトごとの初品、N個ごと、工具または材料の変更後)測定します。
- 材料または表面処理の変更後: 表面処理は厚さを加えます。受入範囲に仕上げが含まれていない場合は、測定値を再基準化してください。
- 受入検査時(外注インサートまたはサブアセンブリ): 取付高さは単発の現場メモではなく、ロット特性として扱ってください。
図面における受入基準の指定方法
高さが適合または機能に影響する場合は、図面または検査計画に記載する必要があります。「きれいに取り付けること」は仕様ではありません。
公差の根拠
積み上げ計算から範囲を設定してください。慣習ではなく:
- ファスナー+パネル組合せによる公称取付高さ
- ファスナーの製造ばらつき(ヘッド高さ公差、ボディ長さ)
- 取付プロセスの工程能力(工具ストローク/圧力、作業者、穴品質)
- 機能上のアローワンス(クリアランス、フラッシュ性、ネジ噛み合い長さ)
利用可能な場合は、ファスナーメーカーの取付長データから始めてください。締結機能に必要な場合にのみ絞り込んでください。接合部が必要とするより厳しい高さ指定は、費用に対するメリットのない無駄です。
指定例
実用的な指定は、寸法、基準面、限界値を明記します:
- パネル面からヘッド頂部までの取付高さ: 2.8 ± 0.3 mm
- 外表面からの突出量: 仕上げ後 最大 1.2 mm
- カタログ値に基づく取付長さ、座面から測定; 100% はFAI時、量産時は50個につき1個
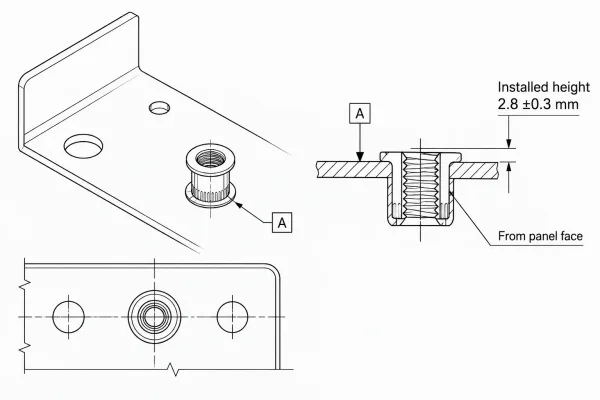
単純な板金図面の指示例では、基準と公差を伴う取付高さを示しています。
解釈の余地がある場合は、測定方法も記載してください(ノギスかハイトゲージか、塗装前か塗装後か)。
合格 / 逸脱 / 不合格の境界
| 判定 | 一般的な意味 | アクション |
|---|---|---|
| 公差内 | 設置および締結状態は正常 | 合格 |
| 公差外だが、接合機能は満たしている | 工程ドリフト、または保守的な公差設定 | 逸脱審査; 工程の調整 |
| 公差外で、はめ合いまたは噛み合いに影響 | 打ちすぎ、打ち不足、または不適切なグリップ | 不合格または(許容される場合は)手直し; 追加の部品を投入する前に原因を是正する |
「ほとんどの部品は問題ないように見える」という理由だけでロットを出荷しないでください。組立ライン停止と比較すれば、高さ検査は低コストです。
規格外の高さが示しているもの
高さデータを合格/不合格の判定のみならず、工程シグナルとして扱ってください。
高さの測定パターンから、打ち不足、打ちすぎ、工具ドリフトなどの原因を推定できます。
| 測定パターン | 想定される原因 | 最初に確認すべきこと |
|---|---|---|
| 一貫して高さが大きい | 打ち不足; 引っ張り力不足; 厚板パネルに対する不適切なグリップ | 工具の出力/ストローク; グリップ範囲と実際の板厚合計(塗装を含む)の照合 |
| 一貫して低い | 過度なセット(カシメ); 柔らかいパネルへの埋め込み; グリップ長が不足 | 加圧力を低減; パネル硬度を確認; ヘッド形状とパネルの適合性を確認 |
| 1ロット内でのばらつきが大きい | 穴径の変動; マンドレルの摩耗; パネル材の混在 | 穴の公差; 工具のメンテナンス; 材料ロット |
| 高さは良好だが、トルクアウト性能が低い | ボディ形状または穴との嵌合の問題 | ボディ形状(スムース vs ナーリング/六角); 穴径 |
| 表面処理後に高さが変化する | 表面処理の膜厚がスタックに含まれていない | 仕上がり状態の公称値および公差を更新する |
原因を工具、穴、または仕様の段階で修正する。工程の是正を行わずに部品を選別しても、問題を先送りするだけである。
FAIと量産時のチェックポイント
初品検査(FAI): 全定義を確認する — 指定されたすべての特徴における実装高さ、ヘッドの座り込み、ねじの通止ゲージ、回転防止(軽トルク確認)、およびパネルの外観状態。図面記載の指定値と比較し、サンプルの「ゴールデンパーツ」だけに依存しないこと。“
生産: ドリフトを捉える検査項目を継続する。サンプルによる高さ測定、サンプルによるねじ機能確認、短時間の外観確認は、通常、FAIが適切であれば十分である。工具の交換、材料の変更、または高さが公差外となった事象の後には、検査頻度を引き上げる。
購買担当者および設計エンジニアにとって、実践的な管理は同じである。何を測定するか、どの頻度で測定するか、不合格時にどう対応するかを明示すること。RFQ段階での曖昧さは、納入時の手直しとなる。
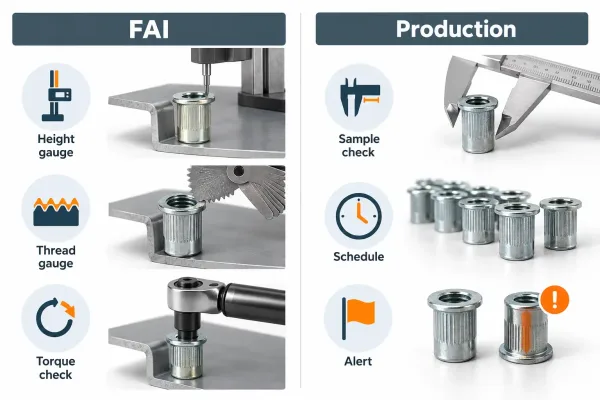
初品の高さ検査と量産サンプル検査を比較した2列の図解。
取付高さ検査チェックリスト
図面リリース時、RFQ時、または受入検査時の作業チェックリストとして使用すること。
- 寸法名が基準面とともに定義されている(実装長 / 突き出し量 / ヘッド高さ)。
- 公称値および公差がパネル厚さを反映している 表面処理を含む.
- グリップ範囲が、公称シート記載値のみではなく、実際のスタックと一致している。
- 測定ツールおよび分解能が合意されている(ノギスまたは高さゲージ)。
- 測定基準面が文書化され、毎回同じ方法で使用されている。
- 量産前にFAIで高さ、座り込み、ねじ、回転防止を測定している。
- 量産サンプルの抜き取り頻度および不適合時の対応計画が定義されている。
- 高さの公差外は、選別だけでなく原因分析(加圧力、穴、グリップ、材料)を実施するトリガーとする。
- 正確な品番に対するサプライヤーカタログの実装長データがファイルとして保管されている。
- コート、パネル、または工具に変更が生じた場合、高さ検査は再基準化が必要です。
図面に高さが記載されている場合、それは検査可能であるべきです。検査可能でなければ、まだ要件ではありません。
よくある質問
ファスナーの取付が図面パッケージに含まれる板金アセンブリの場合、RFQ段階で明確な高さ指示と検査計画を定めることにより、「取付済みだが不正」という紛争の大半を防止できます。SR-MFGでは、初ロットの前に貴社チームと図面および工程上の前提条件を確認できます。