板金部品の出荷が最終検査報告書の束とともに届くと、工程全体を通じて品質が管理されていたと思い込みがちです。実際にはそうではないことが多く、多くのチームでは部品完成時に検査を行うという考え方が依然として残っています。板金加工において、その習慣はコストを押し上げます。
工程内検査 は、部品がまだ製造ライン上にある時点で検査を行います。最終工程が完了した後ではありません。目的は検査回数を増やすことではありません。小さな偏差がスクラップ、手直し、納期遅延になる前に、適切な工程の切り替わり点で部品を検証することです。
この用語集では、工程内検査の対象範囲、最終検査および初品検査(FAI)との違い、板金加工において早期発見が多くの人が考える以上に重要な理由、そして購買担当者がサプライヤーに要求できることを説明します。
不良発見が遅れると何が起こるのか
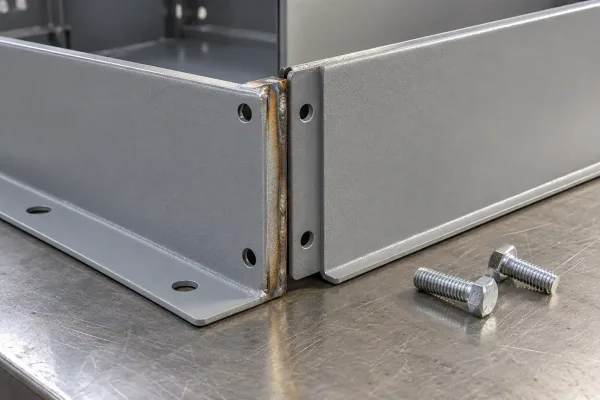
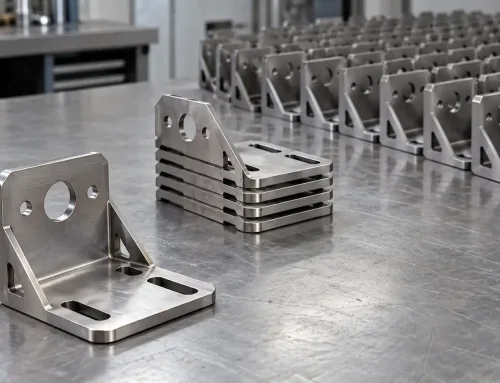
溶接後の穴ずれ — 通常は先行する切断工程または曲げ工程のオフセットが原因。
単純な成形ブラケットを例に考えてみましょう。レーザーカットでブランクの片側エッジがわずかにオーバーサイズになります。曲げ加工は「問題なく」行われますが、フランジは公称角度から数10分の1 mmずれた状態になります。続いて、ブラケットを筐体の側面パネルに溶接します。すると穴パターンが一致しなくなり、組立は最終検査で不合格になります。
この段階でのコストは、単なる不良ブランク1枚ではありません。そのロットにすでに投入された成形部品、当初は良好に見えたアセンブリに対する溶接再作業、不適合な成形後に施されたコーティングや金物の取付け、代替品の製作による工程スケジュールの遅延、そして再作業の費用負担をめぐる disputes まで含まれます。
成形後に溶接前に曲げ角度を測定していれば、この連鎖は止まっていたでしょう。これが工程内検査の実務的な意義です。書類のためではなく、後の工程でエラーが固定化される前にそれを打ち切ることなのです。
工程内検査の意味
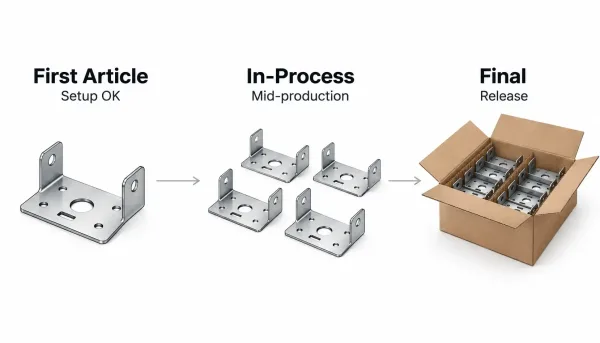
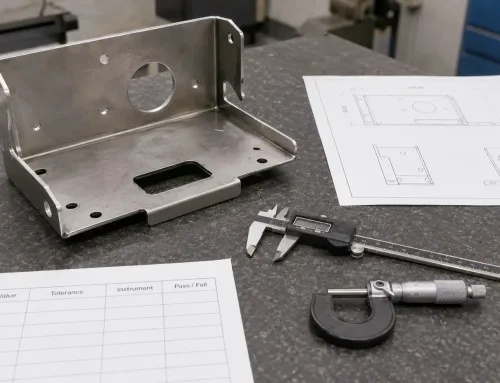
FAIはセットアップを検証し、工程内検査は生産を管理し、最終検査は出荷可否を確定します。
工程内検査とは、品質検証のうち 製造中 に、工程フロー上の定められたポイントで、まだ完成していない部品に対して行うものです。最終検査とは異なる問いに答えるものであります。
下記の表は、RFQや品質計画でしばしば混同される3つの段階を区別したものです。
| 段階 | 主な確認事項 | 一般的なタイミング | 合格の意味 |
|---|---|---|---|
| 初品検査(FAI) | このセットアップは適合した最初の部品を作れるか? | セットアップ変更後の初品または初ロット | セットアップ、工具、プログラムが進行可能な状態である |
| 工程内検査 | 生産中も部品は仕様内に収まっているか? | 重要工程の後、一定間隔、または工程変更後 | 現在の工程は安定しており、部品を次工程に送ることができる |
| 最終検査 | 完成品は出荷承認要件を満たしているか? | 全生産工程の後 | 部品を出荷または受入することができる |
FAIは始まりを検証し、工程内検査は中間を管理し、最終検査は終わりを確定します。最後のステップだけに頼れば、中間全体が管理されないまま残ります。
プレス加工における工程内検査では、通常、寸法的特性(穴位置、曲げ角度、フランジ長さ)、表面状態(バリ、傷、被膜欠陥)、組立適合性(嵌合、金具、仕上げ前の溶接外観)、および所定の加工が確実に実施されたことを示す工程証跡が組み合わせて対象となります。
板金加工工程でエラーがどのように累積するか
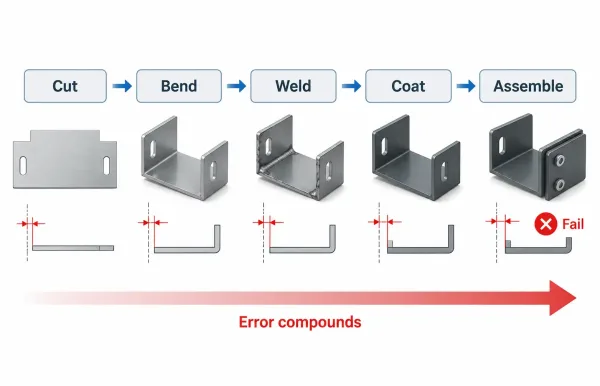
切断時のわずかなズレは後工程を通じて拡大し、最終組立時に不良として顕在化します。
板金部品は一連の工程として製作されます。各工程は前の工程の出力を入力として受け取ります。初期工程でズレが発生しても、後工程はそれを修正せず、その上に積み重ねていきます。
典型的な加工チェーンは以下のとおりです:
- 切断/パンチング — ブランク形状および穴パターン
- 成型/曲げ — 角度、フランジ、エンボス
- 接合 — 溶接、リベット、または金具
- 仕上げ — バリ取り、塗装、めっき、または研磨
- 組立/梱包 — 嵌合部品、ラベル、最終外観
0.3 mmのブランクのズレは、切断後には無害に見えることがあります。曲げ後にはフランジ位置がずれ、溶接後には嵌合面がずれ、塗装後には膜厚がさらに小さなオフセットを加えます。最終検査時には、積み上がりにより、切断後または成型後に検出されていれば合格したはずの機能公差を超えてしまう可能性があります。
これが、重要な工程における検査が「より頻繁に検査する」ことよりも重要な理由です。重要な問いは、どの移行点で欠陥が修正可能でなくなり、コスト増を招き始めるかということです。多くの板金プログラムでは、その移行点は切断後、成型後、溶接後、および塗装または最終組立前にあります。
重要な検査ポイントと確認すべき内容
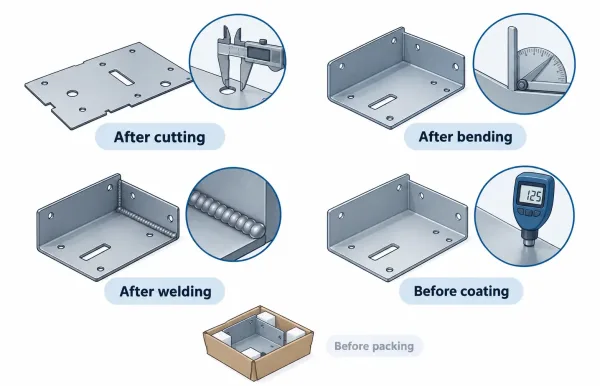
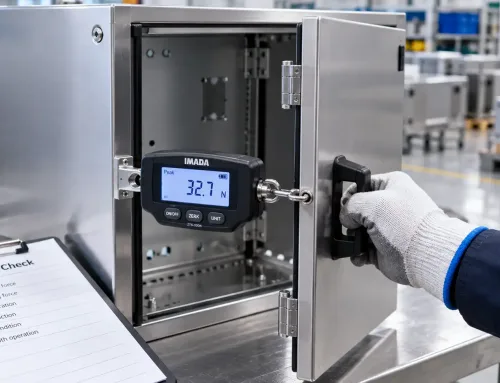
高価値の検査ポイントは、切断後、曲げ後、溶接後、および塗装前にあります。
工程内検査は、単なる汎用スケジュールではなく、工程リスクに関連付けられている場合に最も効果的です。時間ベースまたは数量ベースの間隔はドリフトの検出に役立ちますが、最も価値の高い検査は特定の工程境界にあります。
切断・パンチング後
ブランク外形、重要穴径およびピッチ、およびバリ取りが図面と一致していることを確認してください。誤ったネストプログラムや摩耗したパンチは、数分でロット全体に影響を及ぼす可能性があります。ここで検出することで、後続のすべての工程を守ることができます。
曲げ加工・成形後
曲げ角度、フランジ長さ、成形形状の向きを、展開図および3Dモデルと照合して確認してください。曲げ加工は、工程内データがバッチを大きなスクラップ問題に巻き込む前に食い止める最も重要な工程のひとつです。
溶接・接合後
研磨、コーティング、金物取付で幾何形状が隠れてしまう前に、接合部の位置、歪み、嵌合状態を検査してください。仕上げ前には許容範囲内であっても、塗装後や機械加工面への組立後には許容できなくなる溶接歪みがあります。
表面処理前
表面の清浄度、残存バリ、およびコーティングにより変化する寸法を確認してください。粉体塗装、アルマイト、めっきは被膜厚を加えます。重要な穴やエッジがマスクされる、または影響を受ける場合は、最終検査だけでなくここで確認する必要があります。
最終組立・梱包前
金物、ねじ品質、ラベル、およびお客様が目にする、あるいは使用するインターフェースを確認してください。部品がリリースされていない限り、これはまだ工程内検査であり、修正を行う最後の低コストな機会です。
正確な特性とサンプリングは、図面、リスク、およびロットサイズに従う必要があります。大量生産のエンクロージャーパネルでは、N個ごとに曲げ角度の間隔チェックが必要になる場合があります。単品の溶接組立品では、最初の継手後に、嵌合状態の100%チェックが必要になる場合があります。
試作ロットと量産ロットの比較
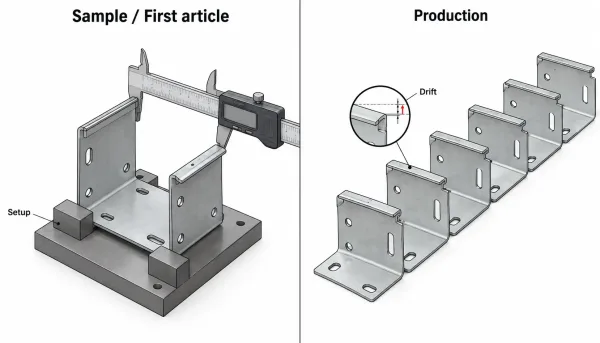
試作品はセットアップの妥当性を確認し、量産では間隔検査またはイベント検査によりドリフトを捕捉します。
工程内検査の優先事項は、生産段階に応じて変化します。
試作品または初品検査の段階では、セットアップの妥当性に焦点を当てます。プログラミングされた展開図は改訂版と一致しているか?ベンディング・デダクションが意図した角度を生み出しているか?最初の溶接組立体は対向部品に適合するか?この段階の記録は、後で買い手が工程が承認された証明として求めるものであることがよくあります。
量産中は、安定性とドリフトに焦点が移ります。工具摩耗、材料ロット変更、作業者交替、スケジュール圧力は、徐々に移動する現象として現れます—穴位置のずれ、曲げ角度の開きや閉じ、膜厚のばらつきです。間隔ベースおよびイベントベースの検査は、それが不良品でビンを埋める前にその移動を捉えるために存在します。
イベントベースのトリガーには注意が必要です。工具交換、材料ロット変更、機械のクラッシュ、または図面の改訂があった場合は、工程内検査を再開または厳格化すべきです。「何かが変わった」後で、誰も次の部品を追加検証が必要と扱う前のギャップで、逸脱不良の多くが発生しています。
購買担当者が工程内検査を仕様に指定する方法
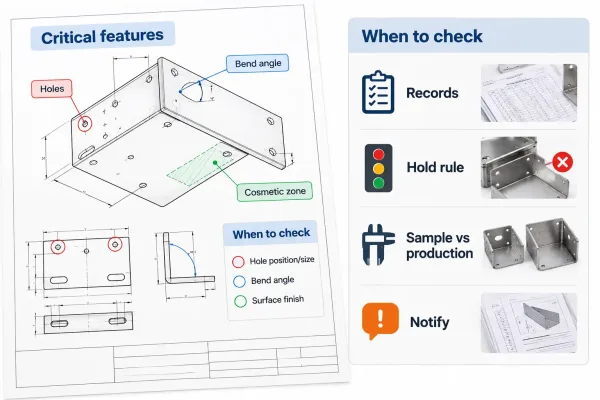
量産開始前に、重要特性、検査タイミング、記録、保留ルールを明確に規定してください。
購入者は工場の検査計画を設計する必要はありません。しかし、購入する部品にとって「管理されている」とは何を意味するかを明確に述べる必要があります。ここでの曖昧さは、手直しを巡るトラブルの一般的な原因です。
RFQおよび購買文書に関する実践的なステップ:
- 図面上で重要特性を明示してください。 中間工程を通じて維持されなければならない穴パターン、曲げ角度、シール面、外観部を指定してください—最終段階だけでなく。
- 何を測定するかだけでなく、いつ検査を行うかも明確にしてください。 例:「初回品および25個ごとに、成形後かつ溶接前に曲げ角度を検証する」または「穴パターンの寸法検査記録が完了するまで塗装を実施しない」。“
- 期待される記録を定義してください。 シンプルな工程内記録には、部品またはロット識別、工程、測定特性、結果、作業者または日付が記載されているべきです。
- 不適合時の対応ルールに合意してください。 検査が不合格となった場合、どうするか?ロットを保留し、選別し、定められた時間内に通知し、継続前に承認を得ます。対応ルールのない工程検査は、単なる書類作業に過ぎません。
- サンプルと量産の要求事項を区別してください。 初回品の証跡は、継続的な工程内管理とは同じではありません。重要度の高い注文では、両方が品質計画に記載されるべきです。
RFQまたはPOパッケージのレビュー時に、このチェックリストを使用してください:
- 重要寸法および外観部が図面上で特定されている
- 必要な工程内チェックポイントが工程ごとに一覧化されている
- リスクに応じて、抜き取り頻度またはサンプリング頻度を明記する
- 検査記録および保管期間を定義する
- 不適合通知および保留ルールを定義する
- サンプル/FAI の要件を量産検査と区別する
重要なポイント
- 工程内検査は、部品を検証する 製造中 設定された工程ポイントでの生産に対して行われるもので、最終検査やFAIとは同じではない。
- 鈑金加工のエラーは、切断 → 成形 → 接合 → 仕上げと工程を経るごとに蓄積します。早期の検査は、後工程での不良品排除よりもコストが抑えられます。
- 最も価値の高い検査ポイントは、通常、切断後、成形後、溶接後、およびコーティングまたは組立前です。
- 試作ランは段取りの妥当性を証明し、量産ランはドリフト(工程のばらつき)を管理するものです。両方には明確な基準が必要です。
- 買い手は、検査ポイント、記録、および是正ルールを図面や購買文書に明記することで、紛争を減らすことができます。
よくある質問
最良の結果を得るために、工程内検査はオプションの供給者の習慣ではなく、部品のエンジニアリング定義の一部として扱ってください。成形・接合後も維持しなければならない特性を明示し、生産開始前にチェックポイントと記録内容について合意し、ロット出荷前にサンプルのエビデンスを確認してください。この3点が明確であれば、最終検査は最初の実質的な品質ゲートではなく、確認作業になります。
カスタム鈑金部品の検査要求を定義されている場合は、当社のエンジニアリングチームが図面を確認し、RFQを発行する前に、お客様の形状および表面仕上げのスタックに対して通常重要となる工程チェックポイントをご指摘できます。