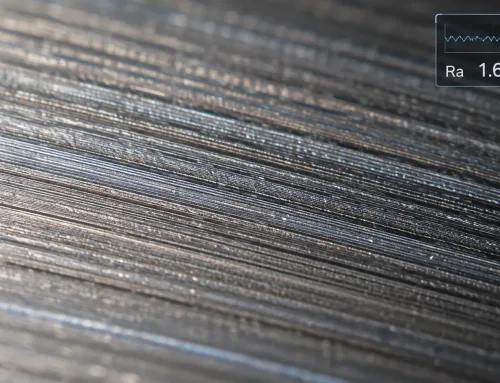
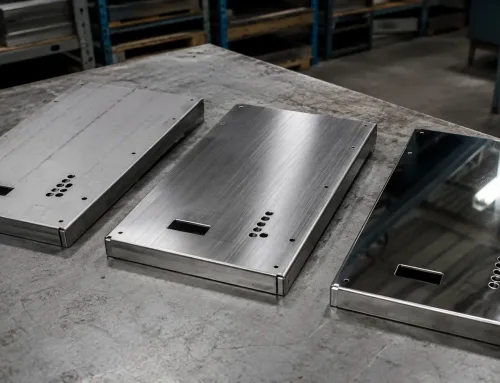
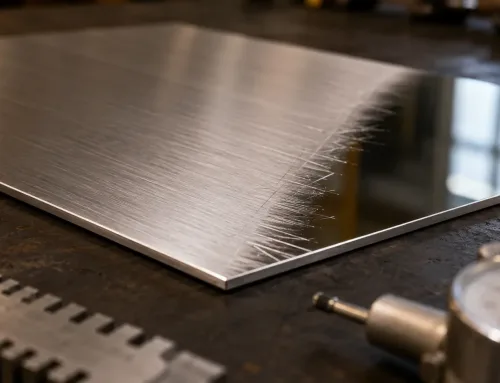
すべての製造表面にはテクスチャがあります。拡大すると、肉眼では滑らかに見える表面にも、製造プロセスによって形成された山と谷の景観が現れます。. 表面粗さとは、その微視的なトポグラフィーを表す工学用語であり、組立時、荷重下、および耐用期間を通じて部品の性能に直接影響します。.
この用語集では以下を解説します 表面粗さの意味、エンジニアが定義に使用するパラメータ、図面における表面仕上げ指示記号の読み方、および一般的な製造プロセスで期待される粗さ値について説明します。.
表面粗さとは?
表面粗さとは、機械加工または製作された表面における微細で密接に間隔を置いた不規則性の尺度です。. これらの不規則性 — 通常1 mm未満の間隔を持つ山と谷 — は、切削工具、レーザービーム、研削砥石、その他の材料除去プロセスによって残されます。.
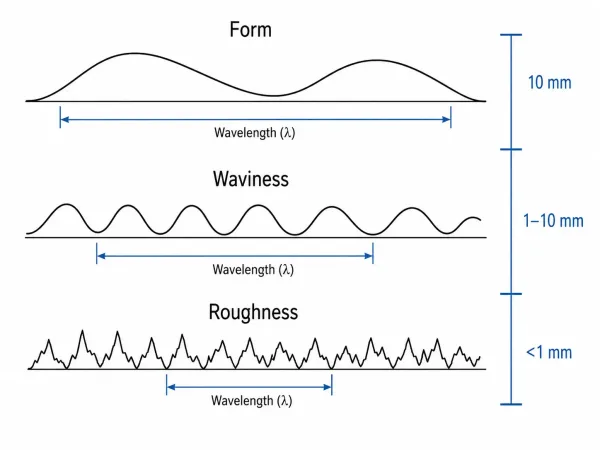
表面テクスチャの3つの構成要素:粗さ(短波長)、うねり(中波長)、形状(長波長)。.
エンジニアは粗さを表面テクスチャの他の2つの構成要素と区別します:
- うねり とは、機械振動、工作物のたわみ、または熱変形によって生じる、より広く、より広い間隔で配置された起伏を指します。うねりは粗さよりも長い波長を持ち、通常1~10 mmの範囲です。.
- 形状 とは、部品の全体的な巨視的形状 — 平坦度、円筒度、その他の幾何公差です。形状偏差は最も長い波長で作用します。.
粗さ、うねり、形状が合わさって完全な表面プロファイルを構成します。図面に 表面仕上げ要件, が含まれる場合、それはほとんどの場合、粗さの構成要素を指しています。.
表面粗さが重要な理由
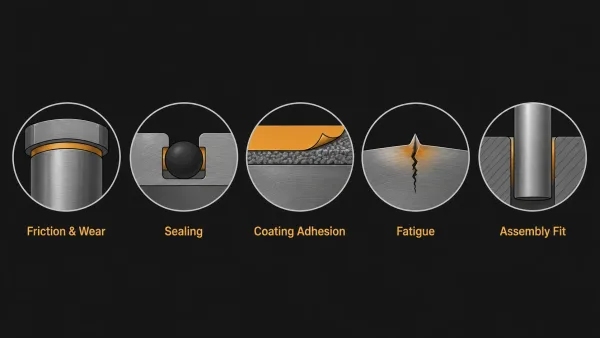
表面粗さが部品性能に直接影響する5つの機能領域:摩擦、シール性、コーティング密着性、疲労寿命、組立嵌合。.
表面粗さは外観仕様ではありません。. 部品が他のコンポーネントや動作環境とどのように相互作用するかに影響します:
- 摩擦と摩耗。. 粗い表面は嵌合部品間の摩擦を増大させ、摩耗を加速します。軸受ジャーナルや摺動面には通常、Ra 0.8 µm以下の値が要求されます。.
- シール性能。. ガスケット面やOリング溝は、漏れのないシールを維持するために管理された表面仕上げに依存しています。粗すぎるとシールが漏れ、滑らかすぎるとシールが固着したり早期に摩耗する可能性があります。.
- コーティングおよびめっきの密着性。. 塗装、, 板金部品への粉体塗装, 、および電気めっきはすべて、信頼性の高い密着のために管理された表面状態に依存しています。滑らかすぎる表面はコーティングの剥離を引き起こす可能性があります。.
- 疲労強度。. 表面の山は応力集中部として作用します。疲労臨界部品では、より滑らかな仕上げが耐用期間を大幅に延長できます。.
- 組立嵌合。. 圧入およびしまりばめは粗さに敏感であり、組立時に表面の山が圧縮され、実質的に干渉寸法が変化します。.
表面粗さパラメータ:Ra、Rz、Rq、Rt、Rsk
表面粗さを数値的に記述するために、いくつかのパラメータが存在します。. それぞれが表面プロファイルの異なる側面を捉えます。.
Ra — 最も一般的なパラメータ
Ra(算術平均粗さ)は、指定された評価長さにわたるプロファイルの平均線からの絶対偏差の算術平均です。. 世界中の設計図面の大多数で指定されるパラメータであり、マイクロメートル(µm)またはマイクロインチ(µin)で表されます。.
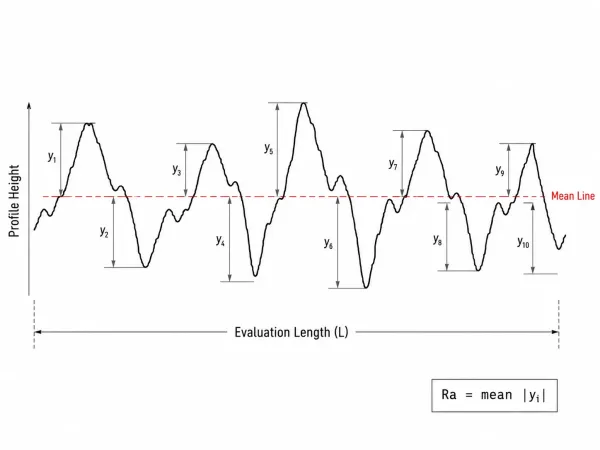
Raは評価長さにわたる平均線からの絶対偏差の算術平均です。.
Ra 1.6 µmの表面は、平均線から平均1.6 µmの偏差があります。しかし、, Raはプロファイルの 形状 について何も教えてくれません — 表面が鋭い山、深い谷、または均一な波のいずれによって支配されているかに関わらず。.
Rz — Raが見逃すもの
Rzは、5つの連続するサンプリング長さ内の最大山頂-谷底高さの平均です。. プロファイルの平均値ではなく極端な高さを捉えるため、RzはRaでは平均化されてしまう孤立した傷、深い谷、または鋭いピークに対してより敏感です。
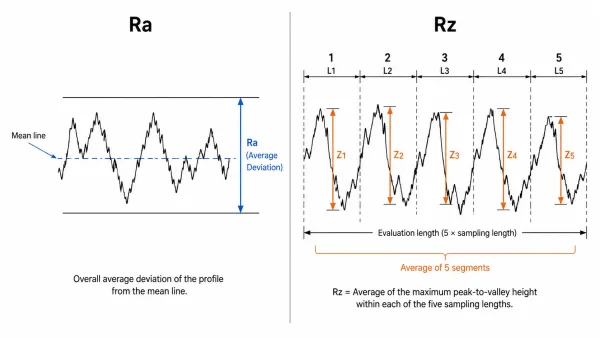
Raはプロファイル全体の平均偏差を測定します。Rzは各サンプリング長さ内の平均ピーク・トゥ・バレー高さを測定します。
Rzは一般に、シール面、疲労限界部品、および単一の深い傷が故障を引き起こす可能性のある表面において、Raとともに指定されます。
Rq(RMS) — 統計的感度が必要な場合
Rq(二乗平均平方根粗さ)は、プロファイル偏差の二乗平均平方根です。 平均化する前に各偏差を二乗するため、RqはRaよりも極端なピークと谷に大きな重みを与えます。
Rqは、光学表面工学、統計的プロセス管理、および外れ値への感度が重要な研究用途で好まれます。
Rt — ワーストケースのピーク・トゥ・バレー
Rtはプロファイルの全高さ — 評価長さ全体にわたる最高ピークと最低谷の間の垂直距離です。 これは単一のワーストケース値です。
Rtは、Ra値では見えないがコーティング厚さを損なったり漏洩経路を生じたりする可能性のある欠陥(深い傷、加工バリ)のスクリーニングに有用です。
Rsk — ピーク対谷の優位性
Rsk(歪度)は粗さプロファイルの非対称性を表します。 正のRskは表面がピークに支配されている(プラトー状)ことを意味し、負のRskは谷に支配されている(多孔質または多孔質状)ことを意味します。
Rskは軸受面(負のRskは潤滑剤を保持)、塗料密着性(正のRskは機械的かぎ付けを提供)、およびシール面で重要です。 同一のRa値を持つ2つの表面は、非常に異なるRskを持つことができ、非常に異なる機能性能を示します。
設計図面における表面仕上げ指示記号の読み方
µinの略記法
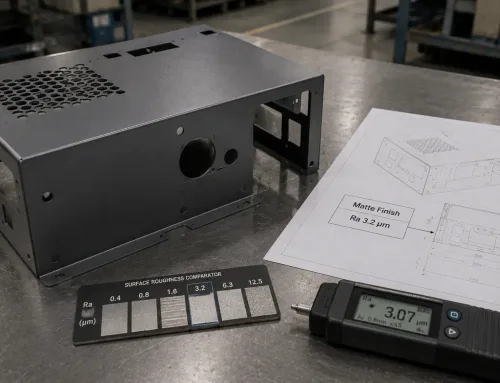
多くの エンジニアリング図面 — 特にASME Y14.36に準拠するもの — では、表面仕上げ値が単位なしの単純な数字で記載されています:「125」「32」「16」「8」。これらはマイクロインチ(µin)単位のRa値です。
一般的な換算:
| 略記 | Ra (µin) | Ra (µm) | ISOグレード (N) |
|---|---|---|---|
| 125 | 125 | 3.2 | N8 |
| 63 | 63 | 1.6 | N7 |
| 32 | 32 | 0.8 | N6 |
| 16 | 16 | 0.4 | N5 |
| 8 | 8 | 0.2 | N4 |
図面に「32」と指示されている場合、Ra 32 µin、つまりRa 0.8 µmを意味します — これは通常、精密研削または精密旋削で達成される仕上げです。
ISO 1302記号システム
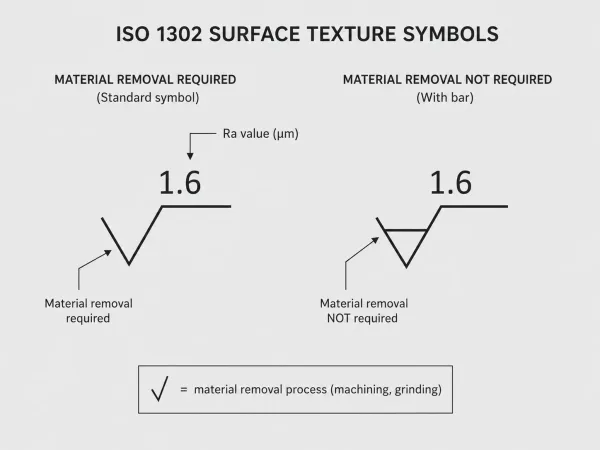
ISO 1302表面テクスチャ記号:チェックマーク記号は材料除去が必要であることを示し、線の上の数字はµm単位のRa値を指定します。
ISO 1302は、技術図面における表面テクスチャ要件の記号システムを定義しています。基本記号はチェックマーク(√)です。追加のマーキングは以下を示します:
- √ — 材料除去が必要(表面が機械加工や研削などの材料除去プロセスによって生成される)。
- 水平バー付きの√ — 材料除去が不要(表面が鋳造や鍛造など材料を除去しないプロセスによって生成される)。
- 線の上に配置された数字はµm単位のRa値を指定します。
記号や値が表示されていない場合、表面は製造プロセスによって「そのまま」生成され、特定の粗さ要件はないと見なされます。
製造プロセス別の一般的な表面粗さ
異なる製造プロセスは特徴的な表面粗さ範囲を残します。 以下の表は一般的なプロセスの典型的なRa値を示しています:
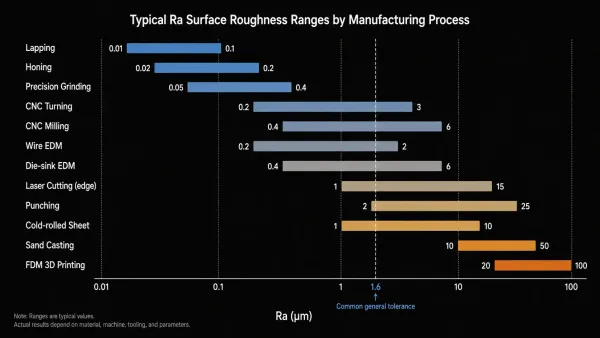
一般的な製造プロセスで達成可能な典型的な表面粗さ(Ra)範囲 — 超平滑ラッピングから粗いFDM 3Dプリンティングまで。
板金プロセス
| 加工 | 一般的なRa(µm) | 備考 |
|---|---|---|
| レーザー切断(エッジ) | 3.2–12.5 | 粗さはガス種、速度、材料厚さによって変化 |
| パンチング(内壁) | 1.6–6.3 | パンチクリアランスと材料延性に依存 |
| 曲げ(曲げ面) | 0.8–3.2 | 金型表面仕上げと材料に依存 |
| 冷延鋼板(平坦面) | 0.4–1.6 | 圧延機による基準値 |
| 熱延鋼板(平坦面) | 3.2–12.5 | ミルスケールと圧延痕が支配的 |
板金部品では、同一部品の異なる面で異なる粗さ値を持つことが多い。 レーザー切断エッジ品質、曲げ半径、平板領域はそれぞれ異なる粗さ特性を示す。板金図面で表面仕上げを指定する際は、面ごとに指定すること — 部品全体に対して単一のRa指示を出すだけでは通常不十分である。
CNC加工およびその他のプロセス
| 加工 | 一般的なRa(µm) | 備考 |
|---|---|---|
| ラッピング | 0.012–0.1 | 鏡面仕上げ、ゲージブロック |
| ホーニング | 0.025–0.4 | ボア、シーリング用プレートー仕上げ |
| 精密研削 | 0.1–1.6 | シール面および軸受面 |
| CNC旋削 | 0.4–6.3 | 送り速度と工具ノーズ半径に依存 |
| CNCフライス加工 | 0.8–6.3 | 2 µmは一般的な加工ままの基準値 |
| ワイヤ放電加工 | 0.8–3.2 | 放電エネルギーとワイヤ速度により制御 |
| 形彫り放電加工 | 0.4–3.2 | 表面テクスチャは放電痕パターンを反映 |
| 砂型鋳造 | 6.3–25 | 鋳造ままの表面、機械加工なし |
| FDM 3Dプリンティング | 5–25 | 積層線が表面を支配 |
Raではわからないこと — 最も一般的なパラメータの限界
Raは業界のデフォルトであるが、重大な盲点がある:それは 平均 偏差を記述するが、 形状 プロファイルの
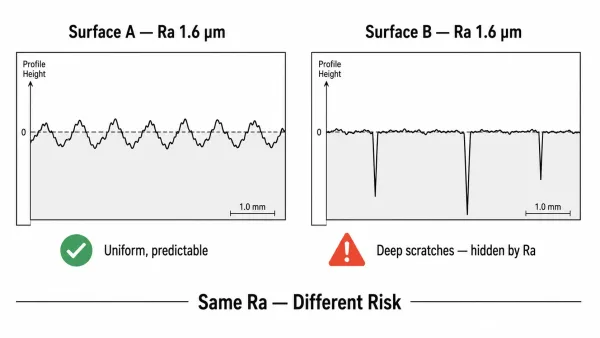
を記述しない。同じRa値(1.6 µm)を持つ2つの表面でも、プロファイル形状は大きく異なる場合がある。表面Aは均一なうねりを持つ;表面BはRaだけでは明らかにできない深い引っかき傷を持つ。
両方ともRa 1.6 µmの2つの表面を考える:
- 表面A は均一で緩やかなうねりを持つ — 一貫性があり予測可能。
- 表面B はほとんど滑らかなプロファイルであるが、いくつかの深い引っかき傷によって中断されている。
両表面は同じRa測定値を示す。しかし表面Bは、深い引っかき傷が漏れ経路を形成するためシール試験に不合格となる可能性があり、または 板金表面仕上げ 後にコーティングの早期破壊を引き起こす可能性がある。なぜなら引っかき傷がコーティング厚さを超える可能性があるからである。
これが、シール面、疲労臨界部品、またはコーティング部品を扱うエンジニアがしばしば RaとRzを併記. する理由である。Raは平均的な仕上げレベルを管理し、RzはRaが隠す外れ値を捉える。 一部のアプリケーションでは、Rsk(スキューネス)が表面が山支配か谷支配かを明らかにすることでさらなる洞察を加える — この区別は潤滑保持、塗料密着性、接触力学に影響する。
疑わしい場合は、Raを主要な管理として指定し、重要な表面にはRzを二次要件として追加する。 この組み合わせにより、指示を過度に複雑にすることなく、平均と最悪ケースの両方を捉えることができる。
よくある質問
板金部品に適切な表面仕上げを指定するのにサポートが必要ですか?当社のエンジニアリングチームが図面を確認し、性能、製造性、コストのバランスを取った仕上げ要件を推奨いたします。 [DFMレビューを依頼する →]