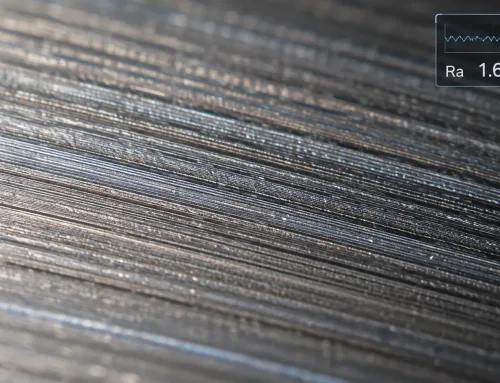
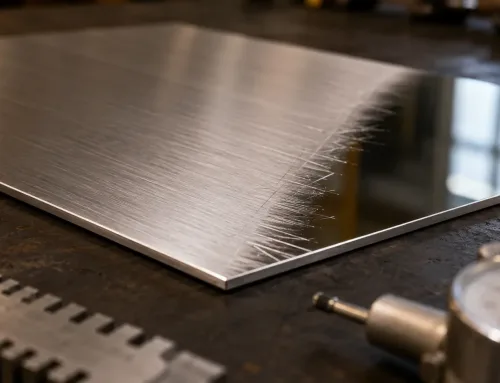
表面要件が失敗する場合
ある受託製造メーカーがステンレス鋼製エンクロージャーの図面を受け取った。表題欄には「表面要求は社内標準による」と記載されている。見積依頼書が発行され、サプライヤーは自社のデフォルト仕上げ — 軽いバリ取りを施した標準的なミル表面 — を基に見積もった。部品が届くと、購買担当者は拒否した。見えるパネル面にかすかなレーザー切断線があり、粉体塗装に軽微なオレンジピールがあったからである。サプライヤーは反論した。図面には外観グレードが指定されておらず、塗装後の粗さ限度が示されておらず、最終製品でどの面が見える面であるかも定義されていなかった。
この種のトラブルはよくあり、ほぼ常に同じ根本原因に遡る。図面が「表面要求」を単一の項目として扱っていたが、実際には多面的な仕様であるということだ。表面要求が何をカバーするのか — そしてそれをどう明確に記載するか — を理解することで、この想定、手直し、コスト超過の悪循環を防ぐことができる。
「表面要件」が実際にカバーする範囲
エンジニアリング図面における表面要件は、表面粗さの同義語ではありません。それは、部品の表面がどのように見え、触れ、機能すべきかに関する期待の完全なセットです。
板金加工において、表面要求は通常、粗さ、表面処理、外観グレードという3つの異なる次元に及ぶ。各次元は異なる問いに答えるものであり、どれか一つでも省略すると解釈の余地が生じる。
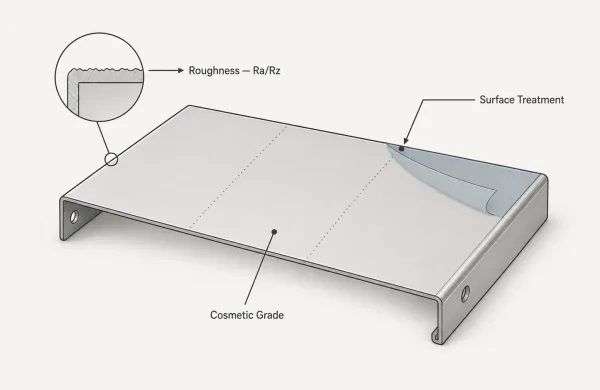
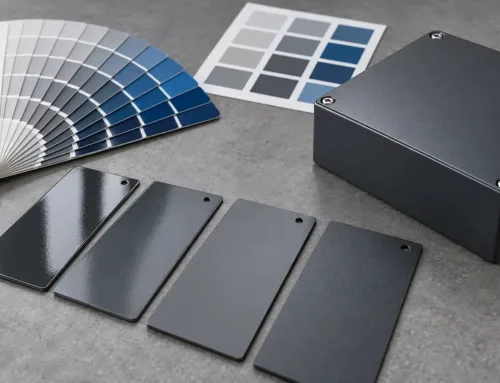
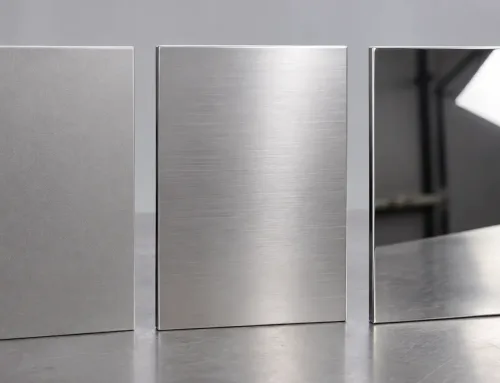
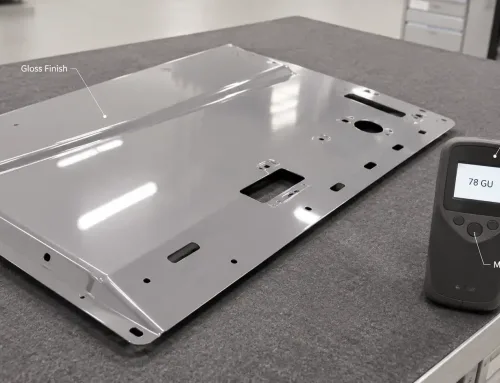
この図は、板金部品における表面要求の3つの重要な次元 — 素材の粗さ、適用される表面処理コーティング、および異なる面領域の外観ゾーングレード — を視覚化したものである。
粗さ — Ra、Rz、Rqパラメータ
粗さは表面の微細なテクスチャ — 製造プロセスによって残された山と谷 — を表します。
最も一般的なパラメータはRa(算術平均粗さ)で、定めた評価長にわたる平均線からの絶対偏差の算術平均を測定するものである。安定しており、測定が容易で、サプライチェーン全体で広く理解されているため、ほとんどのエンジニアリング図面でデフォルトの指示となっている。
Rz(最大高さの平均)は、サンプリング長にわたる山から谷までの極端な値を捉える。Raでは平均化されてしまう孤立した欠陥 — 深い傷、材料の破れ、工具の掘り込み — に対してより敏感である。
シール面や摺動面を持つ板金部品では、Raに加えてRzを指定することで、表面挙動のより完全な像が得られる。
Rq(二乗平均平方根粗さ)は、値を平均する前に二乗するため、Raよりも大きな偏差を重視します。シートメタルの図面ではあまり見られませんが、コーティングの密着性や流体シールのために表面のピーク高さを制御する必要がある場合に有用です。
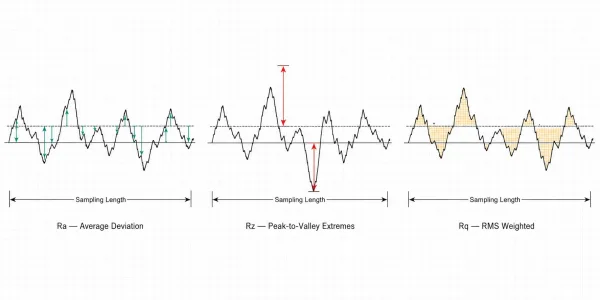
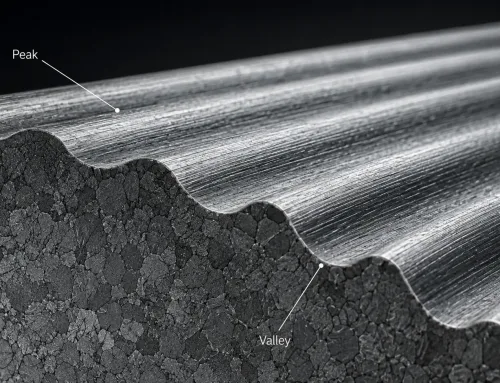
この図は、Ra、Rz、Rqの3つの粗さパラメータが同じ表面プロファイルの異なる側面をどのように測定するかを比較しており、それぞれ平均偏差、ピークから谷までの極値、二乗平均平方根の重み付けを示しています。
重要な点:粗さは測定可能で定量化できる寸法です。 これは 「この表面はどのくらい滑らかか?」 という問いに答えます。
表面処理 — コーティング、めっき、化成処理層
表面処理とは、母材に適用されるコーティングまたは化学的化成処理を指します。
シートメタル加工では、一般的な処理として 粉体塗装、アルマイト処理(アルミニウム用)、電気めっき、亜鉛めっき、および 不動態化処理(ステンレス鋼用)があります。各処理は層を追加するか、材料を除去し、最終的な表面状態を変化させます。
表面処理仕様では、プロセスの種類、コーティングの厚さ範囲、および適用される規格 を明記する必要があります。
例えば、完全な粉体塗装指定 は次のように記載されます:「ASTM D3359 に基づく粉体塗装、60–80 µm 厚さ。」“
「黒色粉体塗装」 では不十分です。厚さ、密着性基準、色合わせが未定義のままになります。
表面処理は 「母材の上に何があるか?」 という問いに答えます。
外観グレード — 可視表面と非可視領域
外観グレードは、部品の領域ごとの外観基準を定義します。
ほとんどのシートメタルアセンブリには、さまざまな表面が混在しています。エンドユーザーに見えるもの(前面パネル、外装面)もあれば、筐体の内部や壁に接して隠れているものもあります。すべての表面を同じ外観基準で処理するのは高コストであり、通常は不要です。
実用的なアプローチは、部品を ゾーン に分割することです。例えば:
- ゾーン A: 見える外装部、傷なし、色調均一
- ゾーン B: 見えるが重要度は低め、軽微な痕跡は許容
- ゾーン C: 見えない部分、機能面のみ
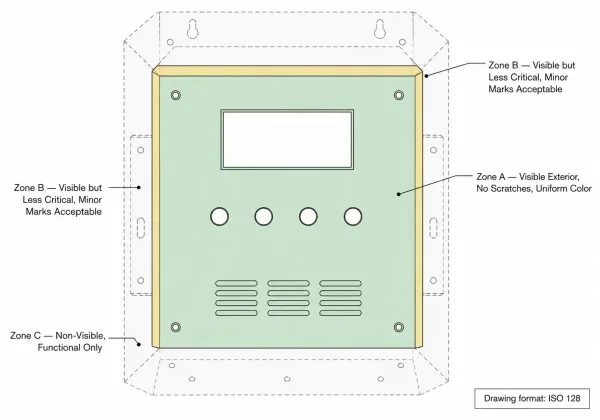
この図は、外観ゾーングレードを実際のシートメタルパネルにマッピングし、ゾーン A(見える外装部)、ゾーン B(重要度の低い見える領域)、ゾーン C(見えない機能面)が部品上でどのように空間的に分布しているかを示しています。
このゾーニング手法により、製造者は実際に重要な箇所に仕上げ工数を配分できます。
外観グレードは 「この表面はどのくらい良く見える必要があるか?」 という問いに答えます。
板金で重要な粗さパラメータ
すべての粗さパラメータが板金加工に等しく関連するわけではありません。
最も重要で、シートメタルの図面に最も頻繁に現れる 表面仕上げパラメータ は Ra と Rz です。
Ra — デフォルト値、そしてそれが十分な場合
Raは汎用表面に適しています:
- 構造用ブラケット
- 内部取付面
- 非外観パネル
レーザー切断と曲げ加工を施した冷間圧延鋼(CRS)で作られた一般的な鈑金部品では、レーザー出力、送り速度、材料厚さに応じて、切断端のRaは1.6–6.3 µmの範囲になります。
切断間の平面は、シート材の元のミル仕上げを保持します。これは通常、標準的な冷間圧延板ではRa 0.8–3.2 µmです。
部品にパウダーコートや塗装仕上げを施す場合、塗装前のRaは塗装後の外観よりも重要度が低いことが多いです。
多くの場合、鈑金図面でRaを指定するのは、ガスケット、シール、または嵌合部品と接する面に対してのみ必要であり、すべての面に対してではありません。
Rz — 平均値よりも山と谷が重要な場合
Rzは、孤立した山や谷が機能上の問題を引き起こす板金表面で重要になります。
一般的な例は、筐体のシール面です。単一の深い傷やレーザーダロス粒子は、Ra値を大幅に変化させないかもしれませんが、ガスケットのシールを損なう可能性があります。Rzはこれらの極端な値を捉えます。
レーザー切断エッジでは、RzはRaよりも情報量が多いことがよくあります。切断エッジ表面には周期的な特徴 — ストリエーション、ドロス付着点 — があり、Raではこれらが平均化されてしまうからです。
エッジ品質が重要な場合、例えば、ゴムガスケットと嵌合する部品や狭いチャンネルにスライドして入る部品では、Raに加えて最大Rz値を指定することで、メーカーに明確な目標を与えます。
表面処理と表面粗さ — 2つの異なる仕様
エンジニアリング図面で最も根強い混乱の原因の一つは、表面処理と表面粗さの混同です。
これらは同じものではなく、同じものであるかのように指定すべきではありません。
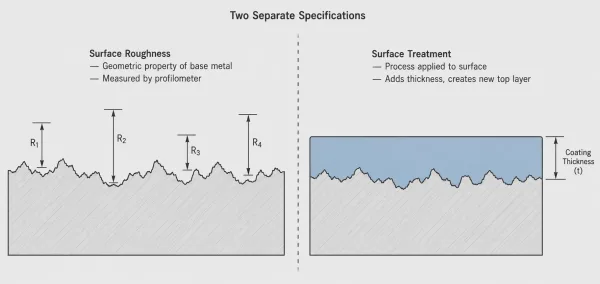
この断面比較は、素地金属の固有の幾何学的特性としての表面粗さ(左)と、厚さを追加する適用コーティング層としての表面処理(右)を示しており、これらが2つの別個の仕様であることを強調しています。
表面粗さは、基材表面の幾何学的特性です。プロファイロメータまたは光学機器で測定され、金属自体のテクスチャを記述します。粗さは、コーティングが適用される前から存在します。
表面処理は、表面に適用されるプロセスです。粉末塗装、アルマイト処理、めっき、不動態化、またはケミカルコンバージョンなどがあります。層を追加(または既存の表面を修正)し、独自のテクスチャ特性を持つ新しい最上層を作成します。
問題は、図面が「表面仕上げ1.6 µm」を指定する際に、そのRa値がコーティング前の素地金属に適用されるのか、コーティング後の最終表面に適用されるのかを指定しない場合に発生します。
例えば粉体塗装は、粉体の種類と塗装方法に応じて、通常1.6~6.3 µmの最終表面Raを生成する。
図面がコーティング表面で1.6 µm Raを意図している場合、メーカーはそれに応じて粉体とプロセスを選定する必要がある。
1.6 µmという表面粗さの要求値が塗装前の母材に適用される場合、メーカーは前処理として研削または研磨を行い、その粗さを達成する必要があります。これは通常の塗装工程とは異なる作業であり、製造コストへの影響も異なります。
明確な表面要件は、これら2つの寸法を明示的に区別します。基材の粗さを1つの指示として、表面処理を独自の厚さ、密着性、外観基準を持つ別個の仕様として。
板金プロセスが表面状態に与える影響
板金加工は、切断、成形、接合の一連の工程を含む。各ステップが部品の表面に独自の痕跡を残す。
これらのプロセス痕跡を理解することで、設計者は不要なコストなしに達成可能な表面要件を作成できる。
レーザー切断エッジ — HAZ、ドロス、エッジ粗さ
レーザー切断は、切断方向に沿って走る細かい平行線 — 特徴的なストリエーションパターンを持つエッジを生成する。
これらのエッジの粗さは以下に依存する:
- レーザー種類(ファイバー vs. CO₂)
- 切断速度
- ガス圧力
- 材料板厚
6 mmまでの軟鋼では、ファイバーレーザーは通常、切断端をRa 3.2–6.3 µmの範囲で生成します。
レーザー切断エッジには、さらに2つの表面問題が現れることがある:
- 熱影響域(HAZ) — レーザーの熱が金属の微細構造を変化させた狭い帯域
- ダロス — 切断の底端に付着した再凝固した溶融金属
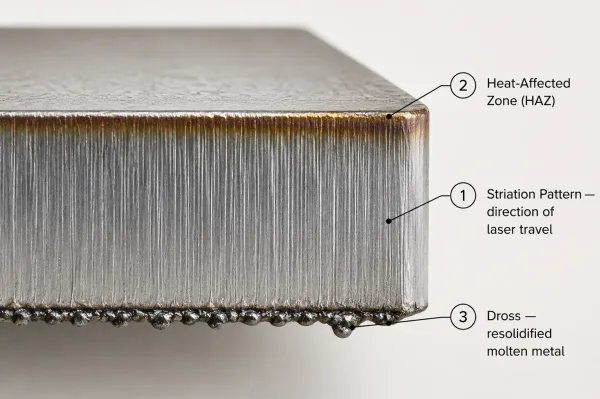
このレーザー切断端面の拡大断面図では、3つの特徴的な表面状態が示されています。ストライエーション(条線)、切断面近傍の熱影響域(HAZ)、および下端に付着したダロスです。
ダロスは通常、レーザー切断端面のバリ取りによって除去されますが、図面でダロス除去が別工程であることに言及せずに厳しい端面粗さを指定した場合、メーカーはそれを見積もりに含めないことがあります。
曲げ加工 — 外面の伸張と工具痕
板金をプレスブレーキで曲げると、曲げ部の外面が伸張する。
目に見える圧延方向を持つ材料では、この伸張により曲げ線で表面外観がわずかに変化することがある — 特に研磨または鏡面仕上げ表面では顕著である。曲げダイとパンチもまた、曲げ部付近の部品表面に微妙な接触痕を残す。
ほとんどの産業用板金部品では、これらの曲げに関連する表面変化は外観上のものであり、許容される。
視認性の高い民生製品や医療機器の筐体では、曲げ部に目に見える工具痕がないことを指定する必要がある場合があります。これは、保護フィルム、研磨された工具、または曲げ後の仕上げが必要になるため、製造コストが増加します。
溶接 — 熱影響部と変色
溶接は局所的な熱を導入し、周囲の母材を変色させる。
ステンレス鋼では、この変色は特に顕著である — 熱影響部は最高到達温度と大気暴露に応じて青、金色、または灰色に変わる。
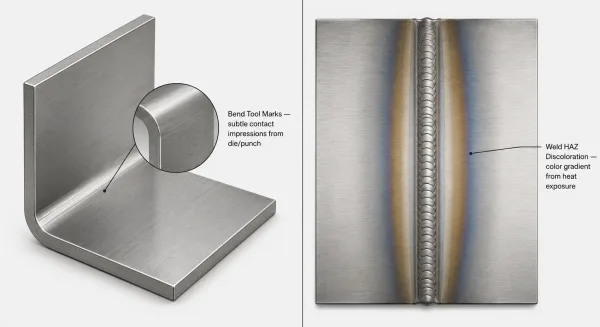
この並置図は、板金加工における一般的な表面品質の問題2つを比較しています。曲げ面に残った淡いプレスブレーキ工具痕(左)と、ステンレス鋼の溶接部周辺に生じた熱による色むら・変色(右)です。
標準的な溶接後の洗浄 — 酸洗い、ステンレス鋼の不動態化、または機械研磨 — によりこの変色は除去されますが、コストとリードタイムが増加します。
図面が溶接変色に対処せずに溶接アセンブリの外観表面要件を指定した場合、メーカーは溶接部を洗浄するか溶接ままにするかを独自に判断しなければならない。
溶接後の期待される表面状態 — 例えば、「溶接部はフラットに研磨し、不動態化を行うこと」 — を指定することで、この曖昧さは解消されます。
明確な表面要件指示の記述方法
板金図面における表面要求の指示には、3つの情報が必要です。どの面に、どの仕様で、どの状態で。
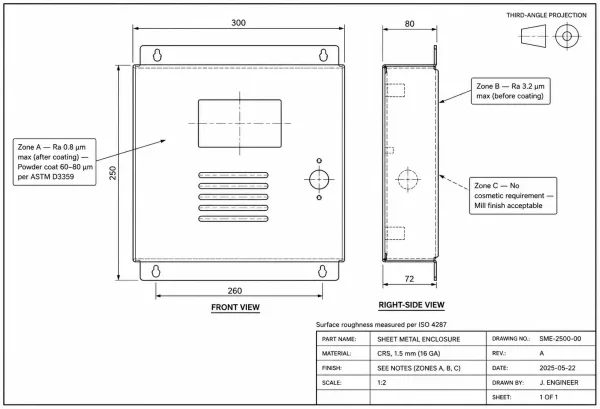
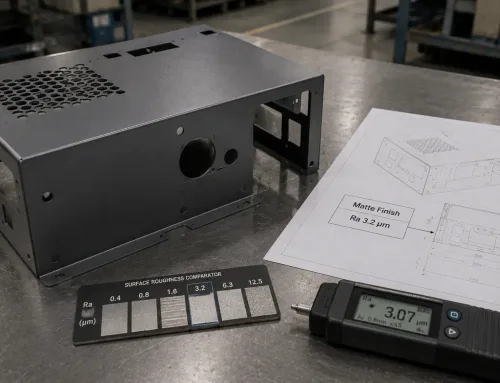
この工程図の例は、板金筐体の表面要求を正しく注記する方法を示しています。各面に対して、粗さ値、コーティング仕様、外観ゾーンの割り当てを個別の指示で指定しています。
指定すべき事項:どの表面、どのパラメータ、どの状態
どの面か。 要求が適用される特定の面またはゾーンを特定します。参照文字、引出線、またはゾーンマップを使用します。
部品のすべての表面に単一の要件を適用する包括的な指示は避けてください — これは重要でない表面に過剰な仕様を課し、コストを押し上げます。
どのパラメータか。 粗さパラメータ(Ra、Rz、または両方)、その値、単位を明記します。
部品に表面処理が必要な場合は、処理タイプ、膜厚範囲、および適用規格を別の指示として指定してください。
どの状態か。 粗さ測定が素地(コーティング前)に適用されるのか、最終表面(コーティング後)に適用されるのかを明確にします。
外観要求のある部品については、板金検査計画で、指定された照明下での目視検査に基づく受け入れか、プロフィロメータによる計測に基づく受け入れかを定義してください。
RFQ遅延の原因となるよくある間違い
- 全表面への一律のRa指定。 板金筐体のすべての面にRa 1.6 µm を指定すると、決して目に入らない表面にも研磨または研磨仕上げを見積もらなければならなくなります。要求はゾーン分けしてください。
- 表面処理の文脈がないままの粗さ指定。 0.8 µm の粉末塗装を施す部品に Ra 80 µm を指定するのは矛盾しています — コーティングにより表面テクスチャが変化します。測定がどの工程に適用されるかを明確にしてください。
- 仕様書なしの「表面仕上げは仕様による」。 自社標準が板金RFQ図面パッケージに含まれていない場合、メーカーは対応のしようがありません。必ず特定の標準文書を添付するか、参照してください。
- 意匠面と機能面の区別がない。見えない取付ブラケットにフロントパネルと同じ意匠基準を適用すると、仕上げのコストが無駄になります。ゾーングレードを使用してください。
厳しい表面要件がコストを押し上げる場合
表面要件は、加工、検査、歩留まり損失の3つの側面で製造コストに影響します。
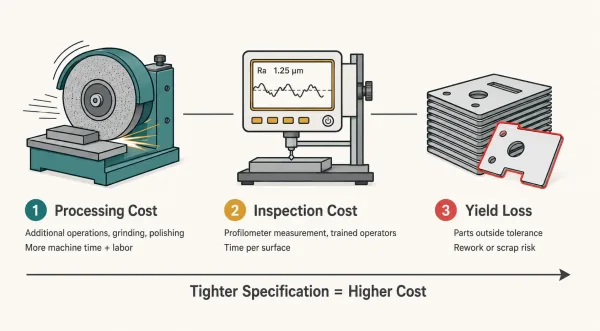
このインフォグラフィックでは、より厳格な表面要件が、追加の加工工程、検査作業の増加、公差外部品による歩留まり損失の増大という3つの経路を通じて製造コストを増加させる様子を解説しています。
加工コスト
より細かい粗さ値を達成するには、通常追加の工程が必要です — より細かい工具での複数回のパス、研削、研磨、またはまったく異なる切削プロセス。
Ra 6.3 µmの標準的なレーザー切断エッジは基本切断時間のコストで済みます。同じエッジをRa 1.6 µmにするには二次研削が必要になる場合があり、機械時間、人件費、および工具費が追加されます。
検査コスト
図面に粗さ値が指定されている場合、メーカーはそれを検証する必要があります。
表面粗さ測定には粗さ計または光学式粗さゲージ、訓練された作業者、および時間が必要です。多面部品のすべての表面に粗さを指定すると、この検査負担が倍増します。
歩留まり損失
より厳しい仕様は、部品が公差外になる確率を高めます。
Ra 0.8 µmの指示をわずかに外れた部品は、手直しまたは廃棄が必要になる場合があります — これらのコストは最終的に個数単価に反映されます。
実用的な指針:機能上必要な箇所(シール面、摺動部、軸受はめ合い)にのみ粗さを指定し、非重要面は工程のデフォルト値に任せる。この方法により、性能を犠牲にすることなくコストを管理できます。