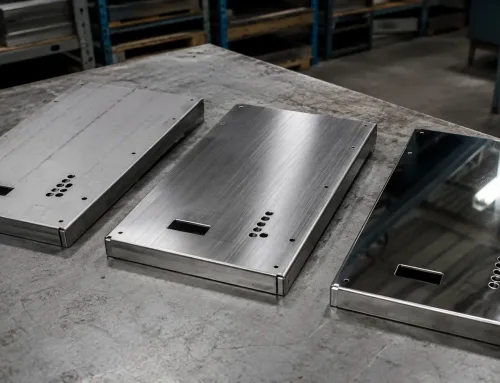
表面仕上げとは?
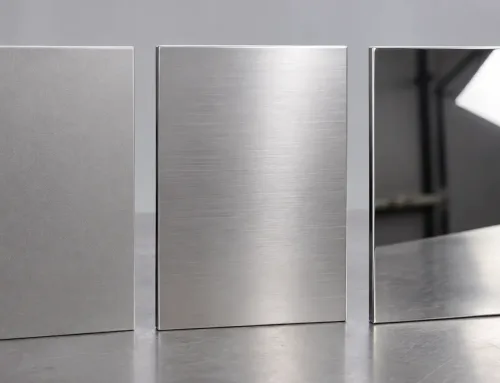
表面仕上げは、表面テクスチャや表面品質とも呼ばれ、製造後の材料の外表面の形状状態を表します。
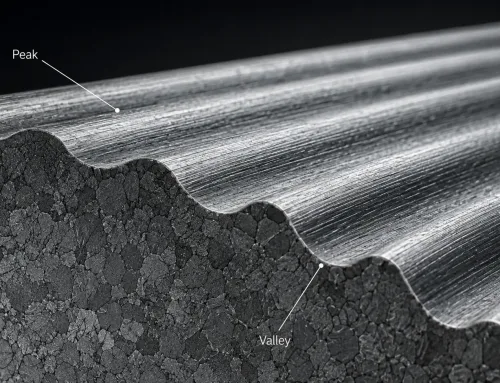
主に3つの要素で定義されます:
- 粗さ — 細かく密に配置された表面の不均一さ
- うねり — より広い周期的な表面の変動
- レイ — 表面パターンの支配的な方向
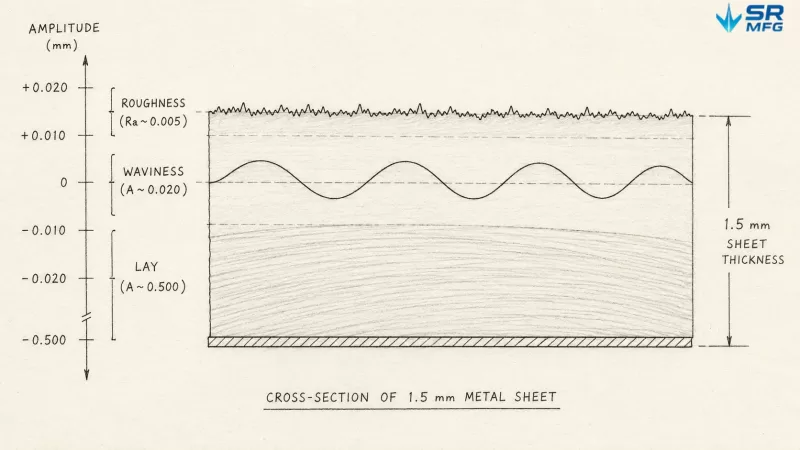
表面仕上げは、3つの測定可能な要素で定義されます:粗さ(マイクロレベルの不均一さ)、うねり(より広い周期的な変動)、およびレイ(支配的な方向性パターン)。
板金製造プロセス全体において、表面仕上げは、入荷時の板金の状態から切断、曲げ、溶接、バリ取り、最終表面処理まで、部品が経るすべての工程の総合的な結果です。
表面仕上げと表面処理を区別することが重要です。板金表面仕上げ工程は、粉体塗装、陽極酸化、めっき、不動態化など、表面を変更するために使用されます。表面仕上げは、表面の最終的な状態を表します。表面粗さは、表面仕上げの測定可能な属性の1つです。実際の生産では、これらの用語の混同により、エンジニアリング、調達、生産、品質チーム間のコミュニケーションエラーが容易に発生します。
表面仕上げが重要な理由
金属部品の表面状態は、その機能、組立性能、外観、および耐用年数に直接影響します。
機能面の性能
表面が粗すぎると、ガスケットの密封不良、摺動接触面の摩耗促進、微細な突起への応力集中などを引き起こし、疲労寿命を短くする可能性があります。一方、滑らかすぎる表面は潤滑油膜を保持できない場合があります。
組立と嵌合
板金部品が、締結具、圧入、ガスケット面を介して他の部品と適合する必要がある場合、表面仕上げは公差の累積に影響を与えることがあります。サプライヤー間の表面状態の違いは、診断が困難な組立上の問題につながることがよくあります。
外観とブランドイメージ
消費者製品、建築パネル、および屋外に設置され目視可能な制御ボックス筐体では、表面仕上げは最も分かりやすい品質シグナルの一つです。傷、不均一な研磨方向、光沢のばらつき、または目に見える研磨痕はすぐに気づかれます。
後工程との適合性
下地表面が悪いと、その後のすべての仕上げ工程に悪影響を及ぼします。ミルスケール、溶接スパッタ、深い研磨痕、または汚染物質の上にコーティングを行うと、密着不良、外観の不均一、または早期の腐食が生じる可能性があります。
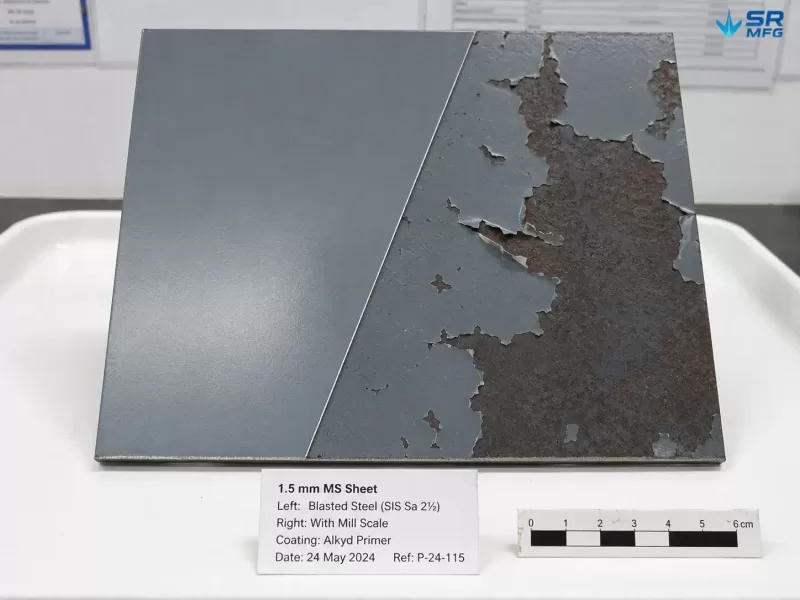
不十分な表面処理の上に施工されたコーティング(右)は密着に失敗しますが、適切にブラスト処理された表面では同じコーティングが確実に密着します(左)— 下地表面の品質がその後のすべての仕上げを決定します。
表面仕上げパラメータ:Ra、Rz、およびその測定方法
設計図面では、測定可能なパラメータを使って表面仕上げを指定します。一般的な粗さパラメータには次のものがあります。
- Ra — 算術平均粗さ
サンプリング長内のプロファイル高さ偏差の算術平均。世界中で最も広く使用されている表面粗さパラメータです。 - Rz — プロファイルの平均最大高さ
複数のサンプリング長にわたる最大ピークから谷までの高さの平均。Rzは、Raでは隠れてしまう極端な偏差を捉えることができます。 - Rq — 二乗平均平方根粗さ
Raと同様ですが、外れ値に対してより敏感です。特殊な用途で使用されます。 - Rt — プロファイルの全高
評価長全体にわたる最大ピークから谷までの距離。
表面粗さは、接触式または非接触式の方法で測定できます。
- 接触式プロフィロメータは、表面を移動するダイヤモンドスタイラスを使用します。
- 非接触式の方法には、レーザースキャニングや白色光干渉計測が含まれます。
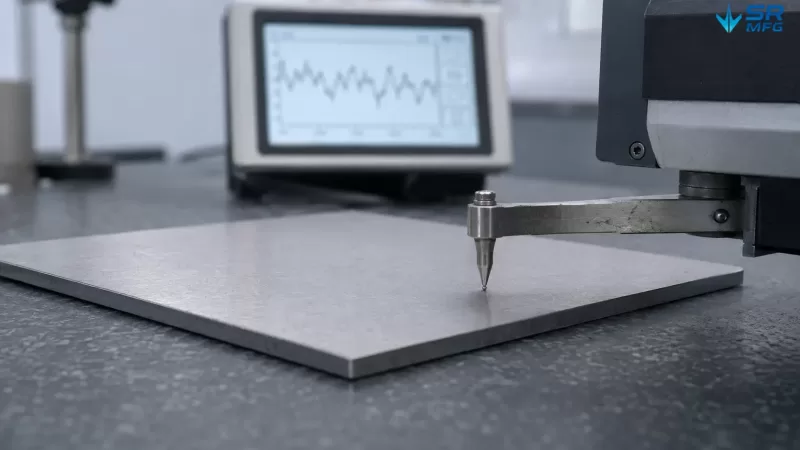
圧痕、特に研磨またはヘアライン仕上げのステンレス鋼において。
測定方法は重要です。同じ表面でも、接触式測定か非接触式測定かによって、わずかに異なる結果が得られる場合があります。このため、技術仕様と検査方法は一致させる必要があります。
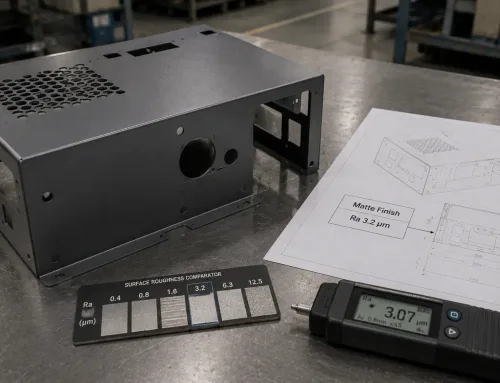
工場図面では、表面仕上げは通常、ISO 21920-1:2021やASME Y14.36などの標準に基づくチェックマーク形式の表面性状記号を使用して指定されます。RaまたはRzの値は記号の上または横に記載されます。追加の注記として、「コーティング後」「可視面のみ」、または特定の検査標準への参照を指定する場合があります。
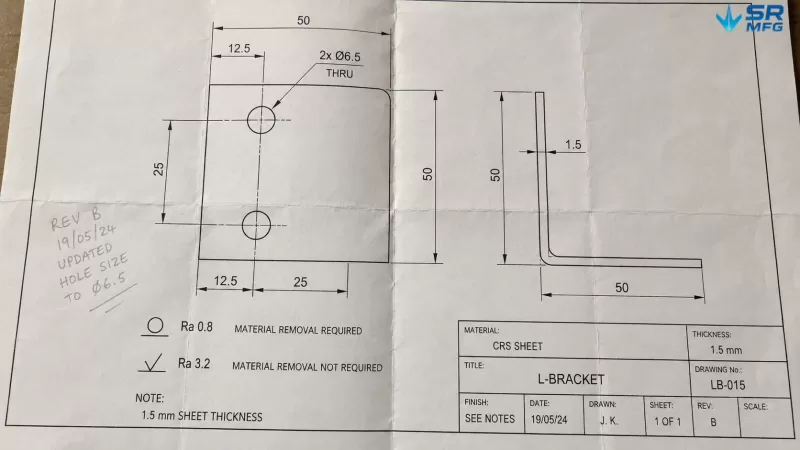
生産図面では、表面仕上げの要求事項は標準化された記号を使用して指定されます — 記号の横に記載されるRa値が、各重要表面に必要な粗さを定義します。
板金製造プロセスが表面仕上げに与える影響
製造チェーン全体が最終的な表面品質にどのように影響するかを説明するリソースはほとんどありません。しかし、これはまさにカスタム板金部品の購買担当者が理解する必要があることです。
入荷材料の状態
表面仕上げの管理は、製造開始前から行われます。冷間圧延鋼板は通常、入荷時の表面がより滑らかで、多くの場合 Ra 0.8–1.6 µm 程度ですが、熱間圧延鋼板は Ra 6.3–12.5 µm 程度になることがあります。適切な母材を選択することで、後工程での高コストな仕上げ作業を省くことができます。
切断
レーザーカットのエッジ品質 は、エッジに沿った特徴的なストライエーション(縞模様)と薄い熱影響部に現れることがよくあります。プラズマカットは、ドロスを伴う粗いエッジを形成します。ウォータージェットカットは、熱の影響を受けずに、サンドブラストのような質感を残します。せん断や抜き加工では、エッジにバリやロールオーバーが生じることがあります。
各切断方法は独自の表面特性を残すため、下流工程で考慮する必要があります。
曲げ加工・成形
曲げ工具はシート表面に高圧で接触するため、工具痕、引っ掻き傷、圧痕、またはわずかな凹み が残ることがあります。これは特に鏡面仕上げやヘアライン仕上げのステンレス鋼で顕著です。工具の状態、曲げ半径、保護フィルムの除去タイミングは、いずれも最終的な表面外観に影響します。
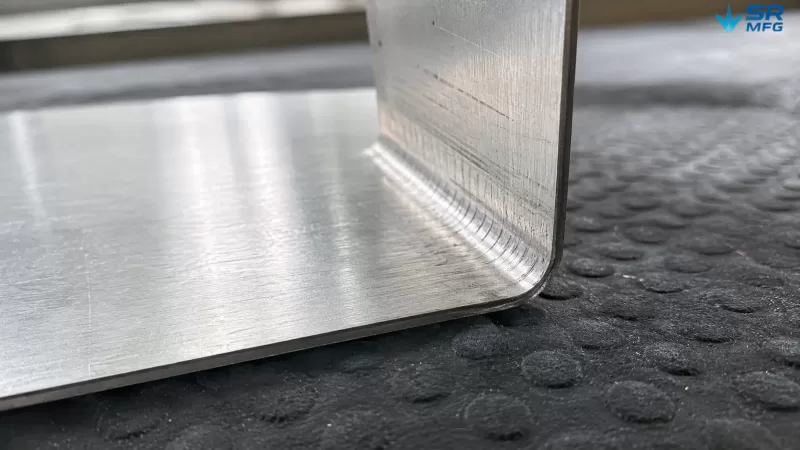
高圧での曲げ加工により、薄板表面に工具痕や引っ掻き傷が残ることがあり、特に鏡面仕上げやヘアライン仕上げのステンレス鋼では目立ちます。
溶接
溶接はスパッタ、熱変色、酸化痕、および微細組織が変化した熱影響部を生じさせる可能性があります。溶接部を均一な外観に復元することは、板金加工において最も手間のかかる工程の一つであることが多いです。
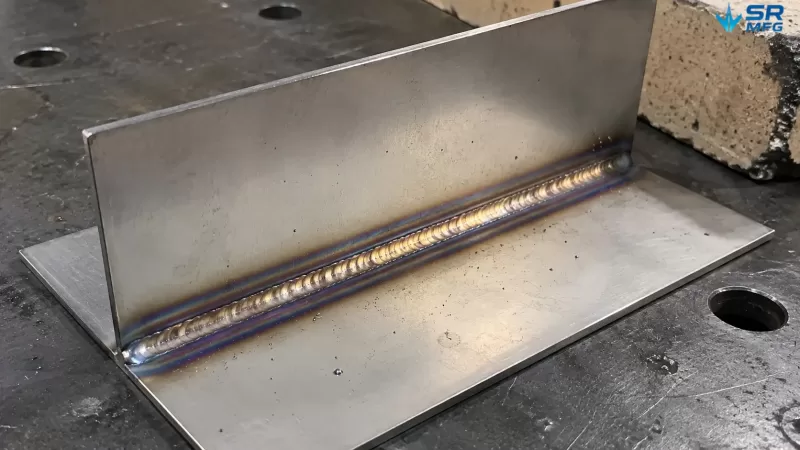
溶接により、周囲の表面に熱変色帯やスパッタが生じます。溶接部を均一な外観に仕上げ直す作業は、板金加工において最も労力のかかる工程となることがよくあります。
バリ取りおよびエッジ仕上げ
バリおよび鋭利なエッジは、表面品質の問題であると同時に安全上の問題でもあります。タンブリング、ブラシバリ取り、振動仕上げはそれぞれ異なるエッジプロファイルと表面テクスチャを生成します。
板金部品の一般的な表面処理オプション
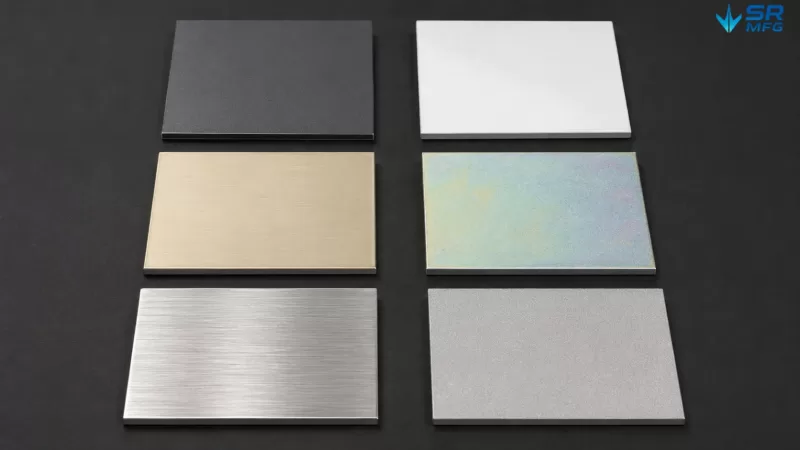
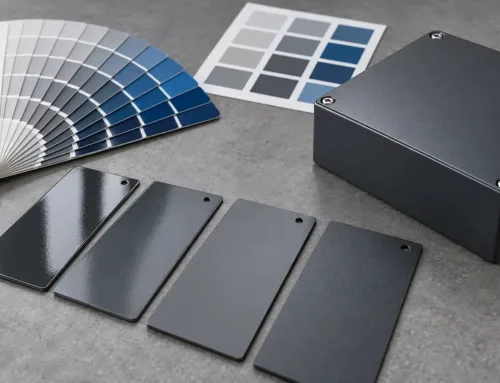
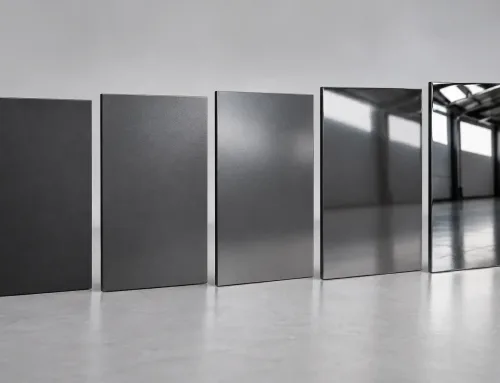
同じ母材でも、マットな粉体塗装から鏡面研磨まで、適用する表面処理によって外観や機能特性が大きく変わります。
粉体塗装
板金部品の粉体塗装 は、静電引力によって部品に乾燥粉末を付着させ、高温で焼成して耐久性のある塗膜を形成します。膜厚は通常 60–120 µm 程度です。優れた耐衝撃性、防食性、幅広い色調を提供します。ただし、塗膜は比較的厚く、補修が難しく、精密なマスキングも困難です。
ウェット塗装 / 液体塗装
ウェット塗装(液体塗装)は、より薄い塗膜を実現でき、膜厚は通常 15–50 µm 程度です。また、光沢度、メタリック効果、特殊仕上げなど、より幅広い選択肢を提供します。粉体塗装よりも補修は容易ですが、全体的な耐久性は通常劣ります。
陽極酸化処理
アルマイト処理(アルミニウム陽極酸化) は、アルミニウムおよびチタンの表面に硬質な酸化皮膜を形成する電気化学プロセスです。Type II アルマイトは装飾仕上げを提供し、染色が可能です。一方、Type III(ハードアノダイズとも呼ばれる)は、より厚く耐摩耗性の高い皮膜を形成します。このプロセスは鋼には適用できません。
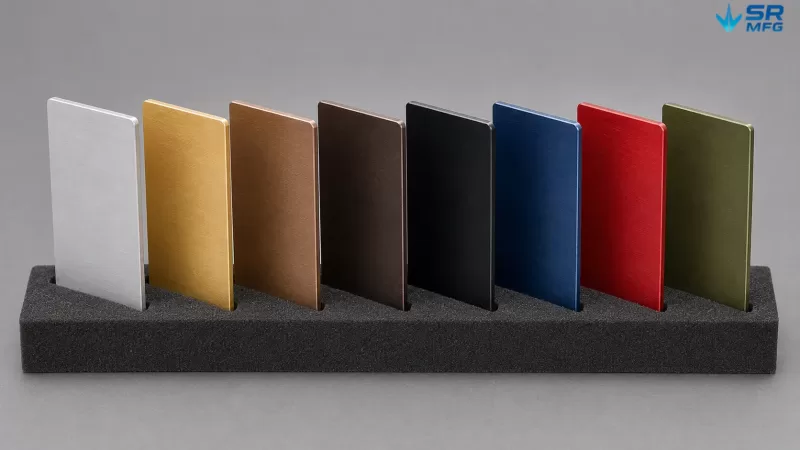
Type II アルマイト処理は、薄いアルミ板に多孔質の酸化皮膜を形成して染料を吸収させ、装飾や建築用途に向けた、耐久性と耐候性に優れた幅広い色調を実現します。
電気めっき
耐食性向上のための金属めっき、導電性、または装飾的な外観を目的としたものには、亜鉛めっき、ニッケルめっき、クロムめっきなどがあり、部品表面に薄い金属層を析出させます。
ヘアライン加工と研磨
ヘアライン加工とバフ研磨は機械的な仕上げ加工です。ヘアライン加工はステンレス鋼やアルミに方向性のある筋目模様を形成し、バフ研磨は光沢仕上げや鏡面仕上げを実現できます。
ショットブラスト / サンドブラスト
ブラスト加工は高速の研磨材を使用して均一なマットな質感を形成します。塗装やコーティングの前処理としてよく使用され、最終的な装飾仕上げとしての役割も果たします。
不動態化処理
ステンレス鋼の不動態化処理は、表面の遊離鉄の汚れを除去し、自然に形成されるクロム酸化皮膜を強化する化学処理であり、外観を大きく変えることなく耐食性を向上させます。
表面処理と材料の適合性ガイド
すべての表面処理がすべての材料に適しているわけではありません。以下の表は簡略化した適合性の参考資料です。
| 材料 | 粉体塗装 | ウェット塗装 | 陽極酸化処理 | 亜鉛めっき / 溶融亜鉛めっき | ブラッシング / 研磨 | 電着塗装 | 不動態化処理 |
|---|---|---|---|---|---|---|---|
| 炭素鋼 | ✓ | ✓ | ✗ | ✓ | ✓ | ✓ | ✗ |
| ステンレス鋼 304/316 | ✓ | ✓ | ✗ | ✓ 特別な前処理が必要 | ✓ | ✓ | ✓ |
| アルミニウム 5052/6061 | ✓ | ✓ | ✓ | ✓ ジンケート前処理が必要 | ✓ | ✓ | ✗ |
| 亜鉛メッキ鋼 | ✓ | ✓ | ✗ | ✗ | ✗ | ✗ | ✗ |
| 銅 / 真鍮 | ✓ | ✓ | ✗ | ✓ | ✓ | ✓ | ✗ |
適合しない組み合わせには特に注意が必要です。アルマイト処理はアルミニウムとチタンにのみ適しています。 アルミニウムの電気めっきには、特殊なジンケート前処理が必要です。亜鉛メッキ面は、高い熱や化学処理が亜鉛層を損傷する可能性があるため、後工程の選択肢が制限されます。
DFM:適切な表面仕上げを指定し、実現する方法
図面への表面仕上げの指定方法
ISO 1302 または ASME Y14.36 に従った標準の表面仕上げ記号を使用し、必要な Ra または Rz 値 を明確に定義してください。以下を説明する簡潔な注記を追加します:
- 「外観見える面のみ」 など、どの面が重要か
- その要求が コーティング前かコーティング後か
- どの検査規格または測定方法を使用すべきか
板金加工プロセス別の一般的なRa範囲
以下の表は、板金製造で一般的に達成可能な表面粗さレベルを示しています。
| 加工 | 一般的なRa(µm) |
|---|---|
| レーザー切断端 | 3.2–12.5 |
| 保護された曲げ面 | 0.4–1.6 |
| 溶接後そのままの継手 | 6.3–25.0 |
| 粉体塗装後 | 0.8~3.2、コーティングのテクスチャによる |
| Type II アルマイト処理後 | 通常、母材の仕上げが維持される |
| ブラスト処理後 | 1.6–6.3 |
表面仕上げを損なう可能性のある設計形状
深い内部溝はコーティングメディアや薬品を滞留させる可能性があります。非常に小さな内部半径は、工具やブラストメディアが表面に到達するのを妨げる場合があります。薄いフランジは高温硬化炉で変形する可能性があります。溶接後に密閉された表面は、仕上げ加工が不可能になる場合があります。
DFMレビュー の段階でこれらの特徴を特定することで、コストのかかる手直しを防ぐことができます。
表面仕上げと公差の相互作用
重研削、材料を除去するブラスト、厚いコーティングなどの過度な表面仕上げは、部品の寸法を変化させます。表面仕上げの要求と寸法公差は調整が必要です。外観、機能、製造性の間の矛盾を避けるためです。
品質管理と一般的な表面欠陥
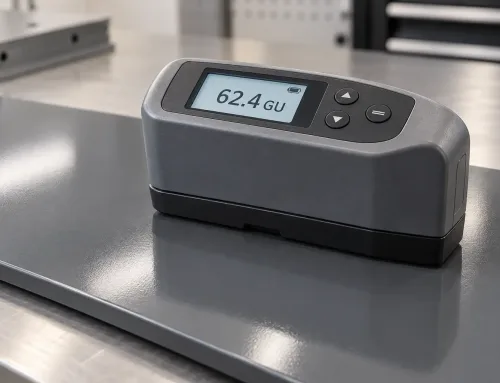
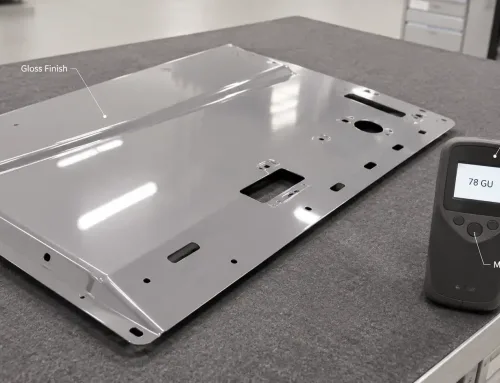
板金検査方法 には、定量的な Ra または Rz データのためのプロフィロメータ測定、標準粗さ見本との目視比較、クロスカット密着試験、塩水噴霧試験、装飾面の光沢計測定などが含まれます。
一般的な試験項目:
- クロスカット試験(ASTM D3359 など)、塗膜の密着性評価用
- 塩水噴霧試験(ASTM B117 など)、耐食性評価用
- 光沢測定、見える面または装飾面用
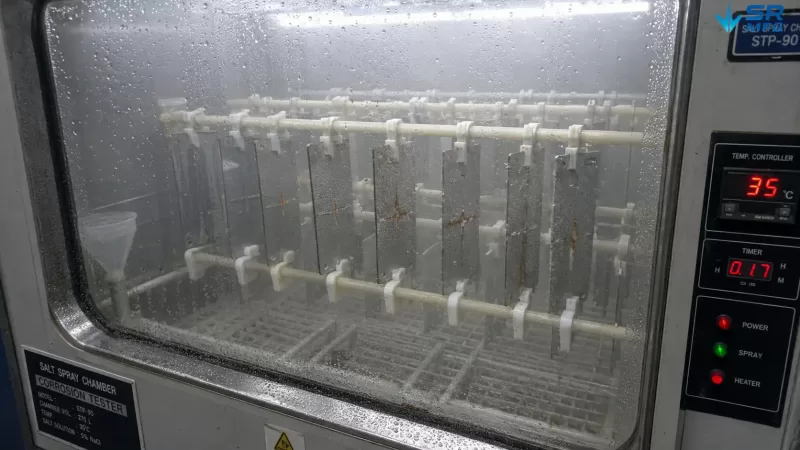
コーティングされた試験片を、ASTM B117 に従い密閉槽内で連続的な塩霧に曝露します。これは、表面処理の耐食性を評価するための標準的な加速試験方法です。
一般的な不具合と是正処置
| 欠陥 | 考えられる原因 | 一般的な是正処置 |
|---|---|---|
| オレンジピール | 塗膜が厚すぎる、または硬化パラメータが不適切 | スプレー設定とオーブン硬化プロファイルを調整する |
| たれ / 流れ | 1回の塗布での膜厚過多 | 1回あたりの塗布膜厚を低減する |
| ピンホール | 基材の汚染またはガス放出 | 前処理洗浄を改善し、基材のガス放出を確認する |
| 密着不良 | 表面前処理の不足 | 前処理工程とブラストグレードを検証する |
| 溶接変色 | 入熱過多またはシールドガス不足 | 溶接パラメータを最適化し、必要に応じてバックパージを使用する |
| 色むら | ロット間の差異または硬化の不均一 | 同一の粉体ロットを使用し、オーブン温度の均一性を管理する |
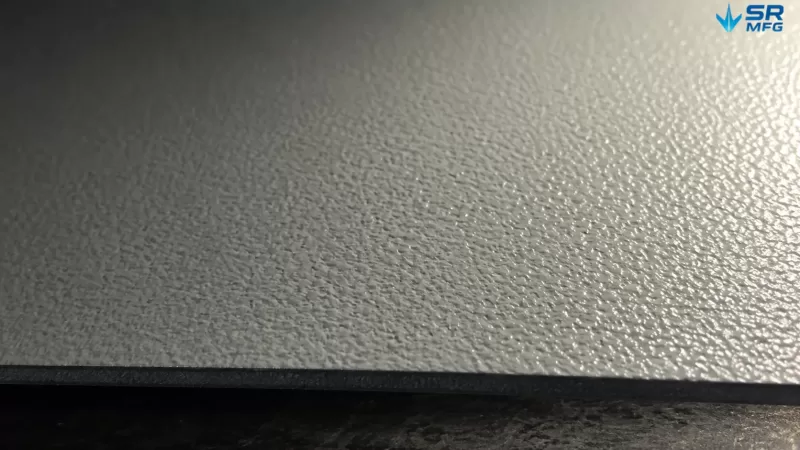
オレンジピール — 膜厚の過剰や不適切な硬化によって生じる粉体塗装の一般的な欠陥 — は、方向性のある斜め光で検査すると明確に見えます。
表面仕上げに関する一般的な誤解
“「Ra値は低ければ低いほど良い。」”
適切な表面仕上げは機能によって異なります。シール面には低いRa値が必要な場合がありますが、塗料やコーティングの密着を必要とする表面には、機械的密着のために最低限の粗さが必要です。
“「表面処理は基材の欠陥を隠せる。」”
コーティングは、基材表面の欠陥を隠すというより、むしろ強調することが多い。深い研磨痕、傷、粗い溶接仕上げは、粉体塗装の下から透けて見えることがあります。
“「粉体塗装と液体塗装は互換性がある。」”
これらは膜厚、柔軟性、補修性、コスト構造、外観が異なります。適切な選択は用途の要求事項によって決まります。
“「すべての金属を陽極酸化処理できる。」”
有効な陽極酸化皮膜を形成できるのはアルミニウムとチタンのみです。鋼材を陽極酸化処理しても有用な仕上げにはなりません。
“「表面仕上げは外観だけの問題である。」”
表面仕上げは、耐食性、疲労性能、シールの完全性、塗装の密着性、および耐用年数に直接影響します。