
金属研削サービス
SR MFGは、表面の平坦化、溶接部のなじみ処理、エッジ仕上げ、および管理されたヘアラインまたは研削テクスチャを必要とする板金部品向けに金属研削サービスを提供しています。.
盛り上がった欠陥の除去、目に見える段差のなじみ処理、表面の均一性向上、および研磨、コーティング、組立、最終外観承認のための前処理をお手伝いします。外観が重要な部品では、ヘアライン方向、A/B面ゾーン、粗さ目標値、承認済みサンプルとの一致を管理できます。.
24時間以内にカスタム見積もりを取得
図面をアップロードしてエンジニアリングレビューを受けてください。.
金属研削とは?研磨・バリ取りとの違い
金属研削とは、徐々に細かい砥粒を使って表面を平坦化していく作業と考えることができます。砥粒とワークピース間に制御された相対運動を生じさせることで、研削は余分な材料を予測可能な方法で除去し、顕著な工具痕、溶接段差、深いキズを平らにし、より均一で安定した表面を実現します。実際には、研削は通常、研磨ベルト、研削ホイール、または研磨ブラシで行われます。.
より高い光沢、あるいは鏡面仕上げが目標の場合、研削の後に通常研磨やその他の仕上げ工程が続きます。.
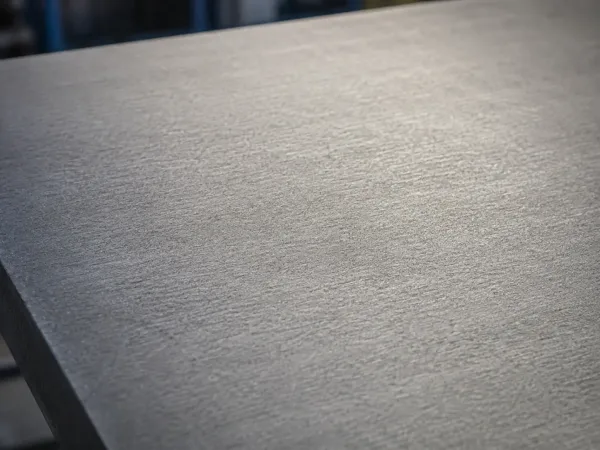
研削 vs. 研磨 vs. バリ取り
これらの工程は似て見えるかもしれませんが、解決する課題は異なります。以下の比較を参考に、部品に適した仕上げ、エッジ状態、検査要件を定義してください。.
研削
表面平坦化、欠陥除去、テクスチャ制御。.
工具痕、溶接段差、深いキズ、不均一な表面。.
より平坦で均一。高い光沢は主目的ではありません。.
材料が除去されるため、除去量と平坦度を管理する必要があります。.
定義する A面エリア, 、ヘアライン方向、RaまたはRa max、および承認済み参照サンプル。.
研磨
より細かい外観仕上げ、光沢、滑らかな外観。.
くすんだ表面、細かいキズ、外観要件。.
より高い光沢、滑らかな表面、より高い外観グレード。.
材料、方法、仕上げ目標によって若干の変化が生じる場合があります。.
目標光沢、必要に応じて鏡面グレード、Ra目標値、および承認済み参照サンプルを定義してください。.
バリ取り / エッジブレイク
バリ除去、より安全なエッジ、組立嵌合の容易化。.
鋭利なエッジ、組立の引っかかり、穴やエッジのバリ、取扱いリスク。.
より滑らかで鋭利さの少ないエッジ、バリ低減、安全性向上。.
通常は最小限ですが、重要なエッジには明確な限度と許容除去量が必要です。.
バリ取り、エッジブレイク、最大エッジ半径、または許容面取り範囲を指定してください。.
エンジニアリングノート: 部品が表面修正、外観仕上げ、安全な組立エッジを必要とする場合、研削、研磨、バリ取りを組み合わせることができます。.
研削表面テクスチャオプション
外観要件、材料、後工程用途に基づいて、適切な視覚的テクスチャとヘアラインスタイルを選択してください
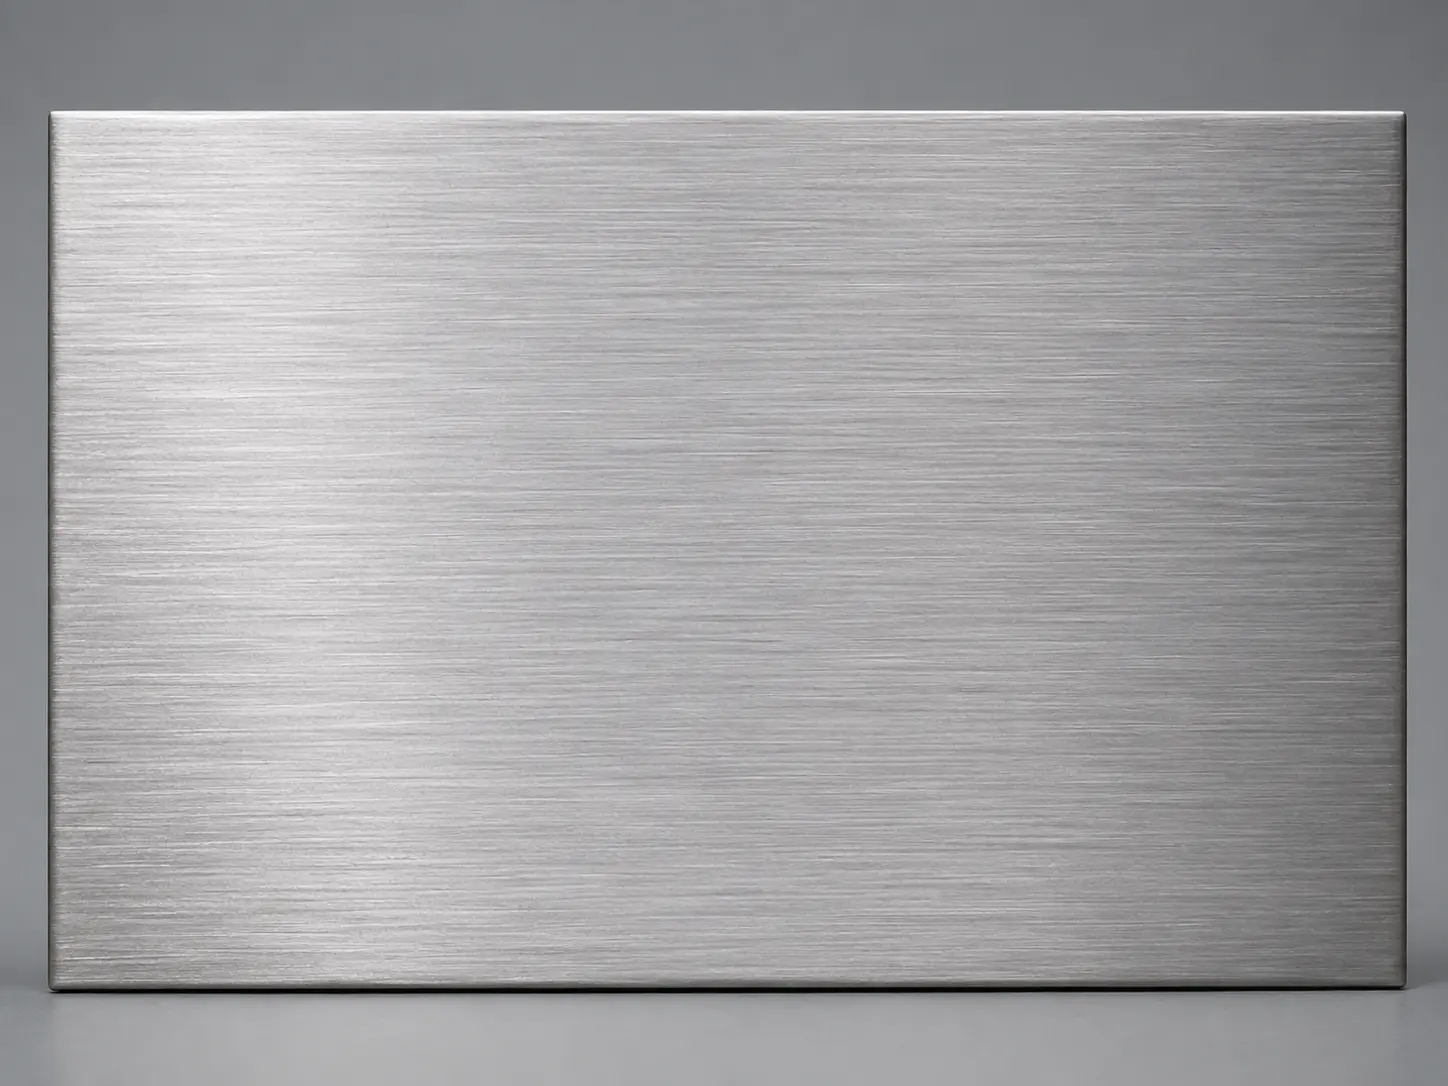
リニアヘアライン / 方向性ヘアライン
テクスチャプロファイル: 一方向の連続した直線ヘアライン。.
一般的な方法: 段階的なベルト仕上げによるヘアラインの精製と設定。.
最適な用途: ステンレス鋼パネル、外観筐体、露出表面。.
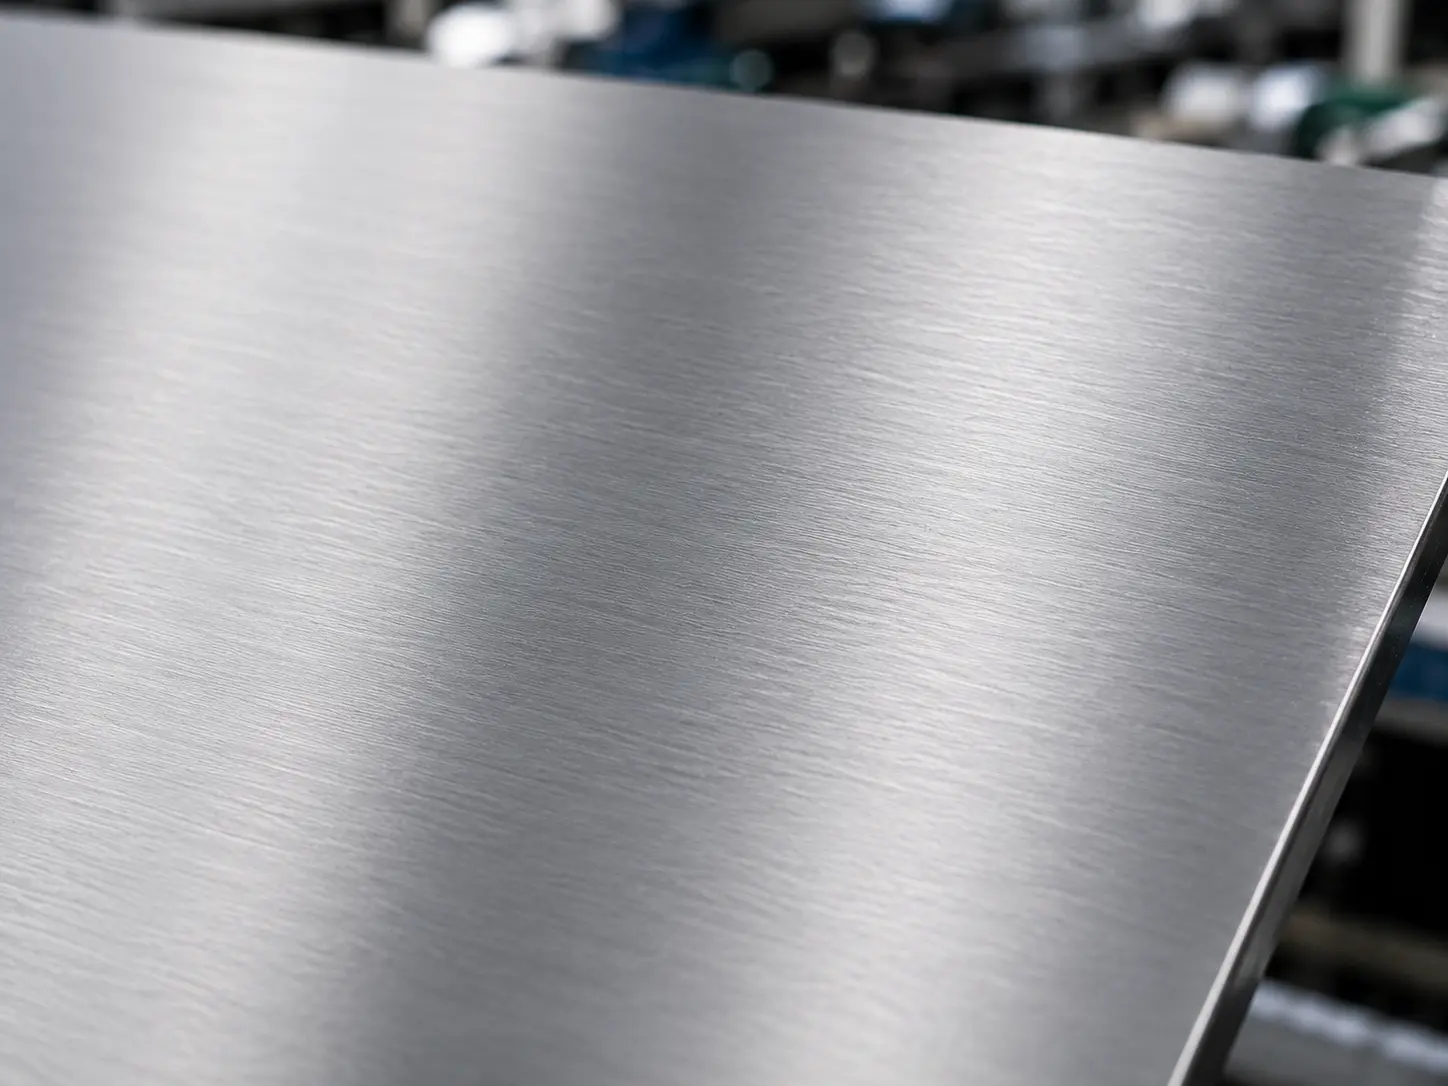
No.4サテン仕上げ
テクスチャプロファイル: より柔らかく、より均一な方向性ヘアライン外観。.
一般的な方法: 通常は150~180グリット程度で、承認済みリファレンスに合わせます。.
最適な用途: 304/316の化粧部品、機器ハウジング、キッチンパネル。.
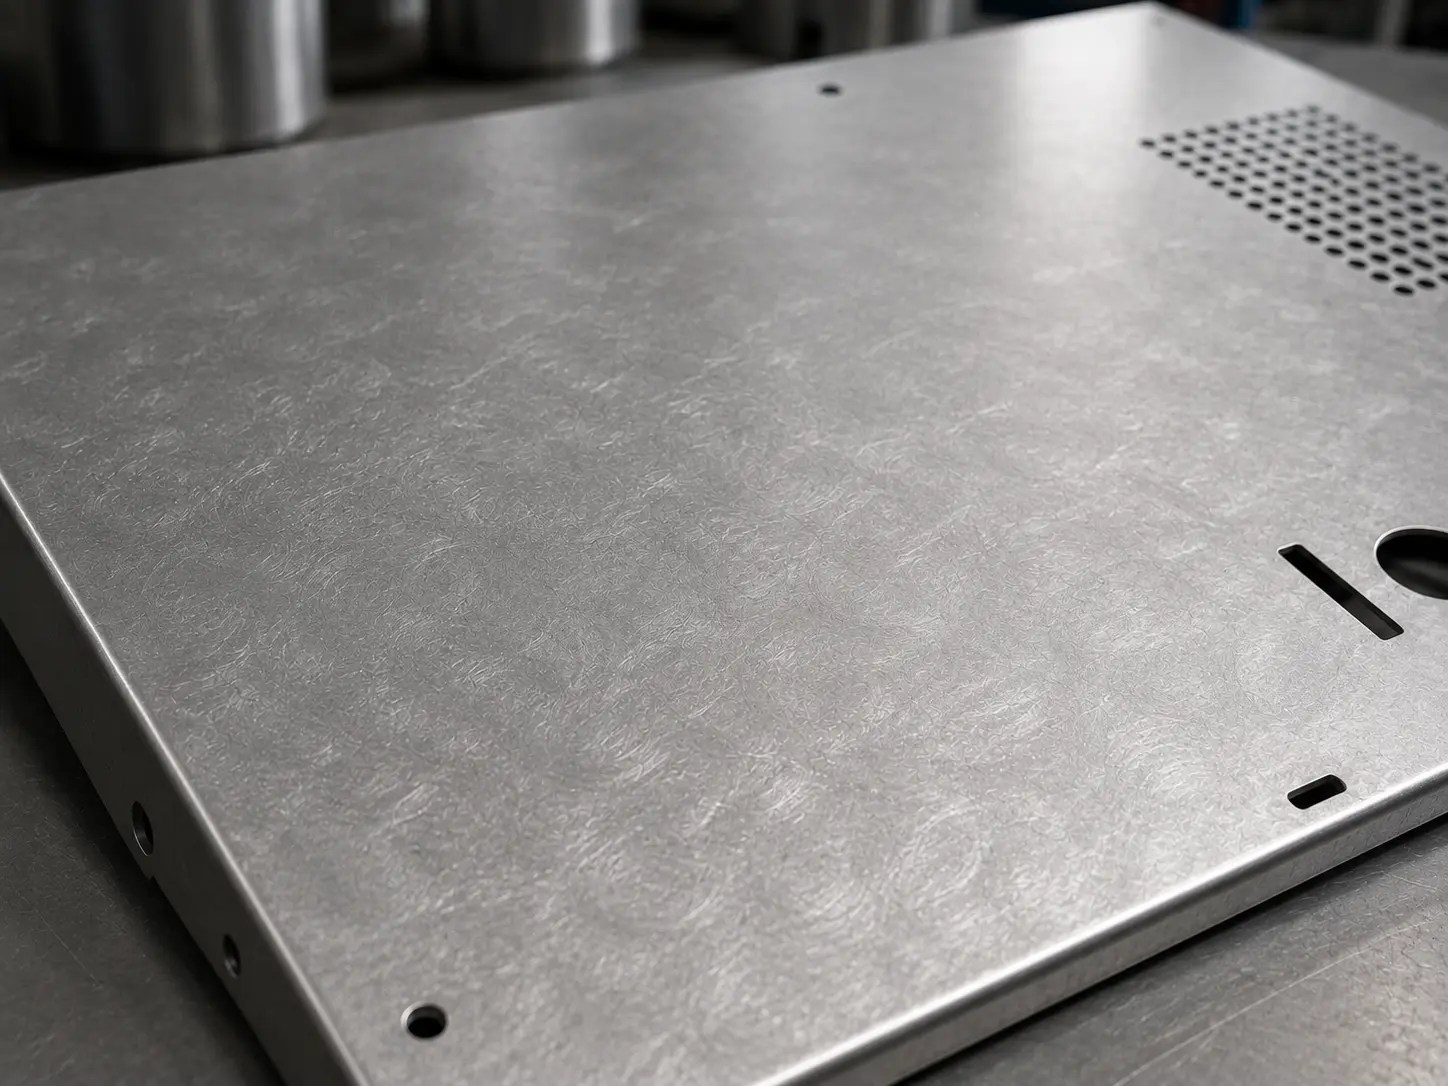
ランダム/スワール/非方向性テクスチャ
テクスチャプロファイル: 固定された目方向のないランダムパターン。.
一般的な方法: ランダムオービットサンディングまたは専用の非方向性ツーリング。.
最適な用途: 方向性が望ましくない化粧表面。.
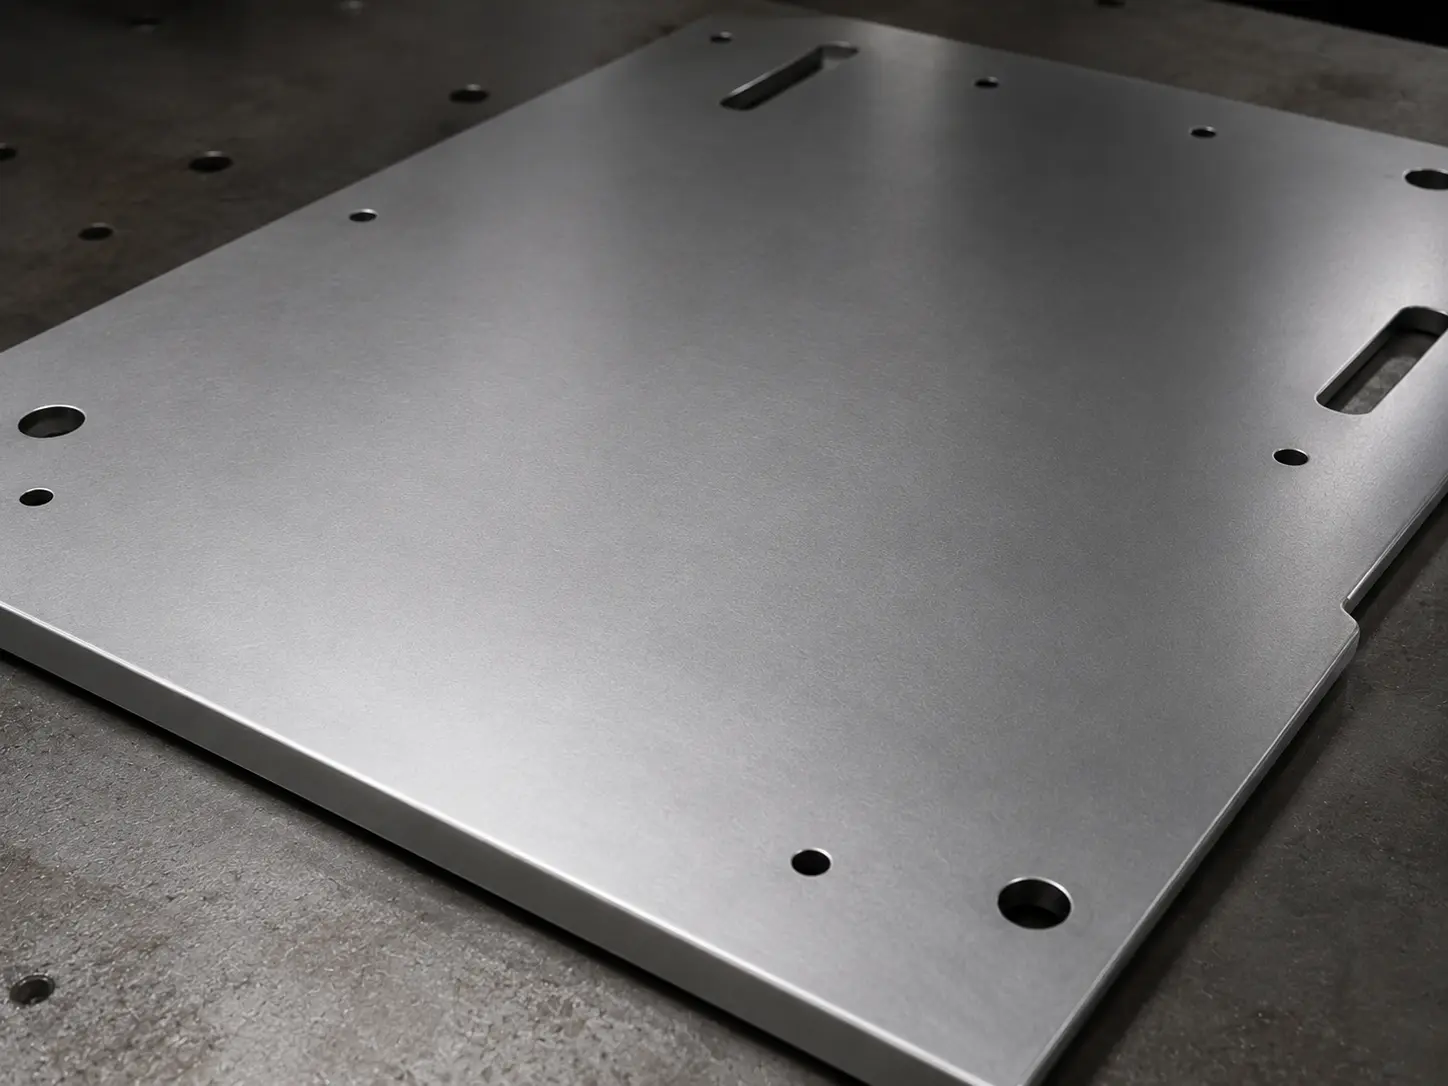
ブレンディング/マット均一化
テクスチャプロファイル: よりマットで均一な全体感、目視可能なキズ線を最小化。.
一般的な方法: ブレンディングおよび平滑化用の不織布研磨ベルトまたはホイール。.
最適な用途: 塗装前の均一化、軽度の化粧部品、溶接遷移部のブレンディング。.
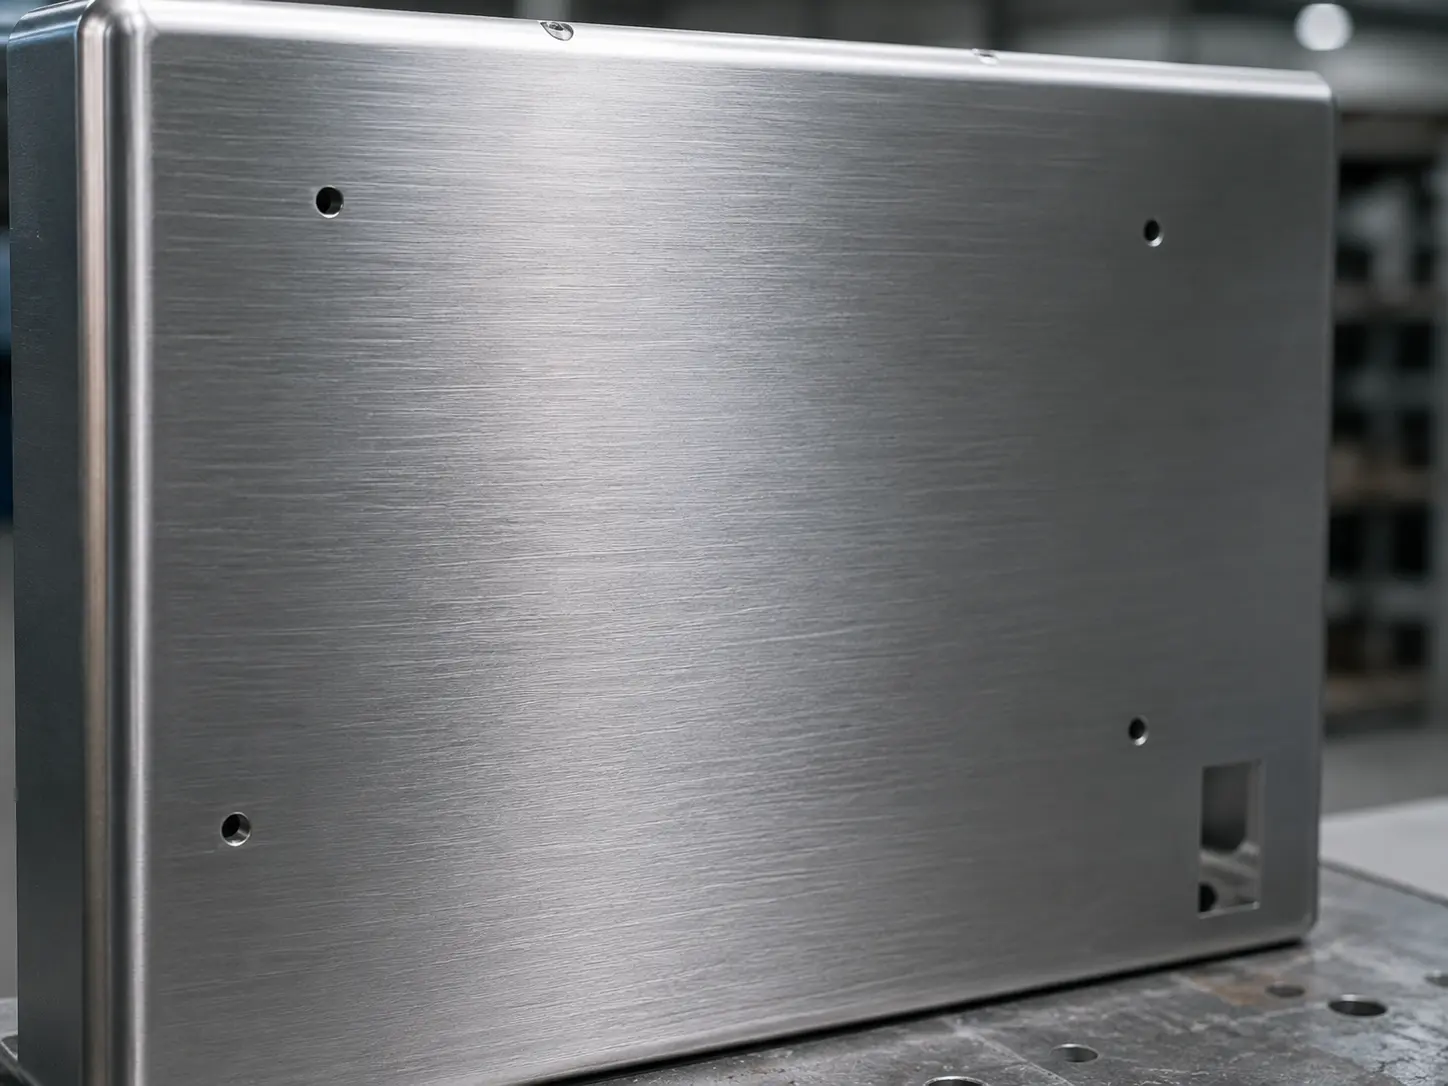
溶接目立て復元/目合わせ
テクスチャプロファイル: 溶接部が周囲の表面と一致するように目を再構築します。.
一般的な方法: まず溶接段差を除去し、その後、指定された最終目方向を再構築します。.
最適な用途: 厳密な目合わせが求められる化粧ステンレスアセンブリ、パネル、カバー。.
金属研削における材料適合性
炭素鋼/
ステンレス鋼/
鋳鉄
標準対応能力
- 一般的な研磨材: 酸化アルミニウム系
- 最適な用途: 表面平坦化、溶接ブレンディング、テクスチャ制御
- 注意: 安定した切削量と一貫したテクスチャ
焼入れ鋼&
軸受鋼
高硬度
- 一般的な研磨材: CBN推奨
- 最適な用途: 焼入れ材の制御された研削
- 注意: 入熱を管理し、表面品質を維持
アルミニウム&
銅合金
目詰まり防止重視
- 一般的な研磨材: SiC/目詰まり防止系
- 最適な用途: 軟質非鉄金属
- 注意: かすり傷、引きずり痕、切りくず付着の低減に寄与
チタン&耐熱
合金
ケースバイケース
- 一般的なアプローチ: 制御されたプロセスパラメータ
- 最適な用途: 熱感受性合金
- 注意: 熱損傷、変色、表面不具合を低減
特殊/
硬質材料
該当する場合
- 一般的な研磨材: ダイヤモンド系
- 最適な用途: 超硬、セラミックス、特殊材料
- 注意: 硬度、形状、仕上げ目標により検討
エンジニアリングノート: 最終的な研磨材の選定は、材料硬度、部品形状、仕上げ目標、熱感受性、および湿式研削か乾式研削かの要件によって決まります。.
標準化された金属研削プロセス
金属研削プロセス(動画デモンストレーション)
図面確認&
仕上げレビュー
- 外観エリア、ヘアライン方向、仕上げ目標を確認
- 図面詳細、Ra目標値、承認基準を確認
材料確認&
トレーサビリティ
- 材料グレード、入荷時の表面状態、バッチ識別を検証
- 研削開始前にトレーサビリティを設定
治具固定&
表面保護
- 重要ゾーンと外観面を保護
- クランプ、マスキング、セットアップの安定性を管理
粗研削&
欠陥レベリング
- 溶接段差、キズ、主要な表面不規則性を除去
- 後工程の仕上げに向けた均一なベース面を形成
精密研削&
ヘアライン設定
- 指定仕上げに向けて段階的にテクスチャを調整
- ヘアライン方向、外観の均一性、表面品質を確定
洗浄、検査
&梱包
- 部品を洗浄・乾燥し、必要に応じて外観とRaを検査
- 出荷前に保護梱包を実施
エンジニアリングノート: 実際の研削フローは、材料、表面ゾーン、ヘアライン方向、仕上げ目標、熱感受性、および承認済み参照サンプルによって異なります。.
金属研削のご要件をレビューする準備はできましたか?
図面、材料グレード、表面状態、研削エリア、ヘアライン方向、目標仕上げ、Ra要件、溶接なじみ処理のニーズ、検査基準をお送りください。当社のエンジニアリングチームが部品形状を確認し、適切な研削プロセスをご提案します。.
業界別金属研削アプリケーション
SR MFGは 板金部品向け金属研削サービス データセンター機器、民生電子機器、電気システム、産業機器、新エネルギーシステム、屋外製品などに使用されています。金属研削は、不均一な表面のレベリング、溶接遷移部のなじみ処理、工具痕や表面欠陥の除去、切断・曲げ・溶接・成形後の制御された表面テクスチャの形成に役立ちます。.
当社は、より安全なエッジ、より滑らかな表面、溶接なじみ処理、寸法調整、または塗装・粉体塗装・研磨その他の表面仕上げ工程前の下地処理を必要とする金属部品について、試作検証と安定した量産の両方に対応しています。.
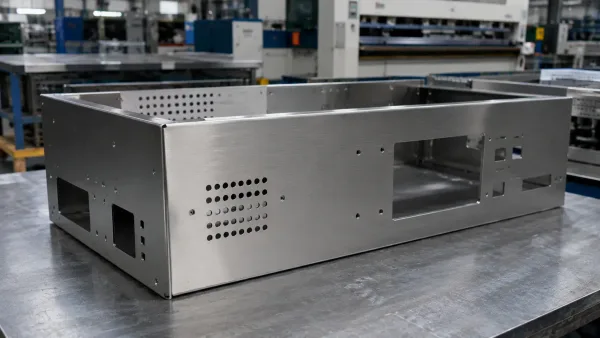
データセンター・IT機器
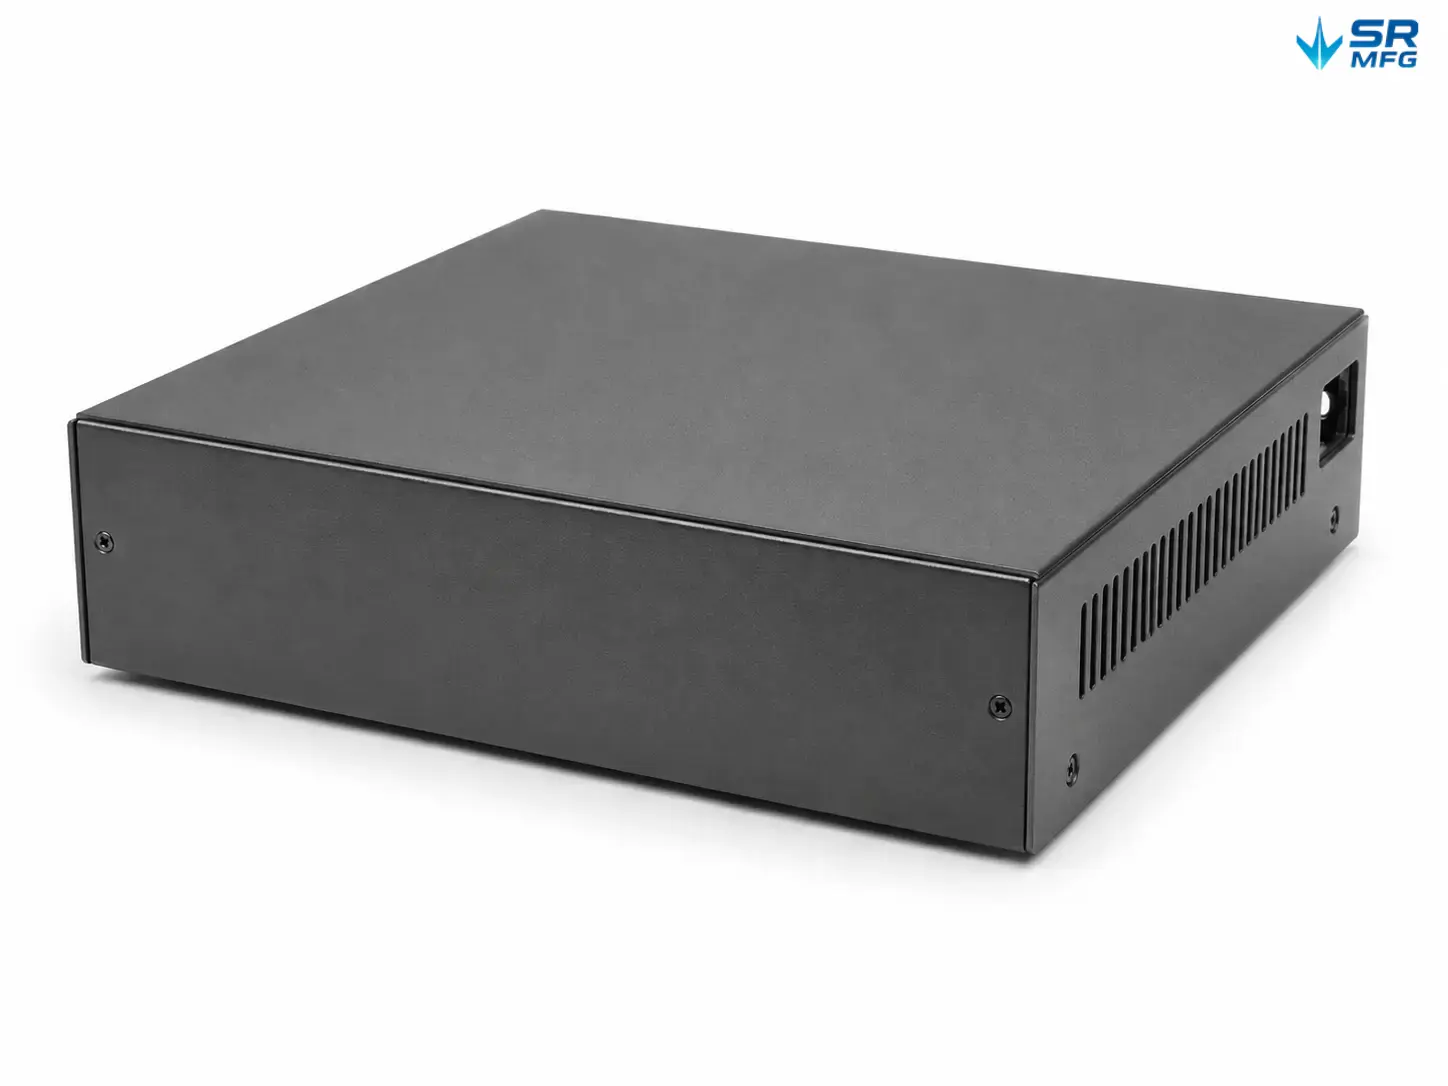
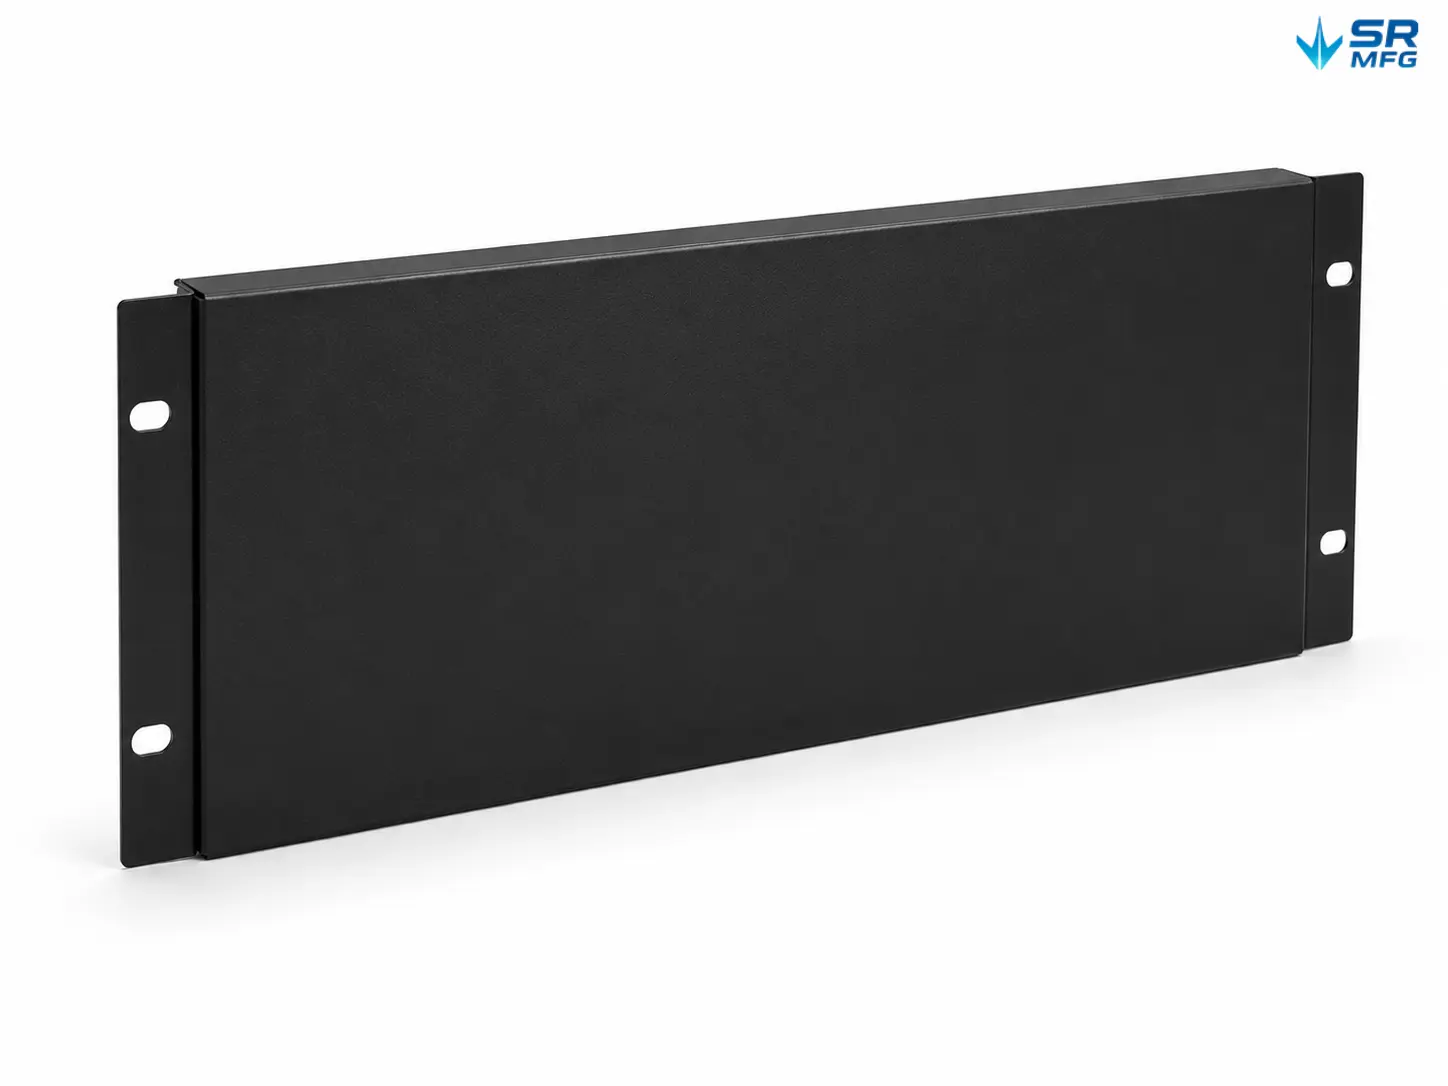
データセンター、ネットワークインフラ、ITハードウェア部品向けの金属研削。クリーンなエッジ、平坦な表面、信頼性の高い組立が重要な用途に適用されます。.
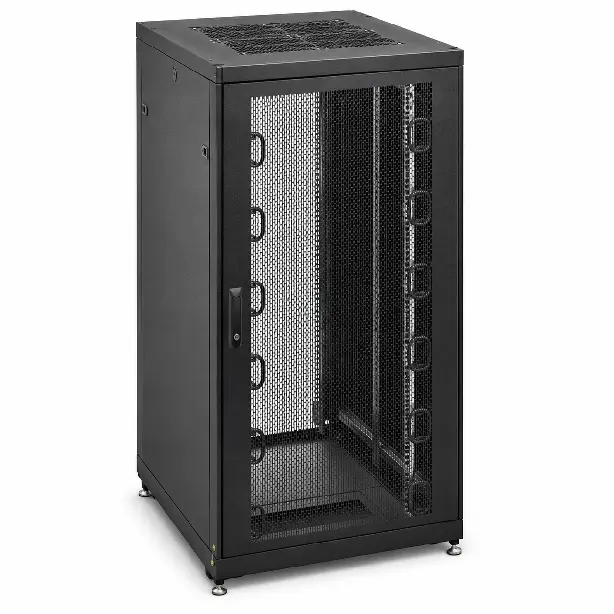
- サーバーラックフレーム・レール
- ケーブルマネジメントトレイ
- キャビネットパネル・ドア
- 取付ブラケット・プレート
コンシューマーエレクトロニクス
民生電子機器の筐体、内部ブラケット、ディスプレイ構造体、精密板金アセンブリ向けの研削ソリューション。クリーンなエッジと制御された表面品質が求められる用途に対応します。.
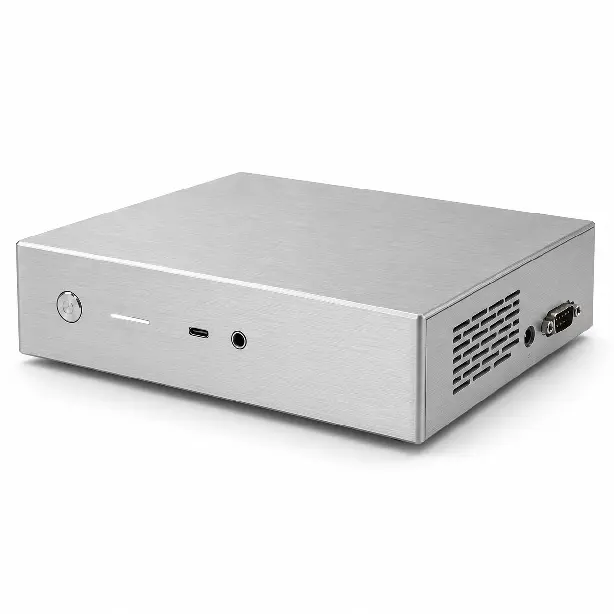
- デバイス筐体・カバー
- 内部支持ブラケット
- ディスプレイ取付構造
- スピーカー・オーディオ金属部品
- 小型精密成形部品
電気設備
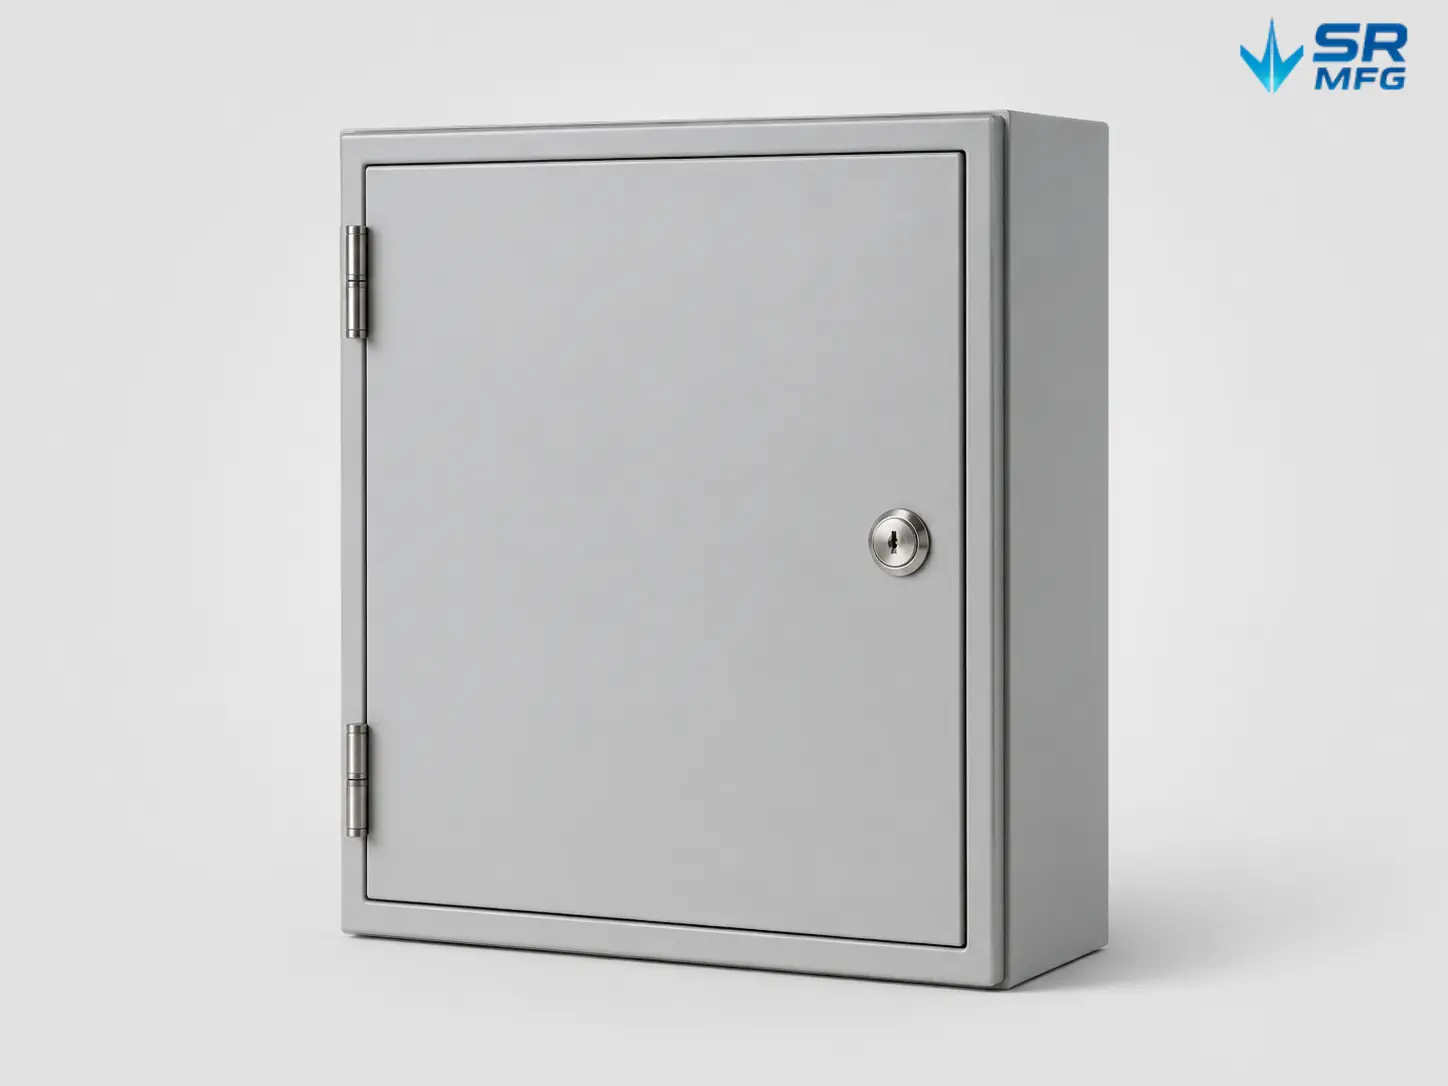
電気筐体、制御盤、配電ユニット、産業用電気システム向けの金属研削。エッジの安全性、表面下地処理、嵌合の一貫性が重要な用途に適用されます。.
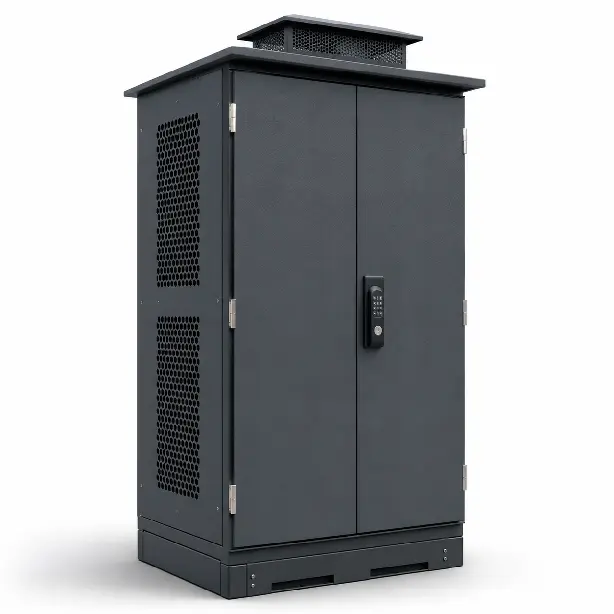
- 電気キャビネット筐体
- 制御ボックスパネル
- 端子取付板
- DINレールブラケット
- 通気・アクセスパネル
産業機械
機械、自動化システム、生産設備、構造機械アセンブリ向けの研削サービス。バリ除去、溶接平滑化、表面補正が求められる用途に対応します。.
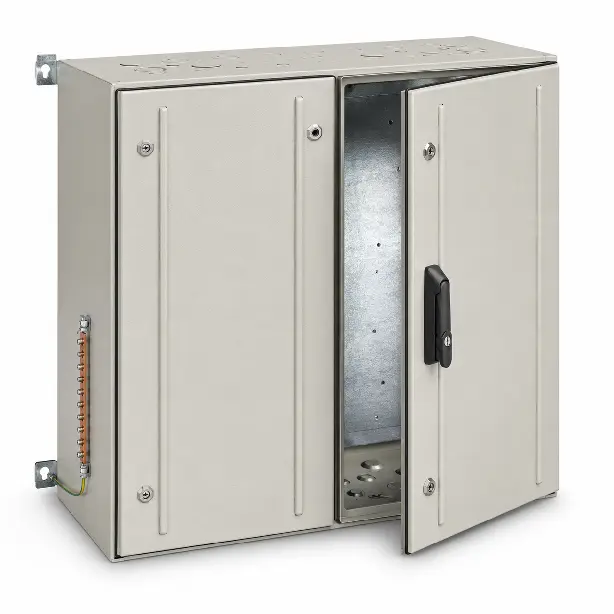
- 機械カバー・ガード
- 設備フレーム
- コンベアブラケット
- センサー取付プレート
- 保護パネル&シールド
新エネルギーシステム
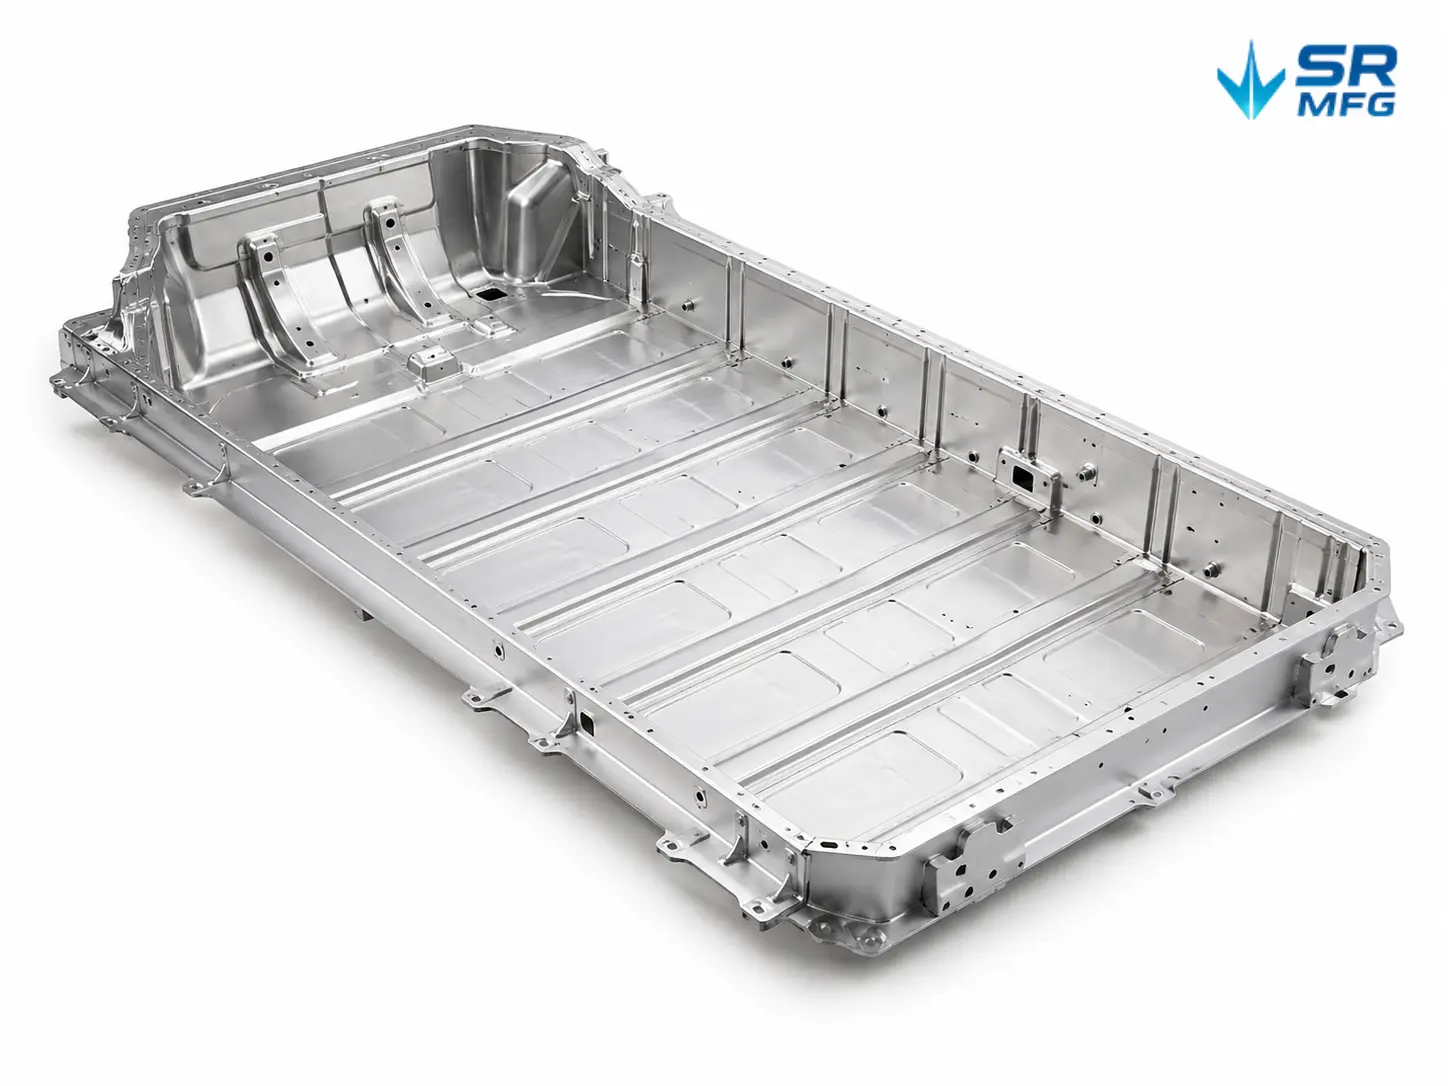
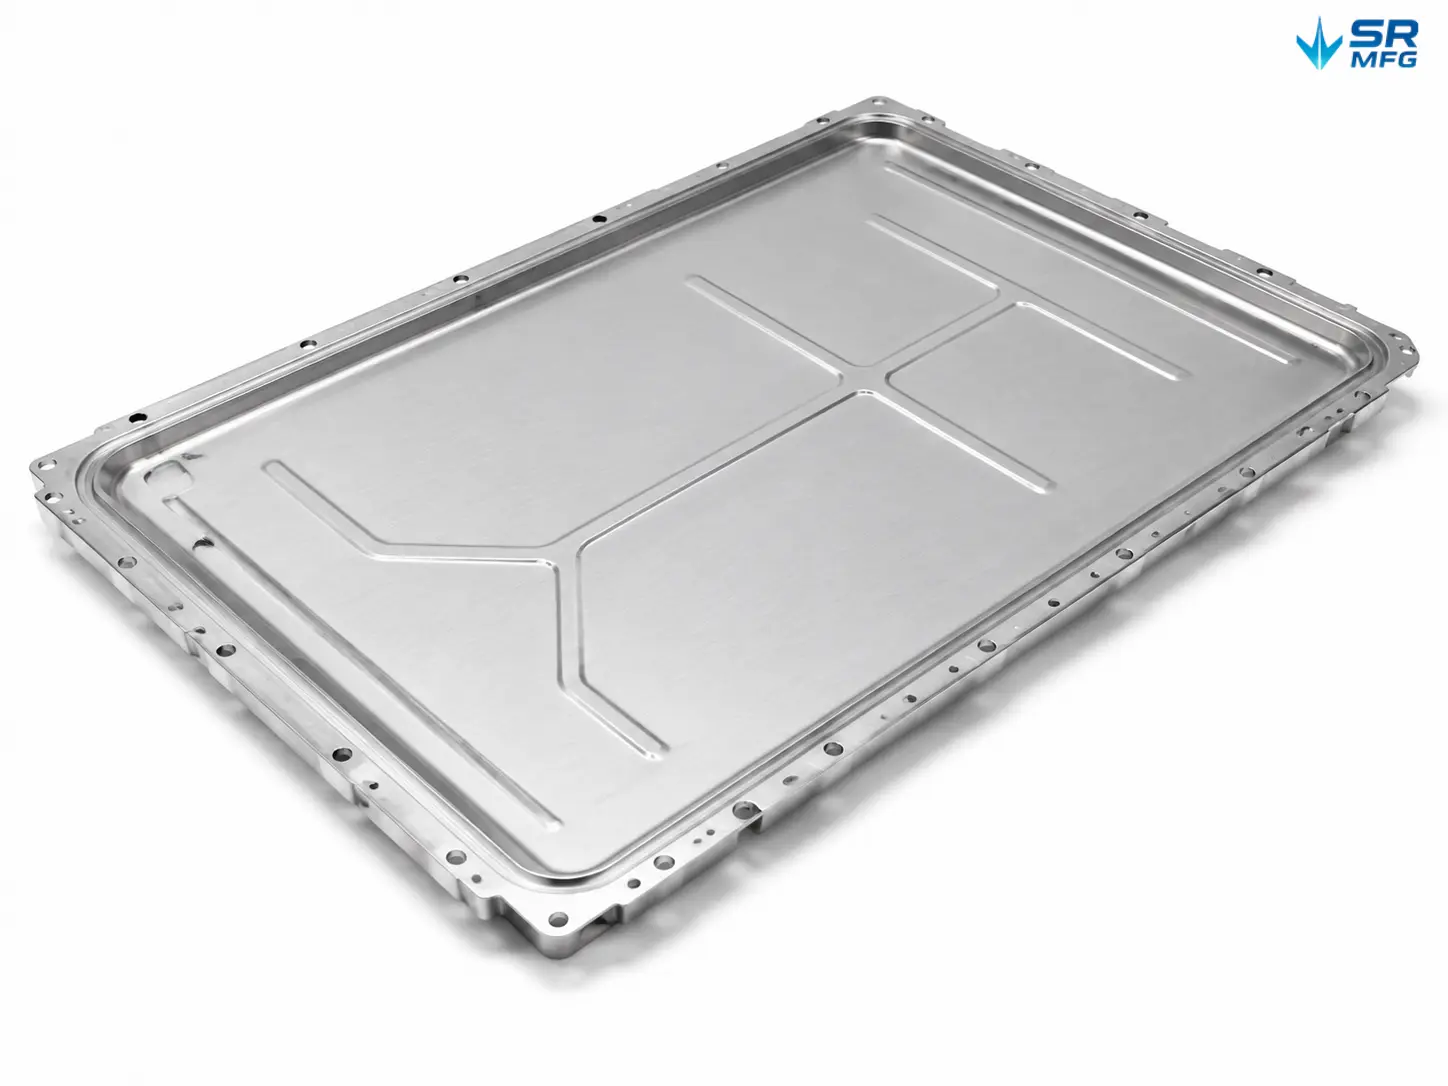
EV充電設備、バッテリーシステム、蓄電キャビネット、電力変換ユニット向けの金属研削。クリーンなエッジ、溶接なじみ処理、表面下地処理が必要な用途に適用されます。.
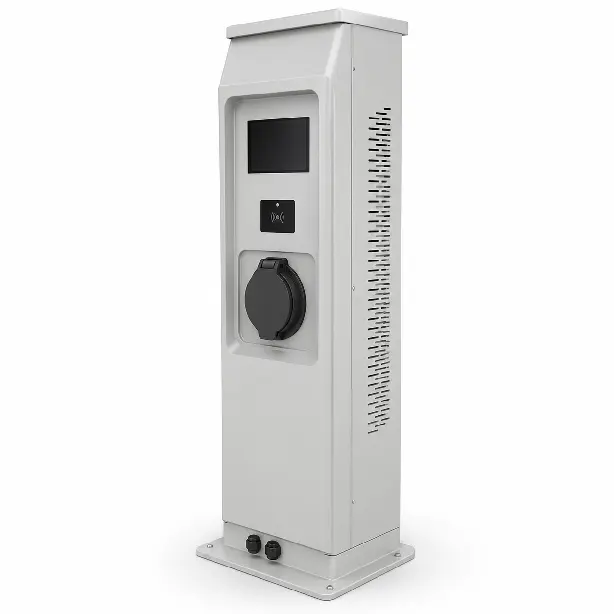
- バッテリー筐体部品
- 充電ステーションキャビネット
- 蓄電キャビネットパネル
- バスバーサポートブラケット
- パワーモジュールハウジング
屋外設備
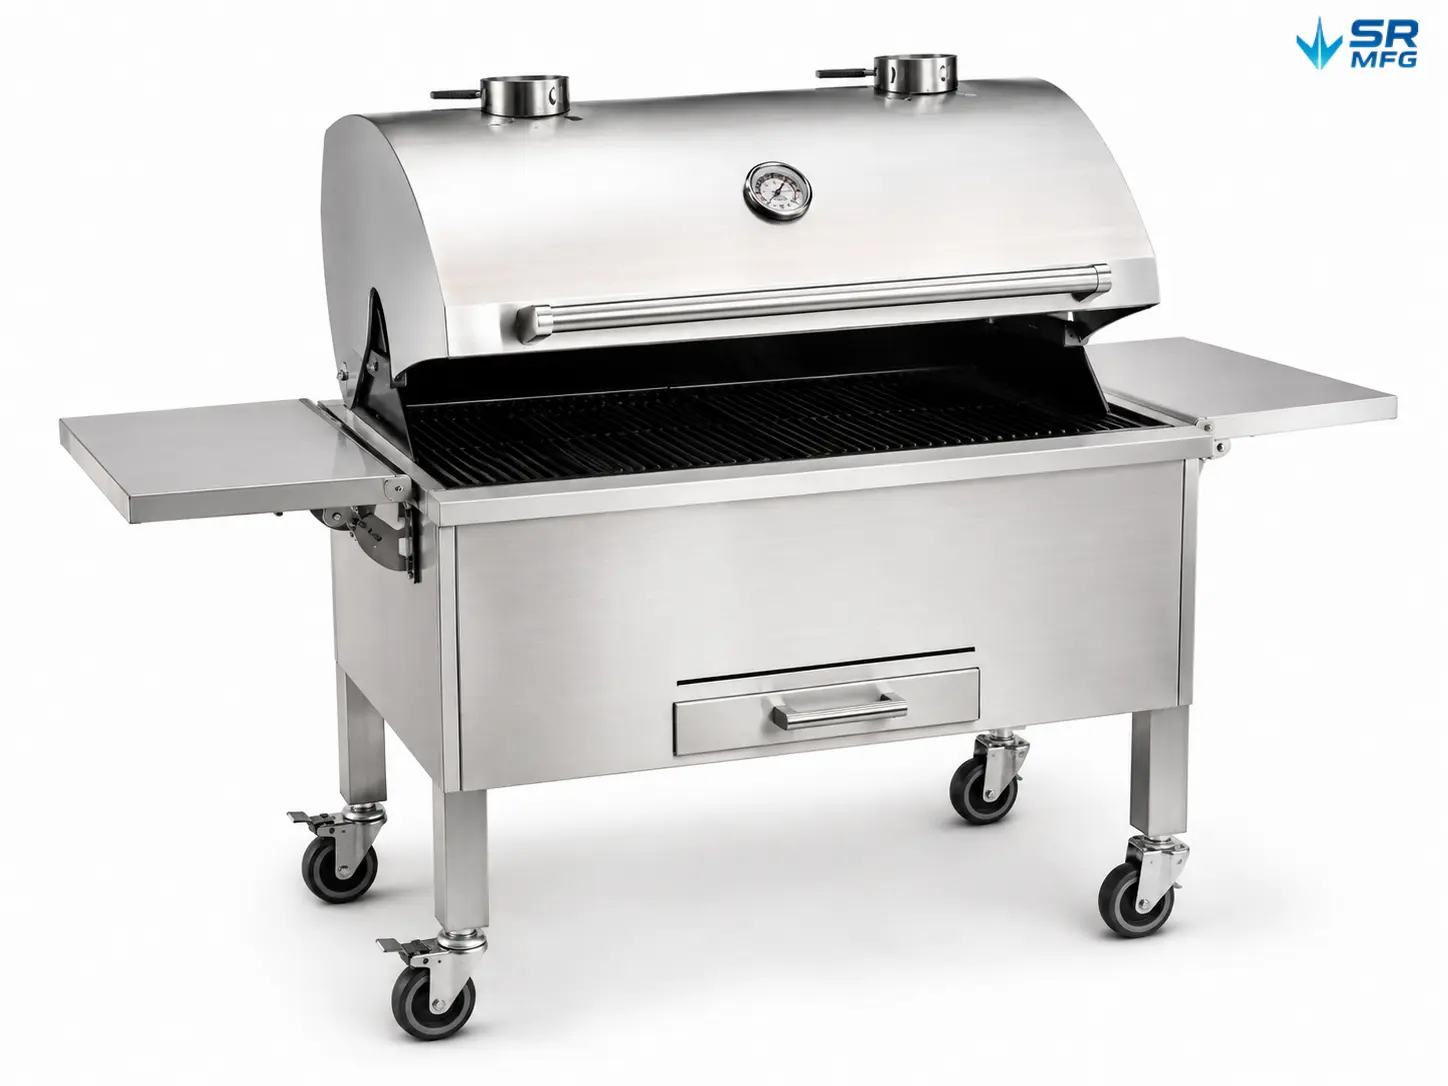
屋外筐体、設備カバー、BBQグリル、照明システム、構造用金具向けの研削サービス。より安全なエッジ、よりクリーンな溶接部、最終仕上げのためのより良い下地処理が求められる用途に対応します。.
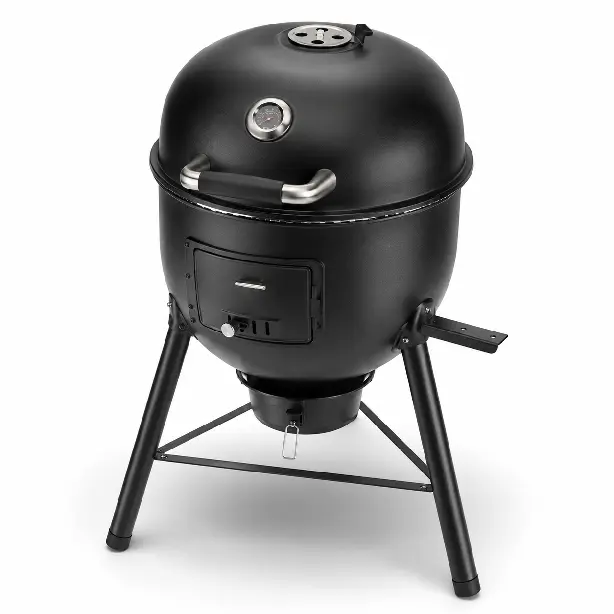
- 屋外設備筐体
- BBQグリル板金本体
- 保護カバー&パネル
- 取付ブラケット
- 耐候性構造部品
お客様の用途に合わせて設計
単品試作でも安定した量産でも、SR MFGは表面平坦度、溶接遷移部、表面の均一性、組立嵌合、後工程仕上げの準備性を向上させる管理された金属研削を提供します。.
研削用途向け板金部品
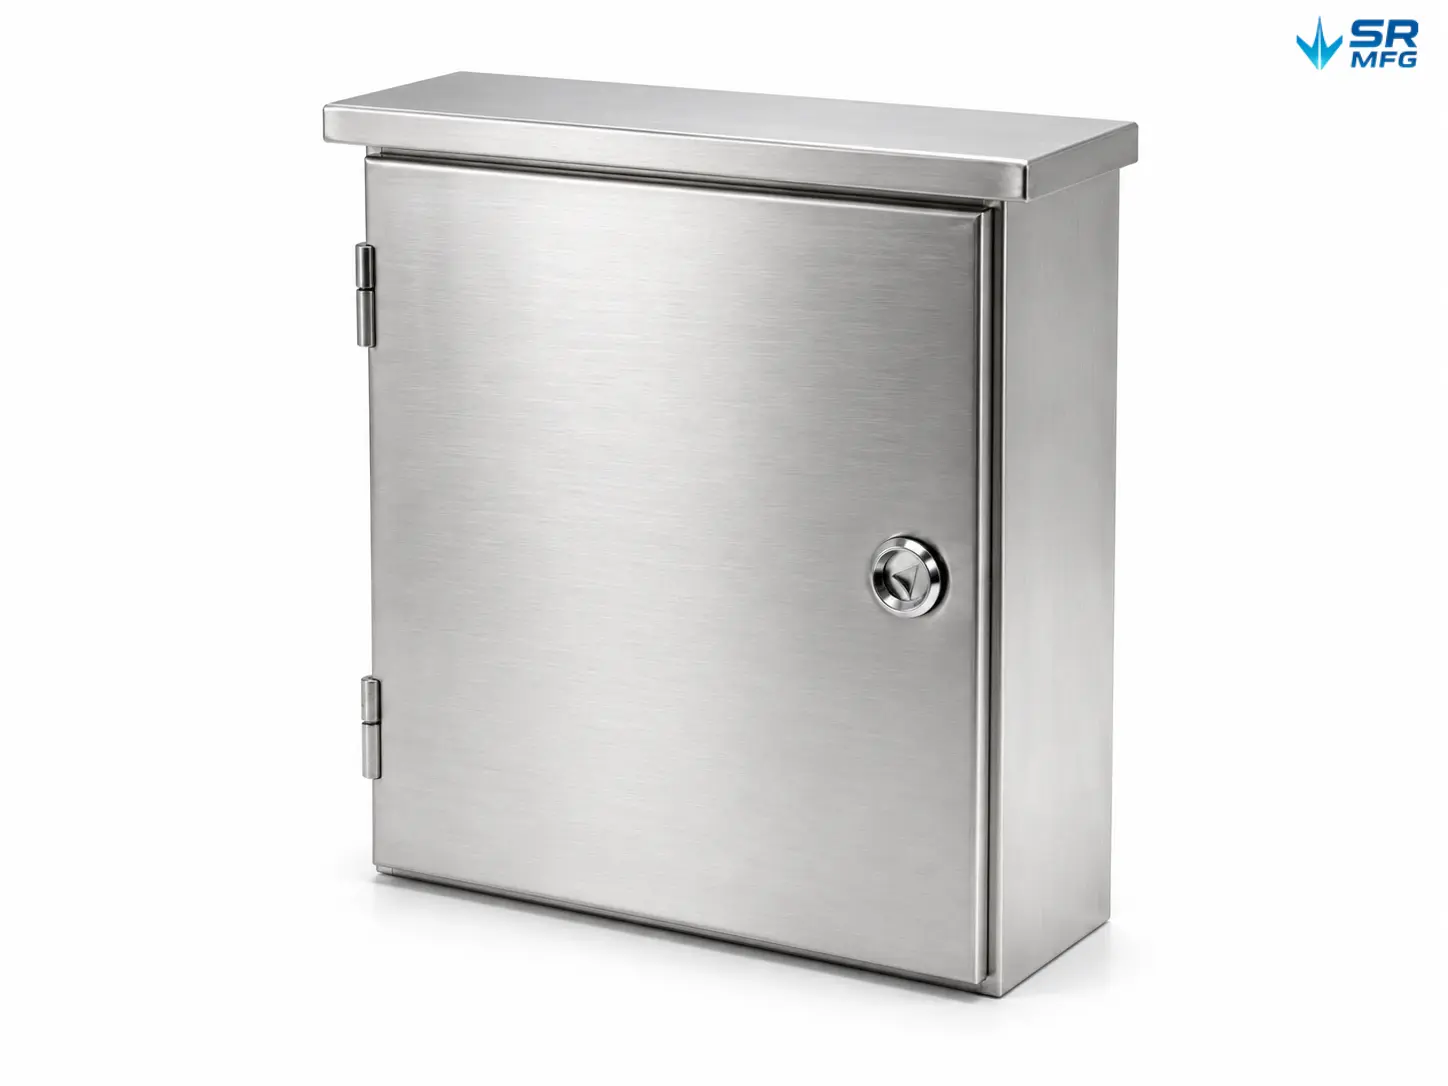
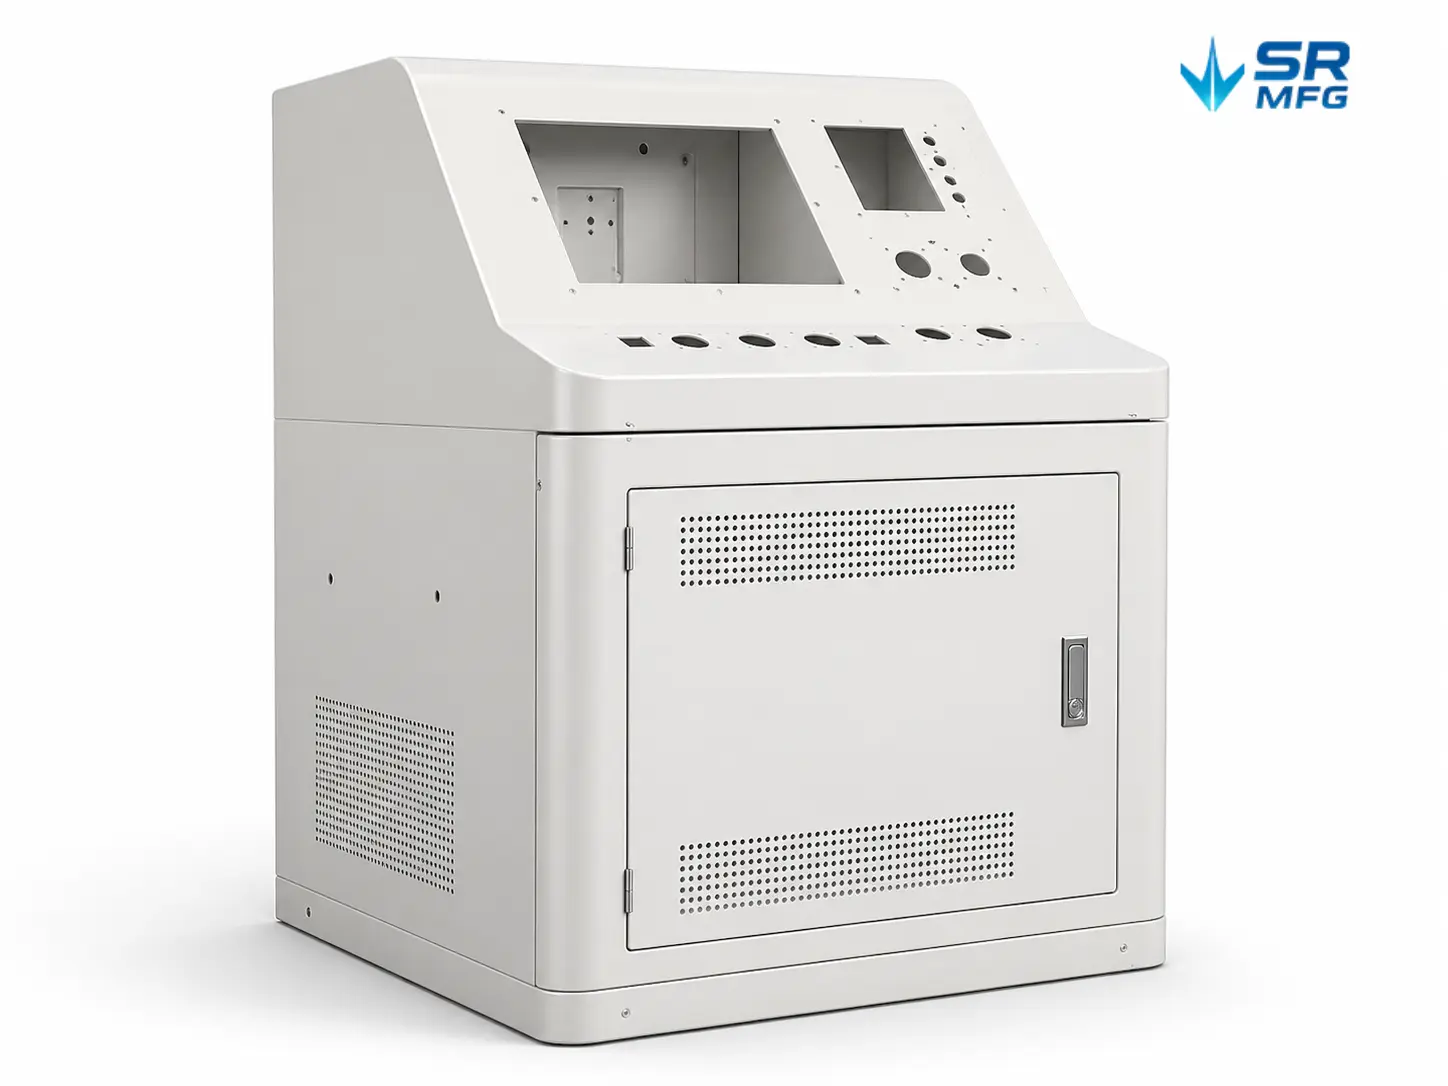
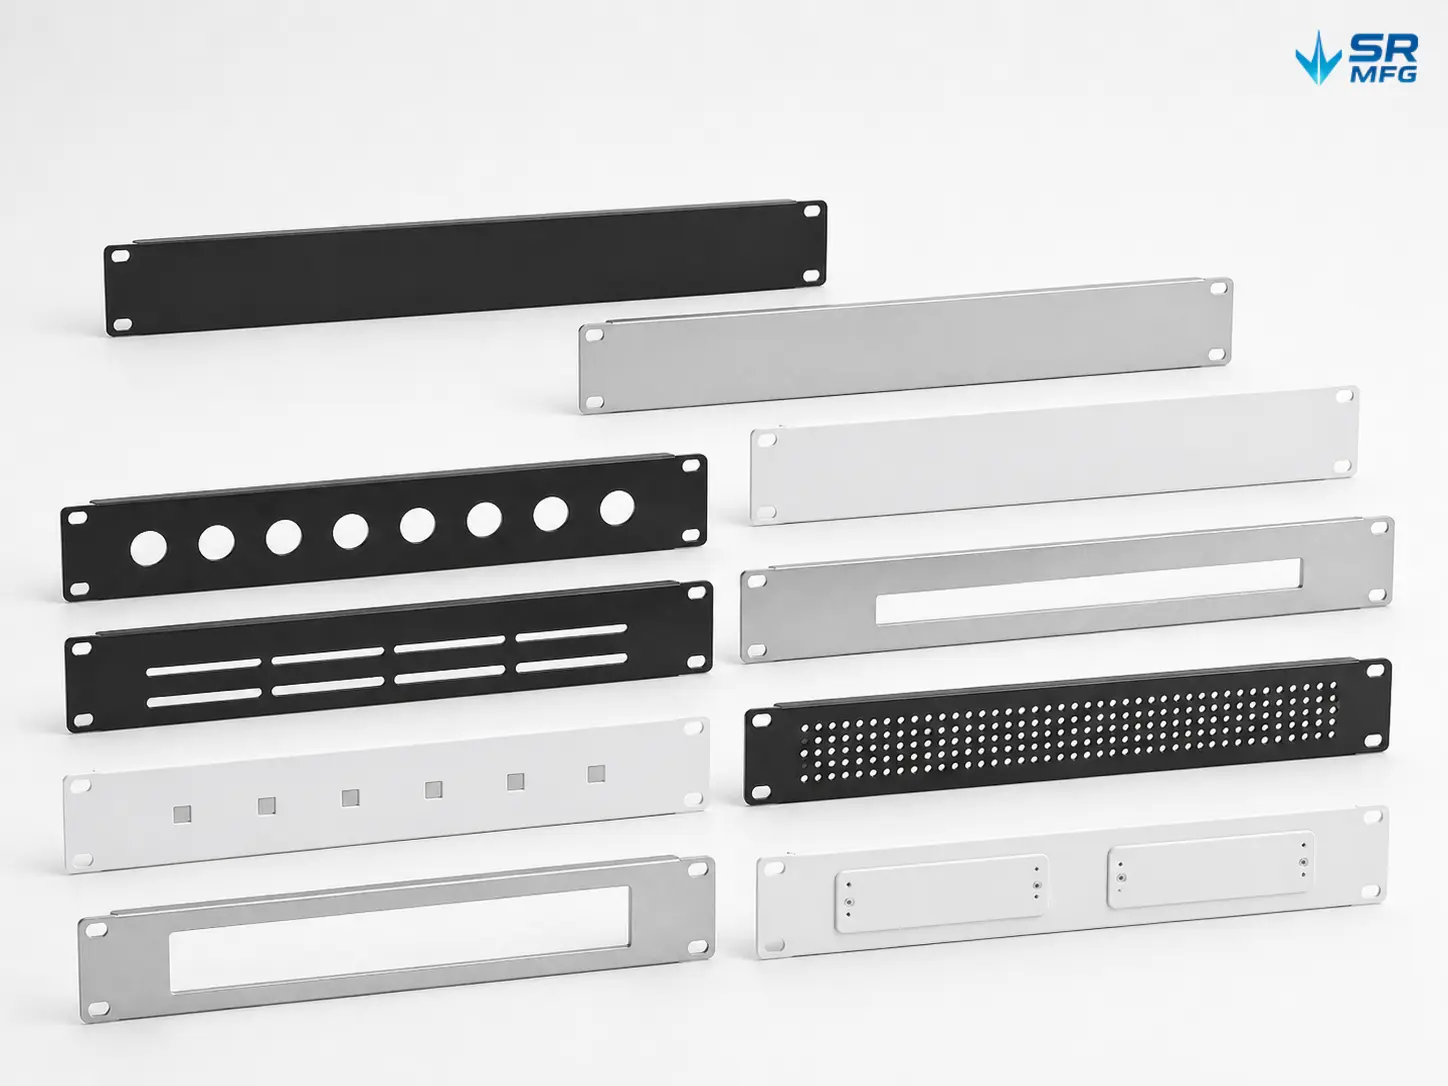
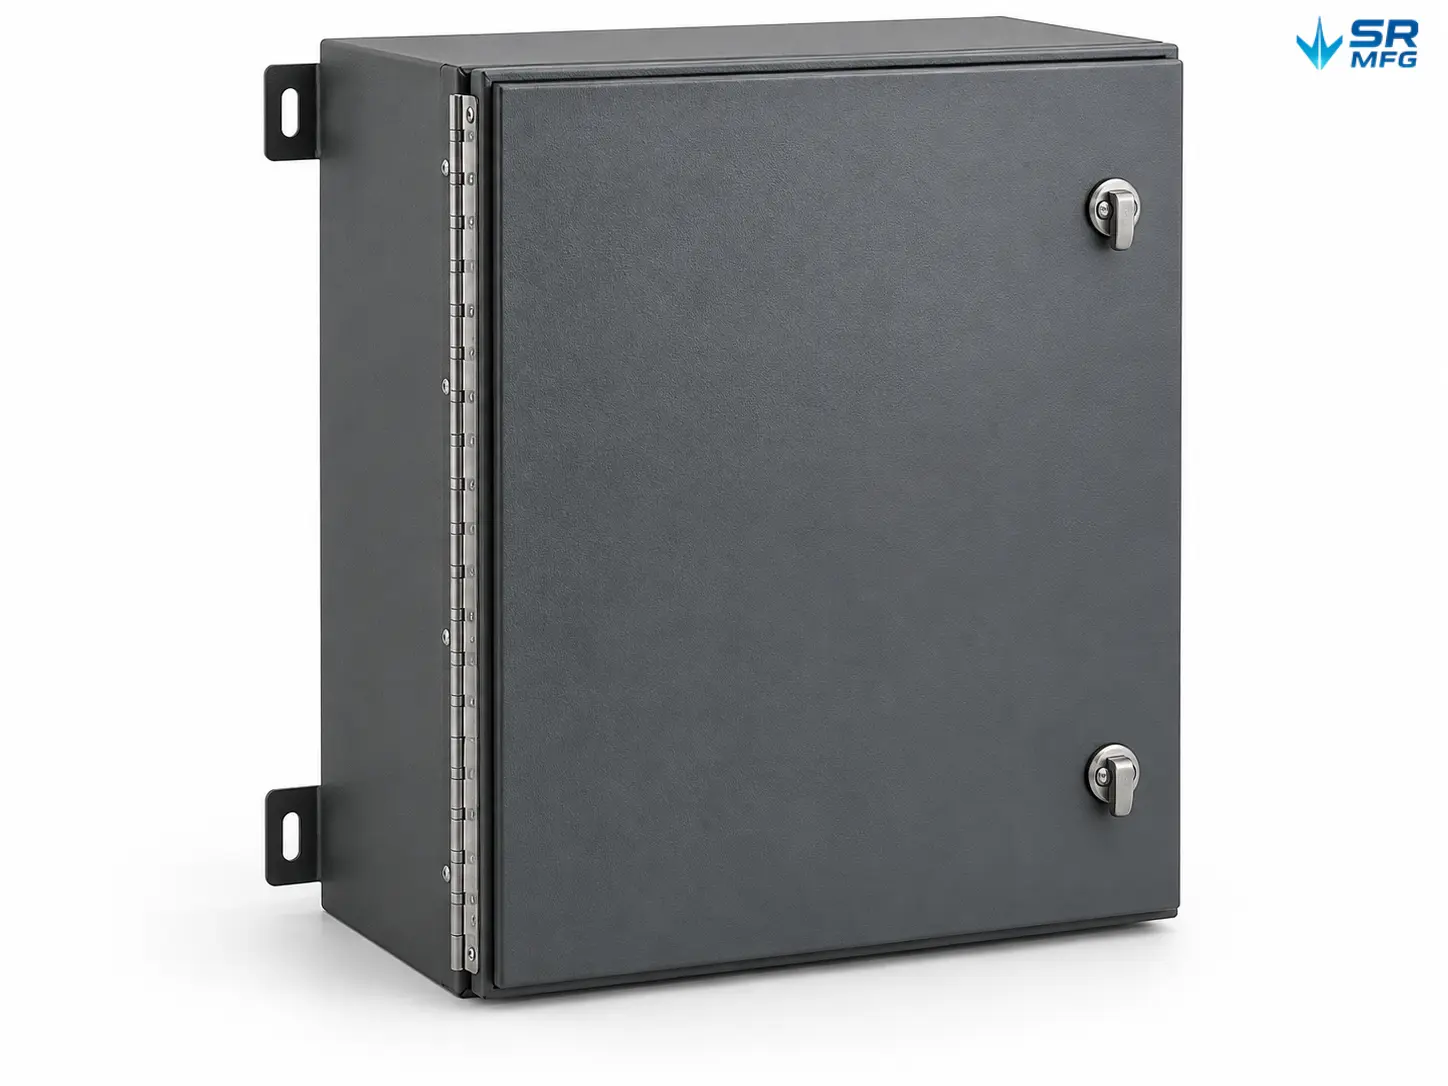
金属研削 よくある質問
目的と部品の使用箇所によって異なります。 研削 は、切断痕、溶接段差、打痕、深いキズの除去、またはブラシ仕上げやコーティングのための一貫した「ベーステクスチャ」の形成など、制御された材料除去が必要な場合に選択します。研削は主に 形状付与、欠陥除去、安定した表面基盤の形成. を目的としています。 研磨 主な目的が粗さをさらに低減し、部品の形状変化を最小限に抑えながら光沢/反射率を高める場合、研磨はどちらかというと 表面仕上げ. 。一般的な工程は 研削(粗→細)で欠陥や深いキズを除去し、その後研磨 してより高い外観グレード(光沢または鏡面状)に仕上げる。.
はい。研削は材料を除去するため、板厚、エッジ形状、局所的な形状を変化させる可能性があります。リスクを管理する最善の方法は、事前に定義することです 測定可能な合格基準 :許容される取り代を指定します(例:「外観表面処理のみ—重要寸法/嵌合面に影響を与えてはならない」、または最大取り代を明記)。使用する マスキング/保護 をネジ部、シール面、接地ポイント、嵌合面などの重要領域に適用します。 プロセスウィンドウ (砥粒の粒度シーケンス、圧力、速度、パスパターン)を固定し、初品参照サンプルを承認します。検査でループを閉じます:FAIに加えて工程内サンプリングとCTQの最終検査を実施し、外観合否基準と連動させます。.
実用的な仕様は: Ra + 研削目方向 + A/B面範囲 + 承認済み参照サンプル. 。Raは合否指標であり、砥粒の「粒度」はプロセス参考値にすぎません。結果は圧力、速度、消耗品の摩耗、潤滑、材料にも依存するためです。同じ粒度でも同じ仕上げが保証されるわけではありません。粒度を記載する必要がある場合は、粒度とRaの概略対照表(例:180番≈0.76 µm Ra、240番≈0.38 µm Ra)を添付できますが、合否は Ra(またはRa max). に基づくべきです。研削目方向は図面で視覚的に示してください(矢印または研削目記号;ISO 1302がこれをサポートしています)。また、測定ルールを定義してください—どこで測定するか、測定点数、最大値または平均値のどちらで合否判定するか。ISO 4288は測定と評価の枠組みを提供しており、一般的な慣行では最も粗いと予想される箇所で測定し、定義された判定ルール(多くの場合、最大限界ルール)を適用します。.
指示記入例:
A面:HL/#4 ヘアライン;研削目方向 →;Ra ≤ X µm(またはRa X–Y µm);承認済みサンプルに基づき合格。.
B面:Ra ≤ X µm;方向指定なし(または無方向性)。.
はい—また、A面および重要な嵌合領域については、強く推奨します(標準またはご要望に応じて)。粗さは通常、触針式粗さ計でRa(および必要な場合はRz)を測定し、報告書には測定点、測定値、計器の詳細、測定条件を含めることができます。形状/寸法については、図面要件に従い主要寸法およびGD&T特性(平面度、平行度など)の検査記録を提供でき、承認済み外観サンプルとともに完全な納品パッケージを作成します。.
防錆は材料によって異なります。. 炭素鋼/冷間圧延鋼 は研削・洗浄後、数分から数時間でフラッシュ錆が発生する可能性があるため、「洗浄→完全乾燥→即時保護」の順序で、防錆油/インヒビターまたは VCI梱包 を使用して密閉保護を行います。 ステンレス鋼, については、炭素鋼製工具や共用砥粒からの交叉汚染を避けてください—遊離鉄汚染は錆斑点の原因となります。必要に応じてパッシベーションを使用し、遊離鉄を除去して耐食性を回復させることができます。外観部品のキズ防止には、A面に一時的な 保護フィルム を使用し、, 層分離と緩衝材 (PEフォーム/EPEシート、コーナーガード)を適用し、 洗浄・乾燥 + 隔離梱包 を標準としてください—残留砥粒や金属粉は輸送中にサンドペーパーのように作用する可能性があります。.
金属研削 技術資料
±0.5°精度のためのコイニング曲げ:厳しい角度精度のためのエンジニアガイド
双瑞2026-09-21T07:55:47+00:002026年9月23日|
板金曲げにおけるコイニングとは?コイニングは、パンチが[...]する精密板金曲げ加工法です。
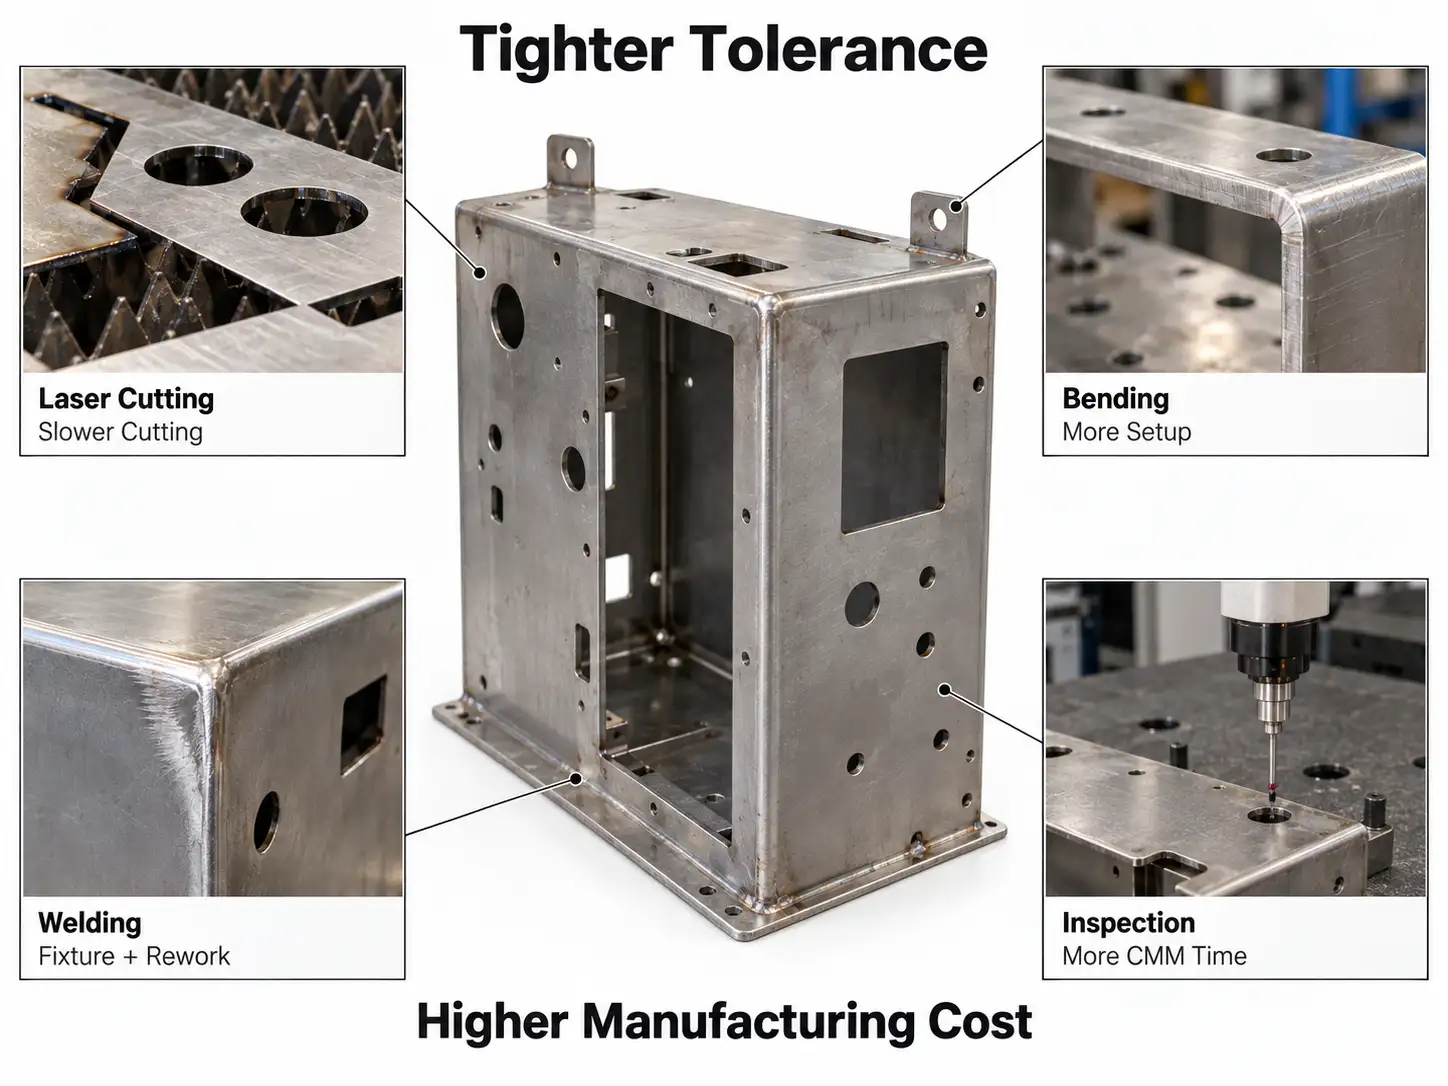
板金公差の最適化:厳しい公差がコストを増大させる場所と最適化が効果を発揮する時
双瑞2026-09-14T05:53:38+00:002026年9月16日|
板金図面におけるたった一つの公差指示が、見積価格に20~40%を追加する可能性がある——あるいは[…]
製造における表面性状:Ra、Rz、Rq、図面、部品性能
双瑞2026-08-15T09:03:21+00:002026年8月10日|
表面テクスチャとは、製造部品の表面が理想的な幾何学的形状から局所的に逸脱した状態を指します。エンジニアは [...]
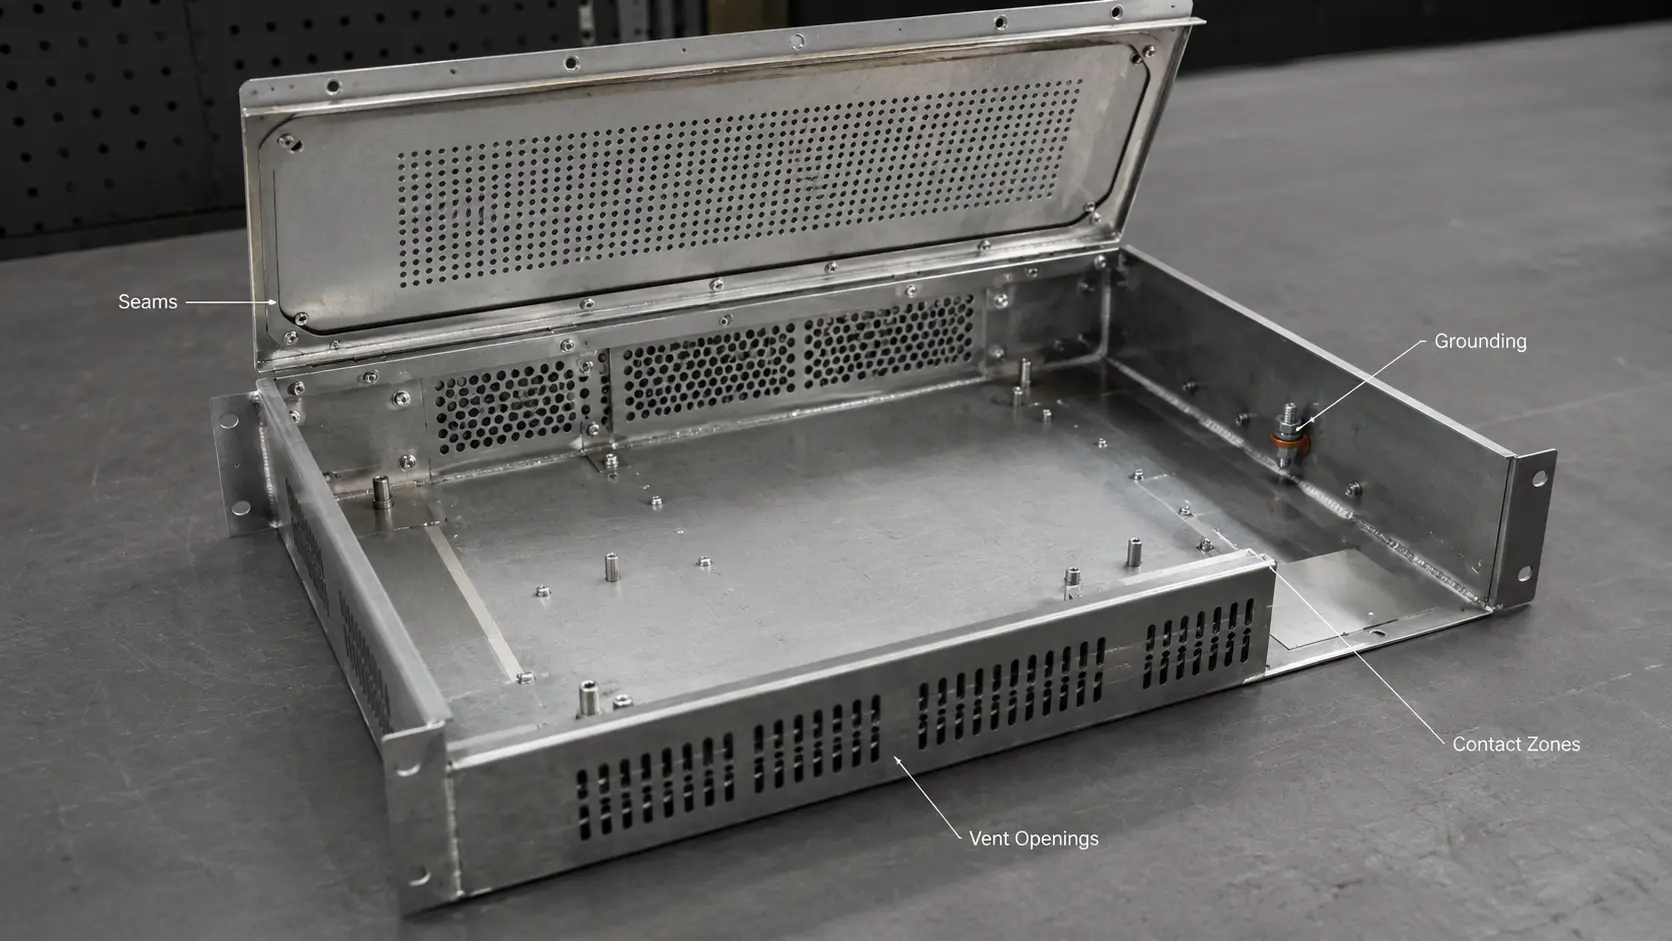
カスタム板金筐体のEMIシールド設計:EMC性能を決定する5つの判断
双瑞2026-09-12T07:00:08+00:002026年9月4日|
シールドされていない継ぎ目が1か所あるだけで、筐体のシールド効果が20 dB以上低下する可能性があります。これが [...]
