彼らの信頼を得られたことを大変嬉しく思います。.
産業設備板金における精度が重要な理由
産業設備用板金部品は、寸法精度、構造的安定性を維持する必要があります。
長期稼働条件下での組立適合性、および表面耐久性。
寸法
偏差
- 穴位置および曲げ位置のずれ
- 組立時の適合不良
- 手直しリスクの増大
組立
組立適合性の問題
- パネルとフレームの嵌合不一致
- 隙間および位置合わせの問題
- 下流工程の設置遅延
溶接
歪み
- 溶接後の変形
- 平坦度および安定性の低下
- 最終組立精度への影響
表面 &
腐食リスク
- 塗膜密着性または仕上げの不均一
- 過酷な環境での腐食曝露
- 使用寿命の短縮
手直しおよび
納期遅延
- 繰り返しの調整および修正
- 生産リードタイムの延長
- プロジェクトコストの増加
長期的な
信頼性
- 構造精度が性能に影響
- 品質の不均一がメンテナンスに影響
- 経時的な製品信頼性の低下
SR MFG 構造、公差、材料、溶接、仕上げ、および組立要件を早期に検討し、下流工程の製造リスクを低減します。
当社が低減を支援する一般的な製造リスク
産業設備用板金部品は、複数の工程と厳格な要件を伴います。
当社は潜在的なリスクを早期に特定し、主要因子を管理することで、品質、納期、コストの安定性を確保します。
構造剛性リスク
構造強度の不足が設備の安定性に影響します。
主な原因
- 材料板厚の誤り
- 補強の不足
- 接合設計の不良
影響
- 設備安定性の低下
- 外観全体の低下
組立適合性リスク
適合不良が設置問題および手直しにつながります。
主な原因
- スプリングバック制御の不足
- 溶接ひずみの蓄積
- 組立基準が不明確
影響
- 試し組みと手直しの増加
- 現場調整時間の長期化
表面品質リスク
表面仕上げの不良は外観と耐久性に影響します。
主な原因
- 前処理の不備
- 不適切な仕上げ方法
- 細部の管理不足
影響
- 検収に影響
- 耐食性の低下
- 機械全体の外観に影響
納期リスク
不安定な納品はプロジェクトのマイルストーンを混乱させます。
主な原因
- 分断されたプロセスチェーン
- 生産連携の弱さ
- 過剰な外注
影響
- 開発の遅延
- 量産移行の遅れ
コスト超過リスク
高コストはプロジェクトの収益性を低下させます。
主な原因
- 最適化されていない構造
- 工程数が多すぎる
- 材料利用率の低さ
影響
- プロジェクト予算の増加
- 将来の収益性低下
SR MFGが選ばれる理由
当社は部品の製作だけにとどまりません。産業機械メーカーがリスクを低減し、製造性を向上させ、すべての部品が完成機に適合することを支援します。
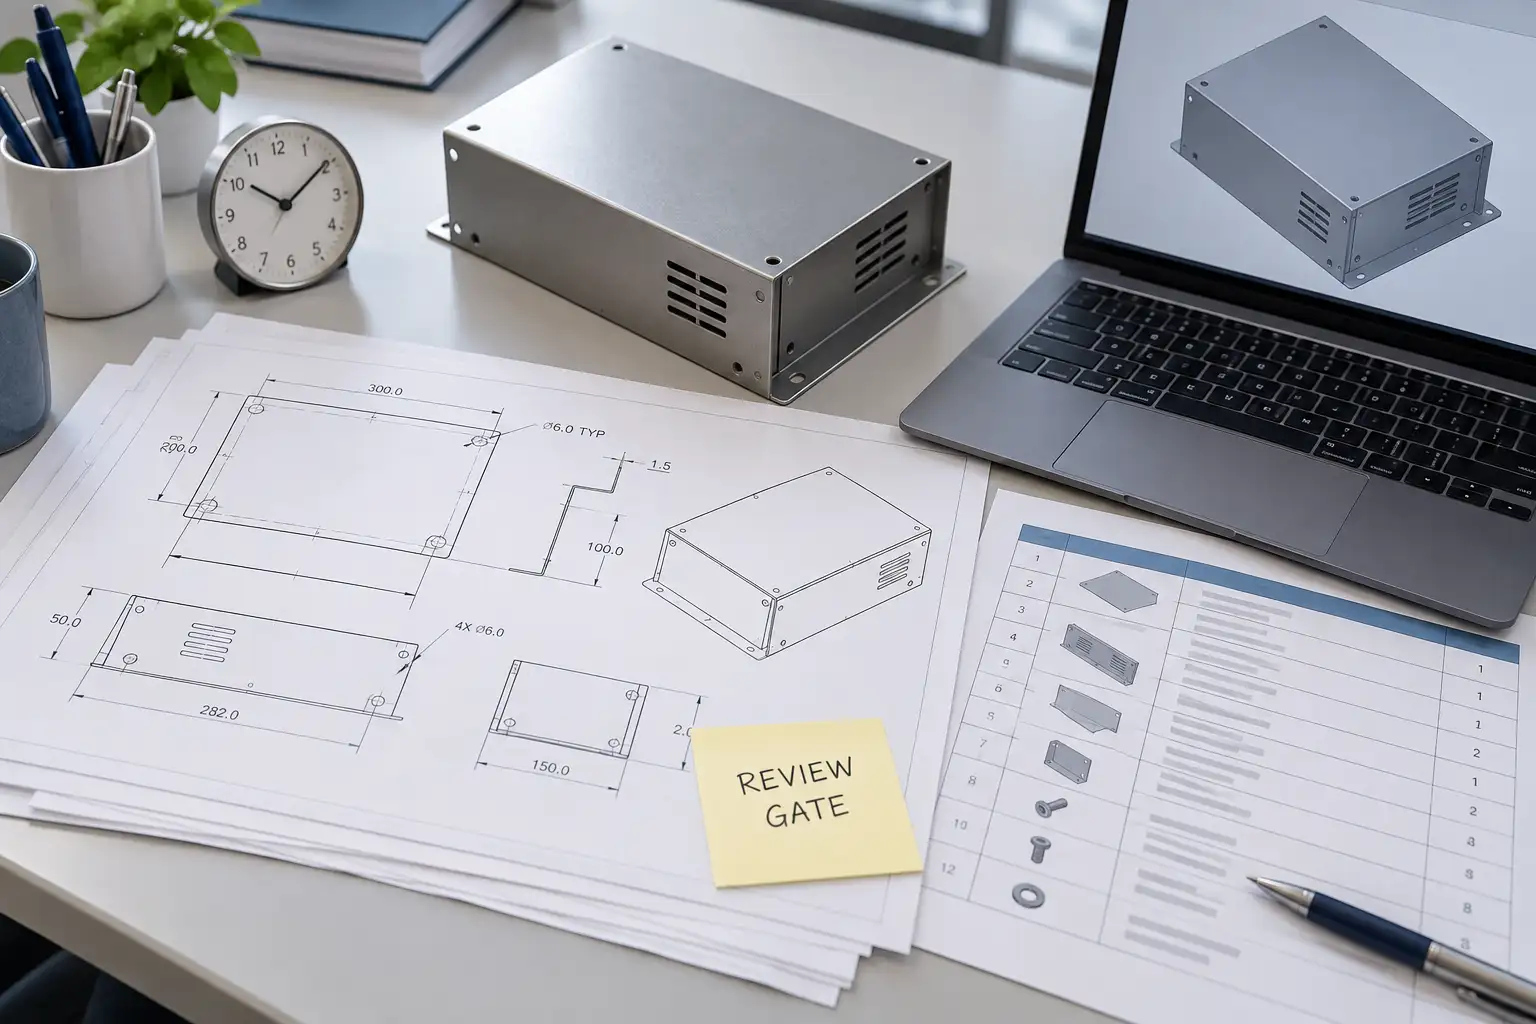
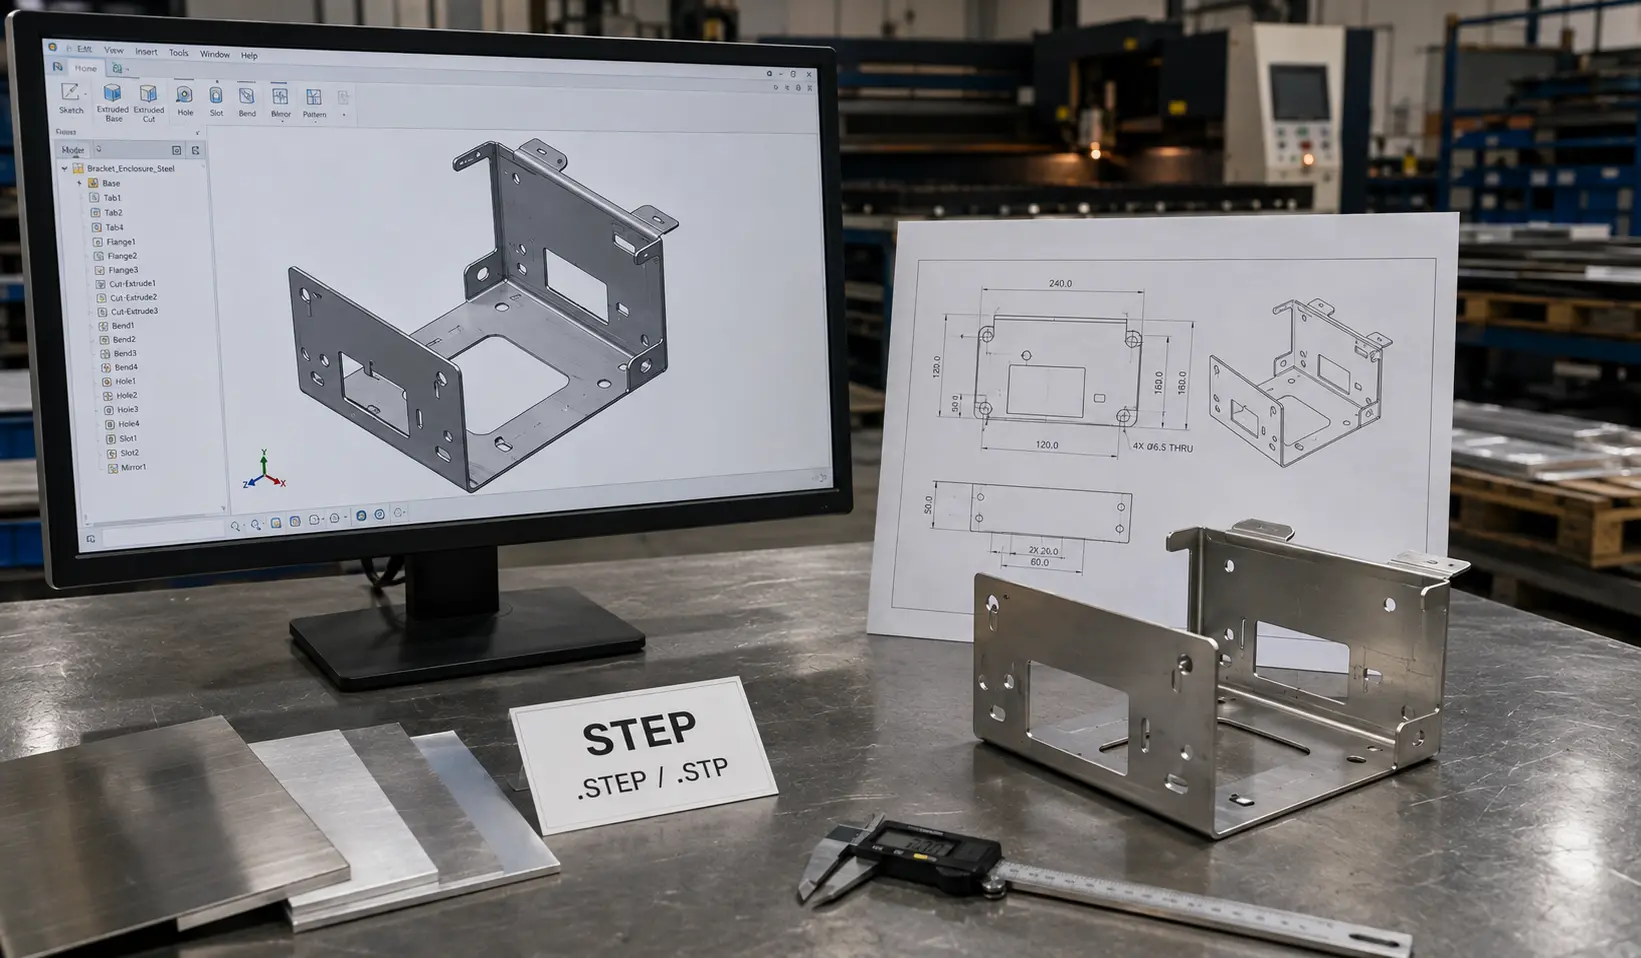
初期図面レビュー
レビュー
初期段階で図面をレビューし、組立、溶接ひずみ、外観、製造性に影響する
試作
結果重視
試作の最終結果に焦点を当て、先に進む前に嵌合、構造、表面
数量
一貫性管理
量産における一貫性に焦点を当て、すべてのバッチで安定した寸法、
組立志向
製造
当社の部品は、単体部品としてだけでなく、完成機アセンブリへの
加工
コーディネーション
切断、曲げ、溶接、仕上げ、組立を連携させ、下流工程の問題を低減し、
SR MFGは、産業機械のお客様が試作検証から安定した量産へ移行できるよう支援し、 製造性の向上とプロジェクトリスクの低減を実現します。
当社の製造能力
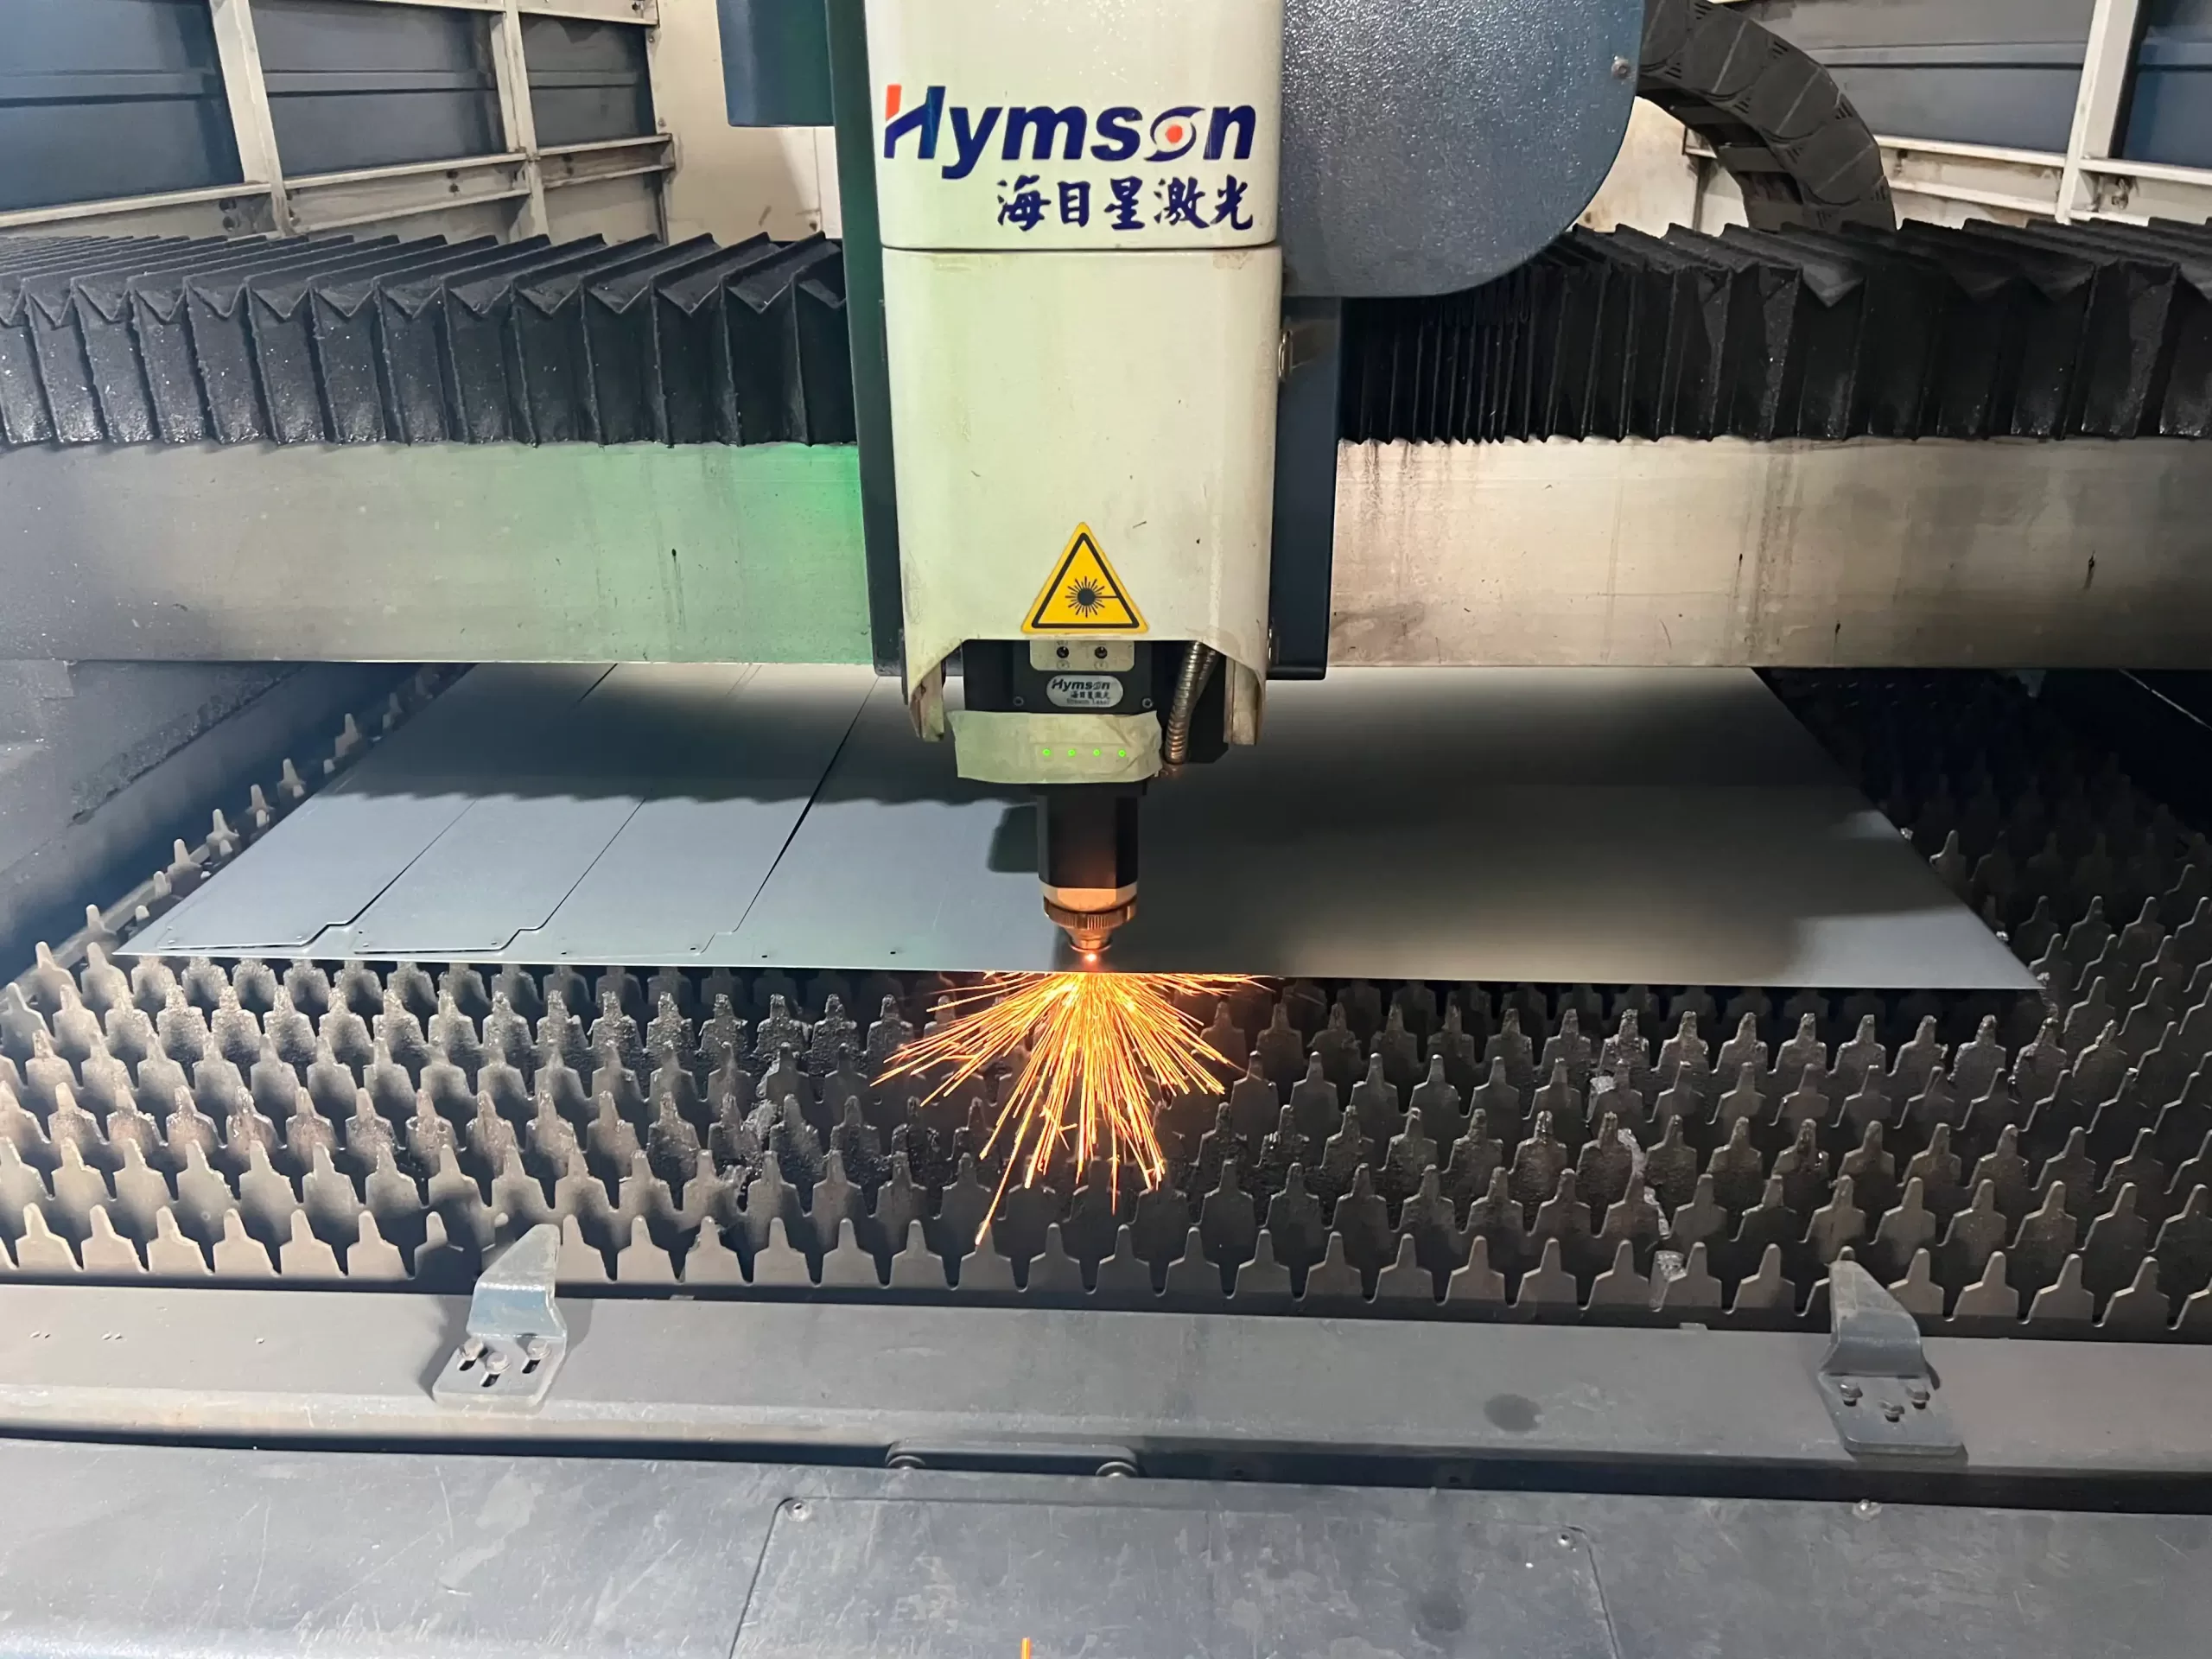
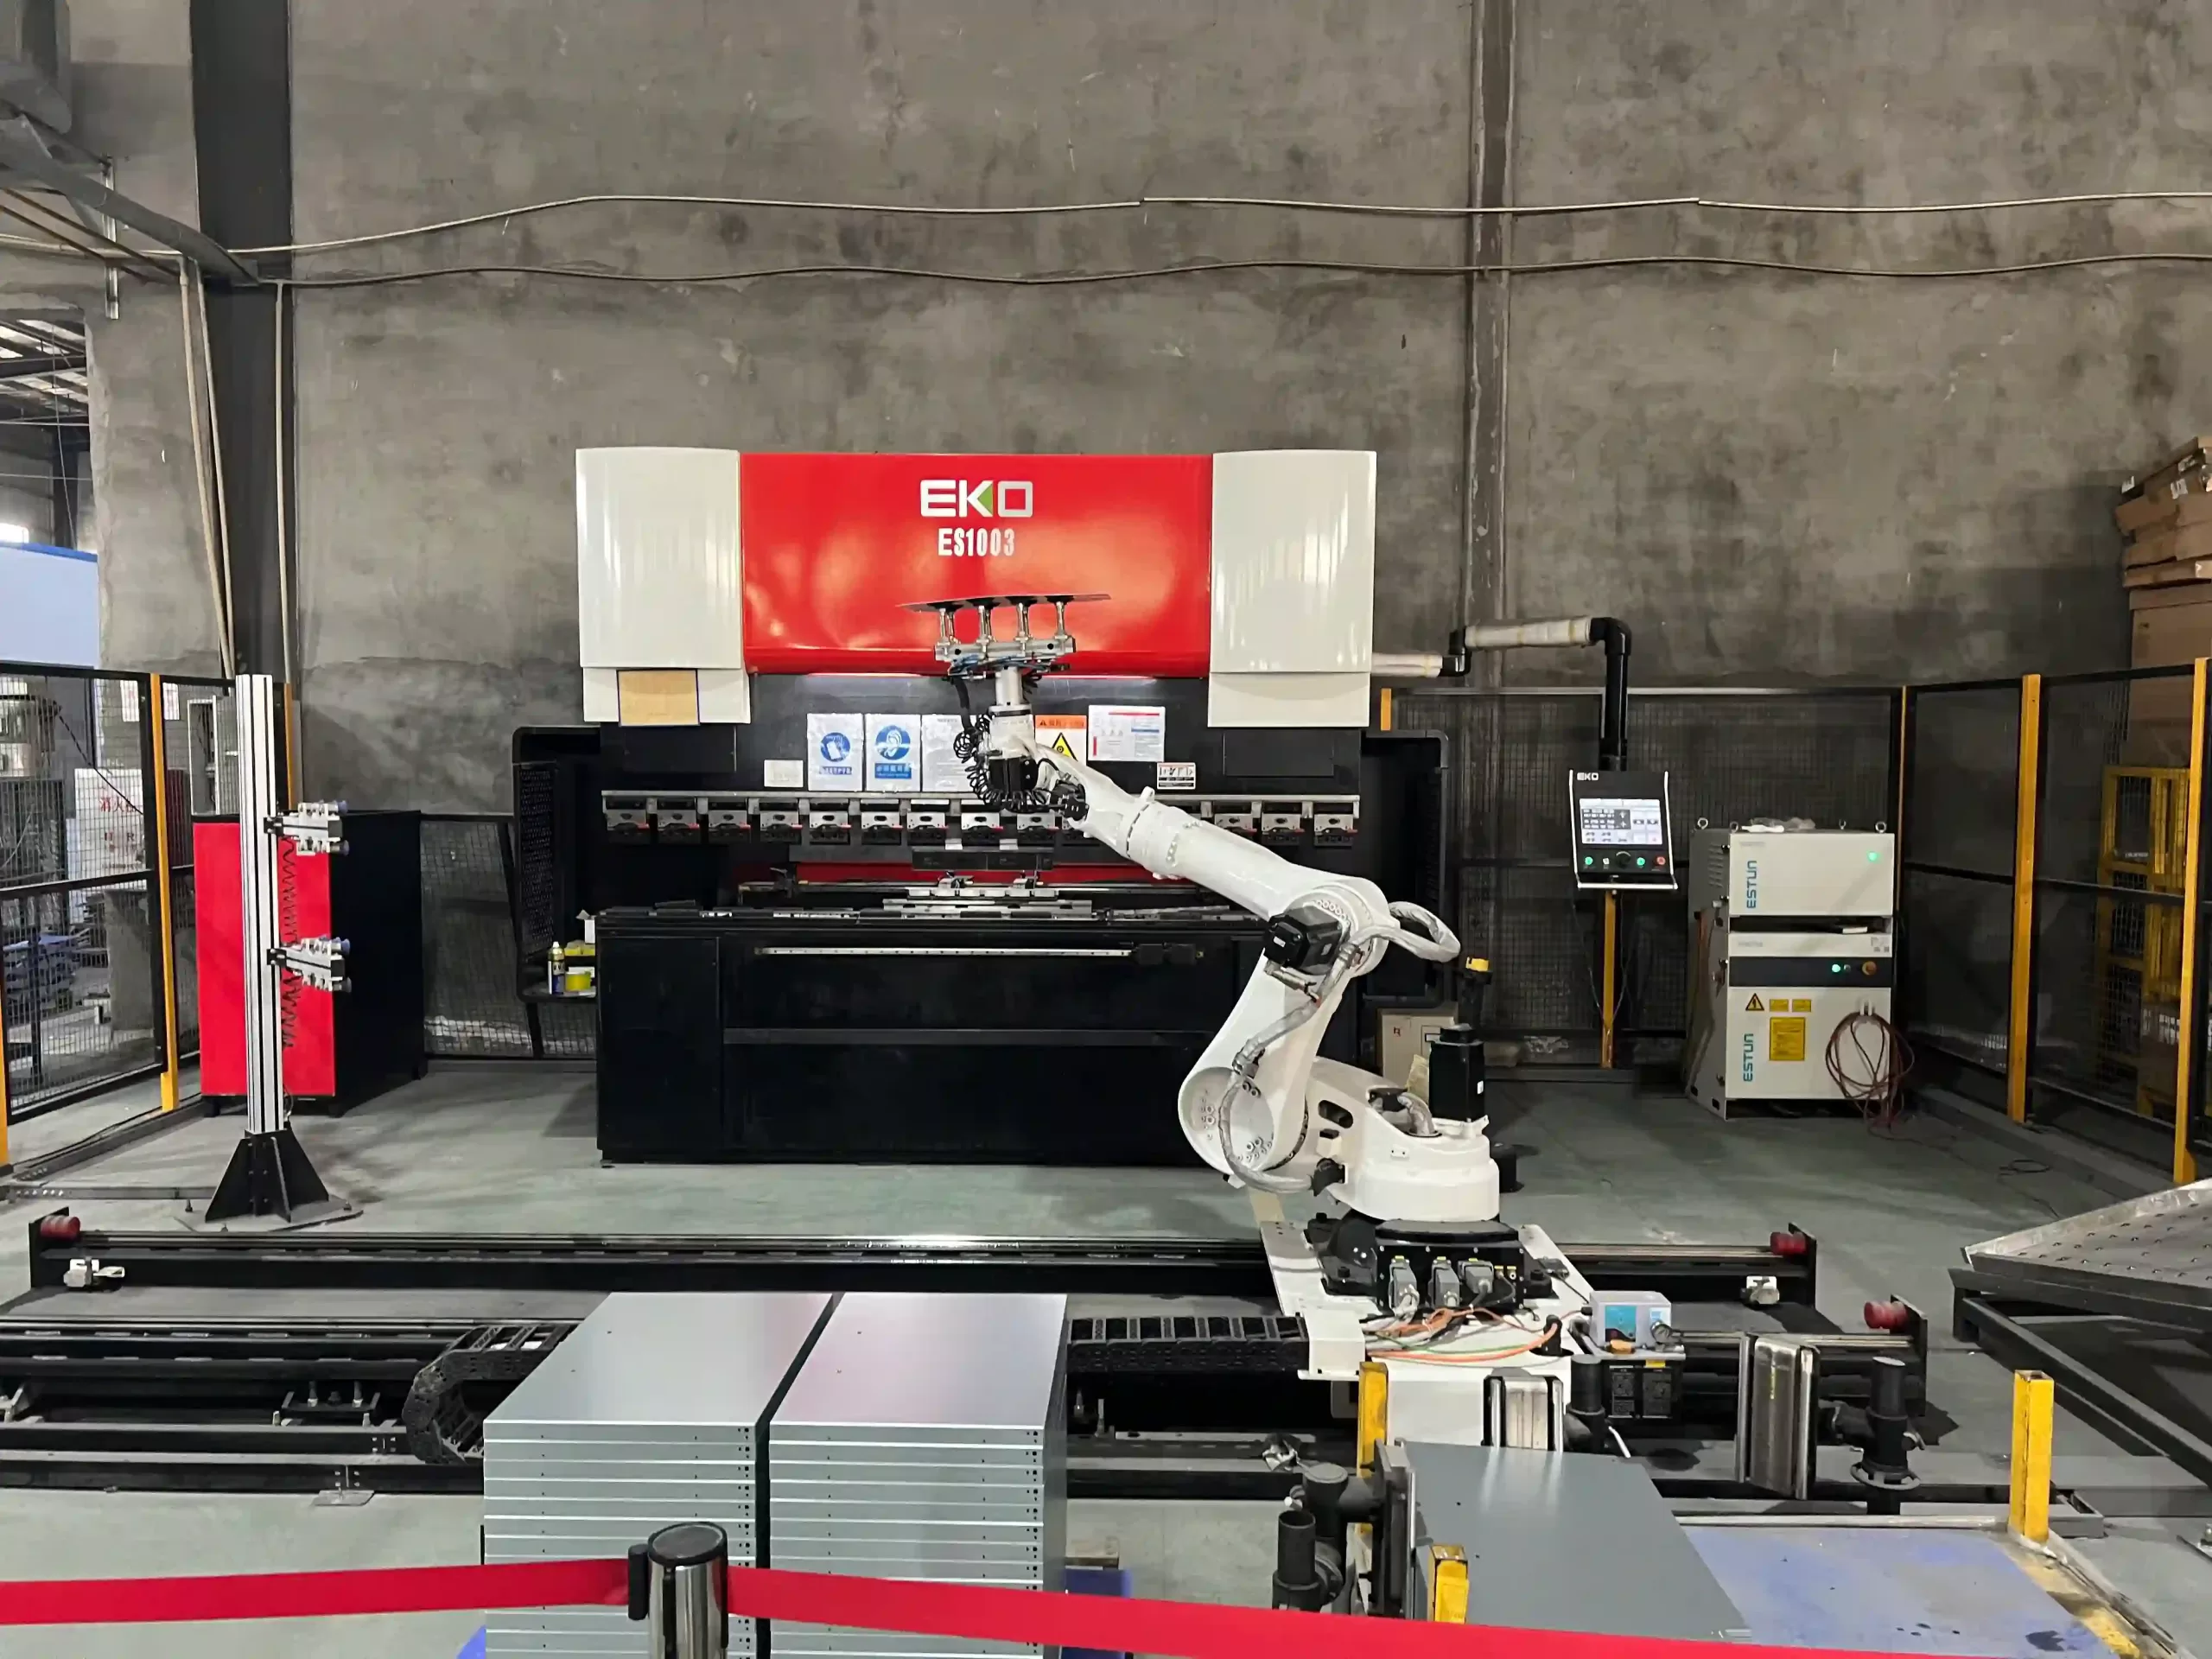
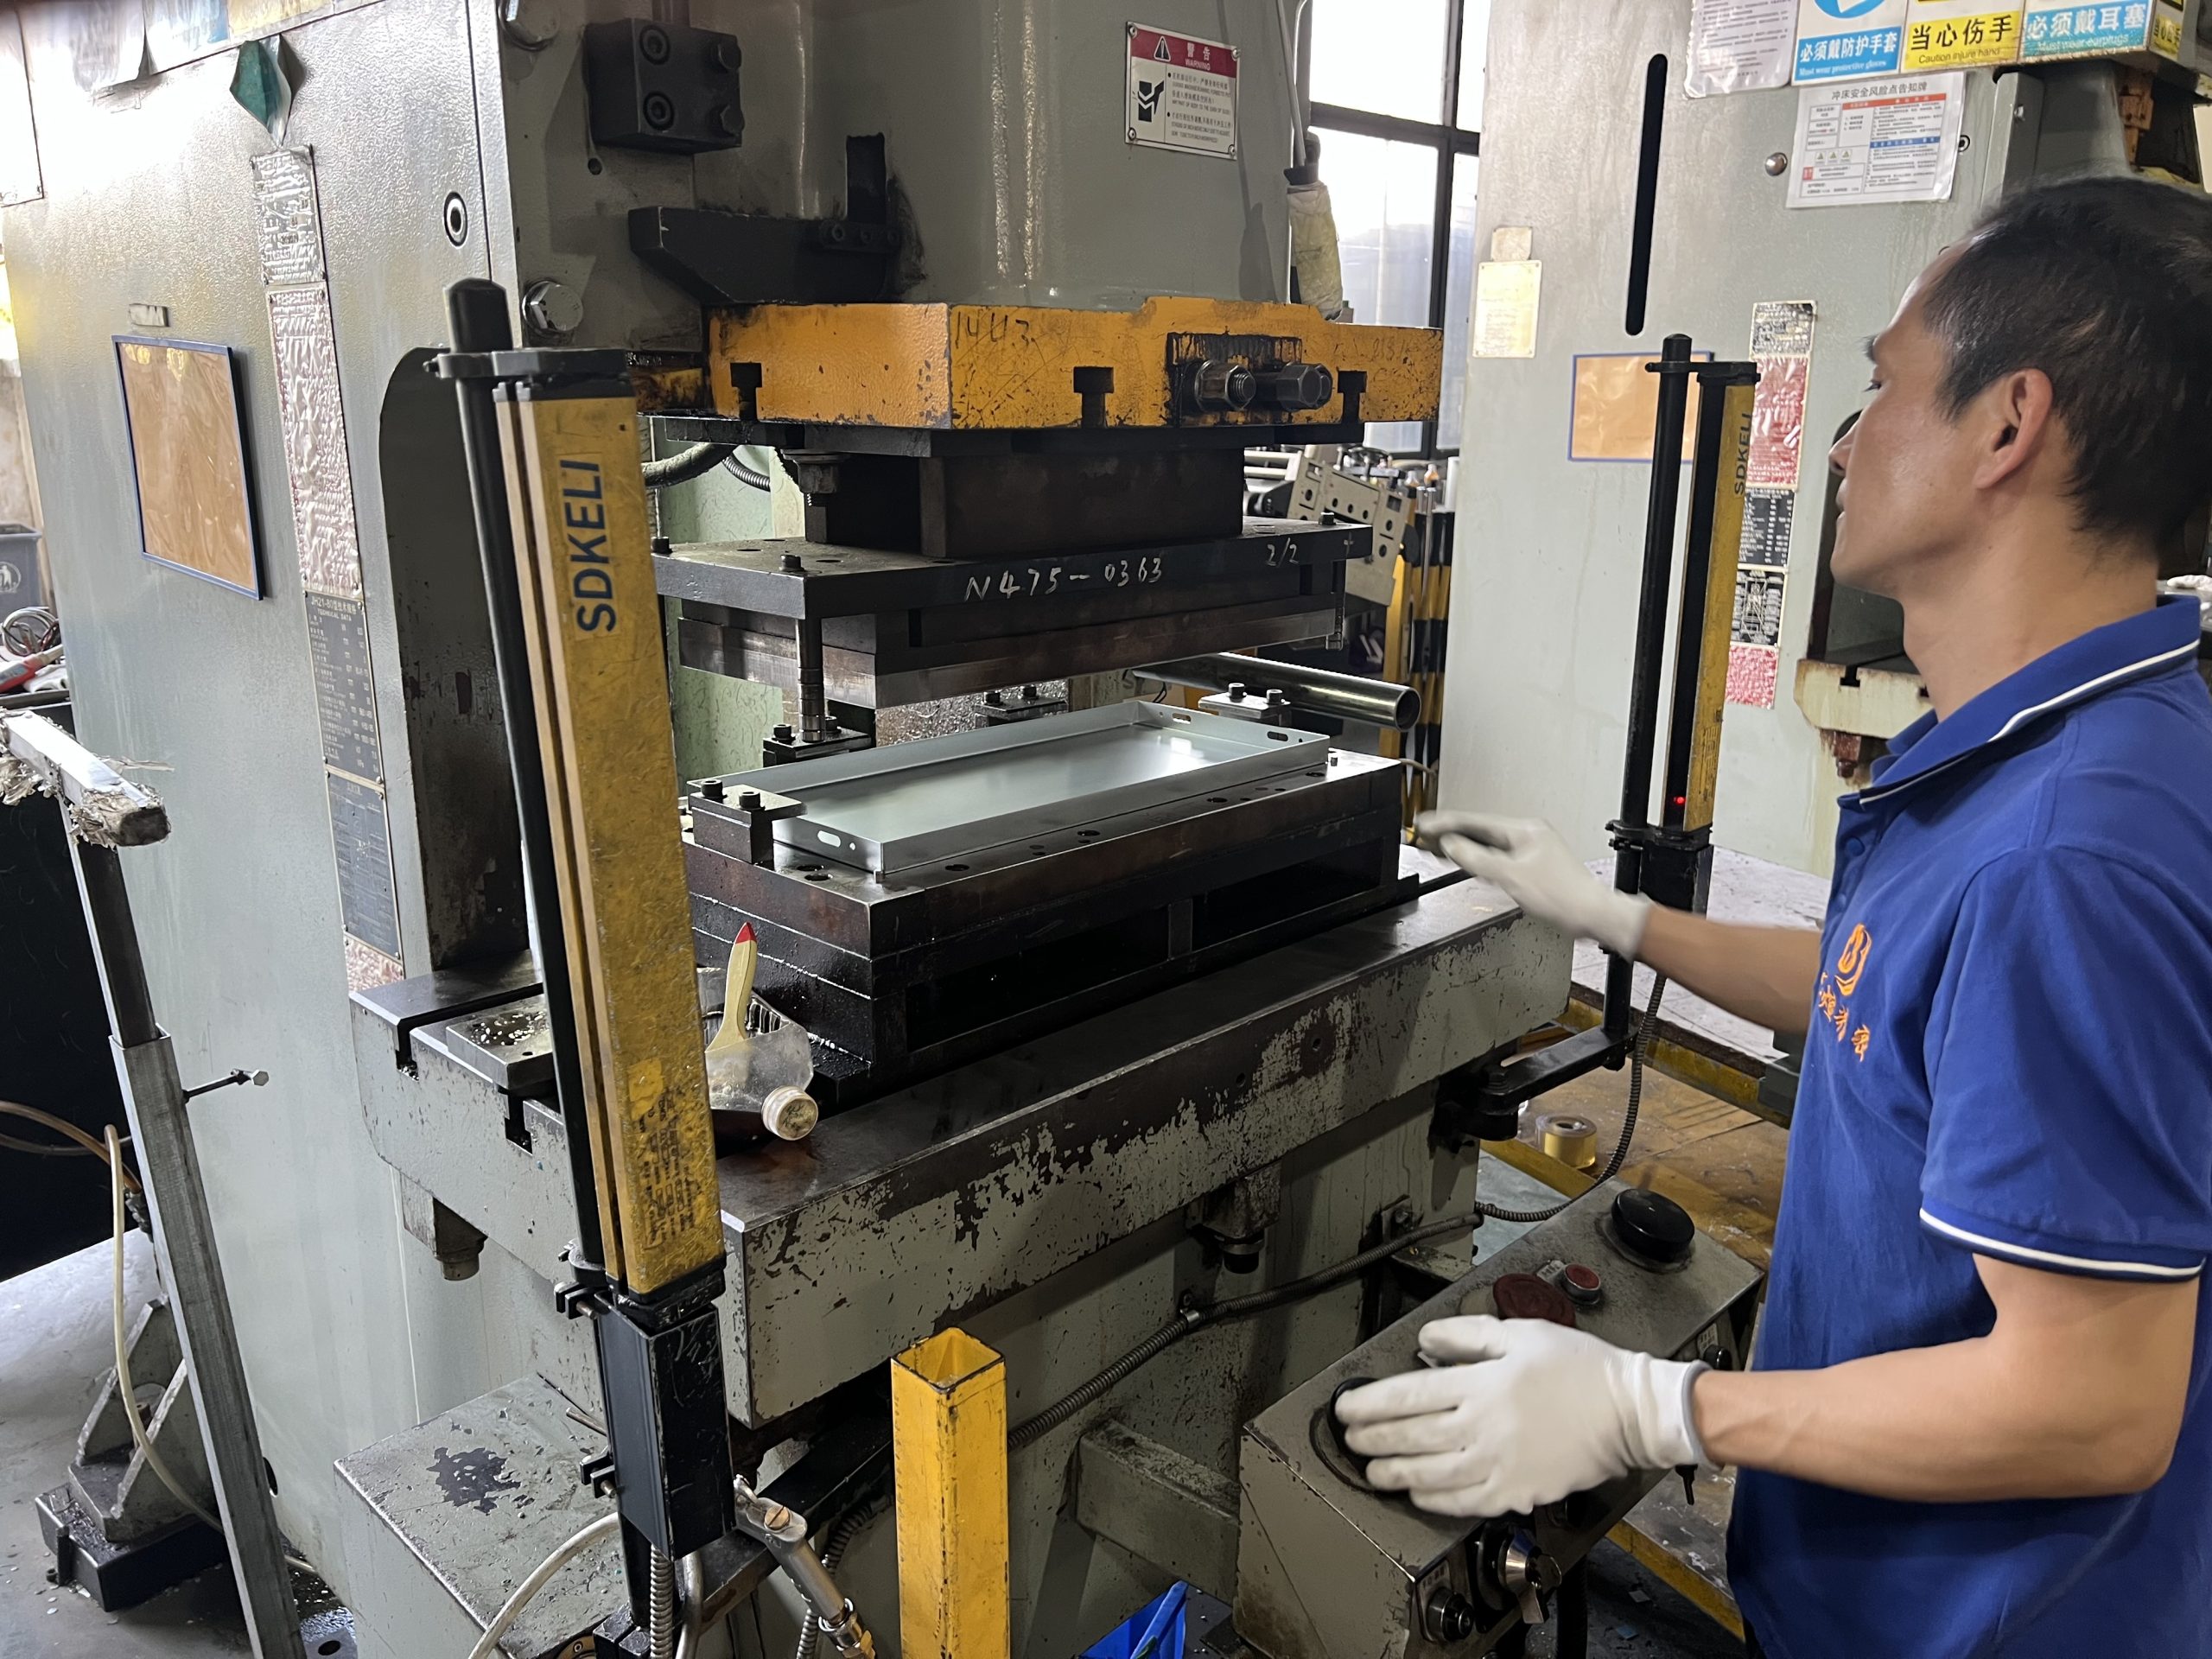
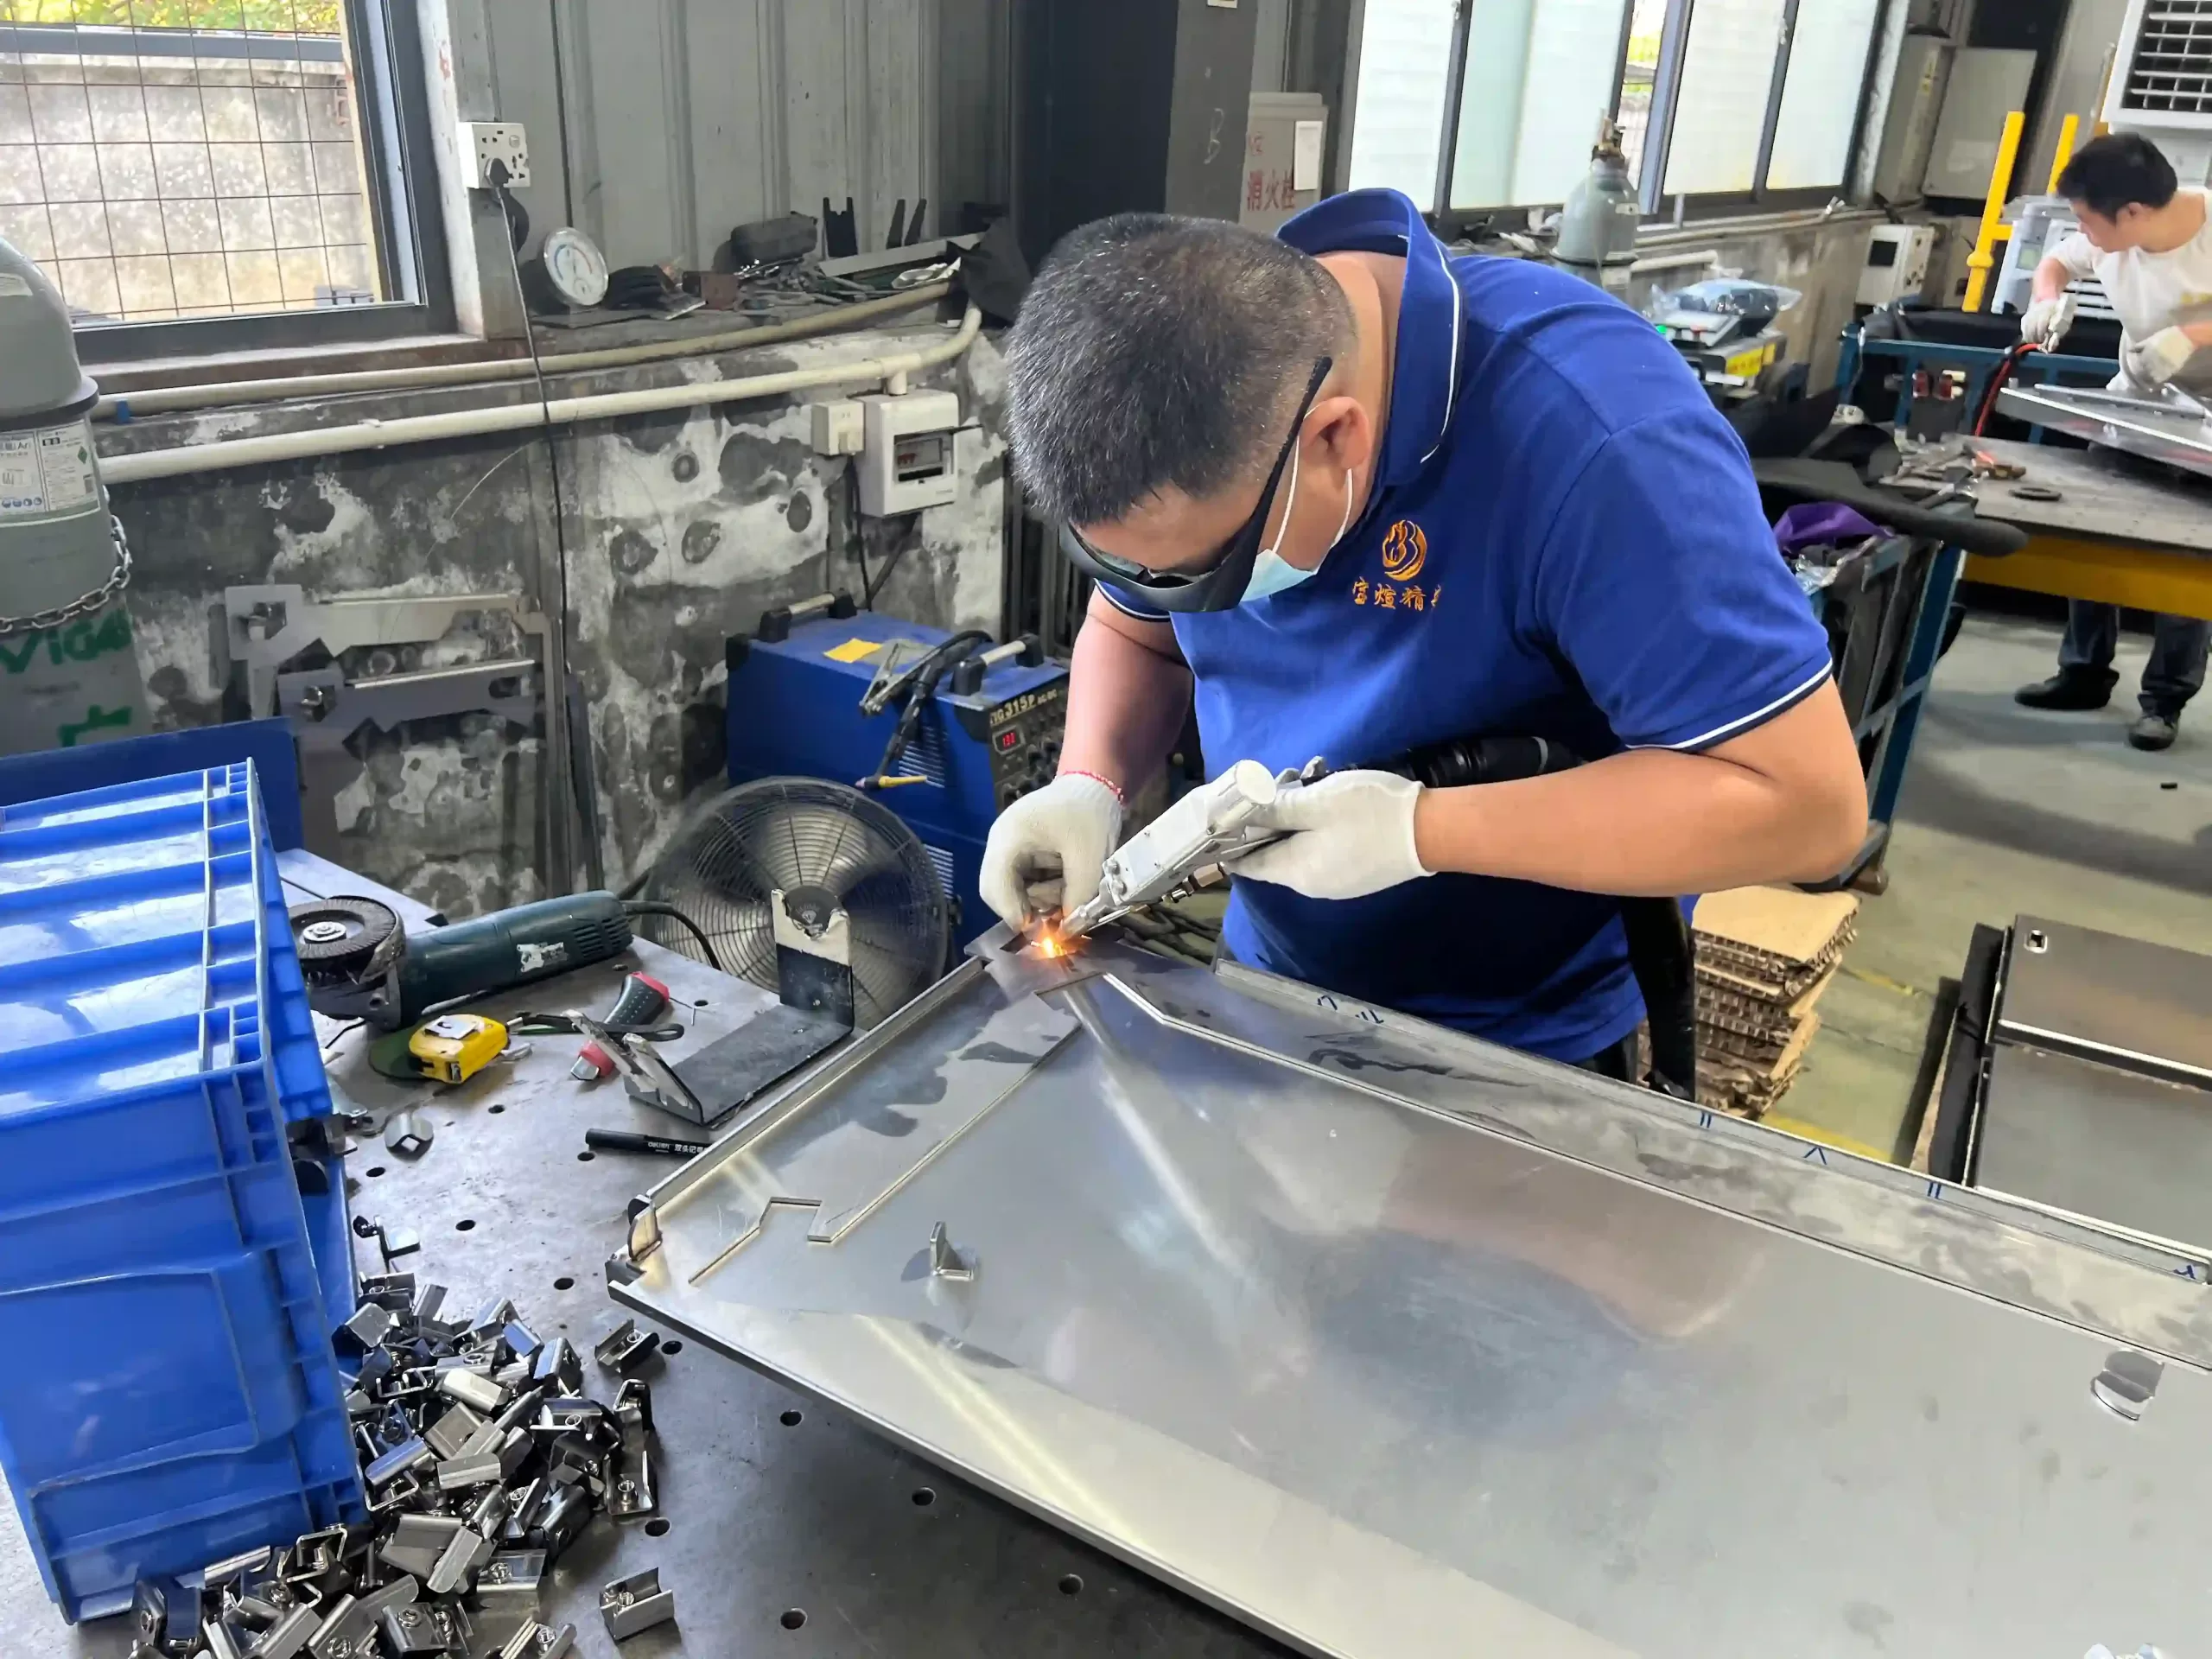
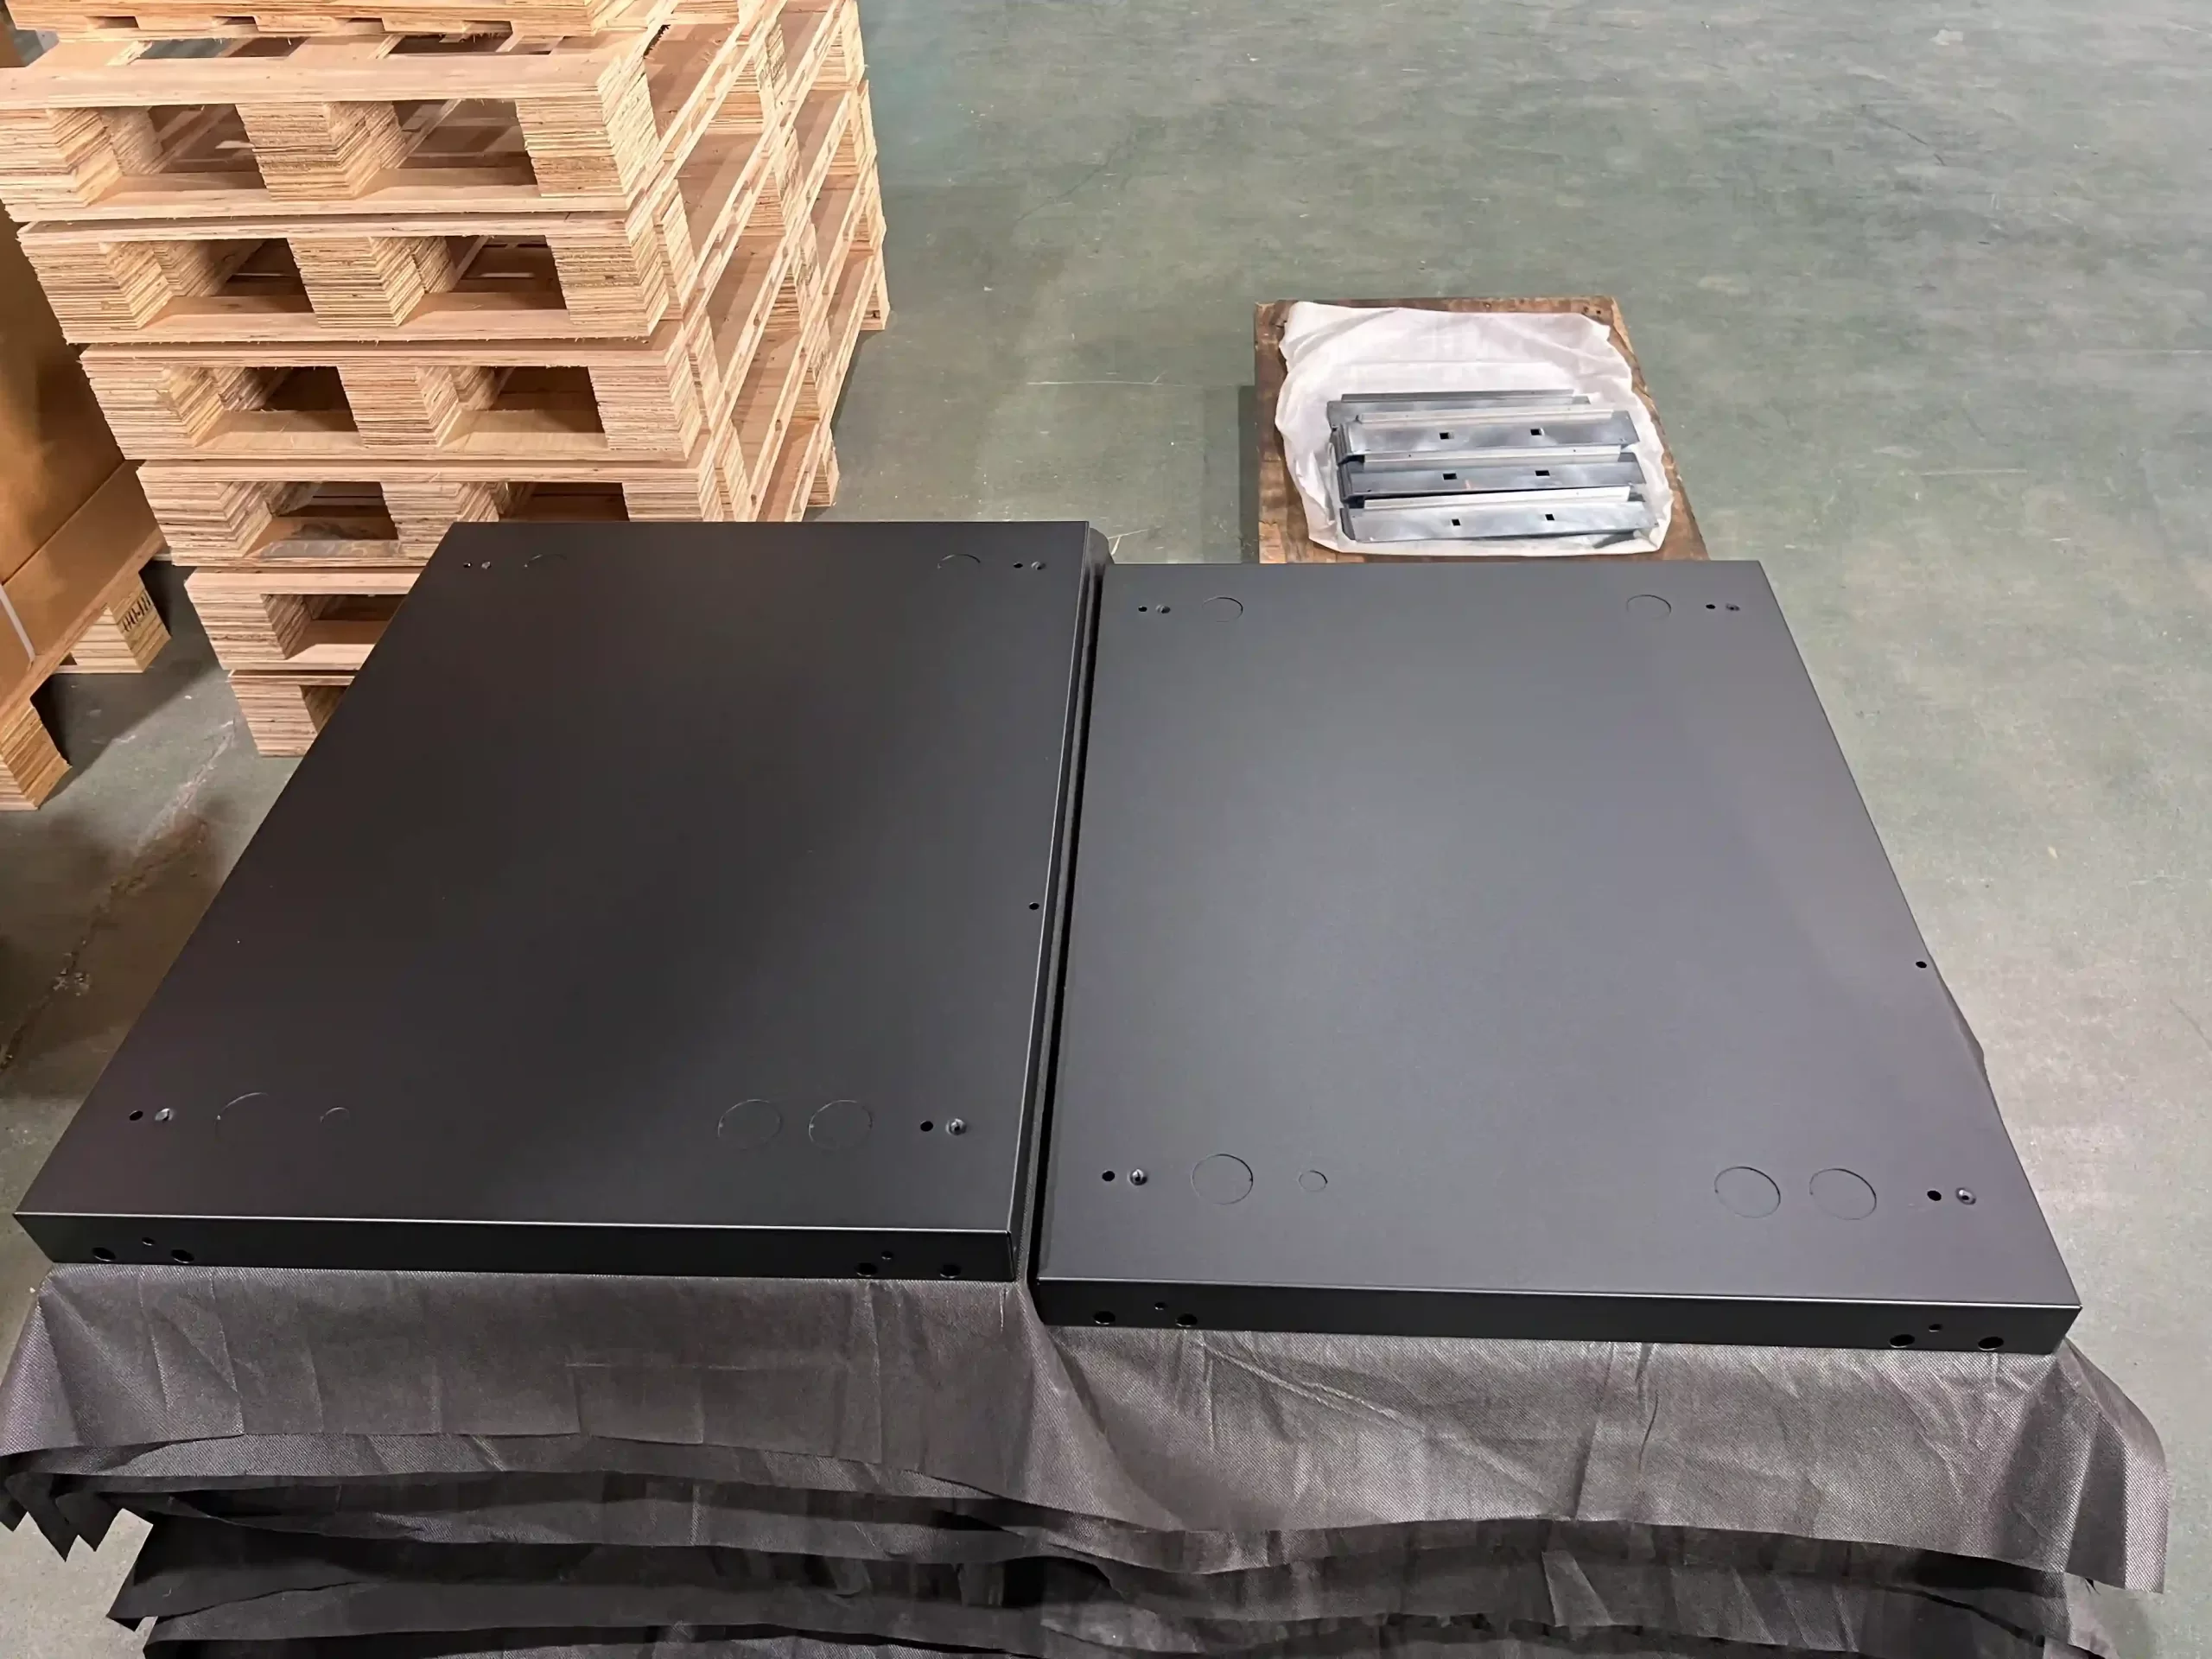
産業機械向け板金ソリューション
当社は、お客様の設備の性能向上、組立の容易化、長寿命化を実現するエンドツーエンドの板金ソリューションを提供します。
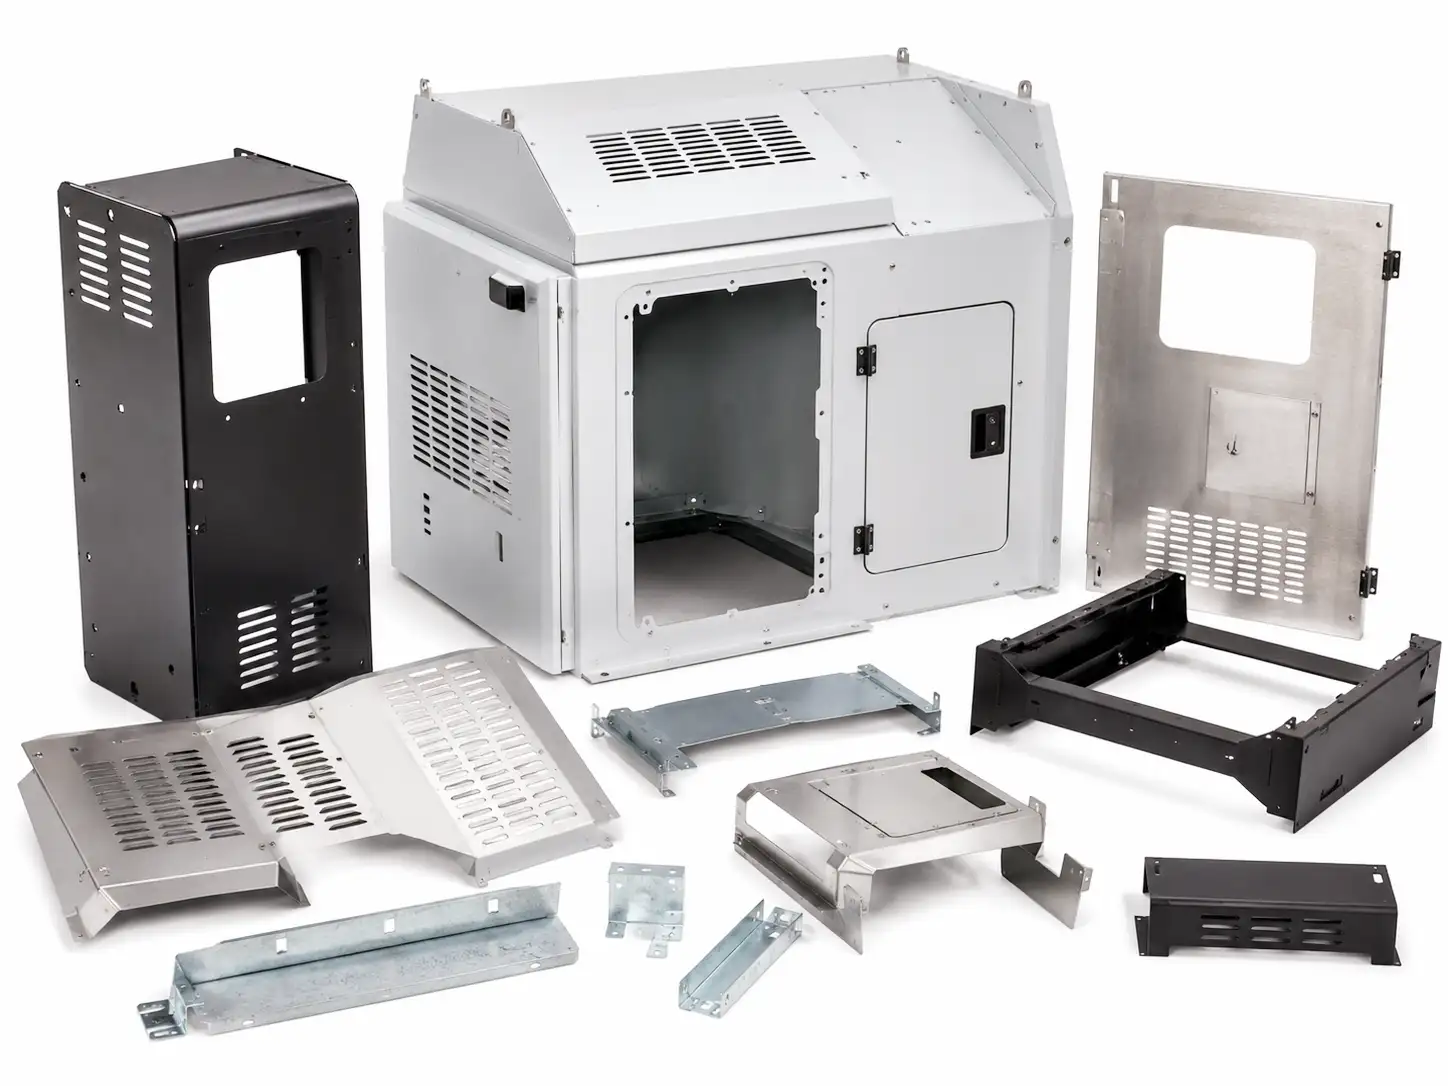
装置カバー &
保護構造物
- 外装パネルおよび装置カバー
- 点検窓およびアクセス開口部
- 通気およびサービスパネルの設計
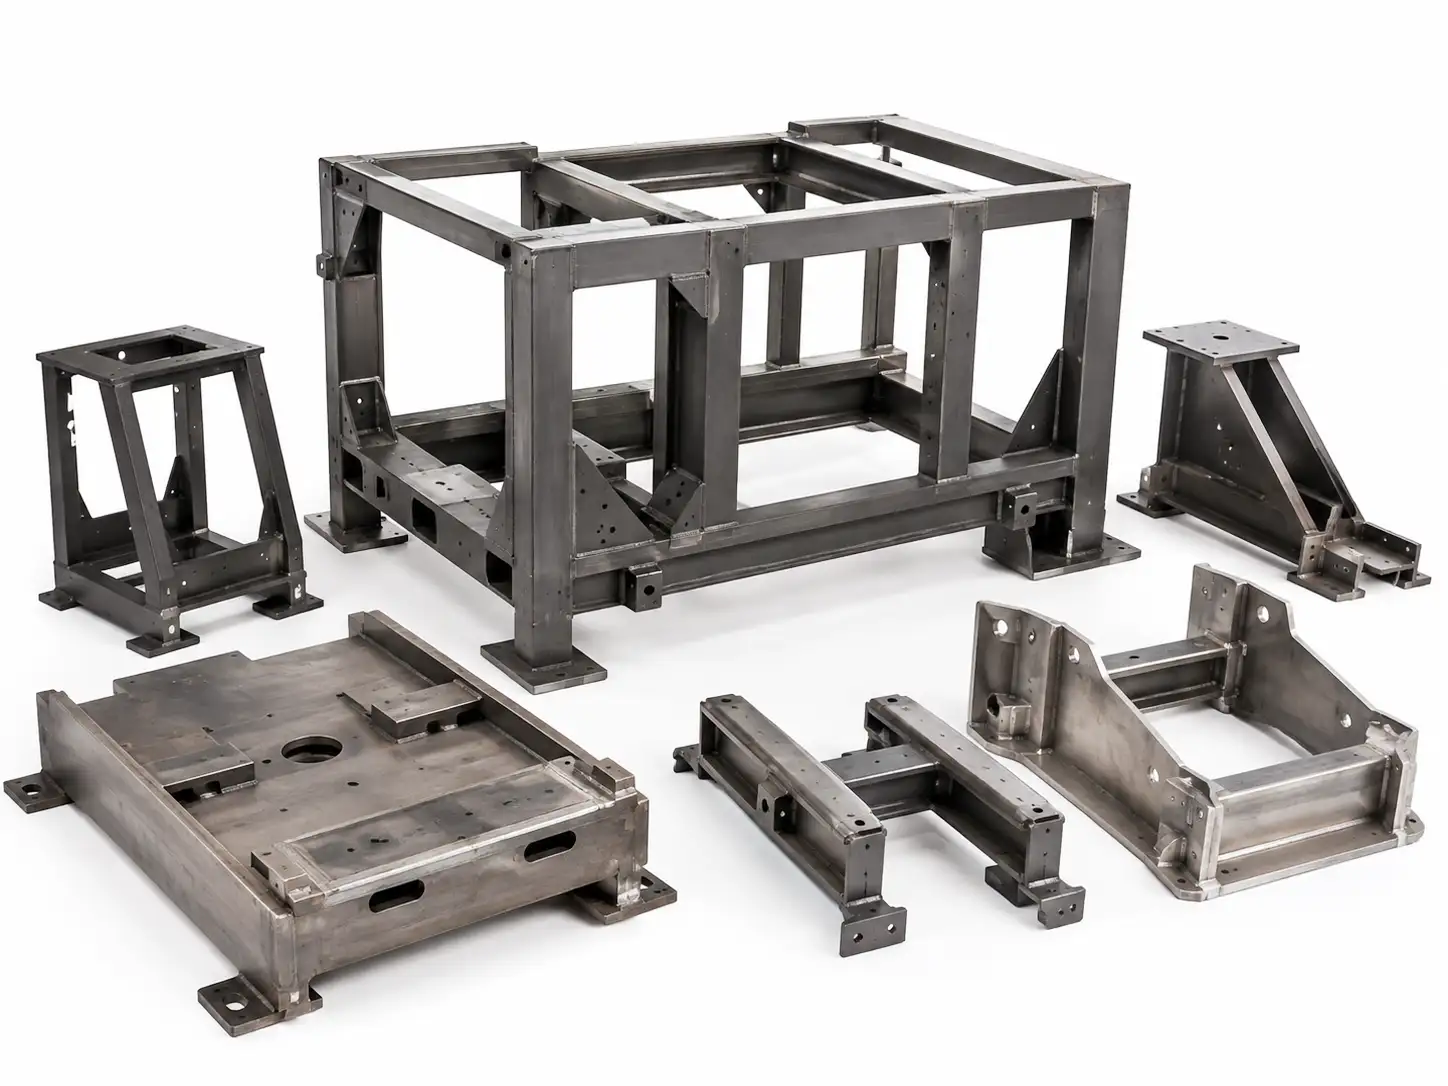
溶接フレーム &
機械ベース
- 精密位置決め基準を備えた カスタム自動化機械ベースフレーム
- 耐荷重装置構造用の 溶接機械ベースフレーム
- 剛性および寸法安定性
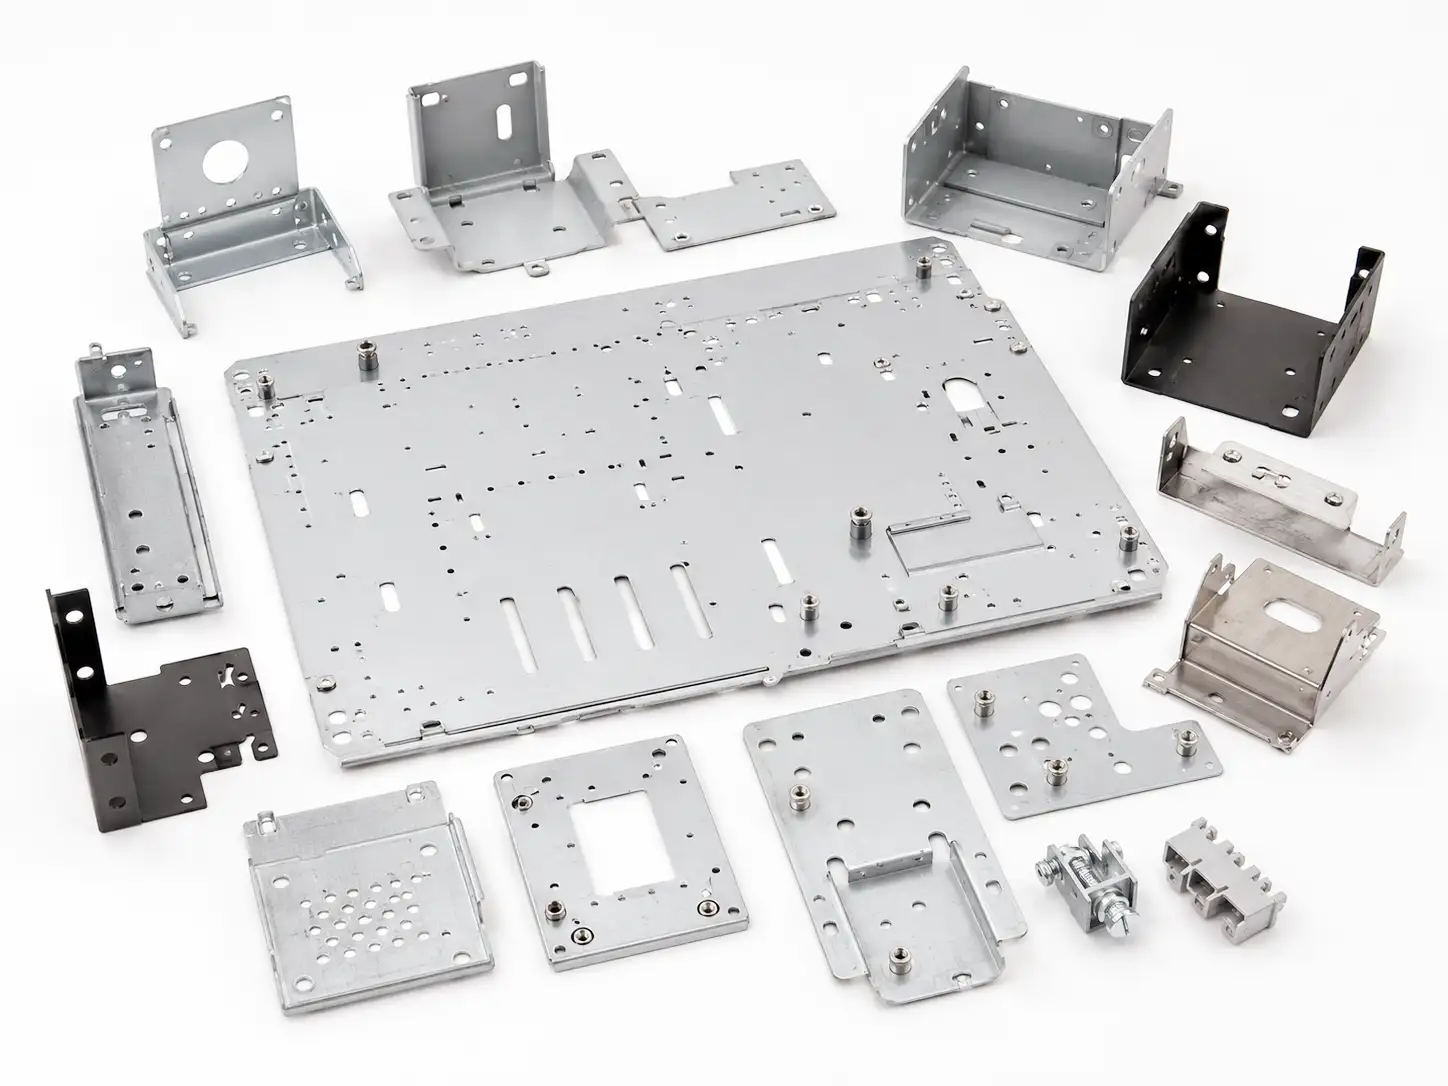
取付プレート &
サポート部品
- モジュールおよびコンポーネントの取付
- 内部機器レイアウトの支持
- 正確な接続および位置決め
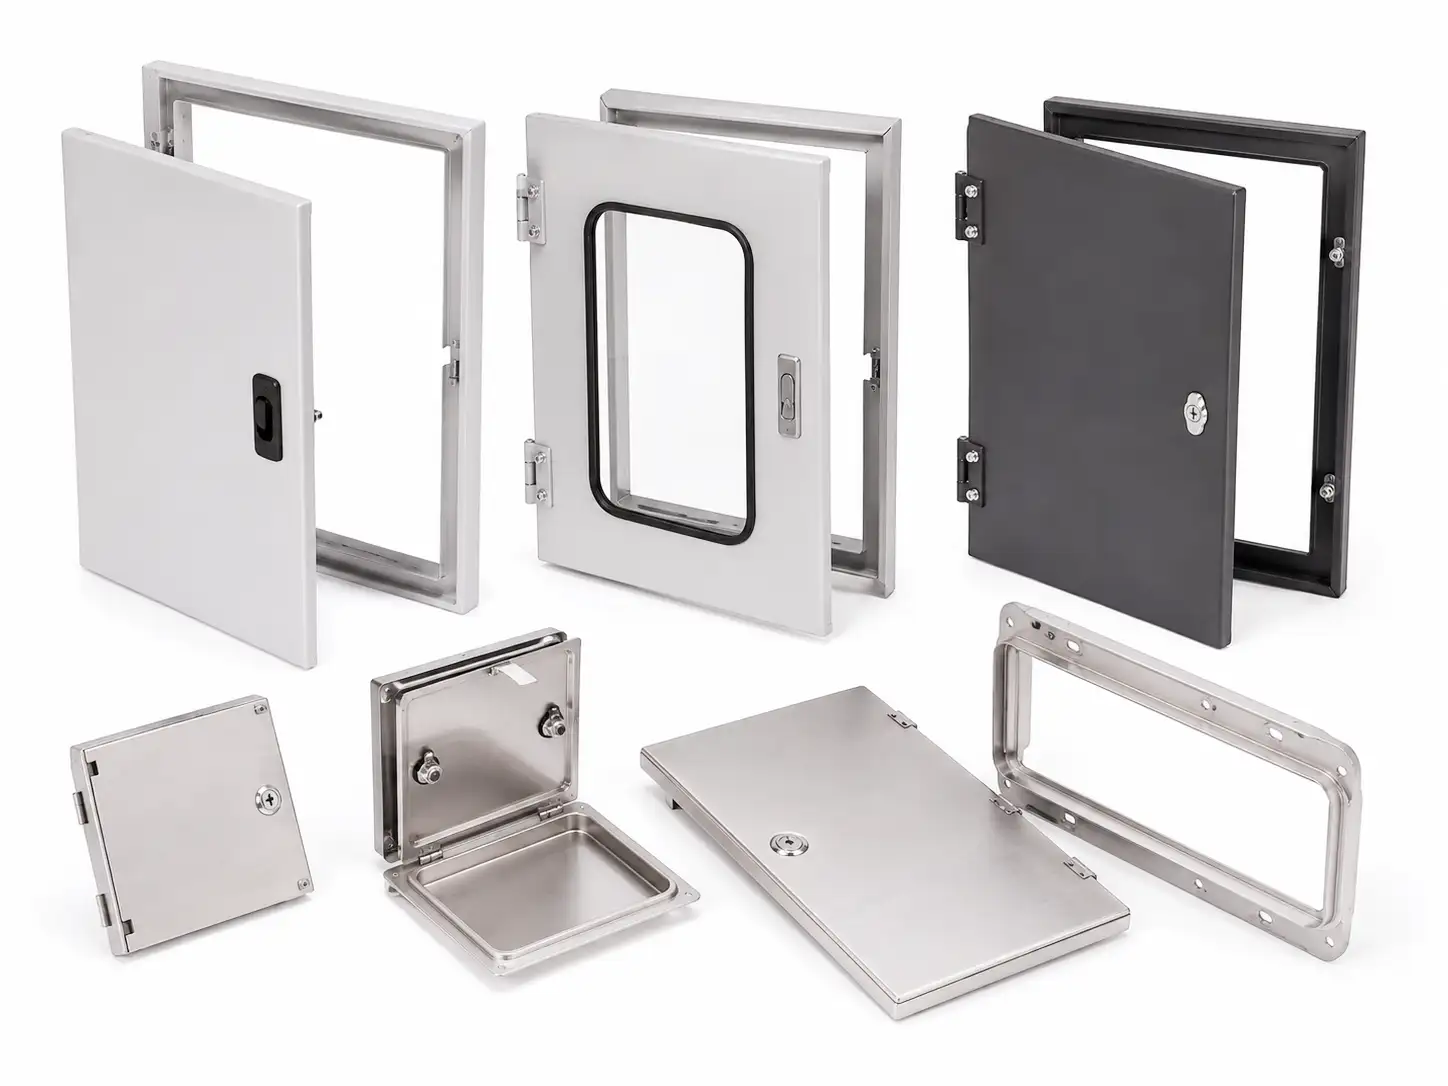
アクセスドア &
サービス構造物
- サービスドアおよびアクセスパネル
- 錠前およびヒンジの取付
- メンテナンスアクセスおよびオペレーターの安全性
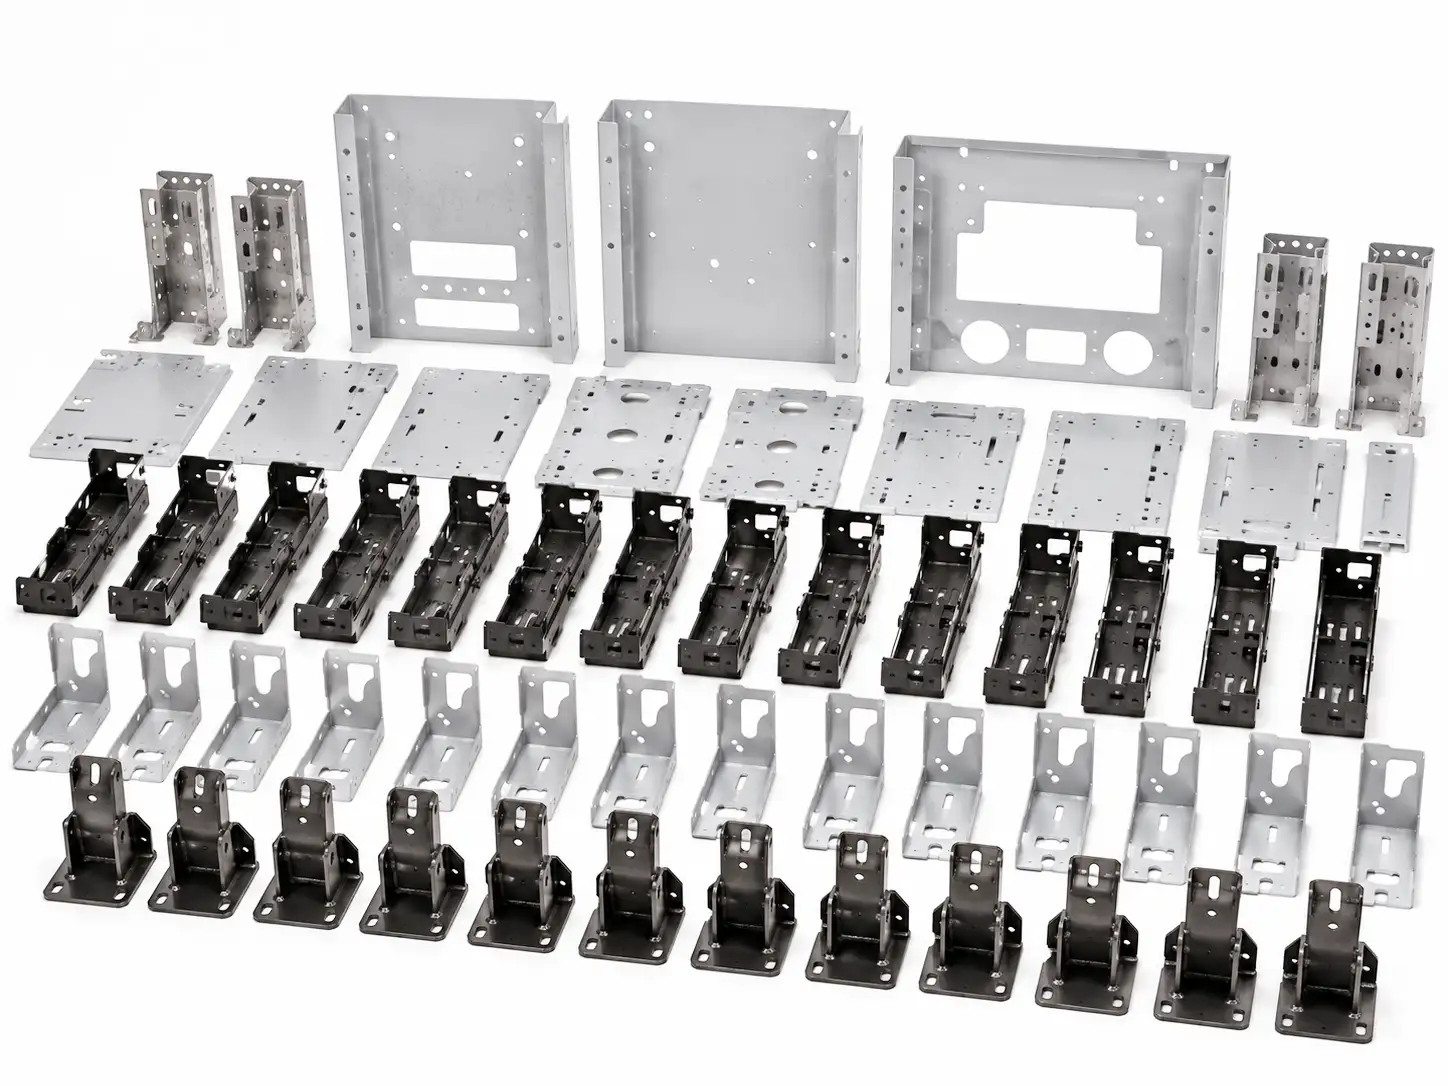
バッチ生産
構造部品
- 多部品の連携生産
- 装置プロジェクト向けの順序立てた納品
- 生産バッチ間の一貫した品質
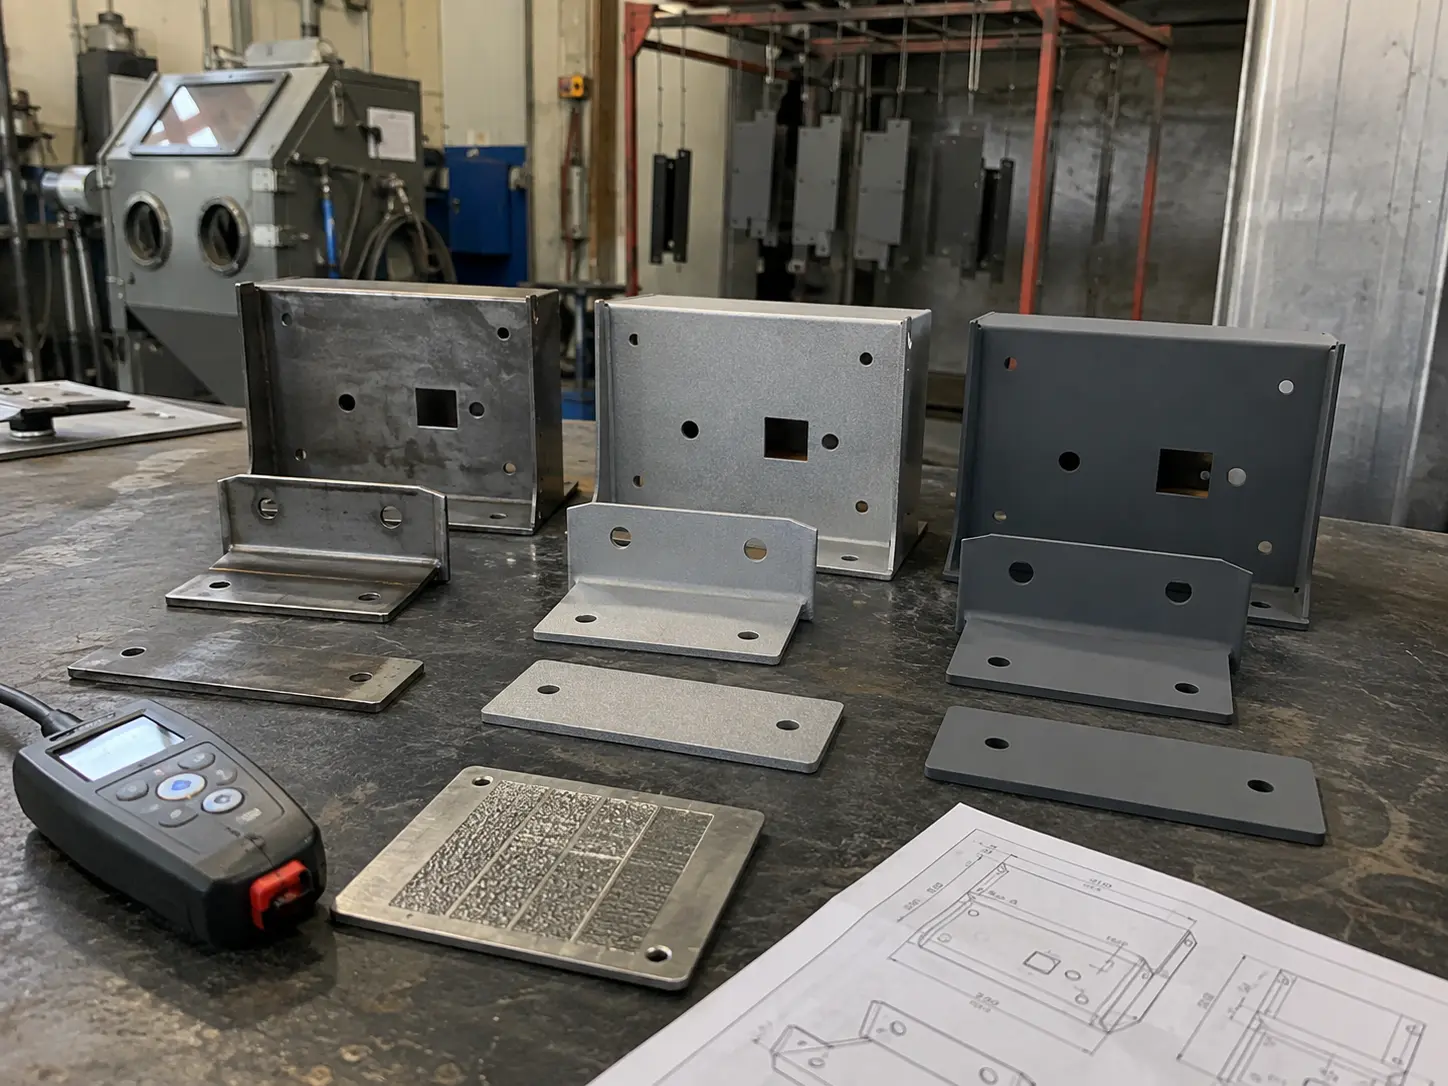
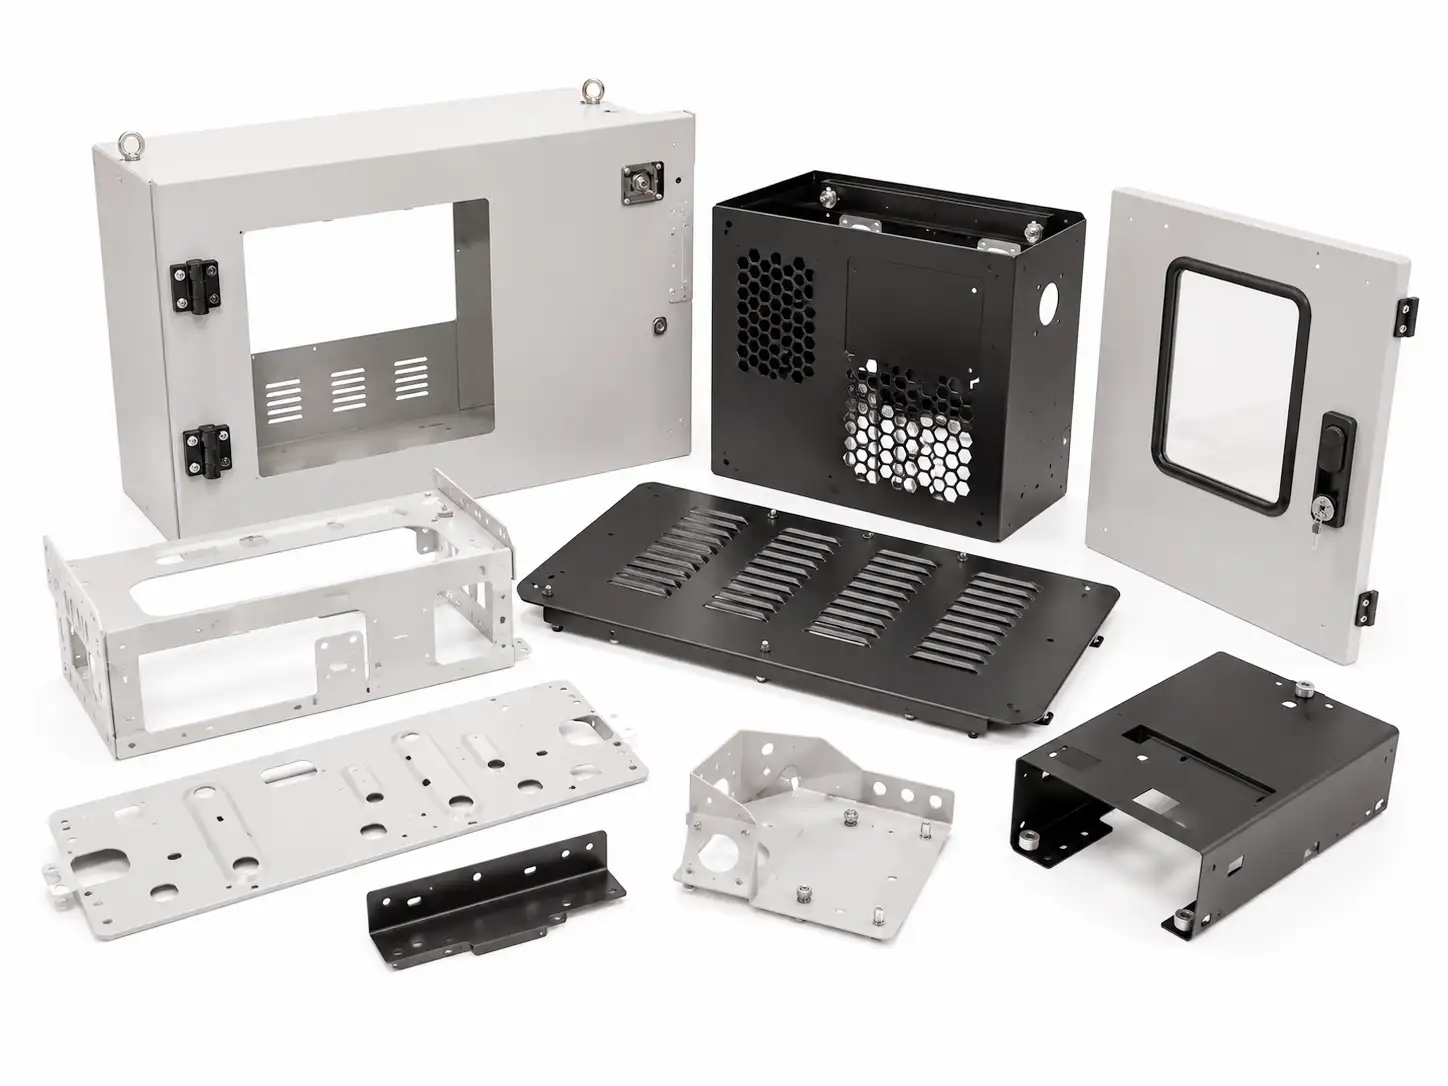
表面処理 &
プリアセンブリ
- 粉体塗装および表面処理
- 金具およびコンポーネントの事前組立
- 最終装置組立作業の削減
産業用自動化向け板金部品を見る
産業用自動化システム向けの装置カバー、溶接フレーム、取付プレート、
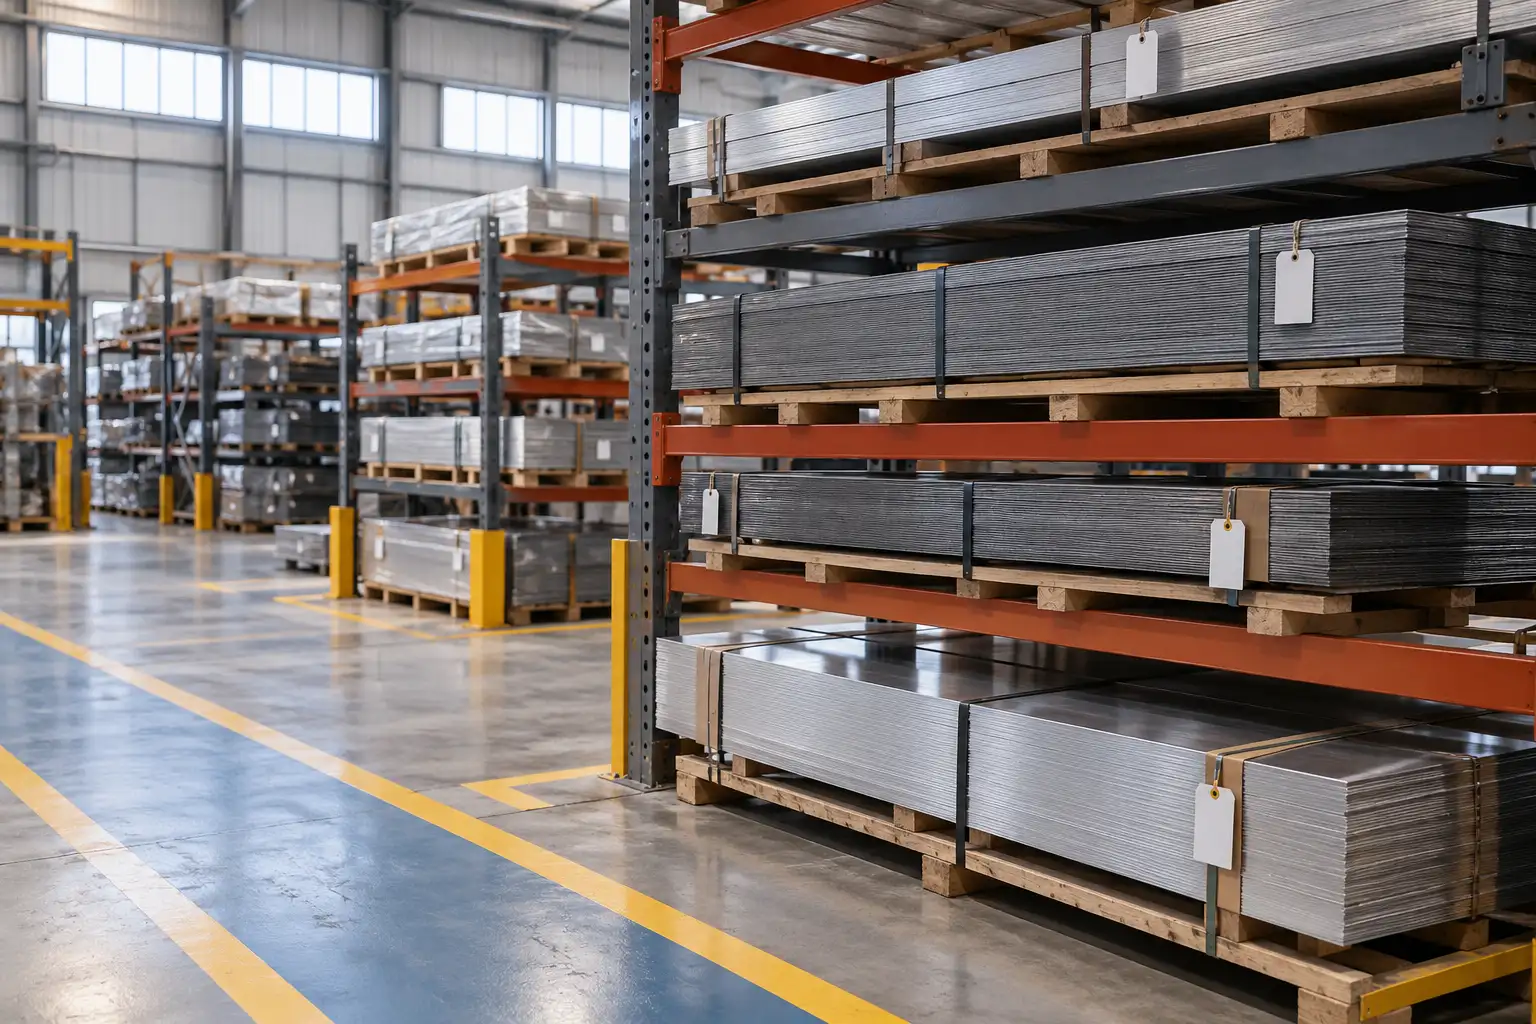
材料選定ガイド
材料の選択は、部品の機能、使用環境、および下流の製造プロセスによって異なります。
| 材料の簡易比較 | 冷延鋼板 | 炭素鋼 | ステンレス鋼 | アルミニウム合金 | 亜鉛めっき鋼板 |
|---|---|---|---|---|---|
| 成形性 | |||||
| 溶接性 | |||||
| 耐食性 | |||||
| 軽量化 | |||||
| コスト管理 | |||||
| 表面仕上げ適合性 |
より詳細なグレード別ガイダンスが必要ですか?
SR MFGのマテリアルライブラリで、詳細な材料ページと選定サポートをご覧ください。
品質管理プログラム
品質は当社の板金製造プロセスのあらゆる段階に組み込まれています。受入材料から最終検査まで、各段階でチェックと検証を行い、完全なトレーサビリティとドキュメントを確保しています。これにより、すべてのご注文で一貫した品質と納期通りの納品を実現します。
入荷材料検査
材料グレード、板厚、表面状態、仕様適合性を検証します。
初品検査
生産リリース前に主要寸法と重要特性を確認します。
工程内検査
製造中に曲げ角度、穴位置、組付精度、プロセス安定性を監視します。
最終検査
納品前に外観、組立基準、出荷準備状況を確認します。
検査ワークフロー
材料チェック
材料と仕様を検証します。
FAI
主要寸法と重要特性を確認します。
工程内検査
プロセスと製品の一貫性を監視します。
最終リリース
確認および出荷承認を行います。
材料証明書、寸法検査報告書、外観検査報告書、
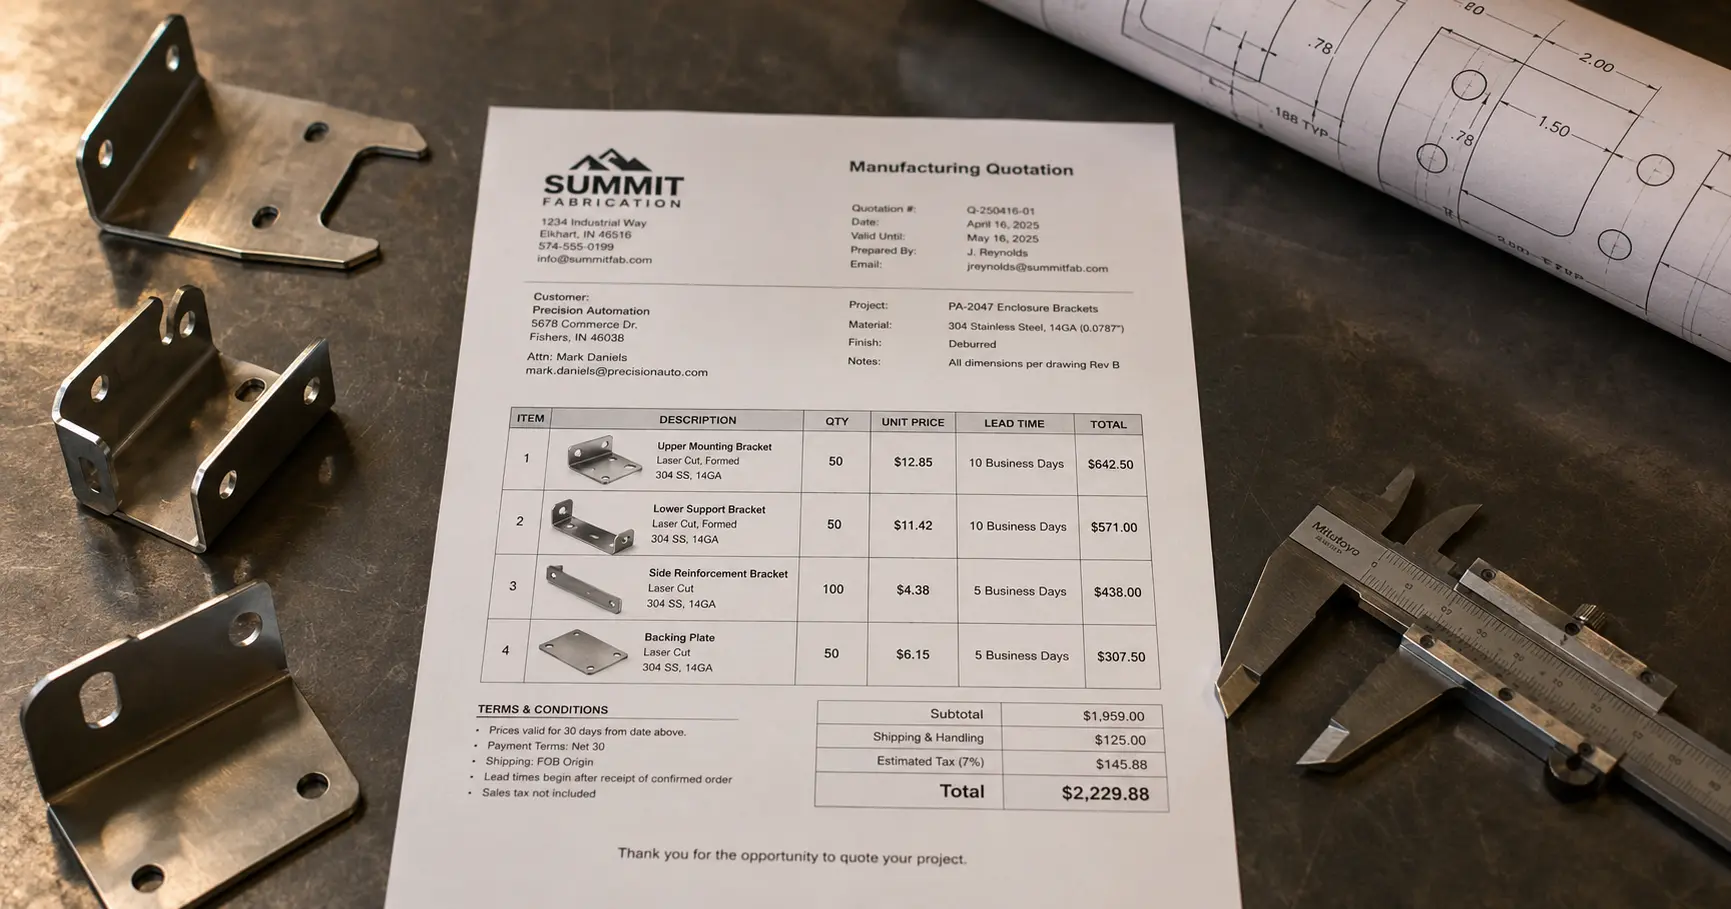
リードタイムとコスト管理
板金加工におけるリードタイムとコスト管理については、実用的で規律ある、産業機器製造の実情に即したアプローチを採用しています。
リードタイムの目安
生産リードタイムは、工程の複雑さ、カスタマイズの程度、注文数量によって異なります。
試作品
単純構造の場合、3~5営業日。
複雑な溶接組立品の場合、6~10営業日。
小ロット(1~50台)
標準構造の場合、7~15営業日。
溶接および表面仕上げが必要な部品の場合、10~20営業日。
量産(50台以上)
構造の複雑さ、溶接工数、仕上げ要件に基づいて評価されます。
特急サービス
緊急注文の場合、納品状況の可視性を維持しながら、主要な生産段階を優先することができます。
優先評価
緊急製造プロジェクト向けの迅速な見積もりレビュー。
重要段階のスケジューリング
能力に余裕がある場合、重要な加工および組立工程を優先することができます。
サプライヤー調整
溶接や塗装などの外注工程は事前に調整されます。
緊急度および工程要件に応じて、追加の特急料金が発生する場合があります。
コスト管理
産業機器プロジェクトでは、コスト管理は構造効率と生産調整によって推進されます。
構造最適化
加工前に不必要な複雑さを軽減します。
工程統合
切断、曲げ、溶接、仕上げ間の調整を改善することで効率を向上させます。
材料利用率
歩留まりの向上と回避可能な無駄の削減を支援します。
組立前計画
下流の組立工数を削減し、納品効率を向上させます。
リードタイムは、材料の入手可能性、構造の複雑さ、溶接工数、仕上げ要件、生産スケジュールによって異なる場合があります。
見積もりを取得 →