Shuangruiと提携して製造コストを削減 30% そして効率を向上させます。

板金溶接サービス2026-09-30T07:28:58+00:00

OEMプログラム向け板金溶接サービス

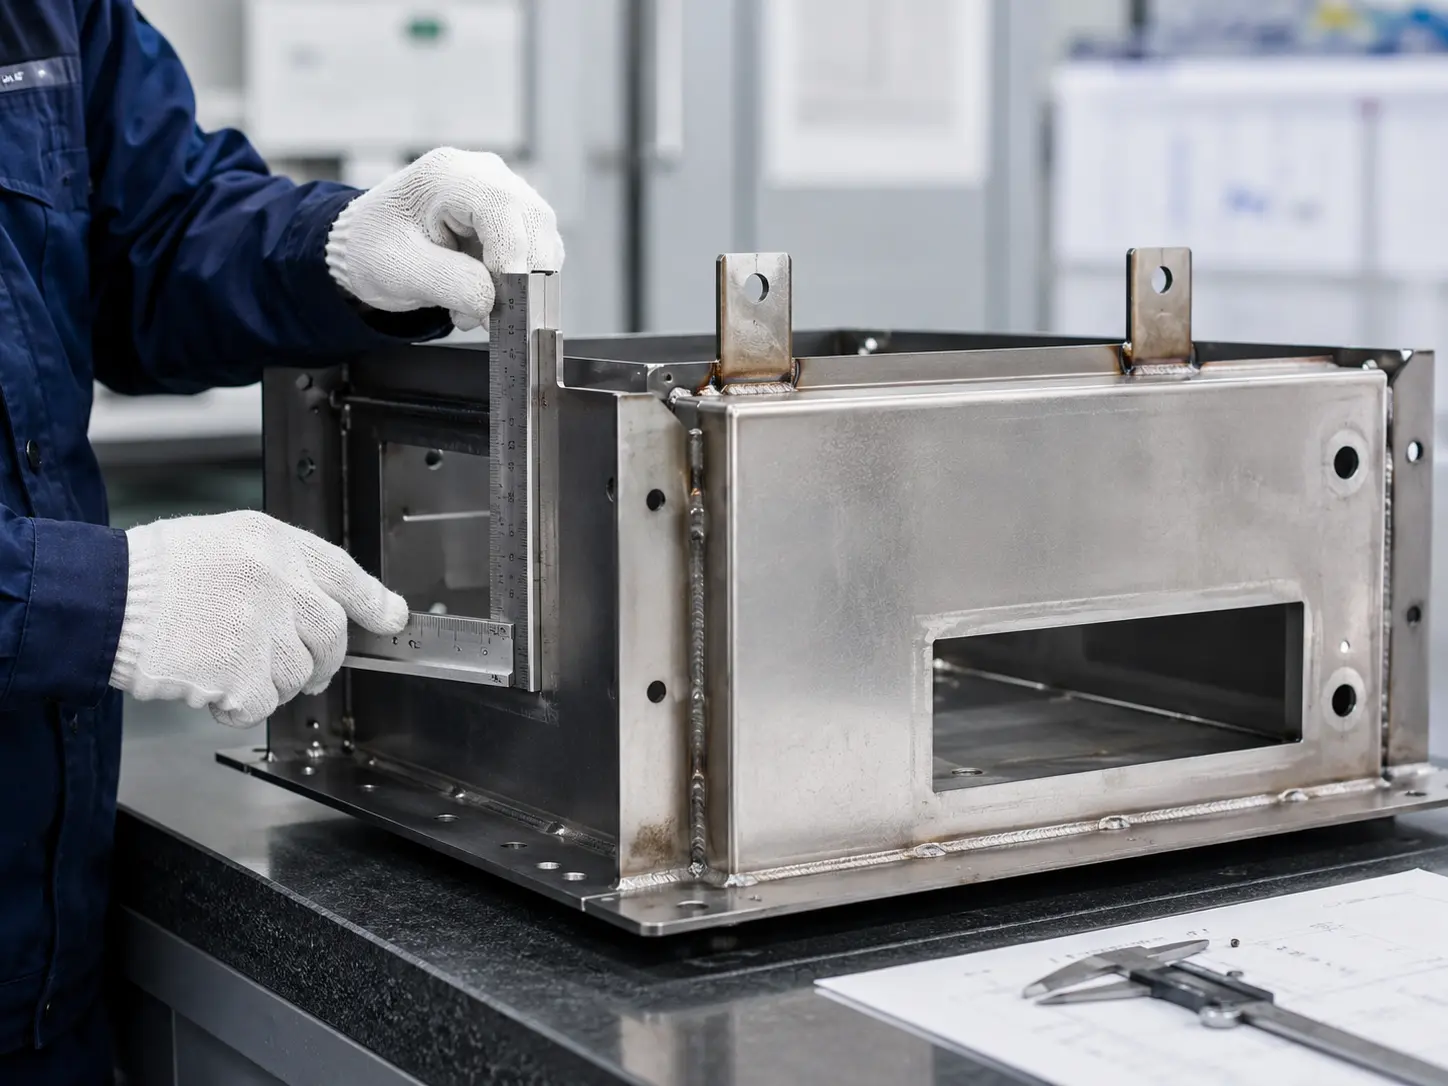
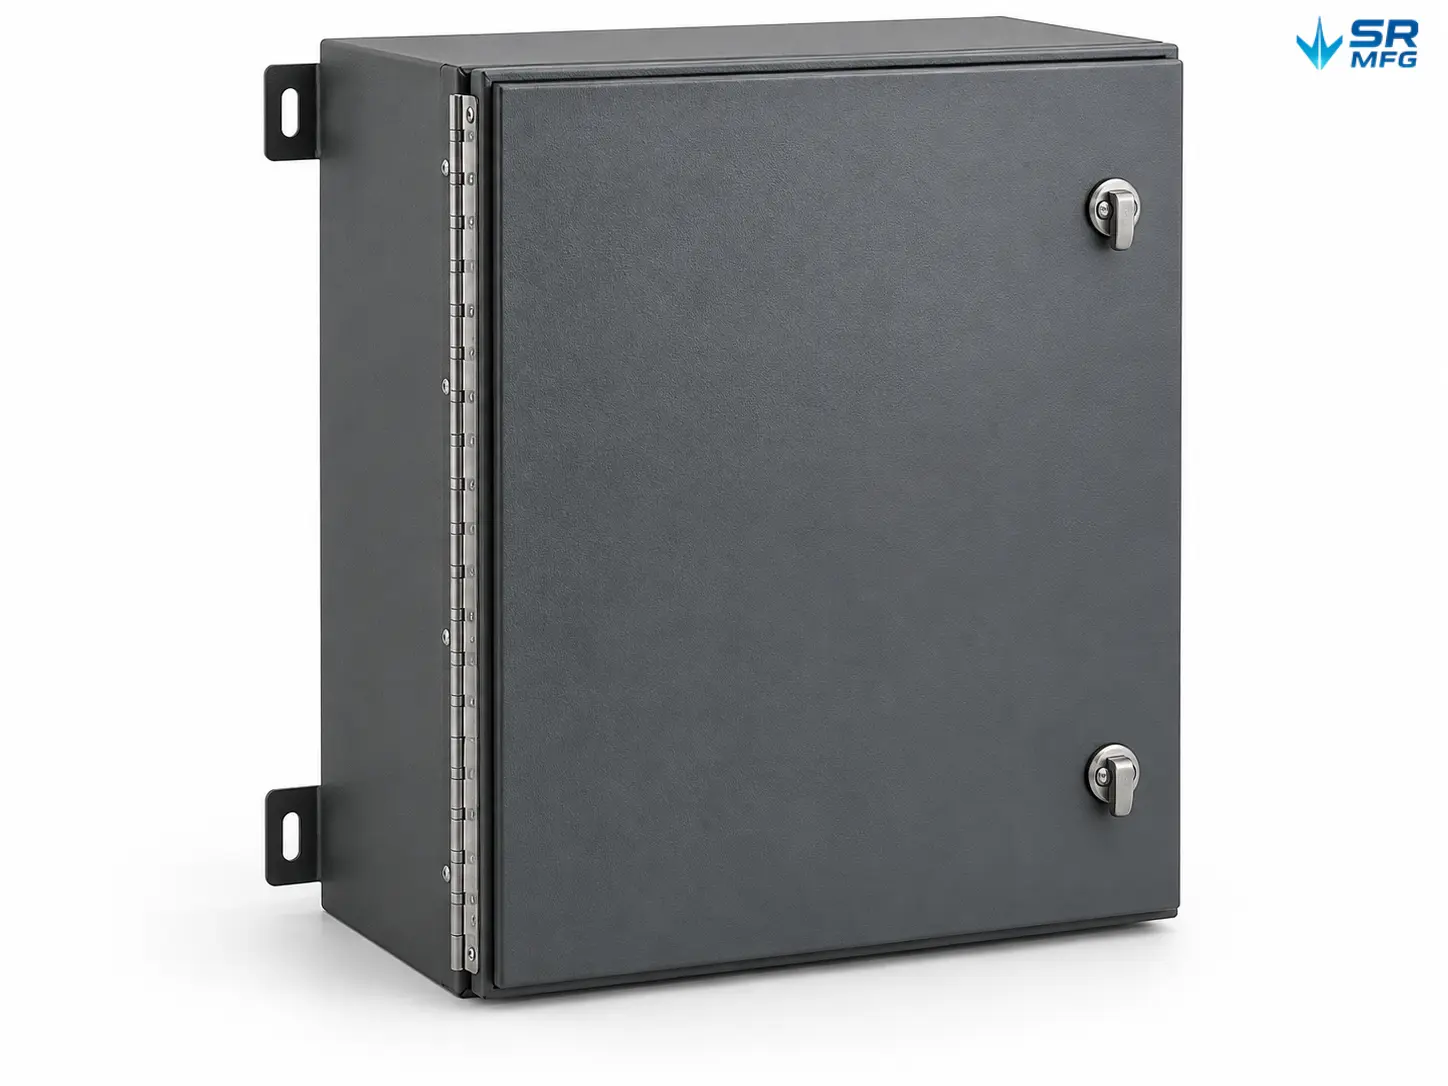
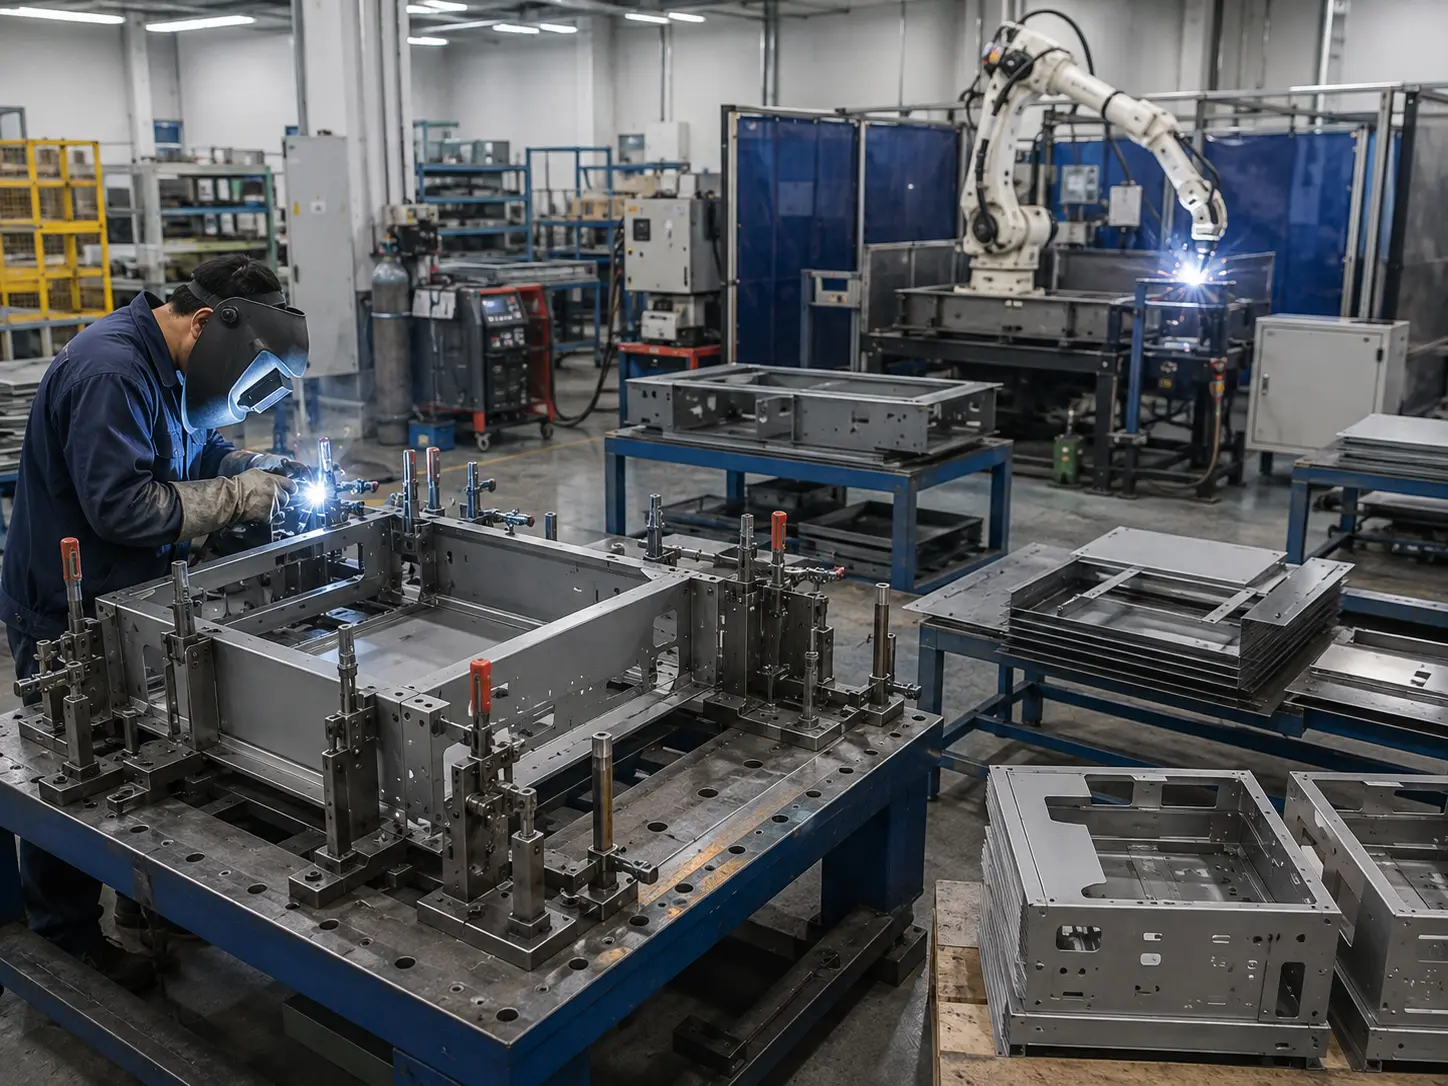
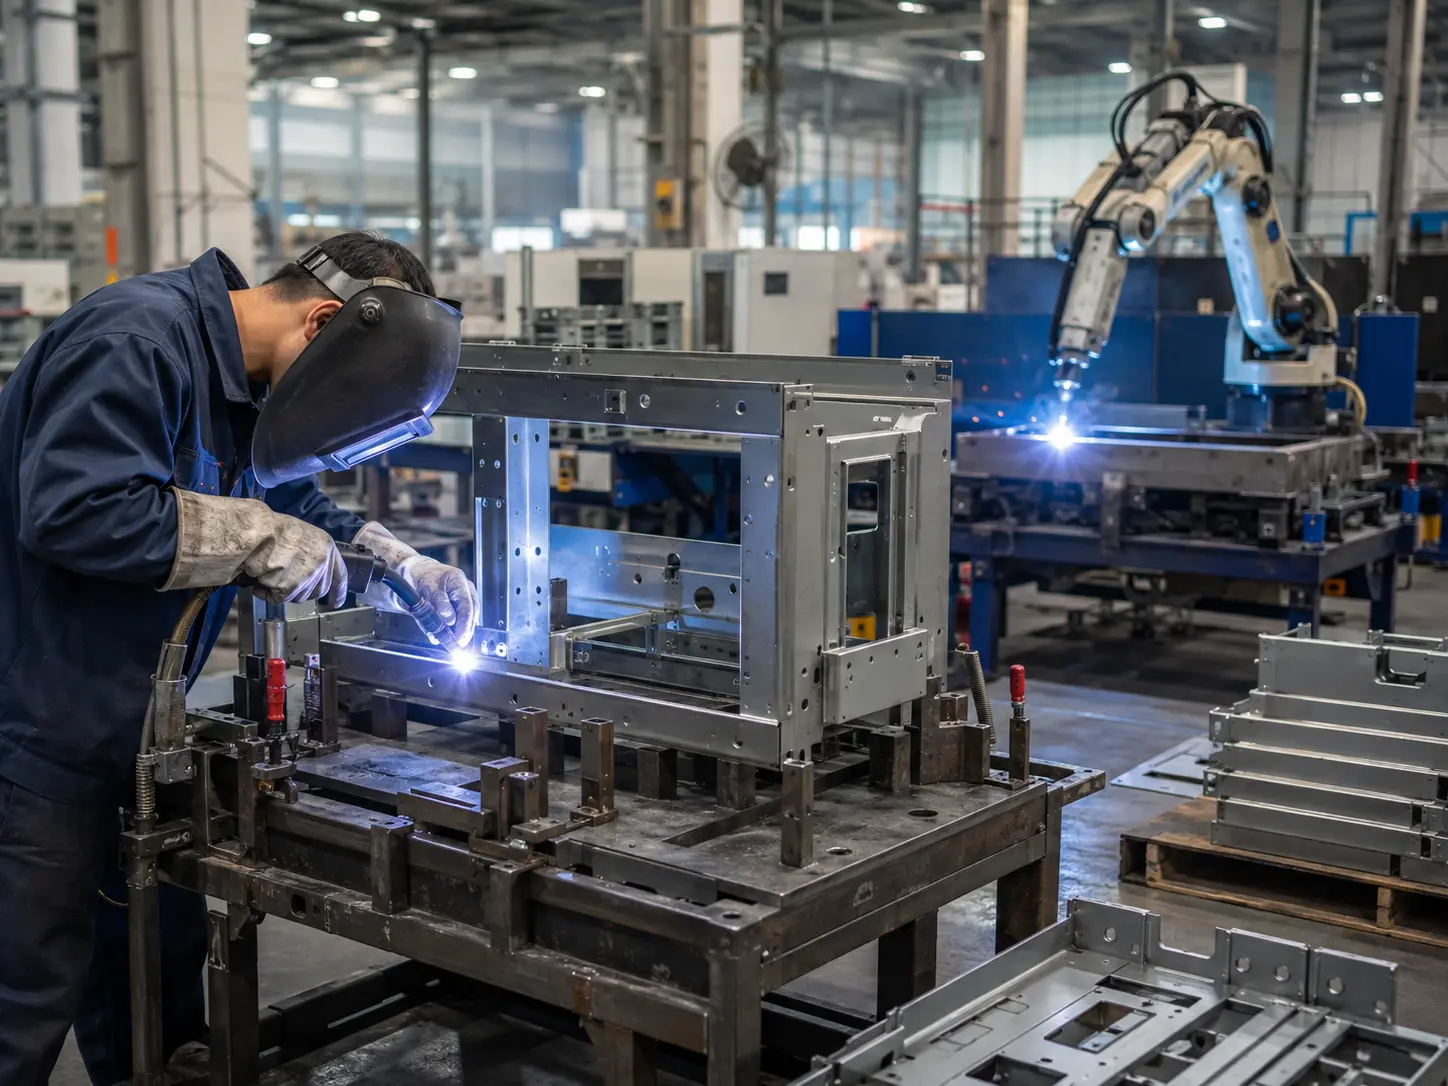
SR MFGはOEMプログラム向けに板金溶接サービスを提供し、ロボット溶接、手溶接、治具制御、工程内検査を組み合わせて、溶接強度、外観、寸法の安定性を確保します。.

当社の溶接工程はレーザー切断、曲げ加工、表面処理、最終組立と統合されており、お客様の手直し削減、サプライヤー調整の簡素化、試作から量産までの安定した生産を支援します。.

ロボット溶接・手溶接
治具による精度管理
OEM量産

24時間以内にカスタム見積もりを取得

図面をアップロードしてエンジニアリングレビューを受けてください。.

空白フォーム (#4)

板金溶接でSR MFGが選ばれる理由

治具計画から最終組立まで溶接品質を管理し、OEMプロジェクトのひずみ、手直し、ロット間ばらつきを低減します。.

板金溶接サービス

ひずみ制御

溶接順序、治具、入熱量を生産前に計画し、ひずみと手直しを最小限に抑えます。.

ロボット溶接+手溶接

ロボット溶接は繰り返し部品の一貫性を確保し、手溶接は複雑な組立品や狭い箇所に対応します。.

試作から量産までの一貫性

承認済みの溶接パラメータと工程標準により、試作から量産まで安定した品質を維持します。.

統合された板金フロー

溶接は切断、曲げ、表面処理、組立と統合され、ハンドリングエラーとリードタイムを削減します。.

お客様の課題(溶接) 一般的な溶接サプライヤー SR MFGの溶接アプローチ
溶接ひずみと
組立適合性
溶接は作業者の経験に大きく依存します。ひずみは後工程でハンマー修正、矯正、シム追加によって補正されることが多いです。. 溶接順序、治具、バランスの取れた入熱量を事前に計画し、ひずみを最小限に抑え、組立前に精密な適合を確保します。.
試作と
量産の
一貫性
試作品は最も熟練した溶接工が溶接しますが、量産では作業者やステーションによって外観や寸法に差が生じます。. ロボット溶接、パラメータライブラリ、初品承認により、パイロット生産から長期量産まで同一の工程と検査基準を維持します。.
板金工程との
統合
プロセス
溶接は独立した工程として扱われ、後工程の曲げ補正、塗装、最終組立要件が無視されます。. 溶接はレーザー切断、曲げ、表面処理、組立と共通のデータムおよびロケータを用いて統合され、手直しを削減し納期を短縮します。.

溶接の見積もりをご希望ですか?

図面をアップロードし、ご要望をお知らせください。当社のエンジニアリングチームがプロジェクトを確認し、24時間以内にご返信いたします。.

溶接見積もりを依頼する →
ロボット溶接、手溶接、溶接金属アセンブリに対応した板金溶接能力
対応能力

SR MFGの精密板金溶接能力

SR MFGは板金構造物および筐体向けに専門的な溶接サービスを提供しています。MIG、TIG、抵抗溶接、スポット溶接、スタッド溶接の各プロセスを用いて、強固で美しく一貫性のある溶接を実現します。当社のエンジニアリングチームは、部品設計と組立要件に基づいて最適な方法を選定し、構造強度の向上と総コストの削減を図ります。.

多様な溶接プロセス

MIG、TIG、抵抗溶接、スポット溶接、スタッド溶接により、さまざまな用途に対応します。.

ロボット溶接・手溶接

ロボット溶接は繰り返し部品に対応し、手溶接は複雑な構造物や狭い箇所に対応します。.

溶接品質保証

作業指示書、パラメータ管理、検査により、生産における安定した溶接品質を維持します。.

統合組立サポート

溶接は曲げ、表面処理、組立と連携し、手直しを削減しリードタイムを短縮します。.

溶接設備と生産能力

OEM板金プロジェクト向けの主要溶接設備と能力基準。.

主要溶接機

烽火CO₂溶接機

  • 電流調整精度:±5 A
  • 溶接余盛:≤ 1.5 mm
  • 使用率:60%;溶着速度:8 kg/h
  • 材料:炭素鋼/低合金鋼、2~30 mm

Hanwang CO₂溶接機

  • 電流安定性:±3%
  • 溶接直線度誤差:≤ 0.5 mm/m
  • 最大出力電流:500 A;使用率:60%
  • 中厚板;1.2~1.6 mm ソリッドワイヤ

Fenghuo アルゴンアーク溶接機(TIG)

  • アークスタート成功率:> 99%
  • 溶接ひずみ: < 0.5 mm/m
  • HFアークスタート: < 0.1 s;8時間連続運転
  • 材料:ステンレス鋼/銅/チタン、1~8 mm

Jasicfeng アルゴンアーク溶接機(TIG)

  • 直角度誤差:≤ 0.3 mm
  • 溶接スポット偏差:±0.2 mm
  • 標準溶接速度:30~50 cm/min
  • 材料:低炭素鋼/ステンレス鋼、0.5~10 mm

溶接ロボット

CO₂溶接 FANUC 6軸ロボット

  • 繰り返し精度:±0.05 mm
  • 最大リーチ:3103 mm
  • サイクルタイム: < 45 s/個
  • 溶接線追従およびプロセスモニタリング対応

レーザー溶接 FANUC 6軸ロボット

  • 経路精度:±0.15 mm
  • 溶接速度:5~15 m/min
  • HAZ: < 0.3 mm
  • レーザー出力範囲:100~3000 W

TIG溶接 FANUC 6軸ロボット

  • 経路繰り返し精度:±0.03 mm
  • 中空手首:57 mm ボア
  • TIGパルス溶接対応
  • シームトラッキングおよびビジョン支援溶接対応
板金溶接能力ベースライン
300 × 300 mm 参考部品サイズ
3 × 100 mm 参考溶接線
60% 設備稼働率
(単一シフト)
60,000+ 標準部品/月
0.5–0.8 複雑部品の
換算係数
i 生産能力は、部品サイズ、溶接長、材料厚さ、治具の複雑さ、および注文数量によって評価されます。.

溶接タイプ

板金溶接プロセスの選択肢

SR MFGは、異なる材料、部品構造、外観要件、生産量に対応するため、TIG、MIG / CO2、レーザー溶接、スポット溶接をサポートしています。,
部品構造、外観要件、生産量。.
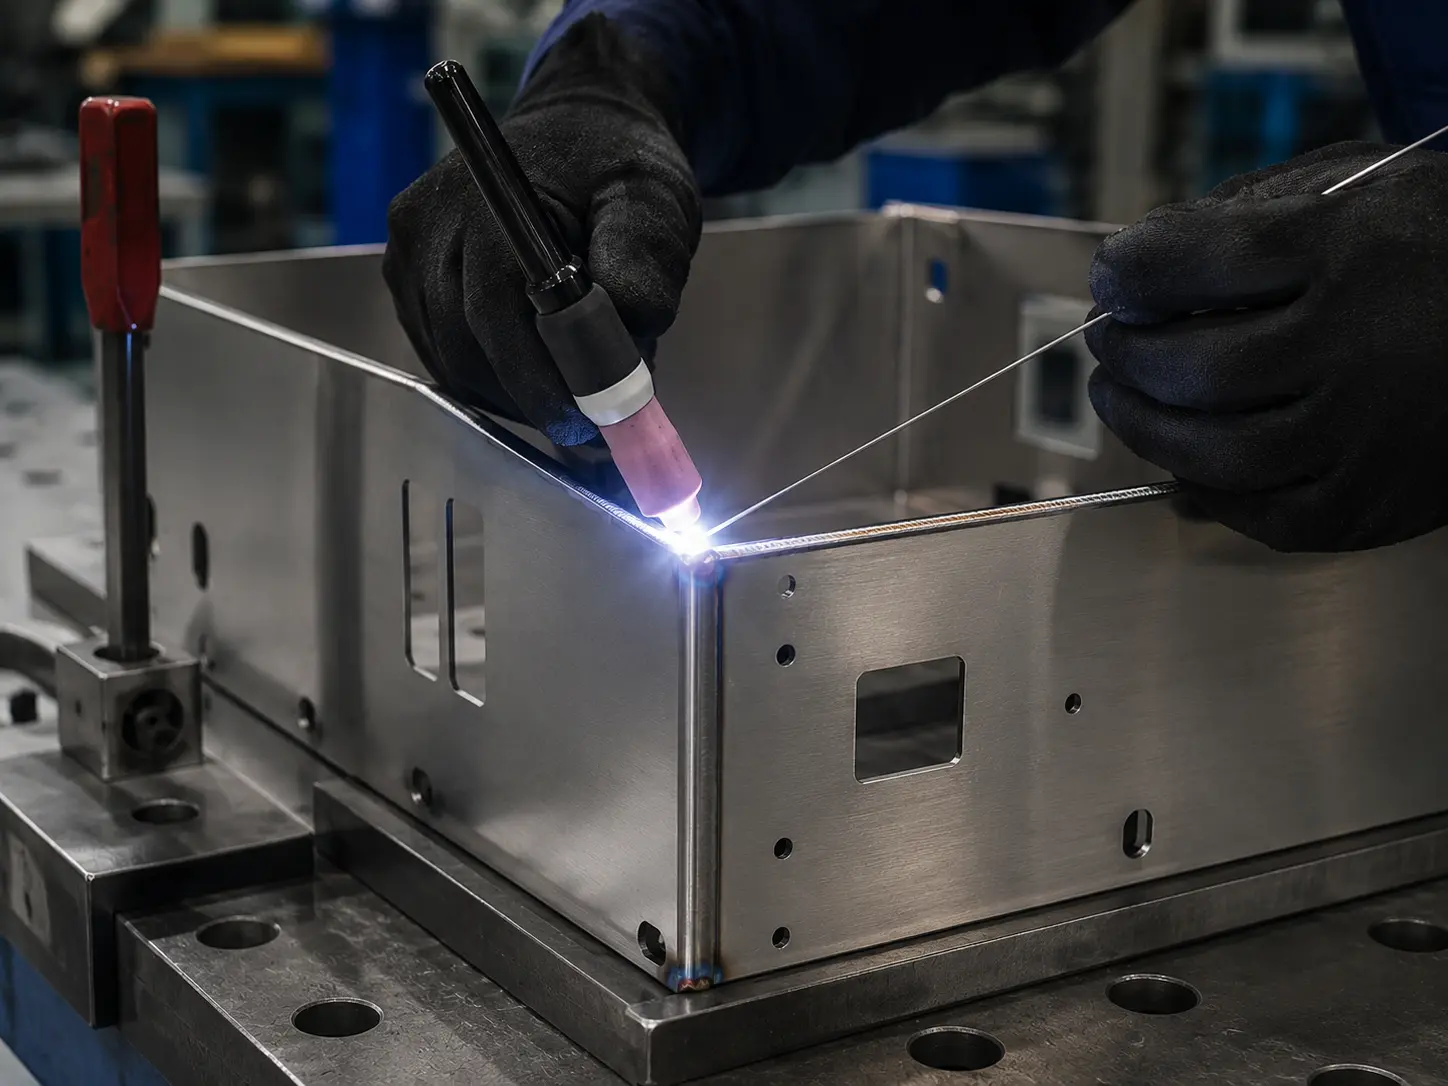
TIG溶接

TIG溶接

ステンレス鋼、アルミニウム、薄板金属に対応するクリーンで精密な溶接。外観が重要な部品に最適です。.
薄板 クリーンな溶接 ステンレス鋼
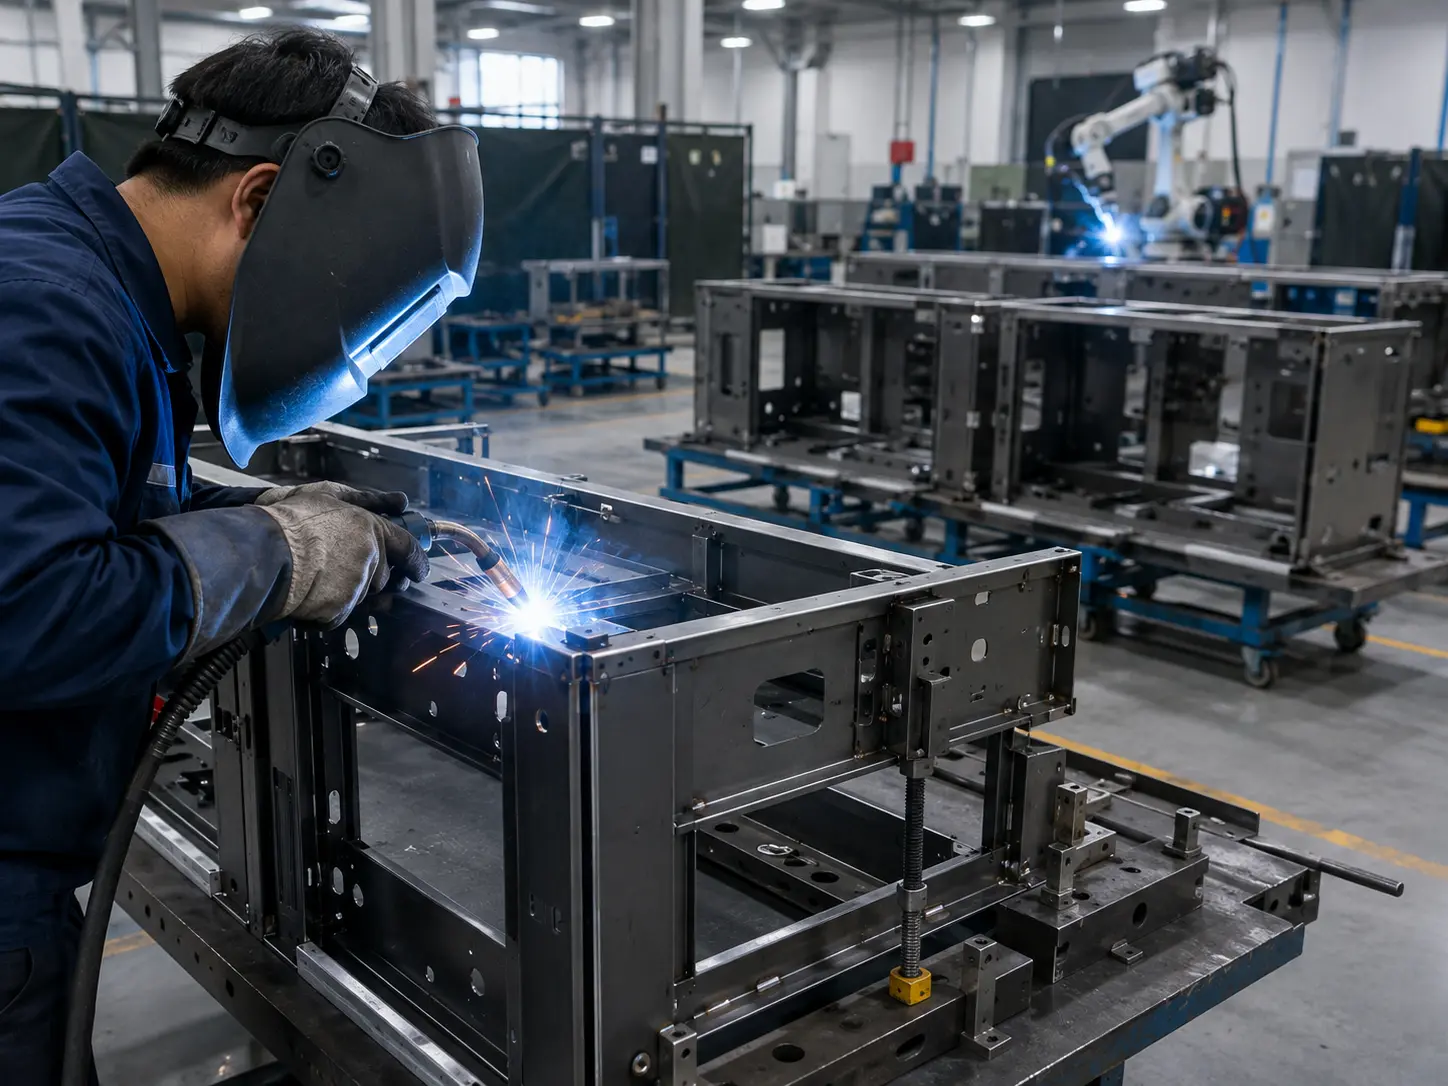
MIG CO2溶接

MIG / CO2 溶接

炭素鋼フレーム、キャビネット、ブラケット、構造組立品に対応する効率的な溶接。バッチ生産に適しています。.
炭素鋼 フレーム バッチ生産
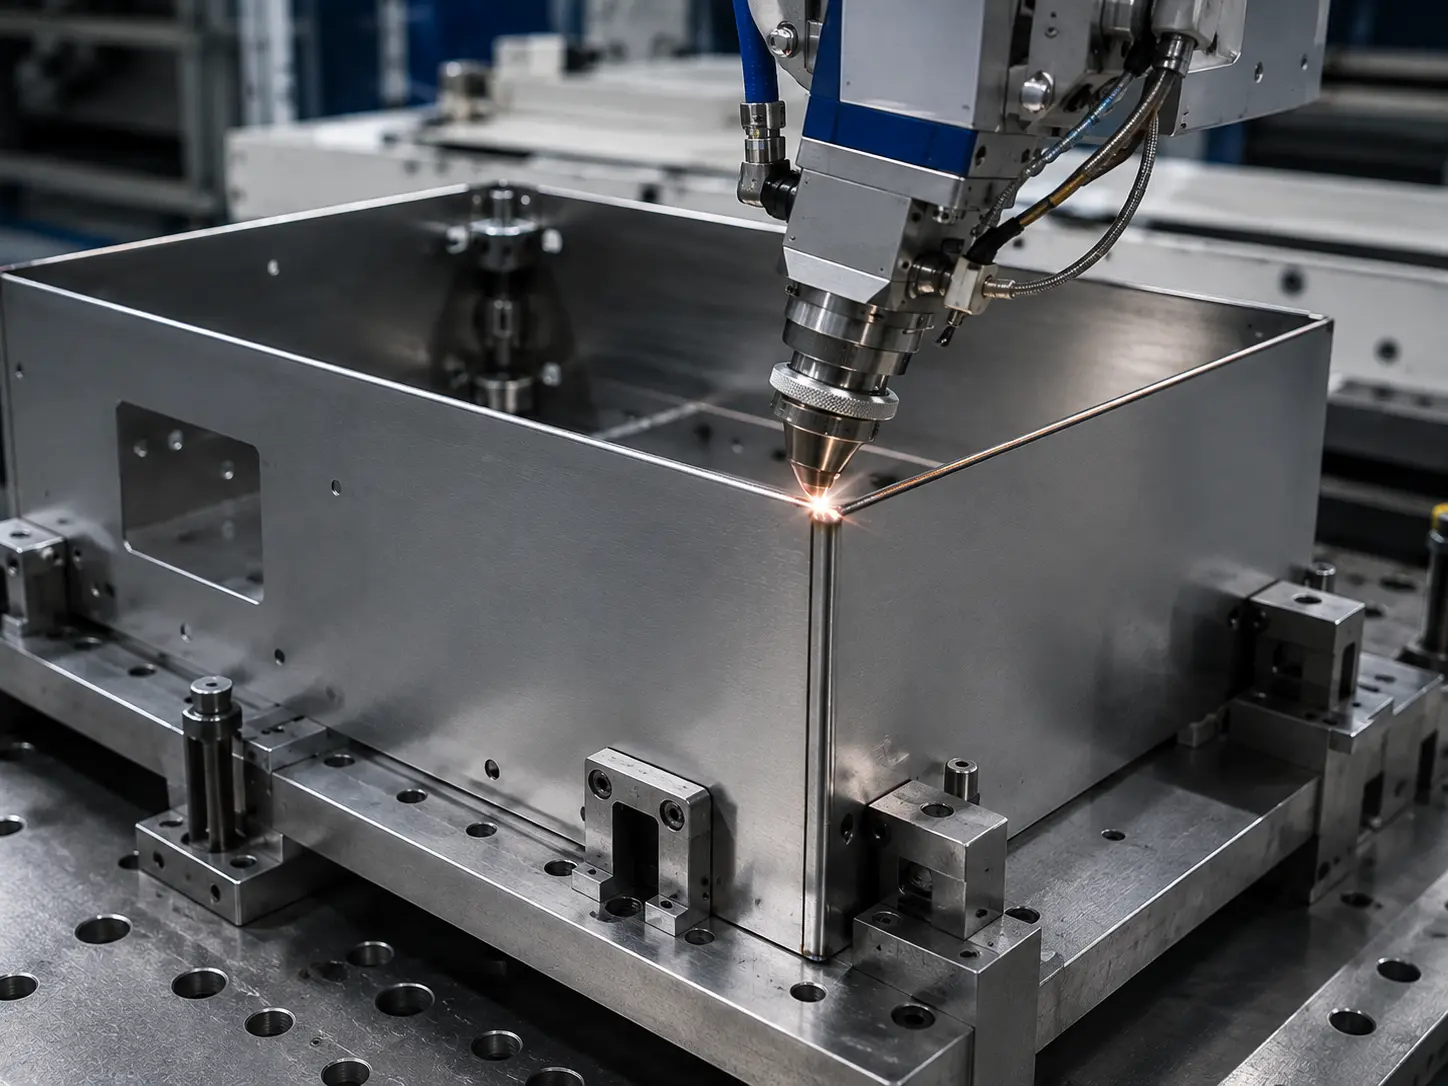
レーザー溶接

レーザー溶接

精密ハウジング、バッテリーボックス、狭い溶接シームを持つ薄板組立品に対応する低歪み溶接。.
低ひずみ 精密部品 狭い溶接
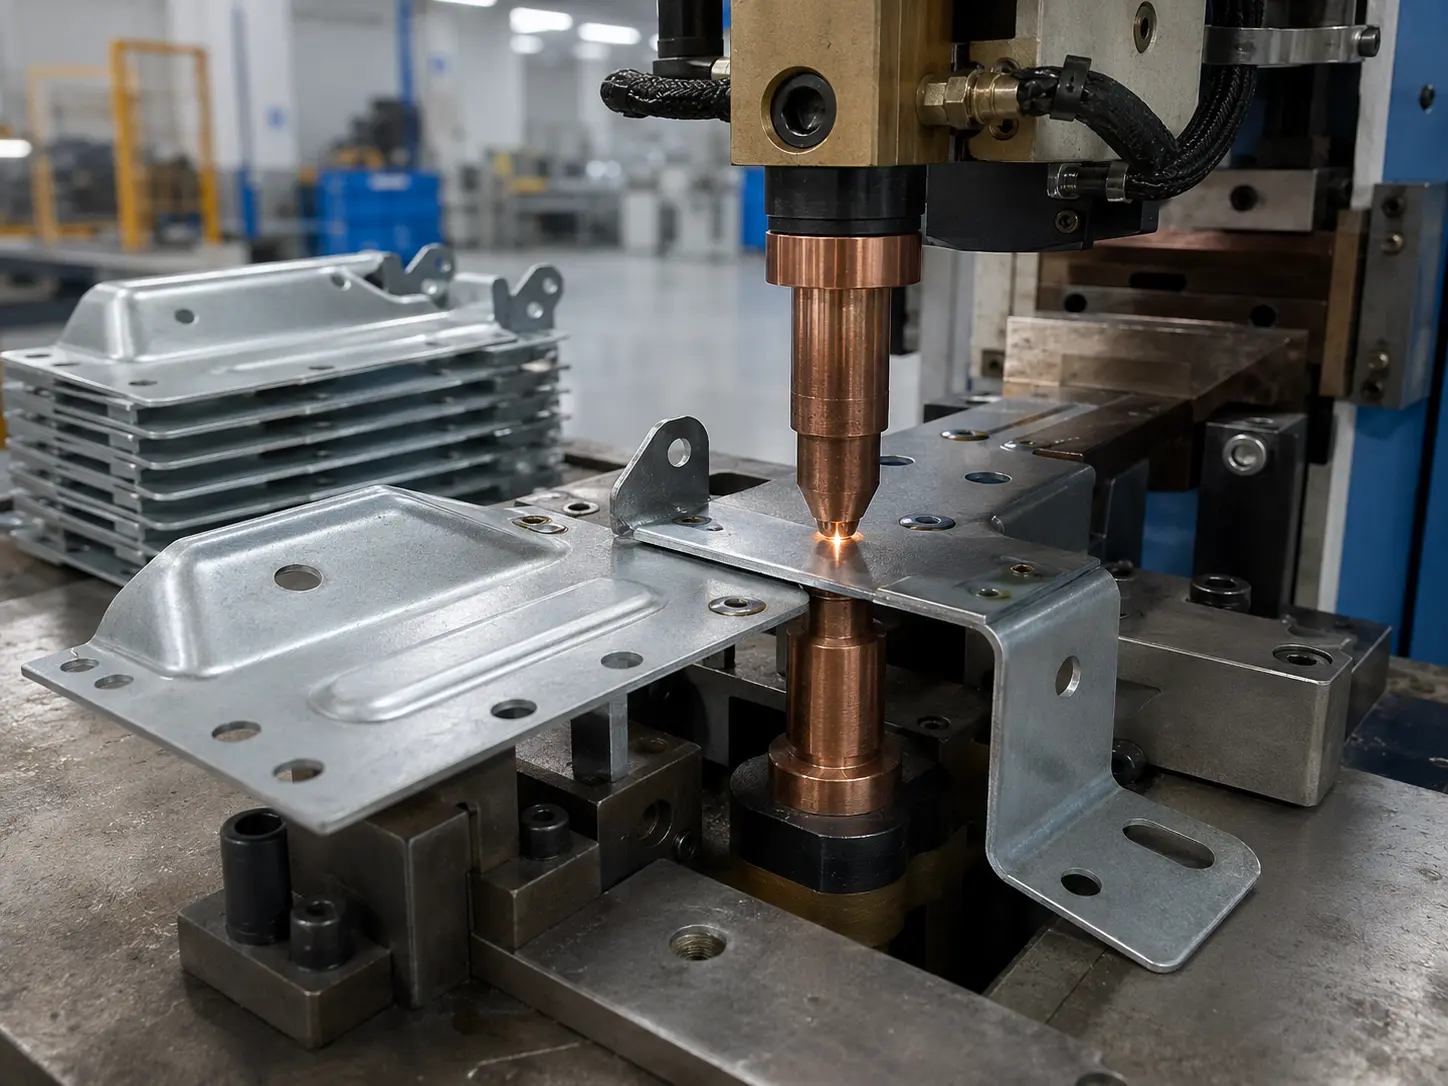
スポット・プロジェクション溶接

スポット / プロジェクション溶接

重なり合う板金部品、補強材、タブ、ブラケットの高速接合による高効率生産。.

重ね継手 プレス部品 高効率

お客様の部品に適した溶接プロセスがわからない場合は、図面をお送りください。当社のエンジニアが適切な方法をご提案します。.

溶接レビュー用図面を送信 →
公差と標準

板金溶接
公差と検査基準

SR MFGはISO 13920:2023を参照し、溶接板金部品に対して社内検査管理を適用しています。公差は、部品サイズ、溶接方法、治具設計、材料厚さ、および最終組立要件に基づいて評価されます。.

参照規格 ISO 13920:2023

+ SR MFG社内プロセス管理

板金溶接公差検査
±0.8 mm 自動溶接
直線公差 ≤ 1 m
±1.5 mm 手溶接公差
部品 ≤ 1 mの場合
≤ 1 mm/m 平坦度 / 直角度
管理目標
0~1.5 mm 一般的な溶接余盛
管理範囲
公差カテゴリ パラメータ 自動溶接 手溶接 検査工具 適用プロセス / 設備
↔ すべてのプロセスフローは、特定の順序で配置された個別のステップで構成されています。順序は以下の通りです:
寸法
長さ/幅(≤ 1 m) ±0.8 mm ±1.5 mm レーザー測長器 / ノギス ロボット溶接 / CO₂溶接
(FANUCロボット / 烽火溶接機)
長さ/幅 (1~3 m) ±1.2 mm ±2.5 mm スチールメジャー + シックネスゲージ レーザー溶接プラットフォーム / 漢王溶接機
∠ 角度
公差
短辺 ≤ 500 mm ±15′(0.25°) ±30′(0.5°) 万能角度定規 自動治具システム / 汎用溶接機
短辺 500~1000 mm ±20′(0.33°) ±45′(0.75°) 角度ゲージ ポジショナ / 佳士科技溶接機
▱ 形状
公差
平坦度 (1メートルあたり) ≤ 1 mm ≤ 2 mm 光学水準器 ロボット溶接ワークステーション
直線度 (1メートルあたり) ≤ 0.8 mm ≤ 1.5 mm 張力ワイヤ + ダイヤルゲージ 手溶接プラットフォーム
⊕ 位置
公差
平行度 ≤ 1 mm/m ≤ 2 mm/m 花岗岩定盤 + ダイヤルテストインジケータ レーザートラッキングシステム
直角度 ≤ 1 mm/m ≤ 2 mm/m スコヤ + シックネスゲージ 溶接治具およびツーリング
⌁ 溶接部
品質
余盛 (突合せ継手) 0~1.2 mm 0~1.5 mm 溶接ゲージ 全溶接設備
余盛 (すみ肉継手) 0~1.5 mm 0~2.0 mm 溶接ゲージ 全溶接設備
アンダーカット深さ ≤ 0.2 mm ≤ 0.5 mm デプスキャリパ 全溶接設備
ポロシティ許容値 なし (重要溶接部) 100 mmあたり≤ 1個の気孔
(Ø ≤ 0.5 mm)
X線ラジオグラフィ検査 / 浸透探傷検査 全溶接設備
i 最終公差は図面要件、材料厚さ、溶接長さ、治具設計、部品構造、および検査方法によって異なります。.

溶接材料

金属溶接材料

SR MFGは、炭素鋼、ステンレス鋼、亜鉛メッキ鋼、アルミニウム、銅、チタン、マグネシウム、高張力鋼の溶接に対応しています。当社のエンジニアは、各材料の特性に適した溶接プロセスと品質管理を組み合わせ、信頼できる強固で一貫した結果をお届けします。.

A. 炭素鋼 / 低合金鋼

一般的な鋼種:

Q235、SS400、A36

溶接性:

★★★★★

推奨プロセス:

MIG/MAG、CO₂溶接、SMAW

主な考慮事項:

溶接性に優れる;溶接前に錆と油を除去;大型フレームの歪みを制御。.

代表的な用途:

フレーム、ブラケット、キャビネット、構造部品

B. ステンレス鋼

一般的な鋼種:

304, 316, 301, 201, 430

溶接性:

★★★★☆

推奨プロセス:

TIG溶接、レーザー溶接、MIG溶接

主な考慮事項:

入熱を制御し、清浄なシールドを維持して外観と耐食性を保護します。.

代表的な用途:

筐体、食品設備、外観部品

C. 亜鉛メッキ鋼板

一般的な鋼種:

SGCC、DX51D+Z

溶接性:

★★★☆☆

推奨プロセス:

MIG溶接、スポット溶接

主な考慮事項:

亜鉛コーティングはヒュームとポロシティを発生させる可能性があります;局所的な亜鉛除去または換気を推奨します。.

代表的な用途:

屋外キャビネット、シャーシ部品、板金パネル

D. アルミニウムおよびアルミニウム合金

一般的な鋼種:

1060, 1100, 3003, 5052, 6061

溶接性:

★★★☆☆

推奨プロセス:

TIG溶接、アルミニウムMIG溶接

主な考慮事項:

高い熱伝導率と歪み傾向;専用のフィラーワイヤ、アルゴンシールド、精密な熱制御が必要です。.

代表的な用途:

軽量筐体、航空宇宙部品、アルミニウムハウジング

特殊材料

Mg
マグネシウム合金

プロセスレビューを推奨

+

反応性の高い材料。溶接プロセス、シールド、安全管理はケースバイケースで検討する必要があります。.

Ti
チタンおよびチタン合金

プロセスレビューを推奨

+
Cu
銅および銅合金

プロセスレビューを推奨

+
HS
高強度鋼

プロセスレビューを推奨

+

強度グレードと板厚に応じて、予熱、低水素系溶接材料、および溶接後熱処理が必要となる場合があります。.

材料選定の詳細についてさらに知りたいですか?

SR MFGの材料ライブラリで、板金グレード、特性、加工上の注意点、用途ガイダンスをご確認ください。.

SR MFGの材料ライブラリを見る →

金属加工プロジェクトを始める準備はできましたか?

お客様のプロジェクトに最適な材料がわからない場合は、お気軽にお問い合わせください。当社のエンジニアリングチームが、強度、重量、耐食性、総コストに基づいて適切な材料グレードと板厚をご提案します。

産業分野と金属溶接用途

SR MFGは 板金部品および製作アセンブリ向けの金属溶接サービス データセンター機器、民生用電子機器、電気システム、産業機器、新エネルギーシステム、屋外製品などに使用されています。金属溶接は、切断、曲げ、成形、または機械加工された金属部品を、より強固な構造体、筐体、フレーム、ブラケット、および機能性アセンブリへと接合するのに役立ちます。.

構造強度、正確な位置合わせ、美しい溶接外観、制御された歪み、信頼性の高い組立性能が求められる溶接金属部品について、試作検証と安定した量産の両方をサポートします。.
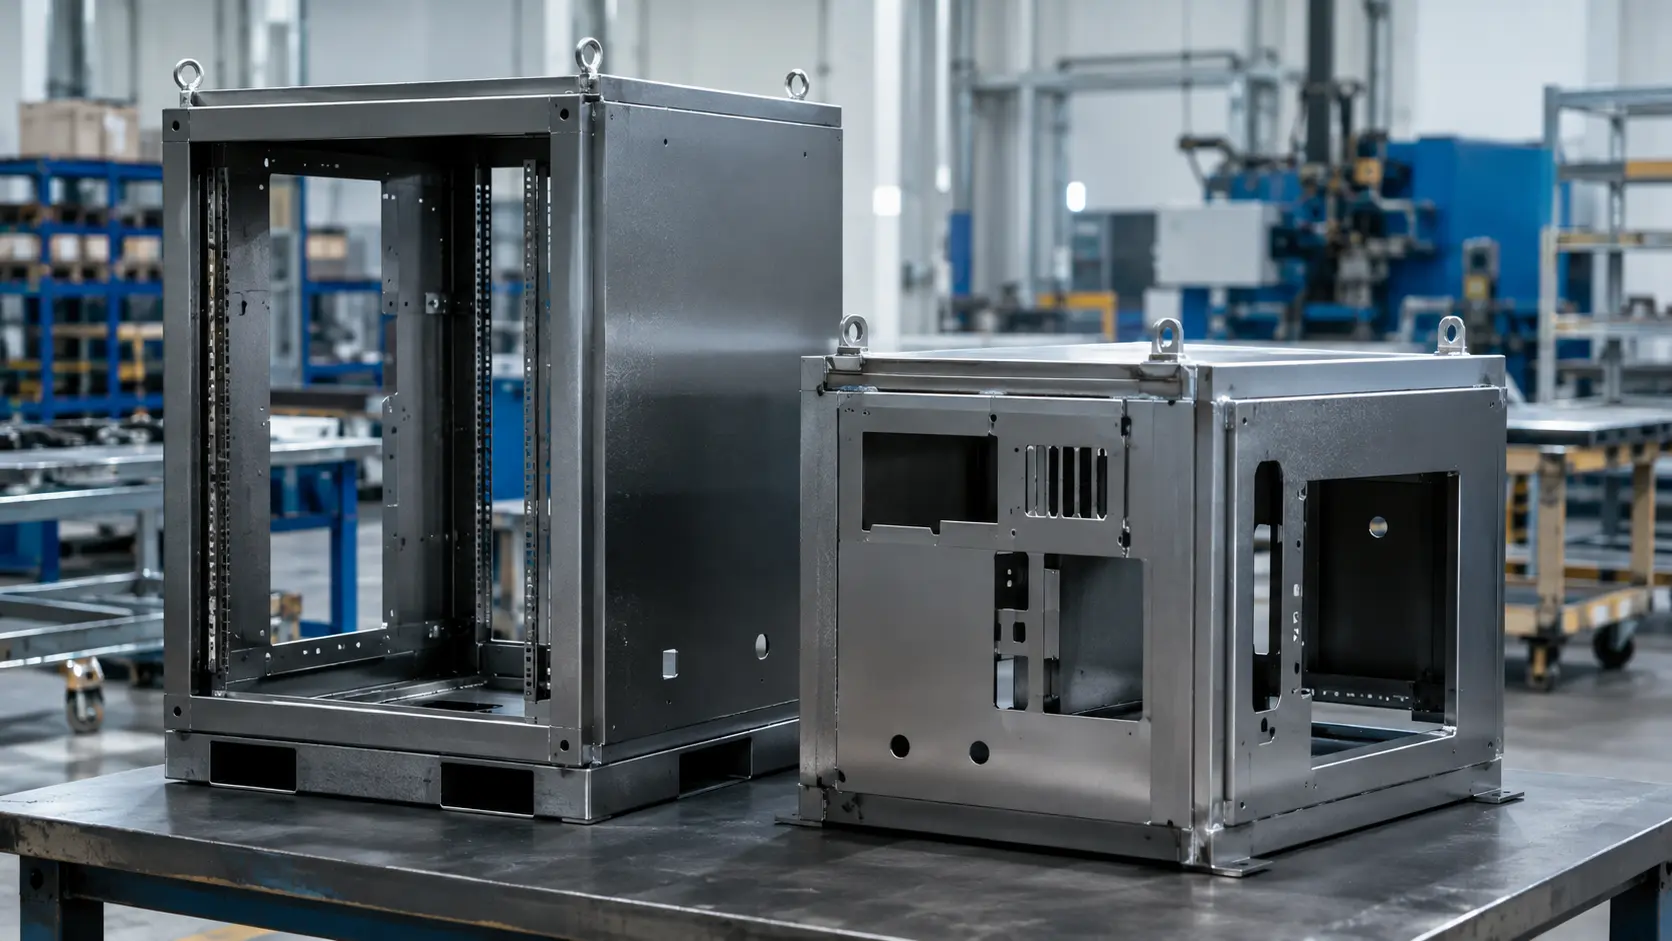
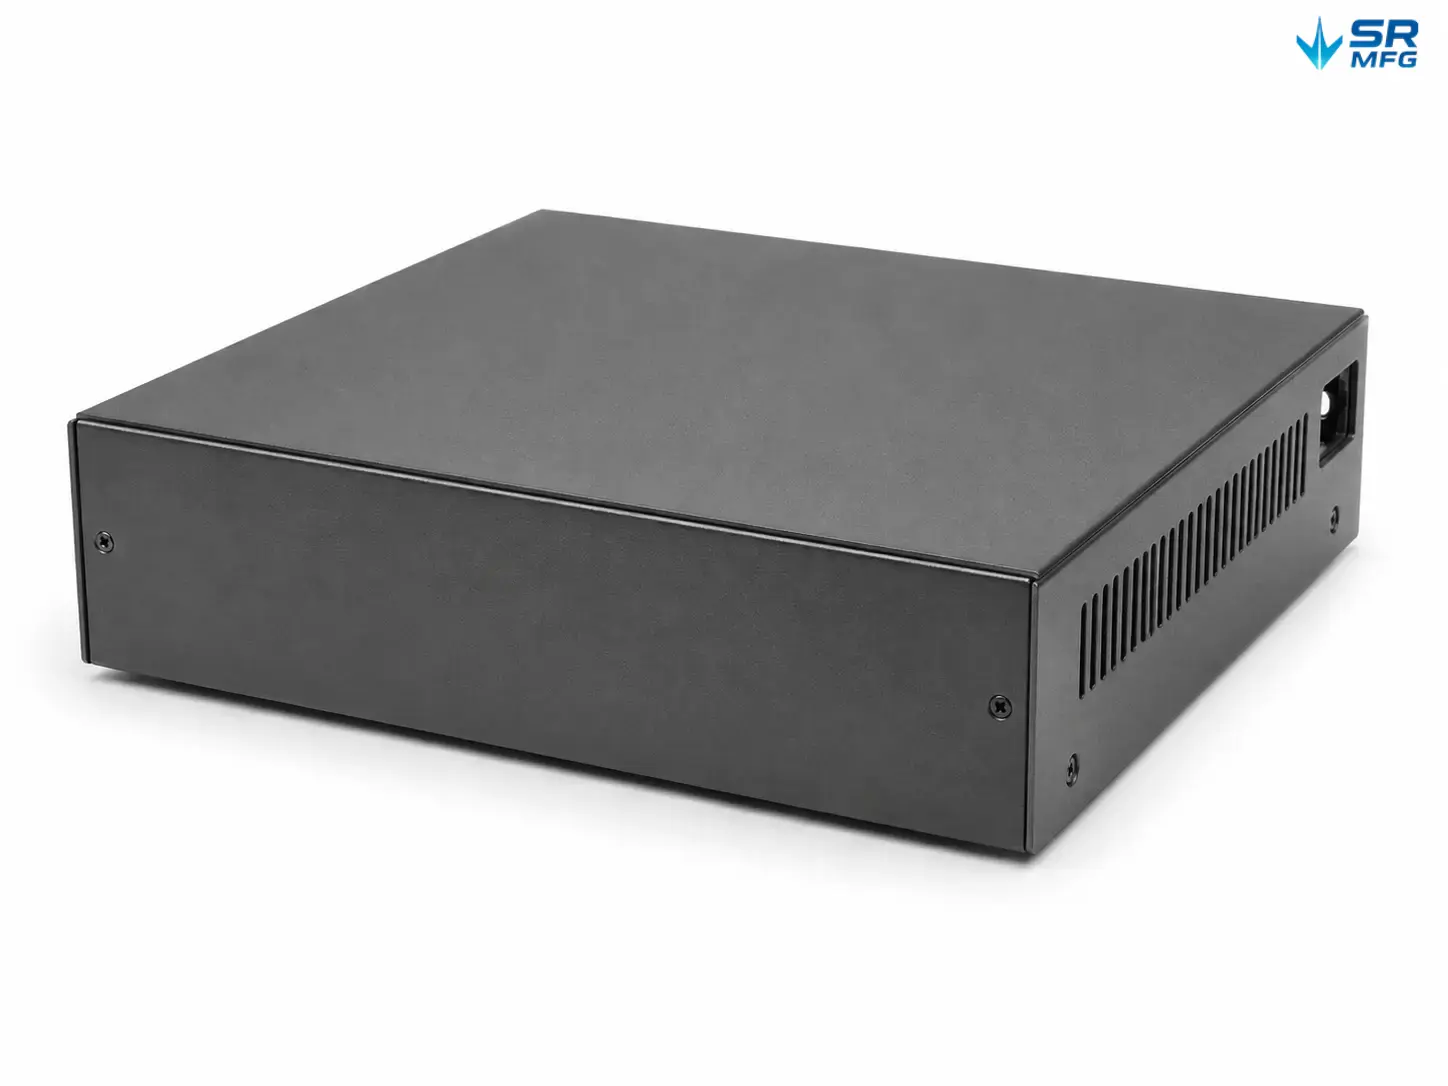
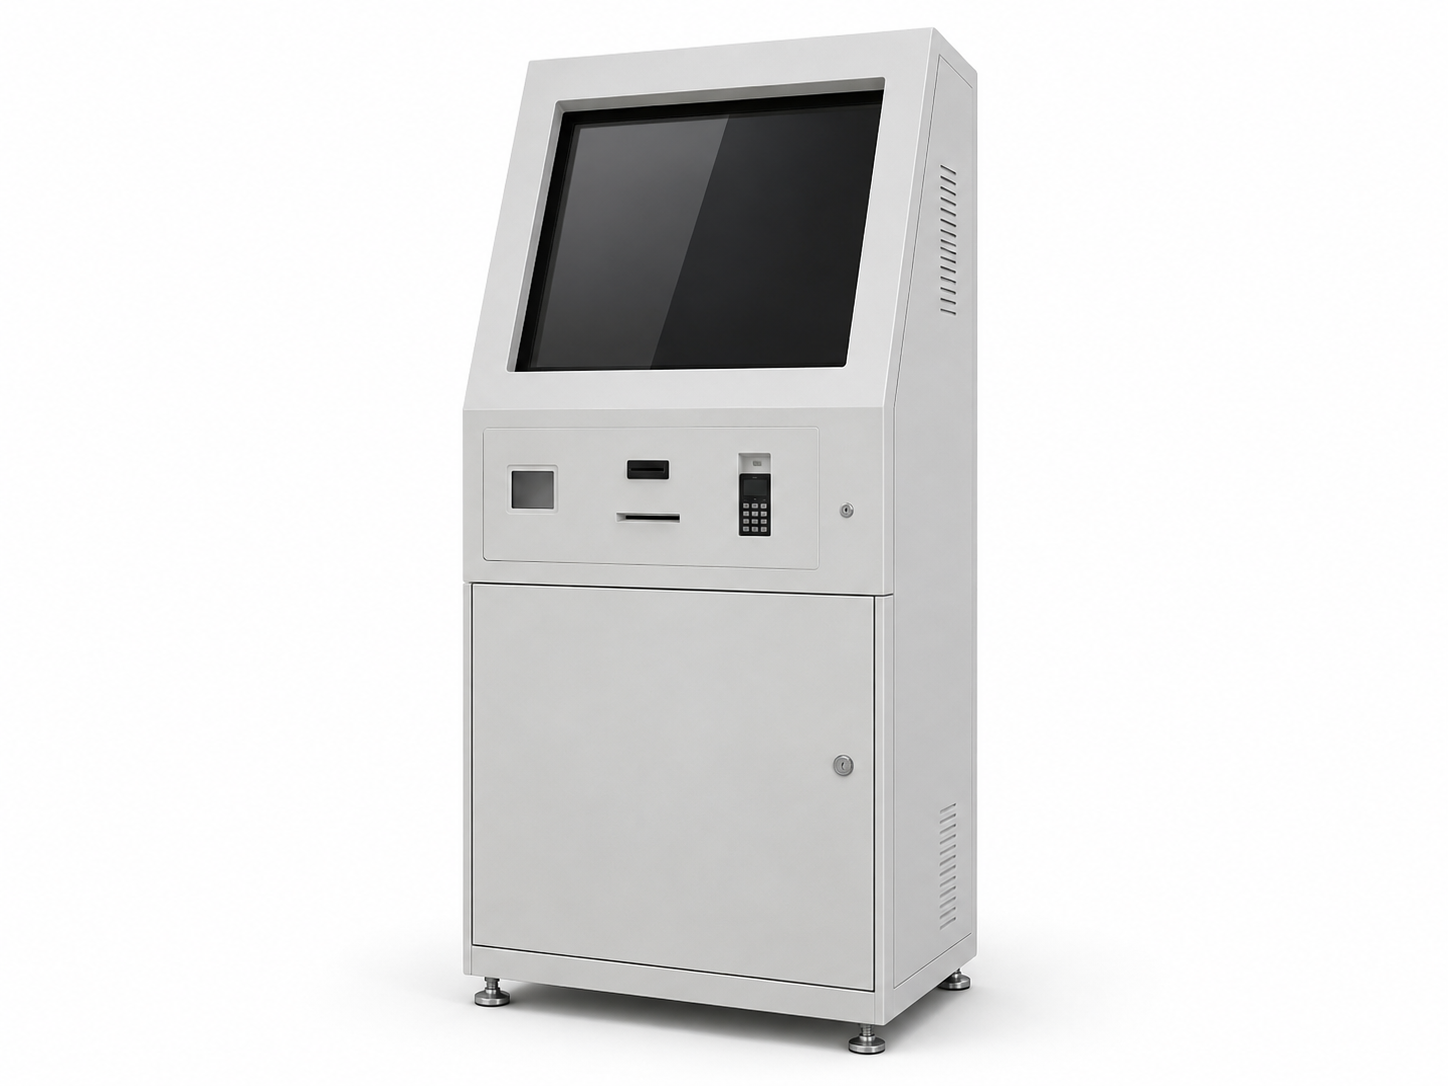
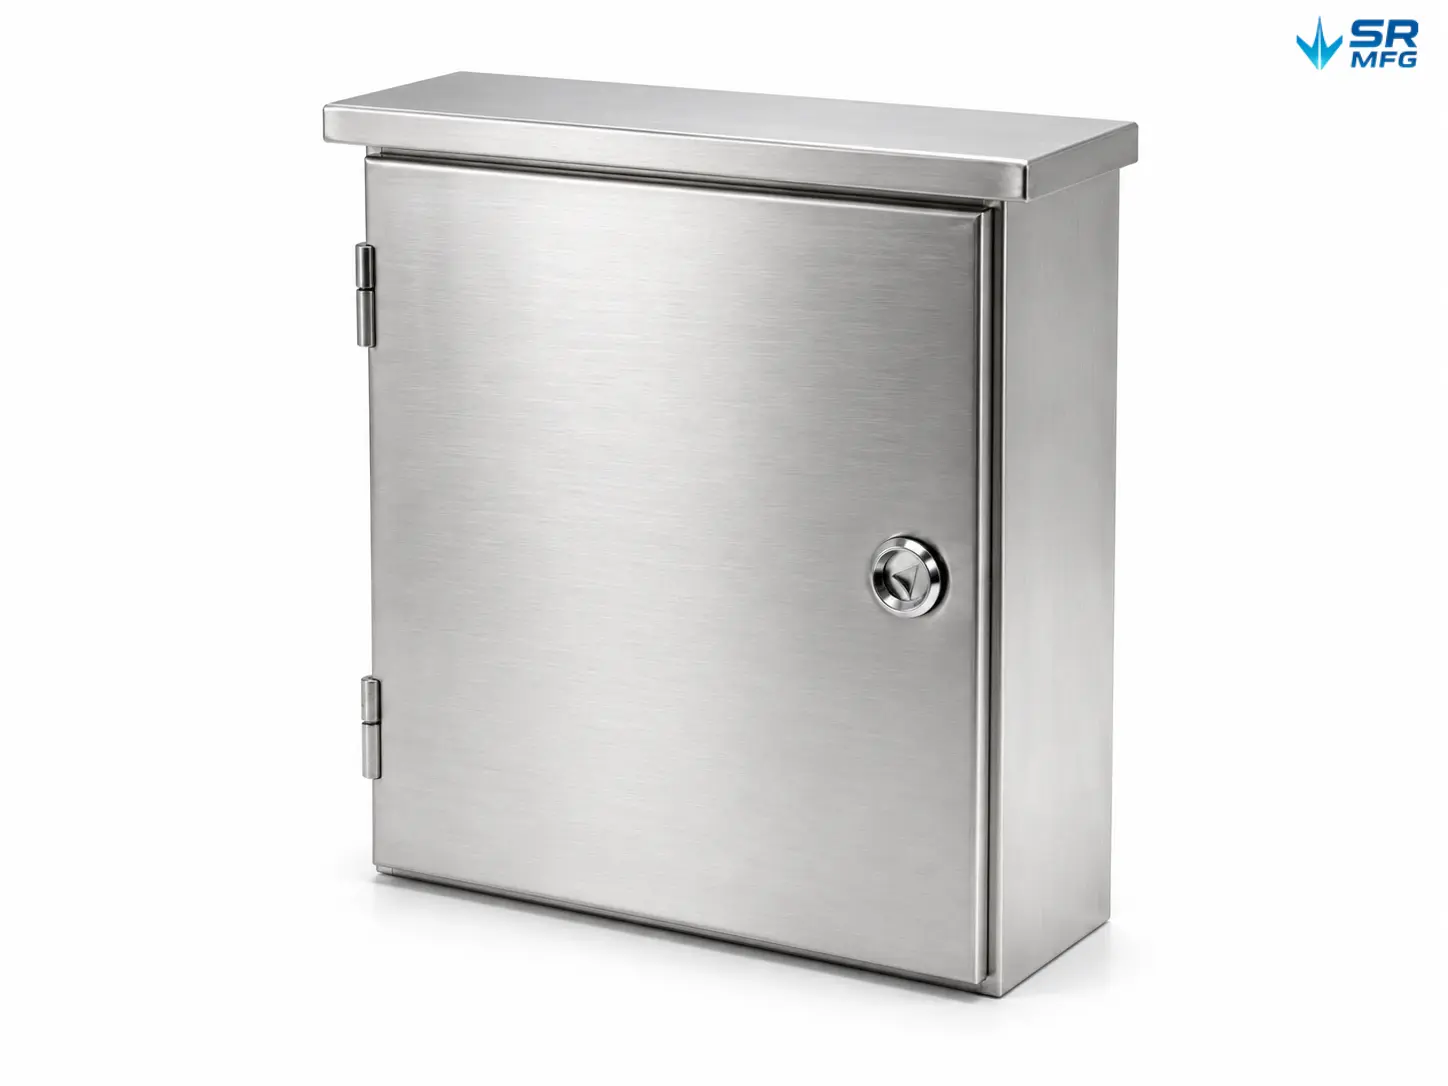
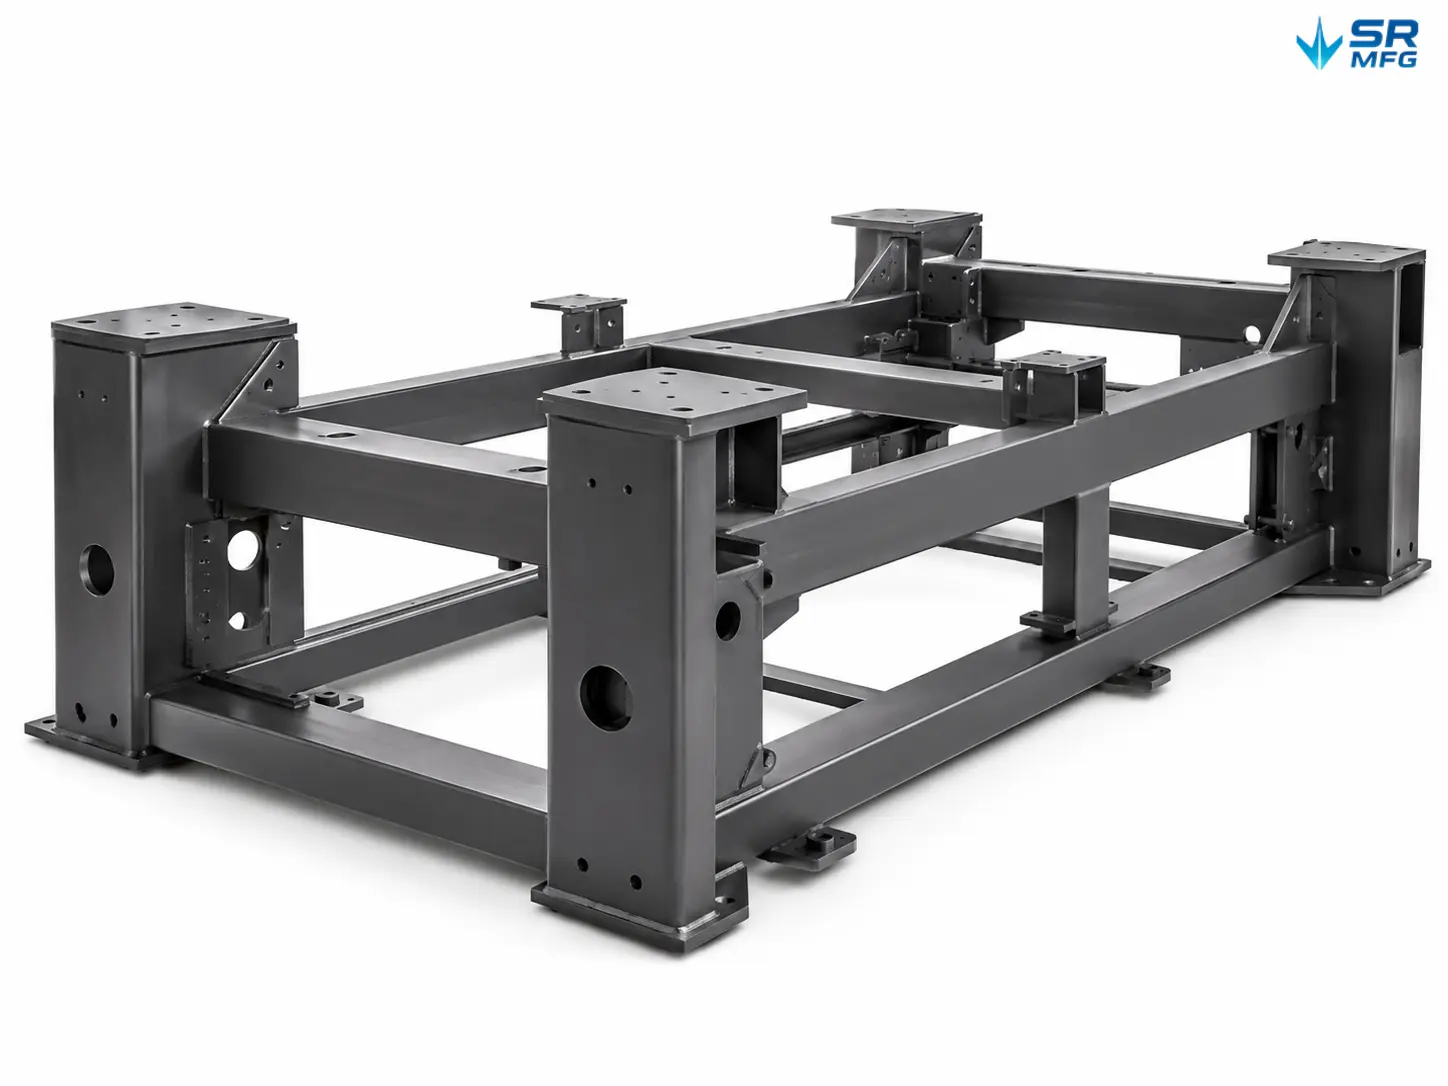
産業用途向けの溶接板金筐体および製作アセンブリ

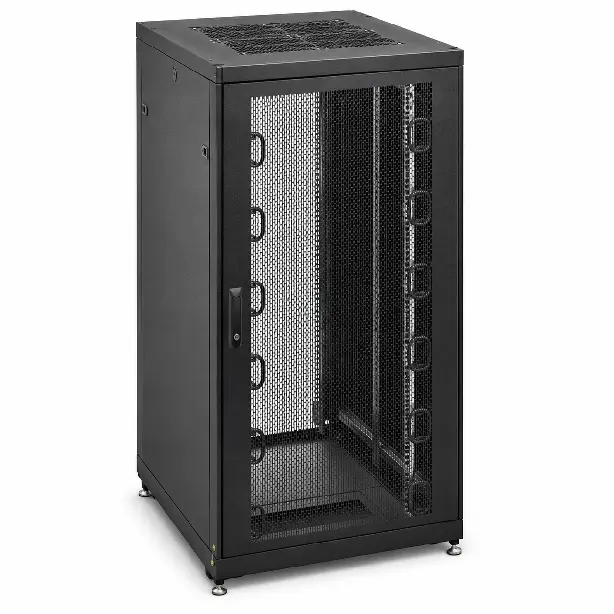
データセンター・IT機器

安定したフレーム、強固な接合部、正確な取り付け形状が求められるデータセンター、ネットワークインフラ、ITハードウェア部品向けの金属溶接。.

  • サーバーラックフレーム・レール
  • ケーブルマネジメントトレイ
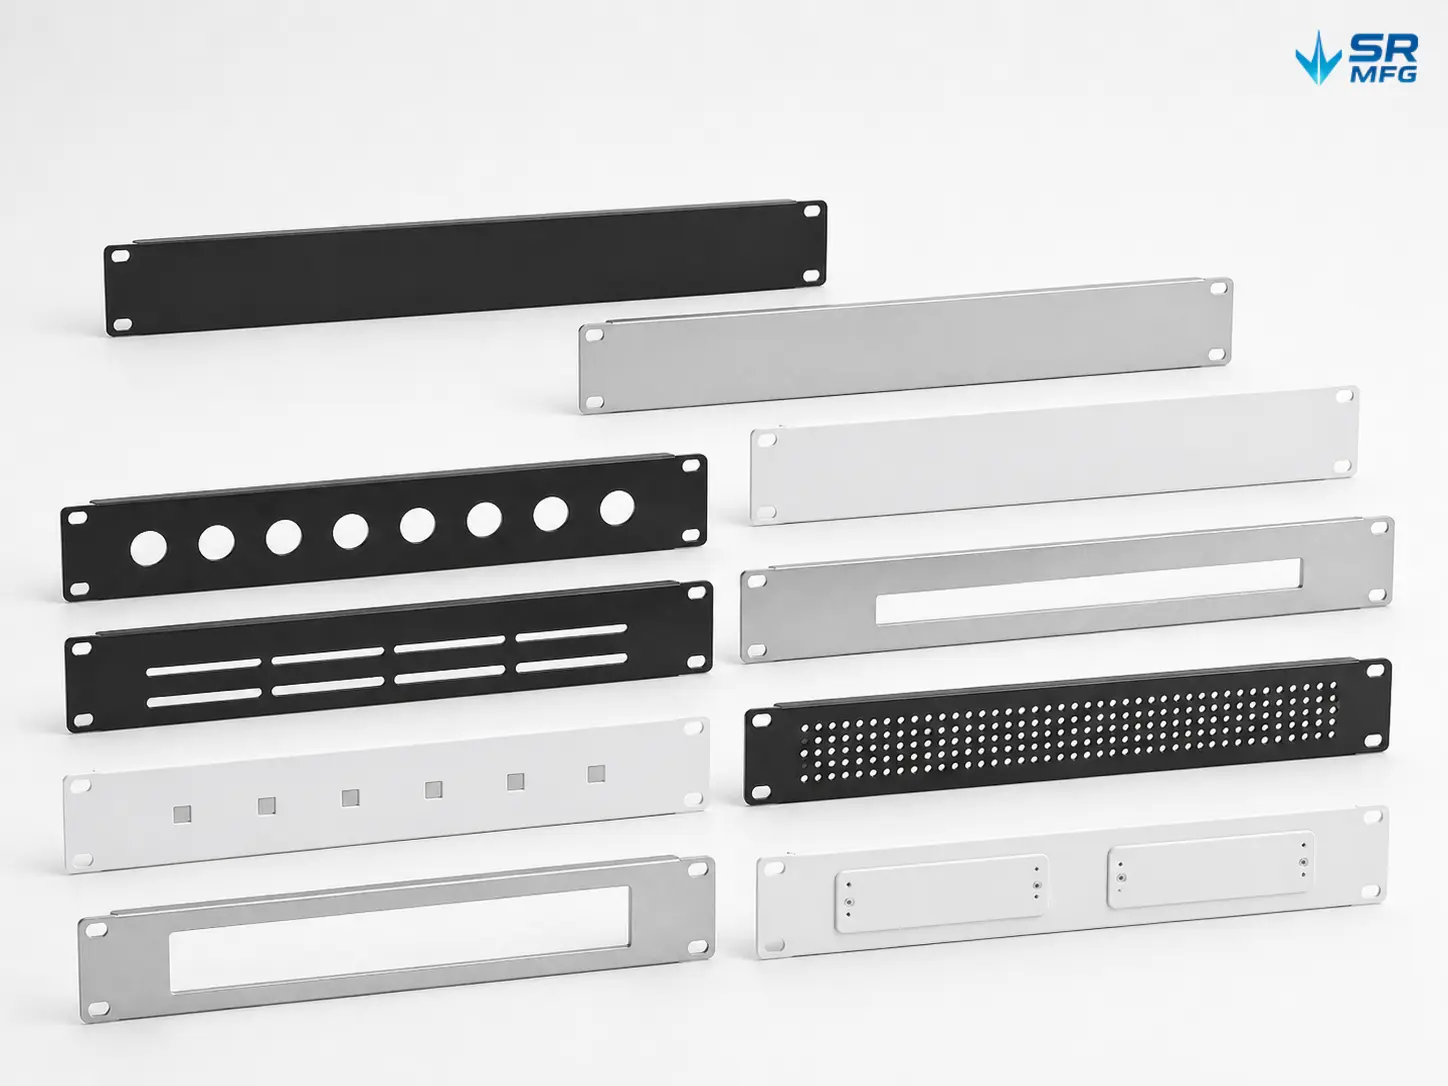
  • キャビネットパネル・ドア
  • 取付ブラケット・プレート

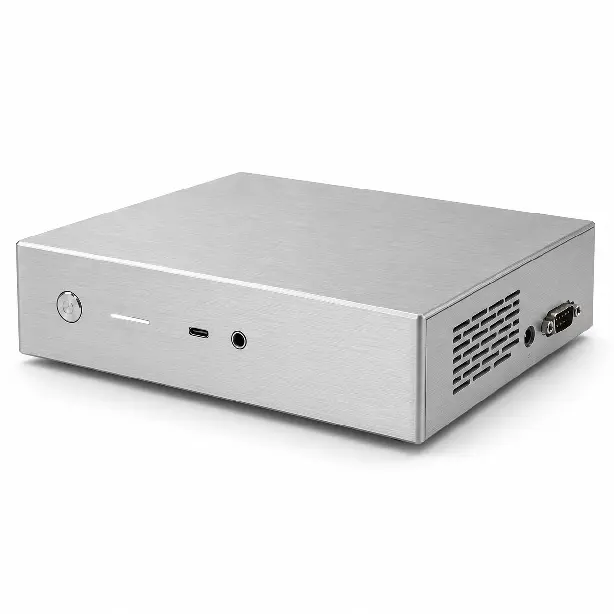
コンシューマーエレクトロニクス

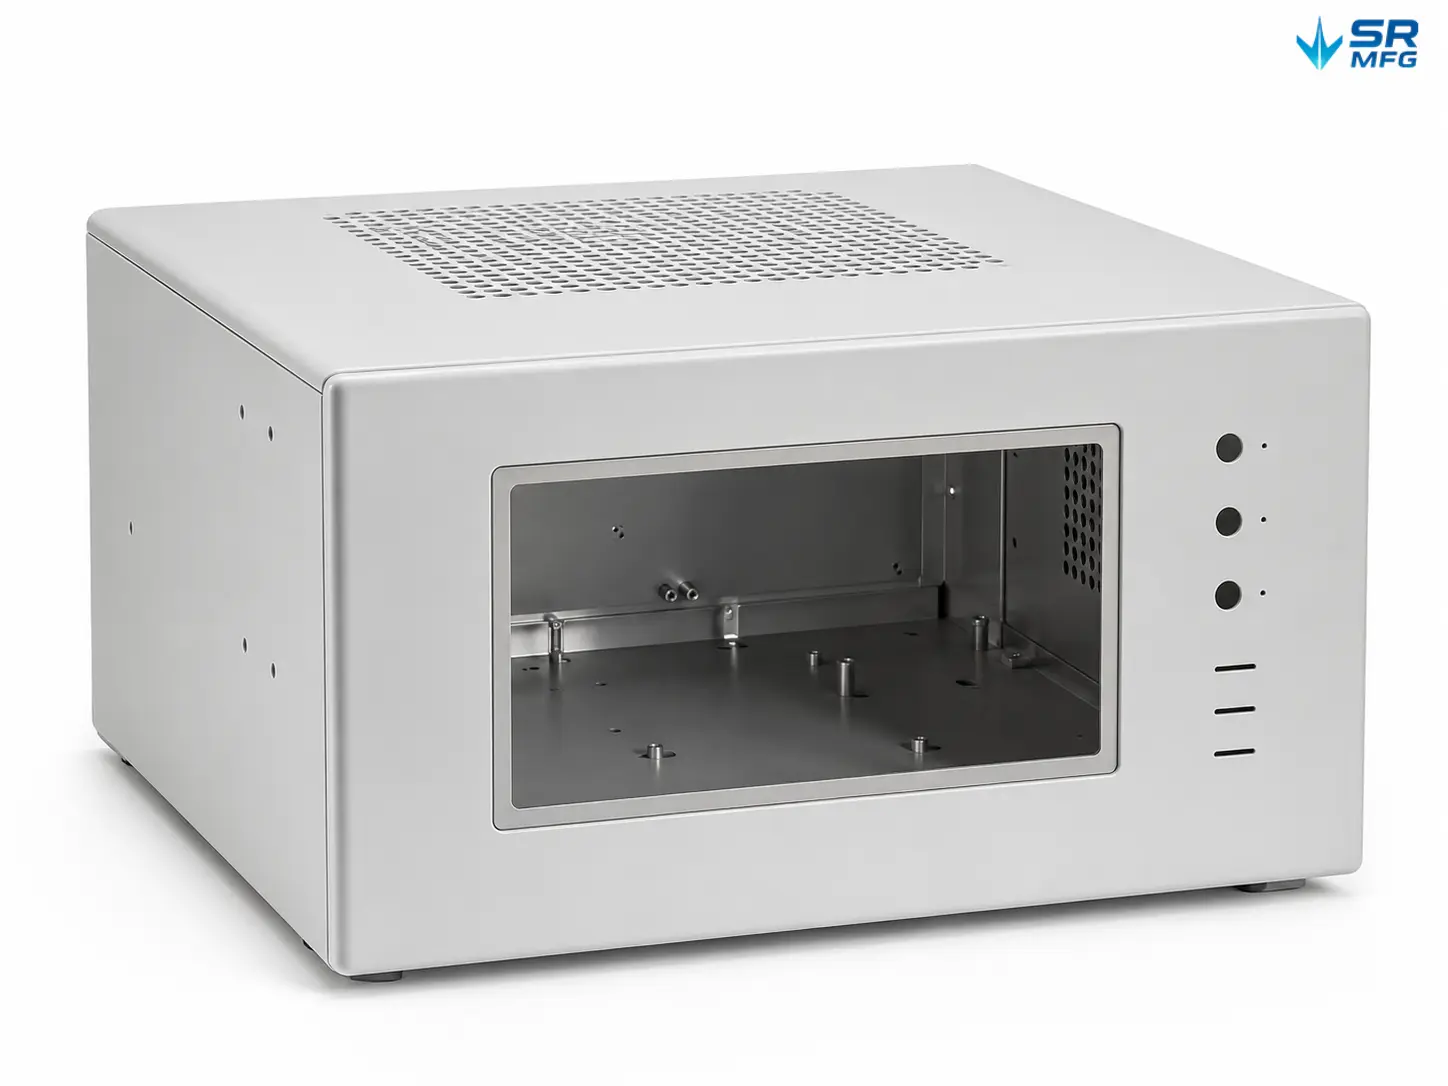
美しい接合部と制御された外観が求められる民生用電子機器の筐体、内部ブラケット、ディスプレイ構造体、精密板金アセンブリ向けの溶接ソリューション。.

  • デバイス筐体・カバー
  • 内部支持ブラケット
  • ディスプレイ取付構造
  • スピーカー・オーディオ金属部品
  • 小型精密成形部品

電気設備

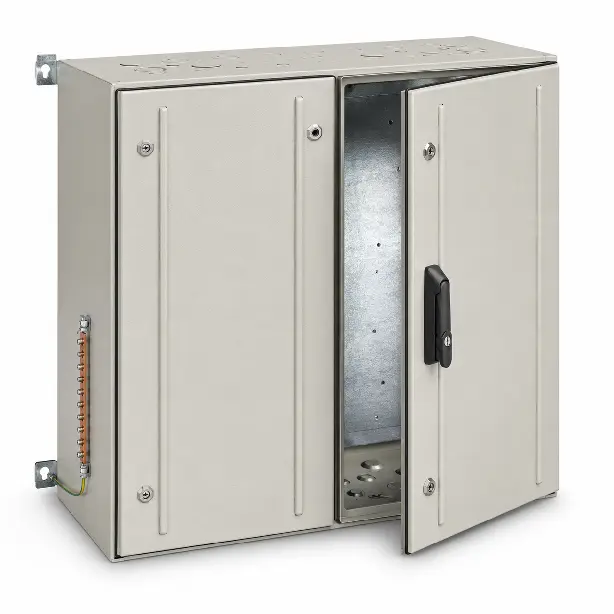
構造的安定性、パネルの位置合わせ、耐久性のある接合部が重要な電気筐体、制御盤、配電ユニット、産業用電気システム向けの金属溶接。.

  • 電気キャビネット筐体
  • 制御ボックスパネル
  • 端子取付板
  • DINレールブラケット
  • 通気・アクセスパネル

産業機械

強固な接続と長期的な耐久性が求められる機械、自動化システム、生産設備、構造機械アセンブリ向けの溶接サービス。.

  • 機械カバー・ガード
  • 設備フレーム
  • コンベアブラケット
  • センサー取付プレート
  • 保護パネル&シールド

新エネルギーシステム

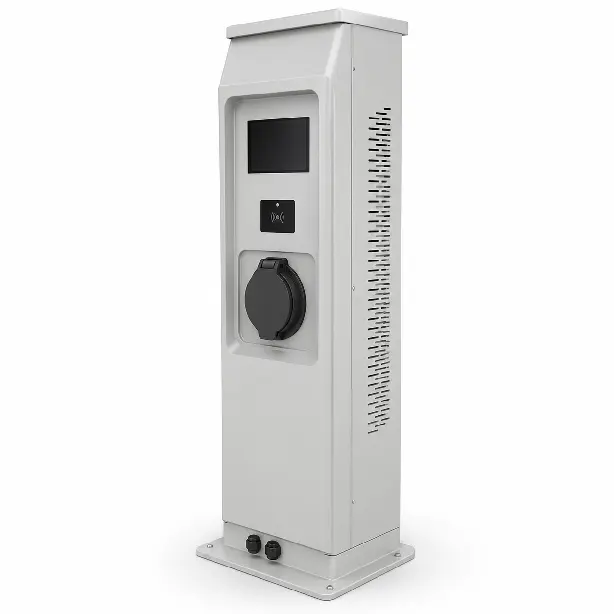
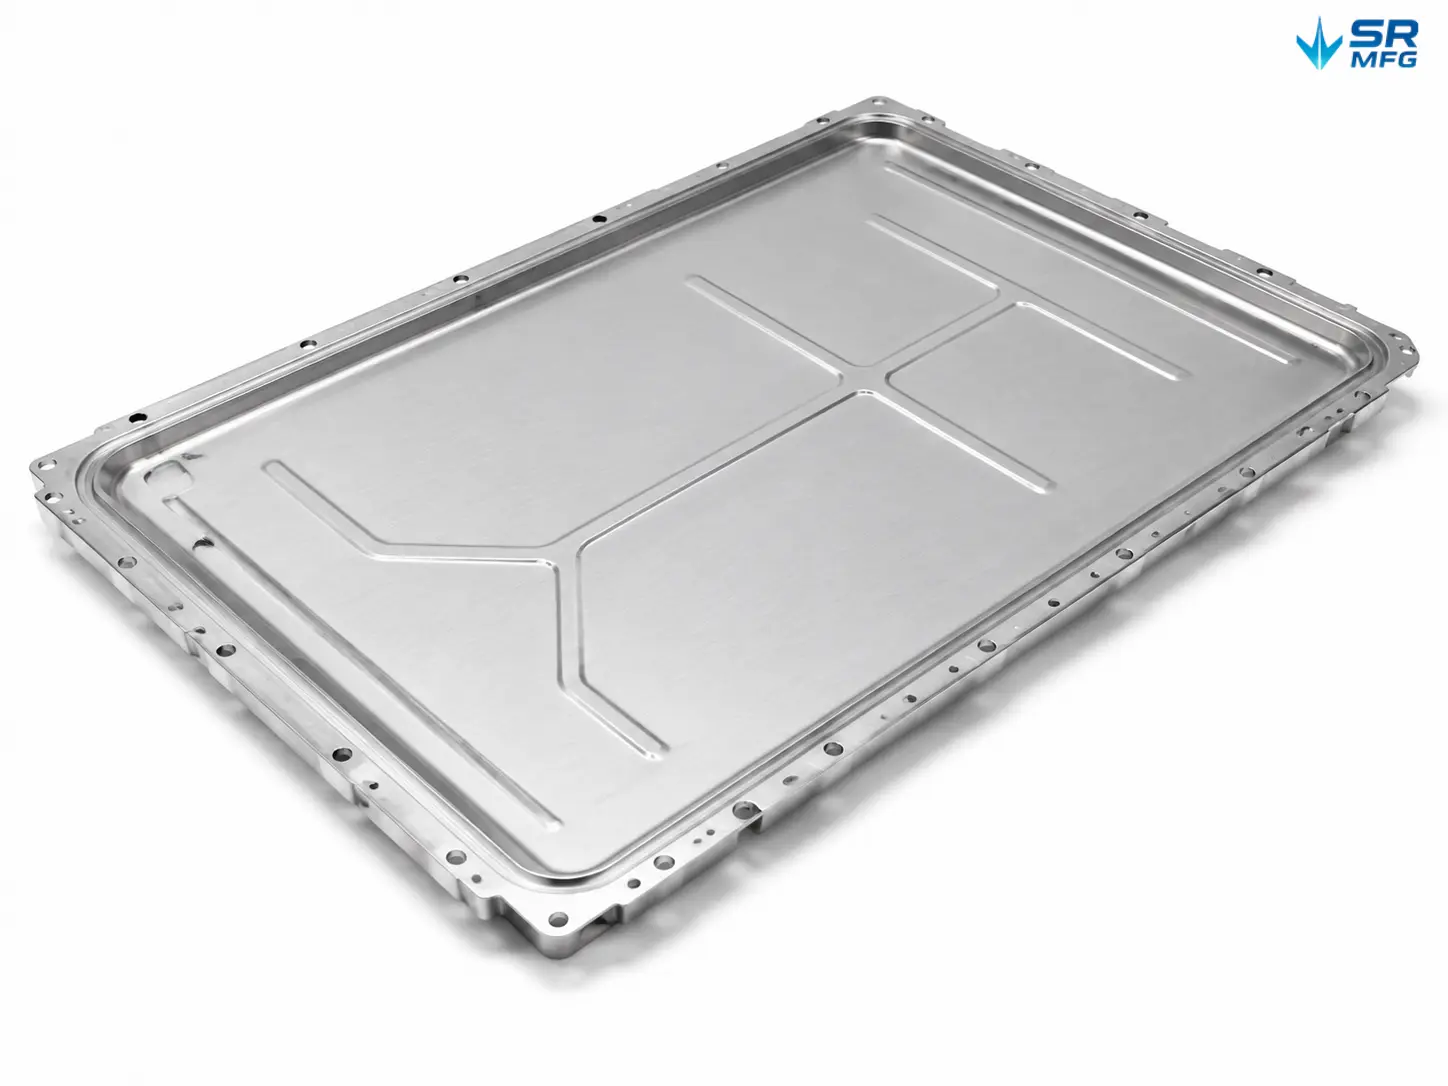
筐体強度、取り付け安定性、組立信頼性が求められるEV充電設備、バッテリーシステム、蓄電キャビネット、電力変換ユニット向けの金属溶接。.

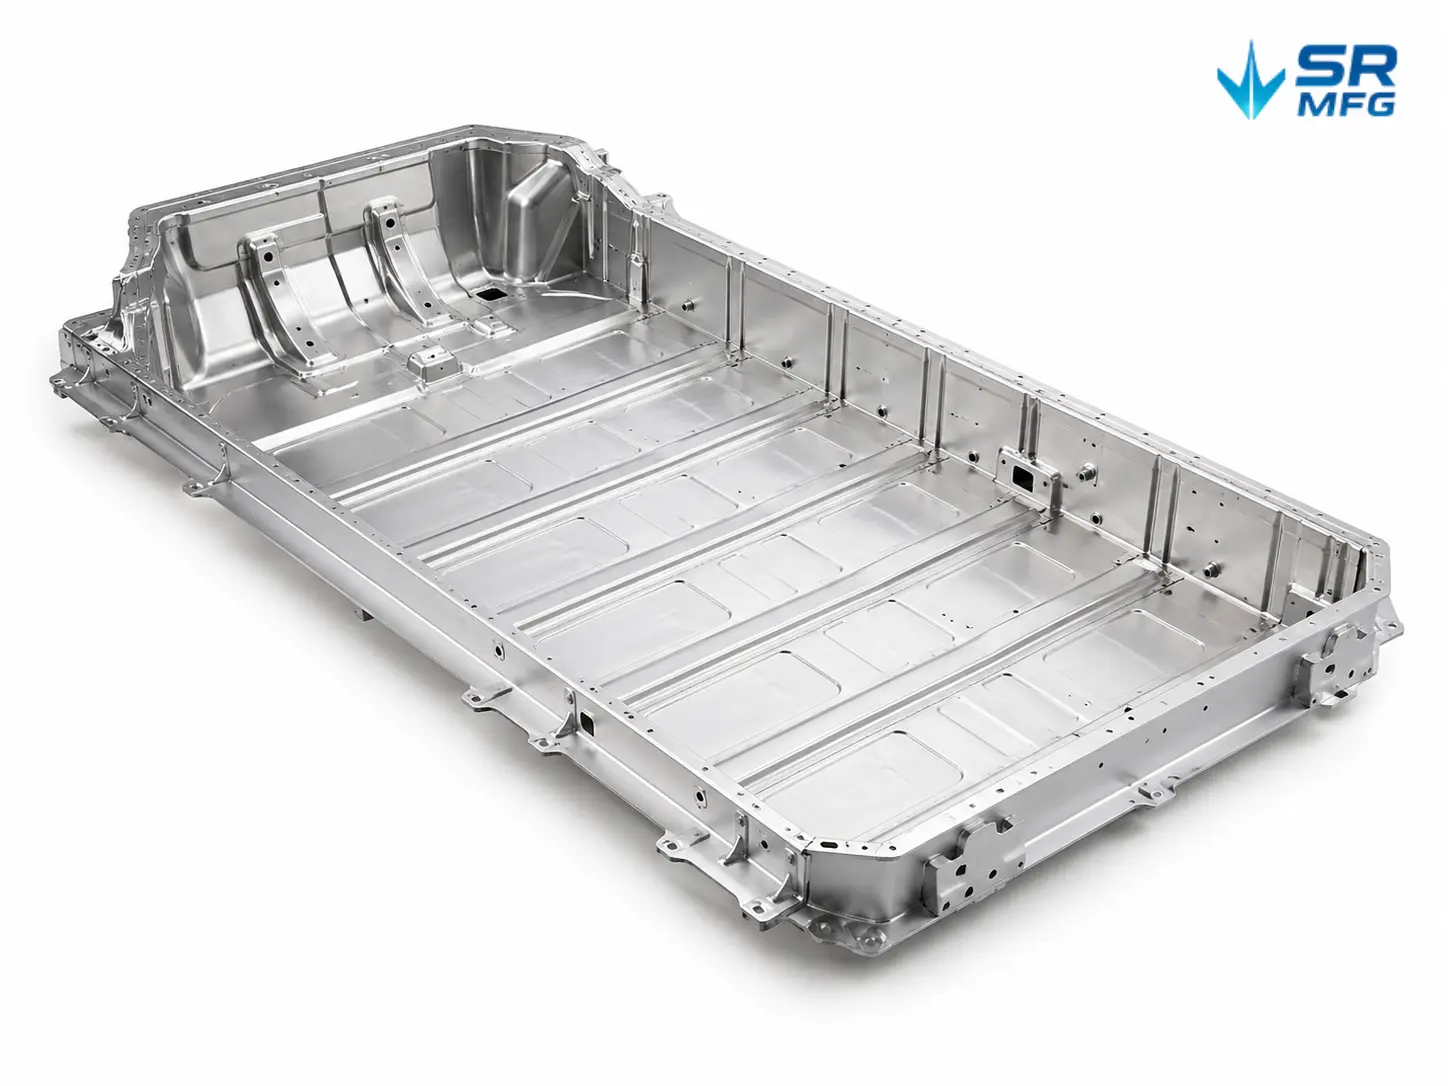
  • バッテリー筐体部品
  • 充電ステーションキャビネット
  • 蓄電キャビネットパネル
  • バスバーサポートブラケット
  • パワーモジュールハウジング

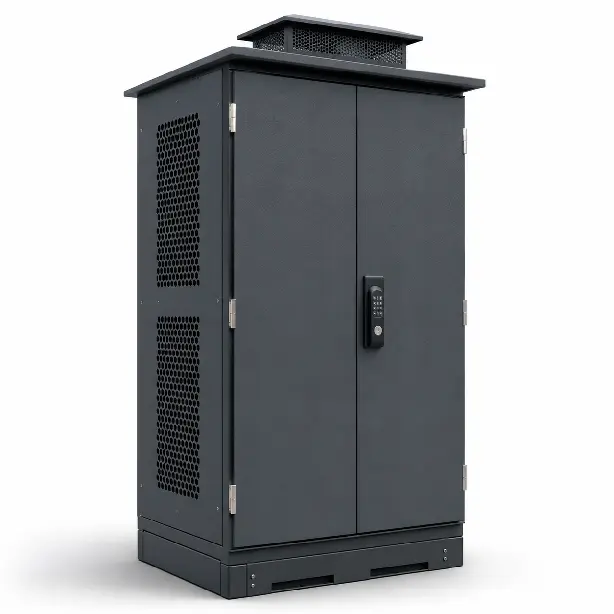
屋外設備

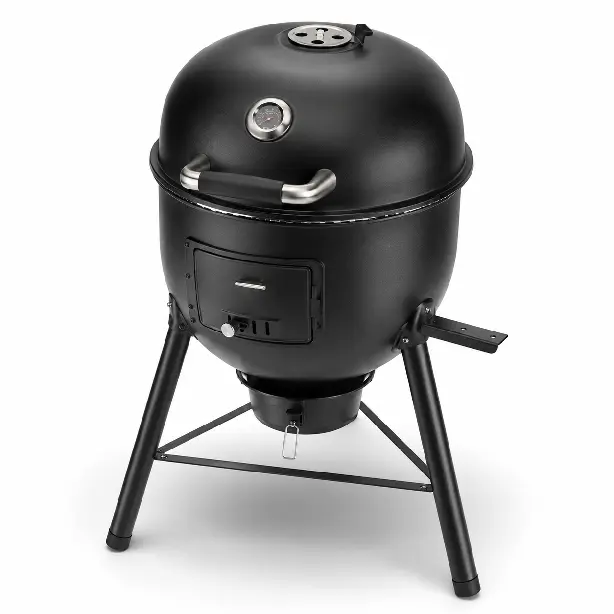
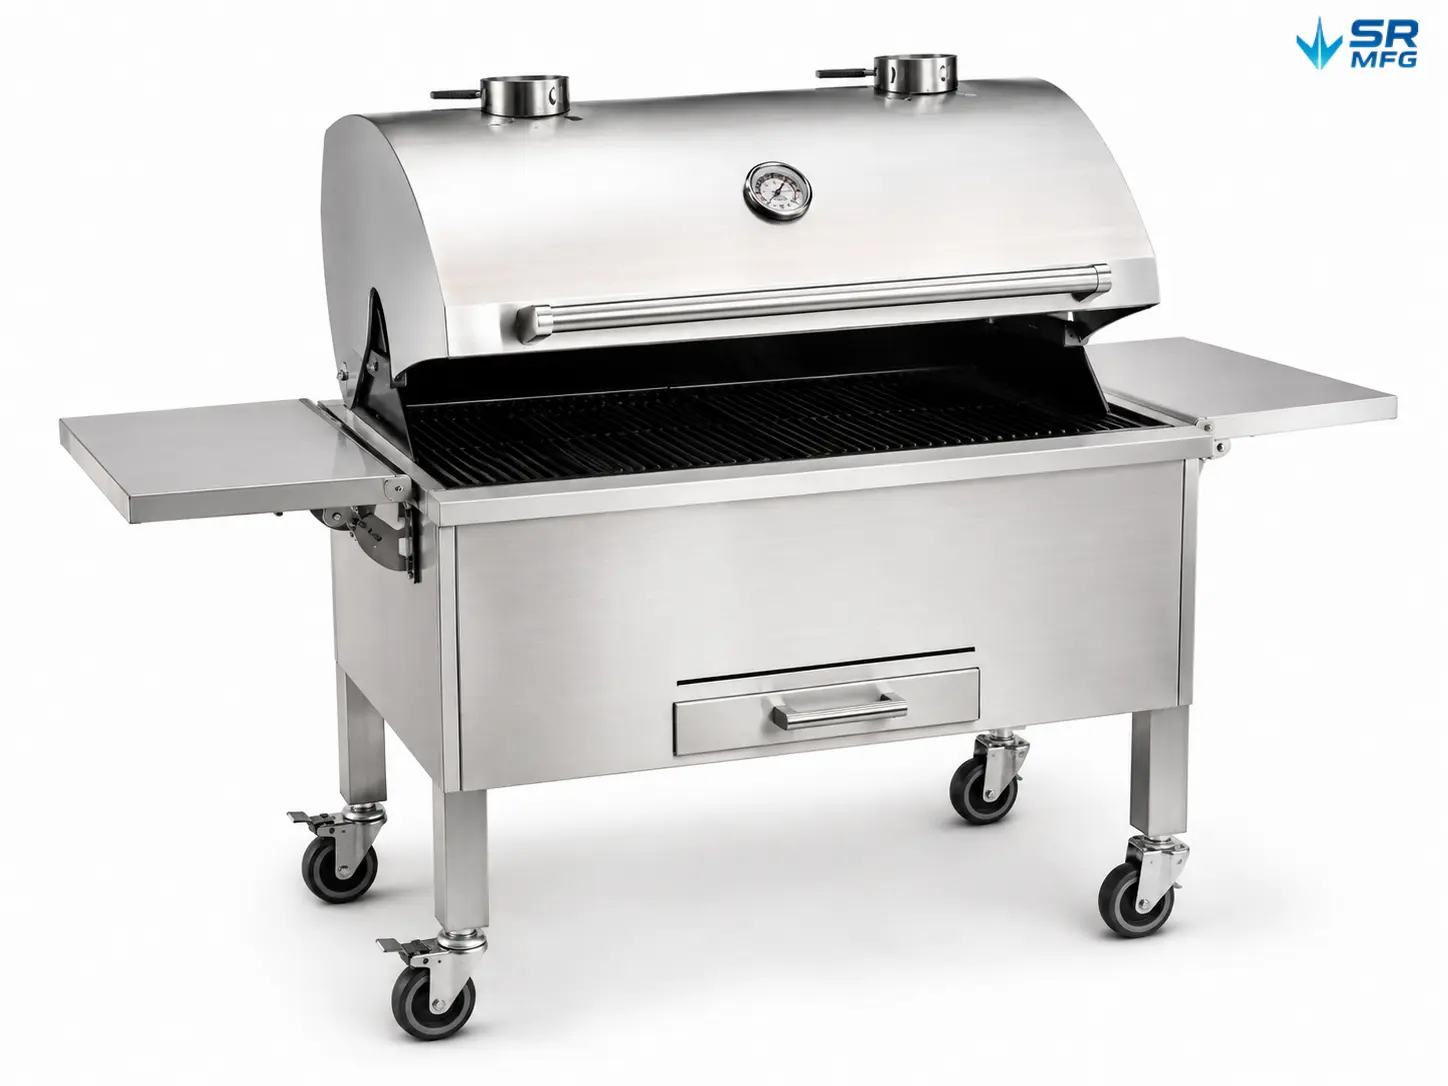
実際の使用環境にさらされる屋外筐体、機器カバー、BBQグリル、照明システム、構造用固定具向けの溶接金属部品。.

  • 屋外設備筐体
  • BBQグリル板金本体
  • 保護カバー&パネル
  • 取付ブラケット
  • 耐候性構造部品

お客様の用途に合わせて設計

単一の試作であれ安定した量産であれ、SR MFGは構造強度、組立安定性、接合品質、最終製品の耐久性を向上させる信頼性の高い金属溶接サービスを提供します。.

SR MFGが設計・製造する板金溶接製品

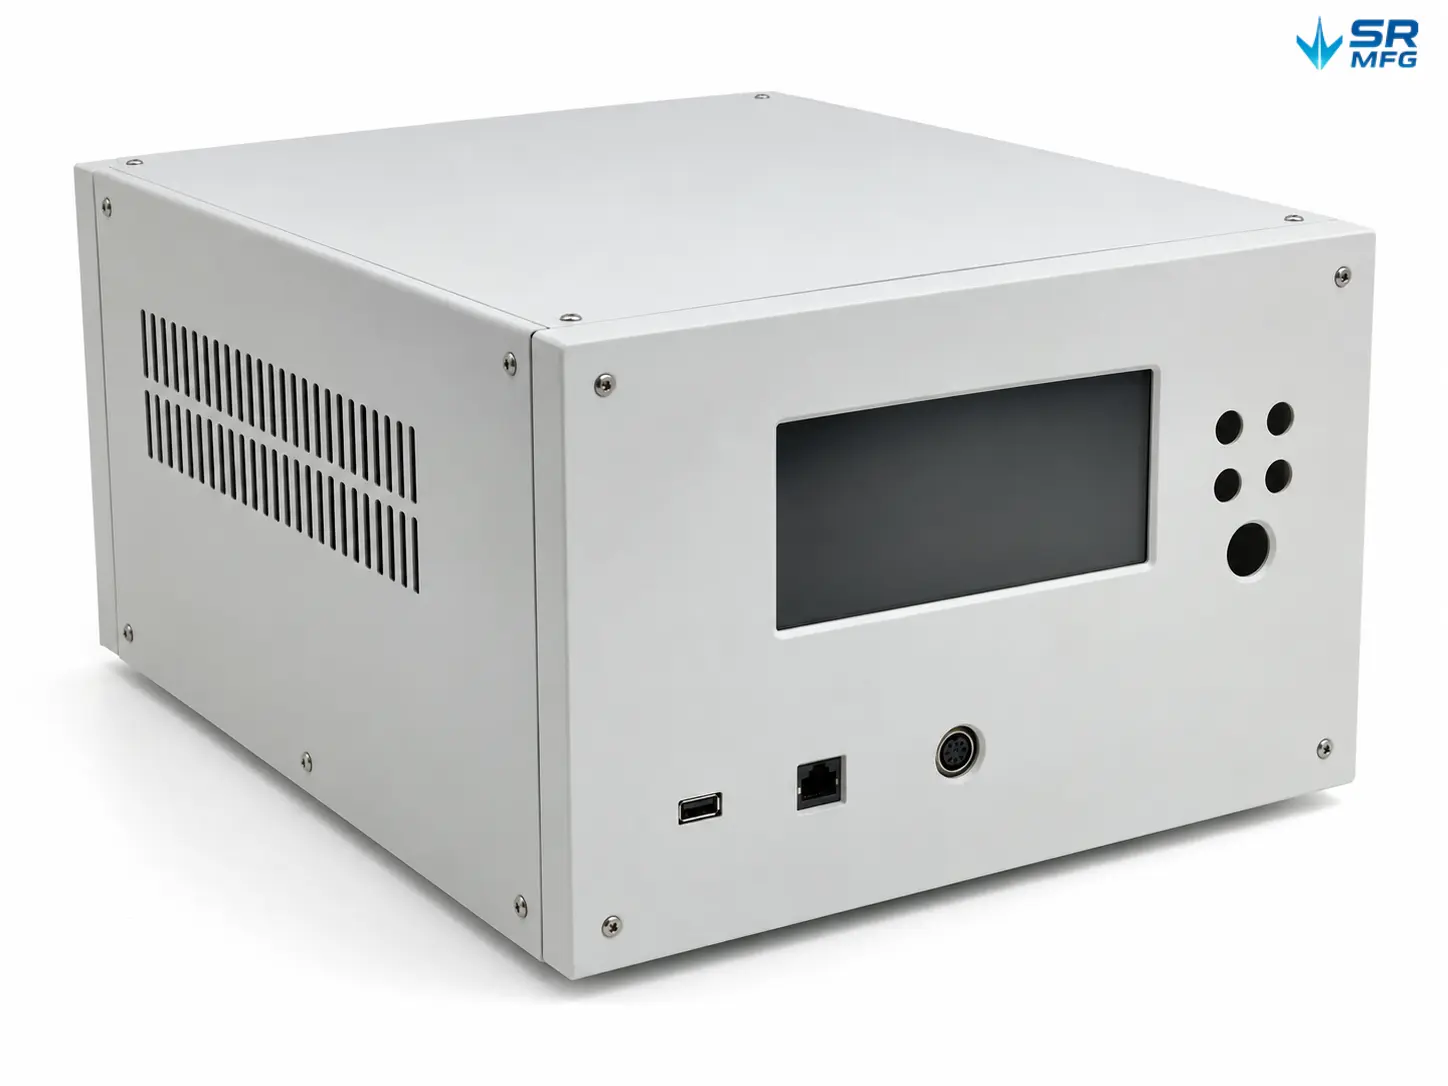
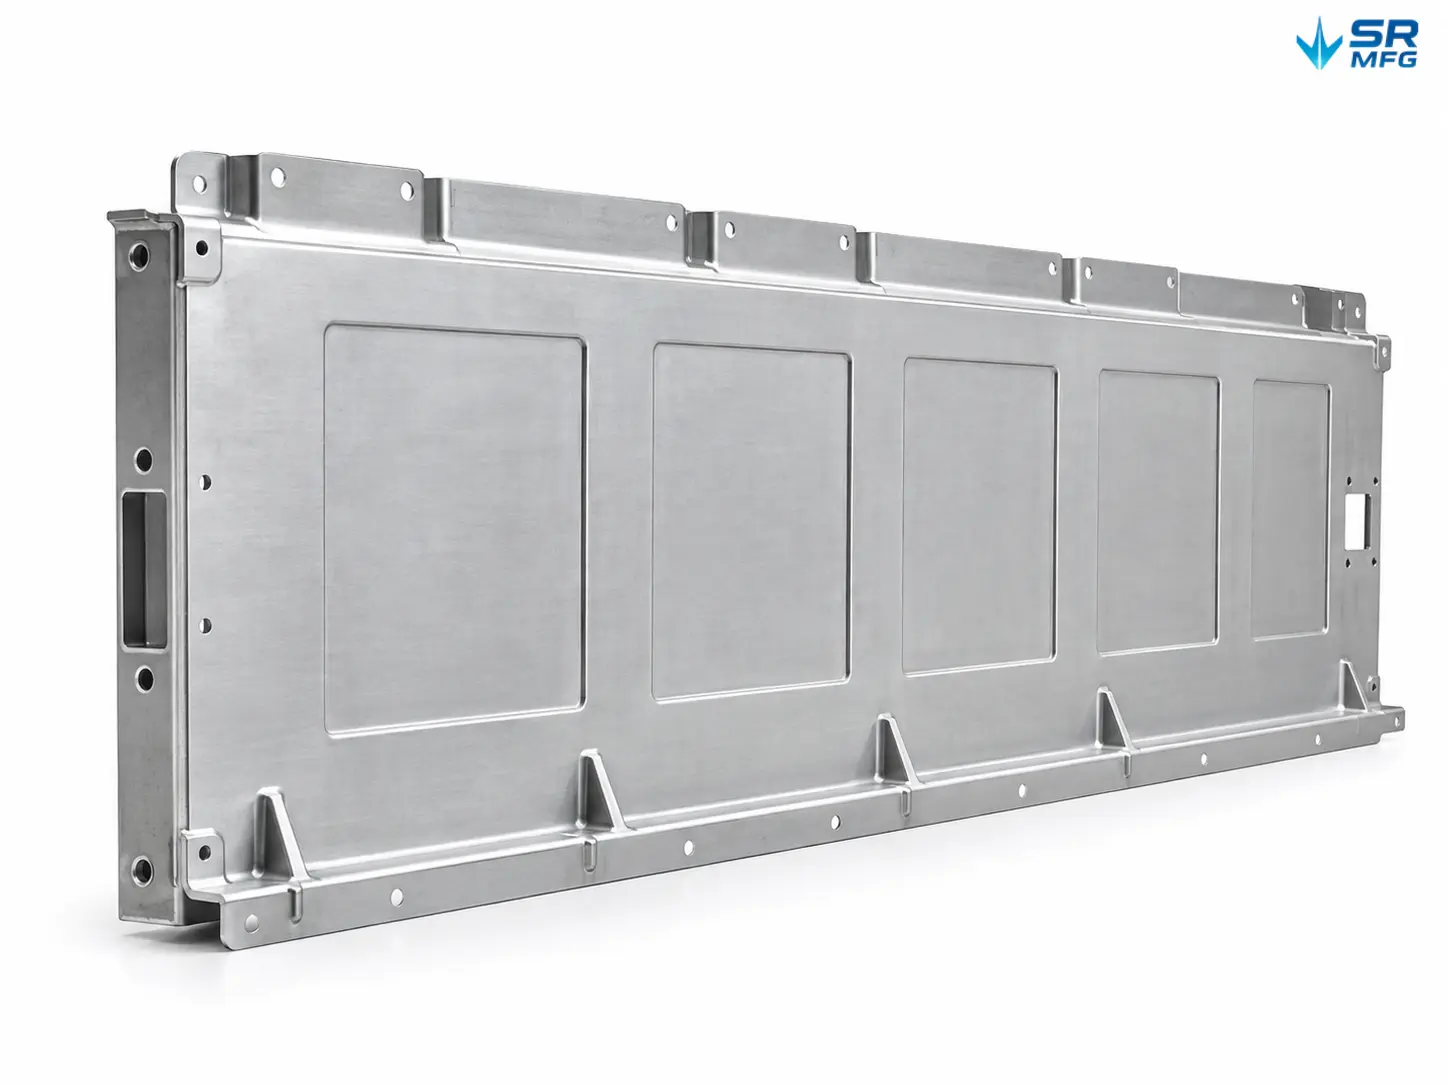
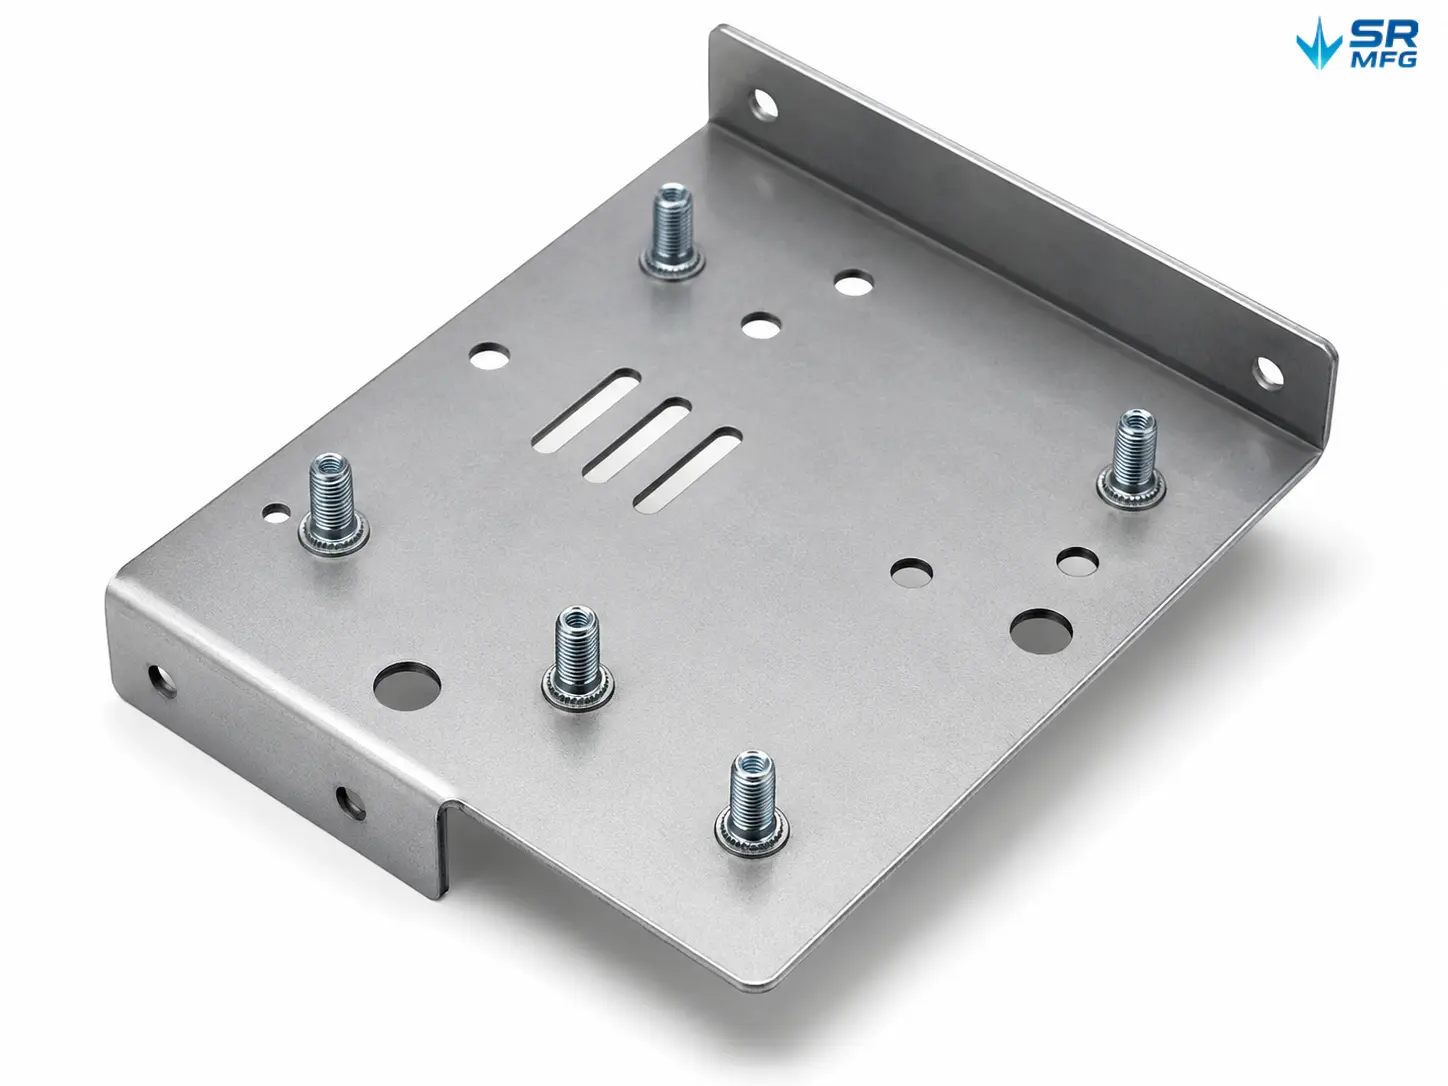
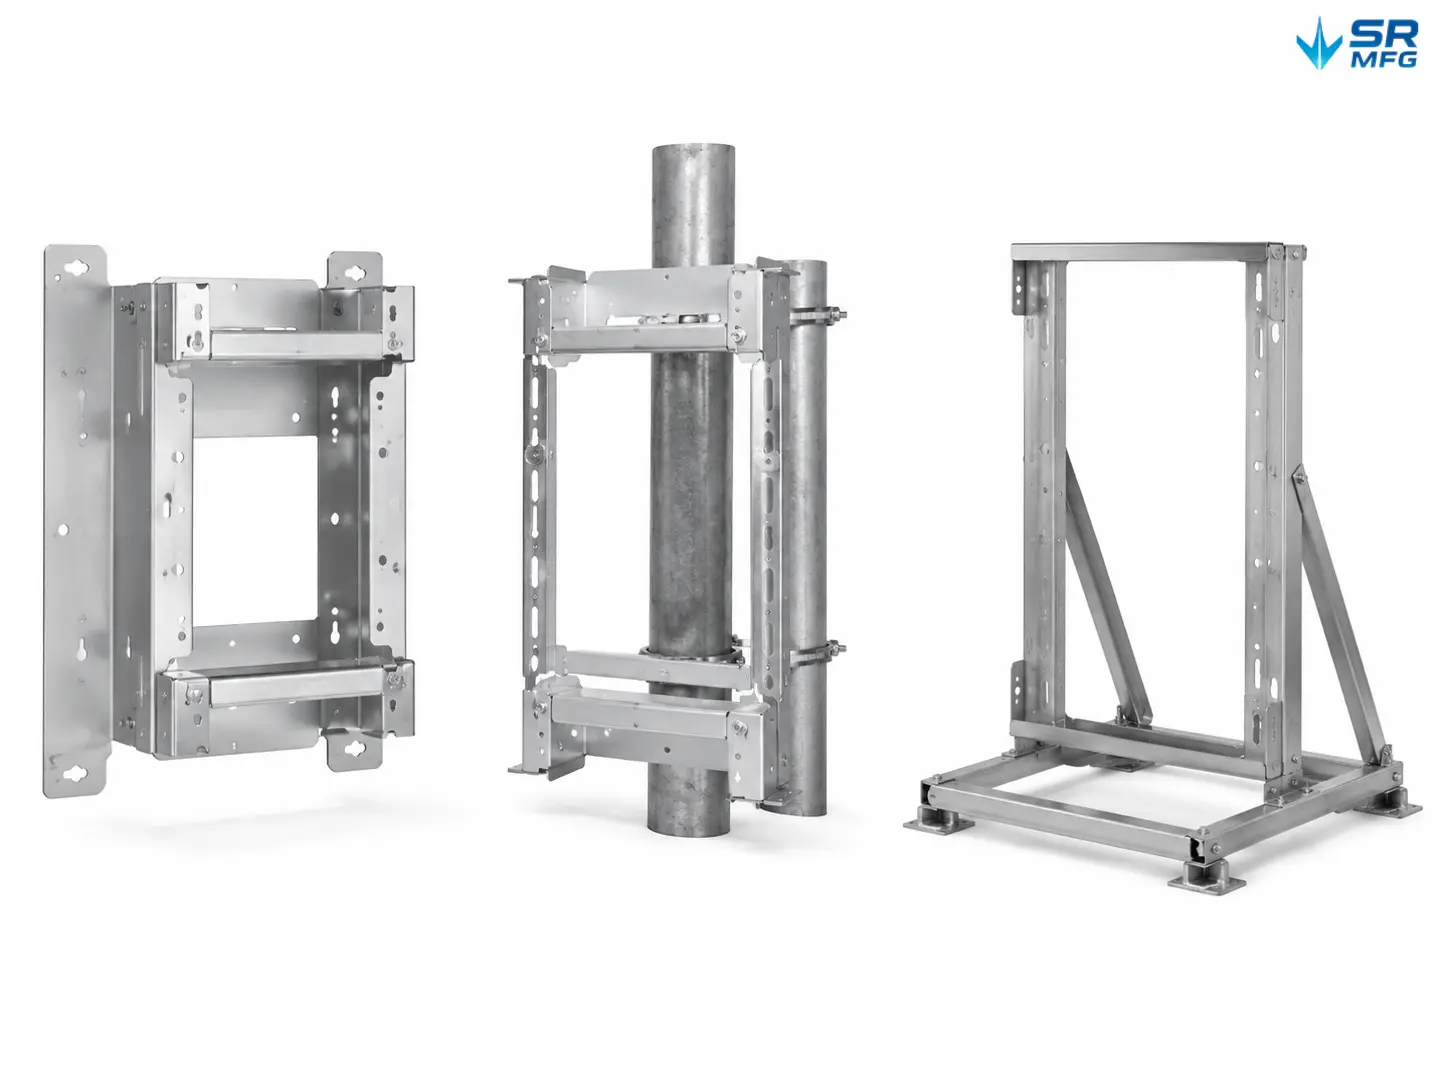
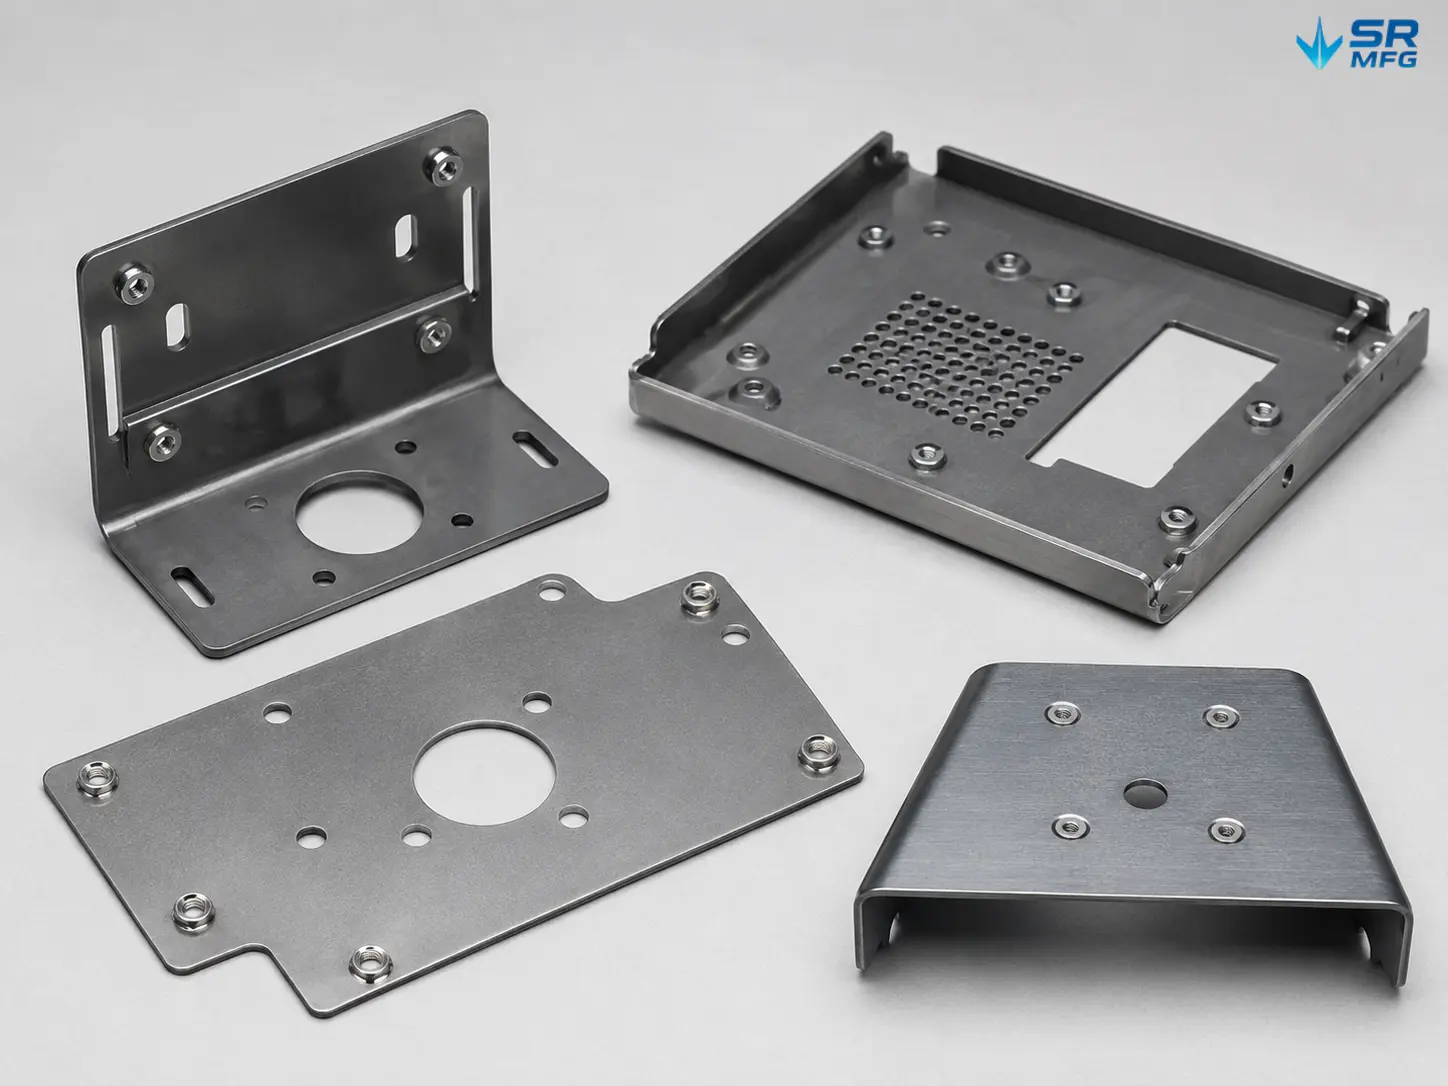
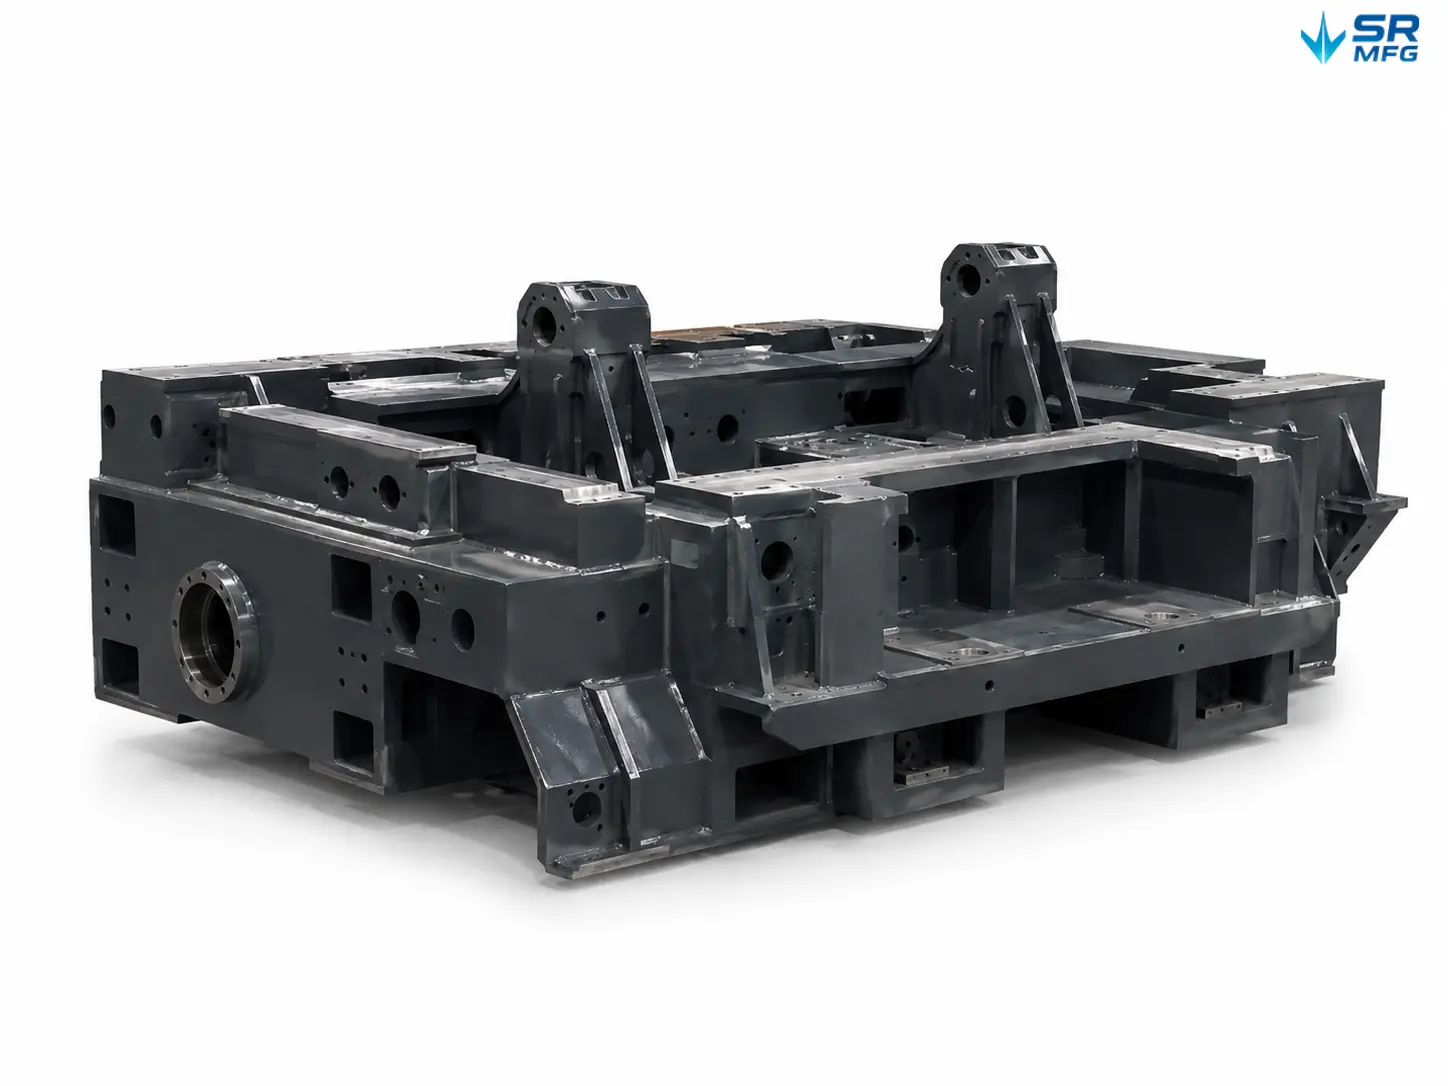
SR MFGはグローバルOEMと協業し、筐体、シャーシ、パネル、ブラケット、構造部品など、さまざまなカスタム板金製品を共同設計・製造してきました。.

よくある質問板金溶接について

溶接歪みは主に、不均一な入熱と構造的拘束の不足に起因します。薄板の連続溶接中に、局所的な温度上昇により塑性変形が生じ、冷却後も完全には回復できません。実際の生産では、歪みが単一の要因で発生することはほとんどなく、通常は溶接順序、治具の位置決め、溶接分布の複合的な影響によるものです。そのため、歪みは後から修正するのではなく、工程計画段階で制御する必要があります。.

溶接外観の不安定さは、通常、溶接パラメータの許容範囲、作業の安定性、材料の表面状態に関連しています。例えば、ステンレス鋼の表面清浄度が不十分な場合、溶融池の挙動に直接影響します。パラメータが十分に標準化されていない場合、作業者やシフト間の差異がばらつきをさらに増幅させることがあります。その結果、外観の一貫性は、一度きりの手動調整よりも、パラメータの標準化と工程管理に依存します。.

安定した溶接公差は、溶接後の寸法が予測可能かどうかにかかっています。量産では、通常、初品承認時に溶接順序と治具の基準面を固定し、工程内サンプリングを通じて寸法傾向を監視することで実現します。単一部品の検査と比較して、このアプローチは全体的なドリフト範囲に重点を置いています。現時点では、異なる溶接構造間の公差性能を定量的に定義する、広く認知された権威ある統計データは存在しません。.

はい、差異は大きいです。炭素鋼は入熱に対する許容度が比較的高く、広い溶接ウィンドウを持っています。ステンレス鋼は熱伝導率が低いため、熱集中や変色が発生しやすくなります。アルミニウム合金は、酸化皮膜と高い熱伝導率の影響を受け、工程の安定性に対する要求がより高くなります。板金溶接サービスでは、材料の違いが溶接方法、パラメータ範囲、治具設計戦略を直接決定します。.

試作段階では、生産ペースが遅く、手動による介入の余地が大きくなりますが、量産では効率と連続性が重視されます。溶接順序、治具の再現性、パラメータの文書化が十分に標準化されていない場合、ばらつきが急速に拡大する可能性があります。したがって、量産の安定性は試作能力の自然な延長ではなく、工程の固化と体系的な生産管理を通じて意図的に確立する必要があります。.

板金溶接の技術リソース

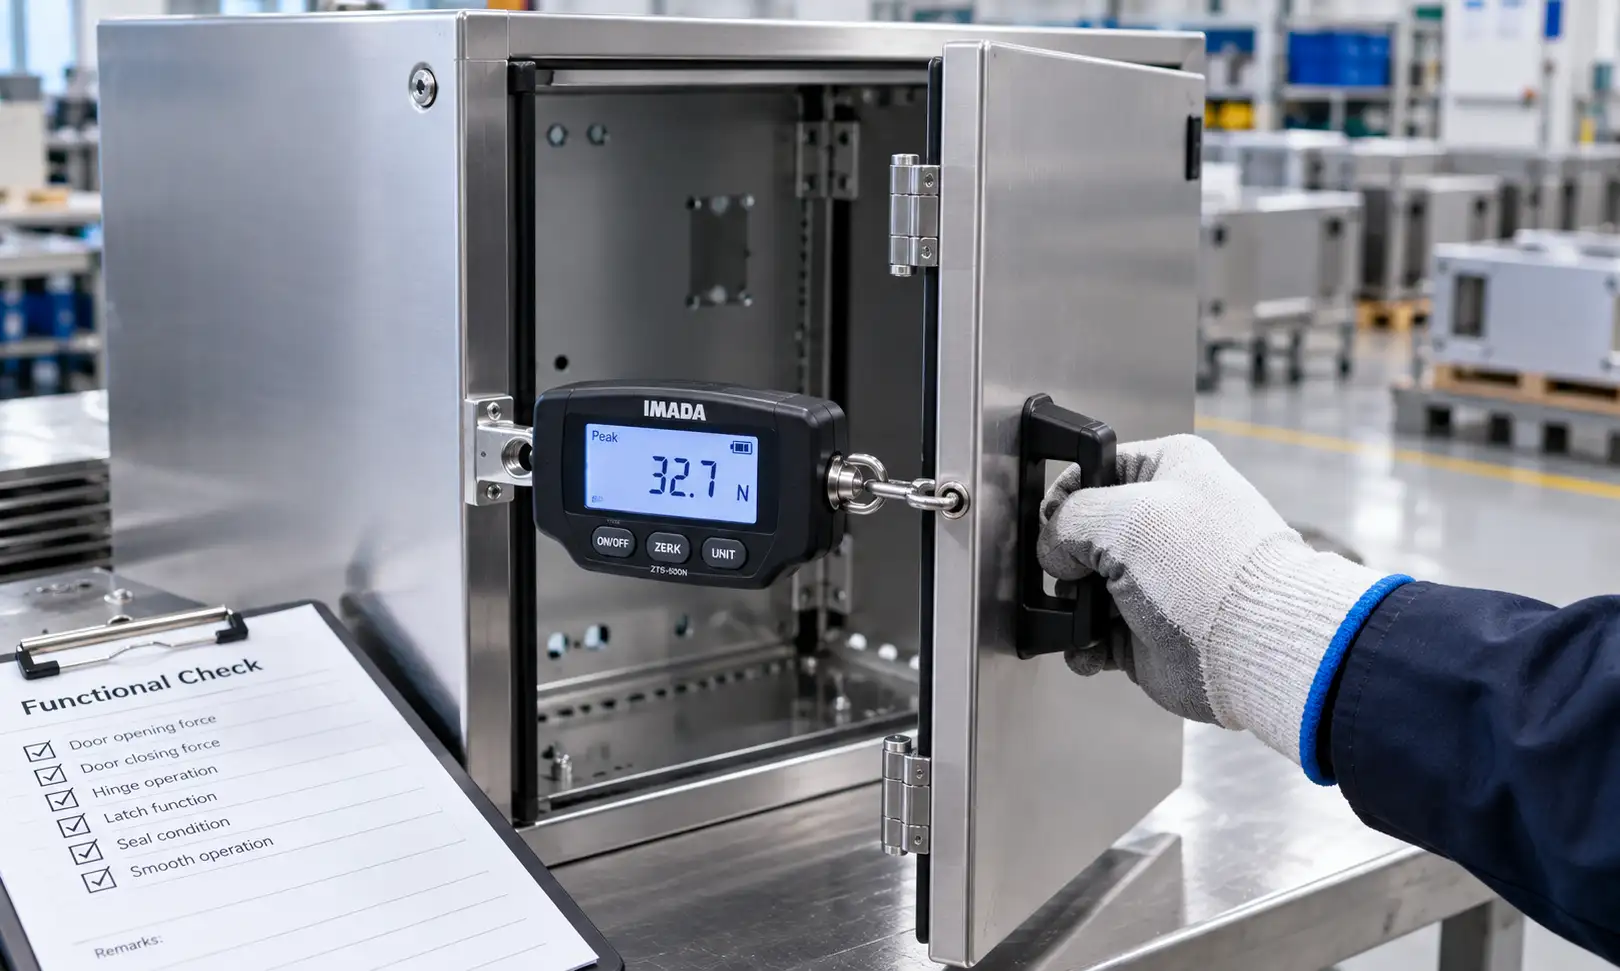
機能チェック

2026年9月24日|

機能チェックとは、製造された部品またはアセンブリが意図した[...]を実行するかどうかを確認する検証ステップです。

トップへ戻る