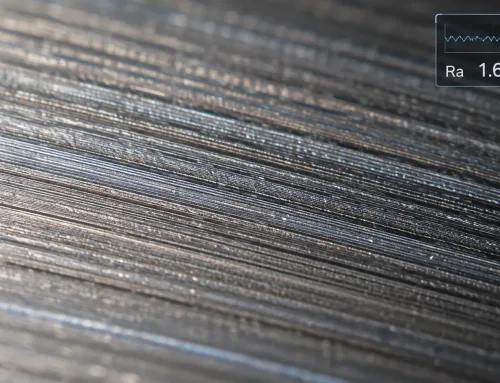
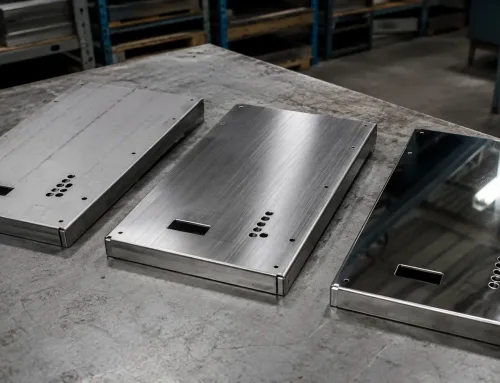
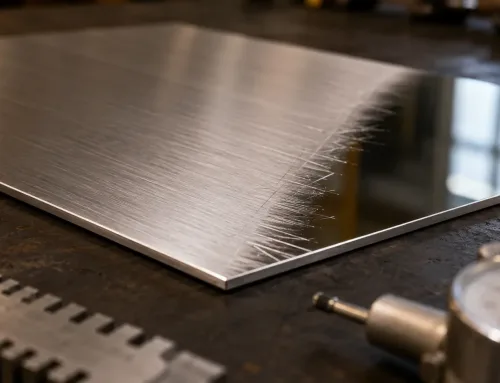
あなたは追加しました “「マット仕上げ」” を図面の指示に。サプライヤーは表面粗さの値を求めて回答してきました。ここで判断が必要です: どのRa範囲が実際にマットとして適合するのか、そしてそれを実現するのはどの製造プロセスか?
マット仕上げとは、以下の表面を表します: 低い正反射率 — 光が単一角度で跳ね返るのではなく、広く散乱します。. 鏡面研磨や高光沢表面とは異なり、マット表面は光を拡散し、均一で非反射的な外観を生み出します。この用語は製造業で広く理解されていますが、 それ自体では仕様を規定できません。表面粗さ(Ra)や光沢単位(GU)のような測定可能なパラメータがなければ、「マット仕上げ」は解釈の余地を残しすぎます。.
マット仕上げとは?
マット仕上げとは、以下の表面処理のことを指します: 正反射を低く均一なレベルに低減するもの。. 表面のマイクロ粗さが、入射光を視聴者に向けて反射するのではなく、広い角度で散乱させるのに十分です。これがマット表面に特徴的な柔らかく平坦な外観を与えます。.
光沢レベルとマットの位置づけ
板金の表面仕上げ は、しばしば光沢の連続体に沿って説明されます。一方の端では、高光沢表面が光を鋭く反射します — 研磨ステンレス鋼やクロムめっきを思い浮かべてください。もう一方の端では、フラットまたはマット表面が入射光のほぼすべてを吸収・散乱します。業界の慣例では、一般にこの連続体を以下のカテゴリに分類します:
- 高光沢:60°で>70 GU — 鏡のような反射
- 半光沢:60°で35~70 GU — 目立つ反射、柔らかいエッジ
- サテン:60°で15~35 GU — わずかな光沢、拡散反射
- マット:60°で<10 GU — 目視できる反射が最小限またはなし
- フラット:60°で<5 GU — 実質的に反射なし
光沢単位は標準角度(通常60°)で光沢計により測定されます。「サテン」と「マット」の閾値は業界や用途によって異なりますが、 60°で10 GU未満の表面は一般にマットとして認識されます。.
マット vs. サテン vs. 光沢:その違いは?
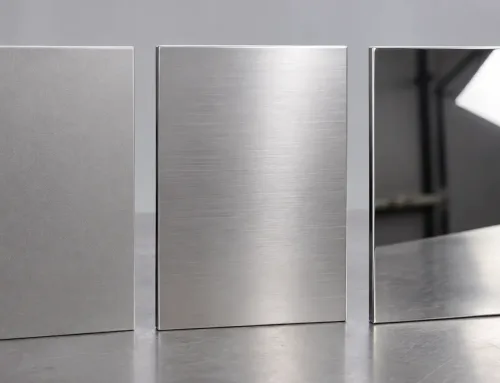
この3つの用語は同じスペクトル上のポイントを表しており — 表面が光源に向けてどれだけ光を反射するかが異なります。.
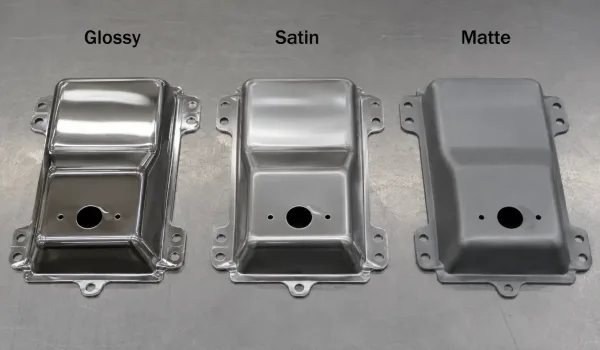
マット、サテン、光沢仕上げの並列比較。表面反射率が視覚的外観をどのように変えるかを示しています。.
A 光沢 表面は滑らかで highly reflective です。表面粗さは非常に低く(通常Ra < 0.4 μm)、反射は正反射です — 表面に鮮明な像が見えます。光沢仕上げは装飾トリム、家電製品の筐体、研磨された機械加工部品によく見られます。.
A サテン 表面は光沢とマットの中間に位置します。目に見える光沢がありますが、反射は柔らかく拡散されています。サテン仕上げはしばしば軽いビーズブラッシング、軽い化学エッチング、またはサテン陽極酸化処理によって得られます。. 表面粗さは通常Ra 0.4~1.6 μmの範囲に収まります。.
A マット 表面は正反射が最小限です。表面テクスチャは光を広く散乱させるのに十分な粗さがあり、目に見える像の反射がない平坦で均一な外観を生み出します。マット仕上げは以下によって得られます: ビーズブラスト、マット粉体塗装、マット陽極酸化処理、または化学エッチング。.
光沢単位と視覚的外観
| 仕上げ | 光沢単位(60°) | 外観 | 一般的なRa範囲 |
|---|---|---|---|
| 高光沢 | >70 GU | 鏡面状、鮮明な反射 | < 0.4 μm |
| 半光沢 | 35~70 GU | 明確な反射、柔らかい | 4~1.0 μm |
| サテン | 15~35 GU | 柔らかな光沢、拡散光 | 4~1.6 μm |
| マット | <10 GU | 平坦、目視可能な反射なし | 6~6.3 μm |
| フラット | <5 GU | 完全フラット、光を吸収 | > 6.3 μm |
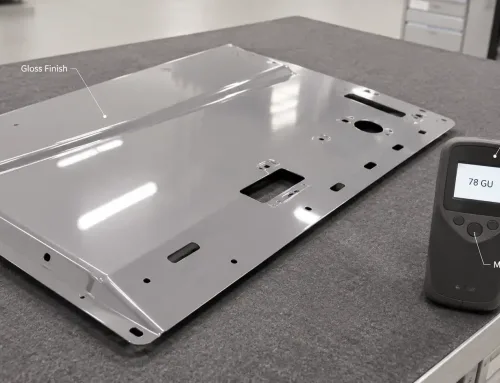
光沢単位とRaは異なるものを測定していることにご注意ください。. 光沢単位は光学的反射率を定量化し、; 表面粗さ(Ra)は 表面プロファイルの平均高さ変動を定量化します。. 同じRaでもテクスチャパターンによって光沢レベルが異なる場合があります — Ra 1.6 μmの方向性ブラスト表面は、同じRaのブラスト表面とは異なって見えます。.
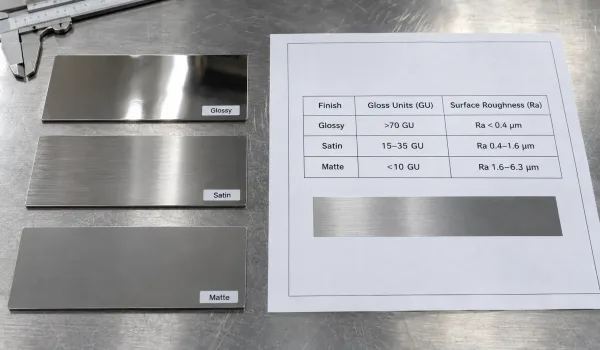
光沢単位とRa範囲が光沢、サテン、マット金属仕上げにどのように関係するかを示す技術参考資料。.
マット仕上げに対応するRa値は?
「マット」を定義する単一のRa値は存在しません。“ Raと外観の関係は、製造プロセス、材料、表面テクスチャパターンによって異なります。ただし、一般的な製造プロセスで製造されるほとんどのマット表面は、予測可能な範囲内に収まります。.
一般的な参考として:
- ビーズブラストマット:Ra 1.6~6.3 μm — 板金および機械加工部品で最も一般的なマット仕上げ
- マット粉体塗装:Ra 1.6~3.2 μm (硬化塗膜の表面プロファイル)
- マット陽極酸化:Ra 0.8~3.2 μm (前処理エッチングに依存)
- 化学マットエッチング:Ra 0.8~1.6 μm — より細かいマット、多くの場合アルミニウムに適用
これらの範囲は概算です。ステンレス鋼上のRa 3.2 μmのブラスト表面は、アルミニウム上の同じRa値よりもマットに見えます。これは材料の反射率が知覚光沢に影響するためです。. 重要な用途では、曖昧さを排除するためにRa値と光沢単位の両方の要件を指定してください。.
板金および機械加工部品でマット仕上げを実現する方法
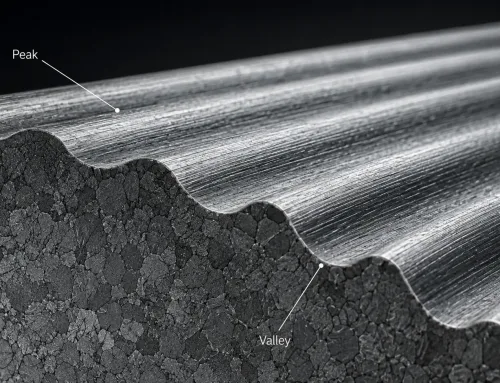
選択する製造プロセスは以下に影響します 表面テクスチャ、外観の一貫性、コスト、材料適合性。. 金属部品にマット仕上げを施すための最も一般的な4つの方法を以下に示します。.
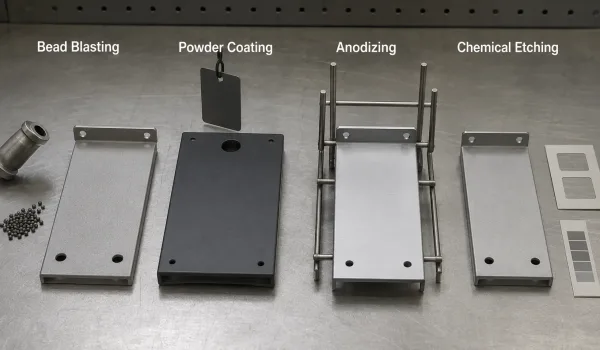
金属部品のマット仕上げに使用されるビーズブラスト、マット粉体塗装、陽極酸化、化学エッチングの比較。.
ビーズブラスト
ビーズブラスト(サンドブラストまたはアブレシブブラストとも呼ばれる)は、微細なメディア — ガラスビーズ、酸化アルミニウム、またはセラミック粒子 — を圧縮空気で表面に投射します。. 衝撃により、光を散乱させる均一なディンプルテクスチャが形成されます。.
- 一般的なRa: 6~6.3 μm、メディアサイズと圧力により調整可能
- 材料: ほぼすべての金属 — 鋼、ステンレス鋼、アルミニウム、チタン、銅
- 利点: 高速かつコスト効率が高く、複雑な形状でも均一なマット外観を実現
- 制限事項: 保護コーティングは付加されません。露出した金属表面がそのまま残るため、腐食防止のためにシーラントまたは追加コーティングが必要になる場合があります。また、ブラスト処理により、厳しい公差の機能部では寸法精度がわずかに低下する可能性があります。.
粉体塗装(マット配合)
マット粉体塗装 は、乾燥したポリマー粉末を静電的に表面に付着させ、その後オーブンで硬化させます。. マット粉体配合にはテクスチャリング剤が含まれており、追加の表面処理なしで低光沢仕上げを実現します。.
- 一般的なRa: 6~3.2 μm(コーティング表面プロファイル)
- 材料: 鋼、ステンレス鋼、アルミニウム — 硬化温度(通常160~200°C)に耐えられる任意の基材
- 利点: マット外観と腐食保護および耐摩耗性を1工程で両立。幅広い色選択が可能。.
- 制限事項: コーティング厚さが 60~120 μm, 追加され、寸法公差に影響します。厳しい嵌め合い部品には適していません。エッジや溶接シームではコーティングの不均一が生じる場合があります。.
陽極酸化(マット/サテン陽極酸化)
この マット陽極酸化処理 は、電気化学プロセスによりアルミニウム上に制御された酸化皮膜を成長させます。マット仕上げは、陽極酸化の前または最中に表面をエッチングすることで実現します — 化学エッチング(アルカリ浴)または陽極酸化パラメータの調整のいずれかによります。.
- 一般的なRa: 8~3.2 μm、エッチング時間と合金により異なる
- 材料: アルミニウム合金のみ(6061、5052、7075など)
- 利点: 硬く耐摩耗性のある表面;優れた腐食保護;酸化皮膜がより薄いため、粉体塗装よりも寸法精度を維持(Type IIで5~25 μm)
- 制限事項: アルミニウムのみ。色の一貫性は合金ロットや熱処理状態によって変動する場合があります。7075のマット陽極酸化は、6061とは異なる視覚的結果を生じる可能性があります。.
化学エッチング/化成処理
化学エッチングは、酸性またはアルカリ性溶液を用いて表面を選択的に溶解させ、微細な粗面テクスチャを形成します。化成処理(クロメートやリン酸塩など)も、耐食性を付加しながらマット外観を実現できます。.
- 一般的なRa: 8~1.6 μm
- 材料: アルミニウム、鋼、亜鉛合金
- 利点: 機械的接触なしで複雑な形状に適用可能。ブラスト力を許容できない部品(薄肉、繊細な機能部)に適しています。.
- 制限事項: 化学プロセスには廃液処理と環境規制への準拠が必要です。マット効果は微妙であり — サテンからマットの範囲に近く — 大きな平坦面ではブラストよりも均一性が劣ります。.
設計図面でマット仕上げを指定する方法
「マット仕上げ」とのみ記載された図面指示は曖昧です。. サプライヤーによって解釈が異なる場合があり、部品の不整合や確認依頼による遅延を招く可能性があります。. 測定可能なパラメータを用いてマット仕上げを指定してください。.
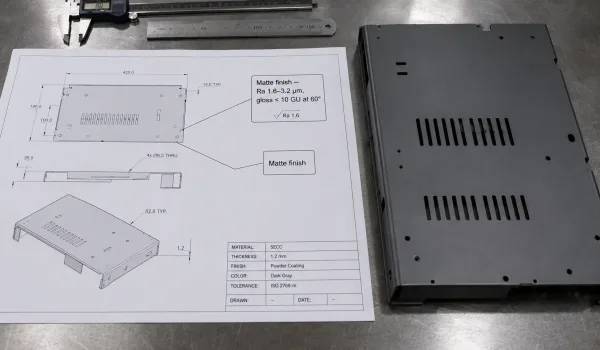
Raと光沢単位の要件を用いてマット仕上げを指定する方法を示すエンジニアリング図面。.
Ra値の使用
最も精密なアプローチは、表面粗さを直接指示することです:
- 形式: Ra X.X μm(またはRa X μin)、ISO 1302またはASME Y14.36に準拠した表面粗さ記号を付記
- 例: すべての外面にRa 3.2 μm(√記号)
- 有効な理由: Raは普遍的に理解されるパラメータです。資格を有する製造業者であれば誰でも測定および検証できます。.
ただし、, Raだけではマット外観を完全に記述できません。. 同じRaを持つ2つの表面でも、テクスチャパターンが異なれば(方向性 vs. 等方性)異なって見える場合があります。.
光沢単位の使用
外観が重要な部品には、 測定可能な合格基準 を定義するには、Ra値に加えて光沢単位の要件を追加します:
- 形式: “「マット仕上げ — Ra 1.6~3.2 μm、60°で光沢< 10 GU」”
- 有効な理由: これにより表面テクスチャと光学的结果の両方が定義されます。Ra仕様を満たしていてもマットに見えないケースを防ぎます。.
よくある注記ミス
- Ra値またはGU値を指定せずに「マット仕上げ」のみを指定する — 解釈をサプライヤーに委ねることになる
- 非常に厳しいRa範囲(例:Ra 1.6 ± 0.2 μm)を指定する — すべてのマット処理、特にビーズブラストでは達成できない場合がある
- 測定箇所を指定しない — Raは部品全体で変動する可能性があり、特にエッジ、溶接部、成形部付近で顕著である
- マットとサテンを混同する — 目に見える光沢をなくしたい場合は、Ra > 1.6 μmかつ< 10 GUを指定する。若干の光沢が許容される場合は、Ra 0.8~1.6 μmを指定する
マット仕上げを選ぶべきケース
マット仕上げは、部品が以下の要件を満たす必要がある場合に実用的な選択肢となる グレアの低減、表面欠陥の隠蔽、またはコーティング密着性の向上。. 一般的な用途は以下の通りです:
- エンクロージャーおよびハウジング — 照明に敏感な環境(医療機器、産業用制御盤、軍事機器)でのグレアを低減する
- 屋外機器 — マット表面は光沢表面よりも水滴跡や指紋が目立ちにくい
- 塗装または粉体塗装される部品 — マットな下地表面は後続コーティングの機械的密着性を向上させる
- 消費者向け製品 — マット仕上げは、エレクトロニクス、家電、自動車内装トリムに一般的な、プレミアムで控えめな美観を演出する
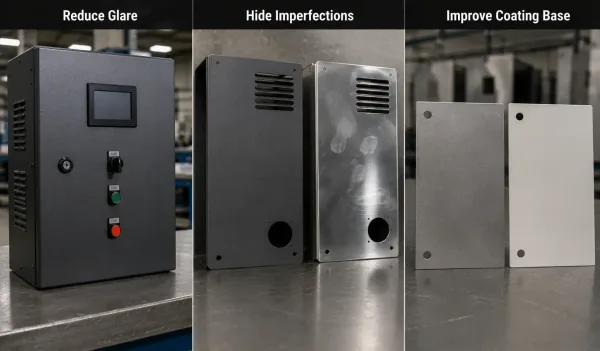
グレアの低減、傷の隠蔽、またはコーティング性能の向上のためにマット仕上げが選択される典型的な用途。.
部品が反射面(ミラー、光学ハウジング、装飾クローム)を必要とする場合、マットは誤った選択である。. 部品がシール面である場合、または可動接触部に低摩擦が必要な場合、マットなテクスチャは摩擦を増加させたり、適切なシールを妨げる可能性がある — 指定する前に相手部品の要件を確認すること。.
マット仕上げの限界とトレードオフ
マット仕上げにはトレードオフがないわけではない:
- 清掃が困難 — マットな外観を生み出す微細な粗面テクスチャは、滑らかな光沢表面よりも汚れ、油分、指紋を保持しやすい。食品接触またはクリーンルーム用途では、これが問題となる可能性がある。.
- すべての処理が同じ結果を生むわけではない — ビーズブラストは等方性テクスチャを形成するが、化学エッチングは方向性のあるパターンを残す場合がある。Ra値が類似していても、外観は異なることがある。.
- 一部の処理ではコスト増加 — マット粉体塗装およびマットアルマイトは、サプライヤーの在庫状況や処理能力によって、標準配合よりも若干のコストプレミアムが生じる場合がある。.
- 寸法への影響 — 粉体塗装は片面あたり 60~120 μmを追加する。. 部品の組立公差が厳しい場合は、設計にコーティング厚さを考慮すること。.