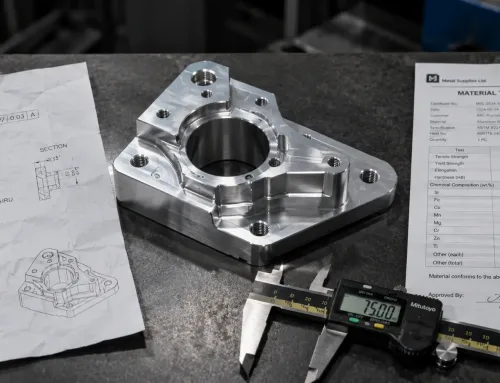
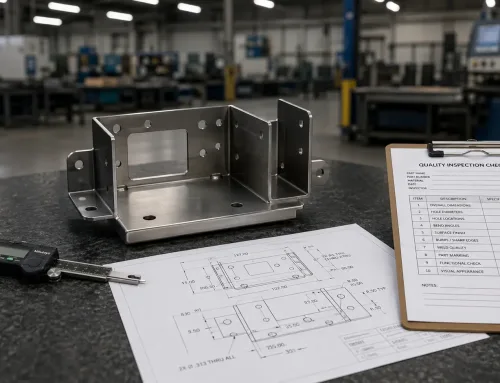
多くの人は検査計画を生産完了後に品質部門が記入する書類と見なしています。
板金加工において、その思い込みが手直し指示、出荷遅延、買い手とサプライヤー間の行き違いのメールの驚くほど多くの原因となっています。
検査計画は形式的なチェックリストではありません。
それは、設計者、買い手、製造者の間で、何を検査し、どのように測定し、何を合格とみなすかについての書面による合意です。
その合意が欠けているか曖昧な場合、部品は一つの基準で製造され、別の基準で評価される。
意見の相違は通常、最悪のタイミングで表面化します。最初のロットがすでに切断、曲げ、コーティングされた後です。
検査計画とは実際に何か
検査計画とは、製造された部品が設計仕様を満たしていることを検証するために必要な検査活動を定義する文書である。
重要なすべての特性について、5つの質問に答えます。何を検査するか、どのように検査するか、どの頻度で検査するか、誰が責任を負うか、合格基準は何か。
実際には、この計画は 図面指示とエンジニアリング要求を測定可能なチェックポイントの連なりに変換します。
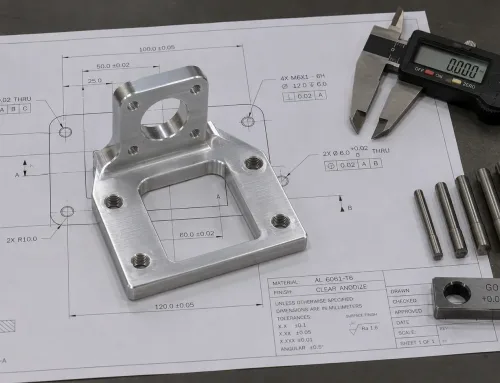
図面上で±0.1 mmと記された寸法は、どのツールを使用し、いつ測定し、測定値が範囲外の場合にどうするかを誰かが指定するまで、現場では何の意味も持たない。
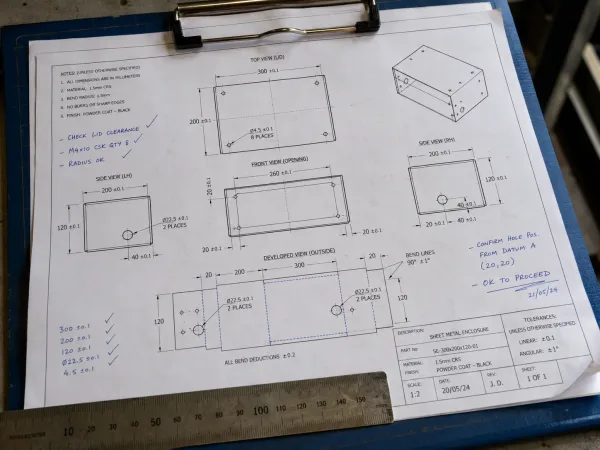
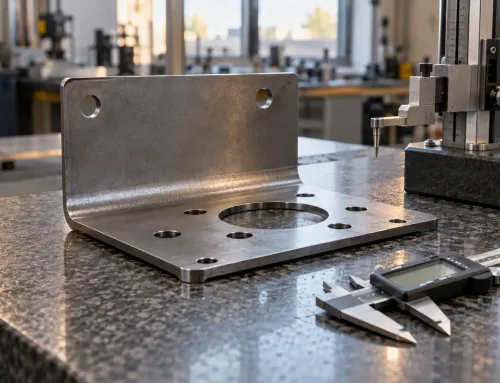
寸法指示を含む板金エンジニアリング図面。設計仕様が測定可能な検査チェックポイントにどのように変換されるかを示しています。
検査計画はその変換を提供します。
この文書はより広範な品質システムの中に位置するが、明確な役割を持つ。
これは一般的な工程管理戦略ではありません。検証と合否判定に特化しています。
その対象者はQC技術者、生産監督者、そして重要なことに、合意された要件が満たされていることを確認する必要がある購買担当者やエンジニアである。
検査計画に含まれるもの
板金部品の完全な検査計画は、通常6つの要素をカバーします。
をカバーする。それぞれが検査プロセスに関する異なる問いに答える:
- 検査項目 — どの特性や特徴を検査するか。板金筐体の場合、外形寸法、穴位置、曲げ角度、表面仕上げ、金具の取付けなどが含まれる場合があります。
- 合否基準 — 合格と判定される具体的な値または範囲。例えば、穴径6.0 mm ±0.1 mm、または曲げ角度90° ±1°など。
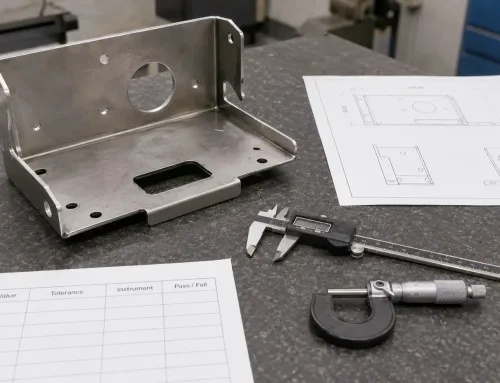
- 検査方法 — 測定に使用するツールまたは手法。線形寸法にはデジタルノギス、穴径にはゴー/ノーゲージ、仕上げ品質には表面粗さ測定器、外観欠陥には目視検査など。
- 抜取頻度 — 何個の部品をいつ検査するか。初品検査では通常、1〜3個の部品に対して100%の寸法検査が必要です。量産ではAQLベースの抜取検査(Acceptance Quality Limit)または統計的工程管理を使用する場合があります。
- 責任者 — 検査を実施し、確認する者。社内QCオペレーター、第三者検査員、または買い手自身の受入検査チームなどが該当します。
- 記録 — 生成される文書。検査報告書、測定データシート、重要特性の写真、適合証明書などがこのカテゴリーに該当します。
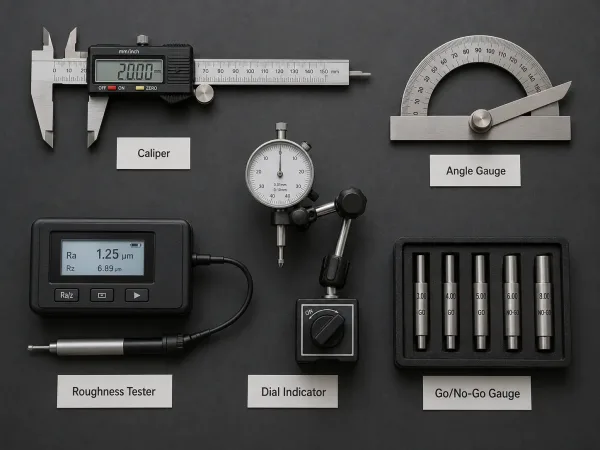
板金品質管理で一般的に使用される検査ツール:線形寸法用のデジタルノギス、曲げ確認用の角度ゲージ、仕上げ品質用の表面粗さ測定器、穴径検査用のゴー/ノーゲージ。
詳細のレベルは部品の複雑さと買い手の要求によって異なります。
シンプルな板金ブラケットであれば、5つの寸法をカバーする1ページの計画で十分な場合があります。
インサート金具と粉体塗装を施した多曲げ航空宇宙用筐体は、工程別のチェックポイントを含む複数ページの文書が必要になる場合があります。
検査計画 vs. 管理計画 vs. ITP
これら3つの用語はしばしば相互に使い換えられますが、品質システムにおける文書化のレベルが異なります。
| 文書 | 概要 | 適用範囲 | 一般的な規格 | 範囲 |
|---|---|---|---|---|
| 管理計画 | 製品またはプロセスに関するすべてのプロセス管理を記述した高レベル文書 | 製造プロセス全体をカバー — 入力、出力、パラメータ、管理 | IATF 16949、AIAGガイドライン | 自動車、大量生産 |
| 検査計画 | 特定の特性に対する検査および合格基準を定義した焦点を絞った文書 | 管理計画のサブセット — 検証と測定のみを扱う | ISO 9001、顧客固有要求事項 | 一般製造、板金加工 |
| 検査・試験計画(ITP) | ステークホルダー向けに検査・試験のホールド/ウィットネスポイントを定義したプロジェクトレベルの文書 | 検査計画より広範 — 承認ゲート、第三者立会い、文書要件を含む | 契約固有、ASME、AWS、建設コード | 建設、溶接、配管、重量鉄工 |
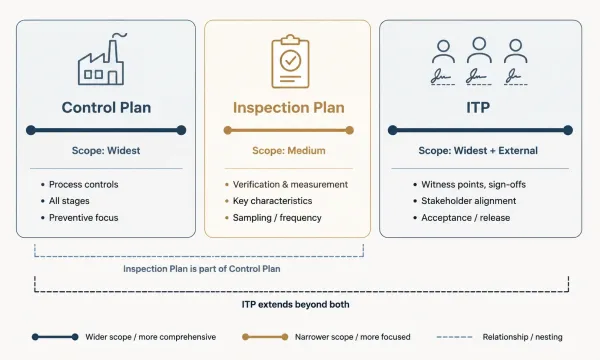
コントロールプラン、検査計画、検査・試験計画(ITP)のスコープの違いを示す比較図 — 幅広い工程管理から、焦点を絞った検証および関係者による承認まで。
コントロールプランがマスター文書です。
検査計画はその管理計画から検証活動を抽出し、実行可能な詳細レベルで規定します。
ITPは関係者の関与の層を追加します — 何を検査するかだけでなく、各段階で誰が立会い、承認、またはサインオフする必要があるかを定義します。
ほとんどの板金加工注文では、適切に作成された検査計画で十分です。
ITPは、第三者検査、顧客ウィットネスポイント、または規制要件が関与する場合に必要となります — 航空宇宙(AS9100D)、医療機器、防衛契約で一般的です。
板金検査計画が実際に検査する内容
一般的な検査計画の定義では、「重要寸法を確認する」と記載されています。
板金加工では、その行為
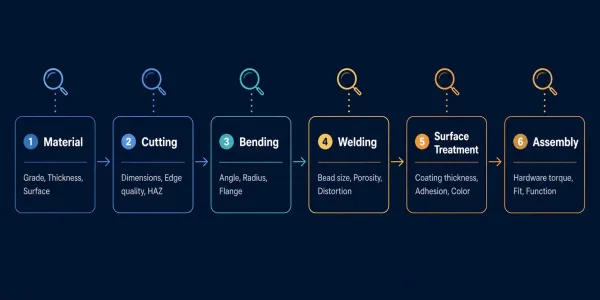
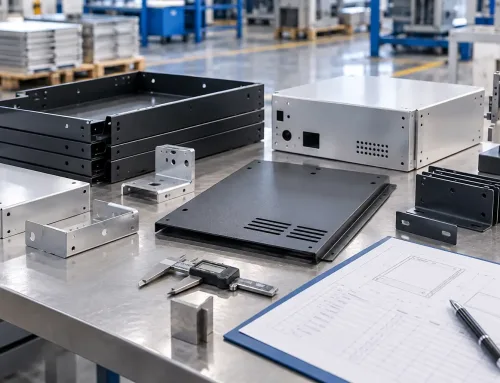
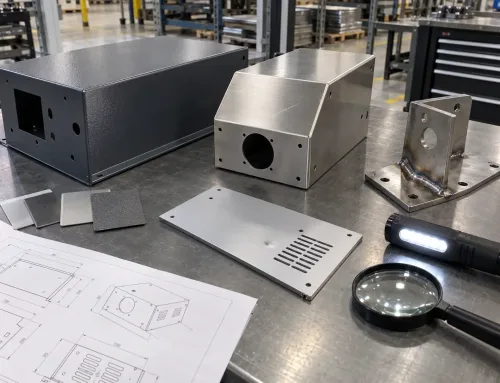
板金加工の段階別検査マップ。各生産段階で何を検査するかを示しています — 受入材料から切断、曲げ、溶接、表面処理、最終組立まで。
以下は典型的な計画の内容を生産段階別に整理したものです:
受入材料
- 材料グレードおよび仕様(例:304 ASTM A240に基づくステンレス鋼)
- 板厚 — 均一性を確認するために複数のポイントで測定
- 表面状態 — 目視可能な錆、傷、または汚れ
切断 — レーザー、ウォータージェット、パンチ
- 部品全体寸法 — 長さ、幅、形状精度
- 形状位置 — 穴位置、スロット位置、切り欠き寸法
- エッジ品質 — バリ高さ、ドロス、熱影響部(HAZ)幅
- 切断幅および切断面粗さ
曲げ
- 曲げ角度 — プロトラクターまたは角度ゲージで測定
- 内側曲げ半径 — 4Tルールまたは図面仕様と比較
- フランジ長さ — 曲げ線からエッジまでの距離
- 寸法累積 — 複数回の曲げ後の部品全体寸法
溶接
- 溶接外観 — ビード幅、均一性、表面欠陥
- 溶接サイズ — AWS D1.3または図面指定に基づくスロート厚、脚長
- 欠陥 — ポロシティ、アンダーカット、クラック、溶込み不良
- 歪み — 入熱による反りやたわみ
表面処理
- コーティング厚 — ISO 2360 または ASTM D7091 に従って測定した粉体塗装または塗膜
- 密着性 — ASTM D3359 によるクロスカット試験
- 色の一貫性 — 承認済みサンプルまたはRAL/Pantone参照色との目視比較
- 塗布状態 — 均一な塗布、素地露出や垂れのない状態
組立およびハードウェア
- インサート金具 — PEMナット、スタンドオフ、リベット:トルク値、フラッシュ状態、抜け強度
- 組立適合性 — 嵌合部品間の隙間、取付穴の位置合わせ
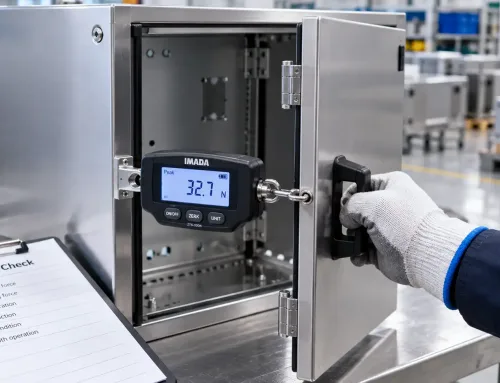
- 機能試験 — ドアの動作、ガスケットの座面、コネクタの位置合わせ(該当する場合)
すべての部品がすべての工程で検査を必要とするわけではありません。
計画は、部品に対して実際に行われる作業を反映し、機能または適合に重要な特性を明示する必要があります。
サンプル段階 vs. 生産段階:二つの異なる計画
よくある誤解は、初品検査(FAI)で使用される検査計画が、生産検査計画を単に厳格にしたものだというものである。
実際には、2つの段階は根本的に異なる目的を持っています。検査計画はそれを反映する必要があります。
初品検査(FAI)
- 目的: 製造プロセスがゼロから適合部品を生産できることを検証する
- 範囲: 100% 図面指示値すべての寸法検査、通常は1–3部品に対して実施
- 文書化: すべての特性の完全な測定データ、材料証明書、工程記録
- トリガー: 新規部品、設計変更、工程変更、新規サプライヤー、または中断後の生産再開
生産検査
- 目的: プロセスが安定した状態を維持し、重要特性が公差内に収まっていることを確認する
- 範囲: 機能重要特性(CTF)および品質重要特性(CTQ)の寸法に焦点を当て、すべての指示値を対象としない
- 文書化: 抜取検査に基づく記録、該当する場合はSPC管理図、不適合ログ
- トリガー: 継続的な生産ロット、通常はAQL抜取検査方式または工程能力データによって管理される
重要な区別は、網羅性と一貫性の違いです。
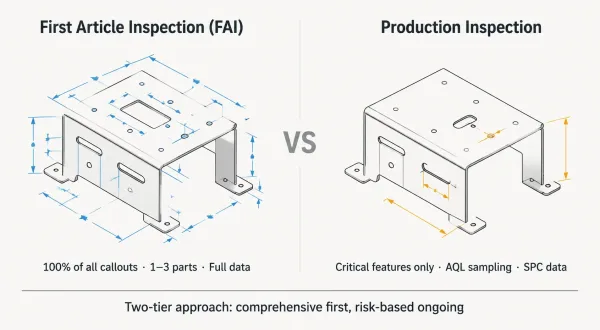
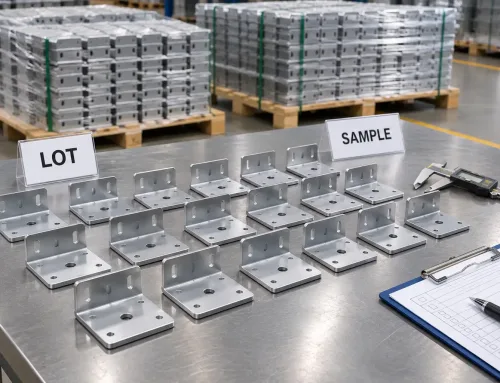
初品検査(FAI)— すべての寸法を広範囲に検査する — と、抜取検査法を用いて機能重要特性に狭く焦点を当てる生産検査を並べて比較したビジュアル。
FAIは広範囲である—プロセスの検証が目的であるため、すべてを検査する。
生産検査は狭範囲で反復可能である—問題が買い手に届く前に捕捉することが目的であるため、ドリフトしやすい特徴を監視する。
すべての生産部品にFAIレベルの検査を要求する買い手は、それに見合った品質上の利益なしにコストとリードタイムを増大させる。
FAI以外に検査計画を適用しない買い手は、部品が組立時に不合格になって初めて寸法ドリフトを発見するリスクを負う。
正しいアプローチは、2段階の計画、すなわち初品検査には包括的な計画を、量産検査にはリスクベースの計画を採用することです。
購買担当者として検査計画をいつ、どのように使用するか
検査計画を定義するのに最適なタイミングは、最初のRFQを送信する前です。最初のサンプルが届いて、適合しないと判明した後ではありません。
買い手が検査基準なしで図面を提出すると、製造業者は仮定を置く。
彼らはデフォルト公差(通常、線形寸法にはISO 2768-mK、曲げ角度には±1°)を適用し、標準の表面仕上げ仕様を使用し、自社の内部プロセスが必要とするもののみを検査する。
買い手の実際の要件がより厳しいか異なる場合、不一致は初品承認時に表面化する—多くの場合、金型、段取り、材料がすでに確定した後である。
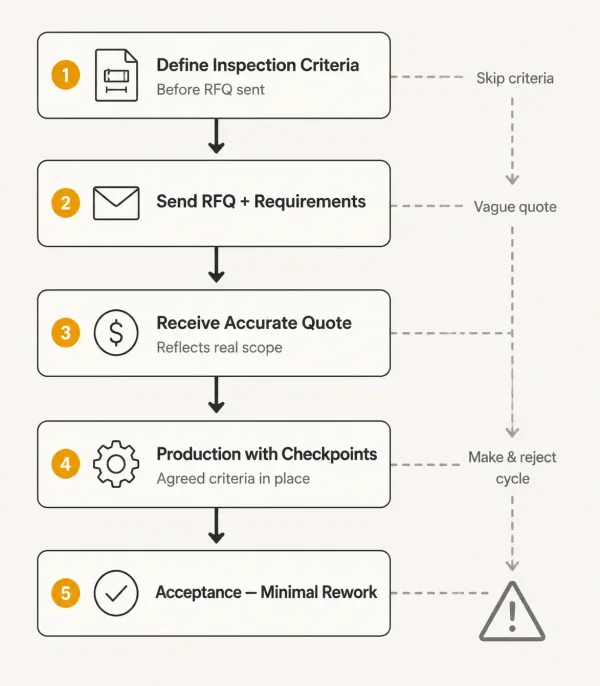
推奨される順序を示す買い手側のワークフロー:RFQ段階で検査基準を定義し、正確な見積もりを受け取り、合意したチェックポイントに沿って生産を実行し、最終受け入れを最小限のやり取りで完了します。
RFQに添付する検査計画は、3つのことを実現します:
- これにより、メーカーに対して何が重要かを伝えます。 図面上のすべての寸法が同じように重要であるわけではありません。嵌合、機能、外観に実際に影響する5つまたは10つの特性を強調することで、メーカーは重要な箇所に工程管理を集中させることができます。
- これにより、見積もりの精度が向上します。 厳しい公差、追加の検査、第三者立会いはすべてコストを増加させます。これらの要求事項が事前に明確であれば、見積もりは最良のケースを前提としたものではなく、実際の作業範囲を反映します。
- これにより、生産後のやり取りが減少します。 明確な受け入れ基準があれば、部品が「合格」かどうかについての議論が減ります。基準は最初の切削が行われる前に合意されていたのです。
買い手向けの実践的な出発点:RFQパッケージに簡潔な検査要求事項表を含めてください。
正式な文書である必要はありません — 重要な寸法、その公差、特別な検査要求(コーティング厚さ、ハードウェア引抜き試験、外観表面基準)を記載した簡単な表でも、メーカーに計画と見積もりの明確な根拠を提供します。