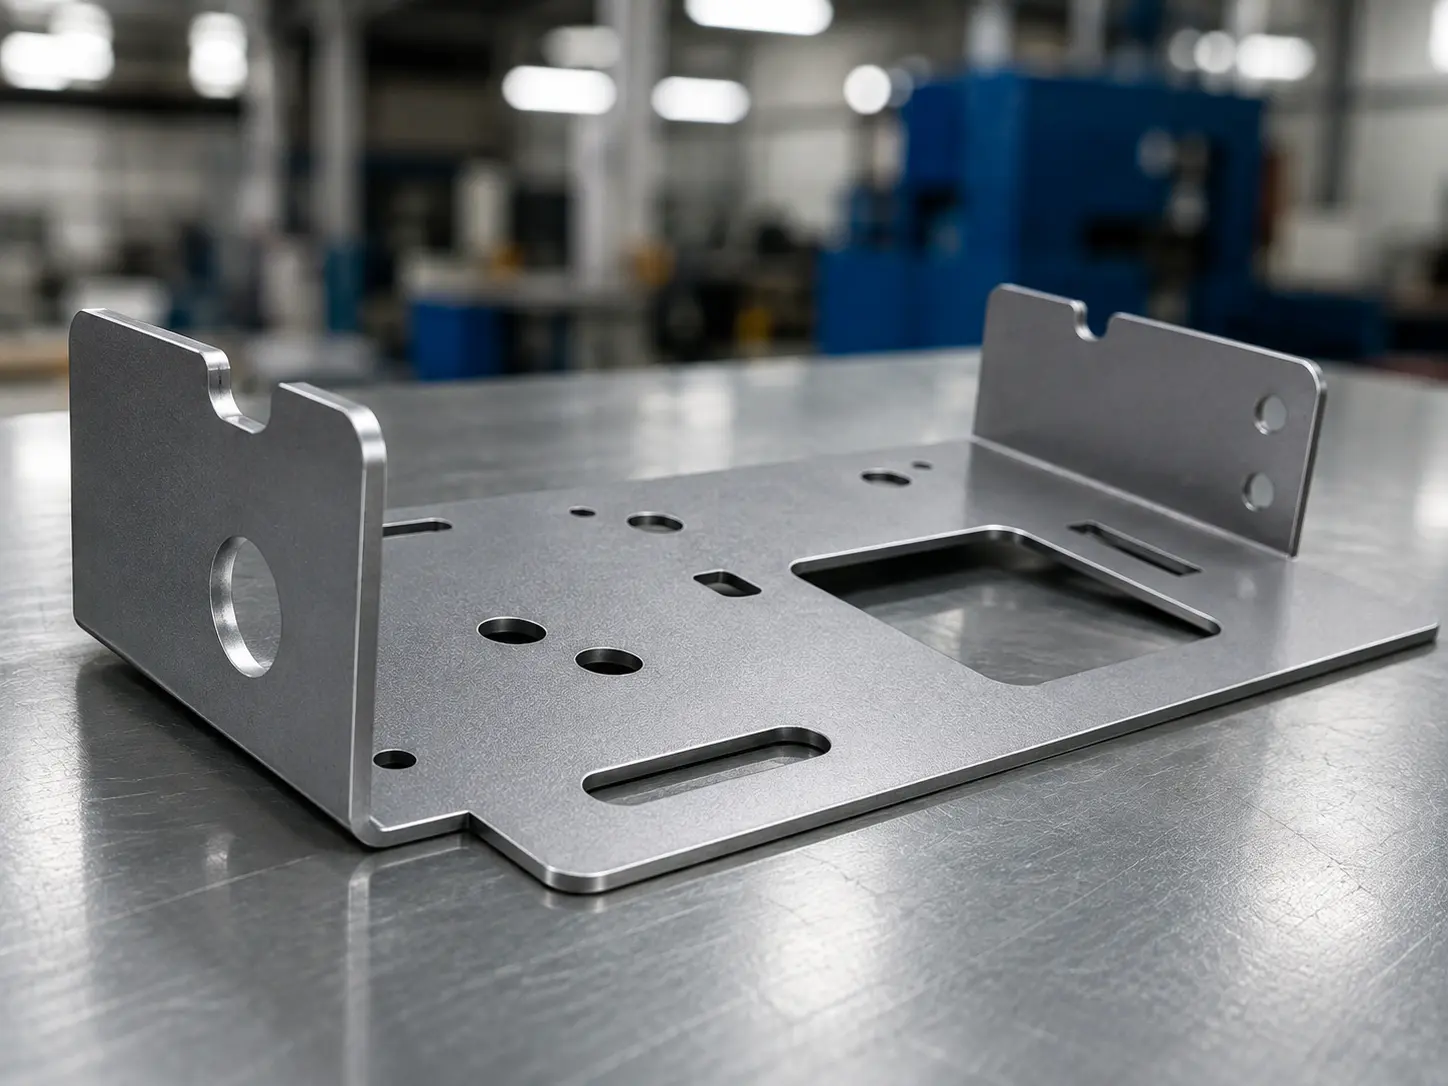
Shuangruiと提携して製造コストを削減 30% そして効率を向上させます。

金属バリ取りサービス2026-09-30T08:23:10+00:00

金属バリ取りサービス

SR MFGは、レーザー切断、プレス加工、機械加工された板金部品向けに標準化された金属バリ取りサービスを提供しています。バリ、鋭利なエッジ、ドロスを除去し、規定のエッジ状態を実現することで、取扱い安全性、組立適合性、塗装カバレッジ、最終部品の一貫性を向上させます。.

重要部品については、図面で定義されたエッジブレイク、面取り、R加工、サンプルバリレベル、または後工程の塗装要件に従い、お客様の部品が組立、塗装、めっき、出荷へスムーズに移行できるよう支援します。.

バリ除去
エッジブレイク
面取り / R加工
ドロス除去
塗装対応エッジ
組立安全性

24時間以内にカスタム見積もりを取得

図面をアップロードしてエンジニアリングレビューを受けてください。.

空白フォーム (#4)

金属部品にバリ取りが不可欠な理由

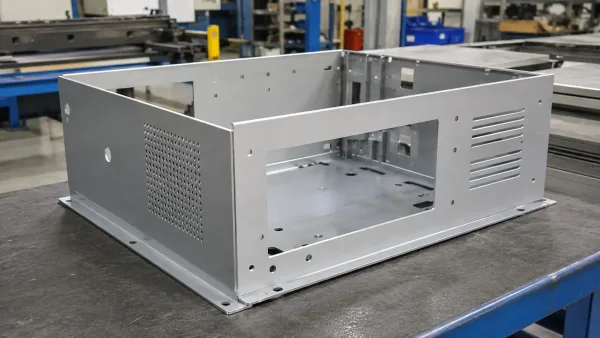
バリ取りは、切断や成形後に残るバリ、鋭利なエッジ、盛り上がった材料を除去し、安全性、組立精度、塗装品質、部品の信頼性を向上させます。.

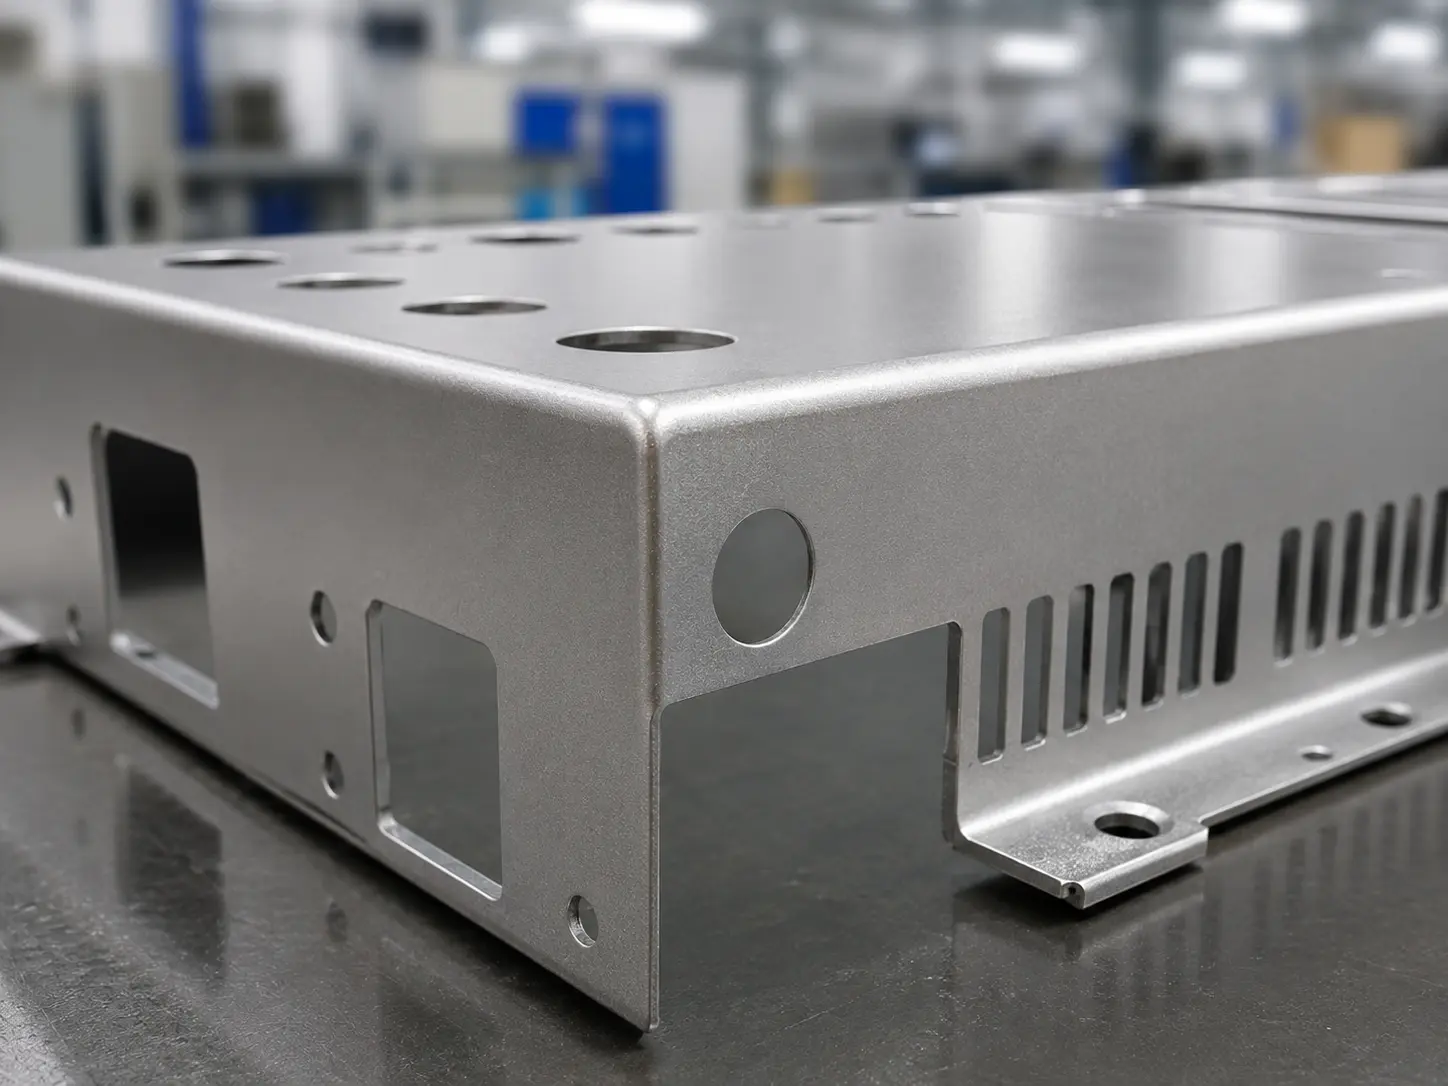
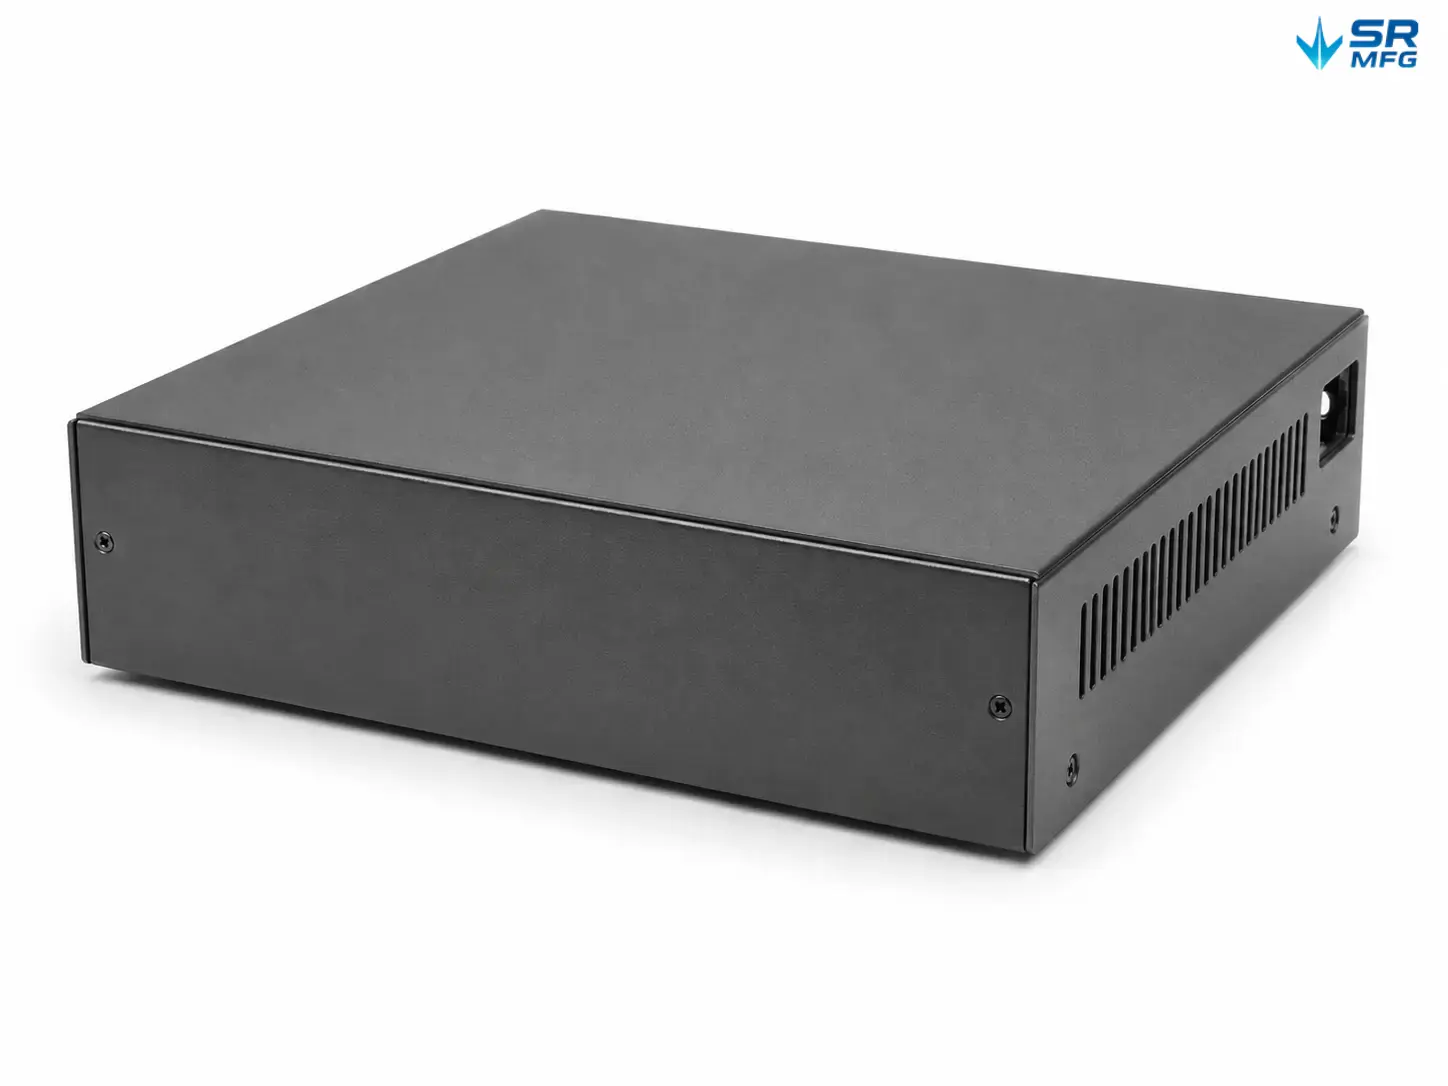
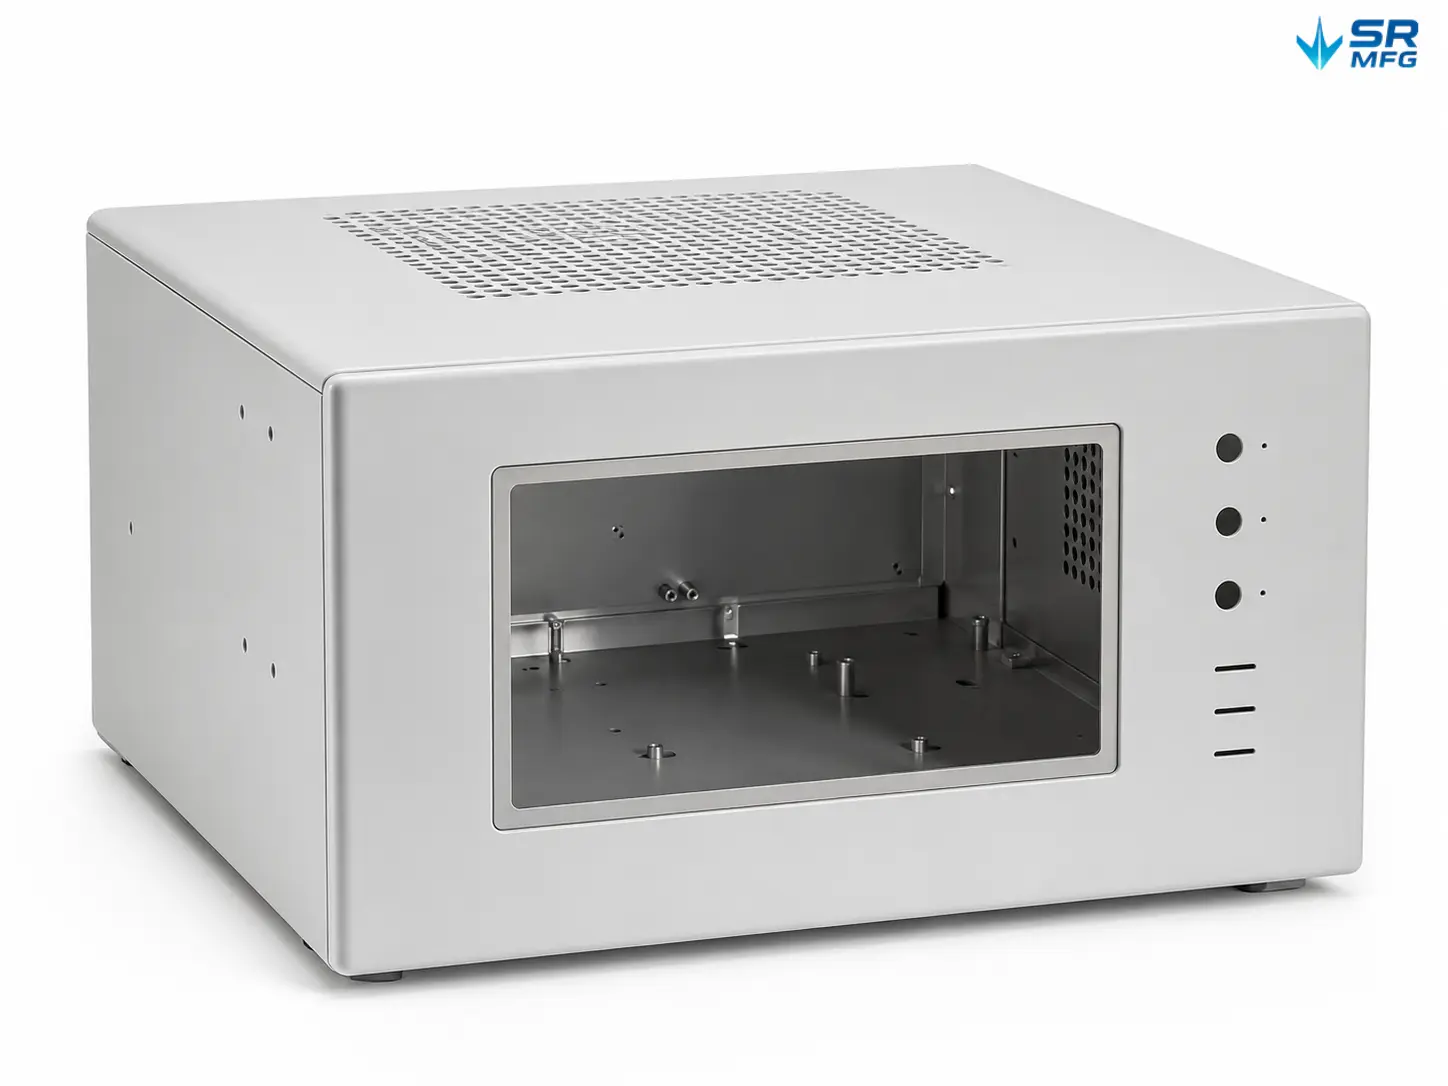
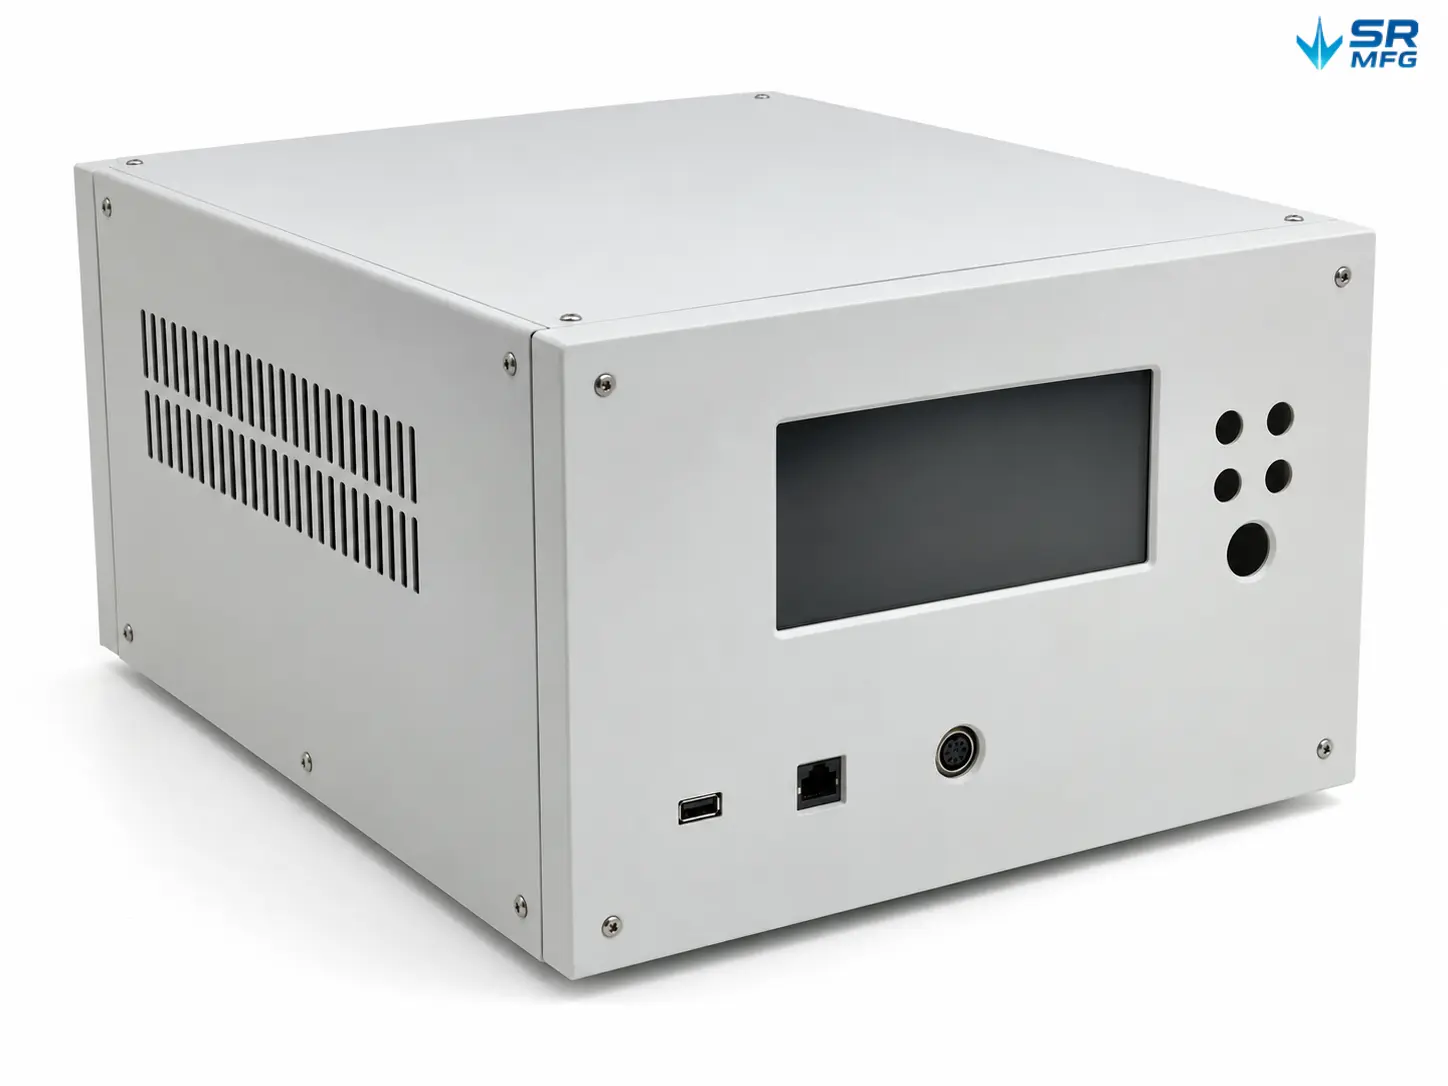
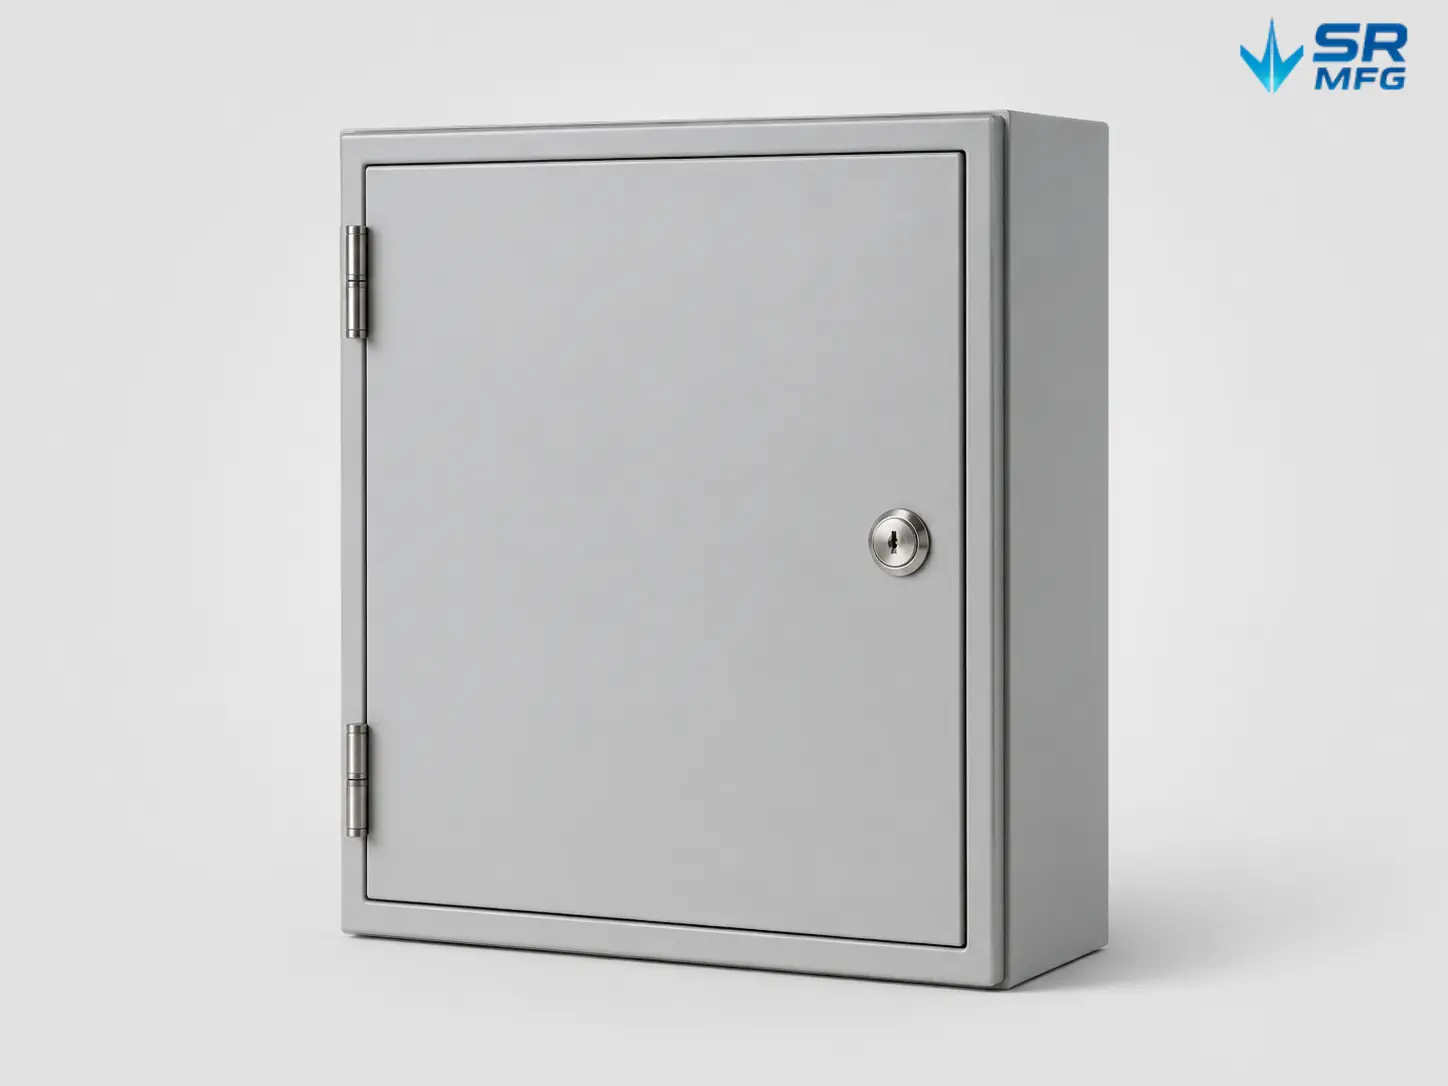
バリ取りされた板金エンクロージャ。エッジが滑らかで、より安全な取り扱いと組立が可能
安全な取扱い
  • 作業者を傷つける可能性のある鋭利なエッジを低減
  • 組立・梱包時の取扱いを改善
  • 手直しリスクの低減に貢献
組立適合性の向上
  • 切断エッジの干渉を除去
  • 部品の位置合わせと嵌合をよりスムーズに
  • 再現性のある組付けを支援
塗装対応エッジ
  • 粉体塗装および塗料のエッジカバレッジを改善
  • コーナー部の薄膜リスクを低減
  • より美しい仕上がり外観を実現
使用寿命の延長
  • 鋭利な遷移部の応力集中を低減
  • シール性と耐久性の向上が可能
  • 部品のより信頼性の高い性能に貢献

エンジニアリングノート: 適切なバリ取り方法は、材質、エッジ要件、後工程の仕上げ、組立機能によって異なります。.

エッジ品質
組立準備性
表面保護

SR MFGが実現できるエッジ状態とは?

レーザー切断、プレス加工、機械加工、溶接などの工程後、金属エッジにはバリ、ドロス、鋭利なコーナーが生じることがよくあります。エッジ要件は製品によって大きく異なり、単一の「デフォルト」状態は存在しません。以下はSR MFGの主要なエッジ仕上げ能力です。.
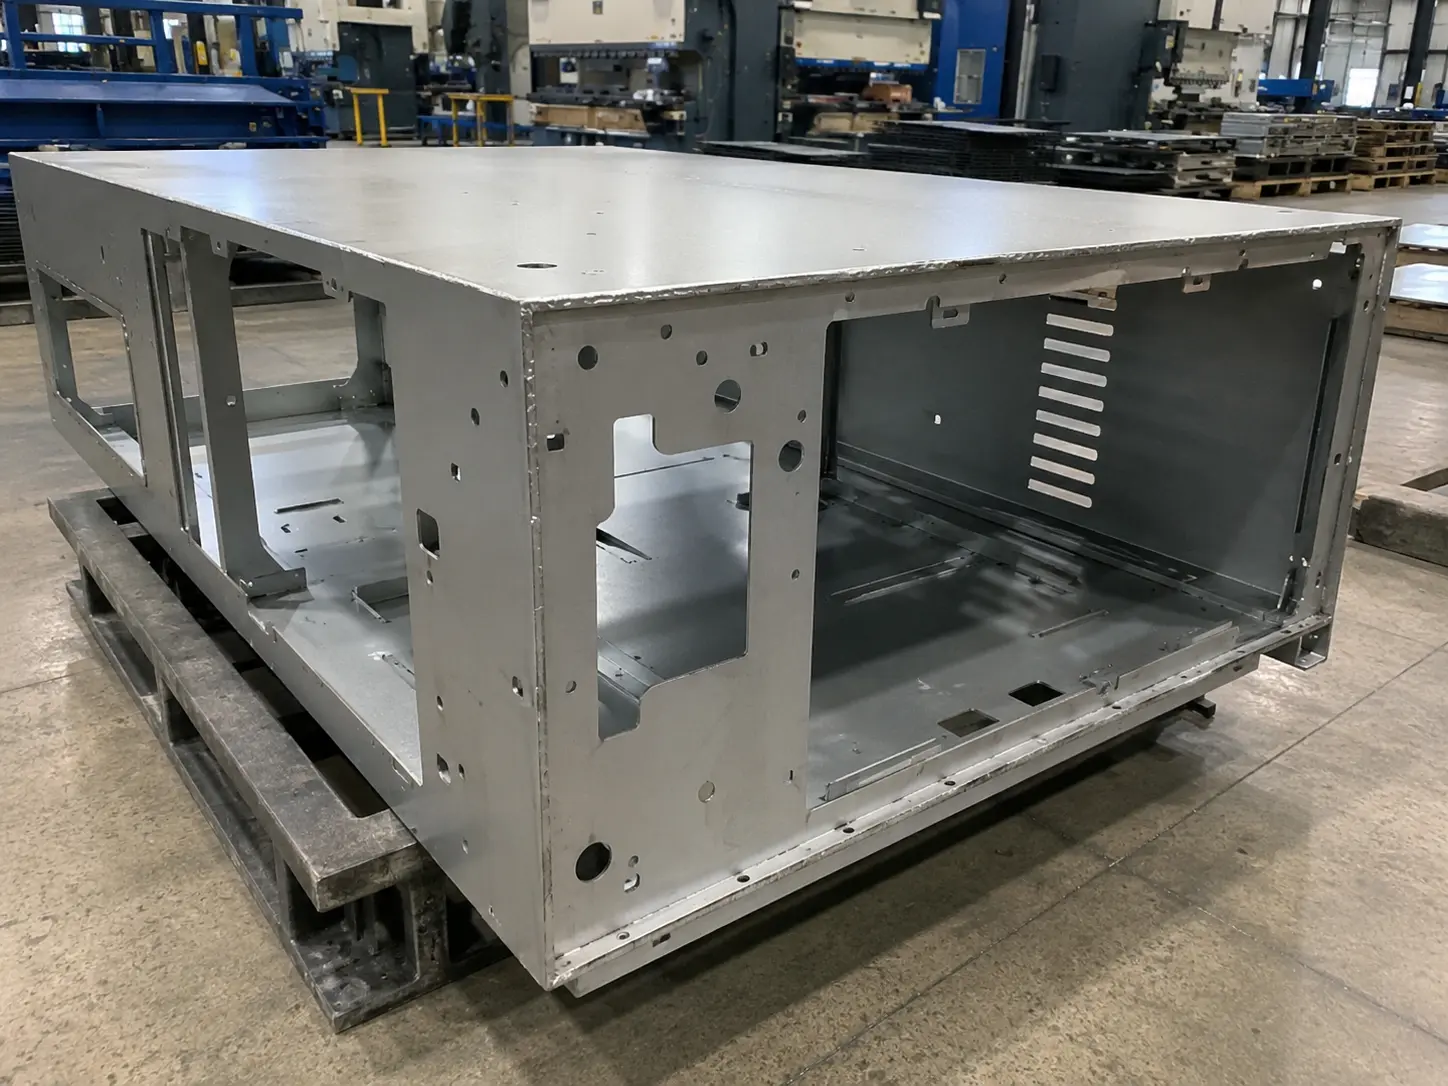
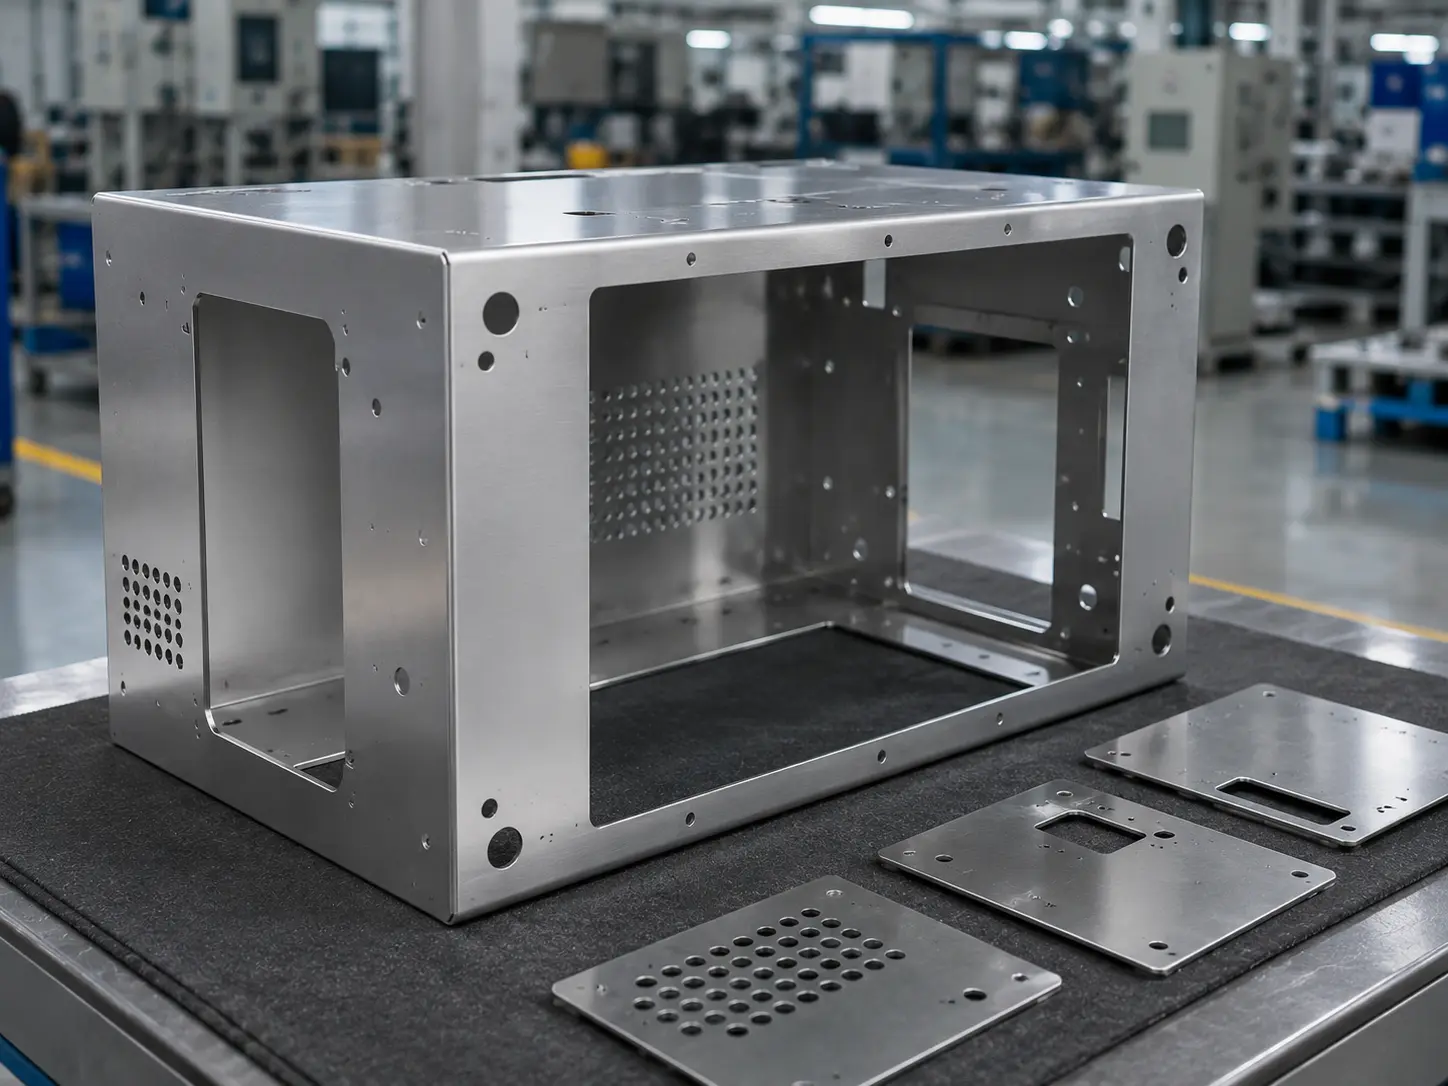
加工前 バリ取り前のエッジ状態
加工後 バリ取り後のエッジ状態

完全なバリ除去

バリを以下まで除去可能 約0.01 mmレベル. 。必要に応じて複数のバリ取り方法を組み合わせ、クロス穴、深いスロット、盲 cavity、および要求されるエッジ許容基準に対する特徴部へのアクセス性を評価します。.

その結果、 目視可能なバリなし と 引っかかりのない滑らかな感触 触感による確認.

エッジ仕上げオプション

1

バリフリーエッジ

バリのないエッジ仕上げ

切断、打ち抜き、プレス、機械加工されたエッジから目視可能なバリおよび鋭利な盛り上がり材料を除去します。.

最適な用途: 取扱い部品、組立部品、外観パネル。.
2

エッジブレイク

エッジブレイクバリ取り

元の部品形状をほぼ変えずに、鋭利なコーナーをわずかに鈍らせます。.

最適な用途: 安全性、組立適合性、一般生産部品。.
3

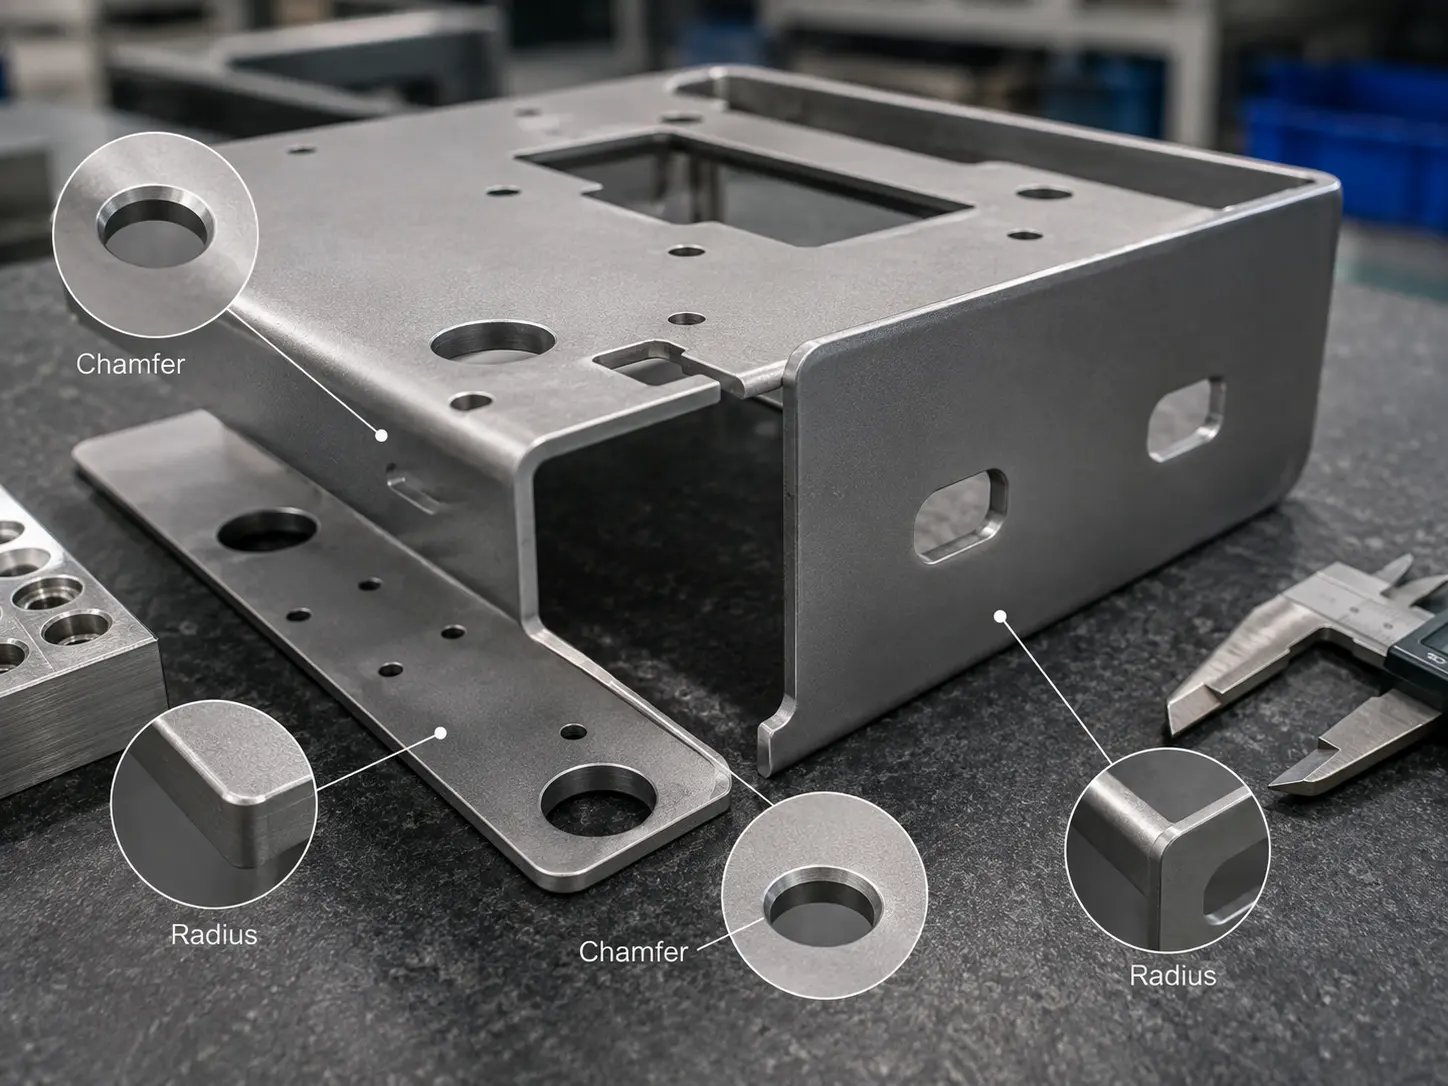
面取り / R加工

面取りおよびR面取りエッジ仕上げ

図面でエッジ形状の管理が要求される場合に、規定の面取りまたはアールを形成します。.

最適な用途: 嵌合部品、カバー、ブラケット、精密アセンブリ。.
4

塗装対応エッジ

コーティング対応エッジ仕上げ

粉体塗装、ウェット塗装、めっき、電着塗装の前にエッジ状態を改善します。.

最適な用途: エッジカバレッジの向上と塗装不良リスクの低減。.

エンジニアリングノート: 適切なエッジ状態は、材質、エッジ要件、後工程の仕上げ、組立機能によって異なります。図面、サンプル、またはお客様のエッジ品質基準に従います。.

エッジ品質
指定可能
一貫性
工程管理
信頼性
組立・塗装

適切なバリ取り方法の選定方法

バリの種類、部品形状、後工程の要件が異なれば、異なるバリ取り工程が必要です。.
特徴部へのアクセス性、生産量、エッジ品質目標に基づいて、最適なプロセスを検討してください。.

1

手作業バリ取り

最適な用途:

少量、高付加価値、局所的なタッチアップ

バリの種類:

アクセス可能なエッジと穴口

利点:

柔軟、制御可能、高い適応性

制限事項:

高い人件費、低いスループット、作業者依存の一貫性

一般的な用途:

精密嵌合部品、試作品、小ロット

2

バレル研磨
(振動 / 回転)

最適な用途:

大量の小型部品、全体的な軽度の除去が許容される場合

バリの種類:

一般的な外周エッジのバリ、軽度のエッジ面取りが必要な場合

利点:

高いバッチ効率、成熟したプロセス、良好な一貫性

制限事項:

マスキング領域、深穴、根元のバリには限界あり、部品間の打痕の可能性

一般的な用途:

金物、標準部品、小型プレス品

3

ブラストバリ取り
(ドライ / ウェット / マイクロ)

最適な用途:

外面、外観の均一性が要求される場合

バリの種類:

微細なバリ、エッジブレイク、表面クリーニング

利点:

クリーニングと外観の均一化を組み合わせ可能

制限事項:

重いバリには効果が低い、表面損傷とメディア残留の管理が必要

一般的な用途:

外観部品、鋳物クリーニング、精密小型部品

4

電解
バリ取り(ECD)

最適な用途:

複雑な形状、アクセスが困難な内部特徴部

バリの種類:

交差穴、内部通路、深いスロット

利点:

高い選択性、優れた到達性、一般的なサイクルタイム10~30秒

制限事項:

治具、電極、薬液管理、リンス、腐食防止が必要

一般的な用途:

バルブボディ、ポンプハウジング、油圧部品、交差穴のバリ

5

高圧ウォータージェット

最適な用途:

高い清浄度要件、バリ取り+洗浄を希望

バリの種類:

バリ、かえり、切り屑残留物

利点:

統合クリーニング、最大約245 MPaクラスに対応

制限事項:

高い設備費と水処理費、乾燥と腐食防止が必要

一般的な用途:

自動車部品、エンジン部品、精密鋳造品

6

超音波支援
マイクロバリ取り

最適な用途:

精密小型部品;表面損傷に敏感

バリの種類:

マイクロバリ、多くの場合拡大が必要

利点:

表面に優しい;マイクロバリに有効

制限事項:

heavyまたは強固に付着したバリには限界;検証が必要

一般的な用途:

半導体、光学、医療用精密部品

7

熱エネルギー
方式(TEM)

最適な用途:

機械的に到達不可能な内部形状;マイクロバリまたはバリ

バリの種類:

穴、交差通路、複雑なキャビティ

利点:

アクセス困難な領域のマイクロバリに有効

制限事項:

厳格なプロセス管理と後洗浄検証が必要;すべての部品に適しているわけではない

一般的な用途:

マルチポート部品、複雑な内部チャネル

エンジニアリングノート: 最終的なバリ取り方式の選定は、材料、バリ位置、部品形状、目標エッジ状態、下流のコーティングまたは組立要件、およびサンプル検証によって確認する必要があります。.

部品について相談する
バリ取り可能な材料と部品タイプ

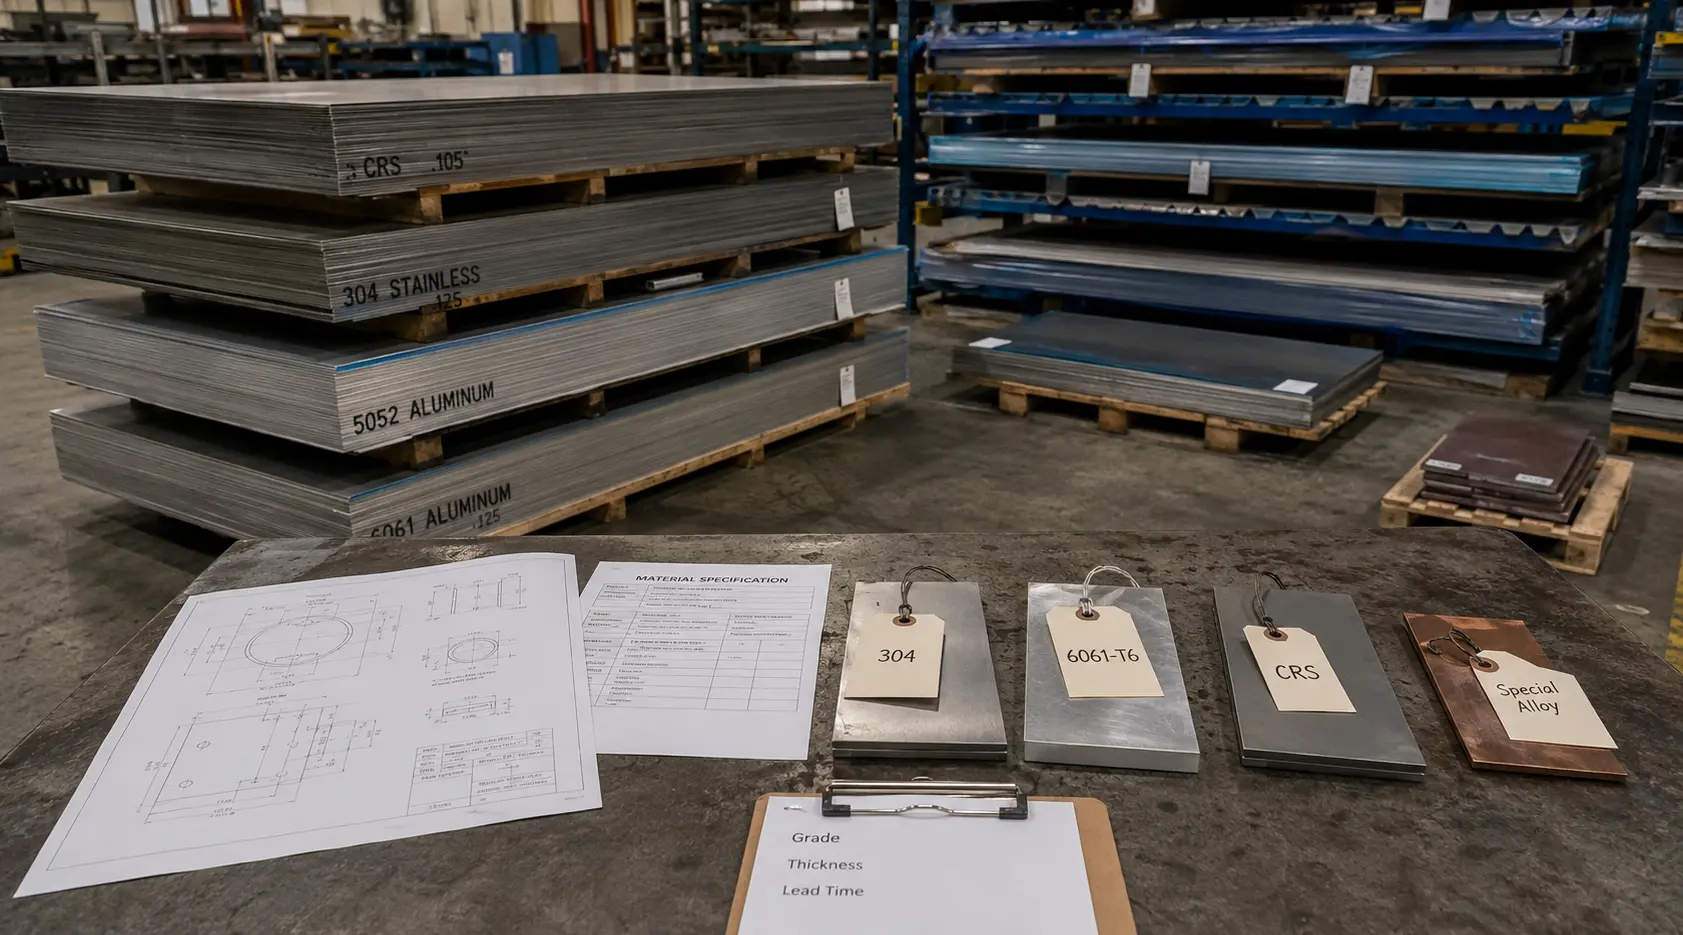
材料と形状が異なれば、異なるバリ取りルートが必要です。当社は材料グレード、,
バリ位置、エッジ要件、下流の仕上げを確認してからプロセスを選定します。.

当社が一般的に加工する材料

炭素鋼 / SPCC

標準対応能力

バリ取りまたは洗浄後の防錆処理が必要です。.

ステンレス鋼

標準対応能力

free-iron汚染を避ける;外観部品および耐食部品に適しています。.

アルミニウム合金

標準対応能力

軟質で傷つきやすい;管理されたメディアとハンドリングを使用してください。.

亜鉛めっき鋼板

穏やかに使用

亜鉛層を保護するために穏やかなバリ取りを使用してください。.

銅および銅合金

穏やかに使用

酸化および指紋が付きやすい;保護梱包が必要な場合があります。.

当社がバリ取りする一般的な部品タイプ

平板板金切断部品

パネル、ブラケット、取付プレート、ヒートシンク、セパレーター。.

曲げ・成形部品

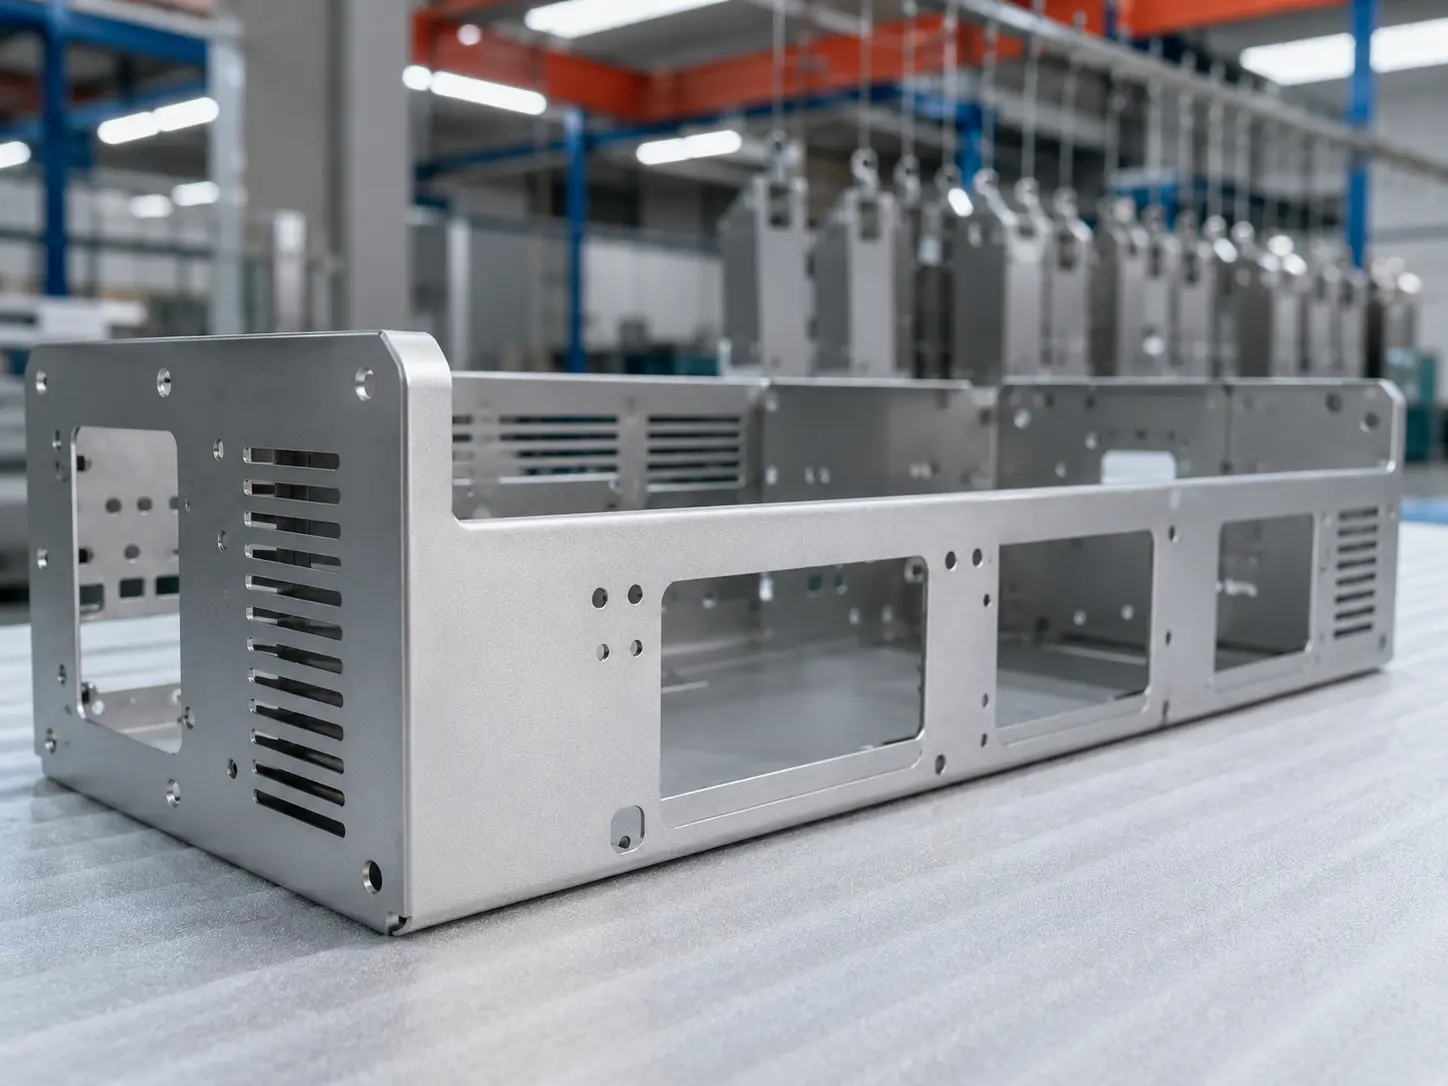
エンクロージャー、カバー、Uブラケット、Lブラケット、外観パネル。.

プレス加工品および小型ハードウェア

クリップ、スプリングタブ、ワッシャー、端子、多孔部品。.

機械加工エッジおよび穴口

ドリル加工/タップ加工穴、スロット、段差エッジ、小型形状。.

溶接構造物および遷移ゾーン

溶接ブラケット、フレームアセンブリ、エッジ遷移領域。.

エンジニアリングノート: バリ取り結果は、材料硬度、板厚、エッジ形状、表面状態、バリの程度によって異なる場合があります。敏感な表面、薄肉部品、完成部品は、変形、傷、過剰な材料除去を避けるために追加のプロセス管理が必要な場合があります。.

材料
レビュー
エッジ
要件
組立
準備状況
SR MFG材料ライブラリを見る

標準化されたバリ取りプロセスフロー

金属バリ取りプロセス(動画紹介)

1

図面・エッジレビュー

  • 図面、エッジ基準、合否基準を確認する
  • バリ状態、半径、またはエッジブレーク要件を定義する
2

受入検査とトレーサビリティ

  • 部品の状態とバッチ識別を確認
  • 加工前にトレーサビリティを設定
3

洗浄とエリア保護

  • 油分、切り粉、付着残留物を除去
  • 必要に応じて重要部または外観部をマスキング
4

一次バリ取り作業

  • 選定されたバリ取り工程ルートを適用
  • 一貫性、除去量、エッジ形状を管理
5

エッジ検証とIPQC

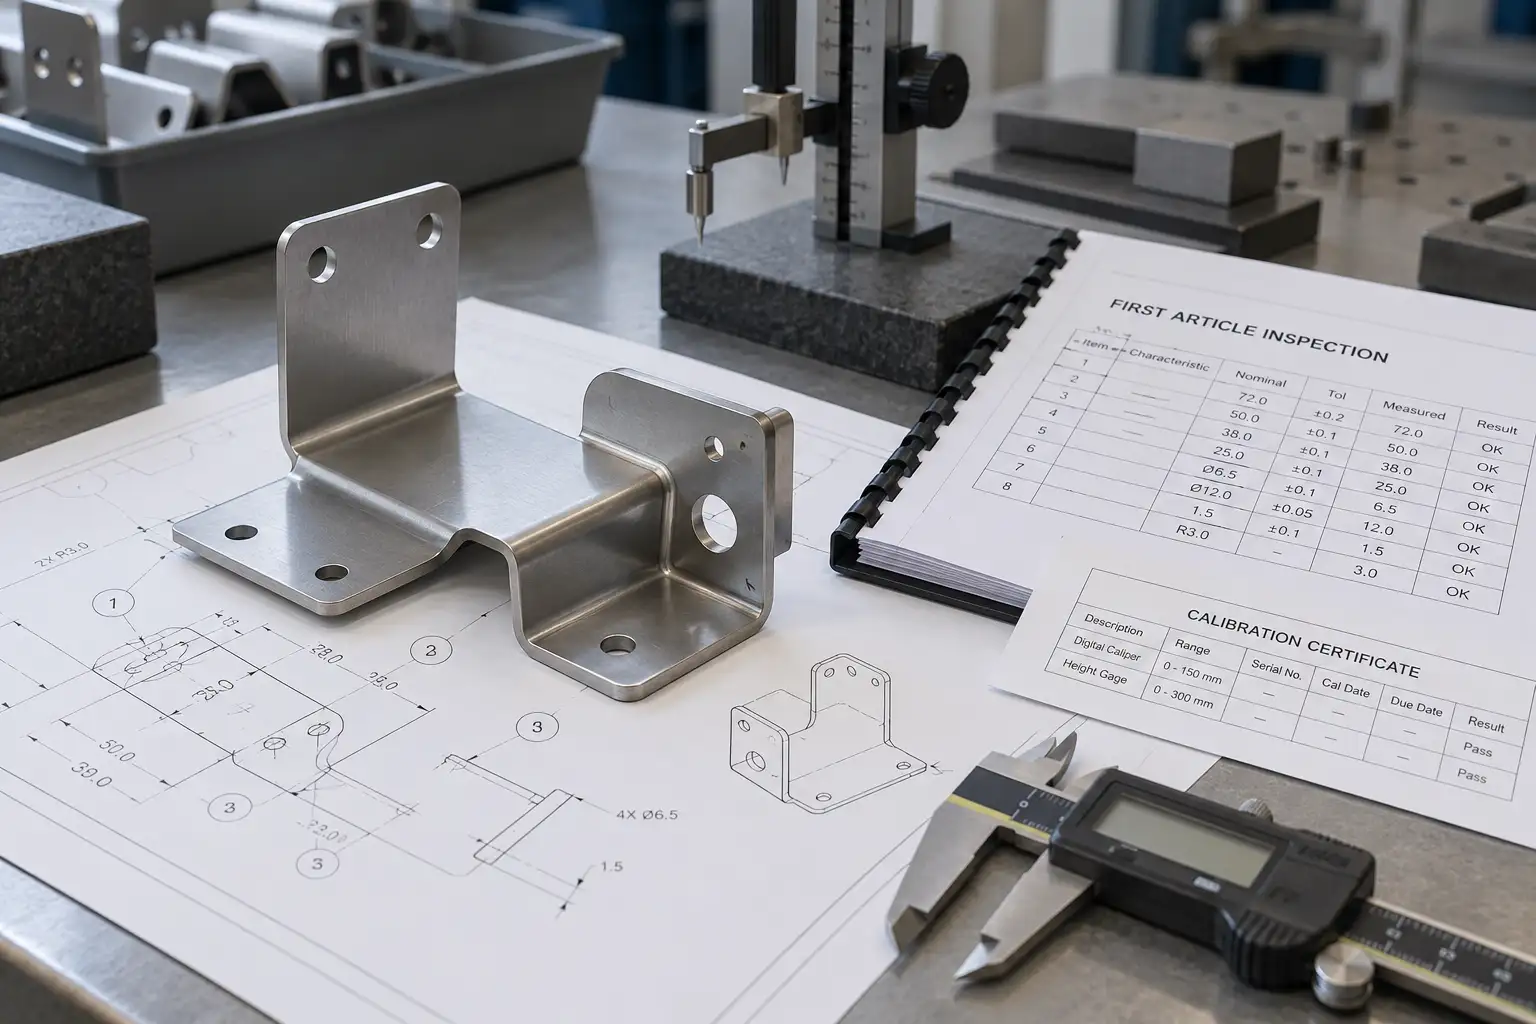
  • バリ除去と目標エッジ状態を検証
  • 嵌合、取扱い安全性、外観品質を検査
6

最終洗浄、梱包、出荷

  • 加工後に部品を洗浄・乾燥
  • 納品には保護梱包を使用

エンジニアリングノート: 実際のバリ取りフローは、材質、バリ位置、目標エッジ状態、部品形状、後工程のコーティングまたは組立要件、サンプル検証によって異なります。.

エッジ品質
検査管理
納品保護

バリ取り要件のレビューを始めませんか?

図面、材質、バリ位置、目標エッジ状態、重要表面、後工程のコーティングまたは組立要件、検査基準をお送りください。当社のエンジニアリングチームが部品形状を確認し、適切なバリ取り工程を提案します。.

金属バリ取り よくある質問​​​​

必ずしもそうとは限りません。エッジが「切れない」と感じるかどうかは、 バリ取り方法 そして、さらに重要なのは、 合格基準. によって異なります。実際には、バリ高さがおよそ 05~0.2 mm, に管理されていれば、多くの用途で取扱い上許容されると見なされますが、最終的な要件は図面・仕様で定義された内容に従うべきです。一般的な簡易確認方法として、 綿手袋テストがあります。綿手袋をエッジに沿って軽く滑らせ、; 引っ掛かりや引っかかりがないこと を実用的なスクリーニング方法として用いますが、最終判定は指定された規格に従います。.

ほとんどの内部穴および内部キャビティのバリは対応可能ですが、適切な工程は 穴径, 、深さ(L/D比), 、および全体的な形状の複雑さによって異なります。.

実用的な「5ステップアクセス性チェック」は以下の通りです:

  1. 3Dモデル・図面から主要形状を抽出: 最小入口サイズ、深さ・L/D比、最大キャビティクリアランス、交差穴位置。.

  2. 物理的到達性評価: 工具・メディア・電極が目標エッジに進入し、安定して作用できるかを確認。.

  3. 工程ルート選定: 外部エッジと内部チャネル・交差穴で異なるルートを選択(必要に応じて ECD または TEM などの選択肢を評価)。.

  4. 検査方法の定義: 目視検査、ボアスコープ、断面観察、重量減少法、その他の実行可能な検証方法(プロジェクトによる)。.

  5. 試行検証: 実部品(または代表的な3Dプリントサンプル)でバリ取りテストを実施し、生産用の基準サンプルを承認する。.

影響する可能性はありますが、通常その影響は 小さく、管理可能, であり、多くの場合 ミクロンレベル, です。ただし、プロセスウィンドウとエッジ要件が定義され、管理されていることが前提です。.

ほとんどの場合、必要です。バリ取りは本質的に 汚染を発生させる 工程であり、新たな残留物(切りくず、研磨メディア、粉塵)が残る可能性があります。バリ取り後の 洗浄および乾燥 工程は、下流のコーティング/組立の信頼性を確保するために通常必要です。.

広く使用されているアプローチは ISO 13715:2017 (テクニカルプロダクトドキュメンテーション — 不定形状のエッジ — 指示と寸法指定です。これにより曖昧さが軽減され、設計、製造、検査が整合されます。.

コアシンボルの論理(簡略化):

  • “+”:材料の余剰が許容される(例:バリ/ロールオーバーが許容される)

  • “「−」”:材料の除去が必要(バリ取り/エッジのクリーニングが必要)

  • “「±」”:材料の余剰または除去のいずれかが許容される

例:外部エッジにバリ取りが必要(精密部品)
Ⓤ − 0.05
意味:指定された外部エッジ(Ⓤ)に対して、, 材料の除去が必要, 、そして 許容される最大除去量 は 05 mm. です。つまり、バリは完全に除去する必要がありますが、結果として生じる面取り/エッジ除去は0.05 mmを超えてはなりません。.

技術資料

トップへ戻る