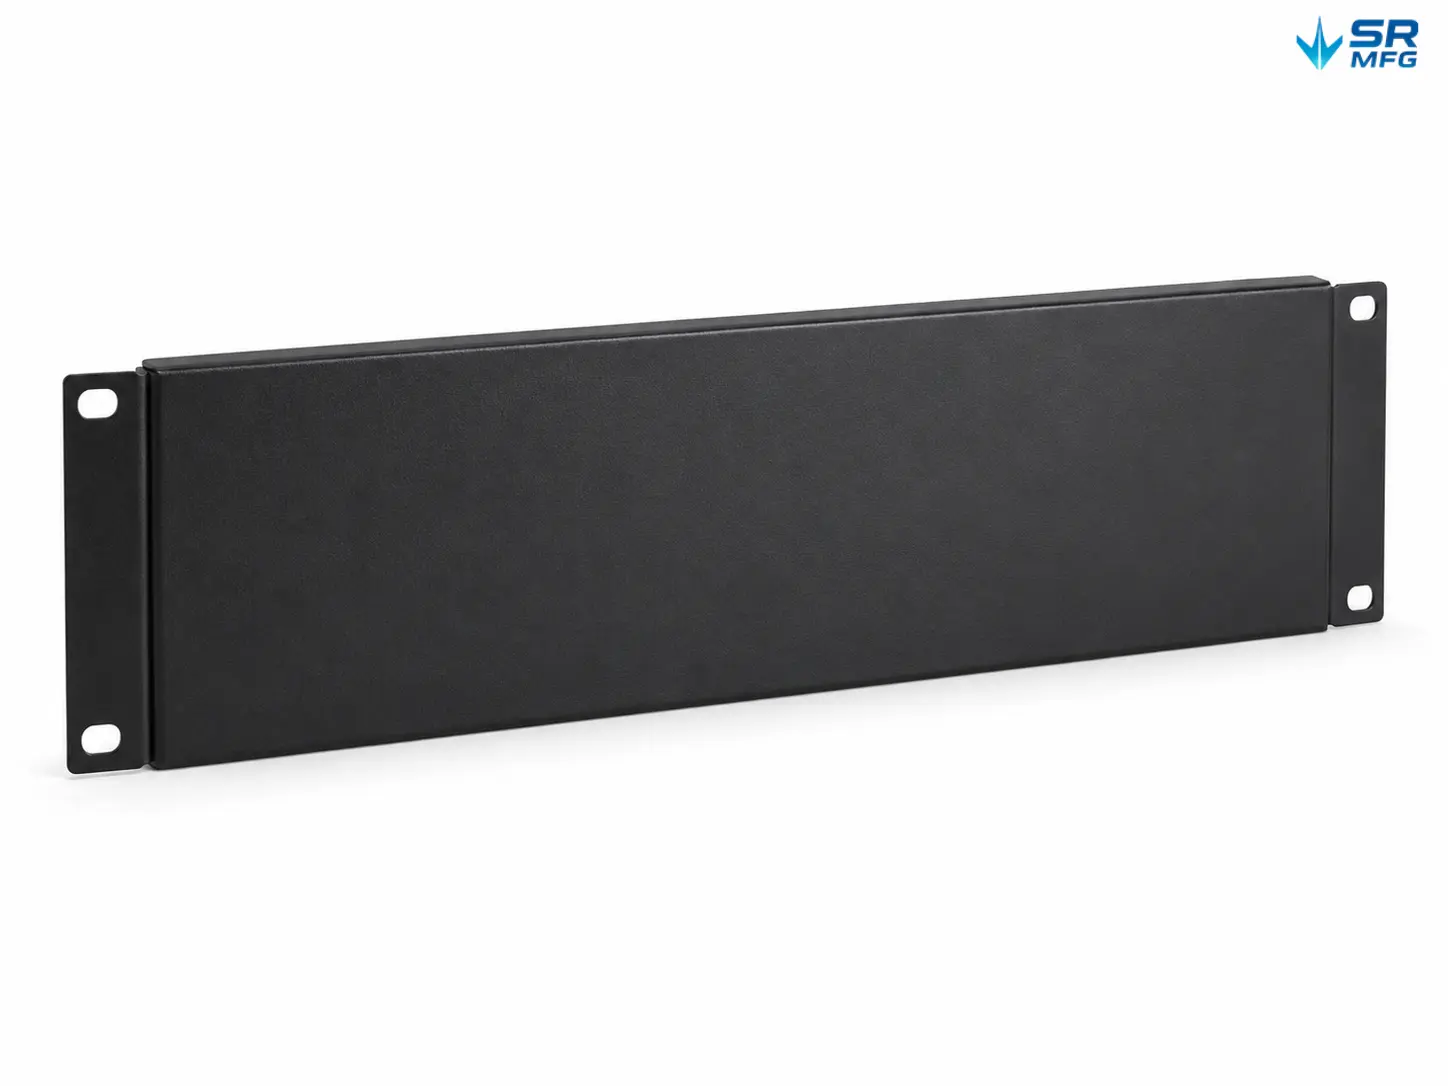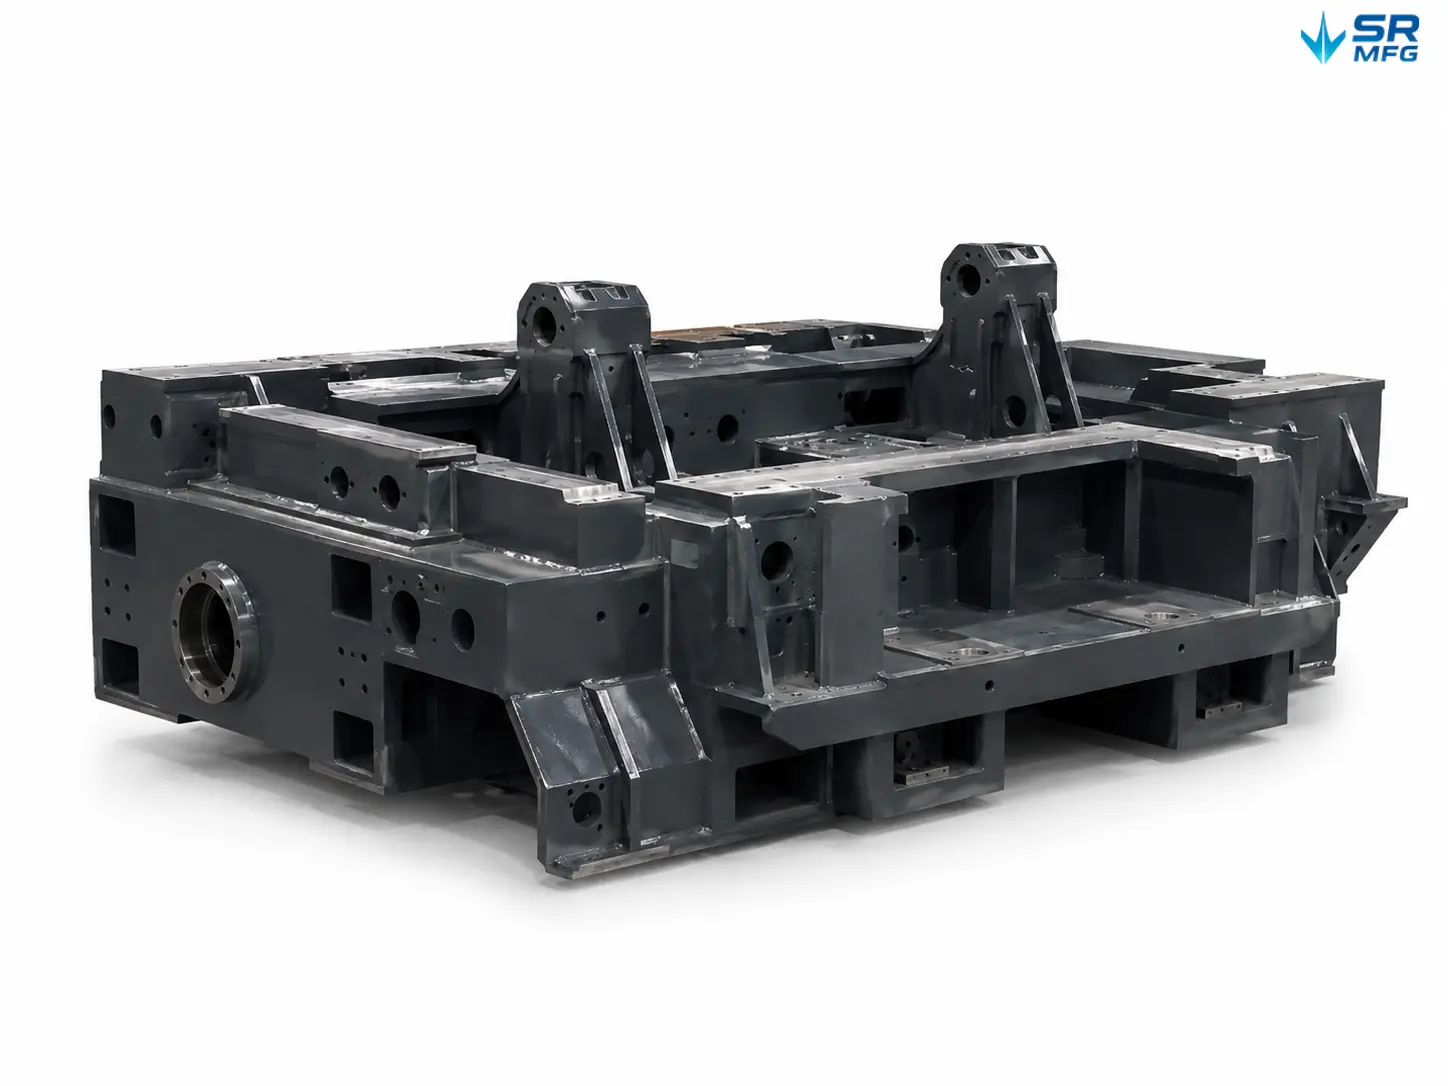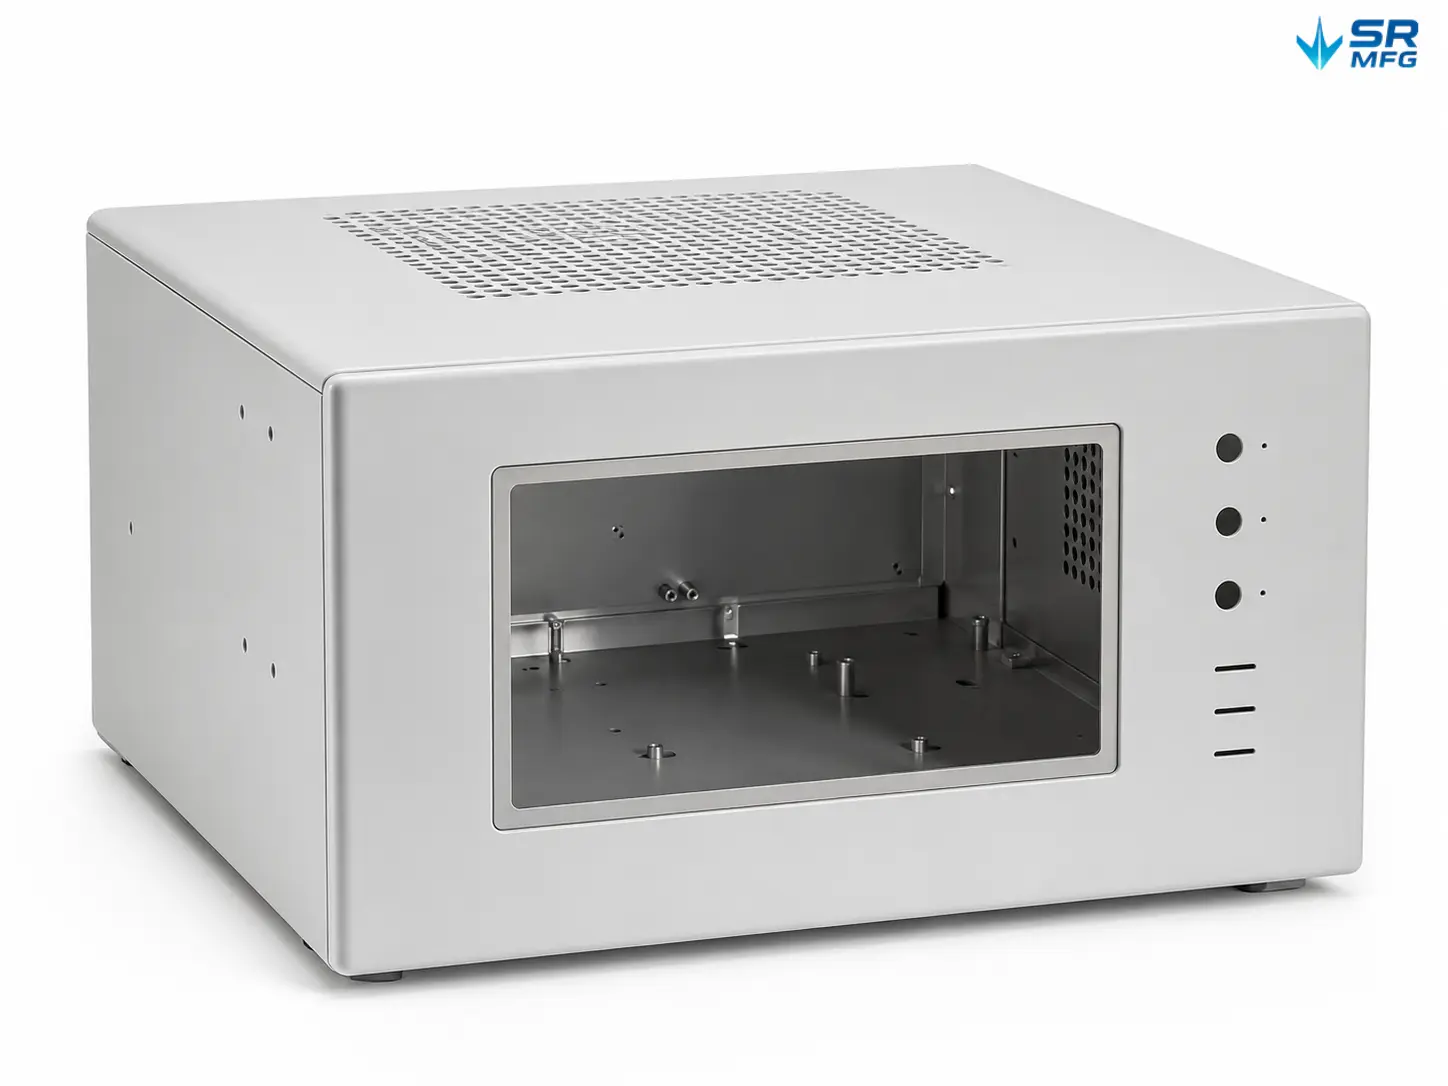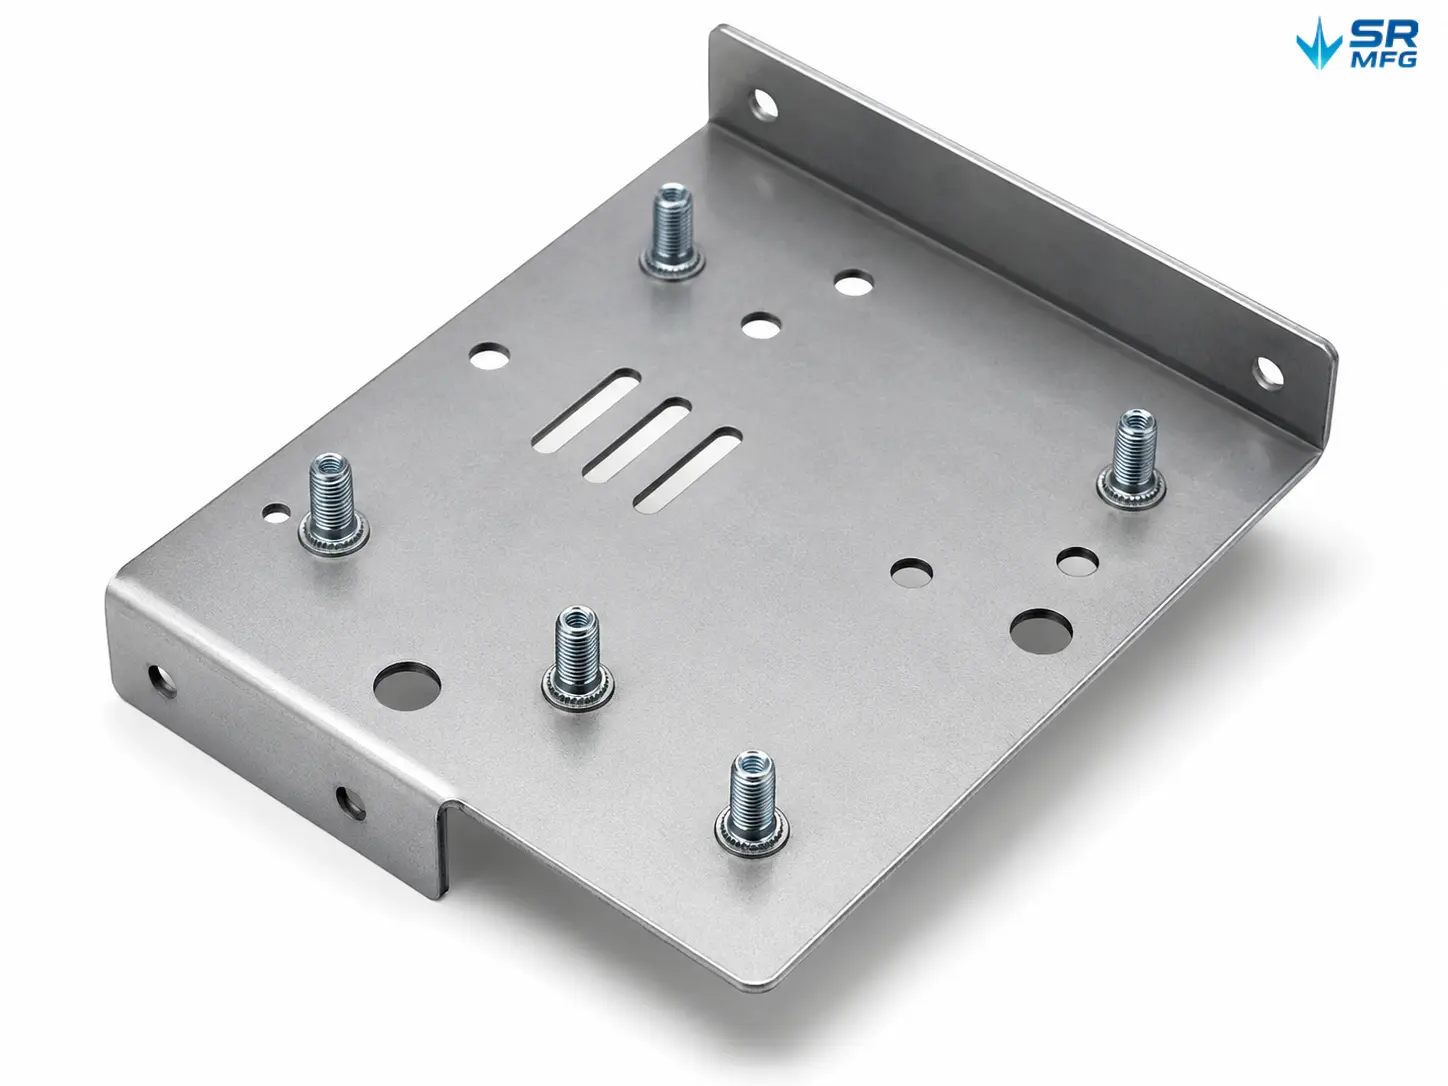
二次加工
二次加工とは 板金加工?
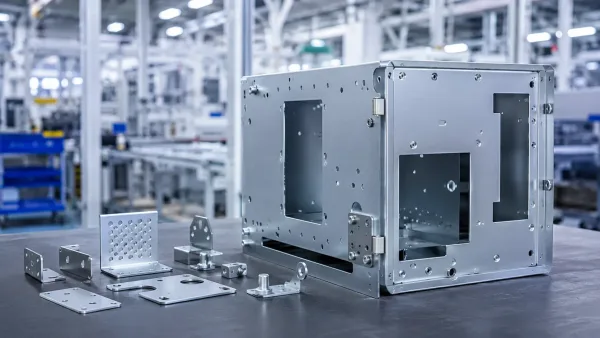
板金製造において、二次加工とはレーザー切断、プレス加工、曲げ加工、溶接などの一次加工工程後に実施される後続処理です。.
これらの加工により、半完成部品をエッジ状態、穴品質、ハードウェア取り付け、表面仕上げ、検査ステータス、適切な梱包を管理した組立可能な部品に仕上げます。.
部品が最終的な寸法、表面、機能、出荷要件を満たし、組立、設置、または顧客検収に直接進めるようにするのに役立ちます。.
二次加工は手直しの削減、一貫性の向上、次の工程にすぐ対応できる部品の提供に貢献します。.
二次加工は手直しの削減、一貫性の向上、次の工程にすぐ対応できる部品の提供に貢献します。.
組立可能
設置または最終組立の準備完了
一般的な二次加工には以下が含まれます
バリ取り・
エッジ仕上げ
タップ加工・
ねじ切り
PEM / リベット
ハードウェア挿入
皿取り
・面取り
軽組立
・締結
検査・
品質検査
ラベリング・
梱包
二次加工 ・仕上げサポート
表面処理から組立、梱包まで、当社の二次金属加工プロセスにより、部品を組立可能、出荷可能、生産可能な状態にします。.
切断、プレス、機械加工された部品からバリや鋭利なエッジを除去します。.
- 安全性と取り扱い性の向上
- 嵌合と組立干渉の低減
- コーティングや仕上げの準備
- エッジ要件:バリなし、エッジブレイク、またはアール
- 重要な外観面または機能面
機能部品のエッジアール、面取り、エッジブレイク条件を管理します。.
- 鋭角リスクの低減
- エッジ部のコーティング被覆率向上
- 安全な取り扱いと設置のサポート
- 目標アール、面取り、またはエッジブレイク規則
- 処理が必要なエッジ、穴、溶接シーム
締結と組立用のねじ穴またはねじ形状を形成します。.
- 切断または成形後に雌ねじを追加します
- ネジ締結と組立をサポート
- 検査チェックとの組み合わせが可能
- ネジサイズ、深さ、公差
- ネジ検査またはゲージ要件
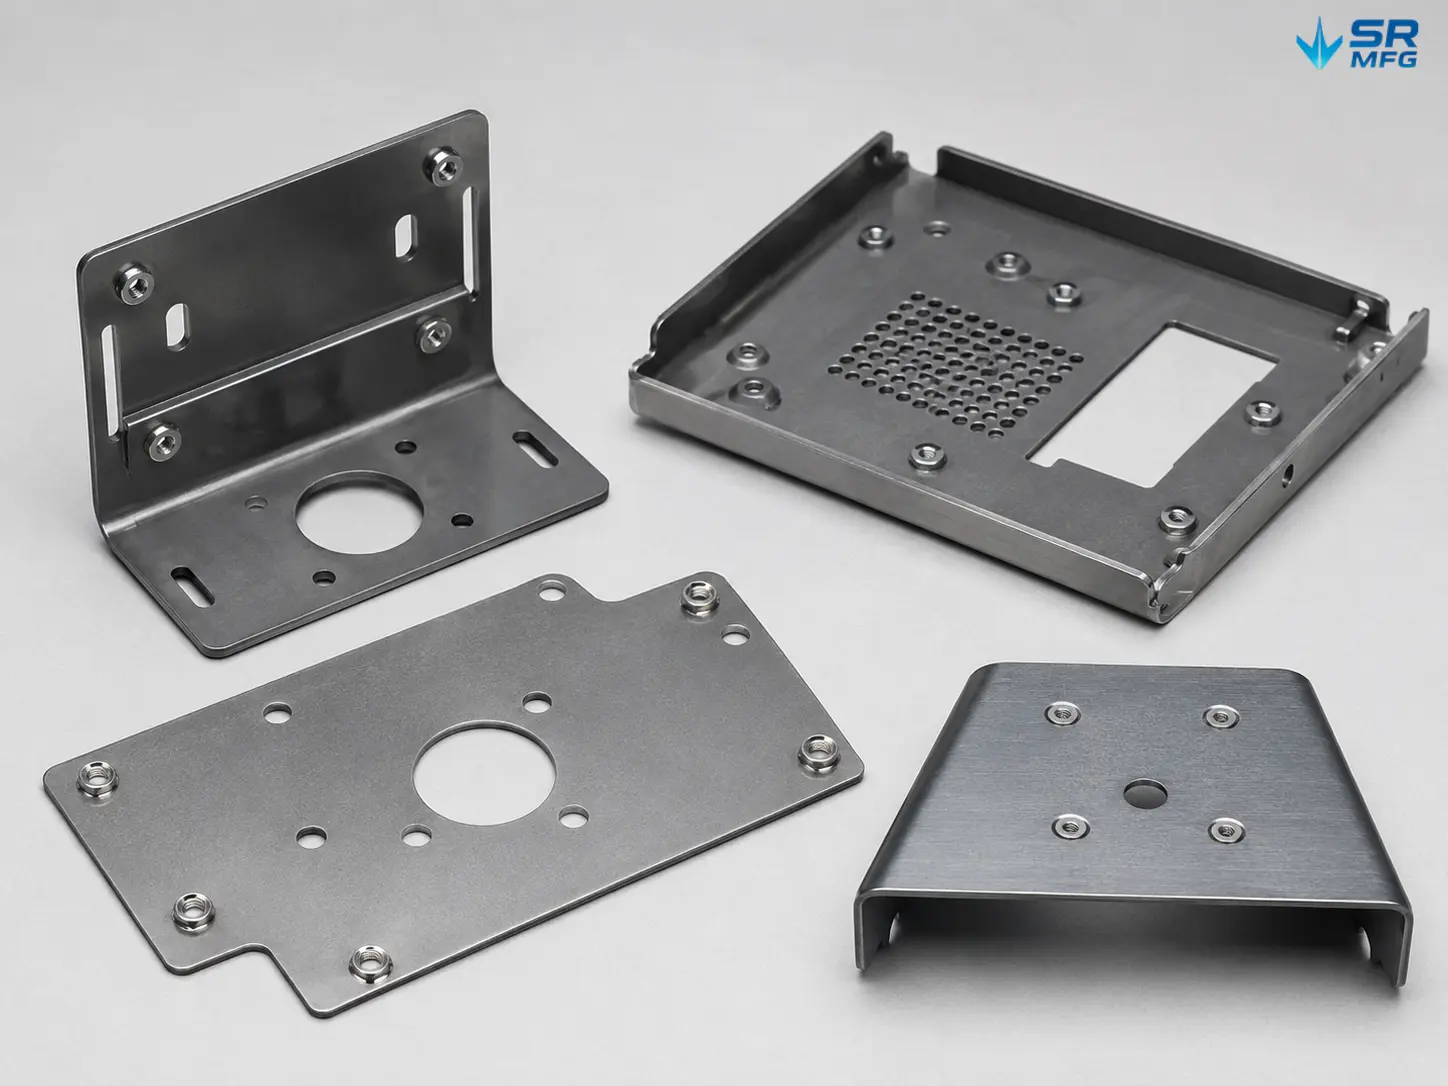
板金部品にナット、スタッド、スタンドオフ、リベット、またはファスナー金具を取り付けます。.
- 恒久的な締結ポイントを追加
- 組立速度と再現性を向上
- 筐体、ブラケット、パネルの製造をサポート
- 金具の種類、ブランド、部品番号
- 引抜き、トルク、または取付要件
面一ファスナー用の皿穴または面取り形状を作成し、エッジの遷移をきれいにします。.
- 面一ネジの取付をサポート
- 部品の嵌合と組立外観を向上
- 穴の鋭いエッジを低減
- 皿穴角度、直径、深さ
- ファスナーの種類と重要な穴位置
露出表面の外観、質感、光沢、粗さを標準化します。.
- 外観の均一性を向上
- ヘアライン方向と表面テクスチャを管理
- 可能な場合、軽微な引っかき傷や酸化痕を低減
- 仕上げサンプル、ヘアライン方向、または粗さ目標
- 外観グレードと保護領域
穴、スロット、内部キャビティから油、クーラント、粒子、残留物を除去します。.
- コーティングまたは組立前の清浄度を向上
- 複雑な形状からの汚染物質除去を支援
- クリーン梱包要件をサポート可能
- 汚染物質の種類と清浄度目標
- 乾燥、ウォータースポット、または梱包要件
明確な要件をご提示ください。一貫した結果をお届けします。. 可能な場合は、エッジ状態、ネジ仕様、金具の種類、仕上げ目標、検査ポイント、ラベル貼付、梱包方法をご指定ください。.
見積もりを依頼組立可能な部品にとって二次加工が重要な理由
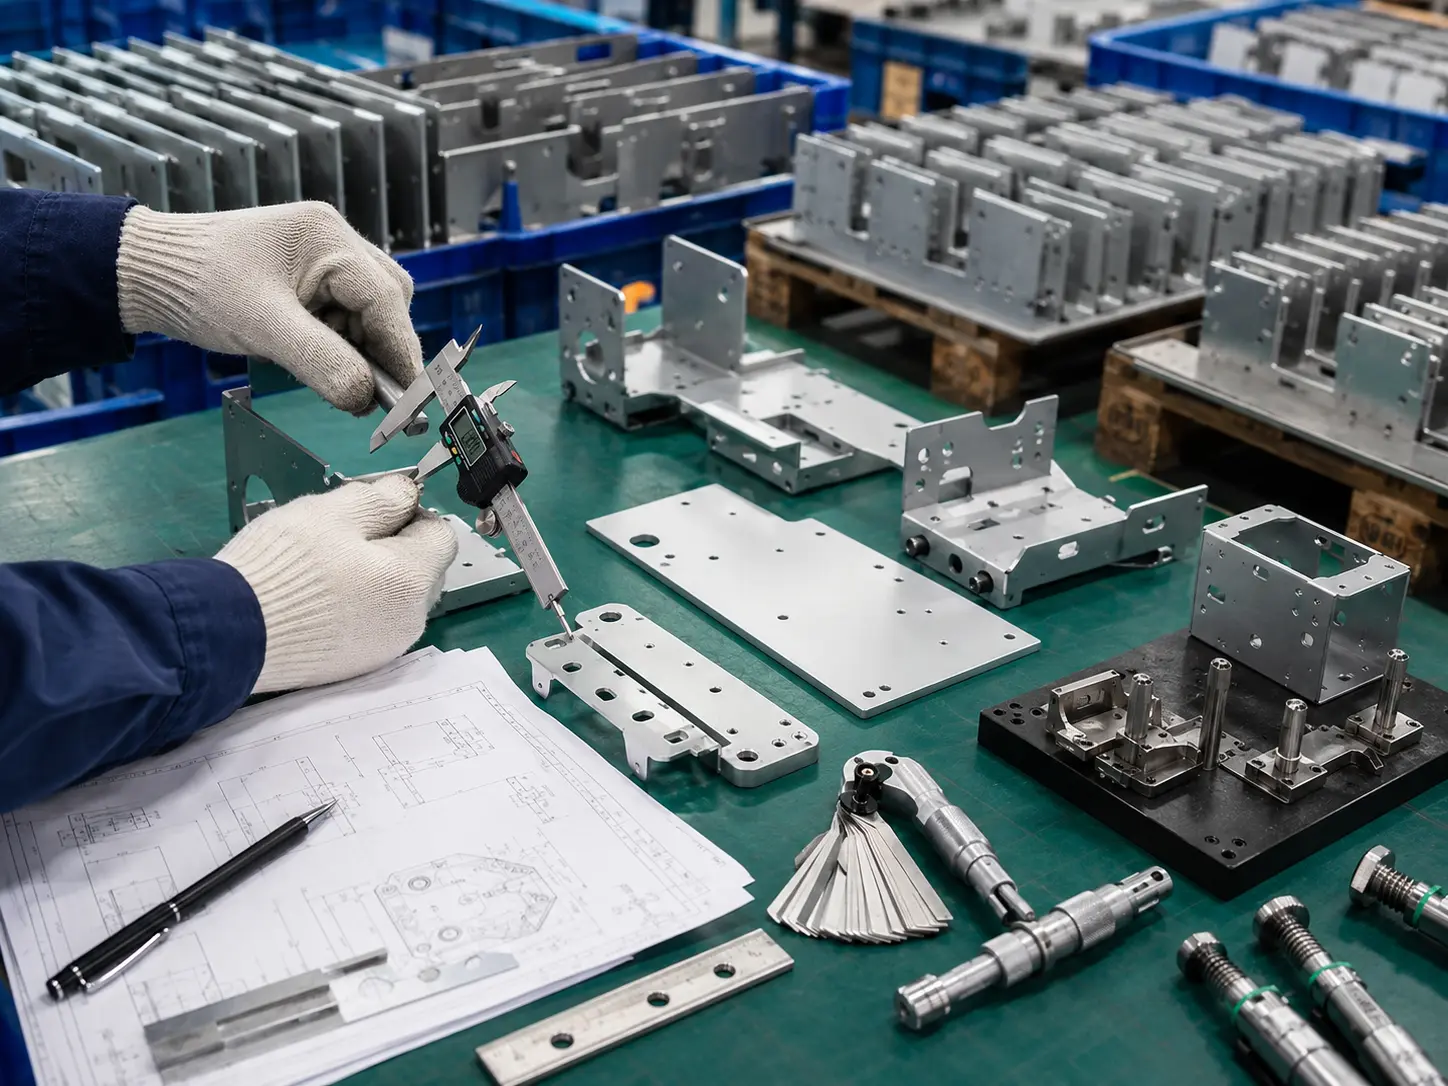
二次加工は単なる仕上げ工程ではありません—部品が嵌合、組立、検査、最終納品に対応できるかを左右します。.
- 正確な位置決め面と穴位置をサポート
- 取付時に部品が正しく位置合わせされるよう支援
- 組立時の試行錯誤を削減
- バリ取りとエッジ仕上げにより取扱い安全性が向上
- 嵌合問題やコーティング欠陥の回避に貢献
- 外観エッジと機能エッジに重要
- 溶接、研削、締結が形状に影響を与える可能性
- プロセス管理により組立公差を維持
- 手直しと設置トラブルを削減
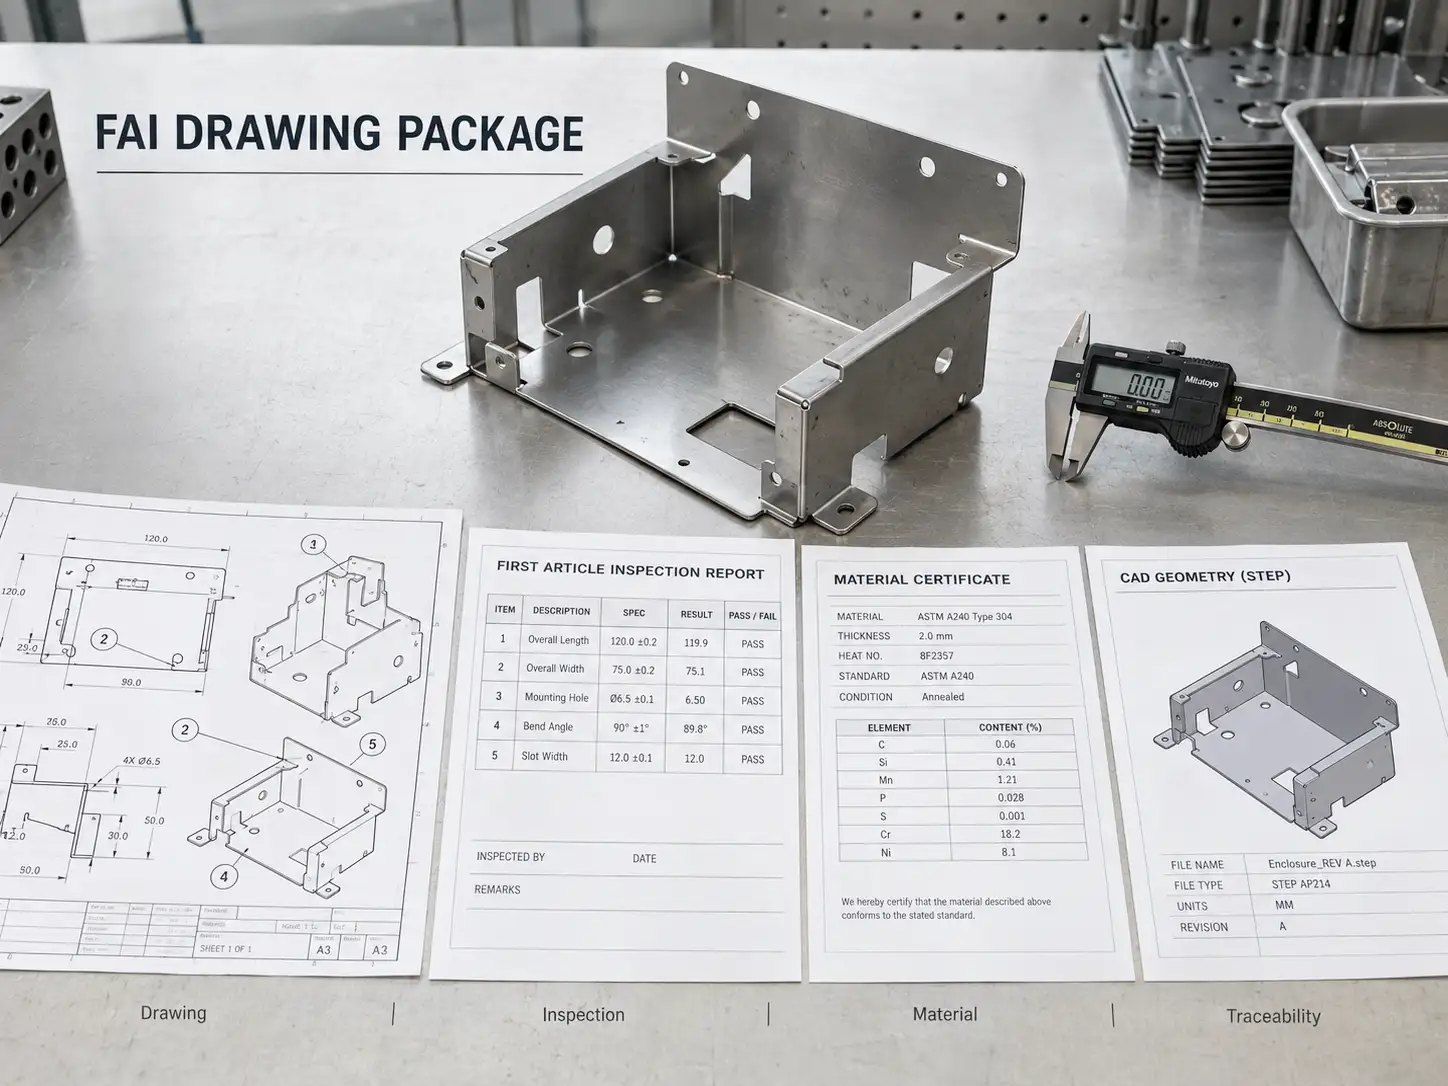
- 検査により部品の設置準備完了を確認
- 記録により問題を工程ステップまで遡及可能
- 合格率と納品信頼性を向上
エンジニアリングノート: 組立準備要件は、基準面、穴位置、エッジ状態、接合方法、公差要件、最終検査基準を含め、早期に定義する必要があります。.
二次加工における材料の考慮事項
金属の種類により、バリ取り、研削、研磨、洗浄、組立などの二次加工への反応が異なります。材料特性を理解することで、一貫した品質と組立準備完了の結果を確保できます。.
耐食性と高強度。産業、医療、食品サービス、建築用板金部品に一般的。.
- バリ取り、エッジ仕上げ、研磨、サテン仕上げ
- 洗浄、不動態化、組立、保護梱包
- 鉄分汚染、指紋、目視可能な傷を防止
- 一貫した目方向と外観仕上げを維持
- 目視表面には適切な工具とプロセス管理を使用
- 材料グレード(304や316など)
- 表面仕上げ、目方向、保護領域
- 必要に応じて洗浄または不動態化要件
コスト効率が高く汎用性あり。成形、溶接、塗装、めっき、組立される金属部品に適しています。.
- バリ取り、タップ加工、ねじ切り、研削、面取り
- 溶接、締結、組立、コーティング、梱包
- 生産、保管、出荷中の錆を管理
- コーティングまたはめっき前に油、スケール、異物を除去
- 溶接により歪みが発生する可能性あり。治具と順序の管理が重要
- 鋼種、板厚、コーティングまたはめっき要件
- 溶接、歪み制御、検査基準
- 錆および取扱い保護のための梱包方法
軽量で耐食性に優れる。設備、電子機器、輸送、筐体部品に一般的。.
- バリ取り、面取り、研磨、ヘアライン加工、軽組立
- 陽極酸化処理の準備と外観表面管理
- 軟質材料。傷、へこみ、変形が生じやすい
- 鋭利な工具、清潔な取扱い、適切な治具を使用
- 鋼粒子との交叉汚染を回避
- 合金グレード(5052、6061、7075など)
- 表面仕上げ、陽極酸化処理、色要件
- 重要な外観表面と保護方法
防食のための亜鉛コーティング鋼板。筐体、ブラケット、屋外用途に一般的。.
- バリ取り、エッジ仕上げ、軽成形、組立
- 亜鉛コーティングを保護する必要がある非構造部品
- 亜鉛層を除去する過度な研削を回避
- 溶接により亜鉛ヒュームが発生する可能性あり。換気が必要
- 切断端面には後処理による保護が必要な場合があります
- 亜鉛コーティングの種類と付着量
- 亜鉛補修や塗装などの後処理保護
- 溶接およびヒューム抑制の要件
優れた導電性と成形性。電気部品、装飾部品、精密部品に一般的。
- 研磨、鏡面仕上げ、洗浄、脱脂、機械的締結
- 装飾用、導電用、外観重視の部品
- 酸化、変色、指紋跡が付きやすい
- 清潔な手袋で取り扱い、保管中は表面を保護してください
- 梱包方法が最終的な外観品質に影響します
- C110、C260、真鍮、青銅などの合金種別
- 表面仕上げ、光沢、酸化防止の要件
- 保護フィルムまたは梱包の要件
エンジニアリングノート: 材料の挙動は板厚、合金グレード、熱処理、表面状態、部品設計によって異なります。図面、仕上げ要件、使用条件をご提供いただければ、SR MFGが適切な二次加工ルートをご提案します。
SR MFGの材料ライブラリを見る業界別二次加工アプリケーション
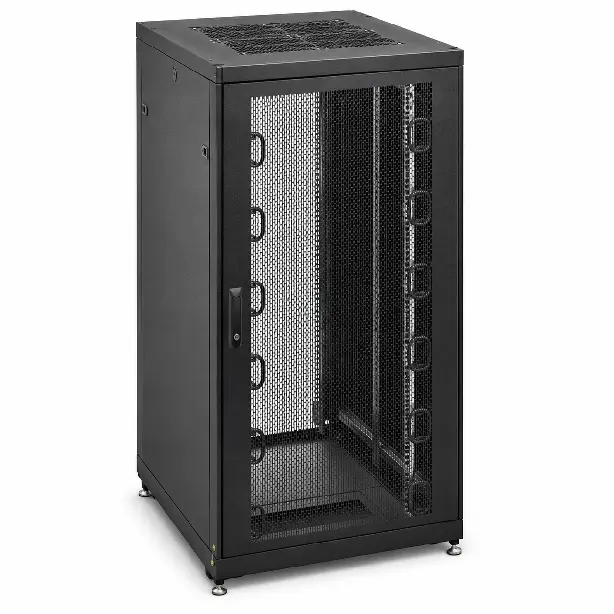
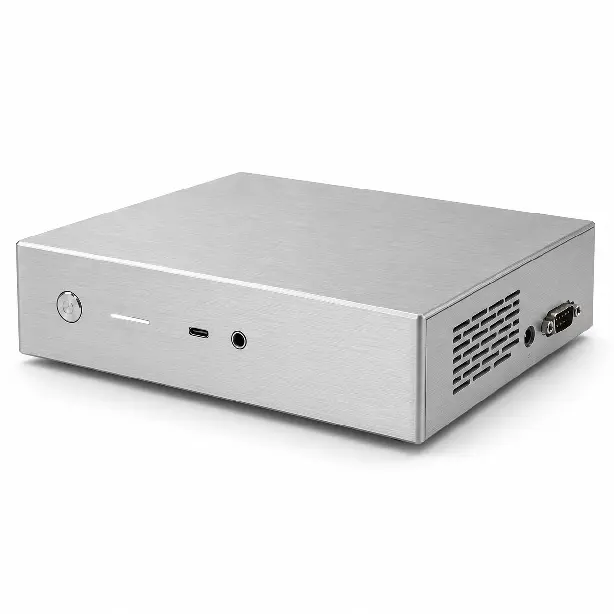
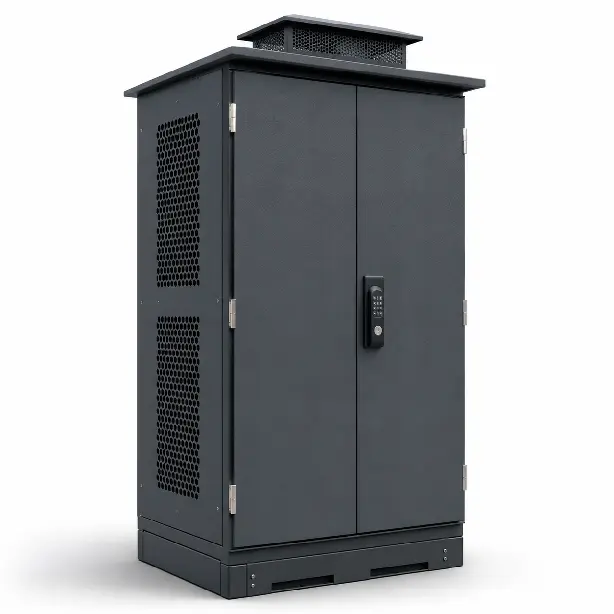
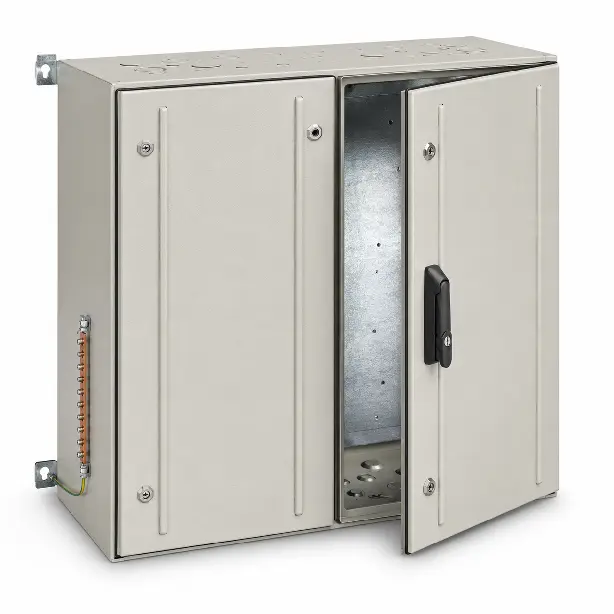
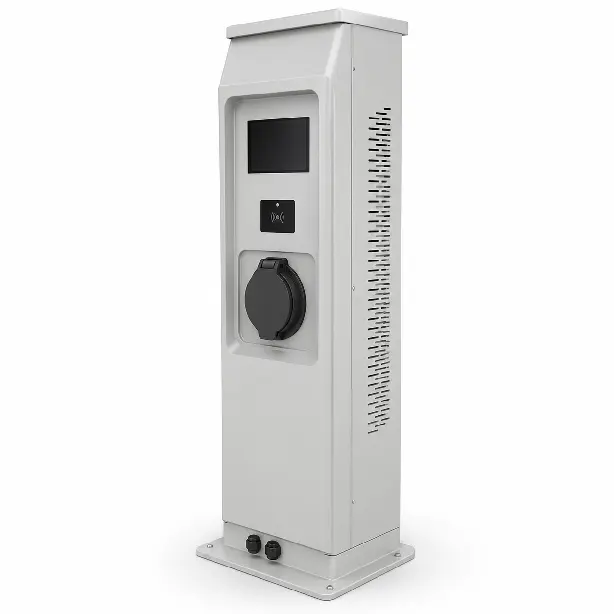
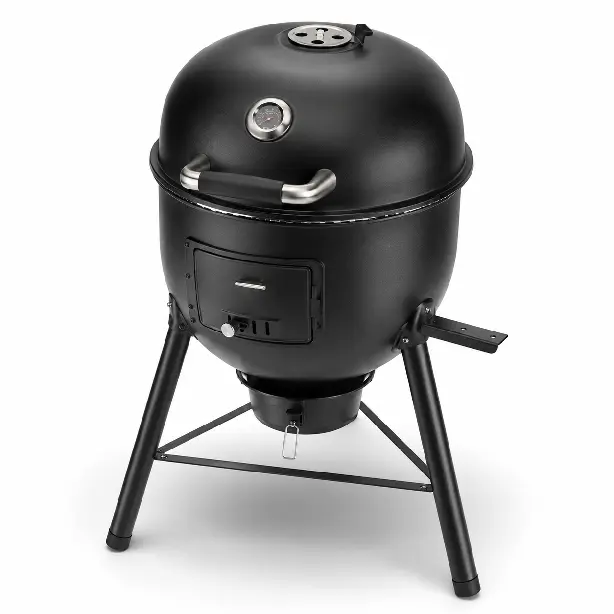
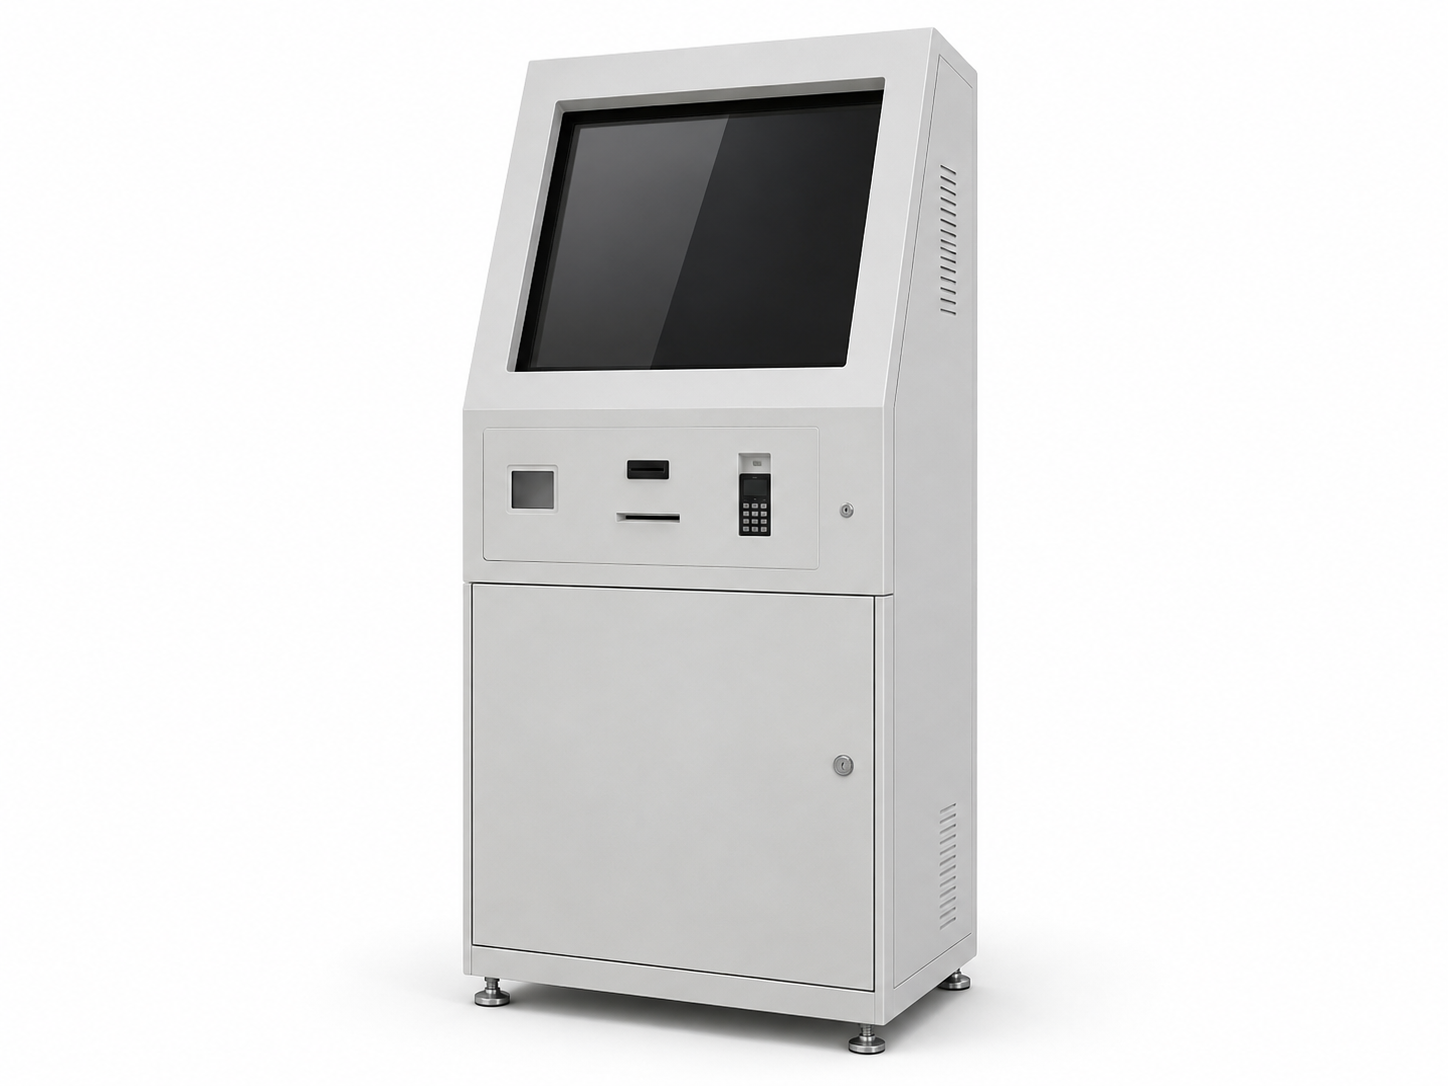
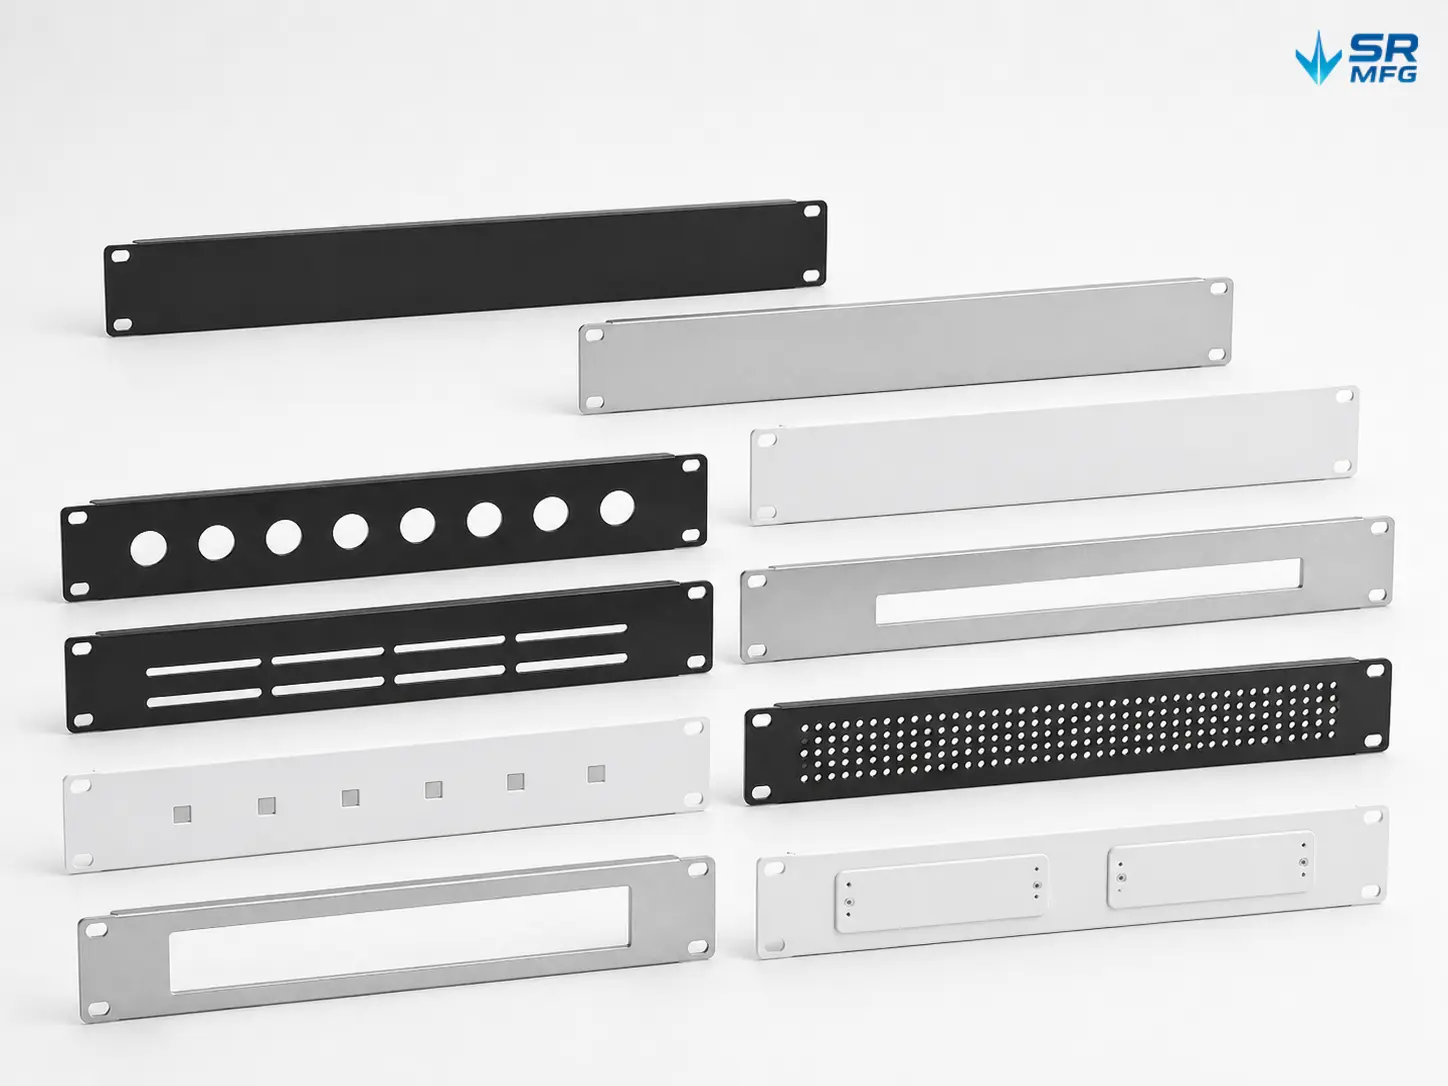
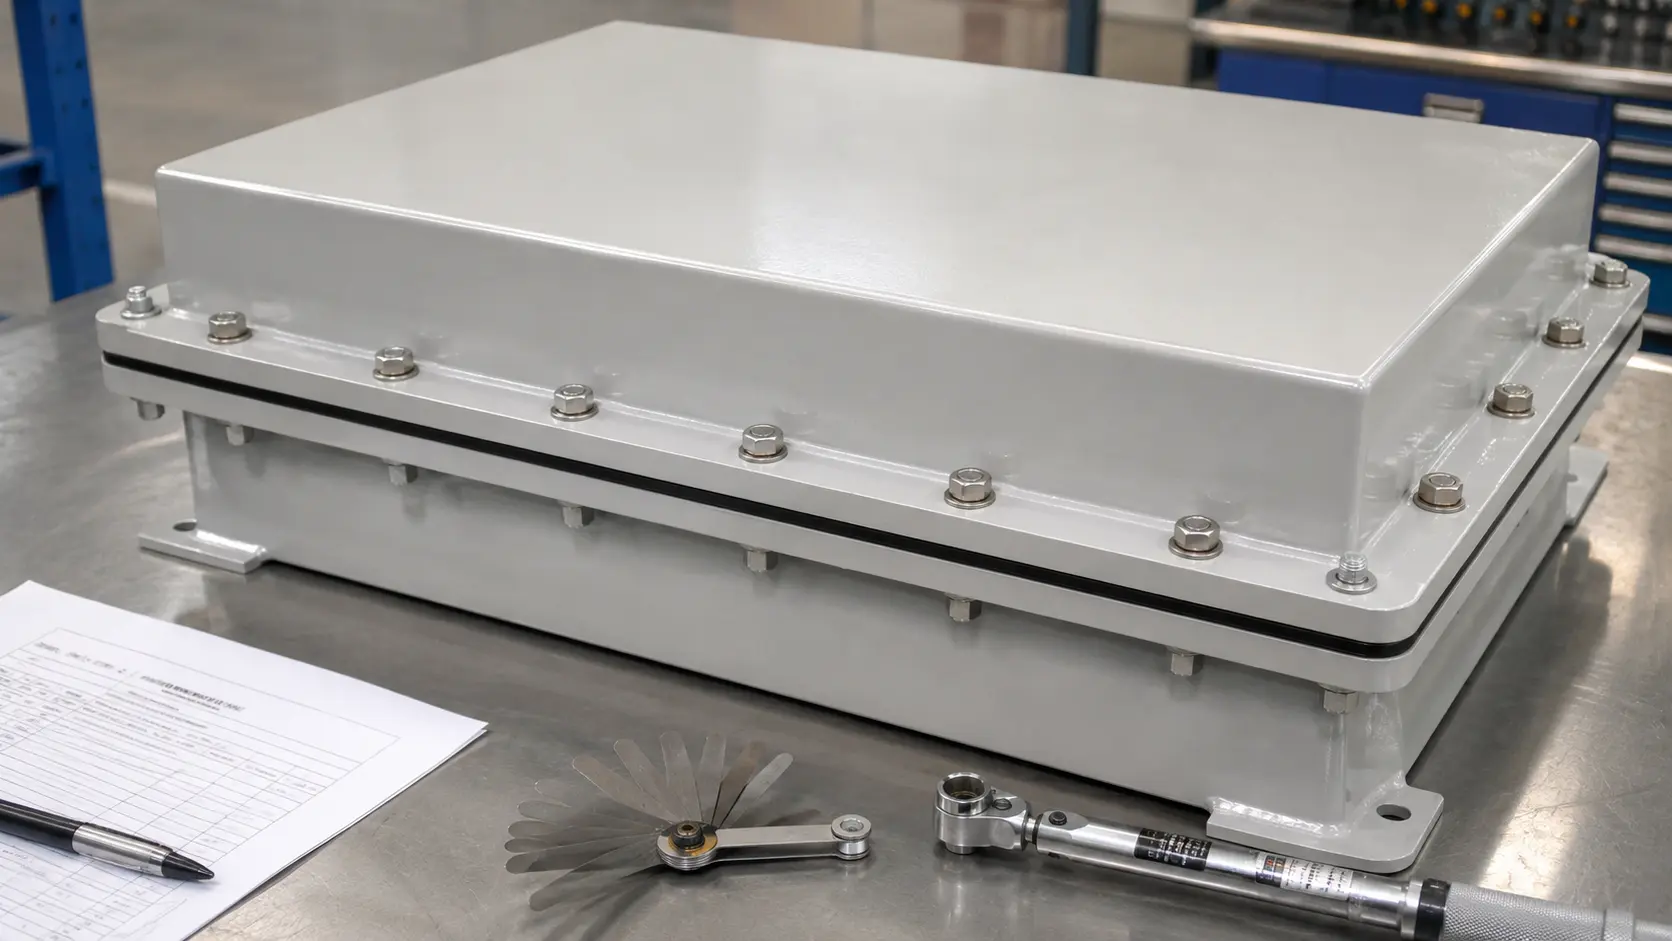
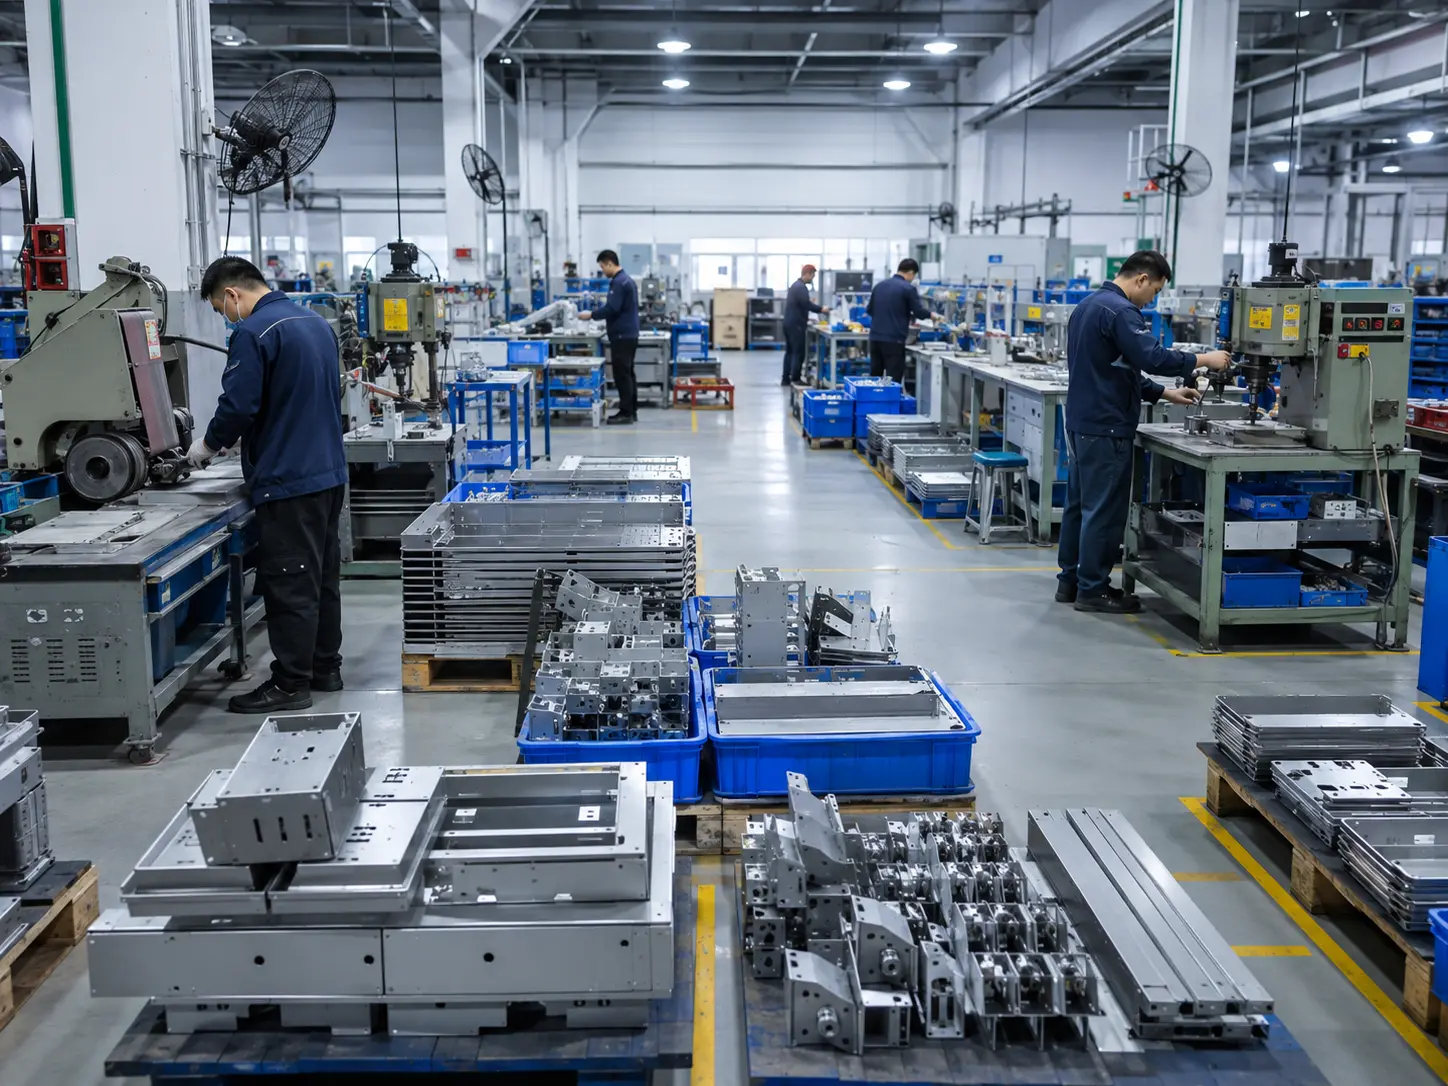
SR MFGは 板金部品向け二次加工サービス データセンター機器、民生用電子機器、電気システム、産業機器、新エネルギーシステム、屋外製品に使用されています。二次加工は、切断、曲げ、溶接、成形後の部品のエッジ、表面、穴形状、組立嵌合、最終的な使用性を向上させるのに役立ちます。
バリ取り、タップ加工、皿穴加工、研磨、研削、洗浄、組立準備、その他の後加工が必要な板金部品について、試作検証と安定した量産の両方をサポートします。