OEM生産向け精密金属プレス加工サービス
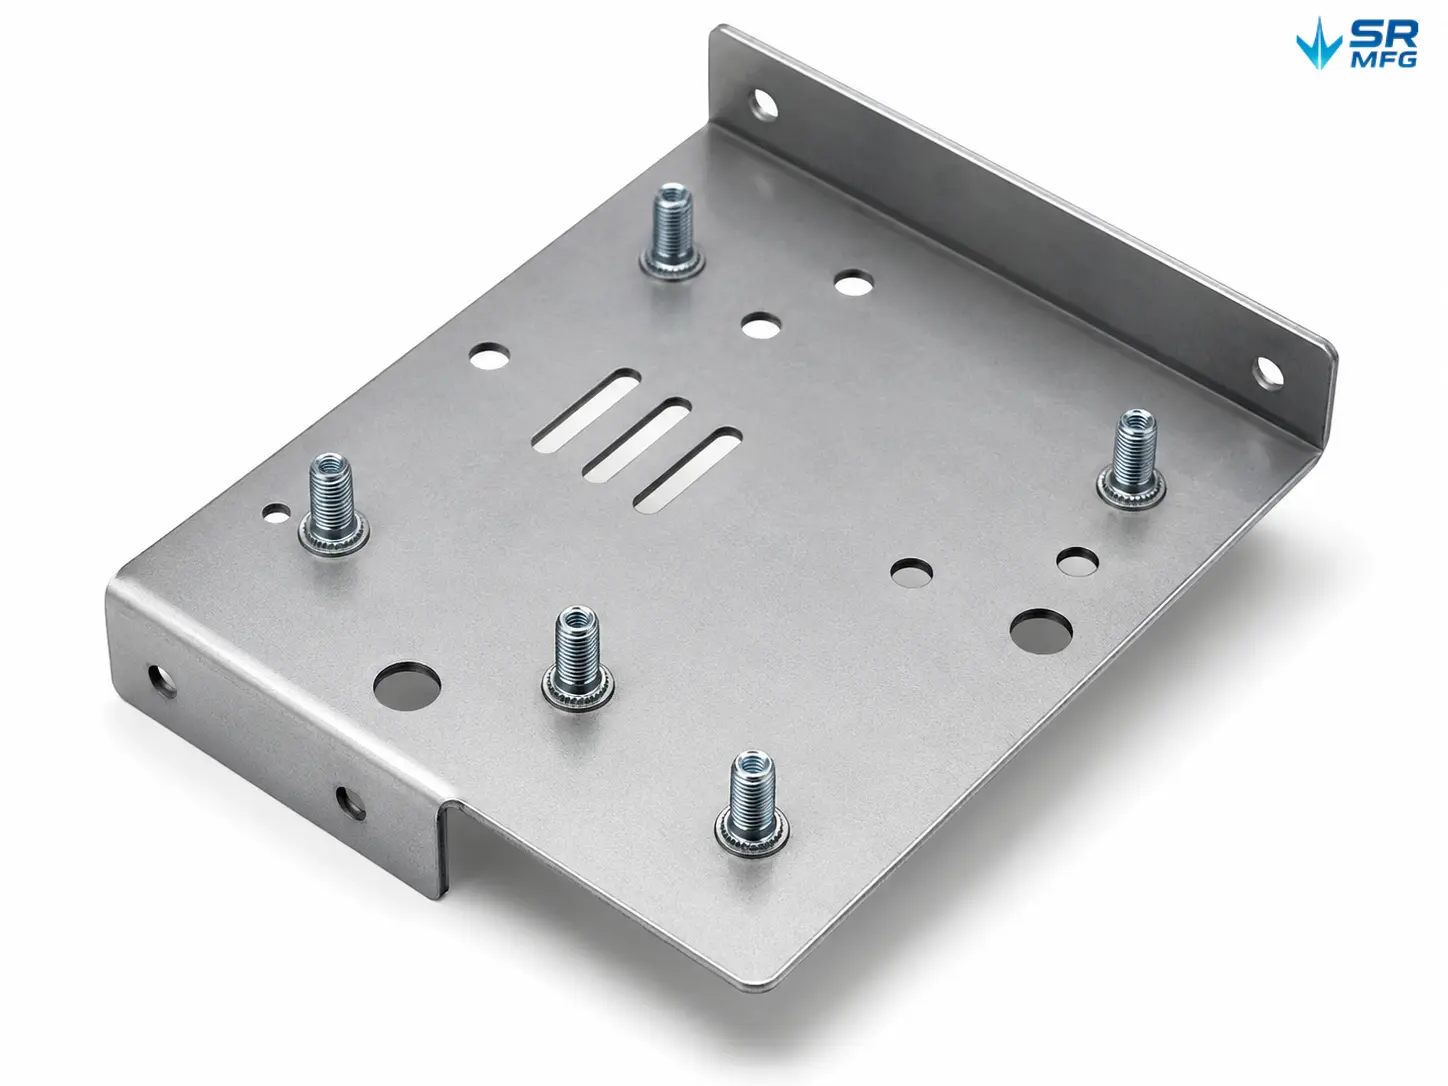
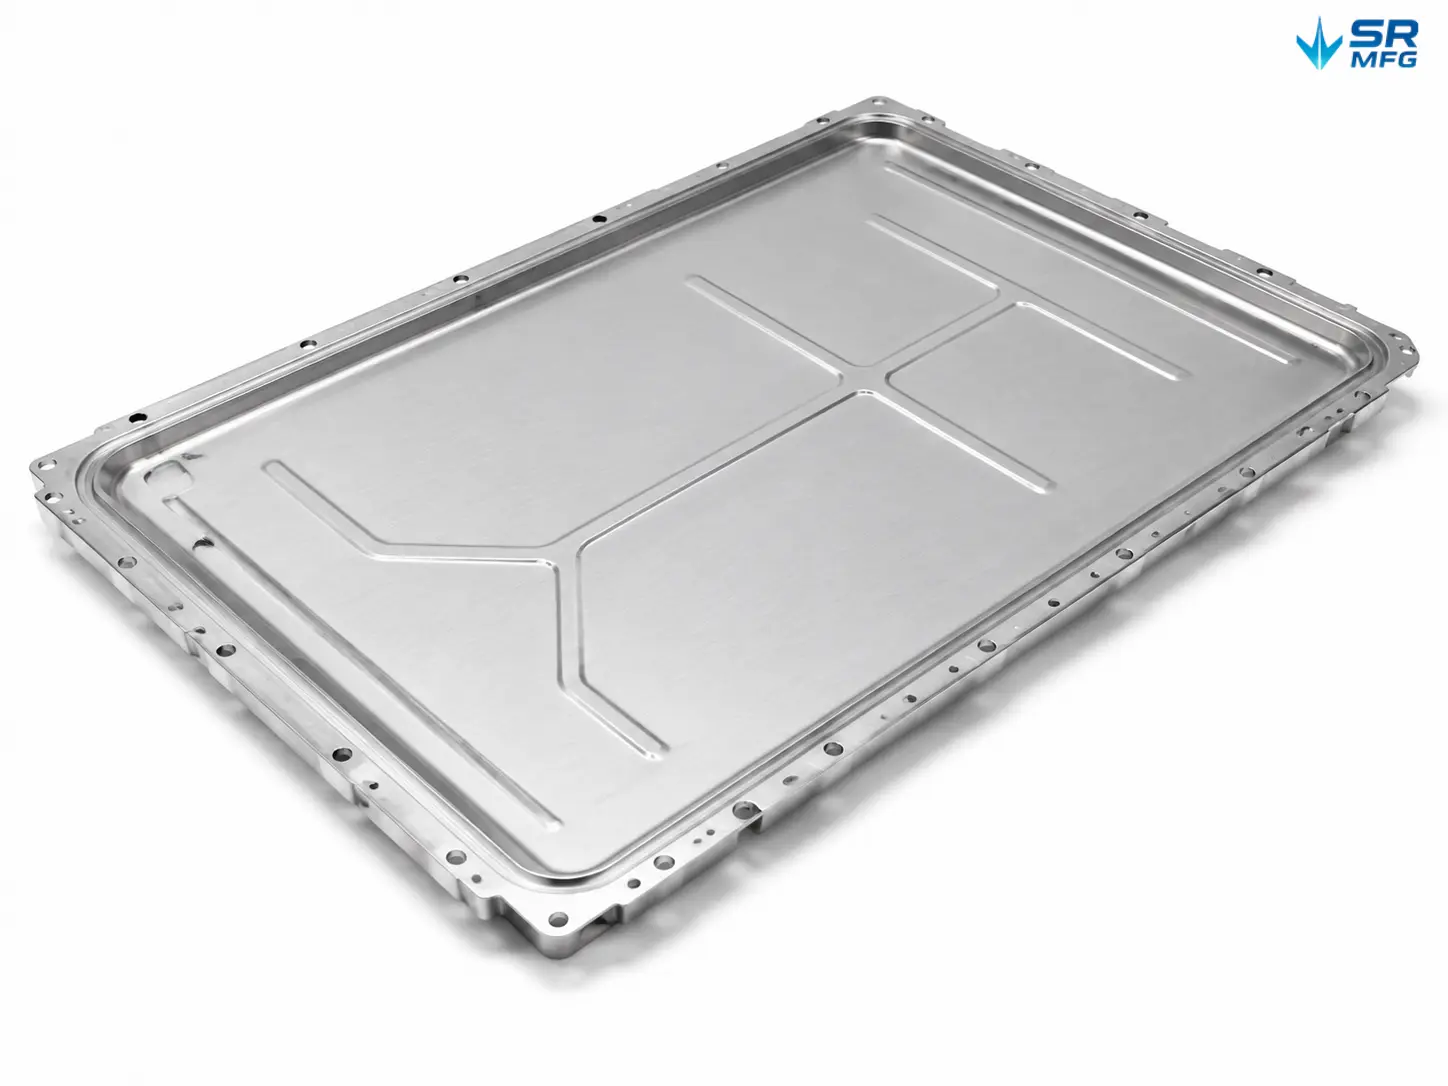
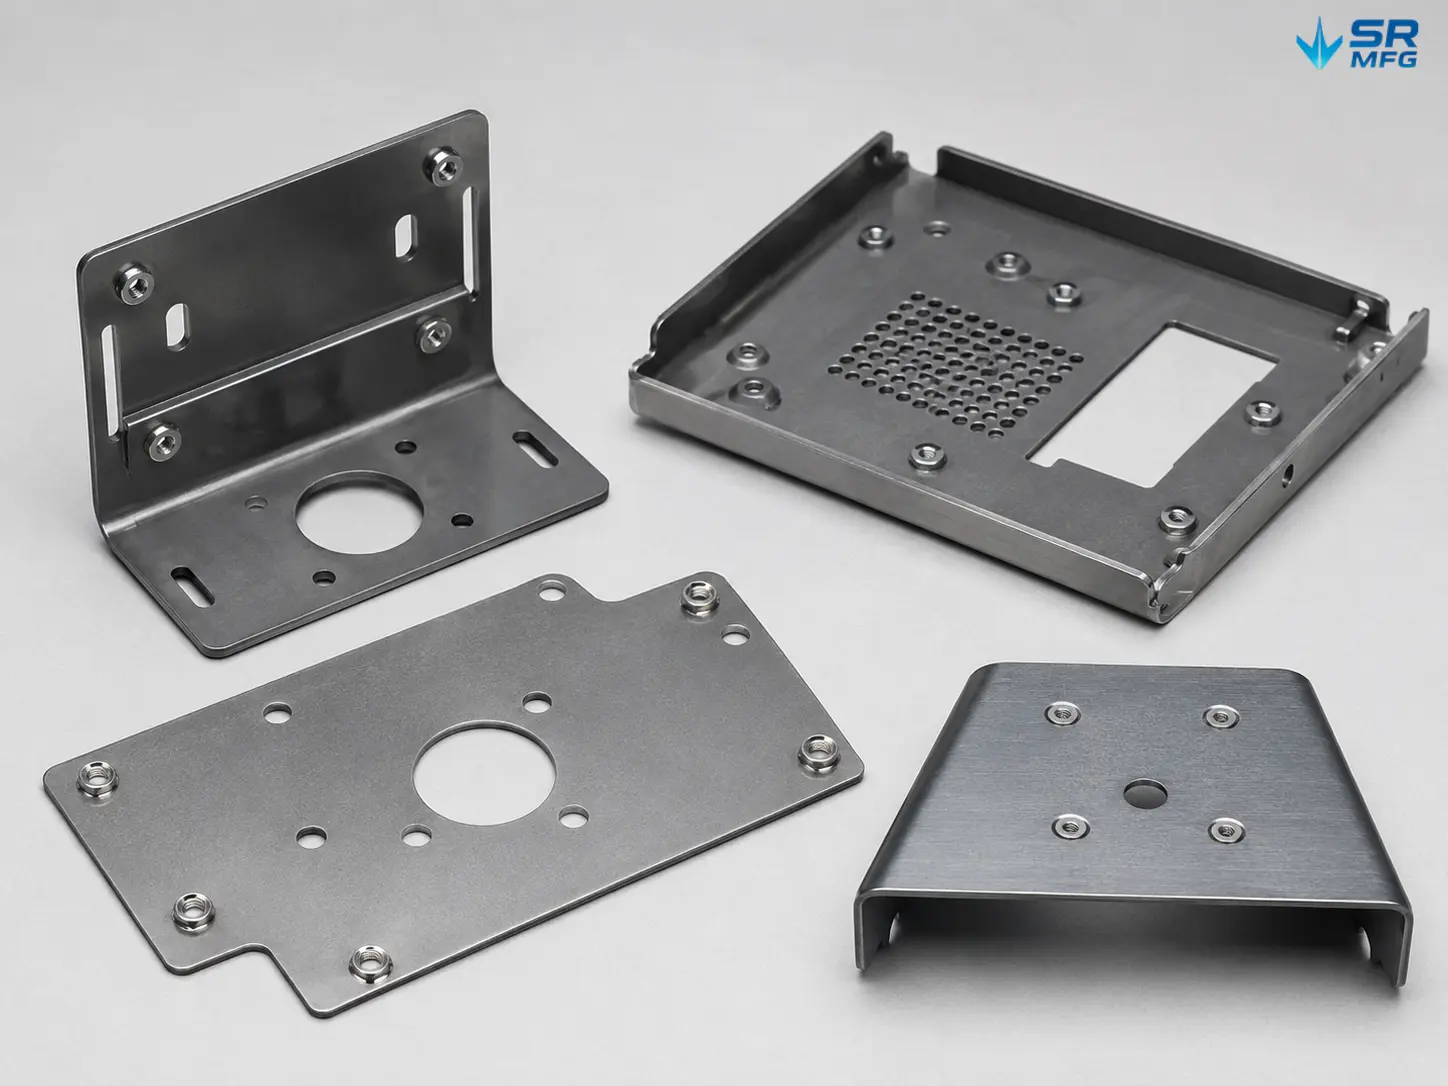
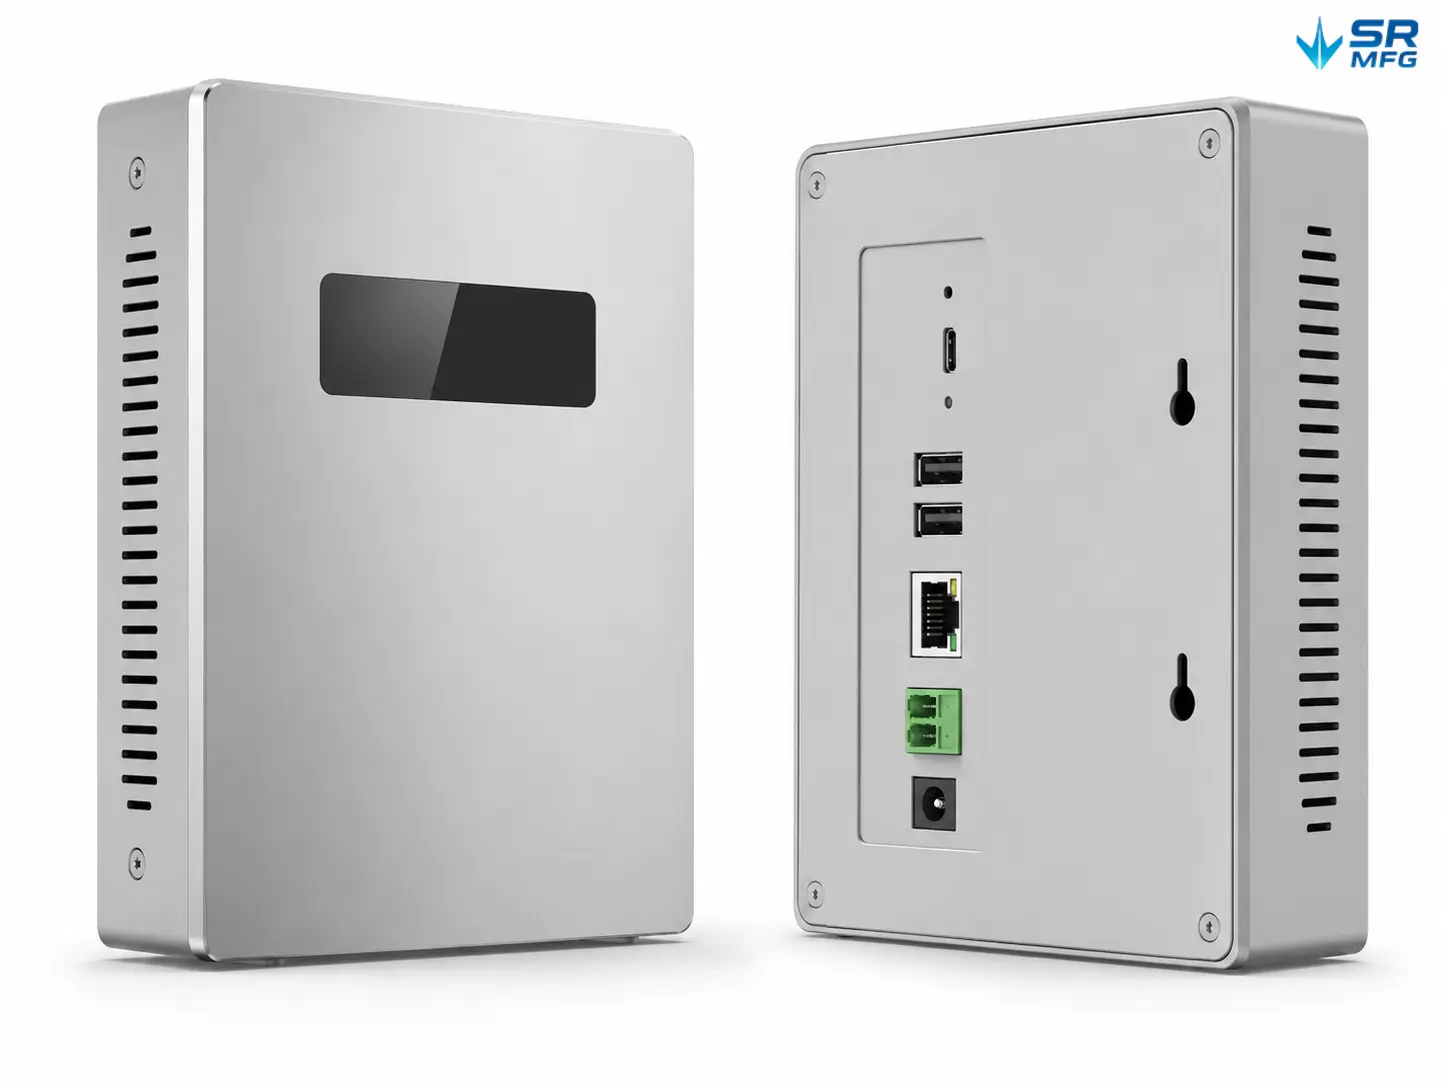
SR MFGは、OEM板金部品向けのカスタム金属プレス加工サービスを提供しており、試作品、小ロット、大量生産に対応しています。当社のプレス生産ワークフローは、お客様が安定した寸法、効率的なサイクルタイム、管理された生産コストで一貫した部品を製造することを支援します。.
お客様の図面、材料、板厚、公差要件、生産量に基づき、当社のエンジニアリングチームがプロジェクトに最適なプレス加工プロセス、金型ソリューション、生産計画を提案します。.
大量プレス生産
リピート注文、大口ット、安定したOEM生産に対する効率的なプレス加工サポート。.
金型・プロセスサポート
金型選定、成形可否、公差、生産コスト管理に関するエンジニアリングレビュー。.
試作から量産まで
サンプル検証からバッチ生産まで、寸法とプロセス基準の一貫性を維持します。.
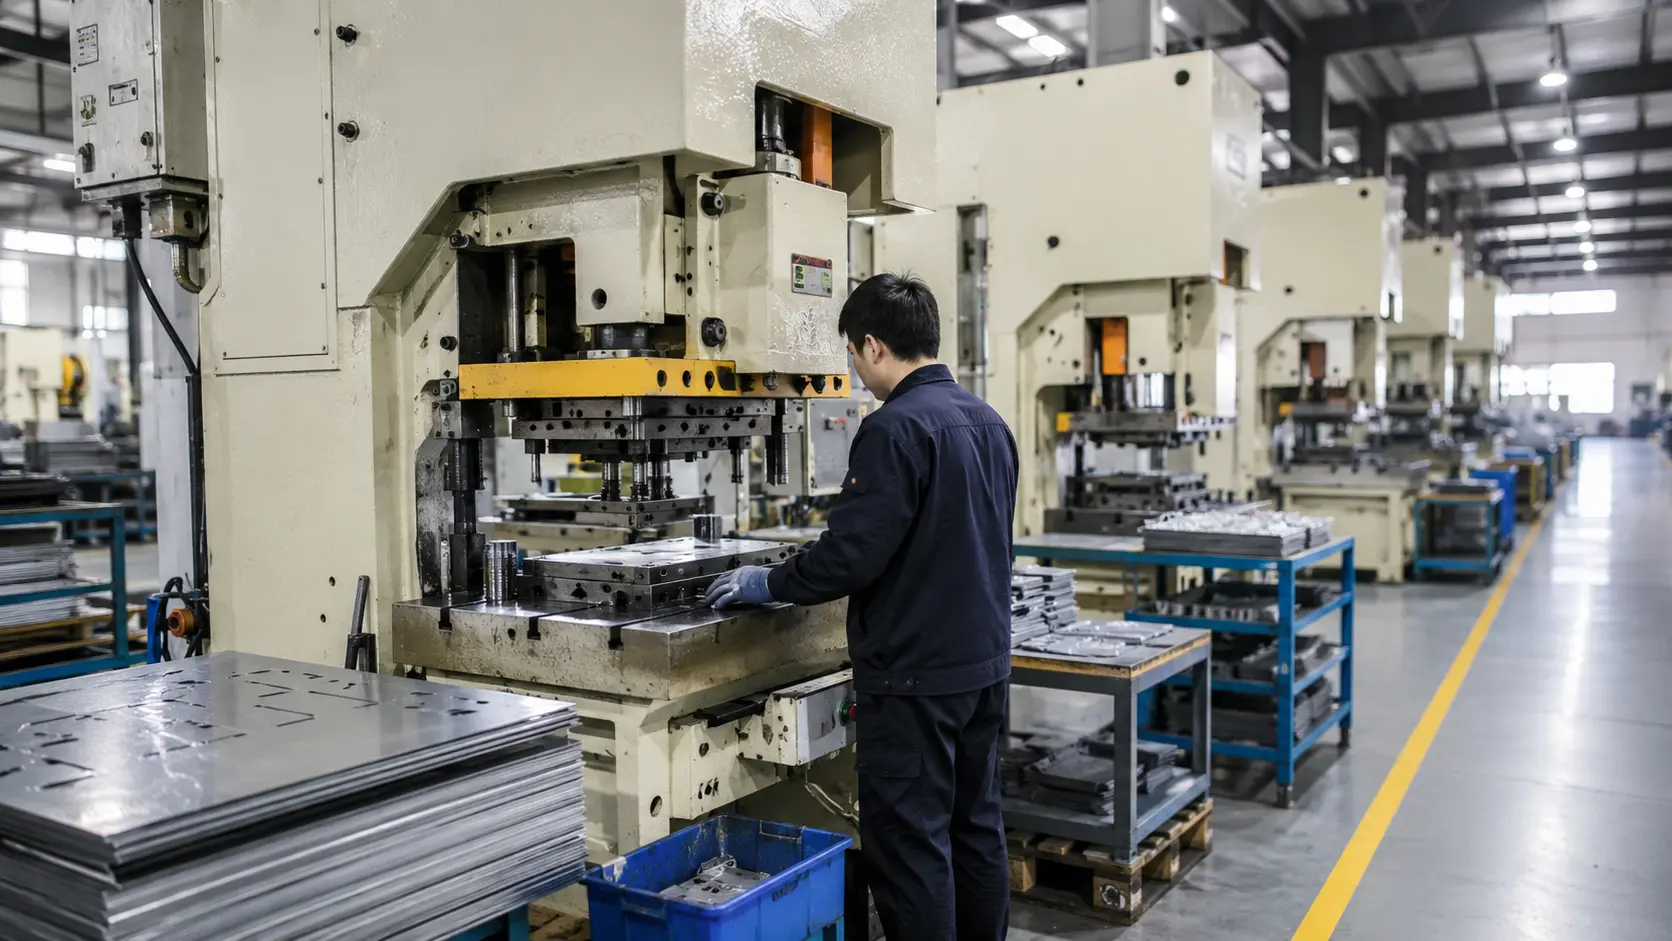
SR MFGのプレス加工能力
SR MFGは、40Tから425Tのプレス能力を持つ27台以上の専門プレス機を運用しており、精密小物部品、構造プレス部品、大量OEM生産に対応しています。.
当社のプレス設備は、炭素鋼、ステンレス鋼、アルミニウム合金、その他の板金材料で厚さ最大8 mmに対応しています。実際の生産データに基づき、当社の一般プレスラインは検証済みの生産条件下で毎時最大450個、月間能力最大99,000個を達成できます。.
包括的な設備ポートフォリオとプロセス適応性
複数のプレスライン、順送金型能力、専用油圧プレスにより、深絞り、曲げ、フランジ加工、エンボス加工、複雑なプレス加工など、幅広い成形プロセスに対応します。.
実証済みの高生産能力と納期信頼性
安定した大量生産、厳格な品質管理、効率的な生産管理により、納期通りの納入とリピート注文における一貫した品質を確保します。.
プレス設備・能力ベンチマーク
プロフェッショナルプレス加工機 | 実際の能力データ | 信頼性の高い納品
SR MFGは40Tから425Tまでの27台のプロフェッショナルプレス機を運用しています。当社の設備は、小型精密プレス部品、中厚板金属部品、大型成形部品に対応しています。.
能力計画は、設備の稼働サイクル、有効稼働時間、合格品出力、作業指示の実行を含む2024年の実際の生産データに基づいています。これにより、理論上のストロークレートのみに依存するのではなく、現実的な納期計画を提供できます。.
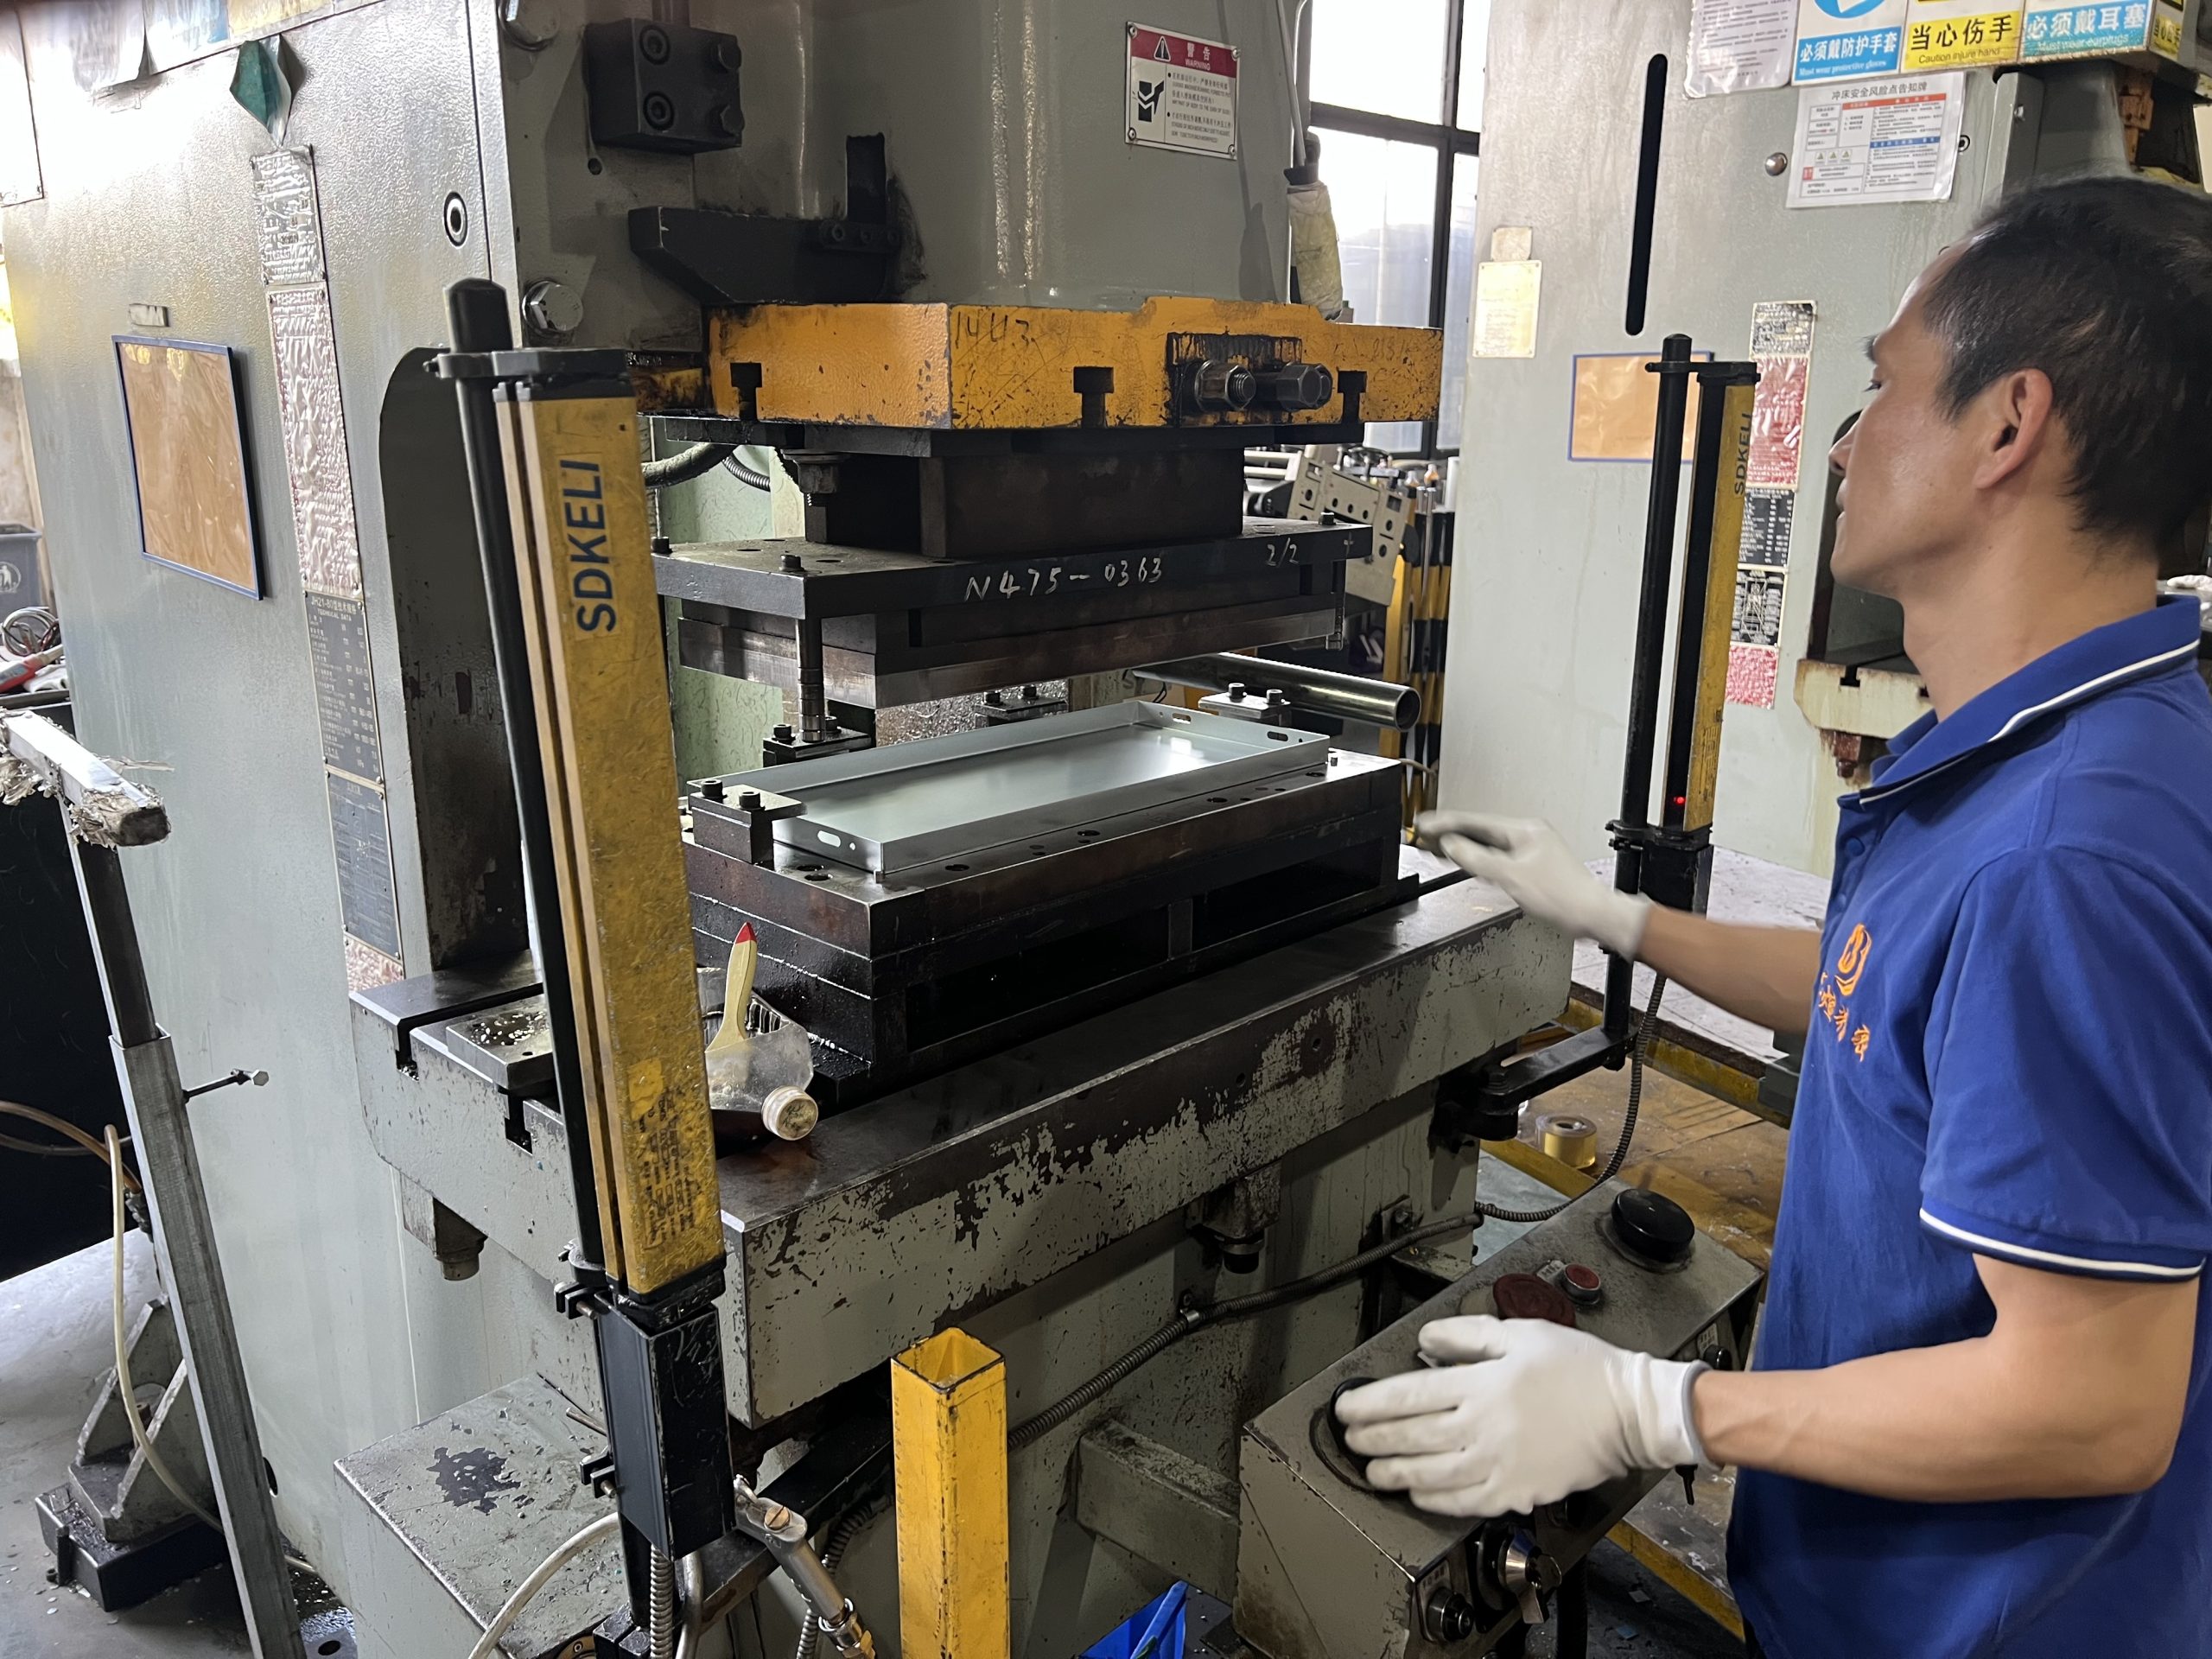
金属プレス加工能力ベンチマーク
クリックして展開し、2024年の実際の生産能力データの詳細を表示します。.
▼
当社のプレス加工能力評価は、2024年の実際の生産データ統計に基づいています。.
| 設備モデル | 数量 (単位) |
標準的な実際生産量 (個/時間) |
日産能力 (個/日、10時間) |
月間生産能力 (個/22日) |
適用製品カテゴリ |
|---|---|---|---|---|---|
| 銭牛 JH21-160 | 6 | 約350~450 | 約3,500~4,500 | 約77,000~99,000 | 中・大型プレス加工部品 |
| 銭牛 JH21-125 | 5 | 約350~450 | 約3,500~4,500 | 約77,000~99,000 | 中厚板プレス加工部品 |
| 銭牛 JH21-80 | 4 | 約350~450 | 約3,500~4,500 | 約77,000~99,000 | 一般板金プレス加工 |
| 佛山盛川 JH21-63 | 3 | 約350~450 | 約3,500~4,500 | 約77,000~99,000 | 中小型プレス加工部品 |
| 佛山盛川 J23-40 | 4 | 約350~450 | 約3,500~4,500 | 約77,000~99,000 | 中小型・傾斜プレス加工 |
| 銭牛 JH21-250 | 2 | 約350~450 | 約3,500~4,500 | 約77,000~99,000 | 大型・中厚板プレス加工部品 |
| 広東 YA28-425 四柱式油圧プレス | 3 | 約80~150 (サイクルベースの深絞り成形) |
約800~1,500 | 約17,600~33,000 | 深絞り・縁抜き・複雑成形 |
金属プレス加工の概要
信頼性の高い性能と大量生産を実現する高精度プレス加工ソリューション。.
金属プレス加工は、プレス機と専用金型を使用して板金を切断、打ち抜き、成形、または整形し、繰り返し可能な部品を製造します。安定した寸法、高い生産効率、バッチ間で一貫した部品品質が求められるOEMプロジェクトに最適です。.
平板ブランク
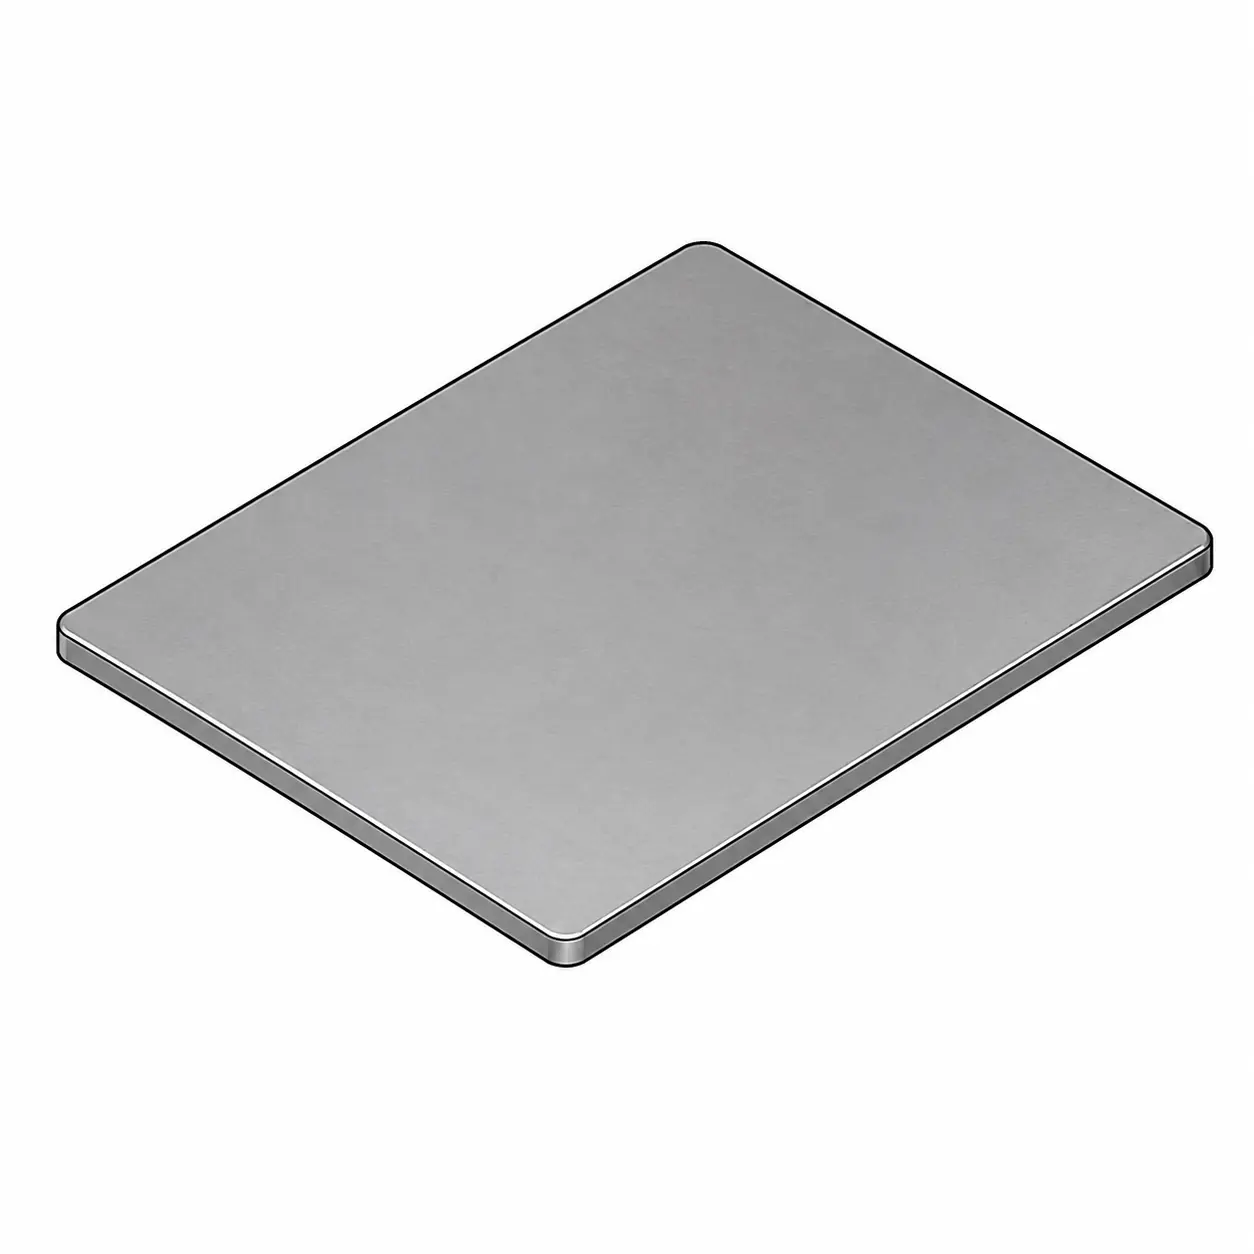
部品設計に基づいて板金ブランクを準備します。.
打ち抜き
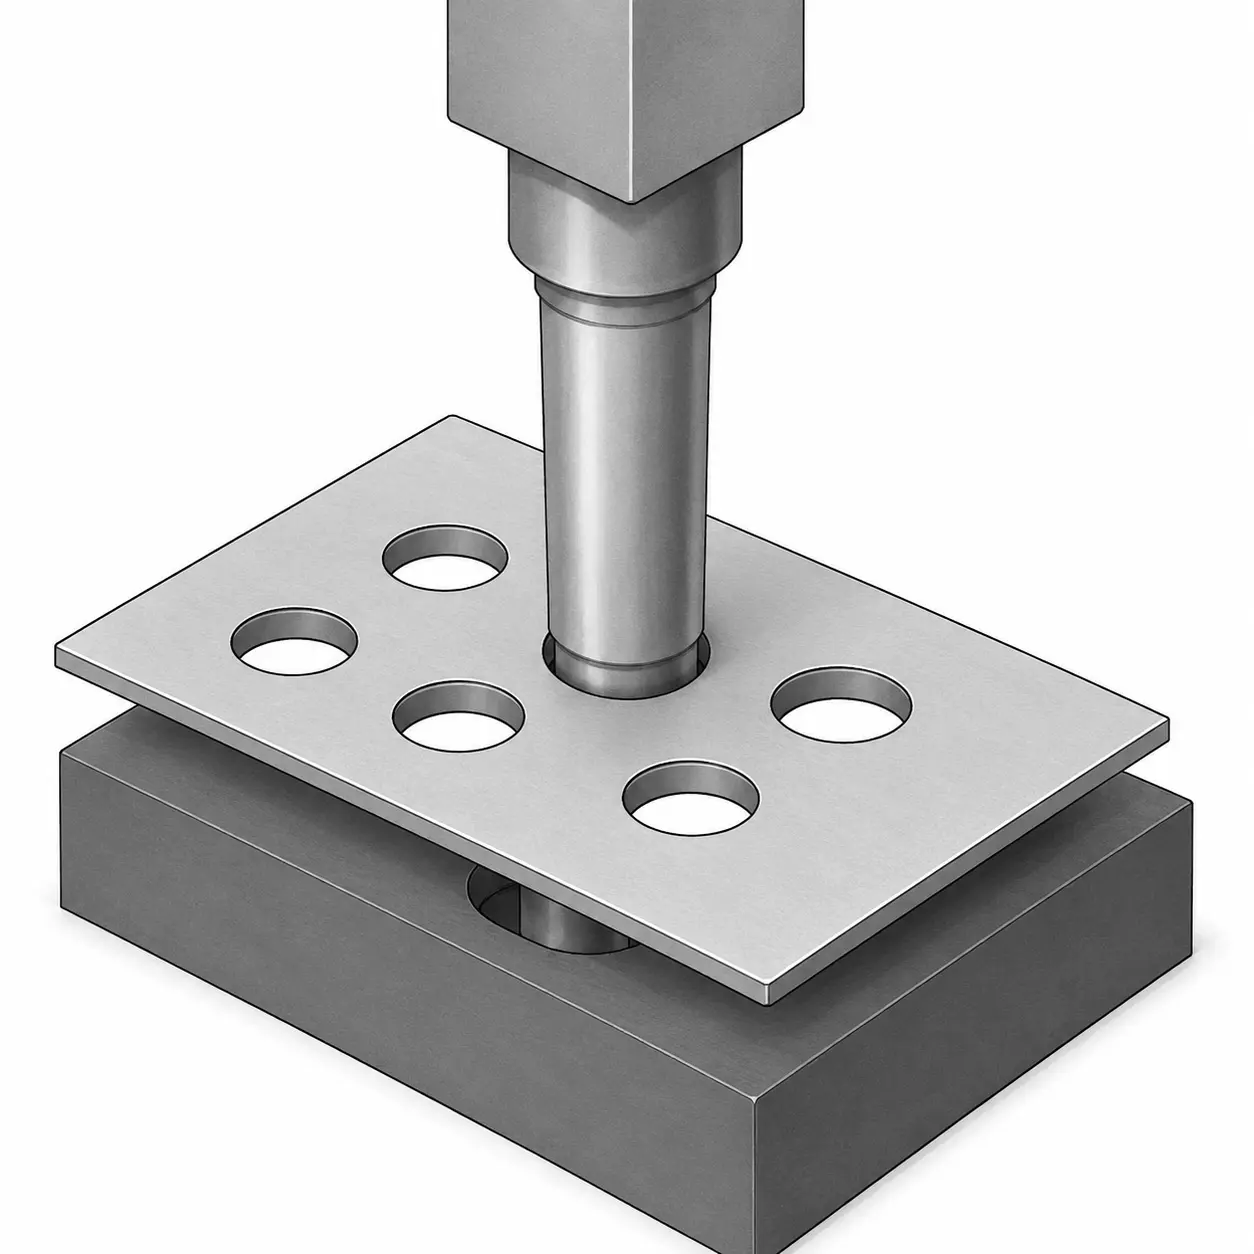
パンチとダイでブランクを切断または穿孔し、形状を形成します。.
成形
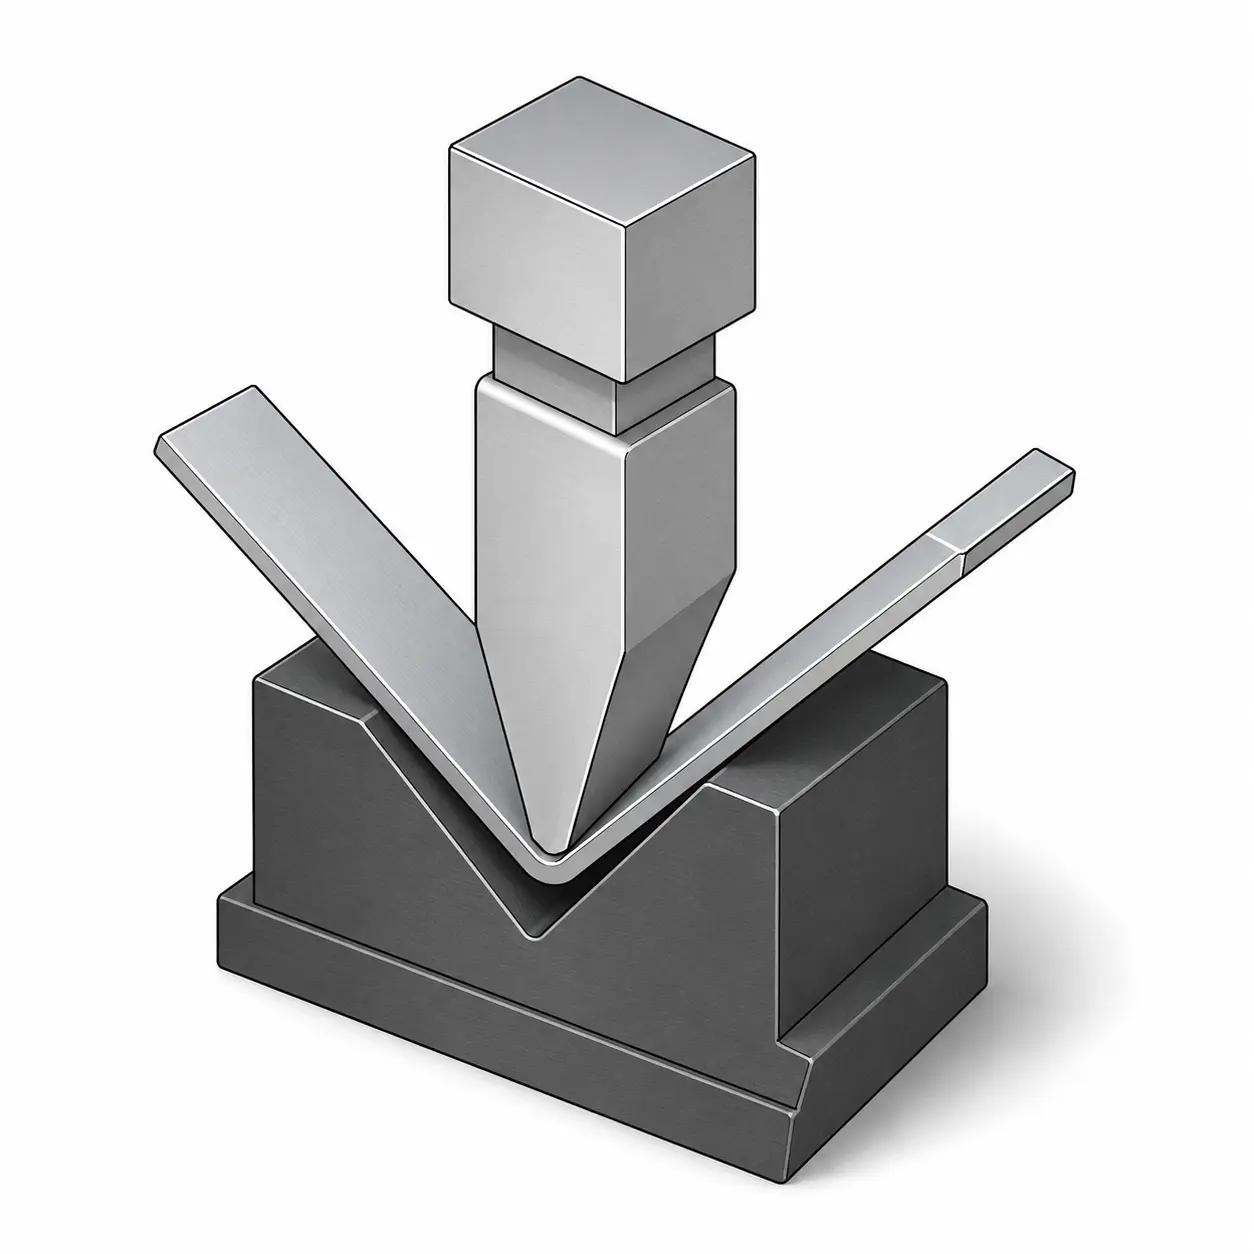
材料は圧力下で所定の形状に成形されます。.
フランジ加工
または曲げ加工
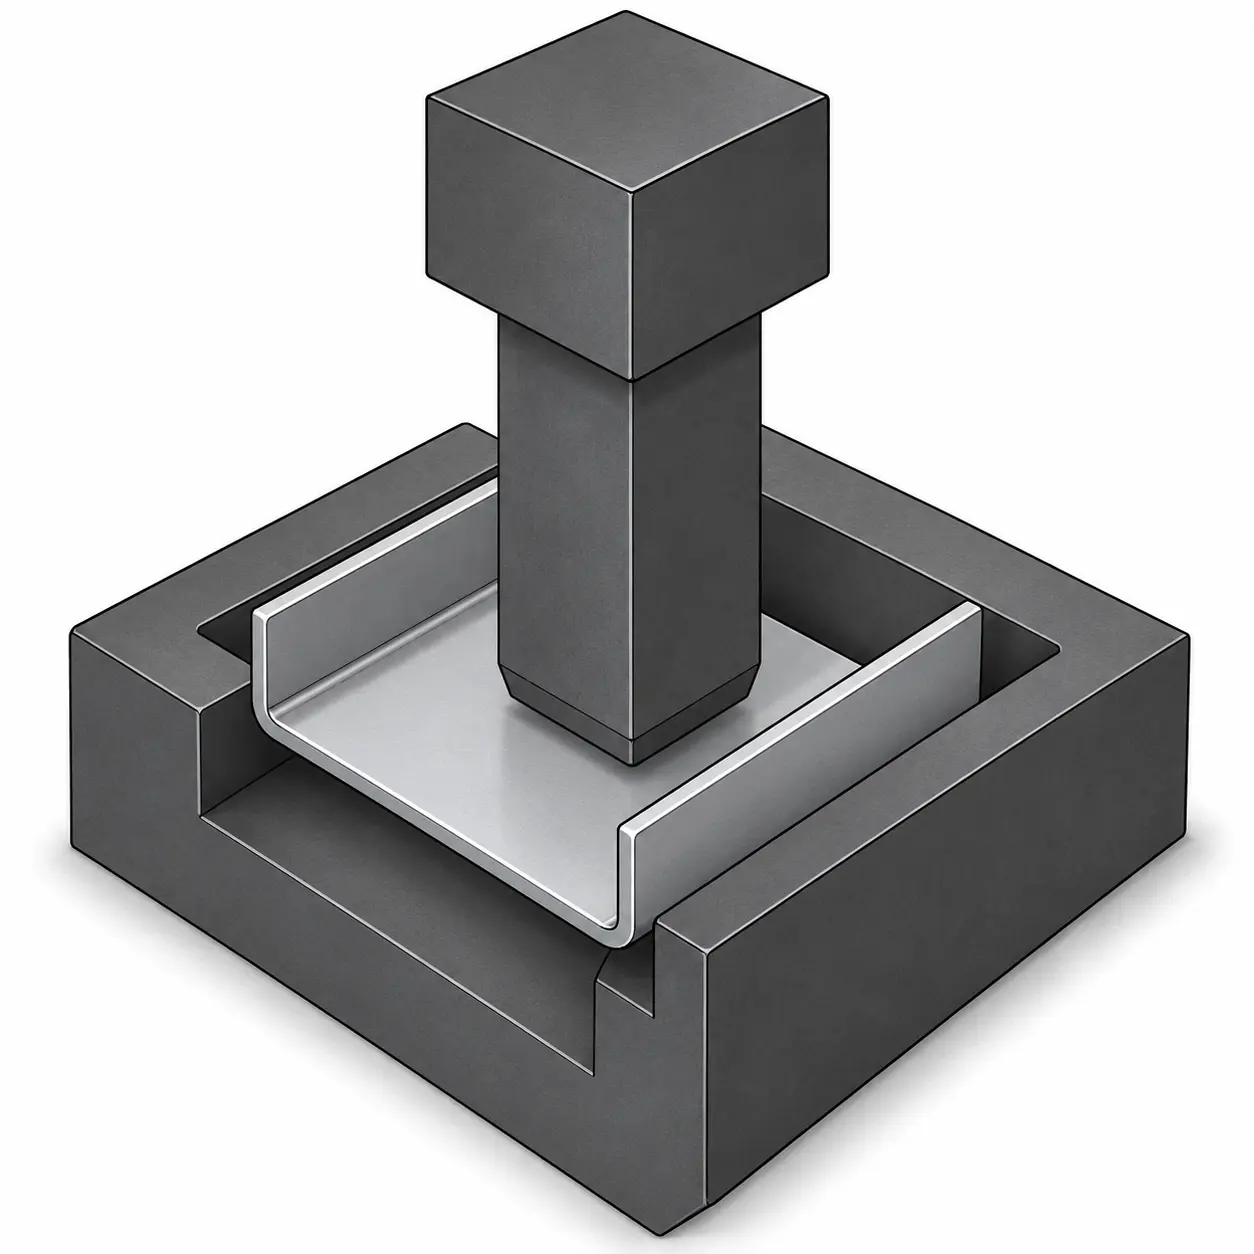
端部にフランジ加工または曲げ加工を施し、強度や組立機能を付加します。.
完成部品
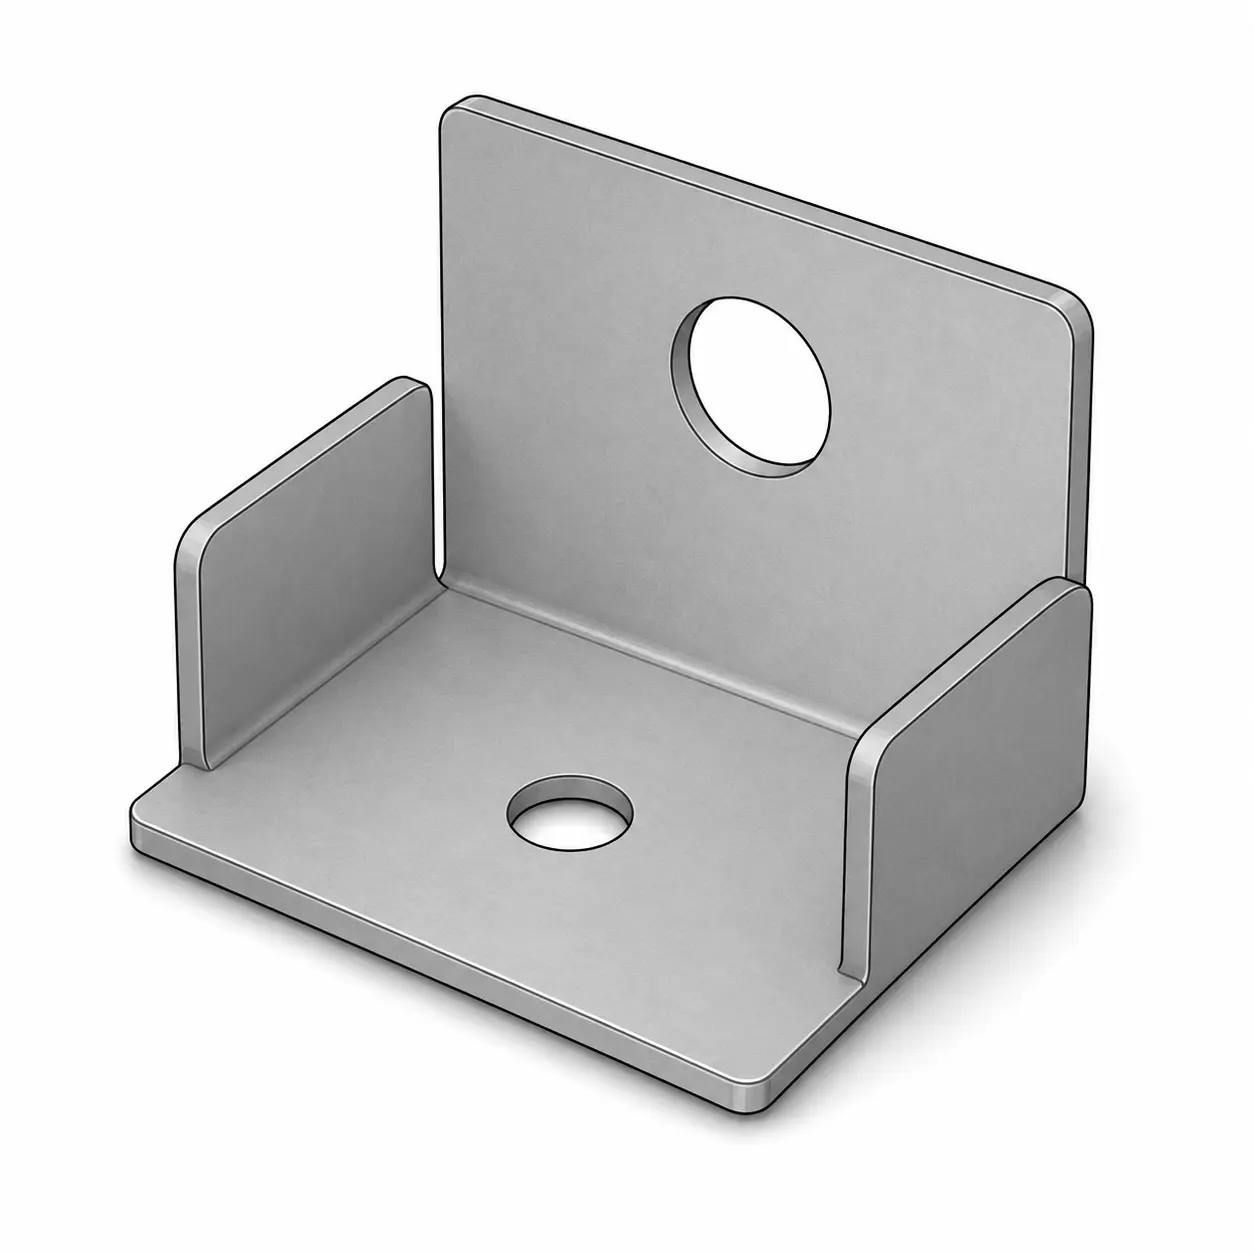
プレス加工部品はトリミング、検査を経て、組立可能な状態となります。.
金属プレス加工の種類
お客様の図面に基づくカスタム金属プレス加工
お客様の図面、部品形状、公差要件、受注量、リードタイムに基づき、SR MFGは最適なプレス加工プロセスと金型戦略を選定します。適した生産プログラムでは、プレス加工、曲げ加工、局部成形および関連作業を統合した効率的なプロセスにより、ハンドリング削減、一貫性向上、リードタイム短縮、および個当たりコストの10~15%削減を実現できます。.
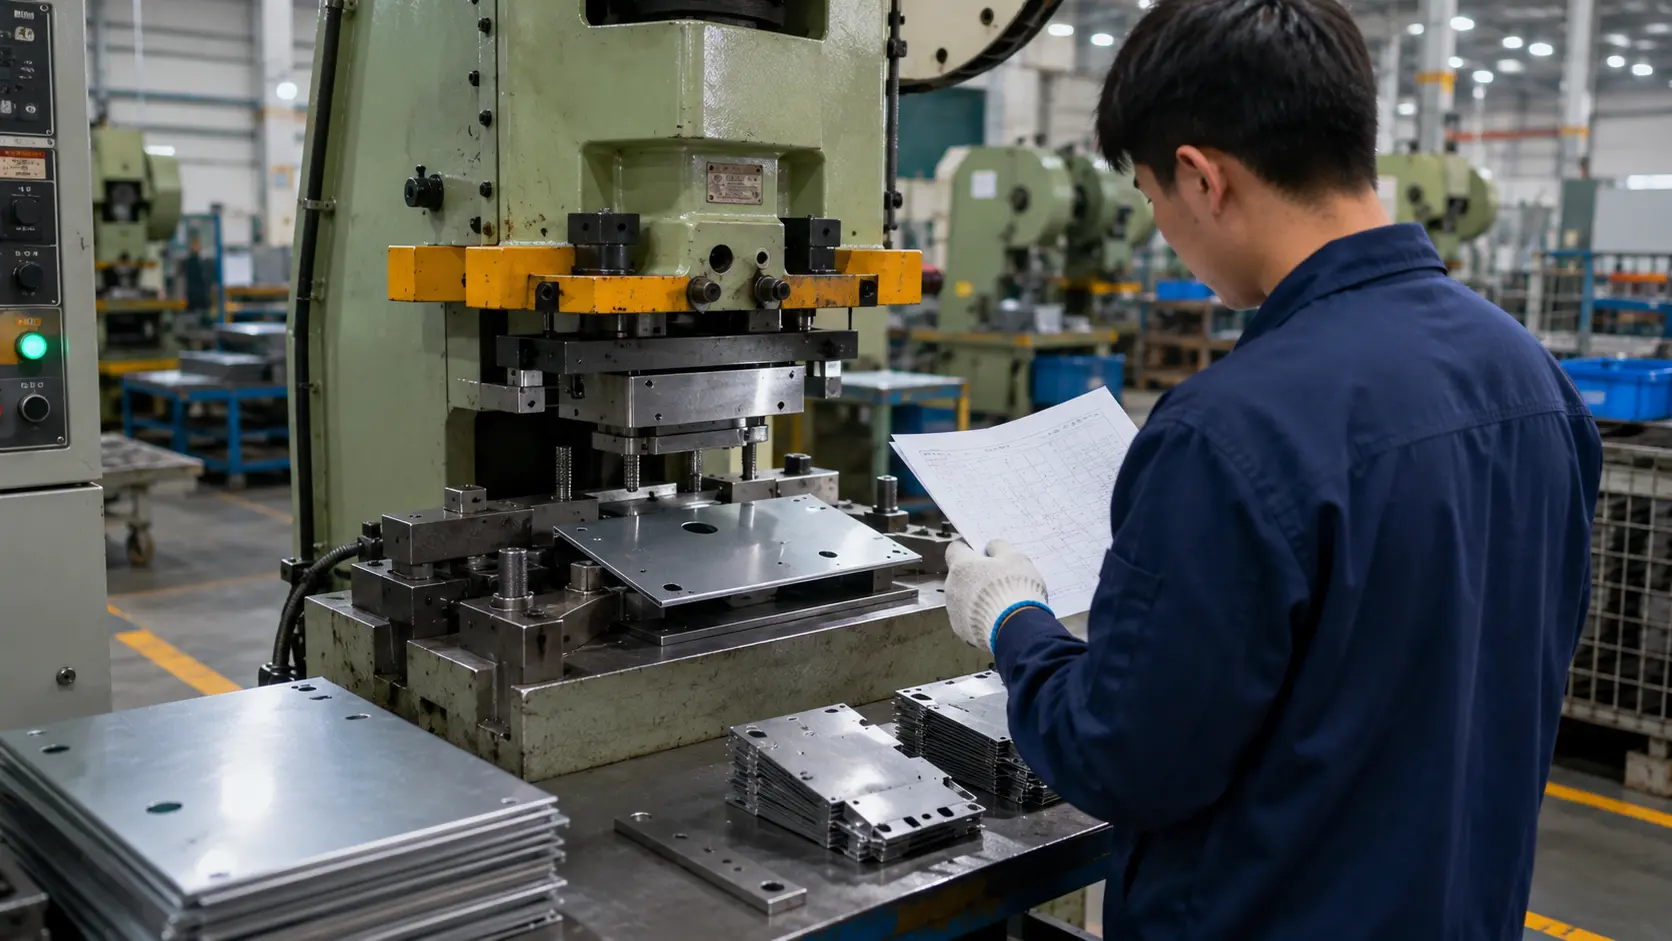
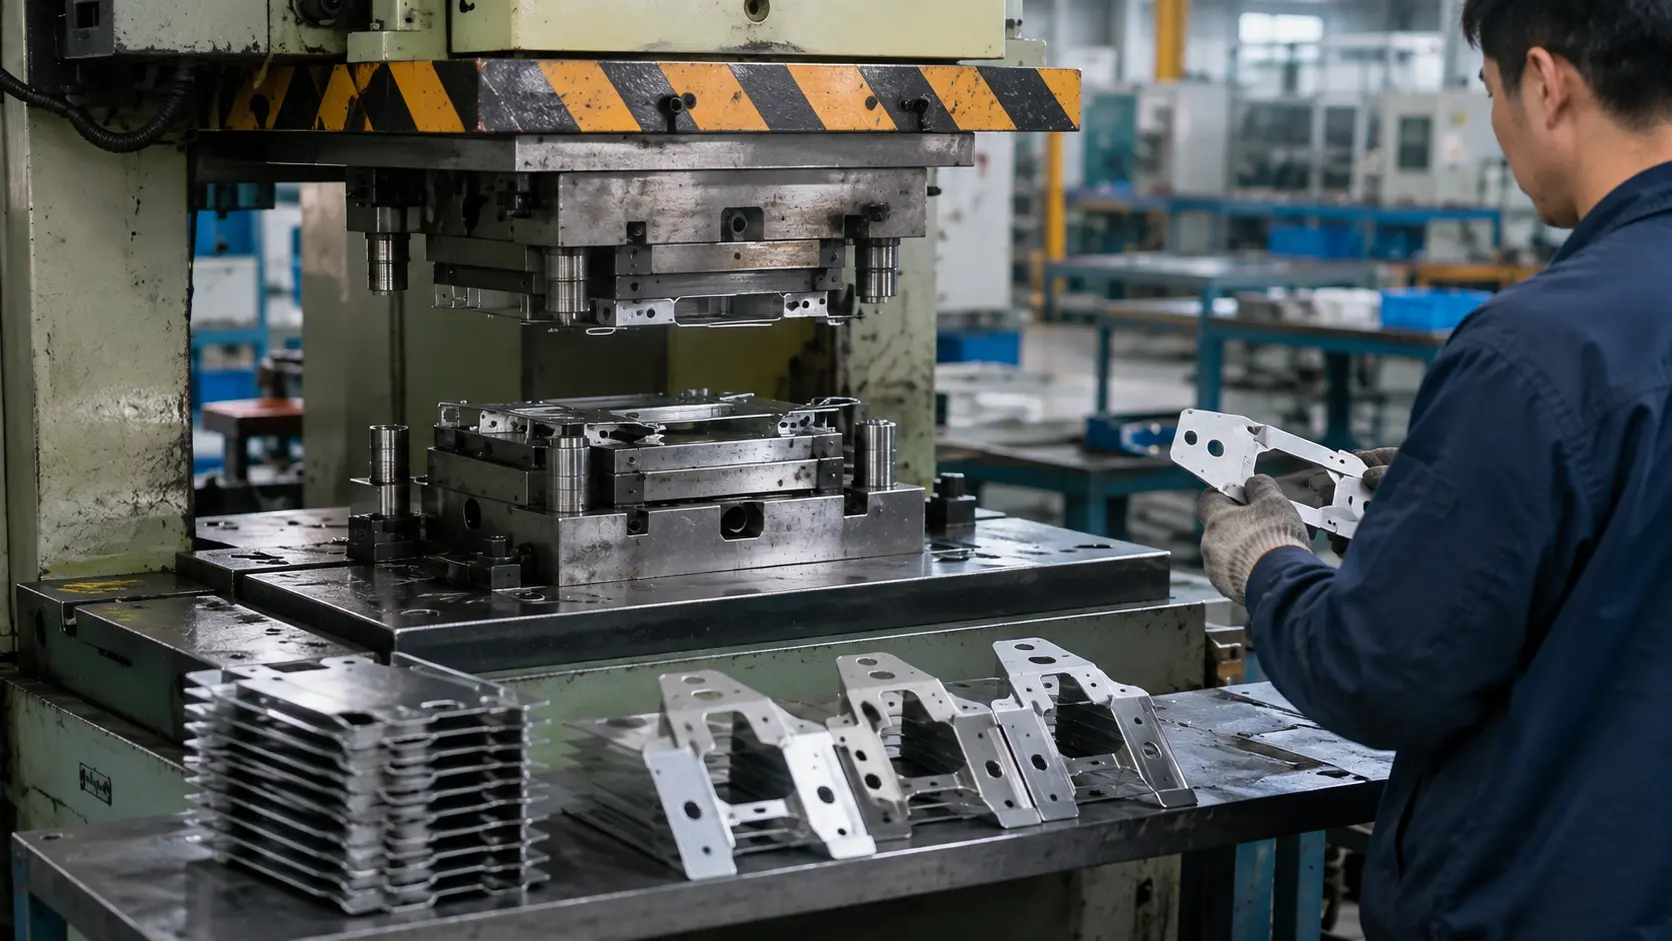
単工程プレス加工
単工程プレス加工は、1回のプレスストロークで打ち抜き、ブランキング、トリミング、または単純な曲げ加工などの1工程を完了します。単純な部品、試作検証、中小ロットの受注、または柔軟な金型と迅速な設計変更が求められるプロジェクトに適しています。.
単工程プレス加工を見る →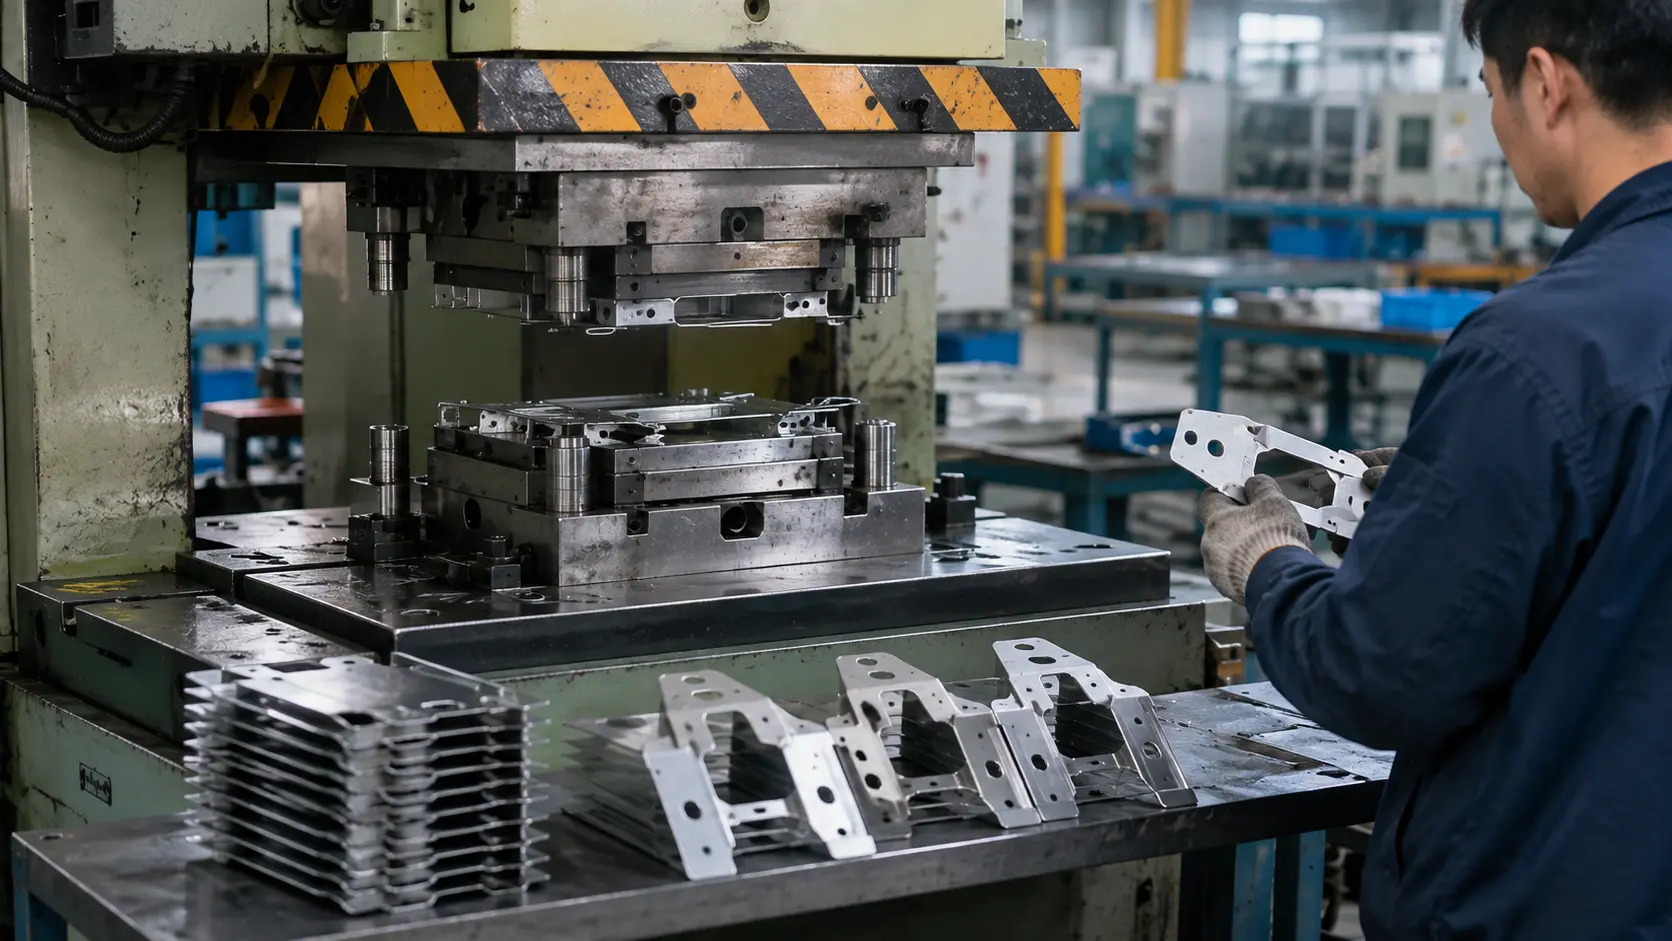
複合プレス加工
複合プレス加工は、1回のプレスストロークで打ち抜きとブランキング、または切断と局部成形などの2つ以上の工程を完了します。寸法の一貫性向上、二次ハンドリングの削減に貢献し、設計が安定した部品や中ロット生産に適しています。.
複合プレス加工を見る →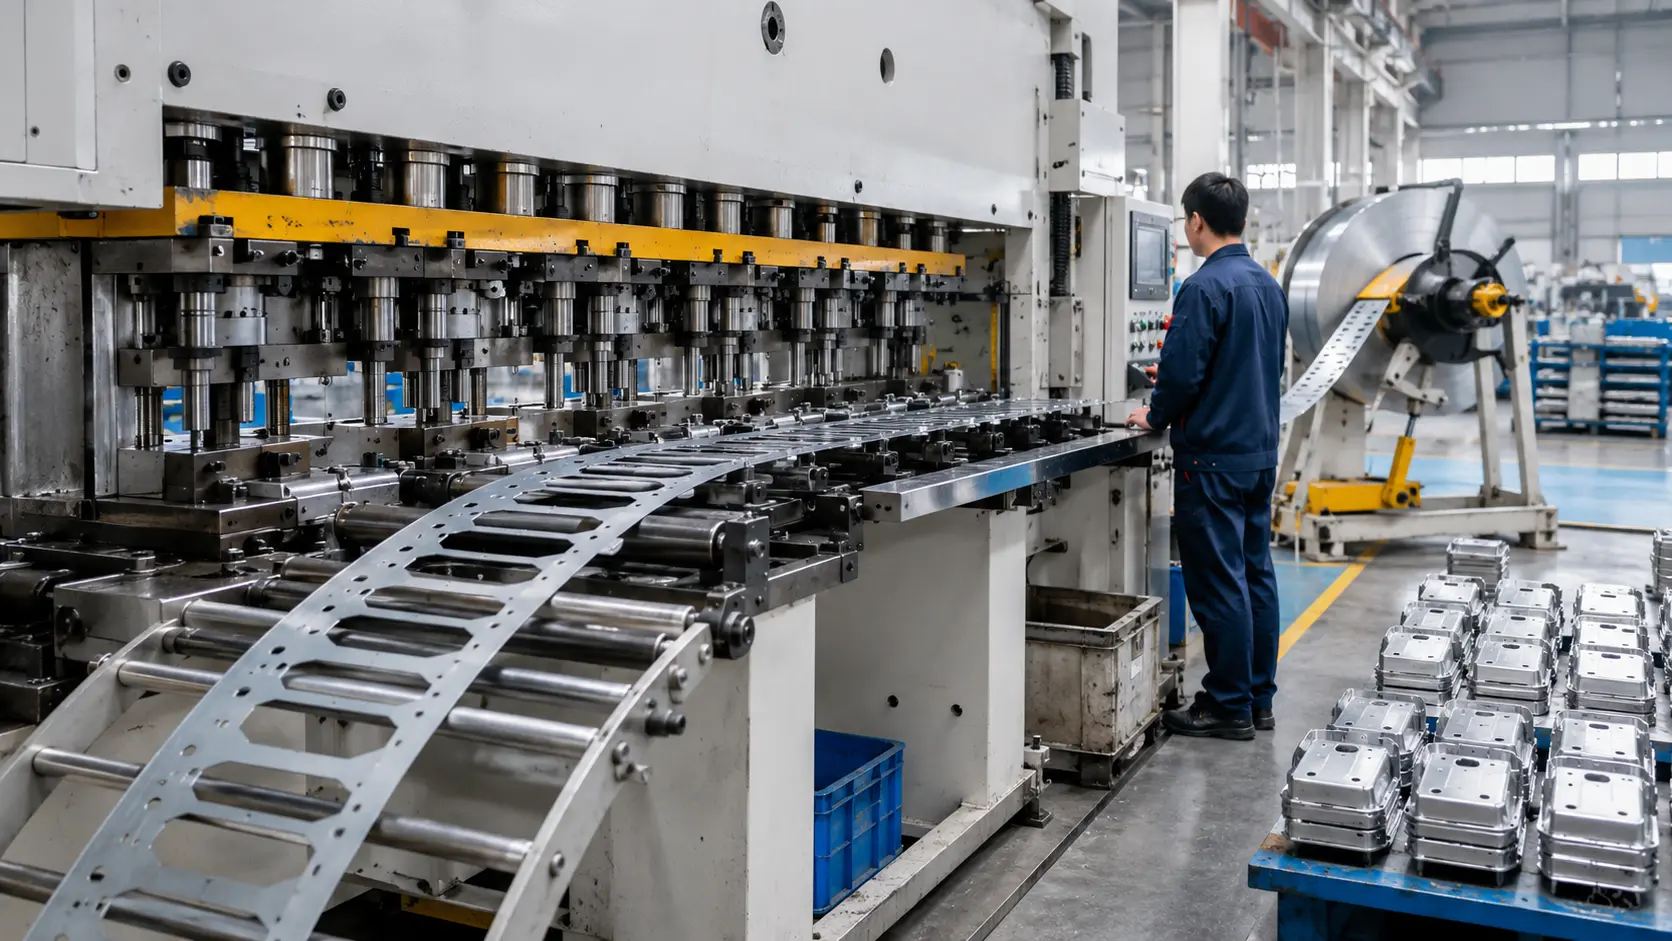
順送金型プレス加工
順送金型プレス加工は、1つの金型内の複数ステーションに帯状材料を送り込みます。各プレスストロークで工程の一部が完了し、最終部品が成形されます。繰り返し部品、大量生産、安定した公差、および金型承認後の個当たりコスト低減に最適です。.
順送金型プレス加工を見る →対応する一般的なプレス加工
基本的な切断から複雑な成形まで、当社のプレス加工能力は幅広い作業をカバーし、お客様の製品要件と性能目標に対応します。.
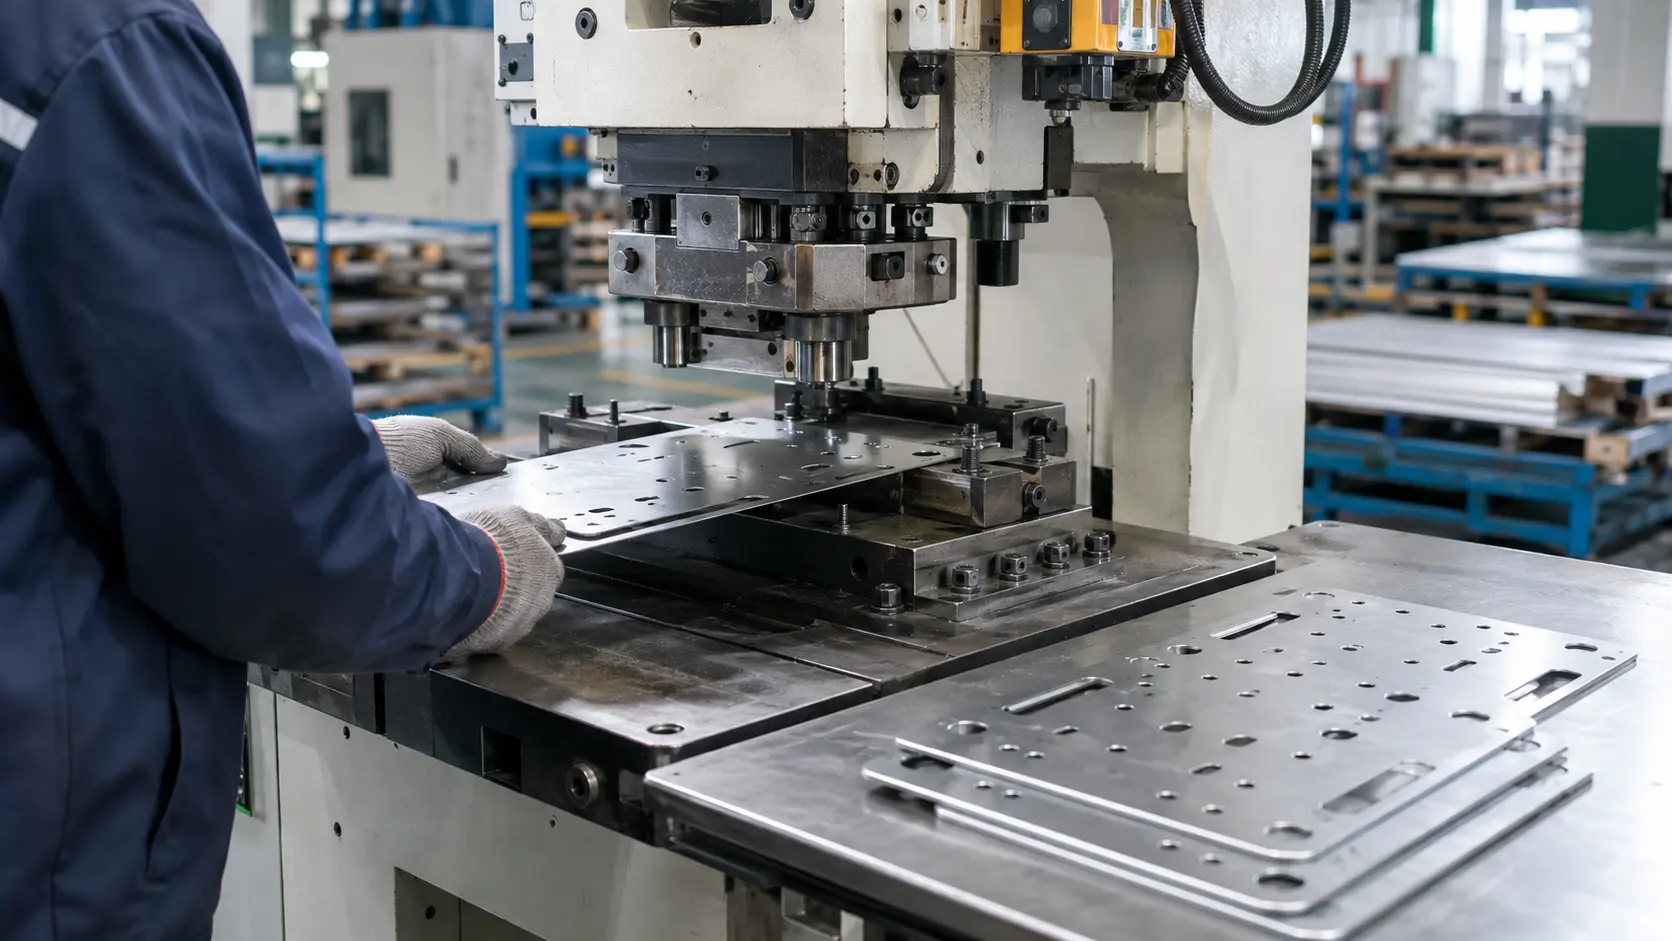
打ち抜き
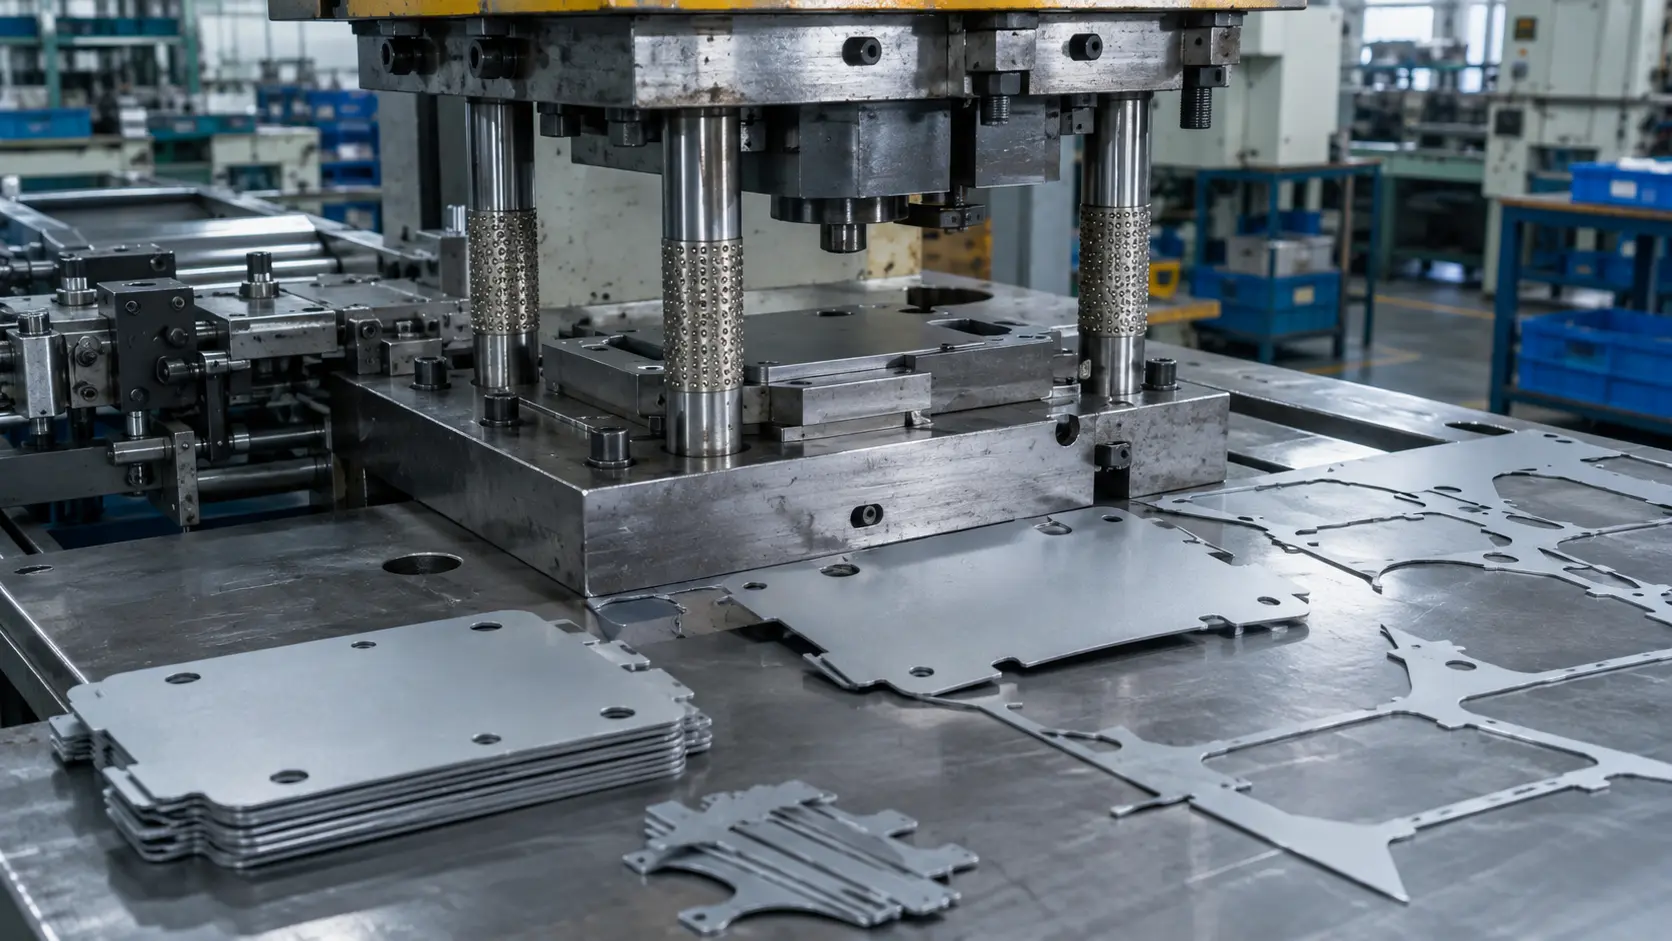
打ち抜きは、パンチとダイを用いて板金に穴、スロット、または切り欠きを形成します。通気孔、取付穴、スロット、その他の機能的な形状に最適です。.
ブランキング
ブランキングは、板またはコイル材料を閉じた輪郭に沿って切断し、必要な平坦形状またはプロファイルを製作します。きれいなエッジと一貫した寸法を確保します。.
フランジ加工
フランジング.
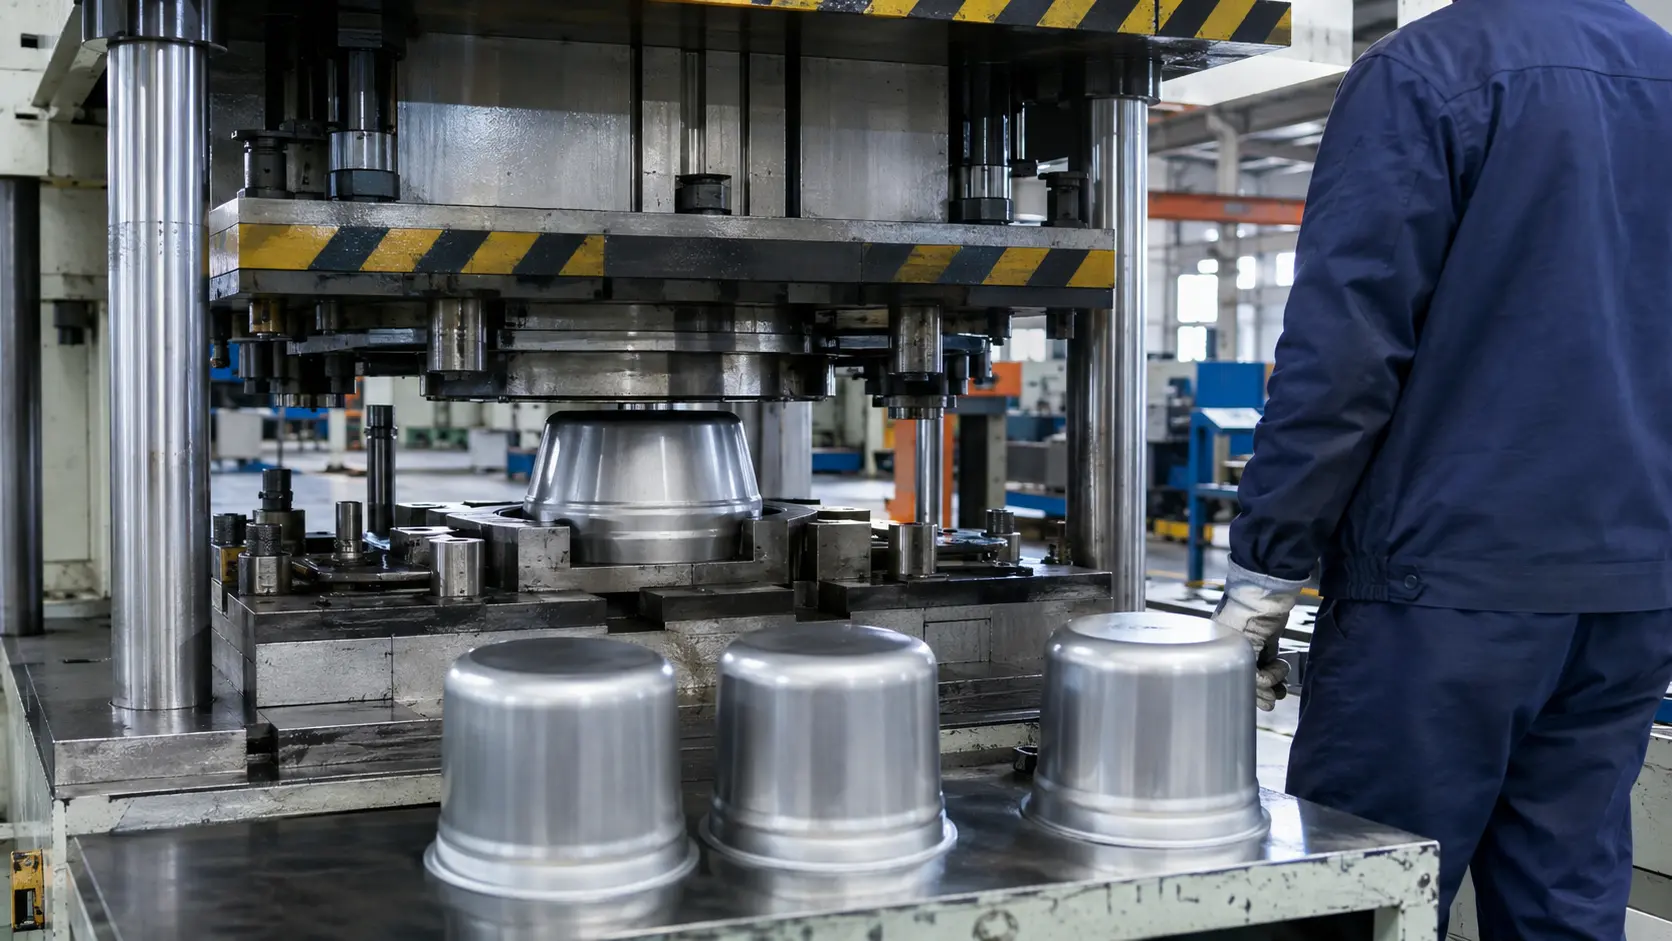
フランジングは、穴または部品の外周に沿って隆起したエッジを成形し、剛性の向上、組立時の位置合わせの改善、または締結、シーリング、補強のための表面を形成します。
深絞り.
図面をお送りいただければ、プロセスレビューと金型のご提案をいたします。 プレス部品
公差参考
金属プレス加工の一般公差参考.
直線寸法
+
| 個別に公差が指定されていない寸法については、該当する場合、ISO 2768-1 クラスmを一般参考として使用できます。最終公差は、部品形状、材料板厚、金型構造、成形の複雑さ、および検査要件によって異なります。 | 公称長さ L (mm) |
|---|---|
| 0.5 – 6 | 0.10 |
| デフォルト公差 (±mm) | 0.20 |
| >6 – 30 | 0.30 |
| >120 – 400 | 0.50 |
| >400 – 1000 | 0.80 |
| >1000 – 2000 | 1.20 |
| >2000 – 4000 | 2.00 |
角度寸法
+
| 短辺長さ L (mm) | デフォルト角度公差 |
|---|---|
| ≤10 | ±1° |
| >10 – 50 | ±0°30′ |
| >50 – 120 | ±0°20′ |
| >120 – 400 | ±0°10′ |
| >400 | ±0°5′ |
外側半径 & 面取り
+
| R または C (mm) | 公称長さ L (mm) |
|---|---|
| 0.5 – 3 | 0.20 |
| >3 – 6 | 0.50 |
| デフォルト公差 (±mm) | 1.00 |