
金属部品のサンドブラスト表面処理
SR MFGでは、塗装、粉体塗装、電着塗装、めっき、その他の表面処理前に確実な下地処理が必要な板金部品や機械加工部品に対し、管理されたサンドブラスト加工を提供しています。
塗膜密着性、防食性、外観要件、お客様の仕様に基づいて、適切なブラスト方法、メディア、清浄度レベル、表面粗さを定義するお手伝いをします。
24時間以内にカスタム見積もりを取得
図面をアップロードしてエンジニアリングレビューを受けてください。
金属サンドブラストとは?
サンドブラストは、研掃材を高速で金属部品の表面に吹き付け、さび、ミルスケール、旧塗膜、その他の汚れや異物を除去する表面処理方法です。適切に管理された表面粗さ(アンカープロファイル)を形成することで、塗膜の密着性を高めるとともに、均一で安定した外観品質を実現します。
最終的な結果は、研削メディアの選定、設備、プロセス管理の適切な組み合わせに依存し、各用途に応じて清浄度、粗さ深さ、表面健全性の適切なバランスを確保します。
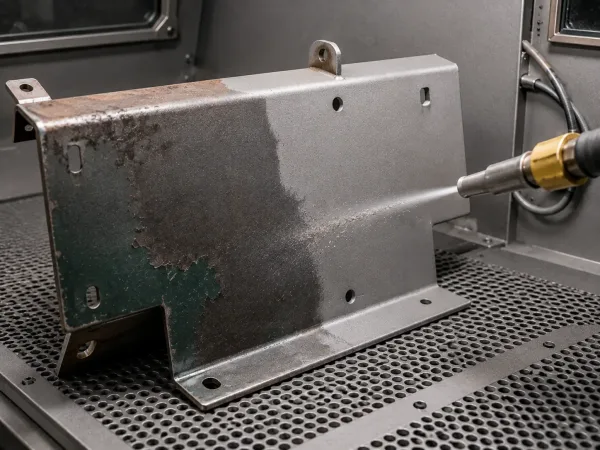
サンドブラスト加工のメリット・デメリット
利点
- 錆、スケール、古い塗膜を迅速に除去します。
- 管理されたアンカープロファイルにより塗膜密着性を向上させます。
- マットまたはテクスチャー外観仕上げに対応します。
- プロセス設定は異なる部品要件に合わせて調整可能です。
制限事項/リスク
- 1 過剰ブラストは繊細なエッジや薄肉部品を損傷する可能性があります。
- 2 残留粉塵やメディアは塗装前に清掃する必要があります。
- 3 一貫性は表面粗さと清浄度の管理に依存します。
- 4 粉塵管理と作業者安全対策が必要です。
金属サンドブラスト(ブラスト加工)の用途
一般的なブラスト用途は、基材、清浄度目標、表面粗さ、後工程の塗装または組立要件によって異なります。
医療・実験室機器
塗装や仕上げ前に清浄で均一な表面を必要とするハウジング、計器パネル、滅菌器カバー、金属部品に使用されます。
新エネルギー・電池設備
電池筐体、太陽光発電取付部品、EV部品、キャビネット構造物に適用され、塗膜密着性と表面均一性を向上させます。
自動車・機械部品
錆除去、前処理、テクスチャー仕上げを必要とするシャシー部品、ホイール、ブラケット、鋳造品、構造部品に適しています。
電子機器・精密筐体
管理された表面粗さと外観均一性を必要とする金属ハウジング、パネル、精密部品に一般的です。
産業設備・フレーム
粉体塗装、塗装、保護仕上げ前に、設備フレーム、溶接組立品、キャビネット、製作部品に使用されます。
塗装前処理
錆、古い塗膜、スケール、汚染物質を除去し、密着性向上のためのアンカープロファイルを形成する効果的な前処理工程です。
エンジニアリングノート: 最終的なブラスト要件は、材料種類、清浄度グレード、表面粗さ目標、外観期待値、後工程の塗装システムに適合させる必要があります。
金属サンドブラストが解決する問題とは?
サンドブラスト加工は、塗装や表面処理前に生じやすい下地処理、密着性、仕上がりの均一性に関する問題の改善に役立ちます。
錆、スケール、古い塗膜
表面汚染は密着性と最終外観を低下させる可能性があります。
錆、ミルスケール、溶接スパッタ、古い塗膜を除去し、清浄な基材を形成します。
必要に応じてISO 8501-1に基づいて清浄度を確認できます。
塗膜密着性不良
平滑または汚染された表面は、剥離、膨れ、塗膜性能の低下を引き起こす可能性があります。
塗装、粉体塗装、保護仕上げのための管理されたアンカープロファイルを形成します。
表面粗さはISO 8503またはASTM D4417法を用いて確認できます。
軽微なバリ・溶接残留物
軽微なバリ、溶接残留物、鋭いエッジ感は組立や外観品質に影響を与える可能性があります。
選定されたメディアと調整されたパラメータにより、エッジ感と表面均一性が向上します。
目視検査と承認済みサンプルが許容仕上げを定義します。
バッチ間変動
手作業による下地処理と管理されていないブラスト処理は、一貫性のない生産結果を生む可能性があります。
管理されたパラメータは、再現可能な出力のために表面処理を標準化するのに役立ちます。
プロセス記録、サンプル承認、検査基準が一貫性の維持に役立ちます。
エンジニアリング注記: 検証には、清浄度レビュー、表面粗さプロファイルチェック、および指定時の任意の密着性または塩水噴霧試験が含まれる場合があります。
適切なブラスト方法の選定方法
ドライアブレシブブラスト
最適な用途: 錆、スケール、旧塗膜の除去、および高スループット表面処理。
注意: 集塵およびブラスト後の清掃が必要です。
ウェットアブレシブブラスト
最適な用途: 低粉塵、化粧面、および管理されたマット仕上げ。
注意: 乾燥およびフラッシュラストの防止を管理する必要があります。
バキュームブラスト
最適な用途: 局所的な補修、敏感な領域、および管理された封じ込め。
注意: オープンブラストよりも生産性が低い。
高圧水ジェット処理
最適な用途: 粉塵を抑えながら、浮き錆、旧塗膜、および汚染物質を除去します。
注意: 通常、アブレシブブラストと同じアンカープロファイルは形成されません。
最終的な方法の選定は、基材の材質、要求される清浄度グレード、表面粗さプロファイルの目標、塗装システム、部品の形状、および検査要件によって決まります。
アブレシブブラストの金属適合性
金属によってブラストメディア、圧力、表面粗さプロファイルの目標に対する反応が異なります。基材の感受性と後工程の仕上げニーズに基づいて方法を選定してください。
一般的な鋼基材
最適- 錆、スケール、旧塗膜の除去に最適
- 構造用鋼および一般的な加工部品に一般的
- 塗装下地処理およびアンカープロファイル形成をサポート
ステンレス鋼
適応可能- 清浄なまたは非鉄系メディアを使用して汚染リスクを低減
- 酸化物除去および均一なマット外観に適する
- 医療、食品、装飾部品によく使用される
アルミニウムおよびマグネシウム合金
穏やかなメディアが必要- 低圧力および低衝撃メディアが推奨される
- 化粧下地処理および軽度の表面活性化に適する
- 外観が重要な部品にはサンプル検証を推奨
銅および真鍮
外観レビュー- 軽度の洗浄および装飾的なテクスチャ制御に最適
- 表面の色およびテクスチャが目に見えて変化する場合がある
- 生産前にメディアの選択を慎重に評価してください
チタンおよび高温合金
プロジェクト別対応- メディアと粗さの目標はケースバイケースで確認する必要があります
- 高仕様、航空宇宙、および耐食部品に使用される
- 生産前にエンジニアリングレビューを推奨
鋳鉄
洗浄に適する- 錆、砂、スケールの除去に効果的
- ハウジング、機械部品、鋳造部品に一般的
- 塗装または再塗装前の洗浄に適する
エンジニアリングノート: 最終的なメディアの選定は、基材の材質、部品の厚さ、清浄度グレード、目標粗さ、塗装システム、および承認済みサンプル要件に基づくべきです。
金属サンドブラストプロセスフロー
金属アブレシブブラストプロセス(動画ウォークスルー)
受入検査
材質、塗装目標、マスキング領域、表面状態、および検査要件を確認します。
洗浄・マスキング
必要に応じて油分や付着汚れを除去し、ねじ部、シール面、その他の重要領域を保護します。
乾燥/予熱
安定したブラスト処理のために表面を整え、湿気に起因する品質リスクを低減します。
研削材ブラスト
選定したメディアと管理されたパラメータでブラスト処理を行い、要求される清浄度と表面粗さを実現します。
除塵/
検査
残留メディアや粉塵を除去し、指定がある場合は外観、清浄度、表面粗さを検証します。
防錆/
梱包
必要に応じてプライマーまたは一時防錆処理を施し、仕上げ面を保護するために部品を梱包します。
エンジニアリング注記: 実際の工程ルートは、基材、清浄度グレード、目標表面粗さ、マスキング要件、後工程の塗装システム、および顧客仕様によって決定されます。
サンドブラストの要件をレビューする準備はできましたか?
どのブラストメディアや表面粗さがお客様の部品に適しているかご不明ですか?図面、基材、現在の表面状態、目標清浄度、必要な表面粗さ、後工程の塗装プロセス、検査要件をお送りください。当社のエンジニアリングチームが用途を確認し、適切なブラスト処理方法をご提案します。
関連する板金部品・用途
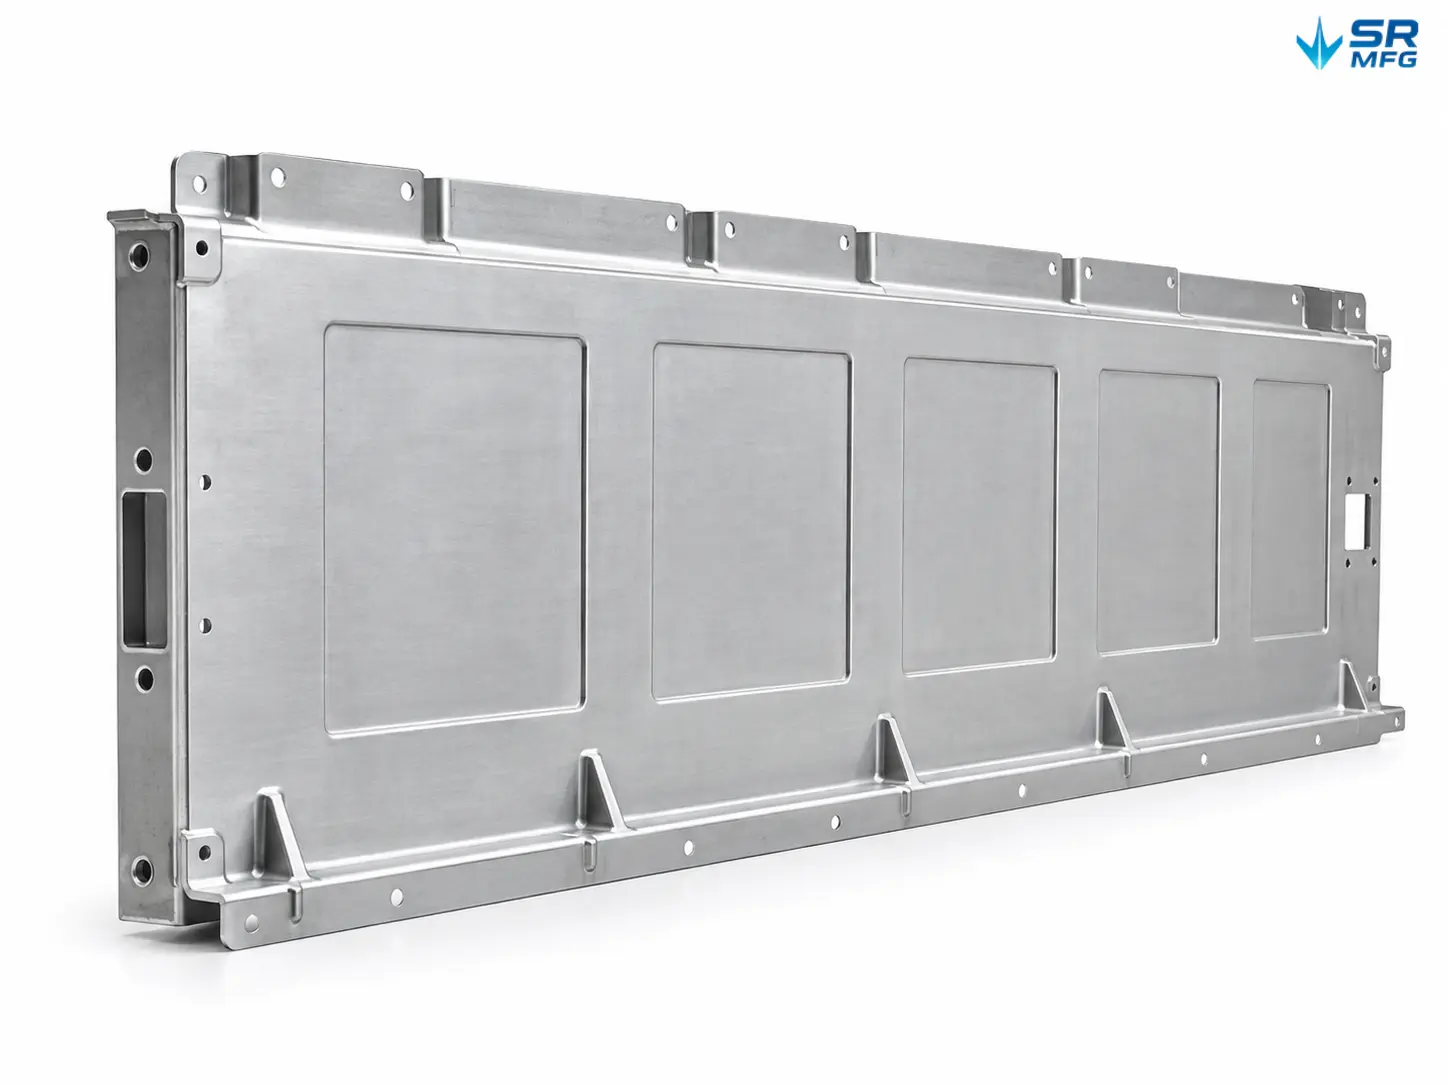
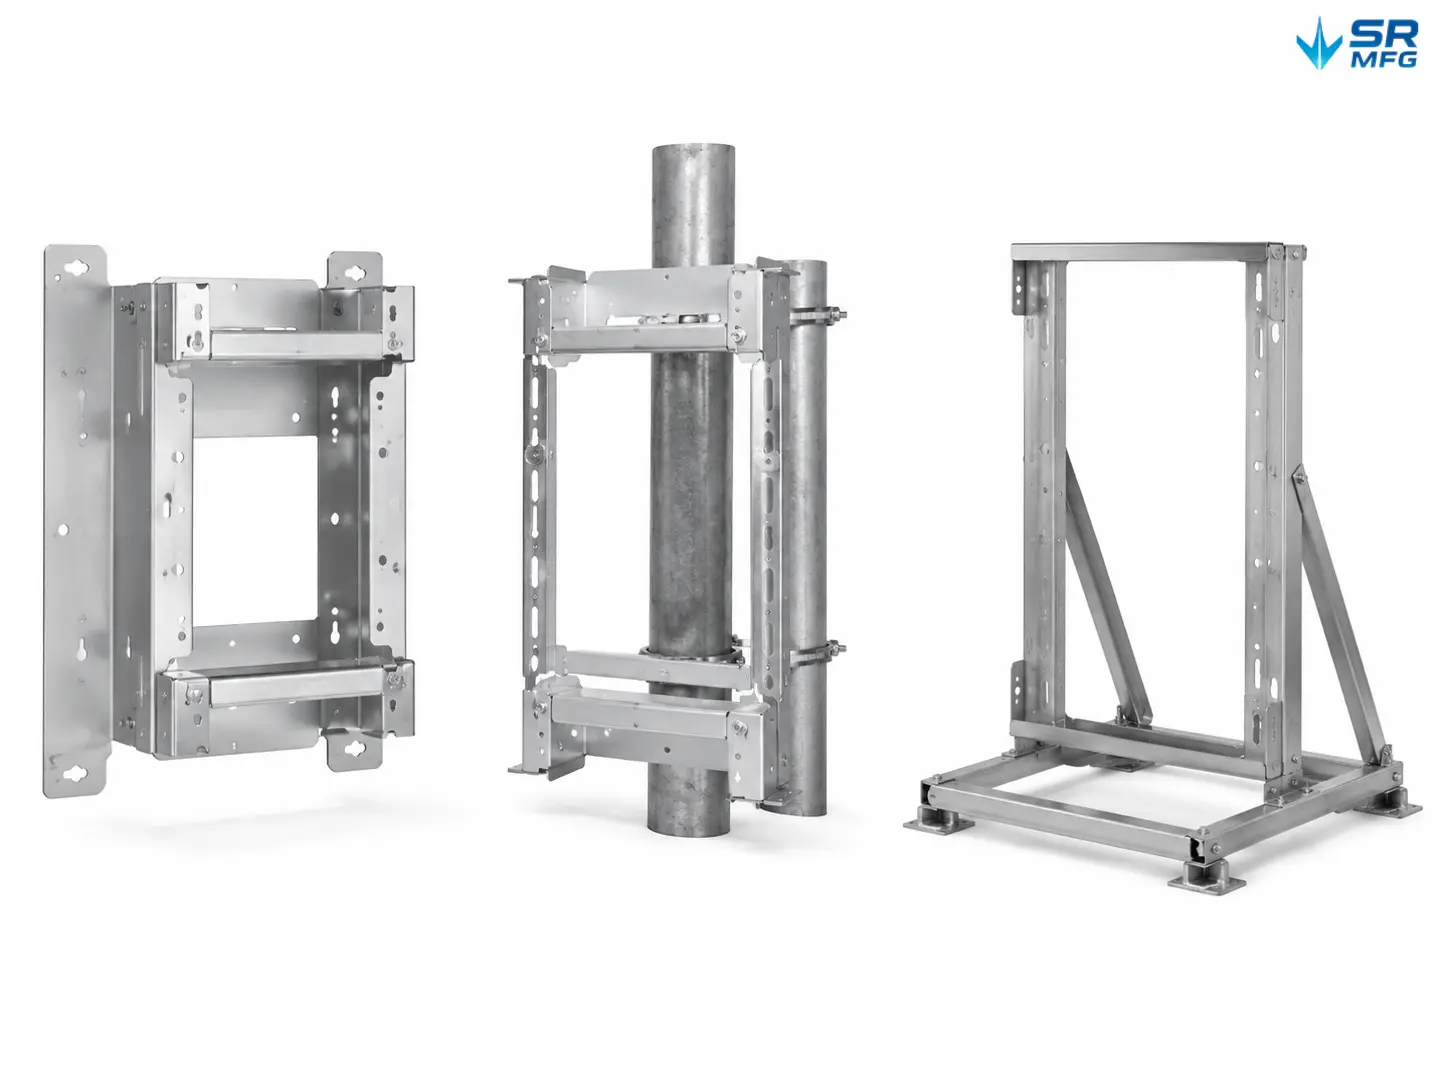
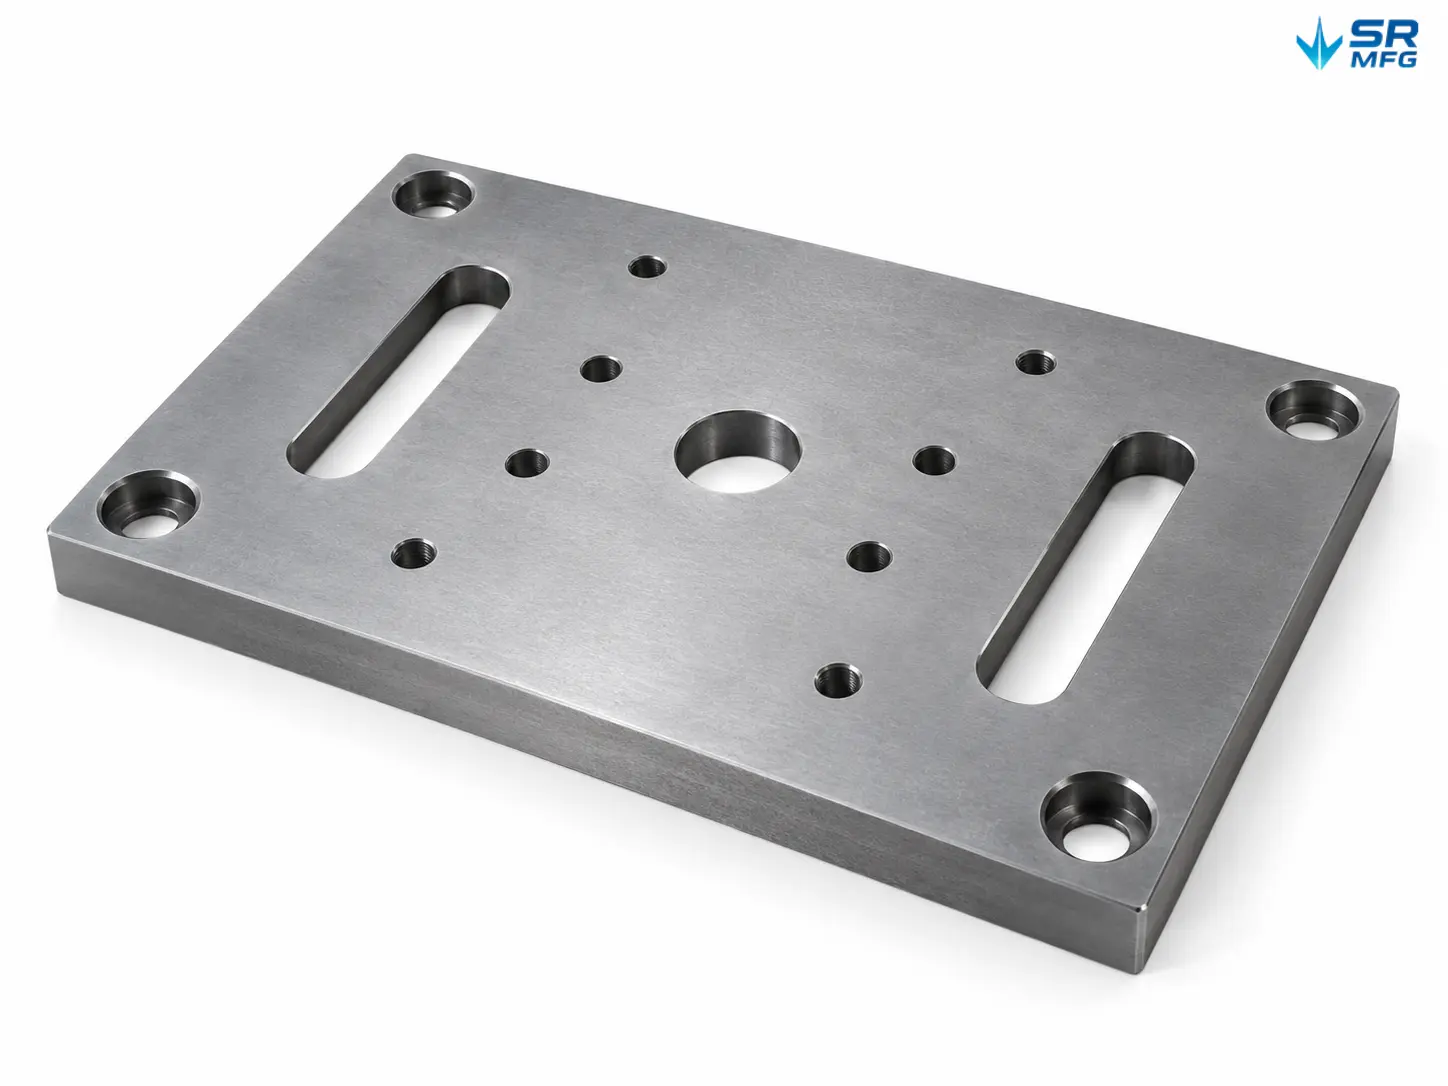
金属研削材ブラスト よくある質問
部品の機能と要求仕上げに基づいて工程ルートを選定します。以下を含みます: 乾式研削材ブラスト, ガラスビーズブラスト (通常、よりサテン調の外観を得るため)、および ショットブラスト。業界では、より正確な包括的用語としてしばしば 研削材ブラスト または メディアブラスト (メディアは必ずしも「砂」とは限りません)が用いられます。
もし使用しているなら ISO 8501-1 システムを使用する場合、一般的な指示は Sa 2½(徹底的ブラスト洗浄)です:表面には目視可能な油、グリース、汚れ、ミルスケール、錆、コーティングが存在しないこと。許容される残留物は、わずかな斑点状または筋状の変色のみです。
もし使用しているなら AMPP/SSPC-SP 10 / NACE No.2(ニアホワイト)を使用する場合、一般的な合格基準は 変色が各単位面積の5%を超えないこと です。
立ち上げ時に、 A面, 目視領域を明確に定義し、(該当する場合は) テクスチャ方向も定めます。その後、メディアサイズと固定パラメータウィンドウを管理し、 承認済みサンプル を生産基準として使用します。必要に応じて、粗さ比較片および/または測定記録を用いてロット間の一貫性を管理します。
その可能性はあります—特に薄板、長尺で細長い部品、鋭いエッジ、局所的な荷重に敏感な構造物では。リスクを軽減するために、 ブラスト圧力、スタンドオフ距離、角度、滞留時間を管理し、 重要な嵌合部のマスキング/保護を行います。厳しい公差の部品については、まず試作品での検証を推奨します。
機能的な マスキングマップを作成します。例:ねじ穴のプラグ封止/保護、シール面および嵌合面へのブラスト処理の制限または排除、規定の電気接点部の保持(または下流工程の要件に応じた処理)により、組立干渉や機能不良を回避します。
ブラスト処理直後の鋼材は急速に再酸化する可能性があります。条件が許せば、 プライマー/粉体塗装へできるだけ早く(理想的には当日中に) 移行するか、一時的な保護を施すことを推奨します。許容される時間枠は、湿度、取扱い/暴露条件、およびお客様の仕様によって異なります。
技術資料
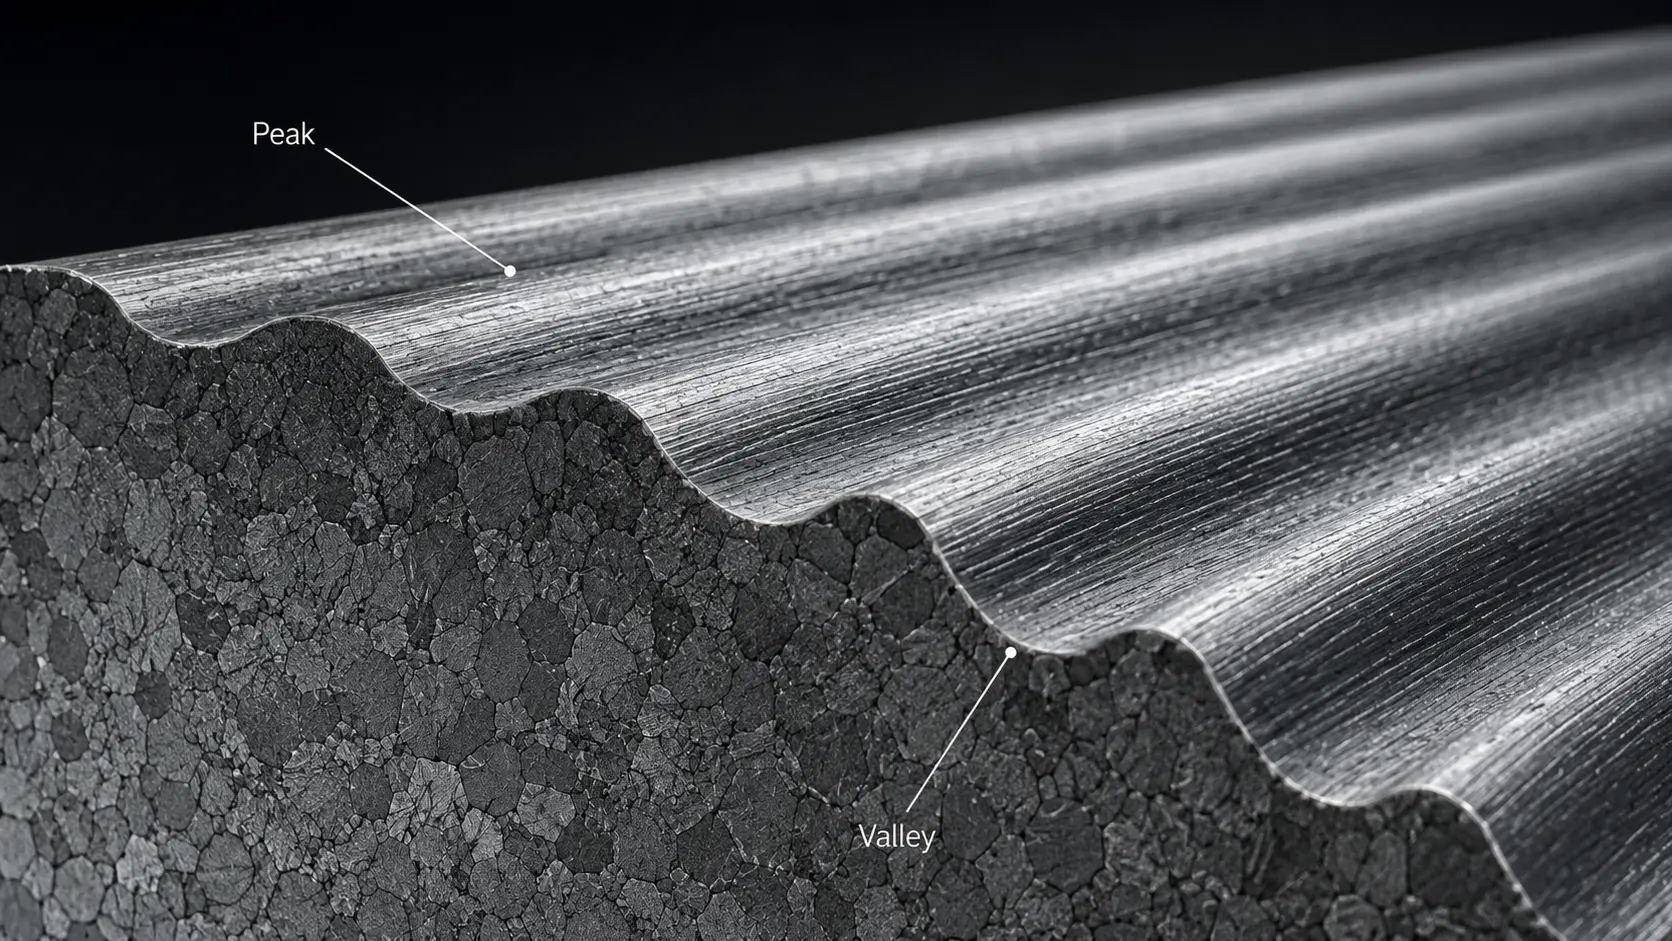
表面粗さ解説:Ra vs Rz、図面指示記号と加工プロセス別の値
双瑞2026-08-27T03:06:24+00:002026年8月19日|
すべての製造表面にはテクスチャがあります。拡大すると、肉眼では滑らかに見えるものが景観を現します [...]
CNCタレットパンチングコスト:見積もりを左右する5つの要因、隠れたコスト、そして削減方法
双瑞2026-09-12T08:07:40+00:002026年9月10日|
板金図面一式を製作工場に送ると、CNC [...]の見積もりを受け取ります
溶接用板金重ね継手設計:重なり、板厚、プロセス選定
双瑞2026-08-15T09:07:24+00:002026年8月11日|
重ね継手は板金加工のあらゆる場面で使用されています。筐体、ブラケット、HVACダクト、電気機器ハウジング — あらゆる組立品において [...]
大量受注向け板金レーザー切断生産能力:完全ガイド
双瑞2026-09-21T07:42:48+00:002026年10月6日|
大量生産のジレンマ:レーザー切断能力が制約となる時 月間10,000個の板金部品が必要です。[...]
