Shuangruiと提携して製造コストを削減 30% そして効率を向上させます。

金属曲げ加工サービス2026-09-30T07:24:26+00:00

精密板金部品向け金属曲げ加工サービス

カスタム成形部品、試作品、量産向けのOEM板金曲げ加工。.

±0.1 mm
曲げ精度
3~5日
試作リードタイム
試作
量産まで

24時間以内にカスタム見積もりを取得

図面をアップロードしてエンジニアリングレビューを受けてください。.

空白フォーム (#4)

SR MFGの金属曲げ加工が選ばれる理由

試作品から量産板金部品まで安定した曲げ品質を、工程設定から最終納品まで一貫管理。.

安定した量産

トレーサブルな製造プロセスと体系的な品質管理体制により、一貫した量産を実現。.

DFMコラボレーション

エンジニアリング主導のDFMコラボレーションを通じて、設計段階で金属曲げプロセスと製造コストを最適化します。.

金属曲げ部品

ワンストップ製造

金属曲げ加工から最終出荷まで、ワンストップの板金製造サービスを提供します。.

プロセス最適化

治具段取り、曲げ順序、プロセスパラメータを最適化し、量産における再現性向上と手直し削減を実現します。.

曲げ加工の課題 一般的な課題 SR MFGのアプローチ
曲げ角度の一貫性 バッチ間で曲げ角度が変動し、組立手直しが発生する可能性があります。. プレスブレーキパラメータの標準化と検査により、成形部品の一貫性を維持します。.
部品サイズ・板厚範囲 小規模工場では、大型または複雑な曲げ加工を外注する場合があります。. 複数のプレスブレーキで、小型精密部品、パネル、フレーム、溶接構造物に対応します。.
曲げ+溶接のひずみ 曲げ加工と溶接を別々に処理すると、後工程で位置ずれや収縮の問題が発生します。. 曲げ、溶接、組立を一体で検討し、ひずみリスクを低減します。.
試作から量産への再現性 試作品は合格しても、異なる機械や作業者により量産でばらつきが生じる場合があります。. 同一のプロセスウィンドウ、治具段取り、検査基準を試作から量産まで一貫して適用します。.
対応能力

SR MFGの精密金属曲げ加工能力

ブラケット、フレーム、筐体、パネル、溶接構造物などのOEM板金部品について、製造前に材料板厚、曲げ半径、治具段取り、有効曲げ長さ、後工程の溶接・組立要件を評価します。.

CNCプレスブレーキ曲げ加工

自動
ベンディングセンター

角度測定・補正

試作から量産まで

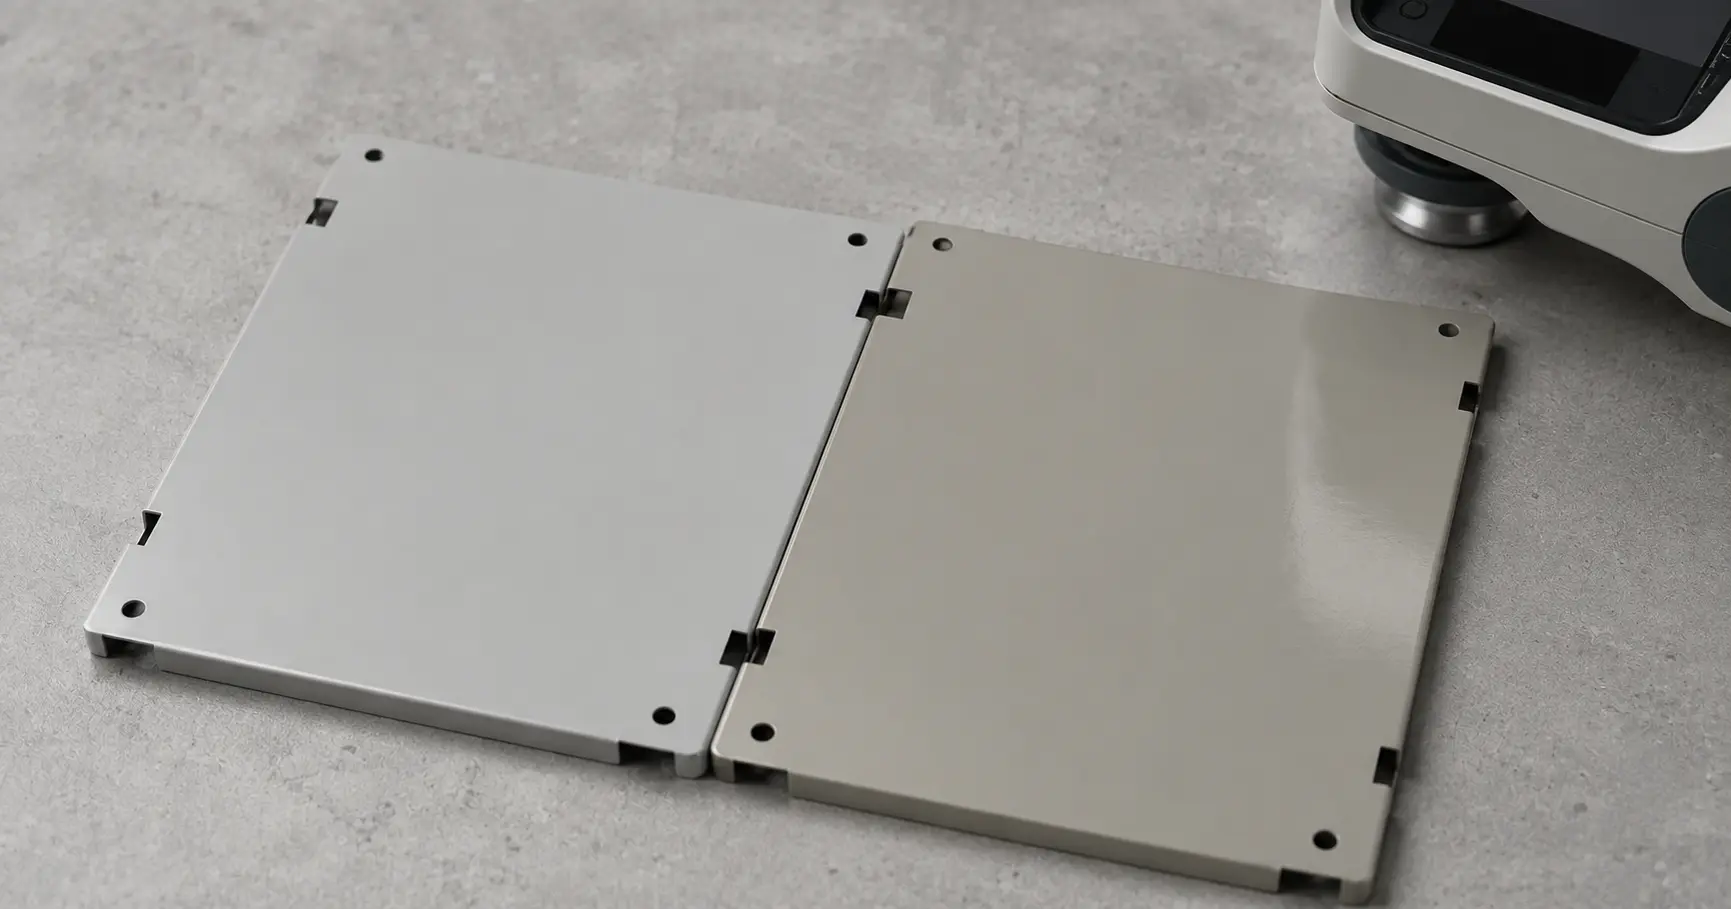
プレスブレーキ曲げ加工後に1.2mm研磨ステンレス鋼板に残された工具痕と圧痕のマクロビュー

機械・生産体制

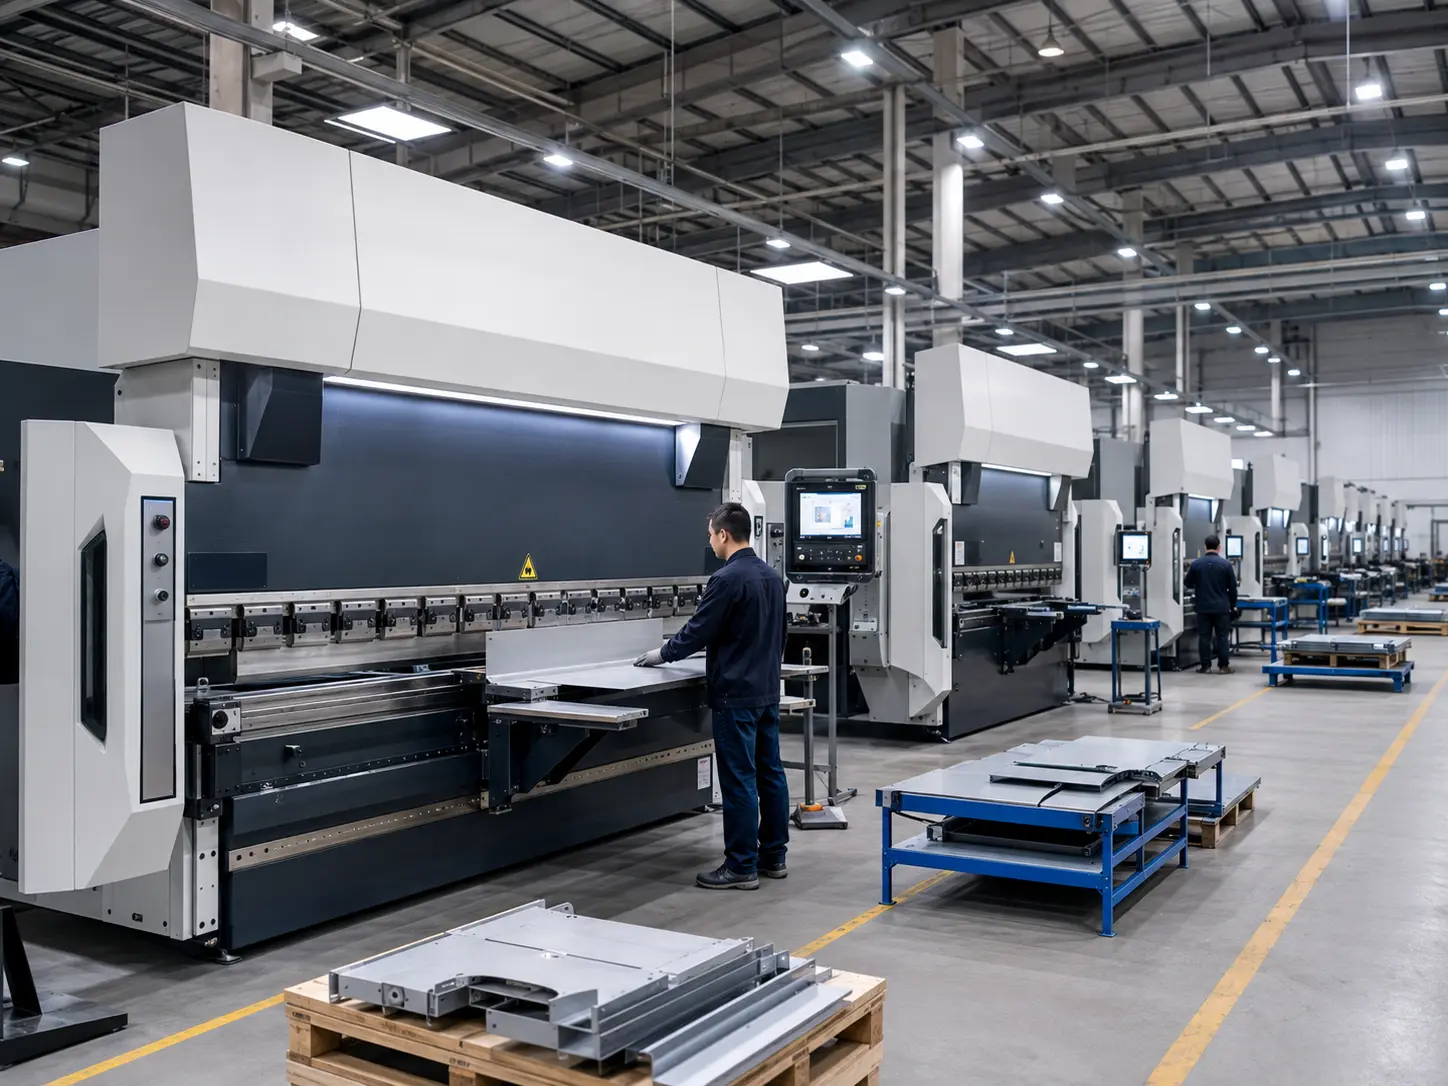
SR MFGは炭素鋼、ステンレス鋼、アルミニウム部品向けに複数のCNCプレスブレーキと自動ベンディングセンターを運用しています。オフラインプログラミング、角度測定、曲げ補正により、試作から量産まで安定した曲げ精度を実現します。.

主な特長

  • 全自動ベンディングセンター2台 高再現性の量産向け

  • CNC・油圧プレスブレーキ22台 小型から大型トン数までの曲げ加工に対応

  • 炭素鋼、ステンレス鋼、アルミニウムに対応

  • オフラインプログラミング、角度測定・曲げ補正

  • トン数と有効曲げ長さ別の計画生産

加工能力:ステンレス鋼 1.2 mm、冷延鋼板 1.5 mm、アルミニウム 2.0 mm

曲げ長さ:1,500 mm
最小成形サイズ:350 × 150 mm(四辺)、150 mm(二辺)
運転効率:0.5 s/ストローク(最大連続曲げ速度)
CNCシステム:STAR300-LGX

加工能力:ステンレス鋼 6 mm / 冷延鋼板 8 mm / アルミニウム 10 mm
曲げ長さ:4,000 mm
最小成形サイズ:200 × 150 mm
運転効率:5 mm/s(4+1軸)
CNCシステム:DELEM DA58T

加工能力:ステンレス鋼 2 mm / 冷延鋼板 3 mm / アルミニウム 4 mm
曲げ長さ:2,000 mm
最小成形サイズ:100 × 80 mm
運転効率:10 mm/s(4軸)
CNCシステム:CYBELEC CT12

加工能力:ステンレス鋼 3 mm / 冷延鋼板 4 mm / アルミニウム 5 mm
曲げ長さ:3,200 mm
最小成形サイズ:120 mm(二辺)
運転効率:8 mm/s(3+1軸)
CNCシステム:ESA S540

加工能力:ステンレス鋼 2 mm / 冷延鋼板 3 mm / アルミニウム 4 mm
曲げ長さ:3,200 mm
最小成形サイズ:200 × 150 mm
運転効率:6 mm/s(6軸)
CNCシステム:STAR300-LGX

推定日間曲げ加工能力

推定能力は、部品サイズ、材料厚さ、曲げ複雑度、金型段取り、検査要件により変動します。.

設備カテゴリ 数量(台) 能力 / 台(個/日) 推定日間生産量(個/日)
自動曲げセンター 2 1,536 3,072
サーボCNCプレスブレーキ 5 960 4,800
大型油圧プレスブレーキ 4 384 1,536
中小型プレスブレーキ 11 132 1,452
曲げ加工能力合計 22 — 10,860 個/日

* 能力は標準的な生産計画に基づく推定値です。実際の生産量は変動する場合があります。.

一般的な板金曲げ加工方法

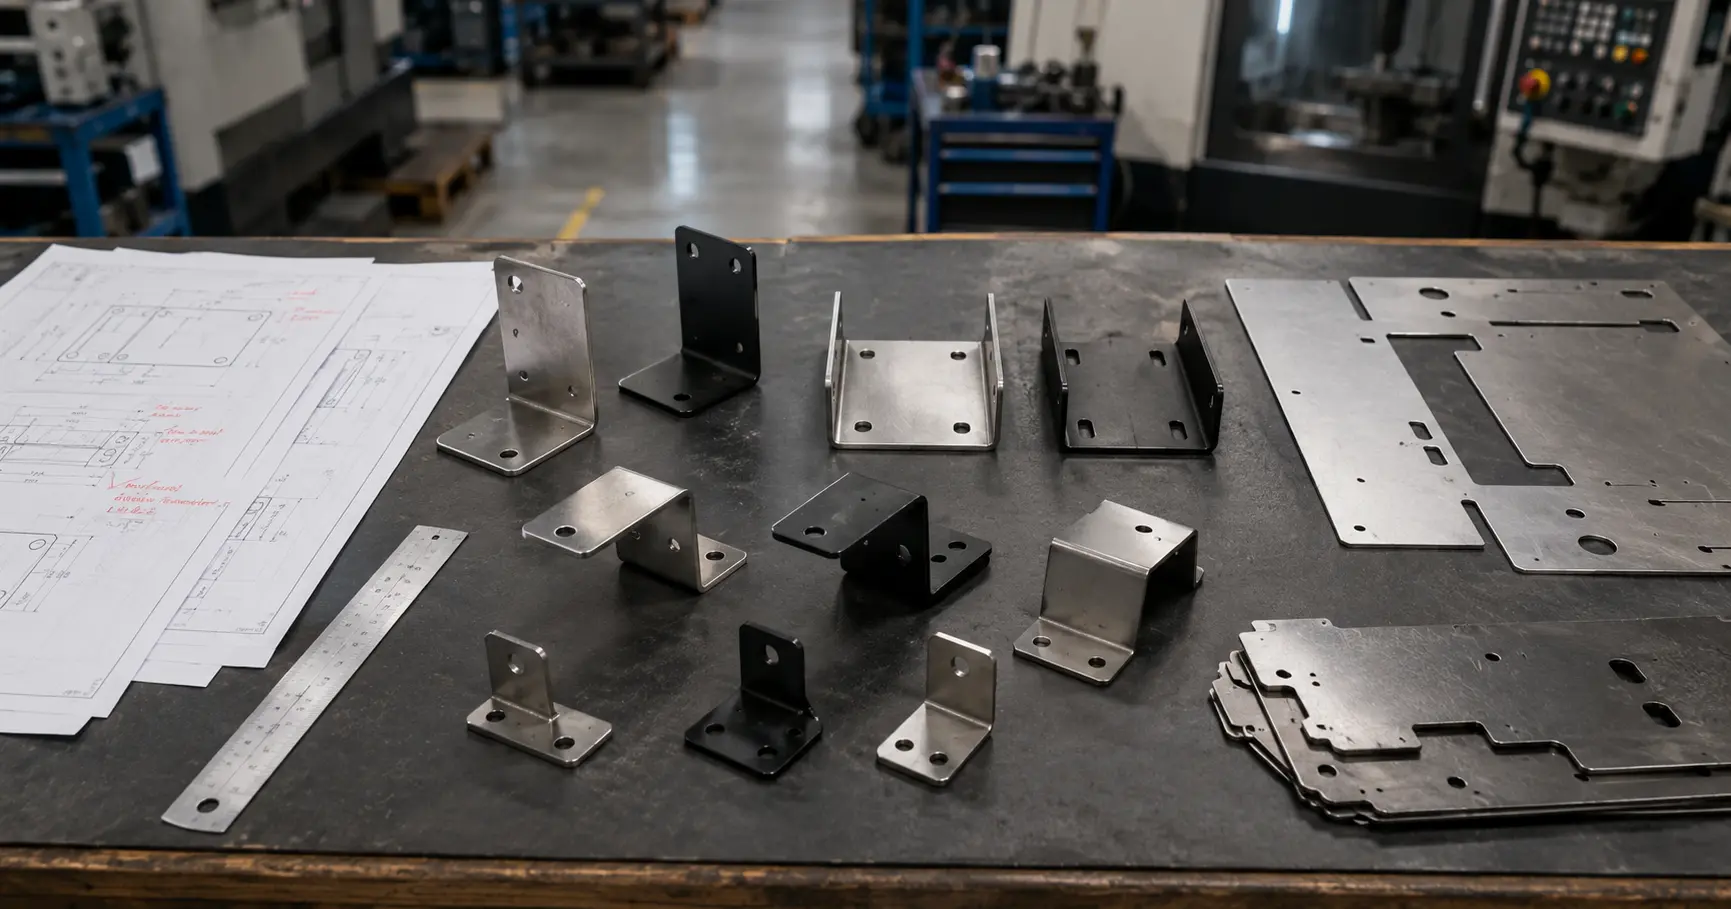
多くの板金プロジェクトにおいて、金属曲げはレーザー切断された平板ブランクを機能的なブラケット、カバー、トレイ状の構造部品に変える重要な工程です。曲げが一貫して行われないと、組立時に隙間、歪み、穴の位置ずれなどの問題がすぐに発生します。.
SR MFGでは、金属曲げは二次的な工程ではありません。統合された板金生産ラインにおける、厳密に管理された品質重視の工程です。.
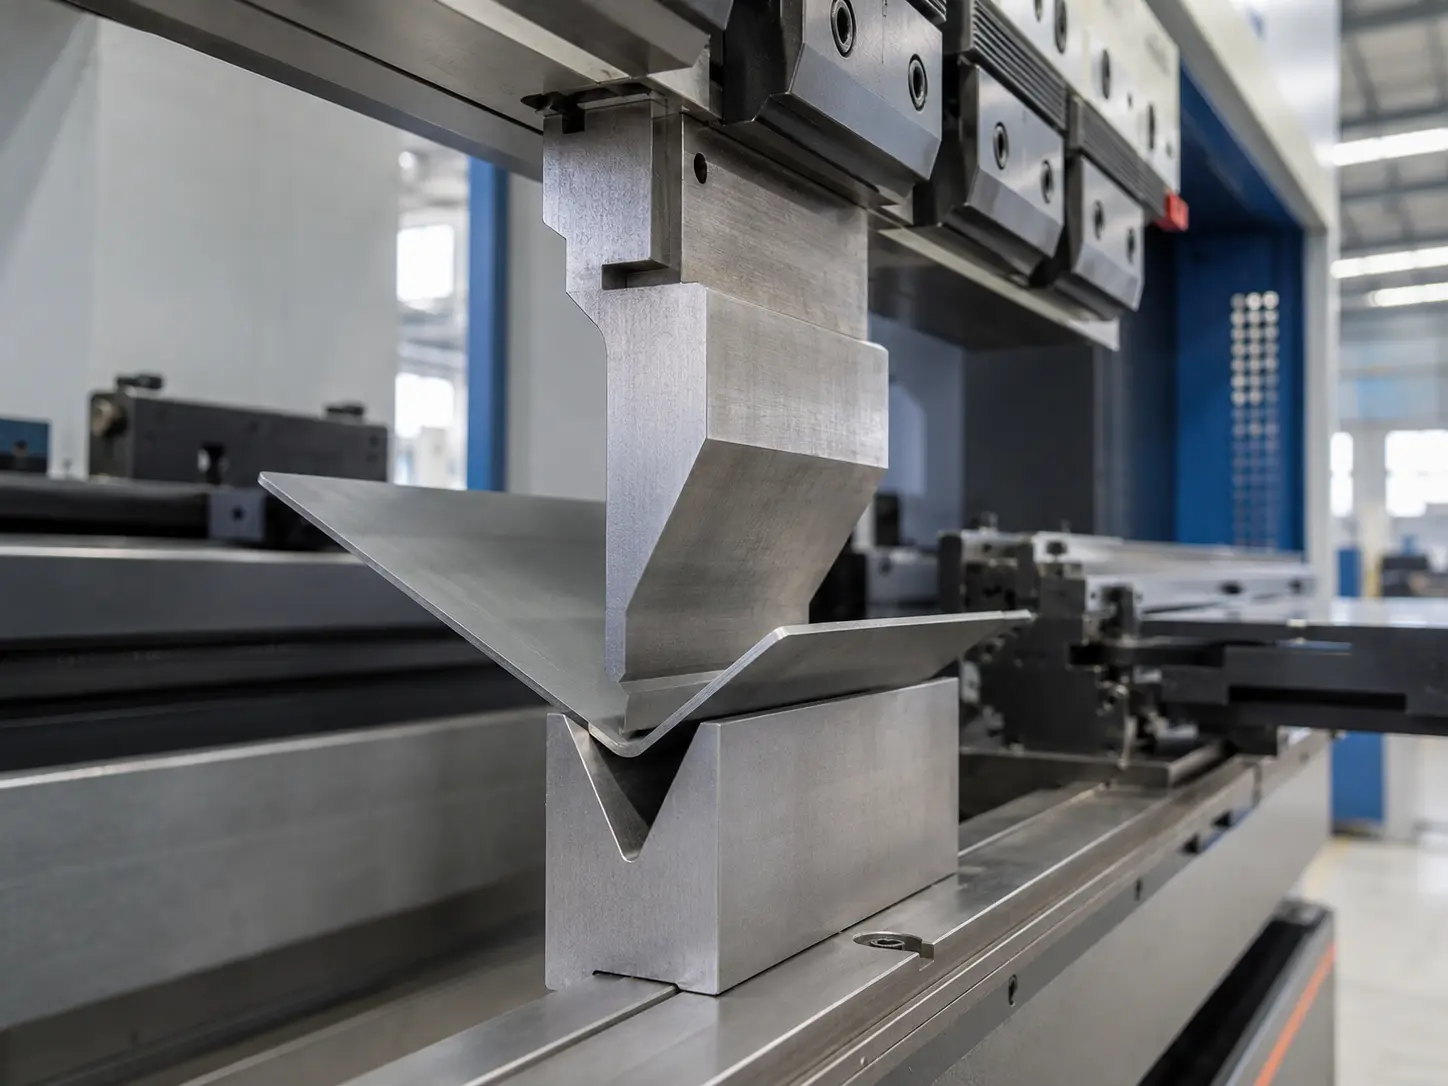
V曲げ

V曲げは、V字型のパンチとダイを使用して直線的な曲げを成形します。一貫した曲げ角度が要求されるブラケット、カバー、トレイ、筐体、一般的な板金部品に最も一般的な方法です。.
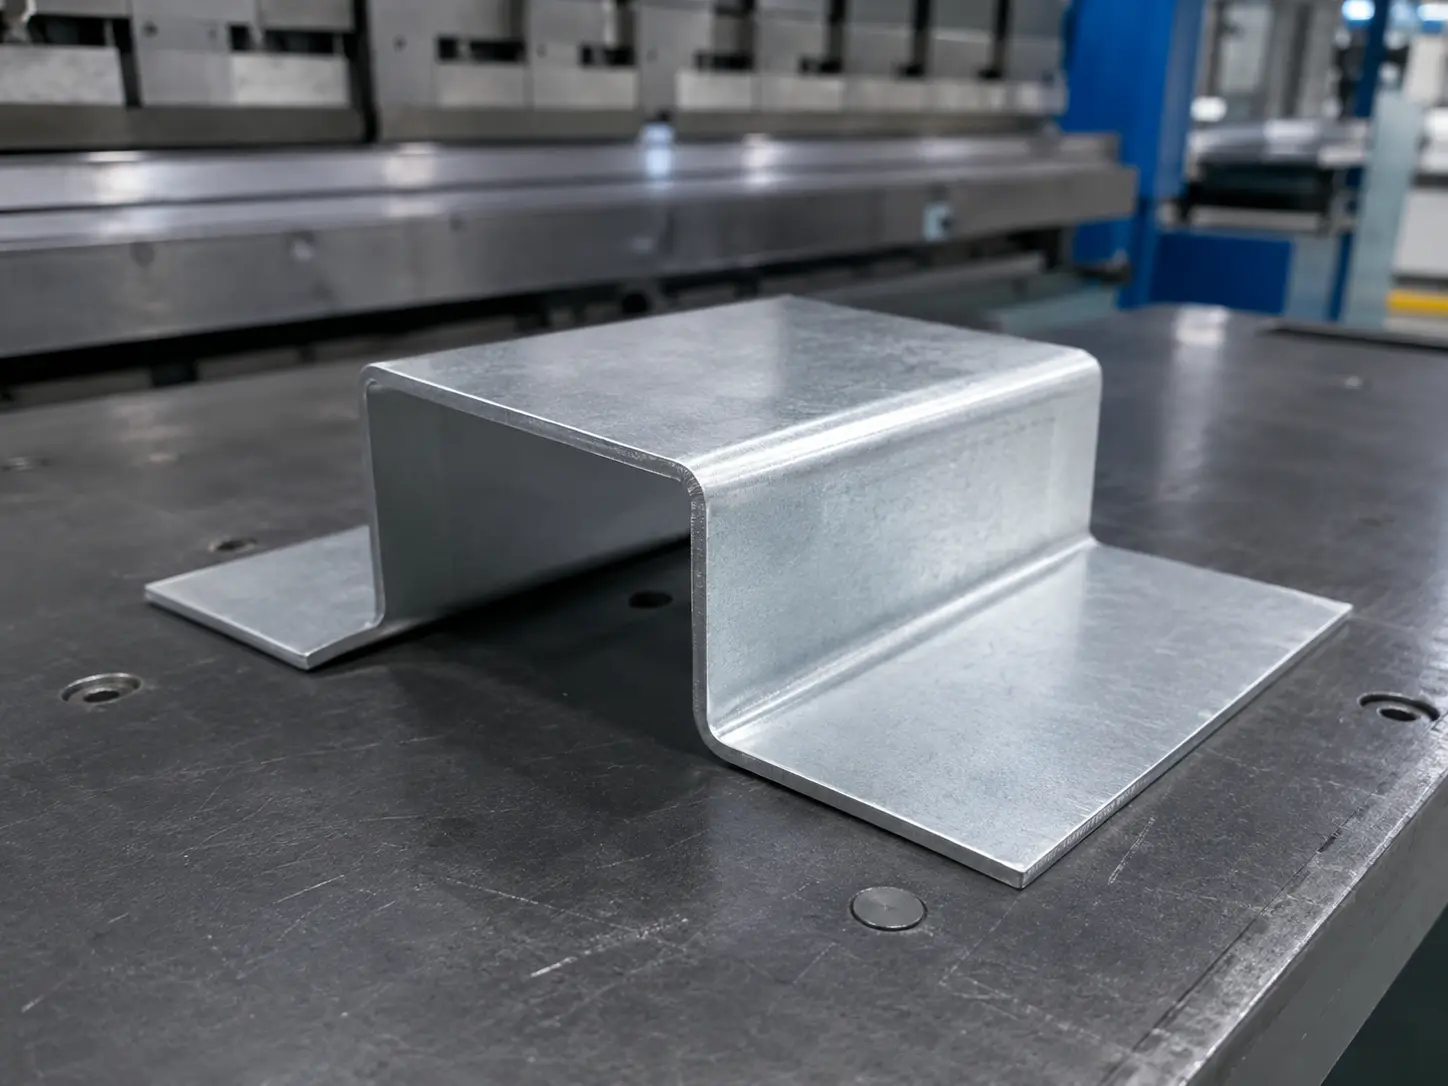
Z曲げ

Z曲げは、間に段差を設けて逆方向に2つの曲げを成形します。クリアランスと位置合わせが重要なオフセットブラケット、取付フランジ、カバー、組立板金構造に使用されます。.
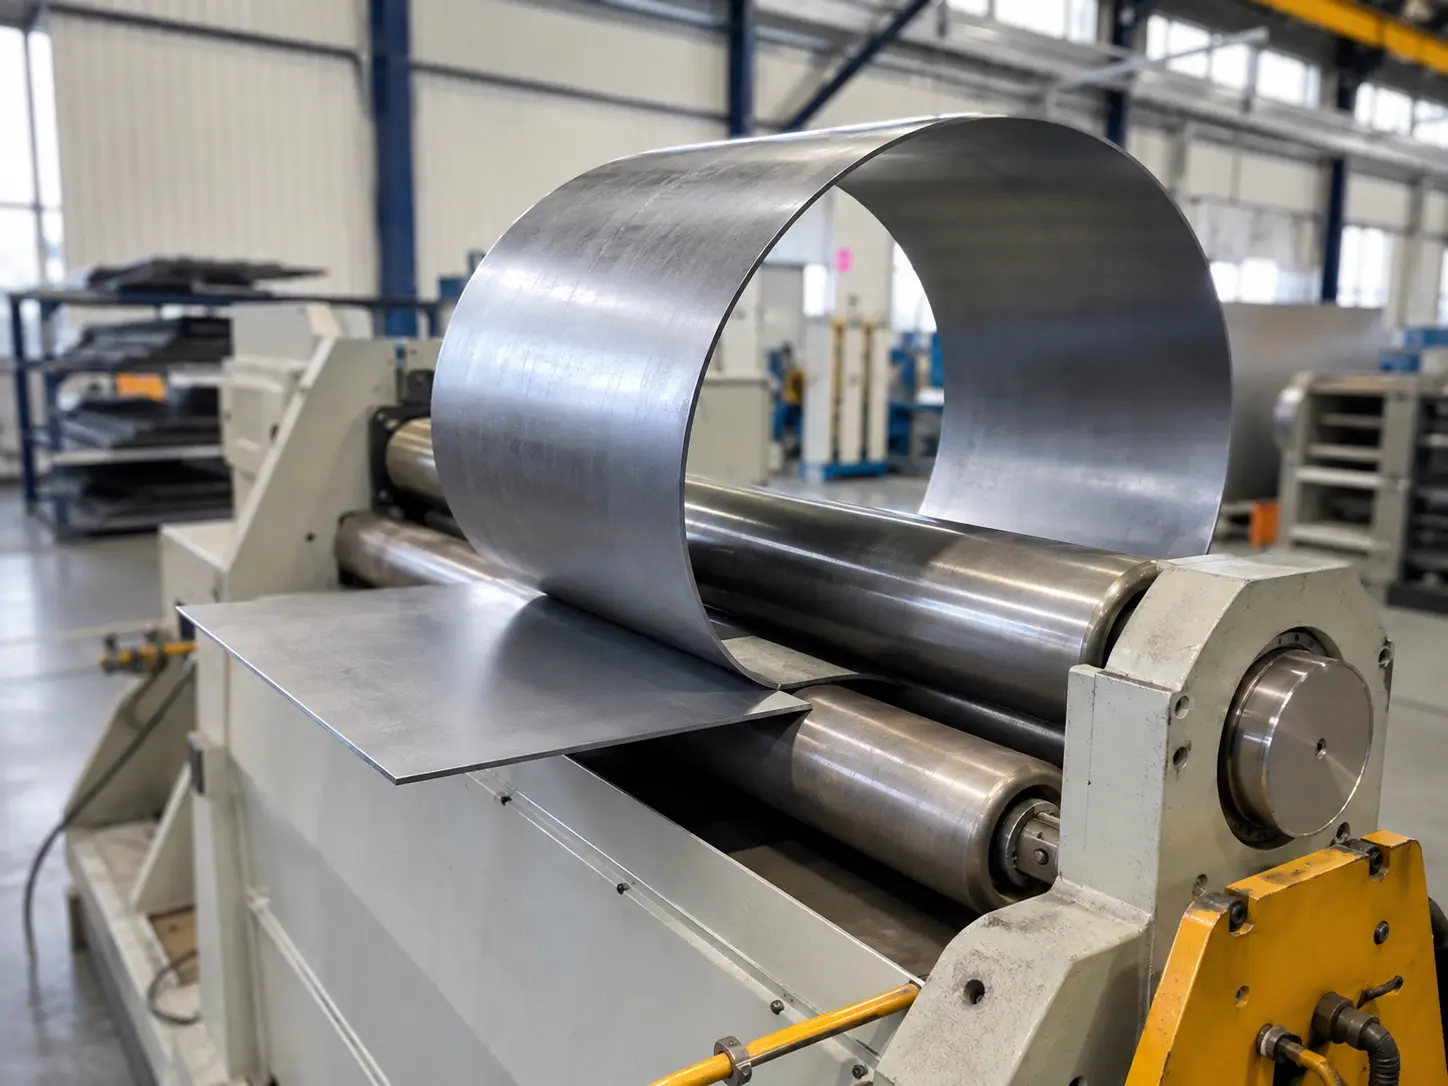
ロール曲げ(湾曲)

ロール曲げは、回転するロールを使用して大半径の曲線、円弧、リング、円筒形状を作成します。滑らかな連続成形が要求される湾曲カバー、ガード、パネル、部品に適しています。.

一般的な金属曲げ公差

曲げ公差は、材料厚さ、曲げ長さ、曲げ半径、金型、部品形状、検査要件によって決まります。.
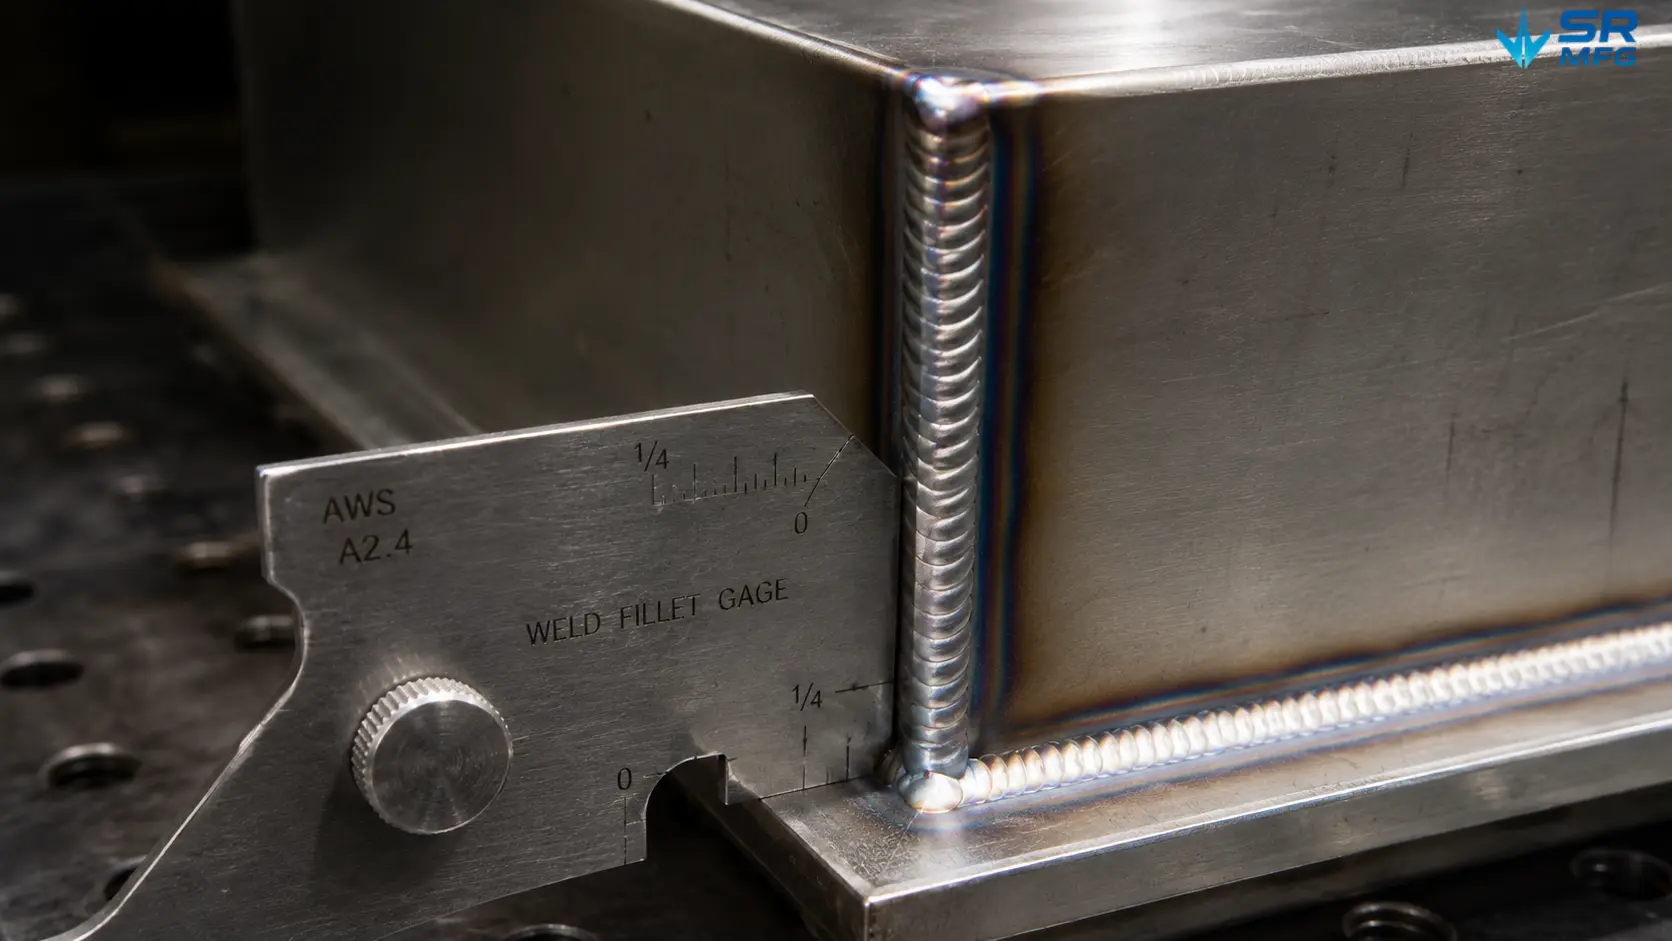
目視溶接検査中にTIG溶接ステンレス鋼コーナー継手の脚長を測定する溶接フィレットゲージ

寸法公差

一般的な成形部品の寸法は、図面要件、材料特性、検査チェックポイントに基づいて管理できます。.

  • 直線寸法:±0.10 mm(標準)
  • 穴位置:±0.10 mm
  • フランジ長さ:±0.10 mm
  • 平坦度:300 mm あたり ≤0.20 mm

*図面レビューにより、より厳しい公差に対応可能です。.

曲げ角度公差

曲げ角度の一貫性は、プレスブレーキの段取り、角度測定、曲げ補正によって維持されます。.

  • 標準角度公差:±1.0°
  • 精密角度公差:±0.5°(ご要望に応じて)
  • 再現性(同一部品):±0.5°

*実際の角度公差は材料と板厚によって異なります。.

重要特性

組立や機能に影響する重要特性は、特に注意してレビューおよび管理されます。.

  • 曲げ半径:±0.20 mm
  • エッジ距離:±0.10 mm
  • 直角度:100 mm あたり ≤0.10 mm
  • ねじれ:
    300 mm あたり ≤0.20 mm

*安定した工程と適合金型に基づきます。.

金属曲げの一般的な材料

SR MFGの金属曲げサービスは、試作品、小ロット、大量生産に対応し、一般的な工業用板金材料を幅広くカバーしています。材料の選定は、曲げ半径、スプリングバック、表面保護、仕上げオプション、最終組立品質に影響します。.

当社が一般的に曲げ加工する材料

金属曲げの一般的な材料には、炭素鋼、亜鉛めっき鋼板、アルミニウム合金、ステンレス鋼があります。最良の結果を得るには、生産前に曲げ板厚、最小曲げ半径、表面仕上げ、後処理要件をまとめて検討する必要があります。.

  • 炭素鋼

  • 亜鉛めっき鋼板

  • アルミニウム合金

  • ステンレス鋼

  • 特殊コーティング鋼板

炭素鋼

推奨曲げ板厚:0.5~3.0 mm

一般的な用途:設備筐体、キャビネット、ブラケット、自動車部品

曲げ加工の注意点:寸法安定性と表面品質が良好で、精密成形部品に適しています。.

相対コスト:低

対応仕上げ:粉体塗装、焼付塗装、電着塗装、めっき

耐食性:普通;通常、表面保護が必要です。.

材料の詳細を見る →

推奨曲げ板厚:1.5~6.0 mm

一般的な用途:構造部品、重機部品、ブラケット、フレーム

曲げ加工の注意点:より強度の高い成形部品に適していますが、表面スケールと曲げ割れのリスクを考慮する必要があります。.

相対コスト:低

対応仕上げ:防錆油、塗装、前処理後の粉体塗装

耐食性:普通;通常、表面処理が必要です。.

材料の詳細を見る →

亜鉛めっき材料

推奨曲げ板厚:0.5~2.5 mm

一般的な用途:屋外機器カバー、電気キャビネット、HVAC部品、家電パネル

曲げ加工の注意:曲げ半径と金型は亜鉛層を保護し、皮膜の剥離を低減する必要があります。.

相対コスト:中

対応可能な表面処理:溶融亜鉛めっきまま、粉体塗装、塗装

耐食性:良好

材料の詳細を見る →

推奨曲げ厚さ:0.5~2.0 mm

一般的な用途:コンピュータシャーシ、電子機器ハウジング、小型家電筐体

曲げ加工の注意:成形品に対して良好な表面均一性を提供します。同一箇所での繰り返し曲げは避けてください。.

相対コスト:中

対応可能な表面処理:めっき、粉体塗装、塗装、電着塗装

耐食性:良好

材料の詳細を見る →

推奨曲げ厚さ:0.8~2.0 mm

一般的な用途:屋根パネル、屋外カバー、家電背面パネル、看板部品

曲げ加工の注意:曲げ加工中は被膜表面を保護してください。硬い金型は被膜を損傷する可能性があります。.

相対コスト:中

対応可能な表面処理:被膜まま、カラー塗装、保護コーティング

耐食性:良好

材料の詳細を見る →

アルミニウム合金

推奨曲げ厚さ:0.8~4.0 mm

一般的な用途:船舶部品、屋外筐体、装飾パネル、軽量ブラケット

曲げ加工の注意:良好な成形性と耐食性を有し、多くの曲げアルミニウム板部品に適しています。.

相対コスト:中

対応可能な表面処理:陽極酸化処理、粉体塗装、電着塗装

耐食性:優良

材料の詳細を見る →

推奨曲げ厚さ:1.0~3.0 mm

一般的な用途:構造部品、鉄道車両部品、ヒートシンク、機械フレーム

曲げ加工の注意:5052より強度は高いですが曲げ性は低くなります。より大きな曲げ半径または熱処理が必要になる場合があります。.

相対コスト:中~高

対応可能な表面処理:陽極酸化処理、粉体塗装、フッ素樹脂塗装

耐食性:優良

材料の詳細を見る →

ステンレス鋼

推奨曲げ厚さ:0.5~2.0 mm

一般的な用途:食品加工設備、厨房設備、医療部品、一般設備カバー

曲げ加工の注意:炭素鋼より大きな曲げ力が必要です。圧延方向と表面保護を考慮する必要があります。.

相対コスト:高

対応可能な表面処理:ヘアライン加工、鏡面研磨、不動態化処理

耐食性:優良

材料の詳細を見る →

推奨曲げ厚さ:0.5~1.5 mm

一般的な用途:装飾部品、コスト重視のステンレス製品、屋内筐体

曲げ加工の注意:304より延性と耐食性が低くなります。沿岸部や高塩分環境には推奨されません。.

相対コスト:中~高

対応可能な表面処理:ヘアライン加工、粉体塗装、塗装

耐食性:良好

材料の詳細を見る →

注意: 推奨曲げ厚さと曲げ半径は、材料グレード、調質、厚さ、金型、曲げ長さ、部品形状によって異なります。生産前に図面を共有いただき、エンジニアリングレビューをお受けください。.

金属加工プロジェクトを始める準備はできましたか?

お客様のプロジェクトに最適な材料がわからない場合は、お気軽にお問い合わせください。当社のエンジニアリングチームが、強度、重量、耐食性、総コストに基づいて適切な材料グレードと板厚をご提案します。

業界別・金属曲げ加工アプリケーション

SR MFGは、産業機器、キャビネット、ブラケット、フレーム、筐体、構造アセンブリに使用されるOEM板金部品の金属曲げ加工サービスを提供しています。試作検証から安定した量産まで、多様なアプリケーション分野に対応しています。.
産業機械

データセンター・IT機器

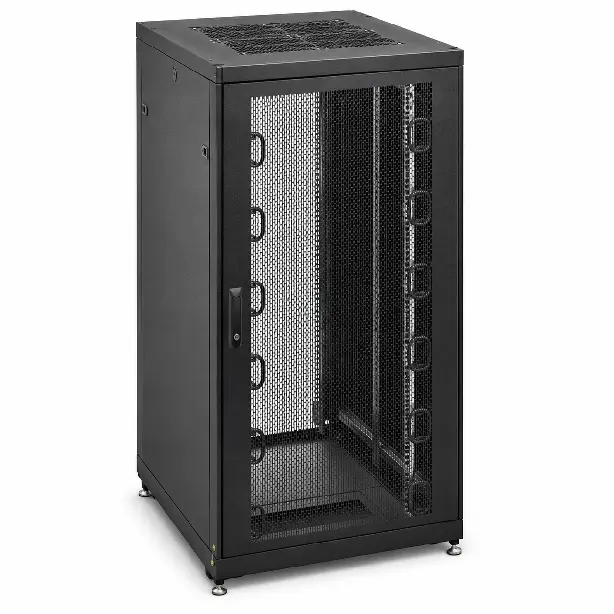
データセンター、ネットワークインフラ、ITハードウェア向けの板金曲げ加工部品。.

  • サーバーラックフレーム・レール
  • ケーブルマネジメントトレイ
  • キャビネットパネル・ドア
  • 取付ブラケット・プレート

コンシューマーエレクトロニクス

民生用電子機器の筐体、内部ブラケット、ディスプレイ構造体、精密板金アセンブリ向けのカスタム金属曲げ加工部品。.

  • デバイス筐体・カバー
  • 内部支持ブラケット
  • ディスプレイ取付構造
  • スピーカー・オーディオ金属部品
  • 小型精密成形部品

電気設備

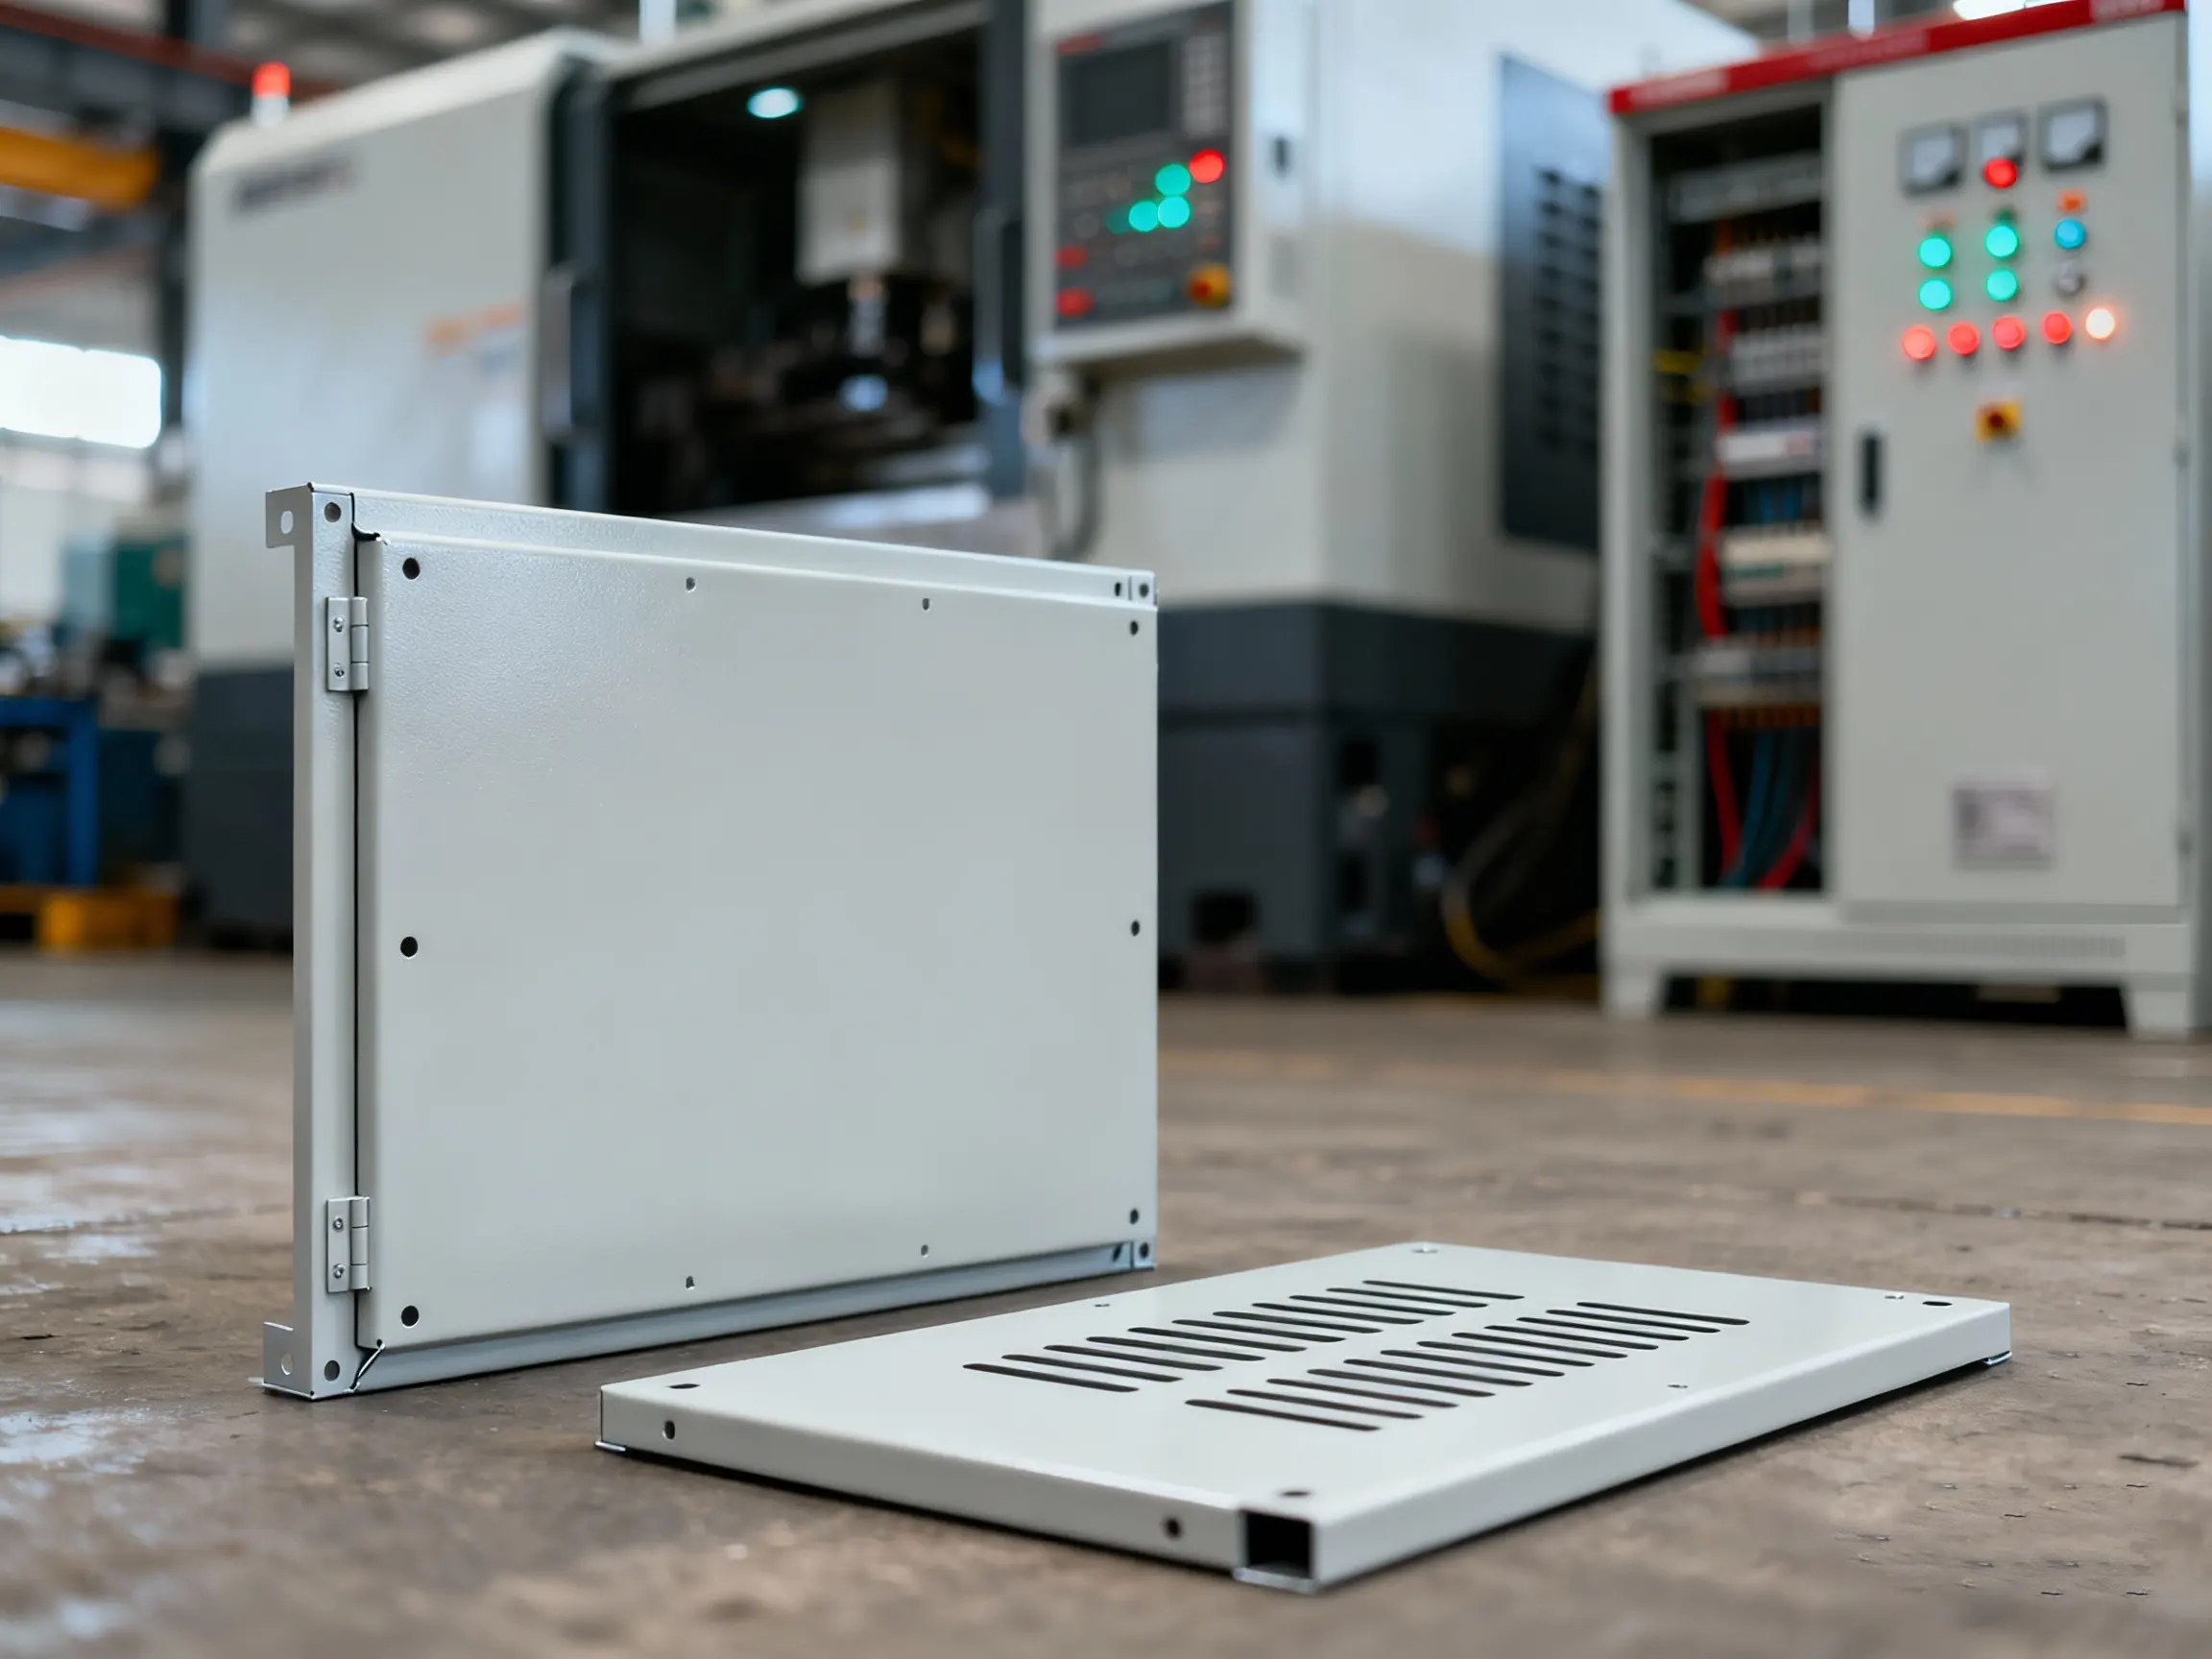
電気筐体、制御盤、配電ユニット、産業用電気システム向けの曲げ板金部品。.

  • 電気キャビネット筐体
  • 制御ボックスパネル
  • 端子取付板
  • DINレールブラケット
  • 通気・アクセスパネル

産業機械

機械、自動化システム、生産設備、構造機械アセンブリ向けの金属曲げ加工部品。.

  • 機械カバー・ガード
  • 設備フレーム
  • コンベアブラケット
  • センサー取付プレート
  • 保護パネル&シールド

新エネルギーシステム

EV充電設備、バッテリーシステム、蓄電キャビネット、電力変換ユニット向けの板金曲げ加工ソリューション。.

  • バッテリー筐体部品
  • 充電ステーションキャビネット
  • 蓄電キャビネットパネル
  • バスバーサポートブラケット
  • パワーモジュールハウジング

屋外設備

屋外筐体、設備カバー、BBQグリル、照明システム、構造用固定具向けの耐候性曲げ板金部品。.

  • 屋外設備筐体
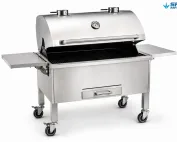
  • BBQグリル板金本体
  • 保護カバー&パネル
  • 取付ブラケット
  • 耐候性構造部品

お客様の用途に合わせて設計

単品試作から大量生産まで、SR MFGは金属曲げ加工部品において一貫した品質、厳しい公差、信頼性の高い納期をお約束します。.

— 当社のワークフロー —

図面から完成した曲げ板金部品まで

明確なワークフローにより、曲げ加工のリスクを低減し、製造可能性を確認し、試作から量産までの納期を管理します。.
  • 1

    図面またはサンプルのご提供
    STEP、DXF、DWG、PDFなどの2D/3Dファイルを、数量、材質、表面処理、目標納期とともにご送付ください。.

  • 2

    エンジニアリングレビュー&DFM提案
    当社のエンジニアが、曲げ半径、穴と曲げ線の距離、成形可否、材料選定、潜在的なリスクを生産開始前に確認します。.

  • 3

    見積り&納期確認
    単価、必要な場合は金型費用、推定納期、推奨配送方法を含む詳細なお見積りを提供します。.

  • 4

    試作&検証
    新規プロジェクトでは、まず試作品を製作し、寸法、機能、組立適合性、成形安定性を検証できます。.

  • 5

    量産&品質管理
    バッチ生産中は、合意された検査基準に従い、曲げ角度、重要寸法、補正設定、表面品質を監視します。.

  • 6

    仕上げ、梱包&出荷
    オプションの仕上げサービスには、バリ取り、粉体塗装、塗装、電気めっき、サブアセンブリがあります。完成品はお客様のご要望に従って梱包・出荷されます。.

設計上の考慮事項 金属曲げ

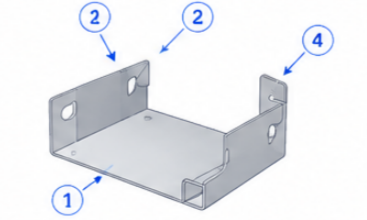
金属曲げ加工は、構造強度、組立精度、製造可能性に影響を与えます。SR MFGは生産前に曲げ半径、フランジ長さ、穴位置、曲げ順序を確認し、変形、割れ、金型干渉の低減を支援します。.
01

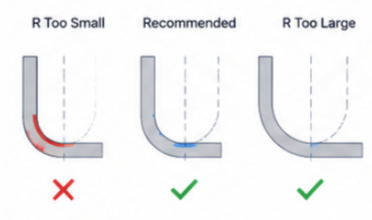
曲げ半径

材料と板厚に適した曲げ半径を使用し、割れリスクを低減し成形安定性を向上させます。.

02

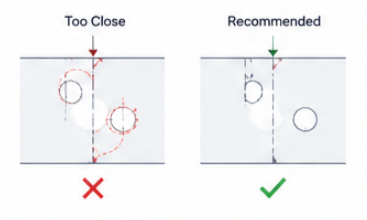
穴と曲げ線の距離

成形時の変形を防ぐため、穴、スロット、ノッチを曲げ線から離してください。.

03

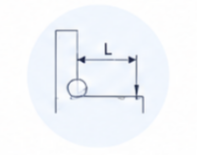
フランジ長さ&平坦度

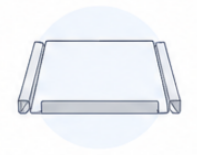
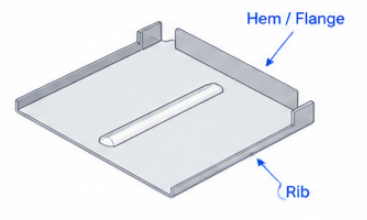
金型接触に十分なフランジ長さを確保し、ヘム、リブ、フランジを追加してパネルの平坦度を向上させます。.

04

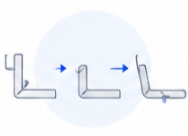
曲げ順序

複数の曲げがある部品では、公差の累積や金型干渉を避けるため、曲げ方向と順序を早期に計画してください。.

-価格決定要因

金属曲げ加工の価格:コストを決定するものは何か?

金属曲げ加工のコストは、材料、板厚、部品形状、公差要件、表面仕上げ、生産量に影響されます。.
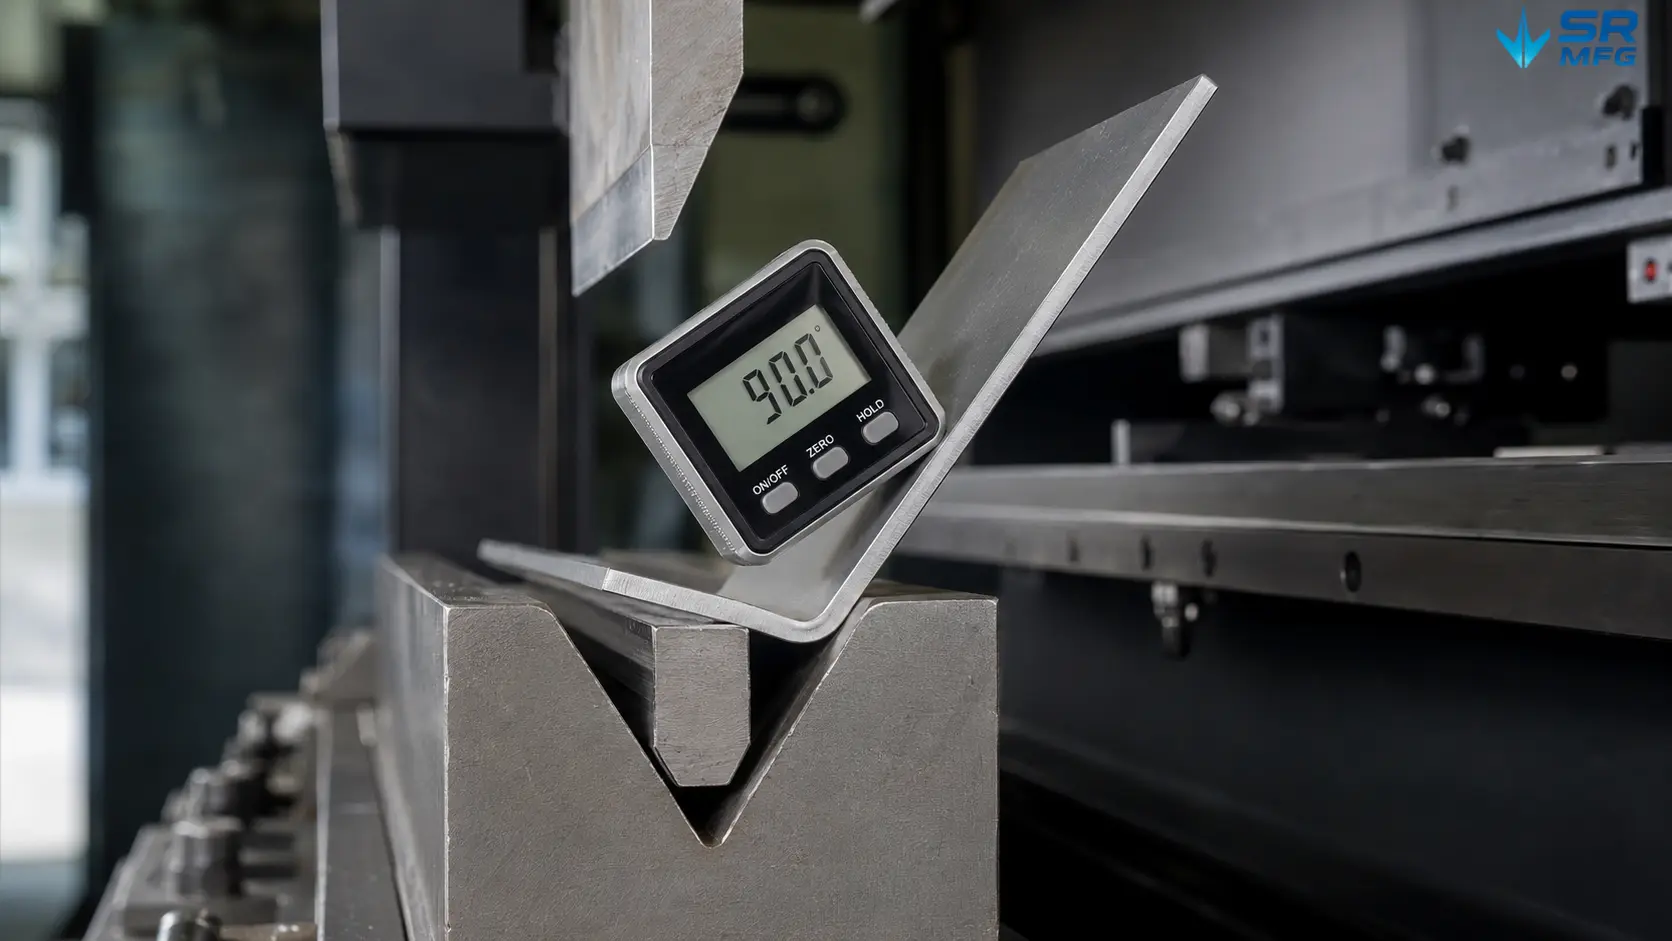
プレスブレーキ成形検査中に板金ブラケットの曲げ精度を測定するデジタル角度ゲージ
  • 当社の価格モデルは、実際の製造要因を反映しており、単なる「曲げごとの」数値ではありません。そのため、OEMのお客様にとってコストと品質が予測可能です。.

材料&板厚

厚いまたは硬い材料は、より大きな曲げ力、特殊金型、長い段取り時間を必要とします。.

部品形状&曲げ複雑度

複数の曲げ方向、短いフランジ、小さな半径、曲げ線付近の穴は、成形難易度を高めます。.

公差&外観要件

厳しい角度公差、平坦度、外観面、傷なし要件は、検査とハンドリングのコストを増加させます。.

バッチサイズ&リピート注文

より大きなリピート注文は、プログラミング、段取り、検査時間をより多くの部品に分散することで、単価を低減できます。.
SR MFGが設計・製造する金属曲げ加工製品

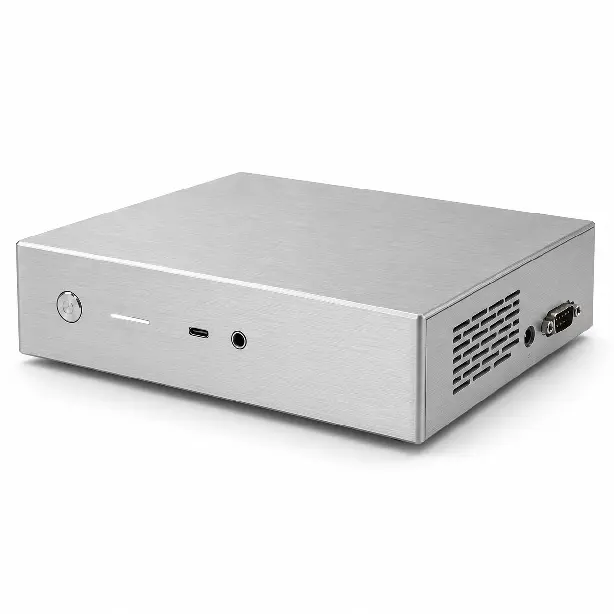
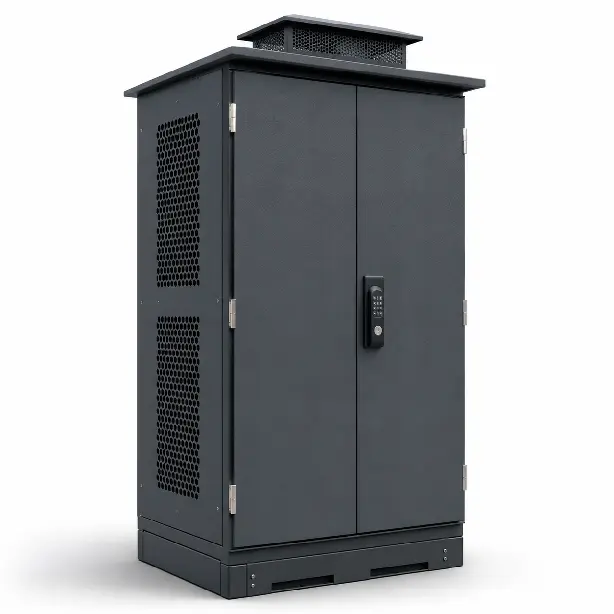
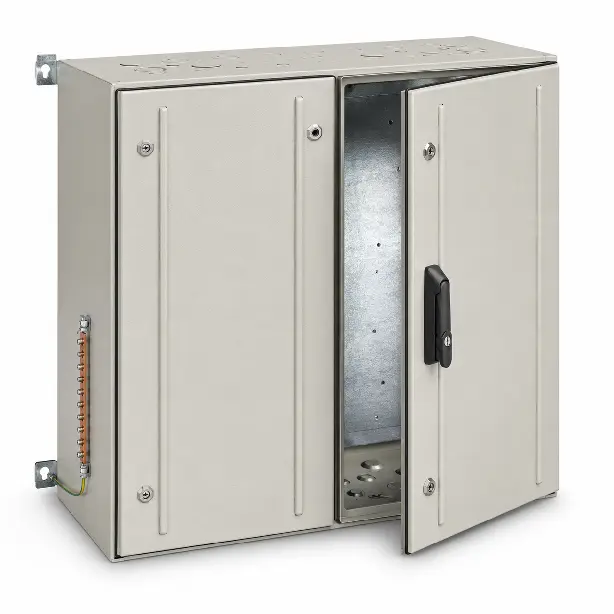
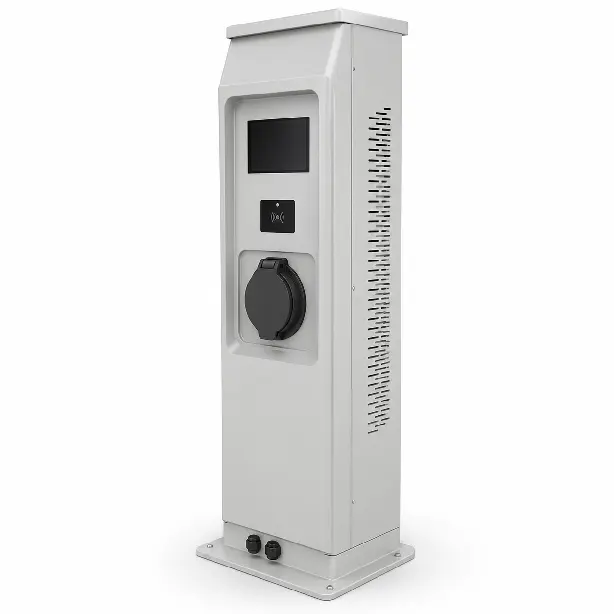
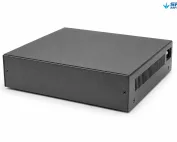
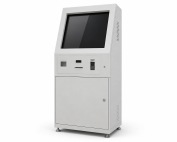
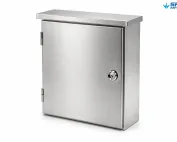
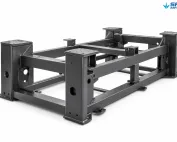
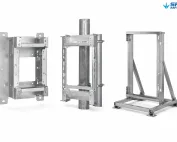
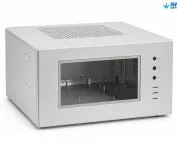
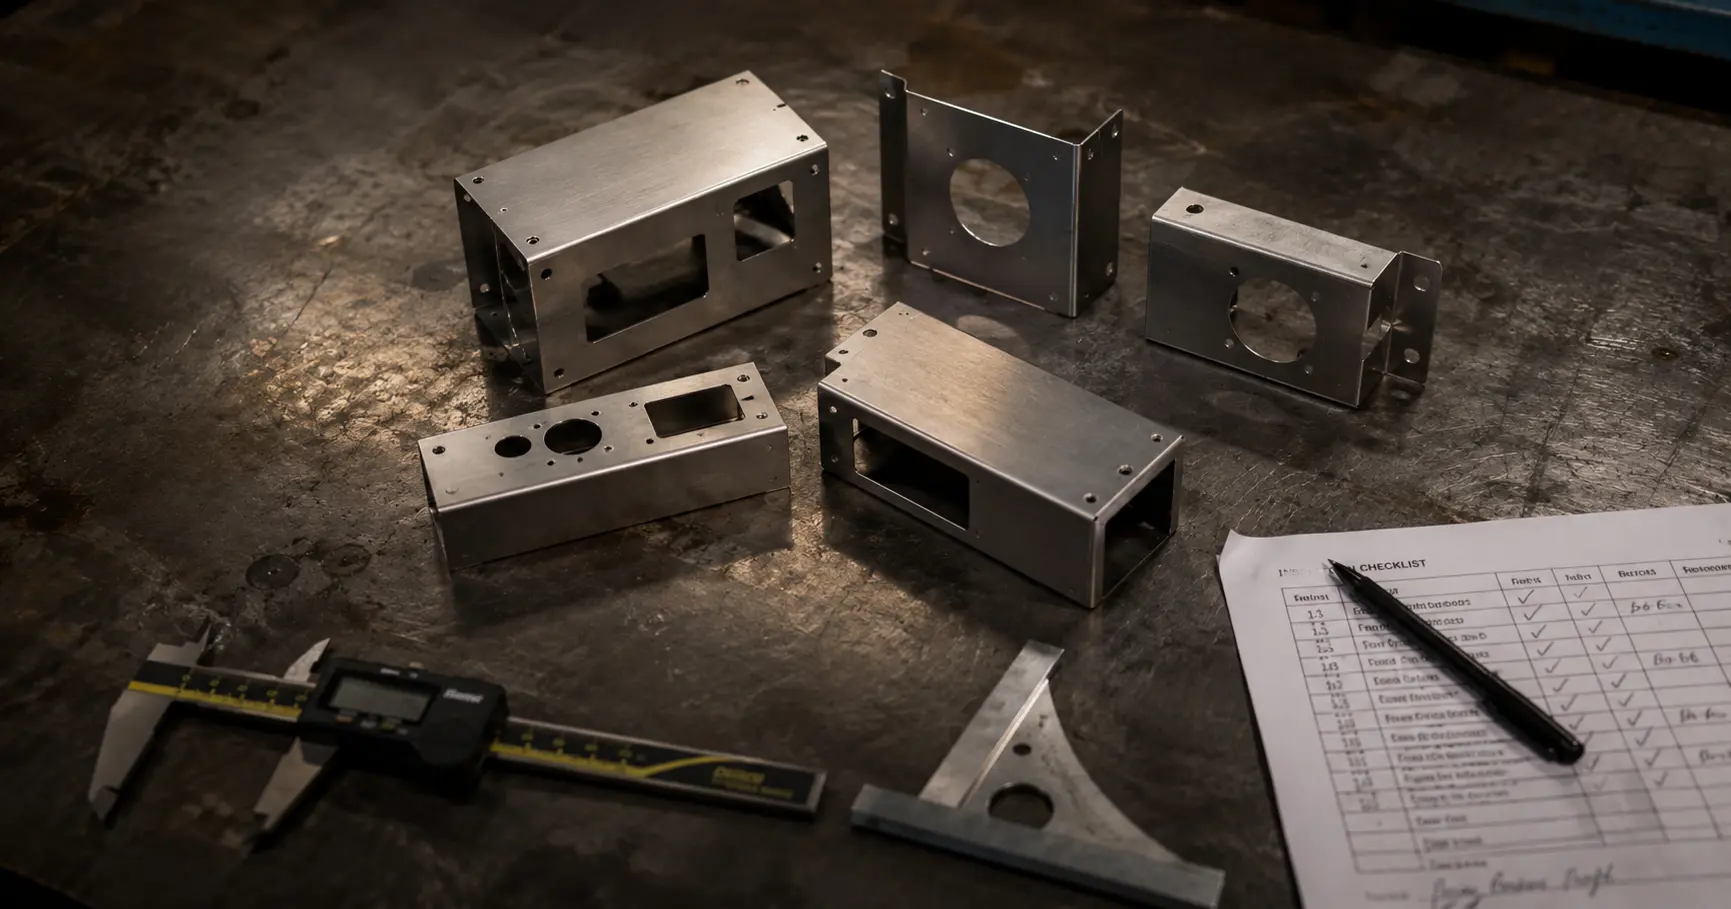
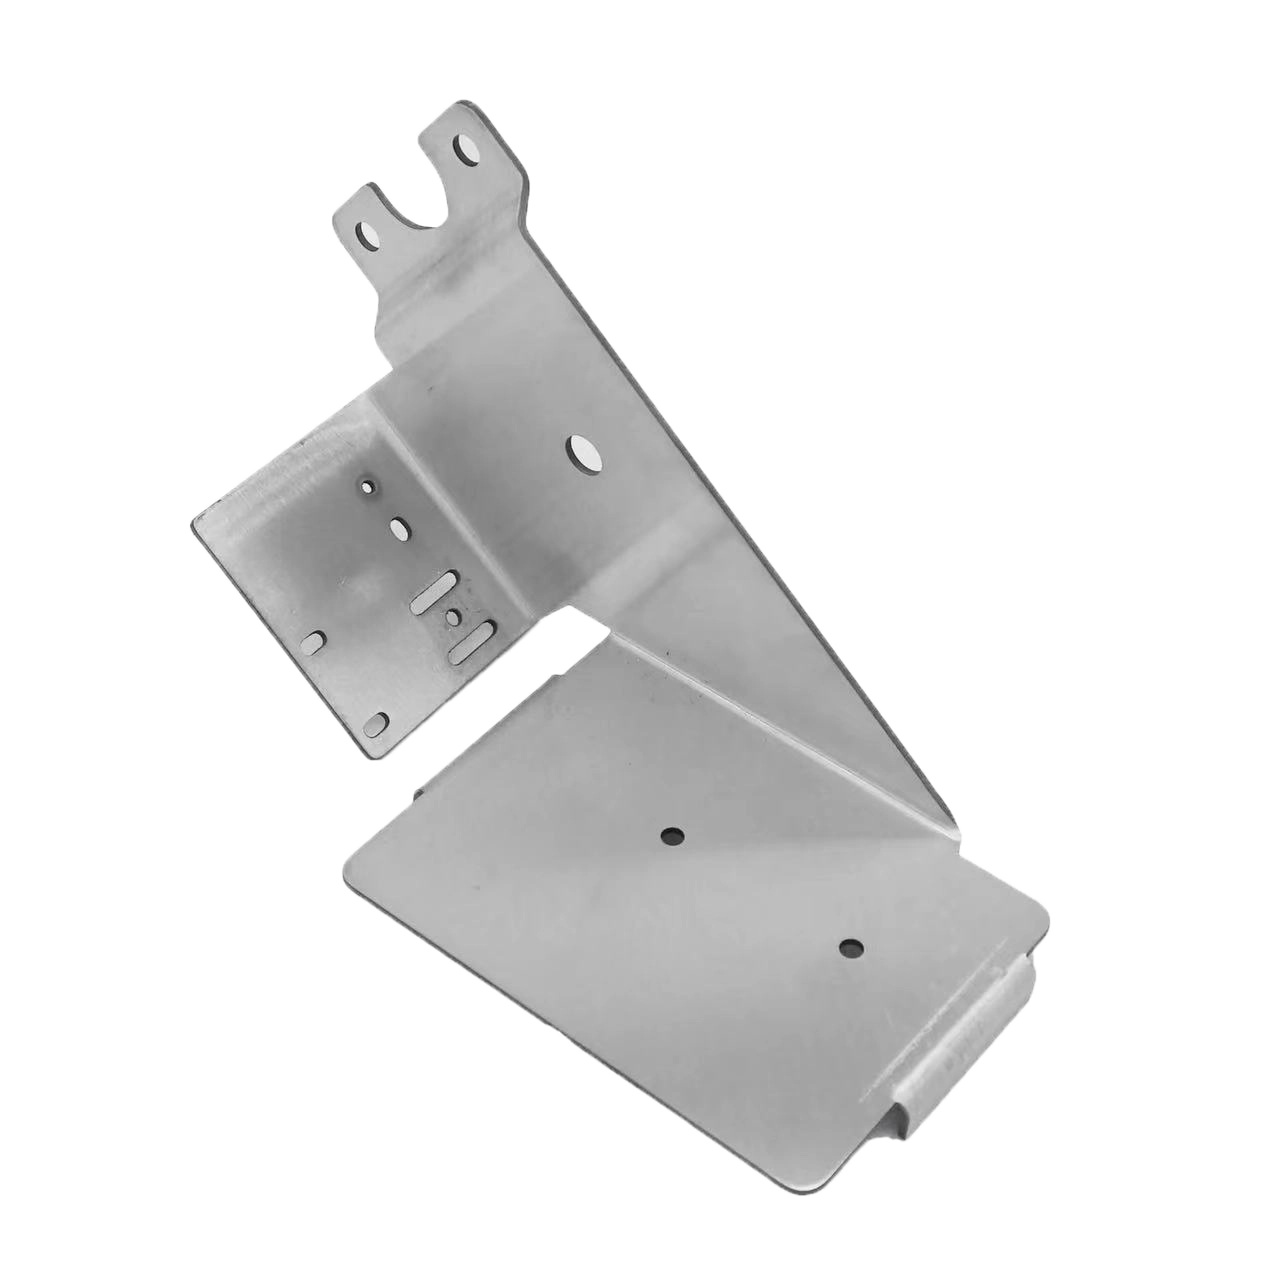
SR MFGはグローバルOEMと協業し、筐体、シャーシ、パネル、ブラケット、構造部品など、さまざまなカスタム板金製品を共同設計・製造してきました。.

よくある質問 金属曲げ加工に関するよくある問題

正確な見積もりは、以下を含む完全な技術データに基づきます:

  • 公差付きの3Dモデルおよび2D図面

  • 材料グレードと板厚

  • 期待される表面仕上げとコーティング

  • 年間数量またはバッチ数量

  • 特別な試験、認証、またはコンプライアンス要件

このパッケージがあれば、曲げ/製作ルートを定義し、サイクルタイムを見積もり、現実的なコストとリードタイムの範囲を提示できます。.

能力はプレスブレーキのトン数、最大曲げ長さ、開放高さによって決まります。実際には以下をカバーします:

  • キャビネット用の薄板ドアおよびカバー

  • フレーム用の中板構造部材

  • より厚いブラケットおよびベース

すべて同じプラットフォームで処理可能です。ただし、各設計が検証済みの材料–板厚–長さの範囲内にあることが条件です(各プロジェクトのRFQおよびDFMレビュー時に確認)。.

曲げ公差は、角度、平坦度、重要なインターフェースについて合意された測定点を用いて、まず試作品で検証されます。.
承認後、これらのチェックポイントはプレスブレーキでの工程内検査および定期的な寸法監査に組み込まれ、FAI/PPAP形式の文書と、数量がそれを正当化する場合にはSPCを伴います。これにより、生産が拡大しても同じ公差スキームが維持されます。.

はい。多くのOEMプロジェクトでは、曲げはレーザー切断、溶接、表面仕上げ、組立を含むチェーンの一工程です。共通のデータムと基準エッジを持つ事前定義されたワークセンターと治具を通して曲げ部品が流れるよう、単一の統合ルートを定義し、ハンドリングを削減し、リードタイムを短縮し、筐体またはフレームレベルでの一貫性を向上させます。.

はい。曲げ加工された板金部品は、プロジェクト要件に応じてバリ取り、溶接、表面仕上げ、ハードウェア取り付け、組立と組み合わせることができます。これらの工程を1つのサプライヤーに集約することで、寸法の一貫性を維持し、生産段階間の追加ハンドリングを削減できます。.

曲げ加工は局所的な塑性変形域を生じさせ、硬度と降伏強度がわずかに増加する一方、延性は低下します。曲げ部から離れた領域では、特性は母材とほぼ同じままです。.
静的筐体や軽負荷ブラケットでは、これは通常有利です。動的または安全上重要な構造では、疲労や割れの問題を避けるため、曲げ半径、材料グレード、荷重経路がより保守的に定義され、試験やシミュレーションで裏付けられることもあります。.

関連する板金製造リソース

トップへ戻る