Shuangruiと提携して製造コストを削減 30% そして効率を向上させます。

板金仕上げサービス2026-09-30T07:40:23+00:00

板金部品向け表面処理サービス

SR MFGは、粉体塗装、電着塗装、アルマイト処理、めっき、塗装、前処理を含む統合的な板金表面処理サービスを提供しています。当社はOEMのお客様が海外プロジェクトにおいて、安定した外観、耐食性、組立互換性、およびトレーサブルな仕上げ品質を実現できるよう支援します。.
材料選定および表面前処理から、膜厚管理、マスキング、検査、ドキュメント管理に至るまで、当社の仕上げ工程は切断、曲げ、溶接、最終組立と連携し、嵌合不良や納期リスクを低減します。.

管理された膜厚

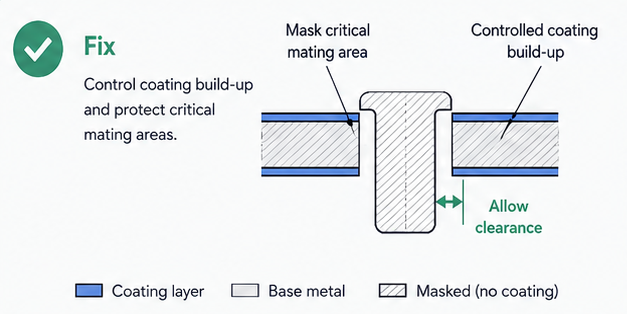
塗膜の形成とマスキングは、組立面を考慮して計画されます。.

腐食試験サポート

必要に応じて塩水噴霧試験を手配できます。.

検査記録

仕上げ検査および報告書はトレーサビリティを支援します。.

24時間以内にカスタム見積もりを取得

図面をアップロードしてエンジニアリングレビューを受けてください。.

空白フォーム (#4)

板金仕上げでSR MFGが選ばれる理由

高品質・信頼性の高い納品

FAI + IPQC + OQC検査フローにより、一貫した塗装品質を保証します。報告書および試験はご要望に応じて提供可能です。.

RAL / Pantone色合わせ

標準化された照明および測定手順による承認用の実物サンプル。目標ΔE公差はプロジェクトごとに定義されます。.

一対一のエンジニアリングサポート

エンジニアがお客様の使用環境、目標、コスト目標に基づいて、最適な塗装システムと前処理を提案します。.

ワンストップ仕上げオプション

粉体塗装、ウェット塗装、アルマイト処理、電着塗装、ヘアライン加工、パッシベーションなど。品質と納期を一社で管理します。.
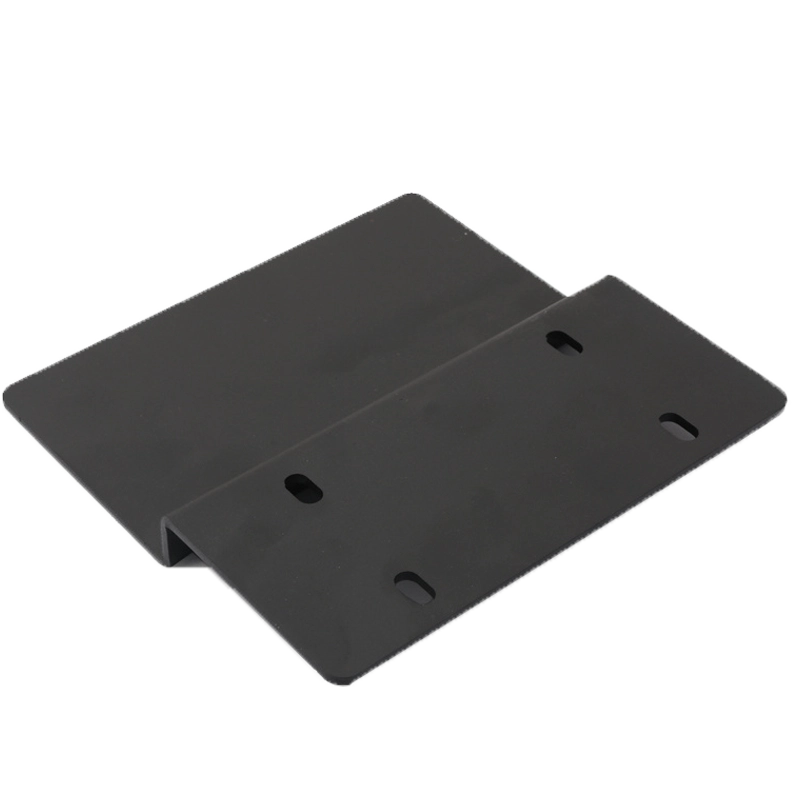
金属プレス加工部品
板金仕上げサプライヤー比較 +

この比較は、SR MFGが従来の小規模工場や大規模受託製造業者と比較して、板金仕上げプロジェクトをどのように支援するかを示しています。焦点は、品質管理、色の一貫性、工程カバレッジ、ドキュメント、納期信頼性、およびプロジェクト適合性にあります。.

比較項目 SR MFG 従来の小規模工場 大規模受託製造業者
品質管理 ✓ FAI + IPQC + OQC検査フロー
検査記録および報告書はプロジェクトごとに提供可能。.
⚠ 工程および記録はサプライヤーにより異なる場合があります
作業者の経験への依存度が高い。.
✓ 強固な品質システム
小規模プロジェクトではワークフローが長くなる場合があります。.
色合わせ ✓ RAL / Pantone色合わせをサポート
実物色サンプルの承認およびプロジェクト定義のΔE目標。.
⚠ 色の一貫性は技術者の経験に依存することが多い
ロット間の一貫性が不安定になる場合があります。.
✓ 強力な色管理能力
サンプル承認に時間がかかることが多い。.
工程カバレッジ ✓ 粉体塗装をコアとする
ウェット塗装、アルマイト処理、めっき、電着塗装、ヘアライン加工、パッシベーションは、監査済みパートナーを通じて連携可能。.
× 通常、1~2の基本的な仕上げ工程に限定される。. ✓ 幅広い工程カバレッジ
MOQや製品カテゴリーによる制限がある場合が多い。.
コンプライアンスとドキュメント ✓ 必要に応じてRoHS / REACH / Prop 65宣言およびCoC
第三者試験サポートおよびロットトレーサビリティが利用可能。.
⚠ 完全な認証や報告書の提供能力が限られている。. ✓ ドキュメントは通常完備されている
外部リリースワークフローは遅くなる場合があります。.
リードタイムの信頼性 ✓ ERP管理とロットトレーサビリティ
試作・小ロットから量産まで安定した納品。.
⚠ リードタイムは人員配置や作業負荷により変動する場合があります。. ✓ 一般的に安定したリードタイム
小口注文は大口プログラムの後ろにスケジュールされる場合があります。.
最適 中〜高級品、輸出注文、多品種生産、外観の一貫性、コンプライアンス駆動型プロジェクト。. 低価格帯プロジェクトまたは書類要件の少ない簡易仕上げ案件。. 高いMOQと厳格なプロセスコンプライアンス要件を持つ成熟した量産プログラム。.
参考情報のみ。適切な仕上げサプライヤーは、材質、表面仕上げ、色要件、耐食目標、書類要件、注文量、納期によって異なります。.

当社の表面仕上げ能力

SR MFGは、マルチガン構成(Gemaスプレーガン)の自動粉体塗装ラインと冷凍+デシカント式エア乾燥システムを運用し、安定した圧縮空気品質と一貫した結果を確保しています。温度、湿度、エアフロー、硬化設定などの主要パラメータを厳密に監視・管理し、優れた塗膜の一貫性とバッチ間の安定性を実現します。.

お客様の要件に応じて塗膜厚さと密着性チェックで品質を検証し、必要に応じて塩水噴霧試験にも対応します。コンプライアンスと完全なトレーサビリティのために、材料宣言(RoHS/REACH)を提供し、SGSなどの第三者試験を調整することで、輸出コンプライアンスリスクの低減を支援します。.

お客様のプロジェクトへのメリット

安定したバッチ外観

制御されたエア供給、硬化設定、塗装プロセスにより、バッチ間で色、光沢、質感の一貫性を維持します。.

組立安全な塗膜管理

マスキングと塗膜厚さの管理により、ねじ部、嵌合面、穴、接触領域の嵌合問題を低減します。.

腐食リスクの低減

前処理、塗料選定、オプションの塩水噴霧検証により、屋内・屋外・湿潤環境での使用に適した仕上げを実現します。.

輸出対応の書類

検査記録、材料宣言、CoC、第三者試験サポートにより、海外での受入検査とコンプライアンス審査を簡素化します。.
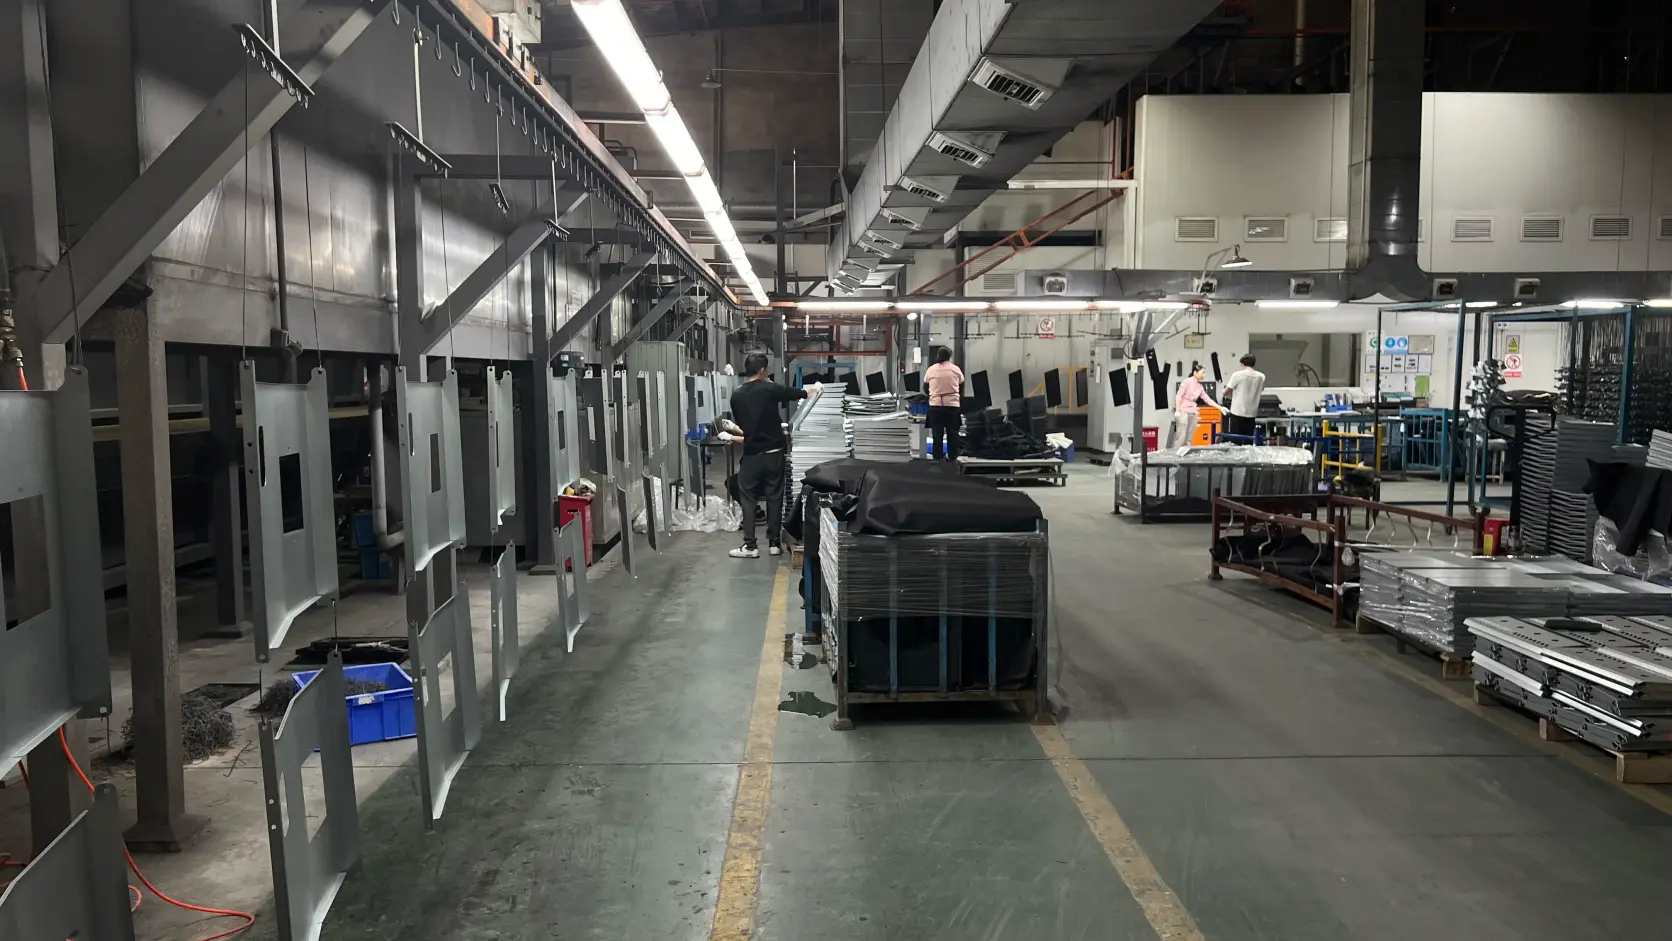
主要能力の概算 月26営業日、1日8時間ベース
+
処理シナリオ ライン速度
(m/分)
部品密度 実効稼働時間
(時間/日)
歩留まり 日産量
(個)
月産量
(個)
一般的な用途
標準金属部品 2.0 2個/m 7.2 96% 1,658 42,547 L/W ≤ 600 mmの中〜小型金属部品
大型構造金属部品 1.0 2 mあたり1個 7.2 95% 207 5,386 L/W > 1200 mmの大型構造金属部品
複雑工程金属部品 0.8 1個/m 7.2 94% 325 8,441 曲面および/または多層塗装システムを持つ高級金属部品
i
能力概算は参考情報のみです。実際の生産量は、部品サイズ、塗装システム、色替え頻度、マスキング要件、硬化時間、検査基準、梱包要件によって異なります。.

表面仕上げオプション

対応する表面仕上げプロセス

仕上げが異なれば、材料、前処理、色基準、塗膜厚さ、耐食目標、検査要件も異なります。SR MFGは図面と仕上げ仕様を確認し、適切なプロセスを推奨します。.

表面仕上げ公差(コーティング膜厚ガイド)

当社は通常、粉体塗装の膜厚を60~100 μm(標準60 ± 10 μm)で管理しています。組立嵌合、腐食保護、外観の一貫性のバランスを取るため、用途別に目標膜厚を設定することを推奨します:

精密組立品 | 目標: 40-60μm
エッジ被覆、形状、粉体システムに応じて、重要な嵌合面/接地ポイントはマスキングが可能です。

屋外/過酷な腐食環境 | 目標: 80-120 μm
(プロジェクト別に規定)。密着性試験は以下に準拠 GB/T 9286 / ISO 2409 / ASTM D3359 (仕様に基づく目標評価)。

外観部品:
色と光沢は承認サンプルに管理されます;ΔE および光沢公差はプロジェクト別に規定されます。
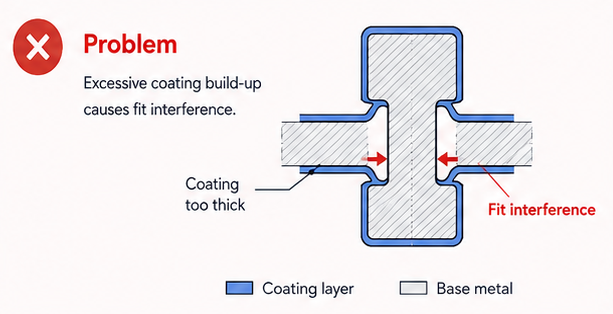
初回組立の成功率を確保するため、RFQに以下を含めてください:

  • 1

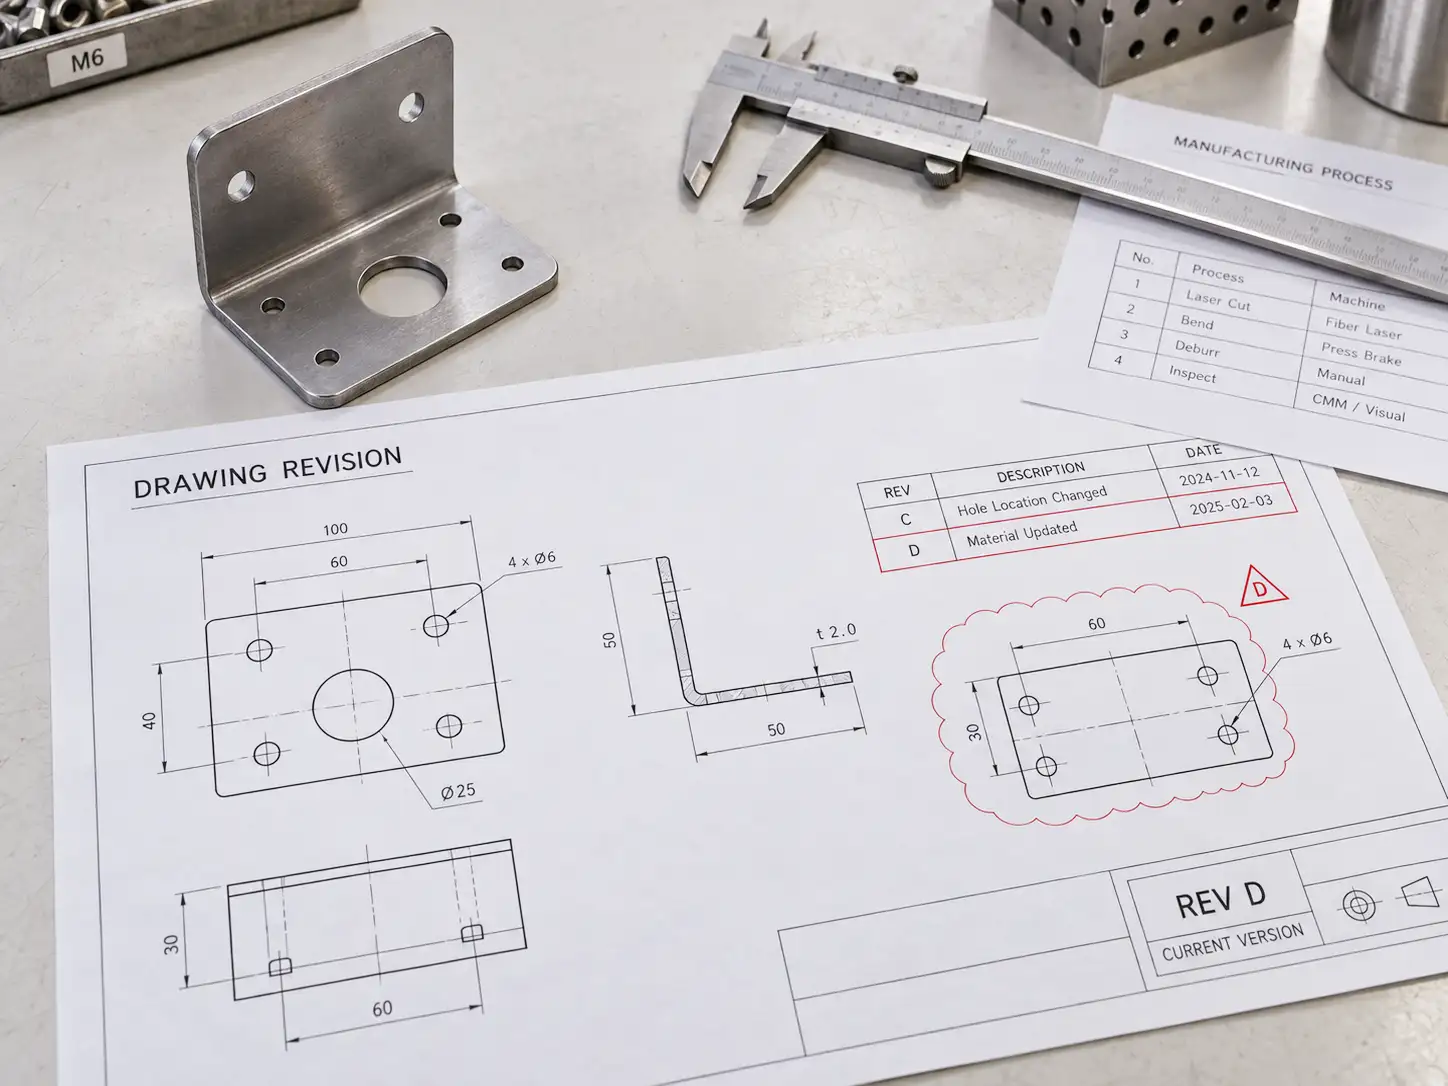
    図面寸法は 素地金属または仕上げ後(コーティング後) の寸法ですか?

  • 2

    CTQ特性および嵌合/接地エリア(マスキング要否または膜厚管理)。

  • 3

    使用環境および目標検証規格(屋内/屋外/沿岸/薬品暴露;該当する場合は塩水噴霧要件)。

プロジェクト納品、ドキュメント&梱包

SR MFGは、サンプル承認から量産まで板金仕上げプロジェクトを支援し、仕上げ種類、色承認、マスキング要件、治具、検査ニーズ、梱包基準に基づいた納品計画を策定します。輸出プロジェクトでは、ご要望に応じて仕上げ関連の記録やドキュメントを提供し、受入検査、トレーサビリティ、コンプライアンスレビューを支援します。

リードタイム&MOQ

スケジュールは仕上げ種類、色承認、マスキングの複雑さ、治具、試験ニーズによって異なります。

提供可能なドキュメント
ご要望に応じて

FAIレポート、コーティング膜厚記録、検査報告書、宣言書、CoC、トレーサビリティ、試験報告書。

梱包&出荷

PE袋、気泡緩衝材、段ボール、エッジ保護、仕切り、パレット積み、バーコードラベル、輸出マーキング。

リードタイム参考 +
注文タイプ 標準数量 標準リードタイム* 特急*
サンプル/試作品 1~3個 24~48時間 個別評価
小ロット ≤500個 3~5日 個別評価
生産 >500個 5~7日 協議による
特殊仕上げ / 特殊検証 — +2~3日 常時対応可能ではない
i
リードタイムは、サンプル承認、マスキングの複雑さ、治具、塗装システム、色変更、検査要件、試験要件によって異なります。

板金仕上げ用材料

以下は、SR MFGが製作および仕上げに対応する一般的な板材です。記載のない鋼種については、仕様書をお送りください。評価の上、適切な仕上げ方法をご提案いたします。

当社が一般的に仕上げ対応する材料

表面仕上げの一般的な材料には、炭素鋼、亜鉛めっき鋼板、アルミニウム合金、ステンレス鋼があります。最良の結果を得るには、材料の種類、表面状態、塗装要件、使用環境を生産前に併せて検討する必要があります。

  • 炭素鋼

  • 亜鉛めっき鋼板

  • アルミニウム合金

  • ステンレス鋼

  • 特殊コーティング鋼板

炭素鋼

一般的なグレード:SPCC / DC01 / ASTM A1008
板厚(mm):0.25~3.2 mm
標準板厚:0.8 / 1.0 / 1.2 / 1.5 / 2.0 / 3.0 mm
推奨仕上げ:粉体塗装、焼付塗装、電着塗装、無電解ニッケルめっき、三価クロム亜鉛めっき、黒色酸化処理
注意事項(重要な考慮点):裸の冷間圧延鋼板は耐食性が低く、通常は表面保護が必要です。仕上げ前に洗浄、脱脂、防錆を管理する必要があります。

材料の詳細を見る →

一般的な鋼種:Q235B / SS400 / ASTM A36 / S235JR
板厚(mm):1.5~10.0 mm
標準板厚:2.0 / 3.0 / 4.0 / 5.0 / 6.0 / 8.0 / 10.0 mm
推奨仕上げ:粉体塗装、塗装、ジンクリッチプライマー、溶融亜鉛めっき、黒色酸化処理
注意事項(重要な考慮点):熱間圧延鋼板はミルスケールや粗い表面性状がある場合があり、塗装またはコーティング前に酸洗、ブラスト処理、または表面研削が必要になることがあります。

一般的な鋼種:SPHC-P / DD11 / ASTM A1011 P&O
板厚(mm):1.0~6.0 mm
標準板厚:1.5 / 2.0 / 2.5 / 3.0 / 4.0 / 5.0 / 6.0 mm
推奨仕上げ:粉体塗装、塗装、電着塗装、亜鉛めっき、黒色酸化処理
注意事項(重要な考慮点):通常の熱間圧延鋼板よりも表面状態が良好です。コーティング、めっき、または溶接関連の表面仕上げ前に油膜を除去する必要があります。

一般的な鋼種:Q355 / S355 / ASTM A572
板厚(mm):2.0~12.0 mm
標準板厚:3.0 / 4.0 / 5.0 / 6.0 / 8.0 / 10.0 / 12.0 mm
推奨仕上げ:粉体塗装、塗装、ジンクリッチプライマー、溶融亜鉛めっき
注意事項(重要な考慮点):腐食防止のために通常は表面処理が必要です。構造部品の場合、塗膜厚、エッジカバレッジ、溶接部の保護を慎重に検討する必要があります。

亜鉛めっき材料

一般的な鋼種:SGCC / DX51D+Z / ASTM A653
板厚(mm):0.4~3.2 mm
標準板厚:0.8 / 1.0 / 1.2 / 1.5 / 2.0 / 2.5 / 3.0 mm
推奨仕上げ:不動態化処理、粉体塗装、塗装、保護コーティング補修
注意事項(重要な考慮点):亜鉛コーティングは既に腐食保護を提供しています。追加の塗装または粉体塗装が必要な場合は、表面前処理と密着性を管理する必要があります。

材料の詳細を見る →

一般的な鋼種:SECC / DX51D+ZE
板厚(mm):0.4~3.0 mm
標準板厚:0.8 / 1.0 / 1.2 / 1.5 / 2.0 / 2.5 / 3.0 mm
推奨仕上げ:粉体塗装、焼付塗装、電着塗装、不動態化処理
注意事項(重要な考慮点):均一な亜鉛コーティングは良好な外観と塗装性を提供します。キャビネット、筐体、屋内板金部品によく使用されます。

材料の詳細を見る →

一般的な鋼種:DX51D+ZF / ASTM A653 A40 / A60
板厚(mm):0.6~3.0 mm
標準板厚:0.8 / 1.0 / 1.2 / 1.5 / 2.0 / 2.5 / 3.0 mm
推奨仕上げ:粉体塗装、塗装、電着塗装
注意事項(重要な考慮点):塗料密着性と溶接性が良好です。成形/溶接と安定した後工程塗装性能の両方が求められる部品に適しています。

一般的な鋼種:DX51D+AZ / ASTM A792
板厚(mm):0.5~3.0 mm
標準板厚:0.8 / 1.0 / 1.2 / 1.5 / 2.0 / 2.5 / 3.0 mm
推奨仕上げ:不動態化処理、塗装、粉体塗装、保護コーティング補修
注意事項(重要な考慮点):アルミニウム-亜鉛コーティングは良好な大気腐食抵抗性を提供します。切断エッジ、打ち抜き穴、溶接部には追加の保護が必要になる場合があります。

アルミニウム合金

一般的な調質:5052-H32 / 5052-H34
板厚(mm):0.5~6.0 mm
標準板厚:1.0 / 1.2 / 1.5 / 2.0 / 2.5 / 3.0 / 4.0 / 5.0 / 6.0 mm
推奨仕上げ:アルマイト処理、粉体塗装、ヘアライン加工、研磨、サンドブラスト、化成処理
注意事項(重要な考慮点):耐食性が良好で、表面仕上げとの適合性に優れています。筐体、パネル、海洋関連部品、屋外アルミニウム部品に適しています。

材料の詳細を見る →

一般的な材質グレード:6061-T6 / 6061-T651
厚さ(mm):1.0~10.0 mm
標準板厚:2.0 / 3.0 / 4.0 / 5.0 / 6.0 / 8.0 / 10.0 mm
推奨表面処理:アルマイト処理、硬質アルマイト処理、粉体塗装、サンドブラスト、ヘアライン加工、研磨、化成皮膜処理
備考(重要な考慮事項):構造用アルミニウム部品や機械加工板金部品に適しています。アルマイトの色はバッチ間および板材と機械加工面の間で異なる場合があります。

材料の詳細を見る →

一般的な材質グレード:3003-H14 / 3003-H24
厚さ(mm):0.5~4.0 mm
標準厚さ:0.8 / 1.0 / 1.2 / 1.5 / 2.0 / 2.5 / 3.0 / 4.0 mm
推奨表面処理:アルマイト処理、粉体塗装、塗装、ヘアライン加工、研磨
備考(重要な考慮事項):成形が容易で軽荷重のアルミニウム板金部品に適しています。装飾仕上げ前に表面の傷やハンドリングマークを管理する必要があります。

材料の詳細を見る →

一般的な材質グレード:5754-H22 / 5754-H111
厚さ(mm):0.8~6.0 mm
標準板厚:1.0 / 1.2 / 1.5 / 2.0 / 2.5 / 3.0 / 4.0 / 5.0 / 6.0 mm
推奨表面処理:アルマイト処理、粉体塗装、塗装、ヘアライン加工、サンドブラスト
備考(重要な考慮事項):優れた耐食性と成形性を有します。輸送機器、屋外カバー、パネル、海洋関連部品に適しています。

一般的な合金種別:1060-H24 / 1100-H14
厚さ(mm):0.3~3.0 mm
標準厚さ:0.5 / 0.8 / 1.0 / 1.2 / 1.5 / 2.0 / 2.5 / 3.0 mm
推奨表面処理:アルマイト処理、研磨、ヘアライン加工、粉体塗装、化成皮膜処理
備考(重要な考慮事項):優れた成形性と良好な表面処理適合性を有しますが、強度は比較的低いです。装飾用、電気用、非構造部品に適しています。

材料の詳細を見る →

ステンレス鋼

一般的な材質グレード:304 / 304L
厚さ(mm):0.4~6.0 mm
標準厚さ:0.8 / 1.0 / 1.2 / 1.5 / 2.0 / 2.5 / 3.0 / 4.0 / 5.0 / 6.0 mm
推奨表面処理:ヘアライン加工、研磨、鏡面研磨、不動態化処理、ビーズブラスト、電解研磨
備考(重要な考慮事項):優れた耐食性と装飾仕上げとの優れた適合性を有します。表面の傷、溶接変色、指紋跡を管理する必要があります。

材料の詳細を見る →

一般的な材質グレード:316 / 316L
厚さ(mm):0.4~6.0 mm
標準厚さ:0.8 / 1.0 / 1.2 / 1.5 / 2.0 / 2.5 / 3.0 / 4.0 / 5.0 / 6.0 mm
推奨表面処理:ヘアライン加工、研磨、不動態化処理、ビーズブラスト、電解研磨
備考(重要な考慮事項):304よりも優れた耐食性を持ち、特に塩化物環境や屋外環境で有効です。海洋、化学、医療、高耐食性アプリケーションに適しています。

材料の詳細を見る →

一般的な材質グレード:201 / 201J1 / 201J2
厚さ(mm):0.4~5.0 mm
標準厚さ:0.8 / 1.0 / 1.2 / 1.5 / 2.0 / 2.5 / 3.0 / 4.0 / 5.0 mm
推奨表面処理:ヘアライン加工、研磨、鏡面研磨、ビーズブラスト、不動態化処理
備考(重要な考慮事項):装飾用または屋内用途向けの低コストステンレスオプションです。耐食性は304より低く、過酷な環境には使用しないでください。

材料の詳細を見る →

一般的な材質グレード:430 / 430BA
板厚(mm):0.4~3.0 mm
標準厚さ:0.6 / 0.8 / 1.0 / 1.2 / 1.5 / 2.0 / 2.5 / 3.0 mm
推奨表面処理:ヘアライン加工、研磨、鏡面研磨、ビーズブラスト
備考(重要な考慮事項):装飾パネル、家電部品、屋内カバーに適しています。耐食性と成形性は304より低いです。

材料の詳細を見る →

一般的な合金種別:321 / 321H
厚さ(mm):0.8~6.0 mm
標準板厚:1.0 / 1.2 / 1.5 / 2.0 / 2.5 / 3.0 / 4.0 / 5.0 / 6.0 mm
推奨表面処理:ヘアライン加工、研磨、不動態化処理、ビーズブラスト
備考(重要な考慮事項):高温または溶接ステンレス部品に適しています。仕上げ要件では、熱変色の除去、不動態化処理、溶接部の清浄化を考慮する必要があります。

一般的な合金種別:2205 / UNS S32205 / UNS S31803
厚さ(mm):1.0~8.0 mm
標準厚さ:1.5 / 2.0 / 3.0 / 4.0 / 5.0 / 6.0 / 8.0 mm
推奨表面処理:不動態化処理、ビーズブラスト、研磨、酸洗い
備考(重要な考慮事項):海洋および化学環境向けの優れた耐食性を有します。表面処理では、溶接部の清浄化、不動態化処理、耐食性能の維持に重点を置く必要があります。

注意: 推奨される表面仕上げ方法およびコーティング仕様は、材料の種類、表面状態、部品の形状、使用環境、最終用途の要件によって異なります。生産前に図面と技術仕様書を共有いただき、エンジニアリングレビューを実施してください。

金属加工プロジェクトを始める準備はできましたか?

プロジェクトに最適な材料がわからない場合は、お気軽にお問い合わせください。当社のエンジニアリングチームが、強度、重量、耐食性、総合コストに基づいて適切な材料グレードと板材厚さを提案いたします。

業界別・表面仕上げアプリケーション

SR MFGは、産業機械、キャビネット、ブラケット、フレーム、筐体、構造アセンブリに使用されるOEM金属部品の表面仕上げサービスを提供しています。試作品の仕上げから大量生産まで、多様なアプリケーションセクターに対応しています。
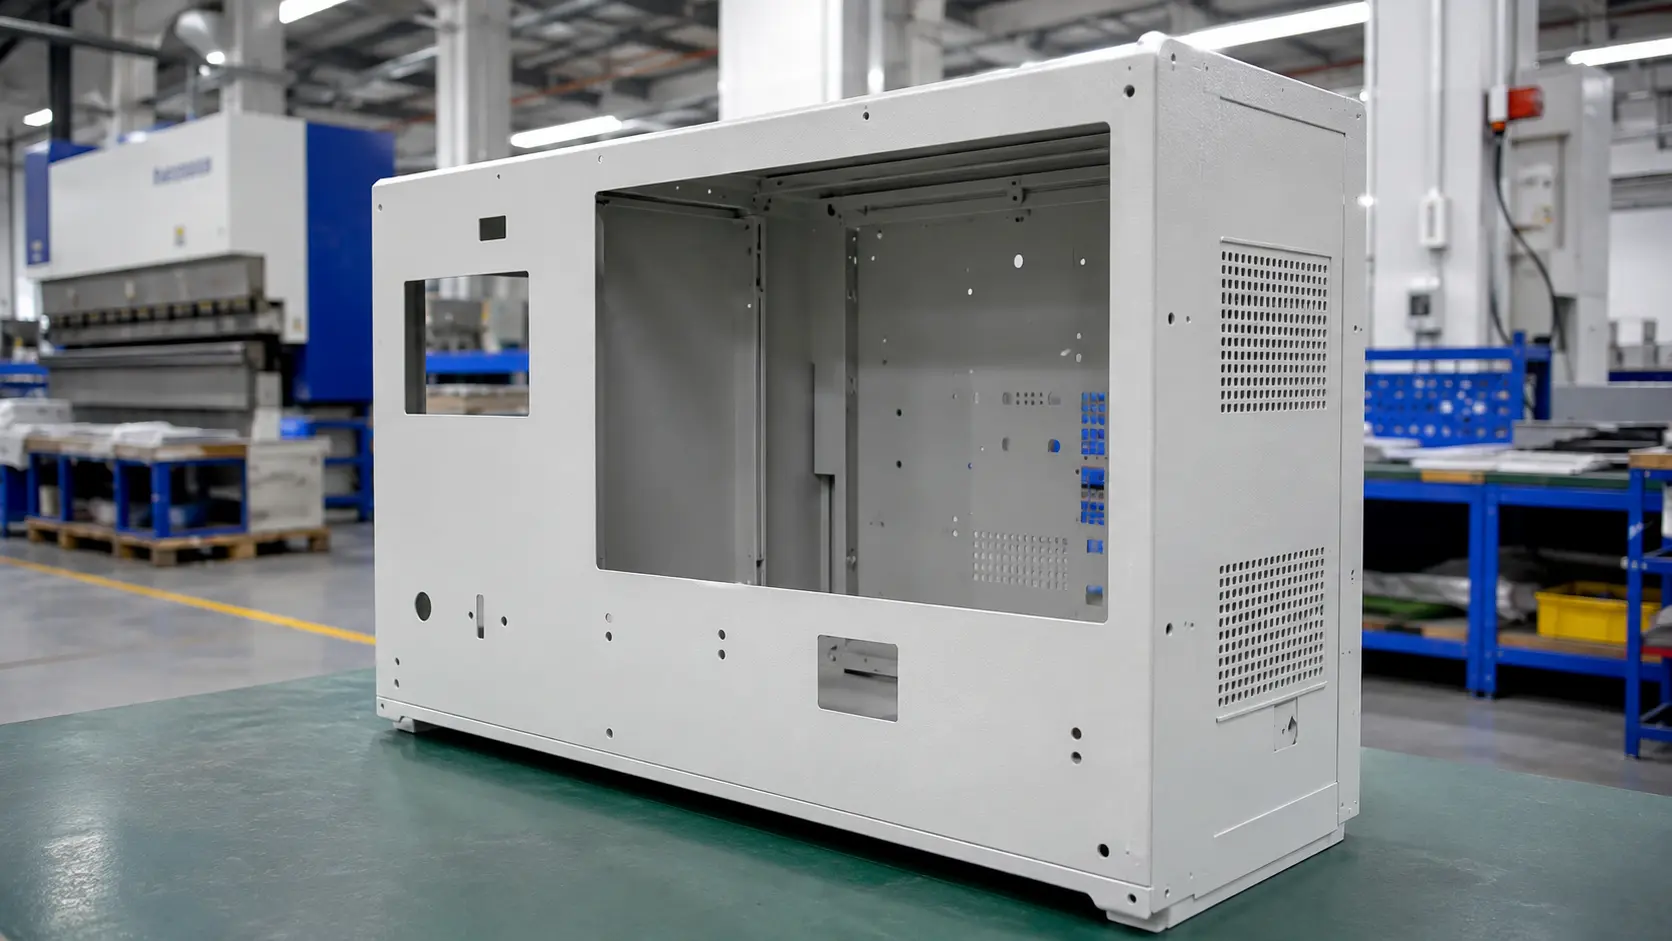
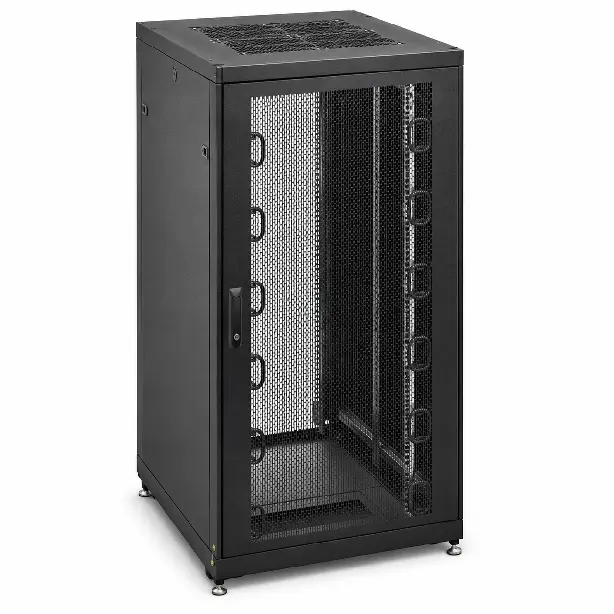
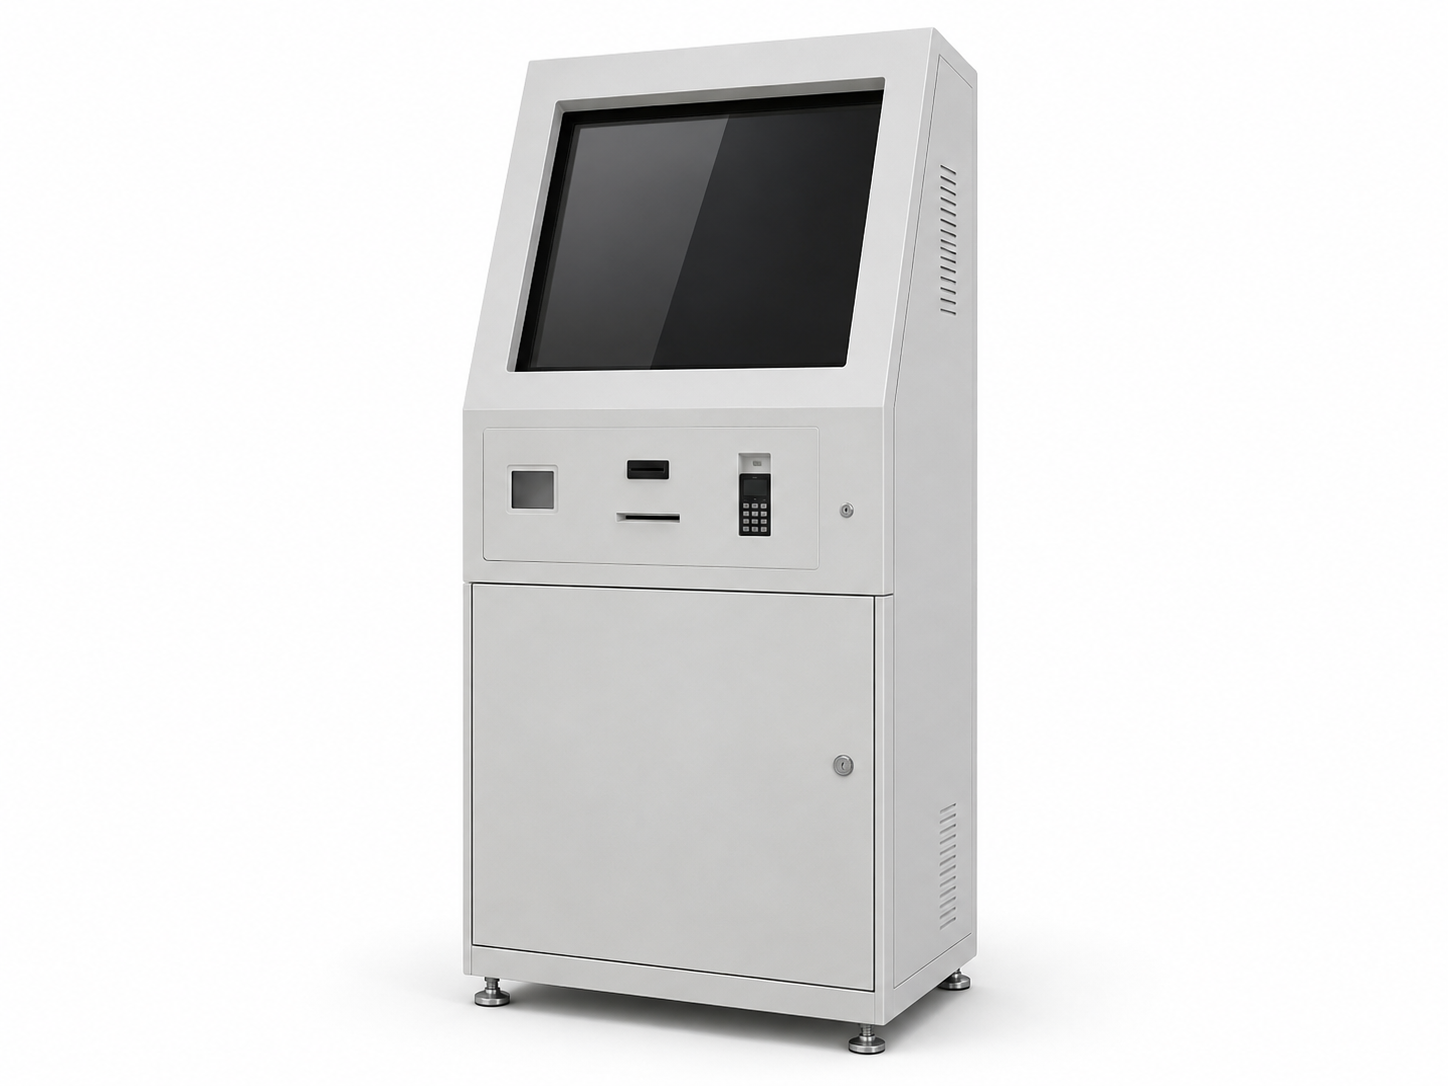
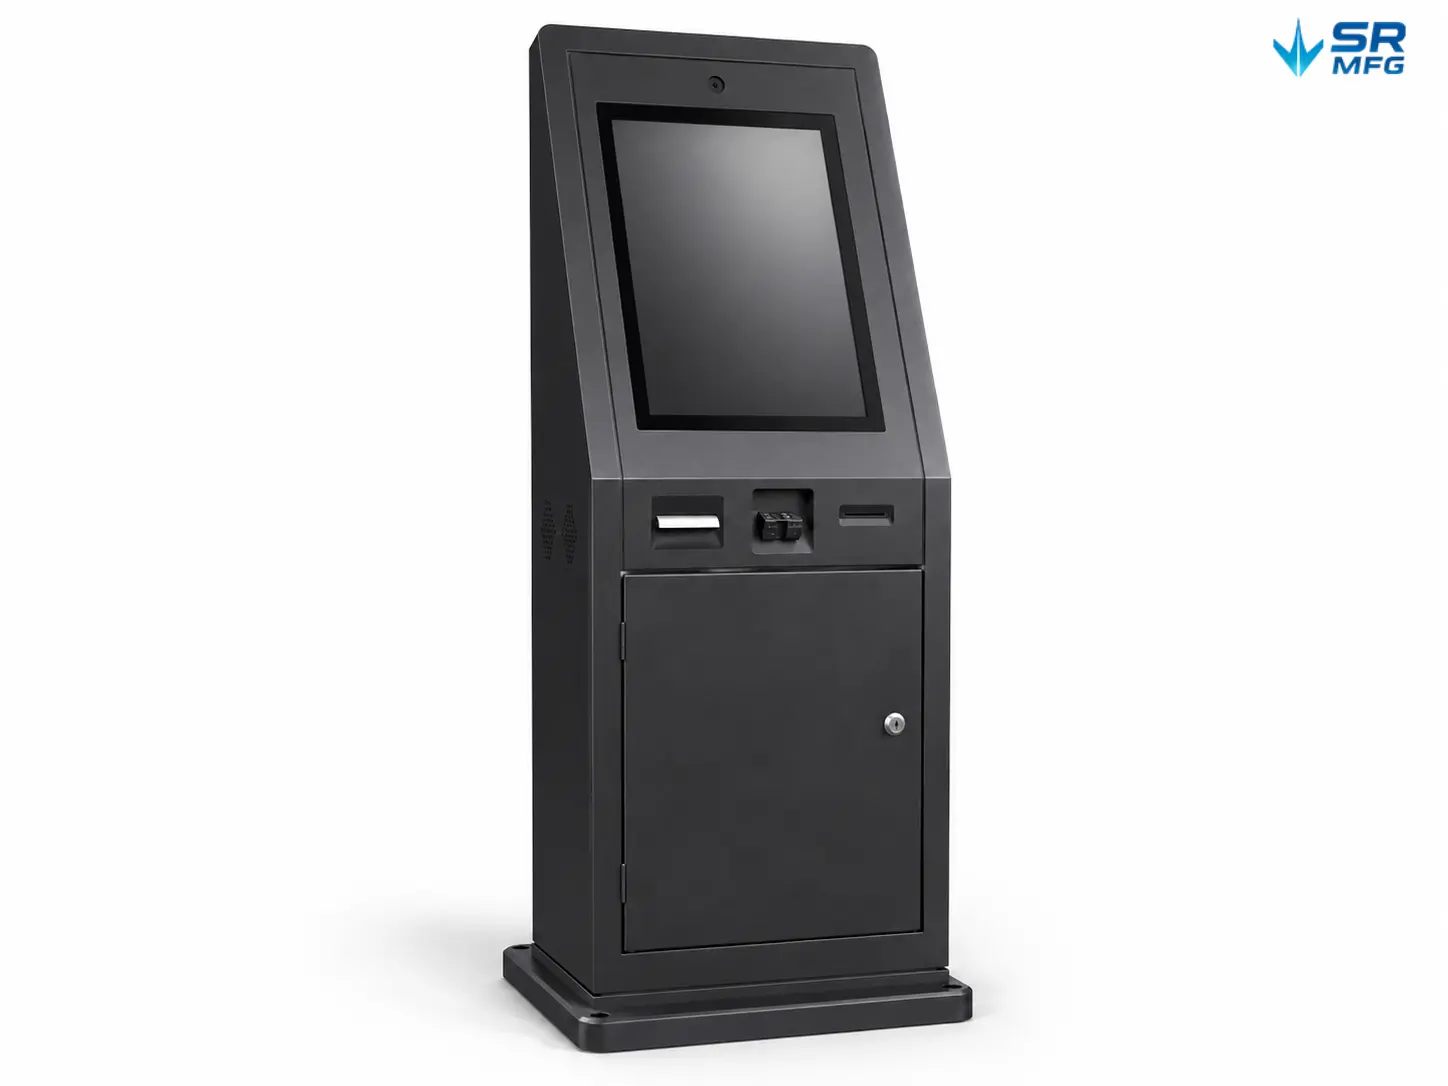
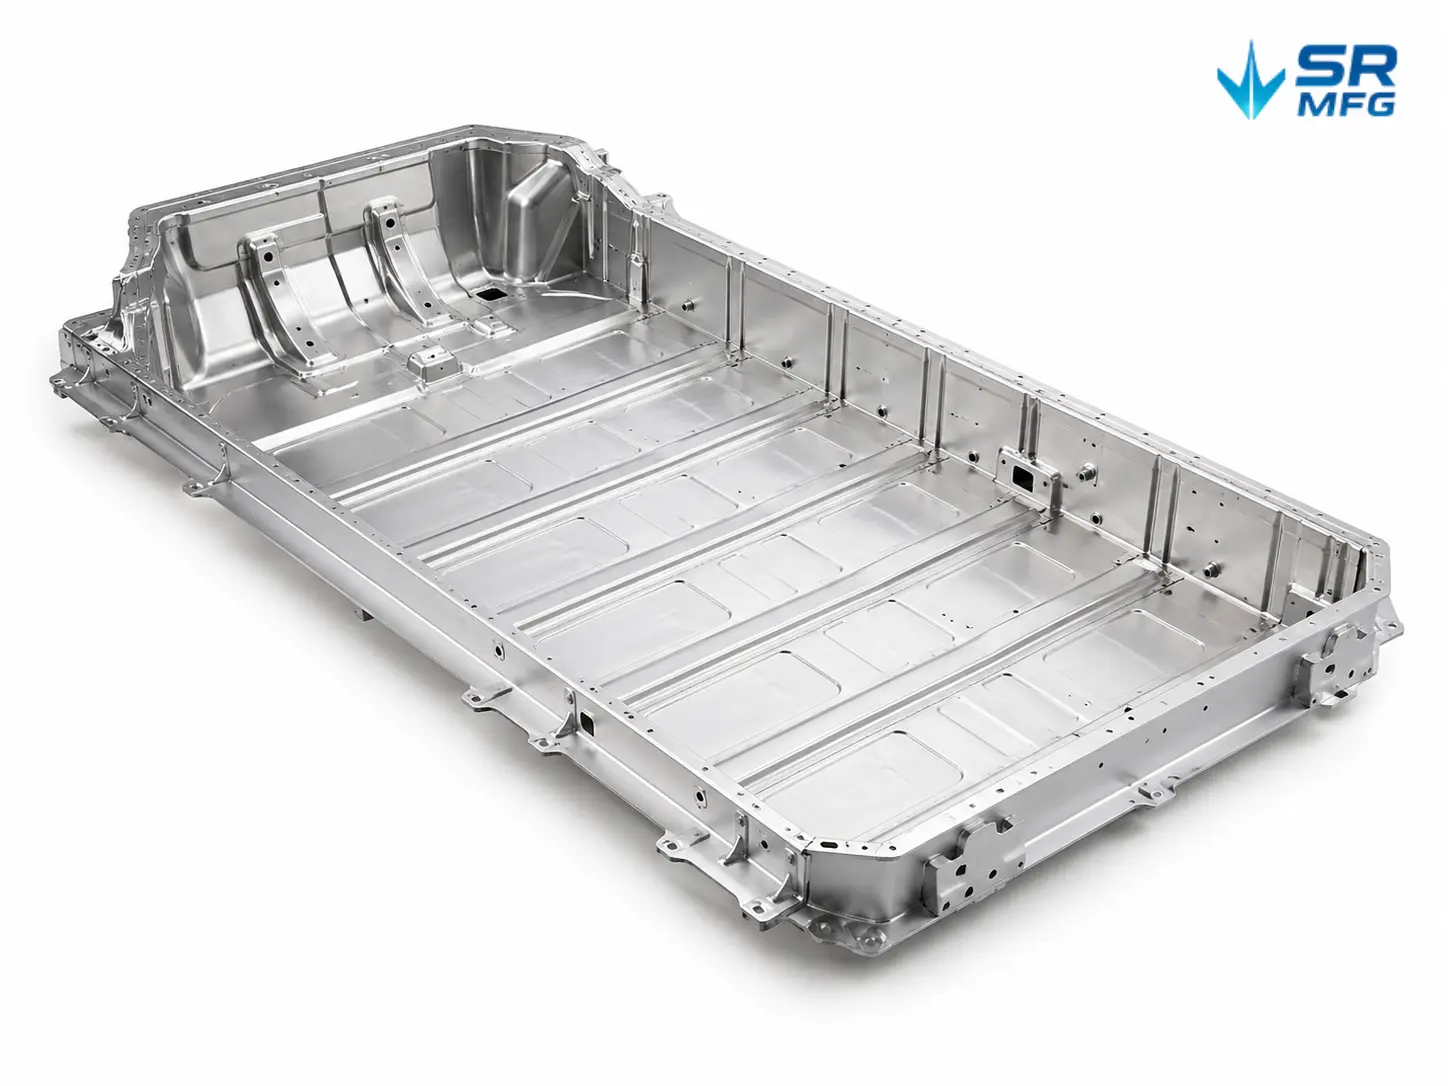
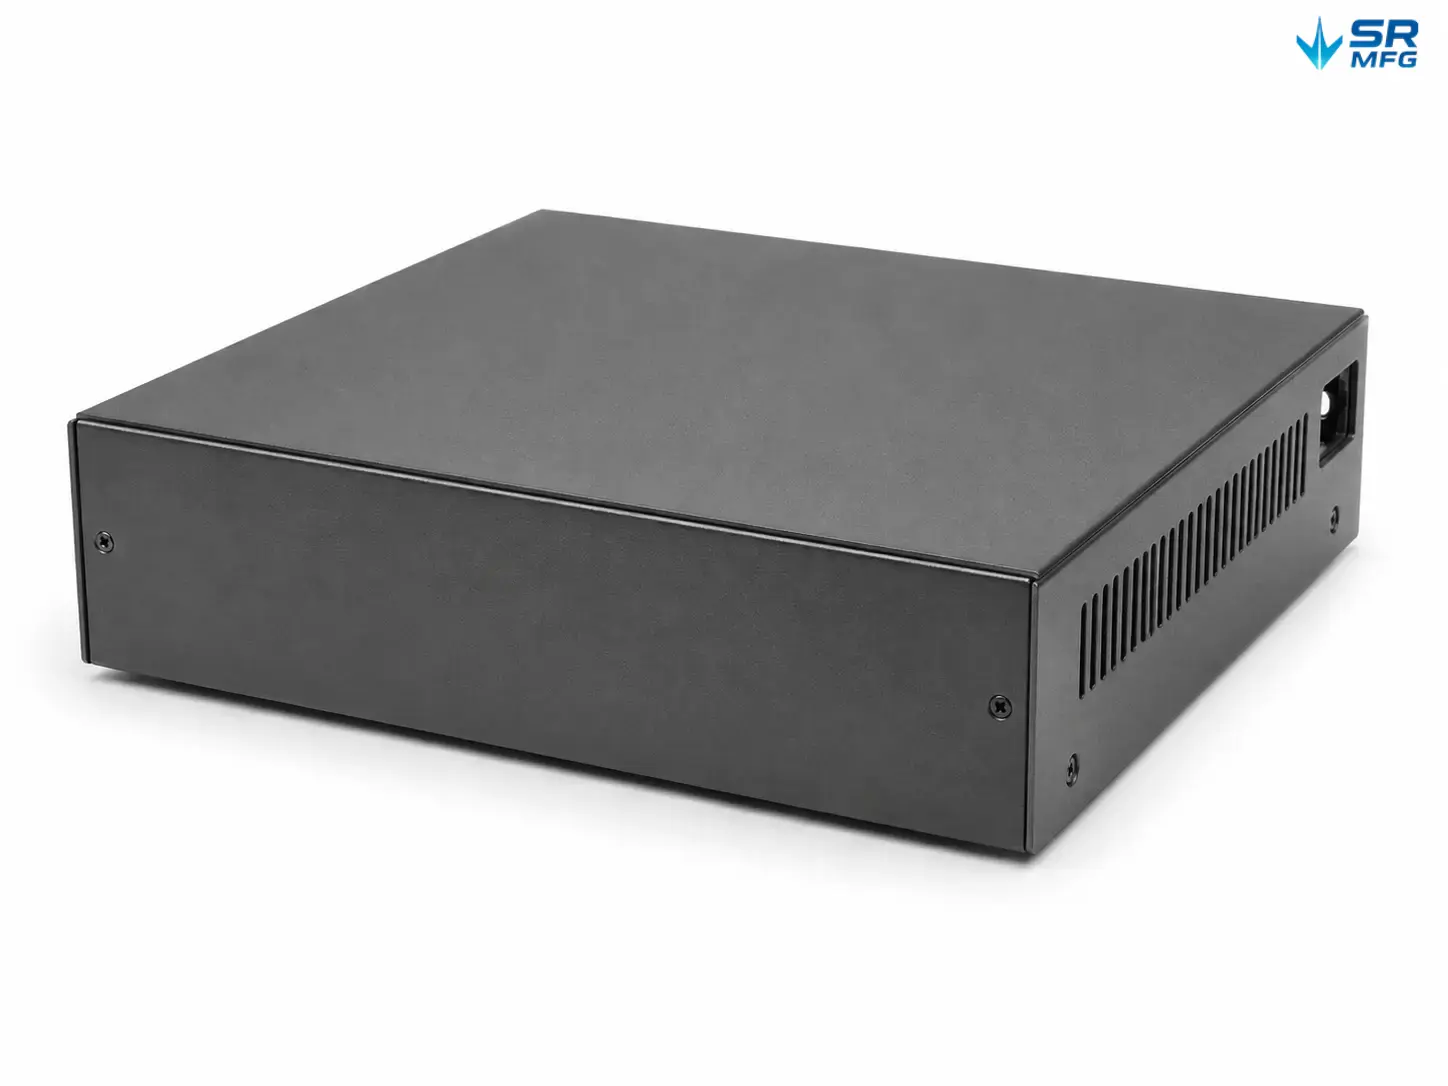
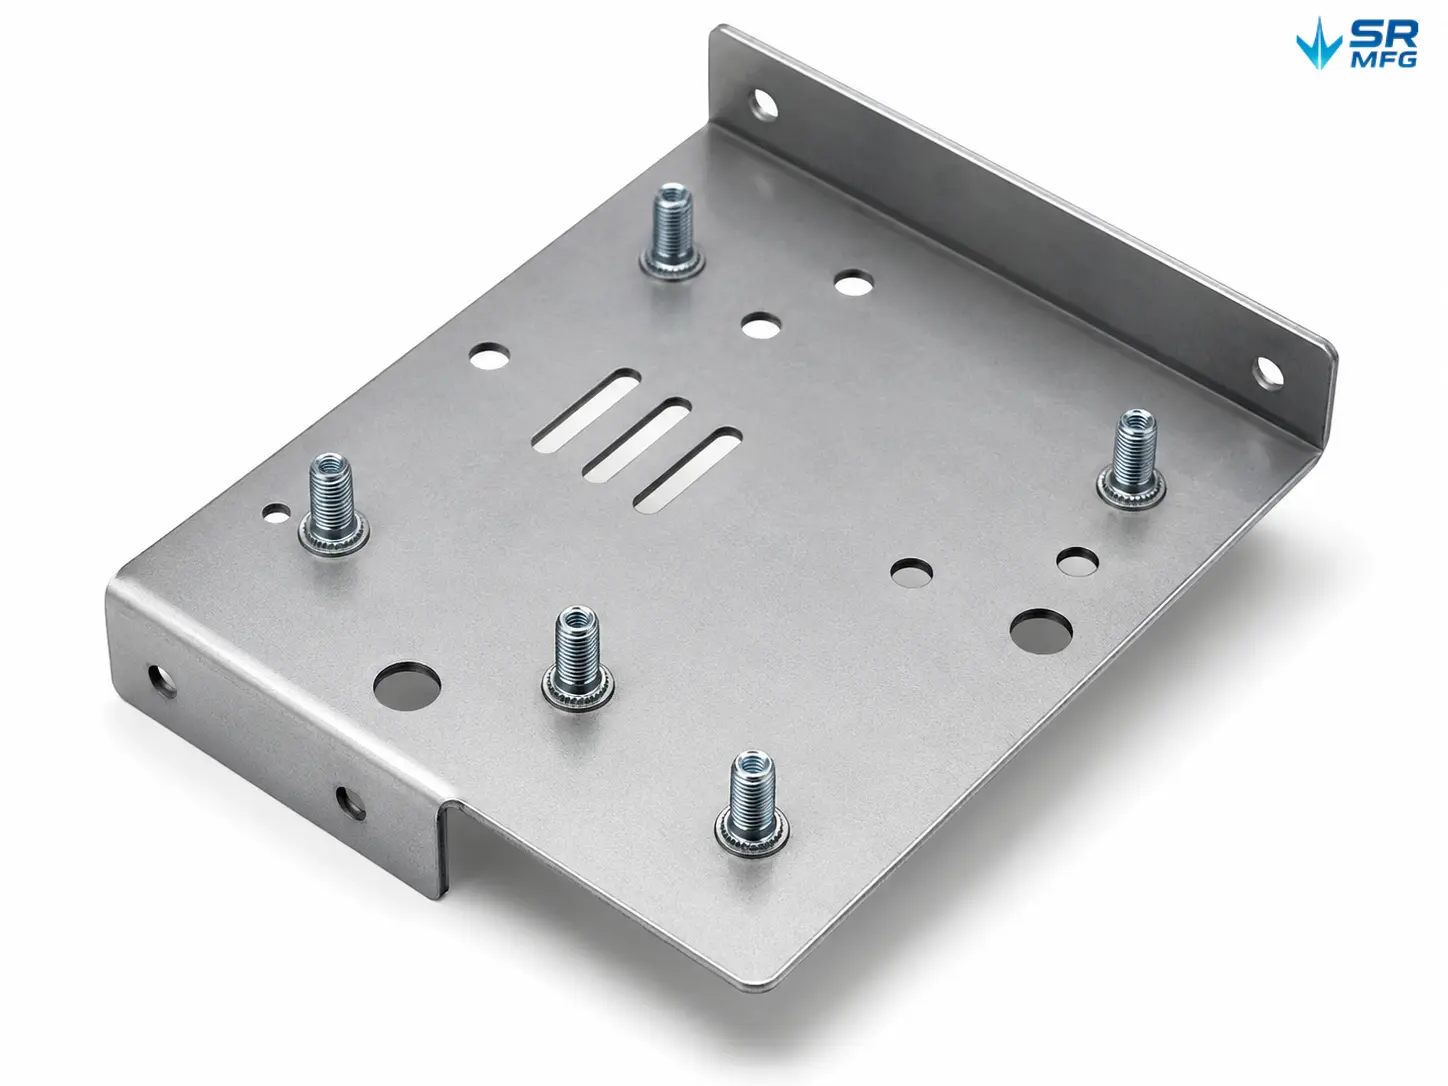
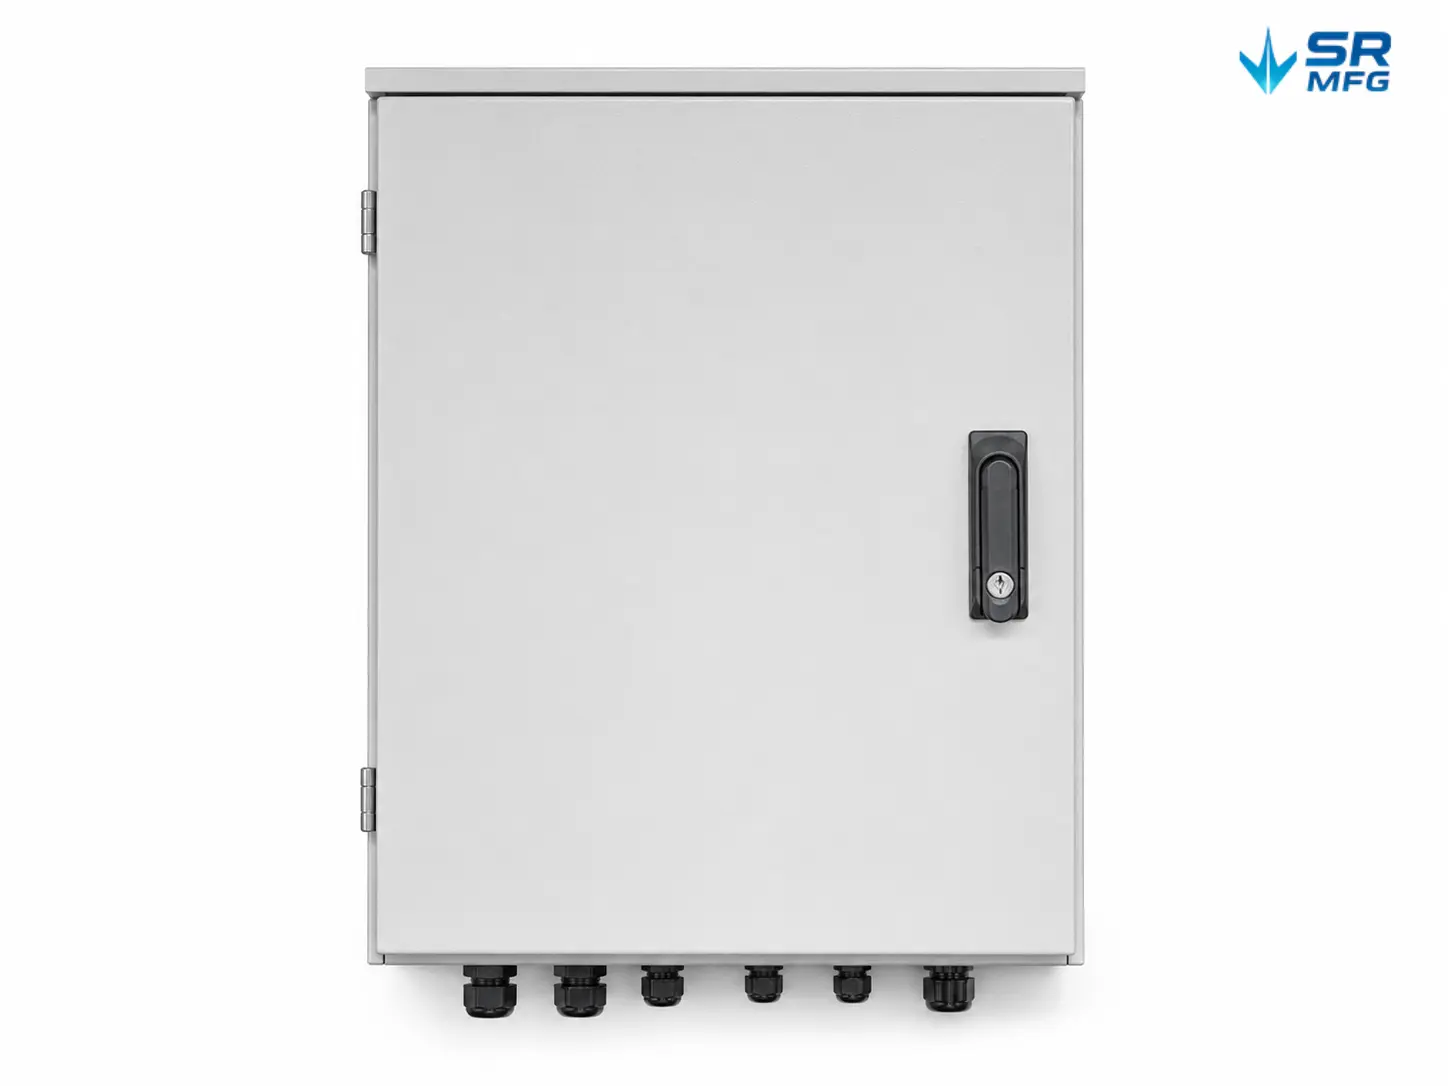
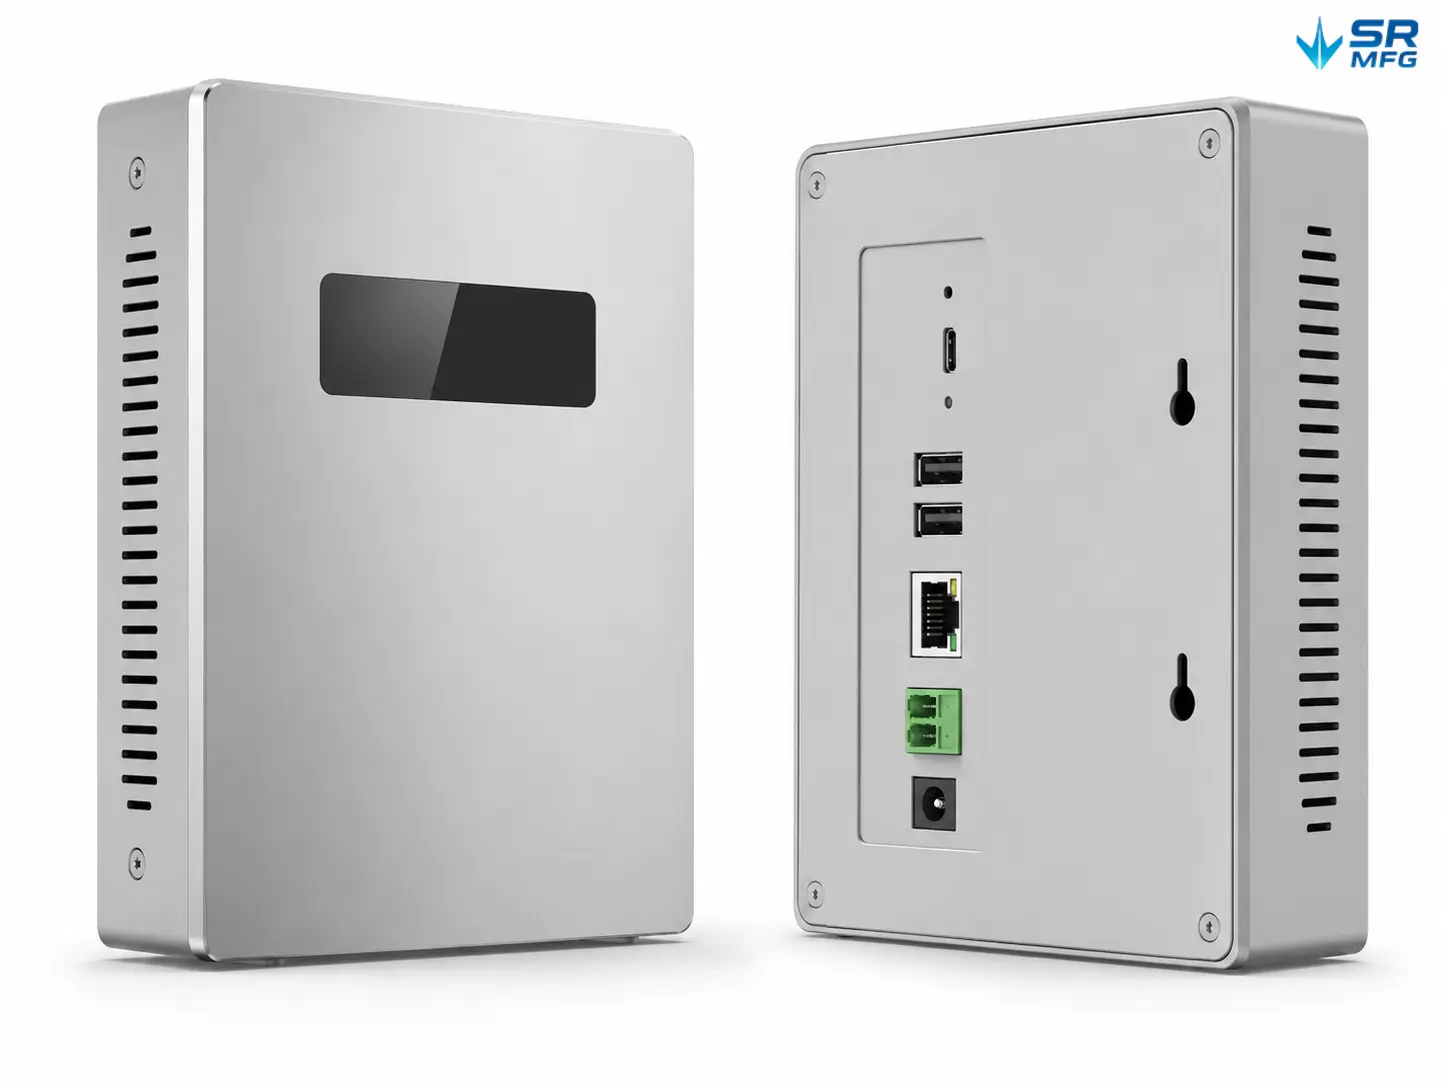
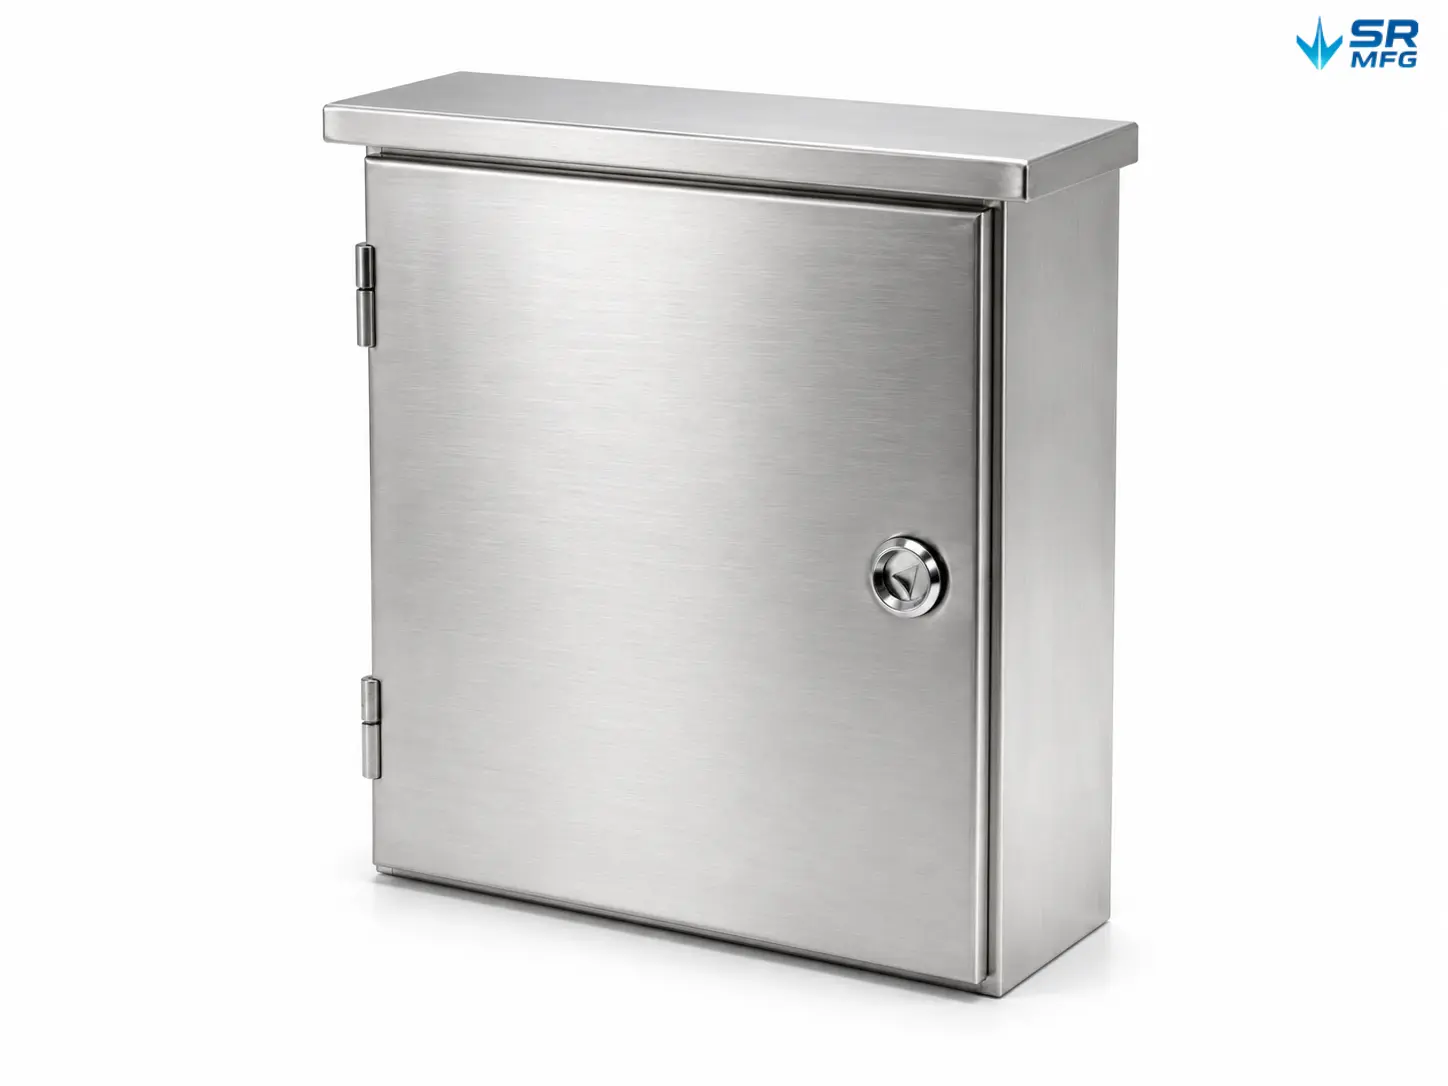
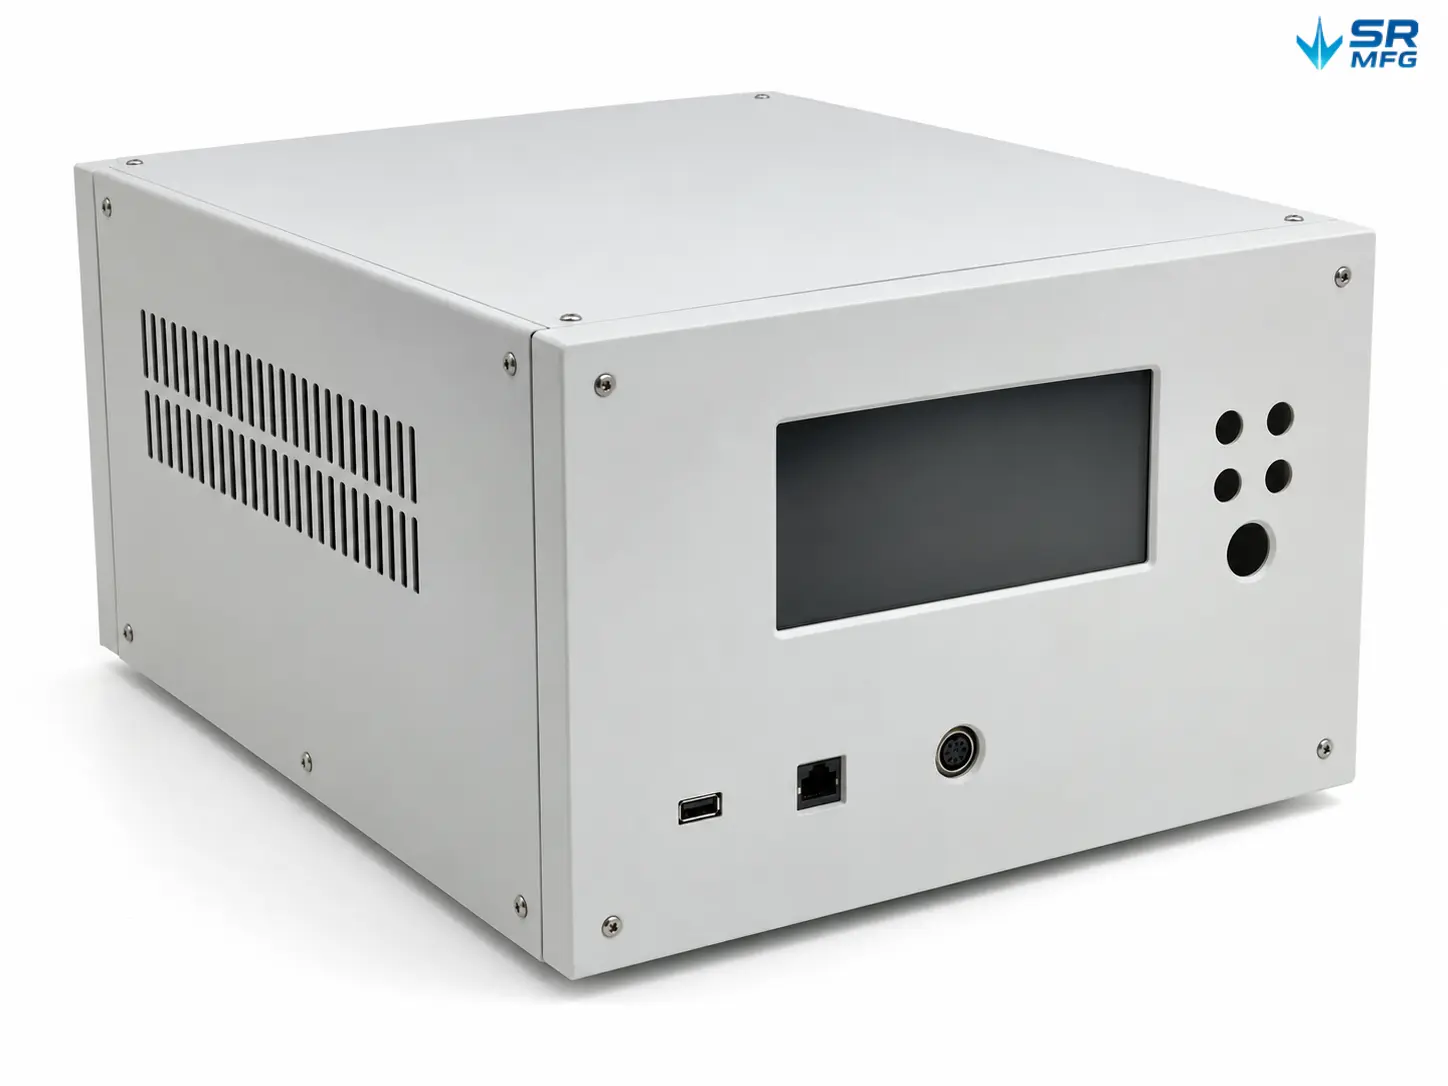
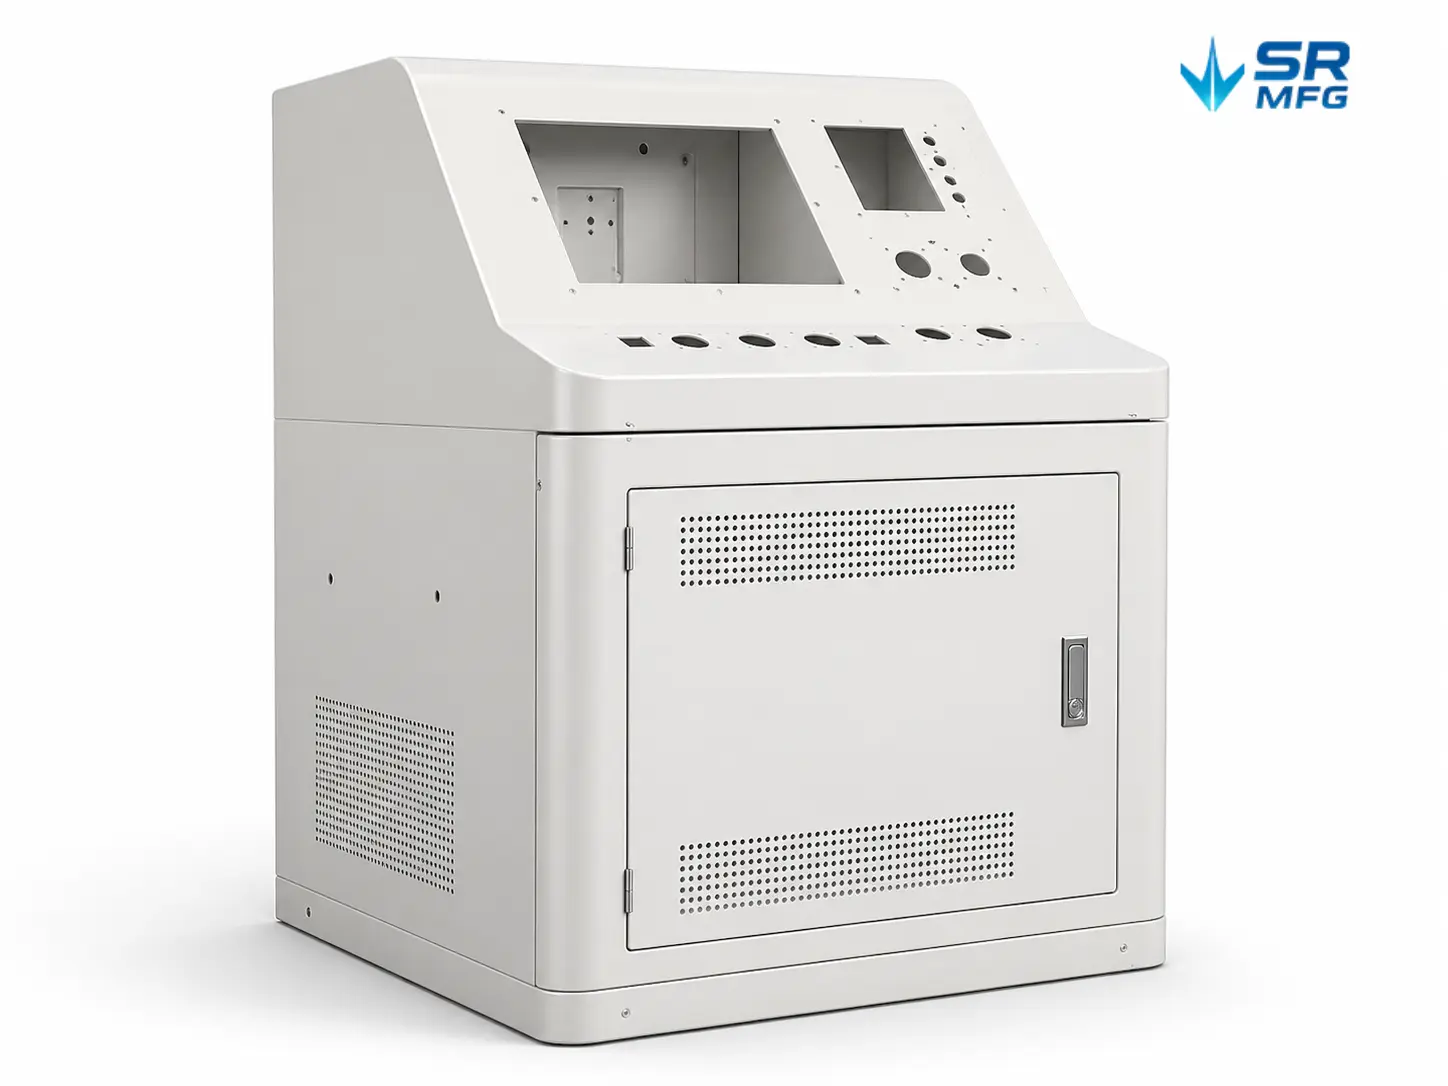
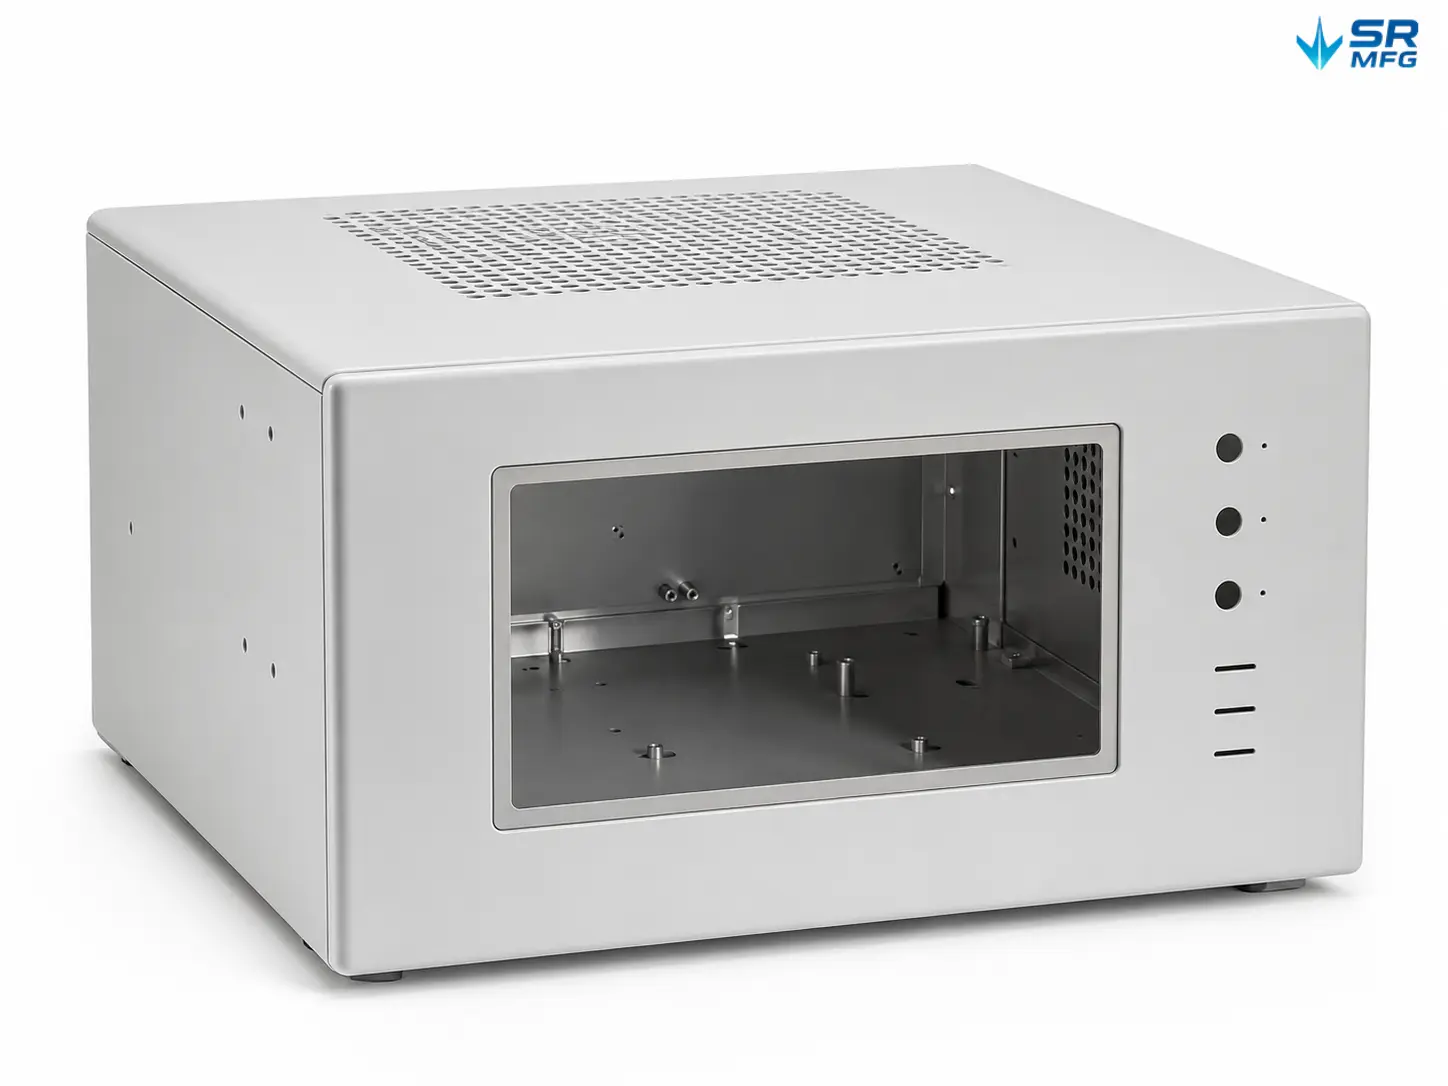
OEM産業用途向け表面処理済み板金エンクロージャー

データセンター・IT機器

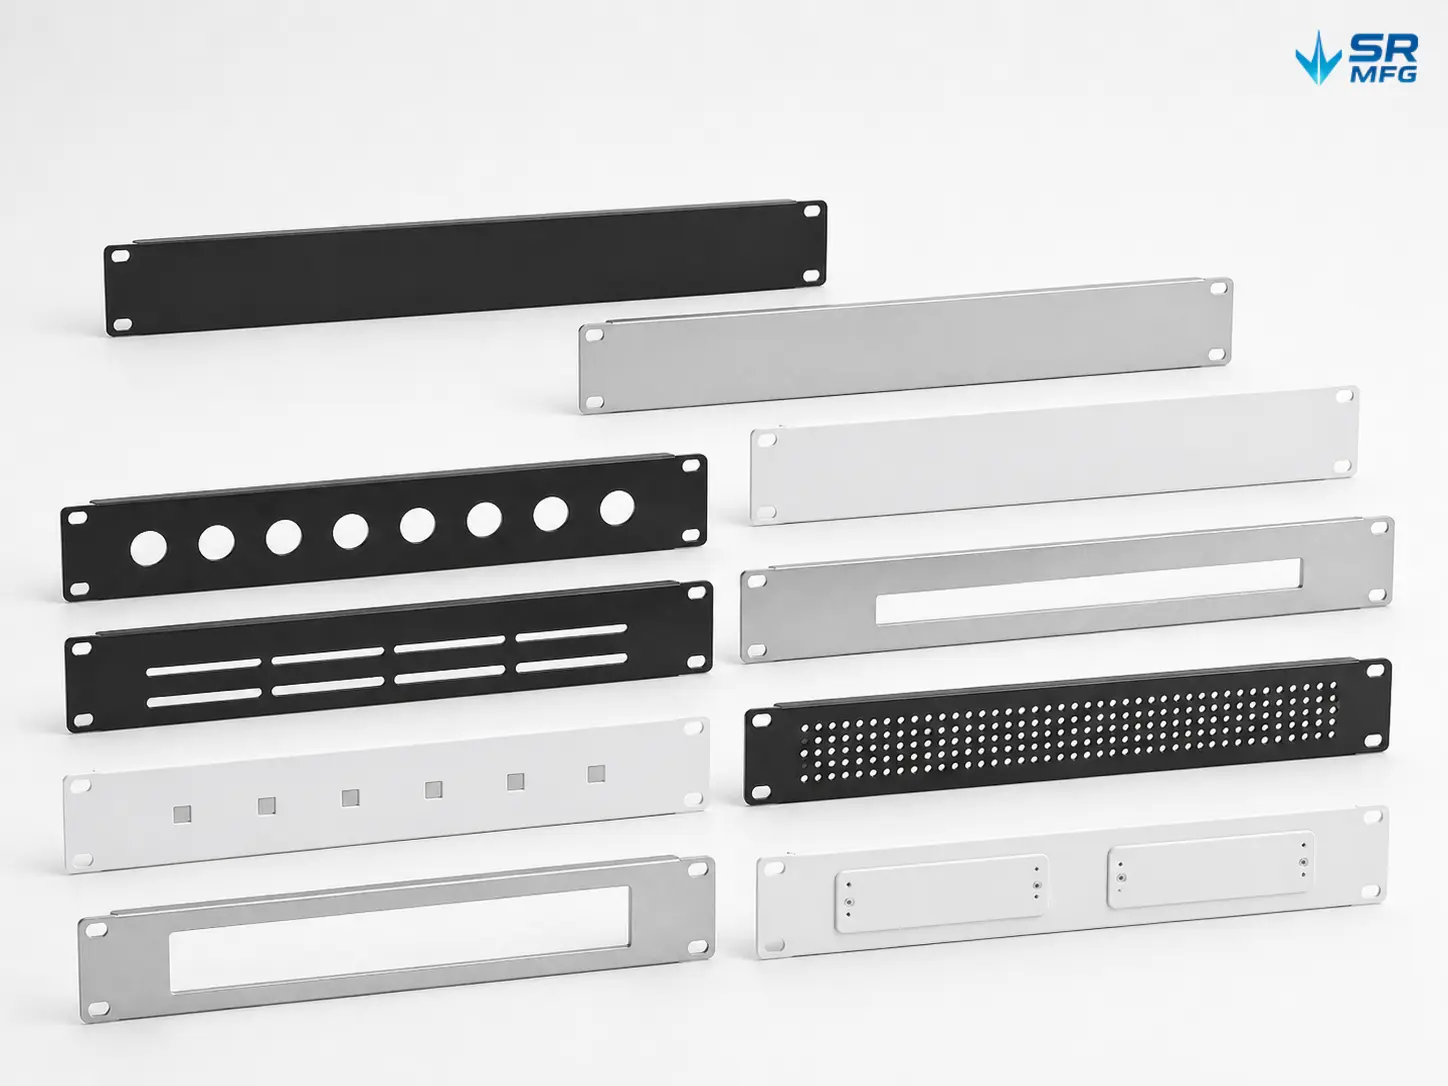
データセンター部品、ネットワークインフラ、ITハードウェア部品の表面仕上げ。

  • サーバーラックフレーム・レール
  • ケーブルマネジメントトレイ
  • キャビネットパネル・ドア
  • 取付ブラケット・プレート

コンシューマーエレクトロニクス

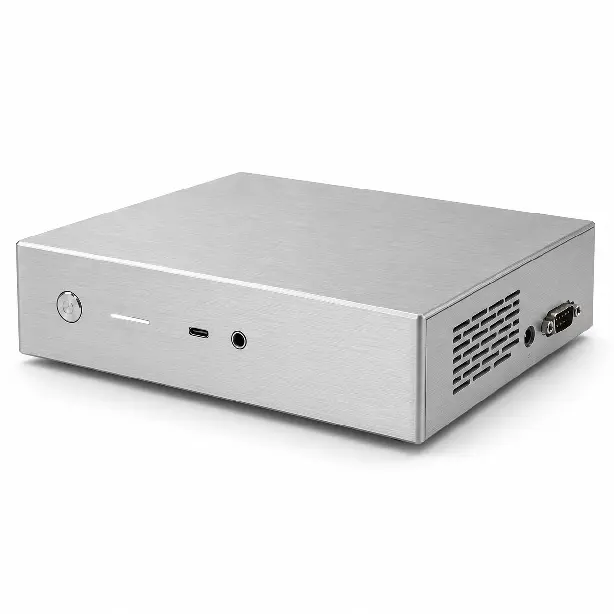
コンシューマーエレクトロニクス筐体、内部ブラケット、ディスプレイ構造体、精密金属アセンブリの表面仕上げ。

  • デバイス筐体・カバー
  • 内部支持ブラケット
  • ディスプレイ取付構造
  • スピーカー・オーディオ金属部品
  • 小型精密仕上げ部品

電気設備

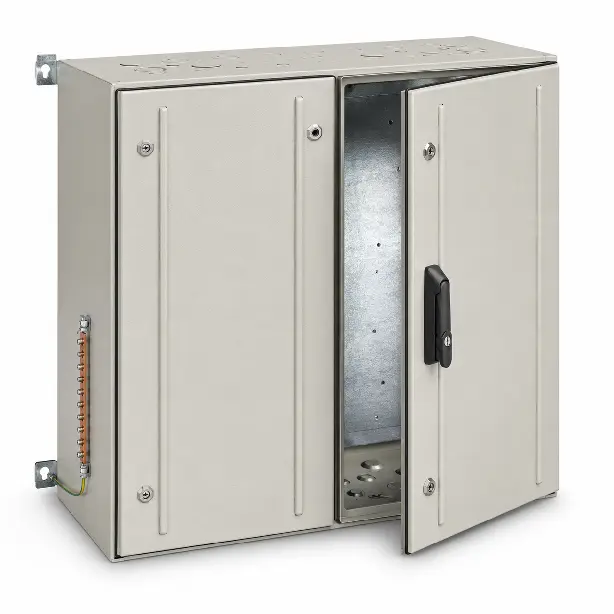
電気筐体、制御盤、配電ユニット、産業用電気部品の表面仕上げ。

  • 電気キャビネット筐体
  • 制御ボックスパネル
  • 端子取付板
  • DINレールブラケット
  • 通気・アクセスパネル

産業機械

機械部品、自動化システム、生産設備、構造機械アセンブリの表面仕上げ。

  • 機械カバー・ガード
  • 設備フレーム
  • コンベアブラケット
  • センサー取付プレート
  • 保護パネル&シールド

新エネルギーシステム

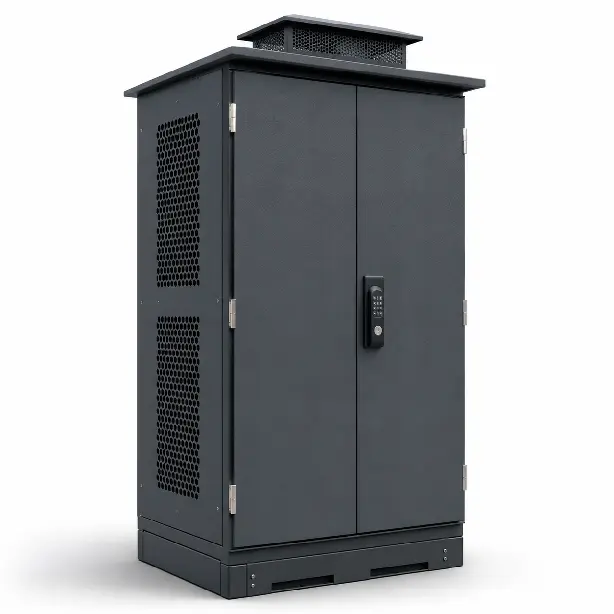
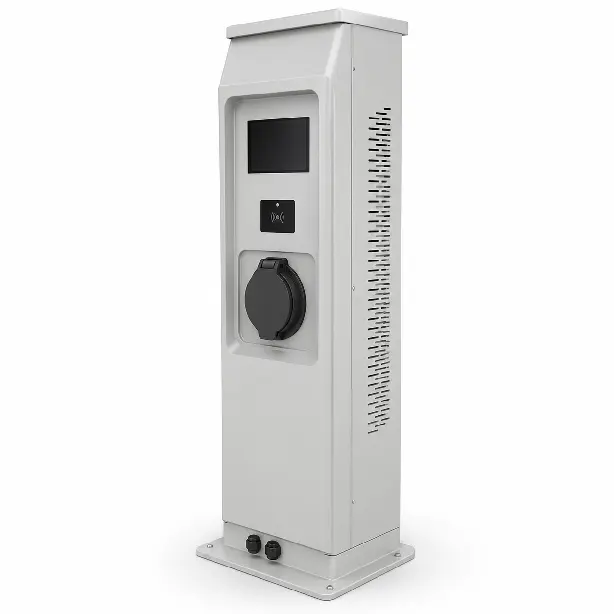
EV充電設備、バッテリーシステム、エネルギー貯蔵キャビネット、電力変換ユニット向けの表面仕上げソリューション。

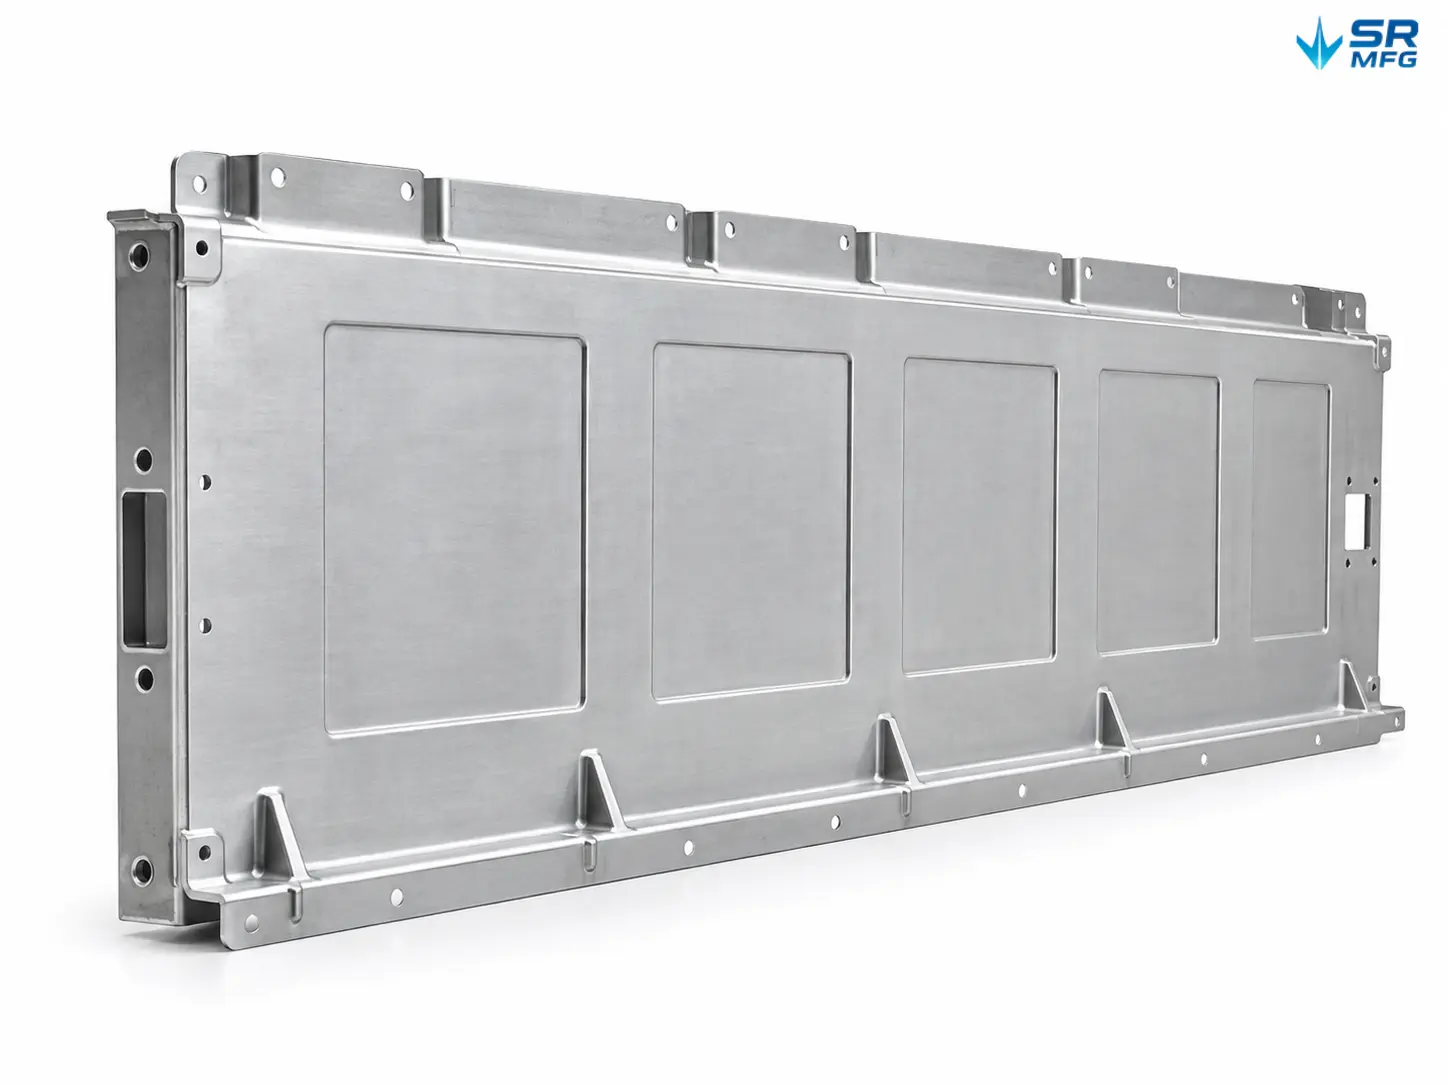
  • バッテリー筐体部品
  • 充電ステーションキャビネット
  • 蓄電キャビネットパネル
  • バスバーサポートブラケット
  • パワーモジュールハウジング

屋外設備

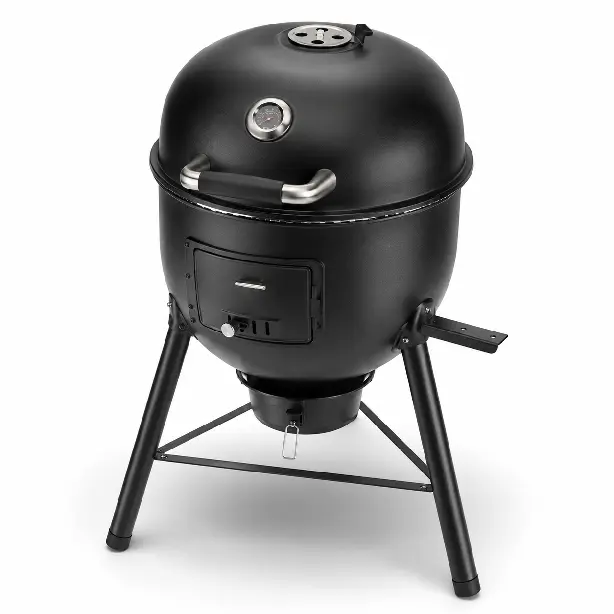
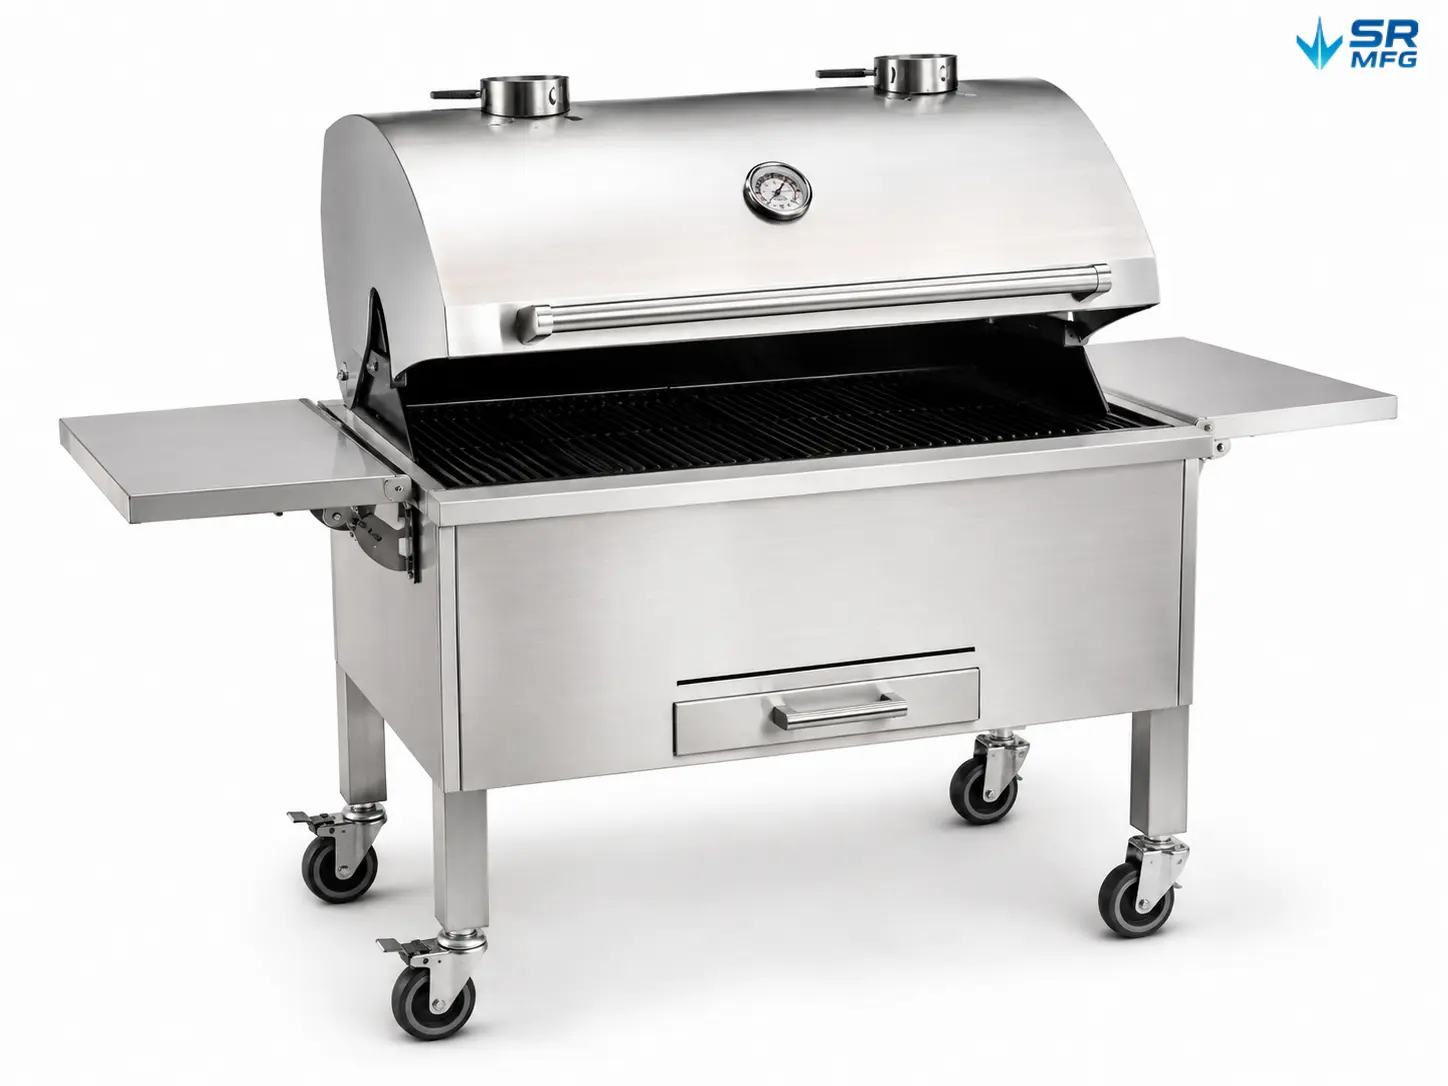
屋外筐体、設備カバー、BBQグリル、照明システム、構造用金具向けの耐候性表面仕上げ。

  • 屋外設備筐体
  • BBQグリル板金本体
  • 保護カバー&パネル
  • 取付ブラケット
  • 耐候性構造部品

お客様の用途に合わせて設計

単一の試作から大量生産まで、SR MFGは表面処理プロジェクトにおいて一貫した塗装品質、均一な仕上げ外観、厳しい公差、信頼性の高い納品をお約束します。

SR MFG 完成品

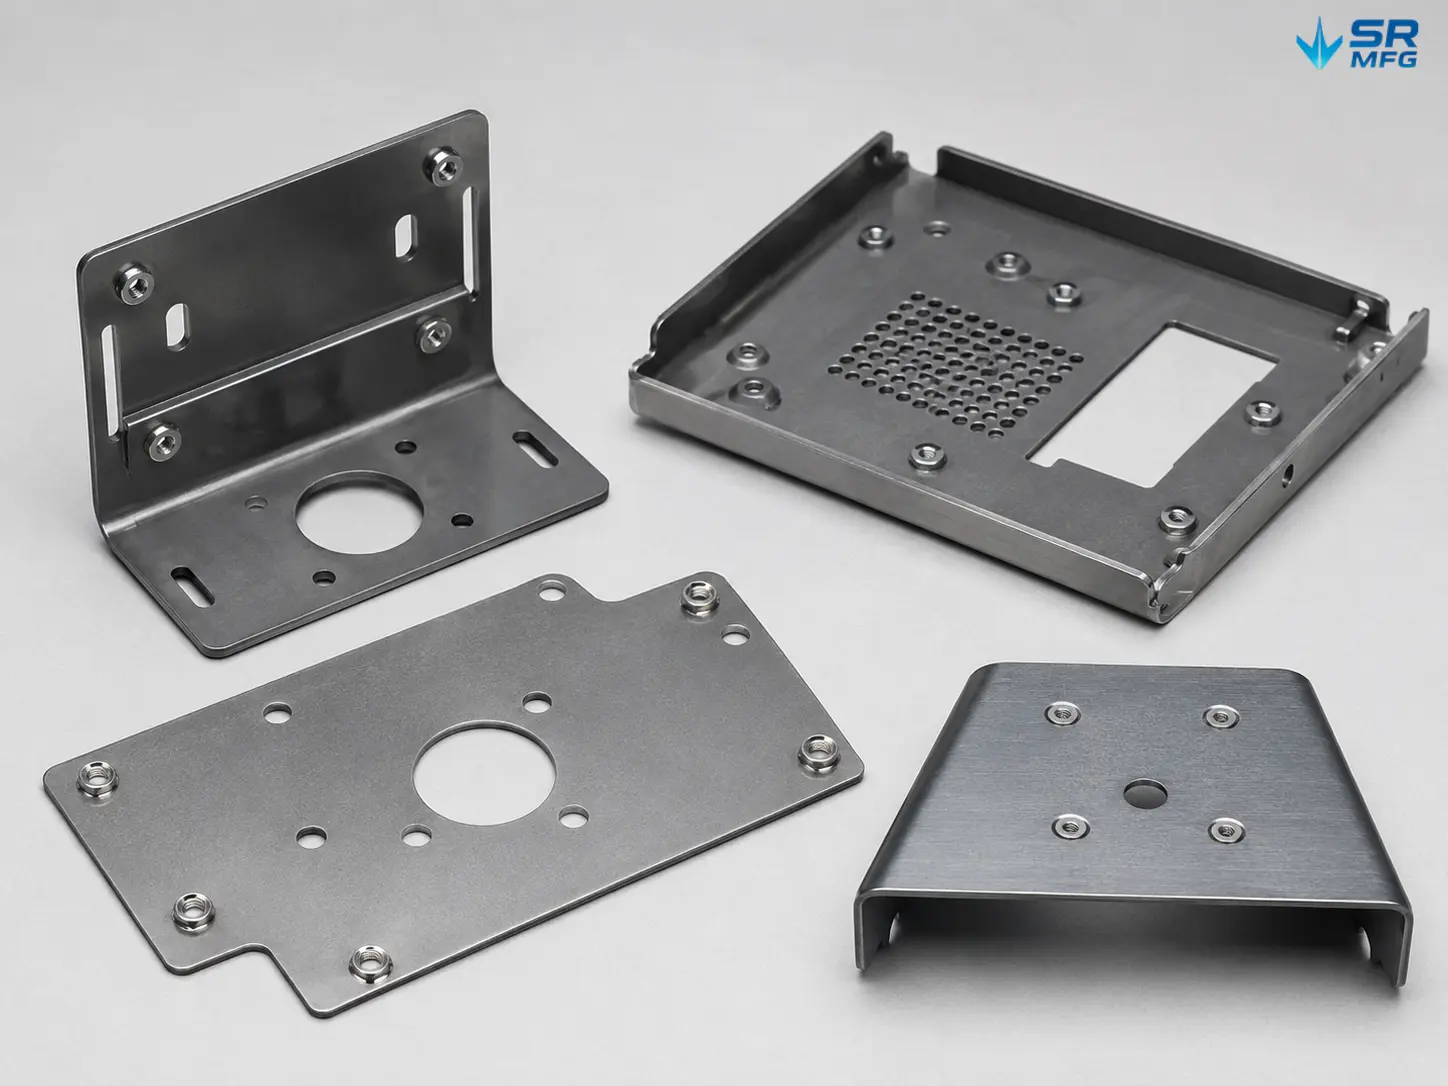
SR MFGは、粉体塗装、ヘアライン/研磨、ブラスト処理、シルクスクリーン印刷など、幅広い板金部品向けのカスタム表面処理を提供しています。各プロジェクトの要件に応じて、その他の仕上げ処理にも対応いたします。これらのサービスは、ブラケット、パネル、フレーム、ハウジング/エンクロージャー、補強材、クリップ、取付金具などの構造部品・機能部品に適しています。すべての部品は図面通りに製作され、安定した量産に最適化されています。

板金表面処理 よくある質問​​​

塗装は素地金属に膜厚を付加するため、嵌合や組立に影響を与える可能性があります。特に穴、スロット、嵌合インターフェースについては、寸法が素地金属か塗装後の仕上げ寸法かをご指定ください。指定がない場合は、レビュー時にCTQ特性を確認し、管理された膜厚/マスキング計画を提案いたします。

はい。嵌合面、ねじ部、接地ポイントをマスキングし、塗装の膜厚を管理して、必要な箇所の電気的接触を維持することが可能です。最良の結果を得るために、図面上でマスキング領域を明示するか、マーキング済みのPDF/3Dファイルをご提供ください。最適なマスキング方法を提案いたします。

RAL/パントーンの色合わせに対応しており、現物サンプルの承認により最終外観を確定します。その後、承認済みサンプルに合わせて生産を行い、ロット間の一貫性を維持します。プロジェクトに特定の測定要件(ΔE、光沢、照明条件)がある場合は、検証方法をお客様の仕様に合わせることが可能です。


密着性については、以下の一般的な規格に準拠できます: ISO 2409 / GB/T 9286 またはASTM D3359。腐食検証については、お客様の仕様に基づきASTM B117またはISO 9227の塩水噴霧要件に対応しています。正式な検証が必要な場合は、ご要望に応じて第三者試験報告書を手配できます。

前処理は、材質、表面状態、腐食要件に基づいて選択されます。鋼の場合は、塗装前に洗浄および化成処理前処理を通常使用します。アルミニウムは仕様に応じて適切な化成処理オプションまたは陽極酸化システムが必要な場合があります。ステンレスは密着性を確保するために適切な洗浄/活性化がしばしば必要です。OEMまたは社内規格がある場合は、それに従います。

リードタイムは主に、サンプル/色の承認、マスキングの複雑さ、治具/掛け具の要件、塩水噴霧試験などの特別な試験に依存します。輸出出荷については、個別袋、気泡緩衝材、端部保護付きカートン、オプションの仕切り、パレット積み、バーコードラベル、輸出マーキングなど、部品サイズ、表面仕上げ、出荷要件に基づいた保護梱包を提供しています。
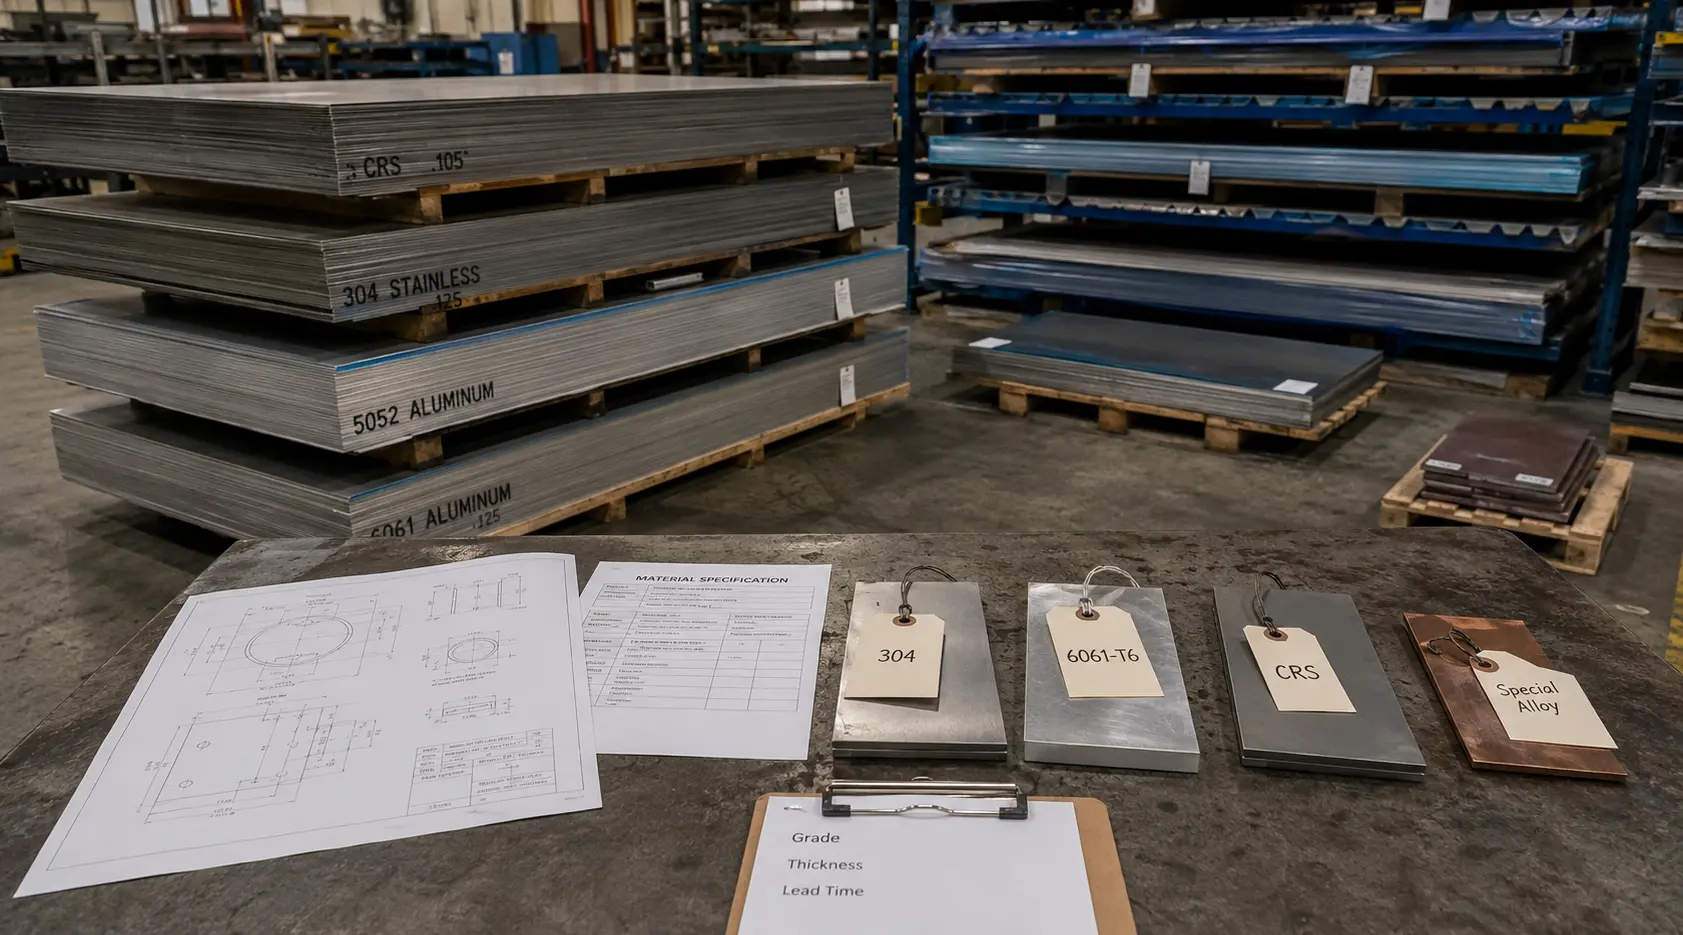
表面処理 技術資料

トップへ戻る