Shuangruiと提携して製造コストを削減 30% そして効率を向上させます。

金属部品向け超音波洗浄サービス2026-09-30T08:27:32+00:00

超音波洗浄サービス

精密金属部品および下流工程の前処理向け

SR MFGは、コーティング、めっき、アルマイト処理、組立、梱包の前に行う精密金属部品の超音波洗浄サービスを提供しています。.

超音波キャビテーションを利用して、油分、クーラント残留物、研磨剤、微粒子、その他の汚染物質を、穴、スロット、隙間、複雑な形状から除去します。当社の洗浄プロセスは、表面清浄度の向上、コーティングおよび密着リスクの低減、下流工程や出荷に向けた部品の準備に貢献します。.

油分・クーラント除去
微粒子洗浄
穴・スロット洗浄
コーティング前洗浄
清浄度管理
保護梱包

24時間以内にカスタム見積もりを取得

図面をアップロードしてエンジニアリングレビューを受けてください。.

空白フォーム (#4)

超音波洗浄とは?

超音波洗浄は、高周波音波を使用して洗浄液中に微細なキャビテーション気泡を生成します。これらの気泡が急速に形成・崩壊することで局所的なエネルギーが発生し、穴、スロット、ねじ山、内部形状など到達困難な領域からも、油分、粒子、研磨剤、機械加工残留物、その他の汚染物質を剥離・除去します。.

機械加工、研削、研磨、バリ取り、その他の加工工程後に金属部品を洗浄するために一般的に使用され、コーティング、組立、検査、その他の下流プロセスに向けてより清浄な表面を準備します。.

注記:洗浄薬液、温度、超音波周波数、サイクルタイム、リンス要件は、材質、汚染物質の種類、部品形状、下流プロセスに応じて選定する必要があります。.

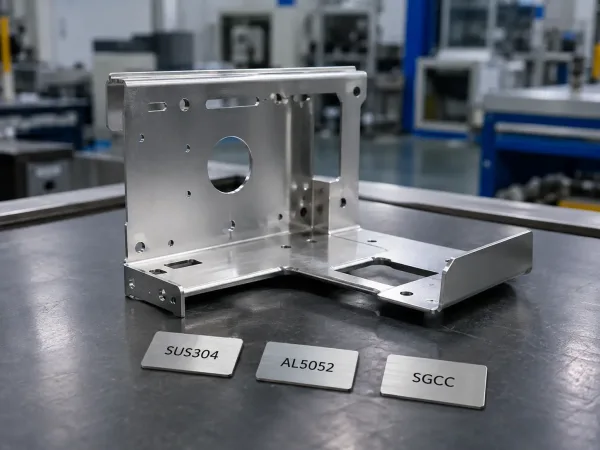
工業工場での超音波洗浄後のクリーンな金属ブラケット

キャビテーション洗浄

高周波音波が数百万の微細気泡を生成し、破裂させて表面から汚染物質を持ち上げます。.

穴・隙間に到達

手作業では到達できない止まり穴、狭い隙間、ねじ山、複雑な形状を効果的に洗浄します。.

仕上げ前処理

油分、残留物、粒子を除去し、めっき、コーティング、仕上げにおける強力な密着と一貫した結果を確保します。.

超音波洗浄は下流の仕上げ前に汚染物質を除去しますが、バリが存在する場合は別途除去する必要があります。.

金属プロジェクトに超音波洗浄が必要な理由

部品は表面では清浄に見えても、手作業では到達できない箇所に隠れた汚染物質が残っていることがよくあります。超音波洗浄はこれらの汚染物質を除去し、下流プロセスと製品品質を保護します。.

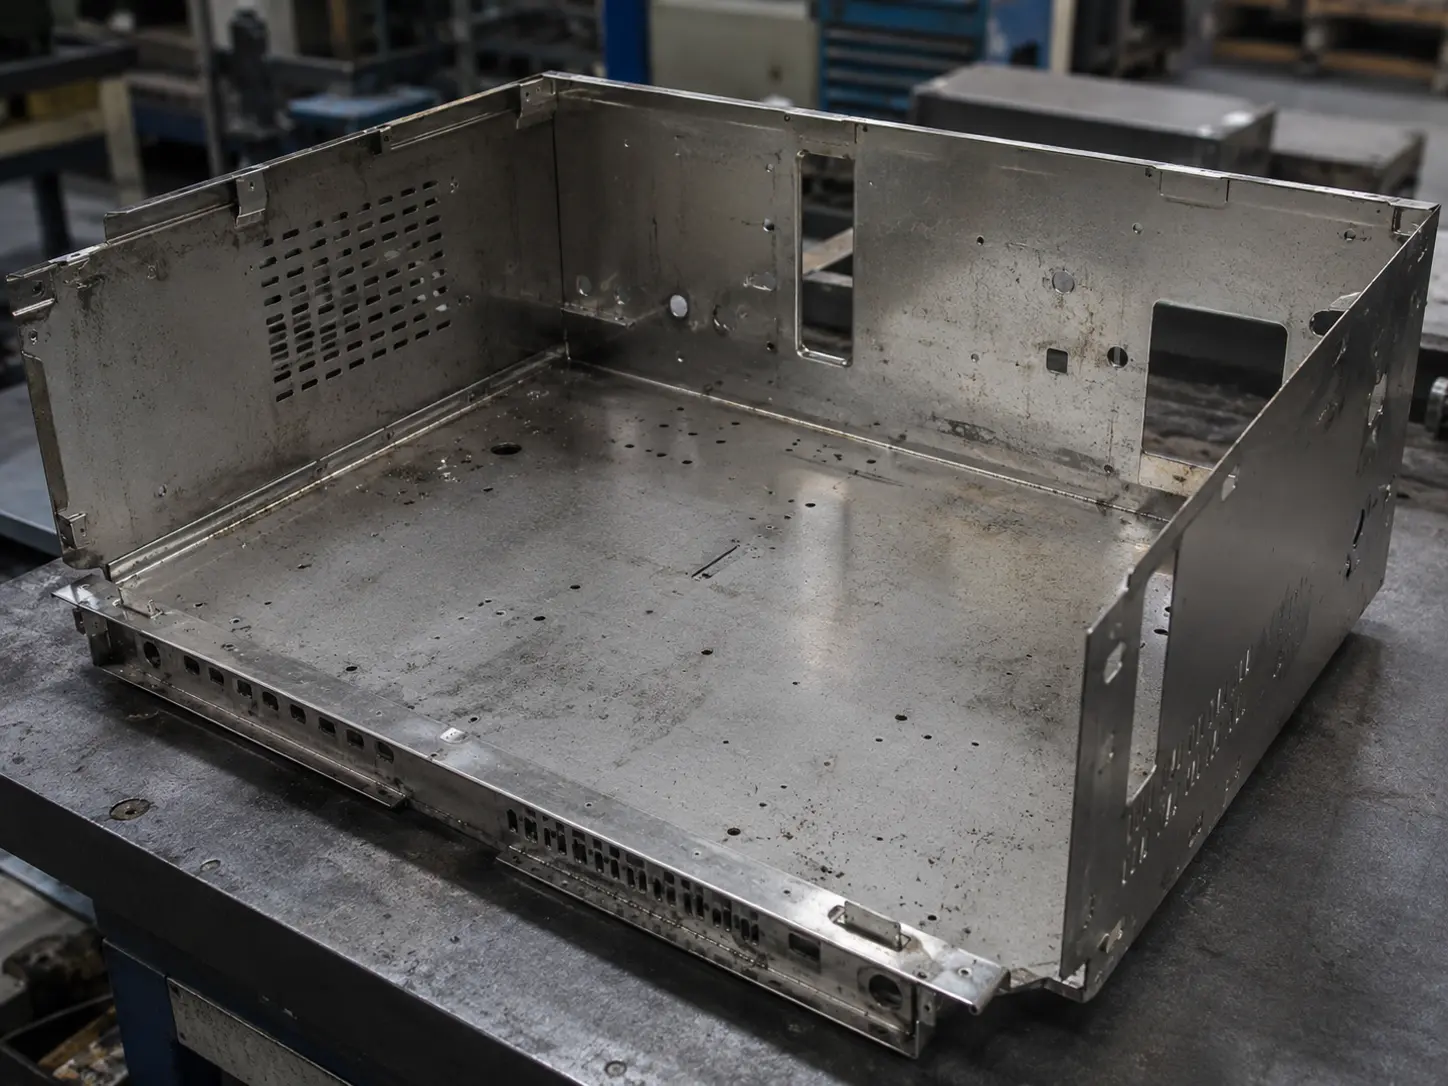
超音波洗浄前の金属部品
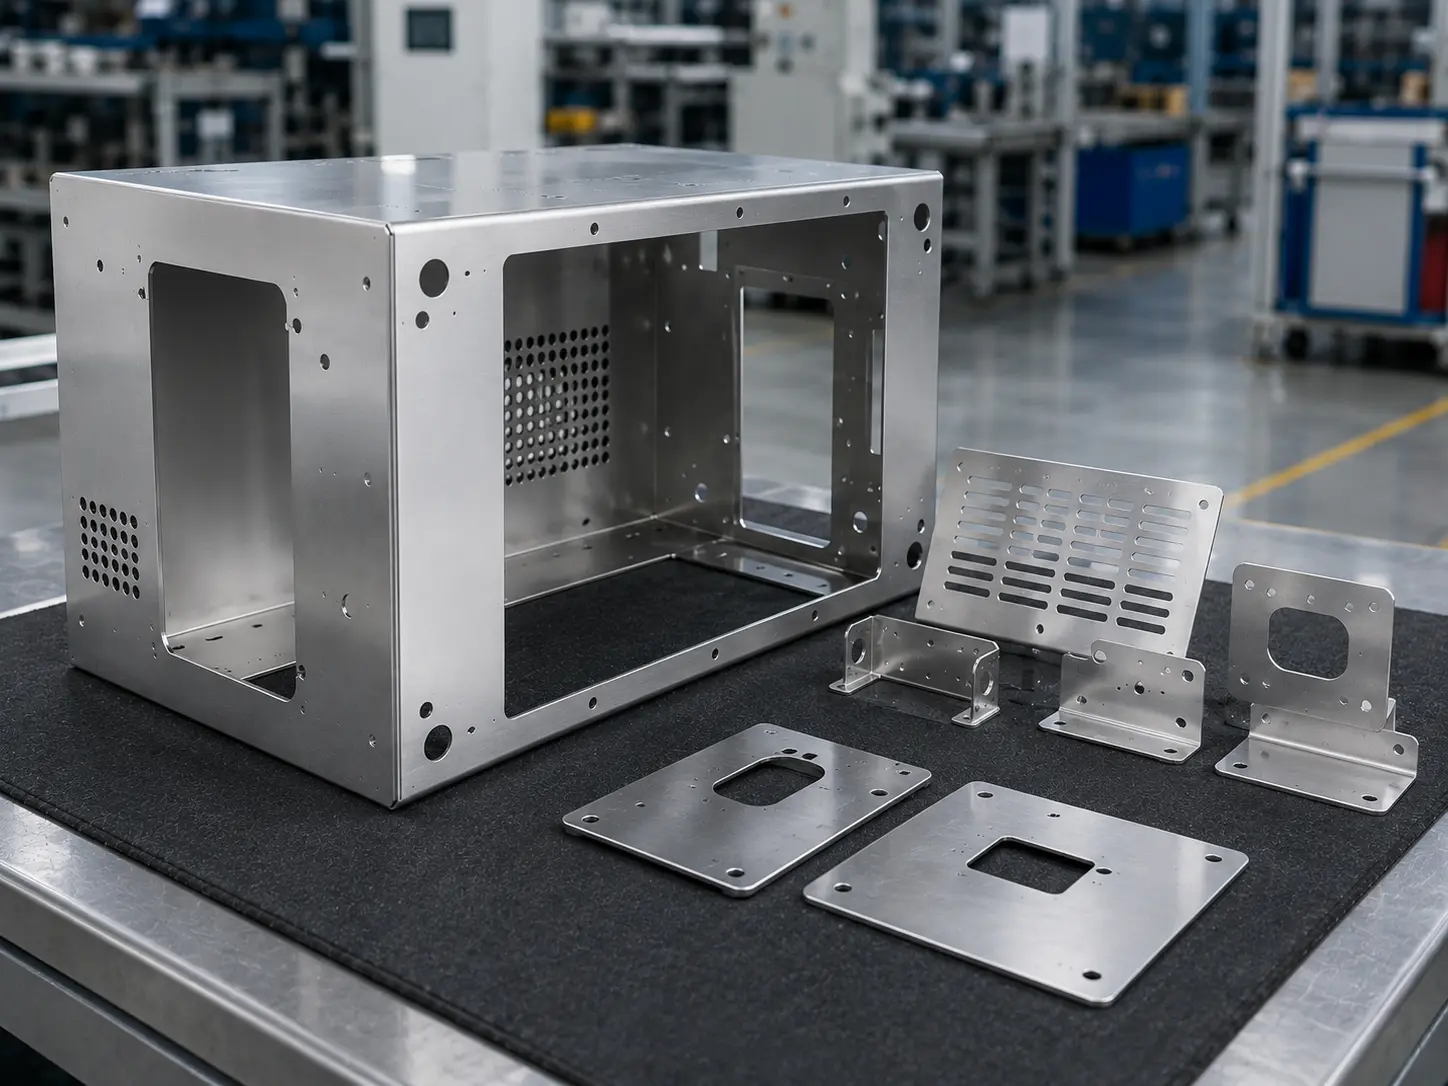
超音波洗浄後の金属部品
洗浄前
洗浄後

隠れた汚染物質を除去

密着不良や欠陥の原因となる油分、クーラント残留物、研磨剤、金属切粉、微粒子を効果的に除去します。.

穴、スロット、空洞部を洗浄

高周波キャビテーションは、ブラッシング、浸漬、スプレー洗浄では到達できない止まり穴、クロスドリル穴、ねじ山、深い溝、内部空洞部に到達します。.

密着性と性能を向上

清浄な表面は、粉体塗装、ウェット塗装、めっき、アルマイト処理、その他の仕上げプロセスにおけるより強力な接着を確保し、剥離、ブリスター、腐食リスクを低減します。.

手直しと表面欠陥を削減

不十分な洗浄は、気泡、ピンホール、錆、外観不良につながります。事前の適切な洗浄により、スクラップ、手直し、遅延を削減します。.

エンジニアリングノート:
超音波洗浄は下流の仕上げ前に汚染物質を除去しますが、バリが存在する場合は別途除去する必要があります。.

油分・クーラント除去
微粒子洗浄
精密洗浄
洗浄済み・加工準備完了

超音波洗浄で対応できる部品の種類と形状は?

超音波洗浄は、幅広い金属部品や複雑な形状に対して非常に効果的であり、手作業による洗浄方法では到達が困難な領域から油分、残留物、研磨剤、微粒子を除去します。.

機械加工精密部品
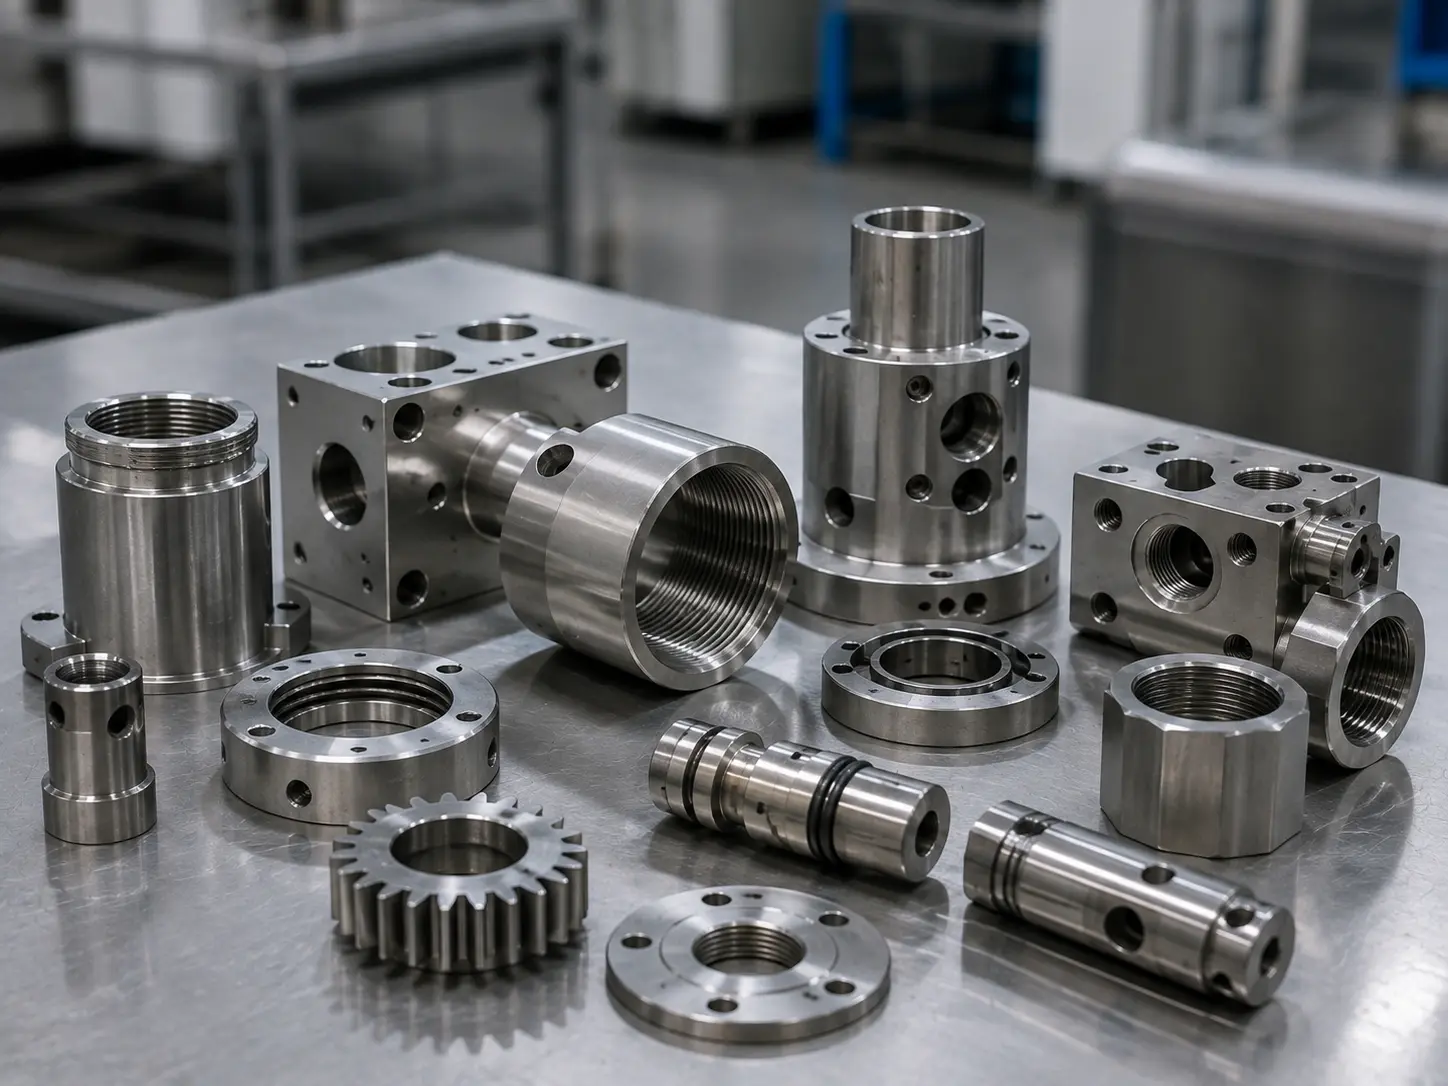
超音波洗浄で洗浄された精密機械加工金属部品
  • 部品: ベアリング、ギア、バルブボディ、油圧部品、切削工具、金型
  • 汚染物質: 切削油、クーラント残留物、金属切粉、微粒子
  • 利点: 厳しい公差および複雑な形状における深部洗浄

板金・
溶接組立品

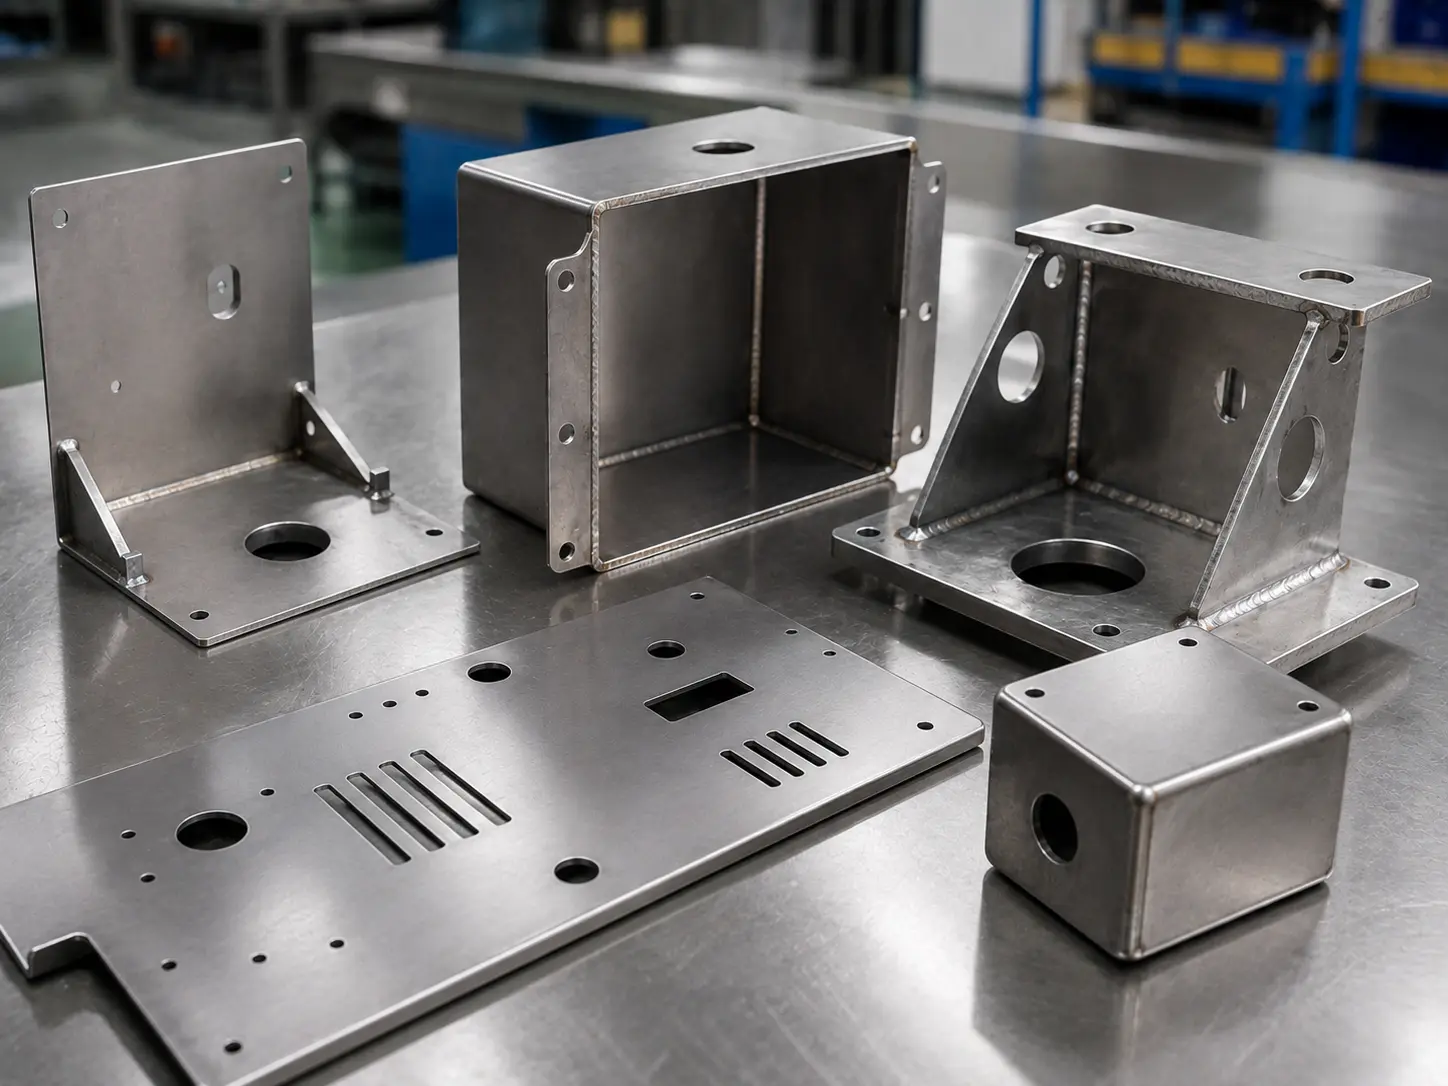
板金および溶接アセンブリの超音波洗浄
  • 部品: レーザー切断/プレス/曲げ部品、溶接サブアセンブリ、筐体、パネル
  • 汚染物質: 油分、粒子、絞り加工潤滑剤、指紋
  • 利点: 継ぎ目、隙間、溶接部の残留物を除去

前洗浄の前に
コーティング / めっき / アルマイト処理
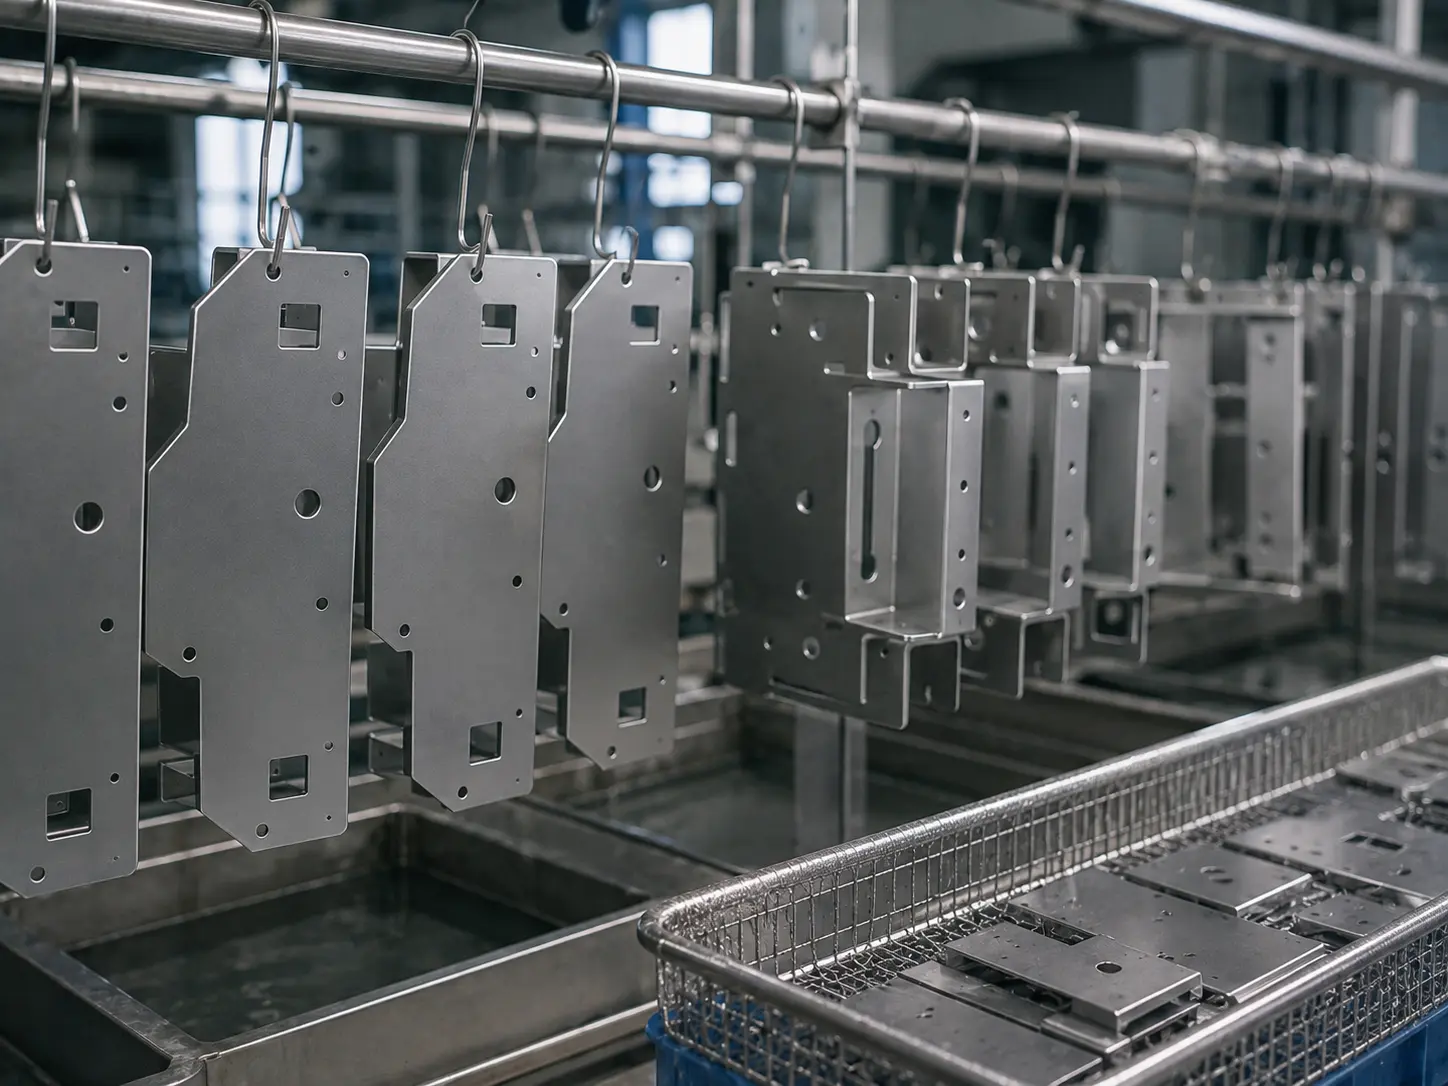
コーティング、めっき、または陽極酸化前に洗浄される金属コンポーネント
  • 部品: 仕上げ前に表面処理が必要な部品
  • 汚染物質: グリース、研磨剤残留物、粉塵
  • 利点: 密着性向上と均一な仕上がりのために、清浄で活性な表面を形成

微細孔 & メッシュ状
構造体
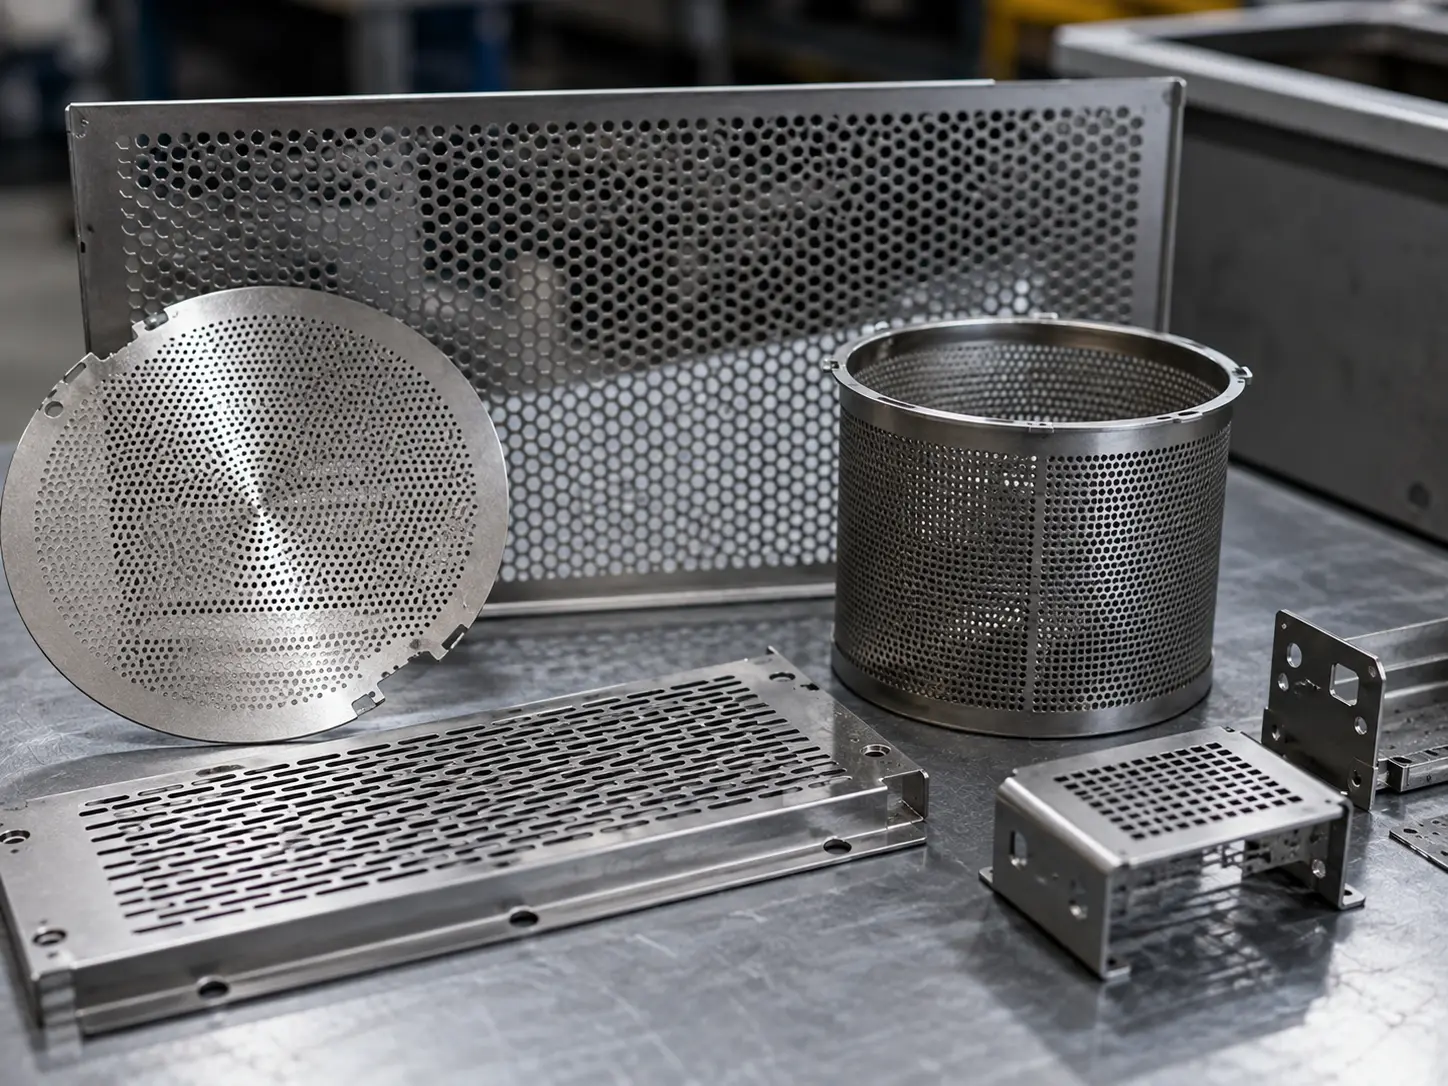
微細穴、穿孔、およびメッシュ状金属構造の超音波洗浄
  • 部品: フィルター、多孔板、ハニカム構造、密集した孔/スリットパターンを持つ部品
  • 汚染物質: 埋め込まれた粒子、油分、金属粉
  • 利点: キャビテーションが微小な開口部に浸透し、完全に洗浄

複雑なキャビティ &
内部通路
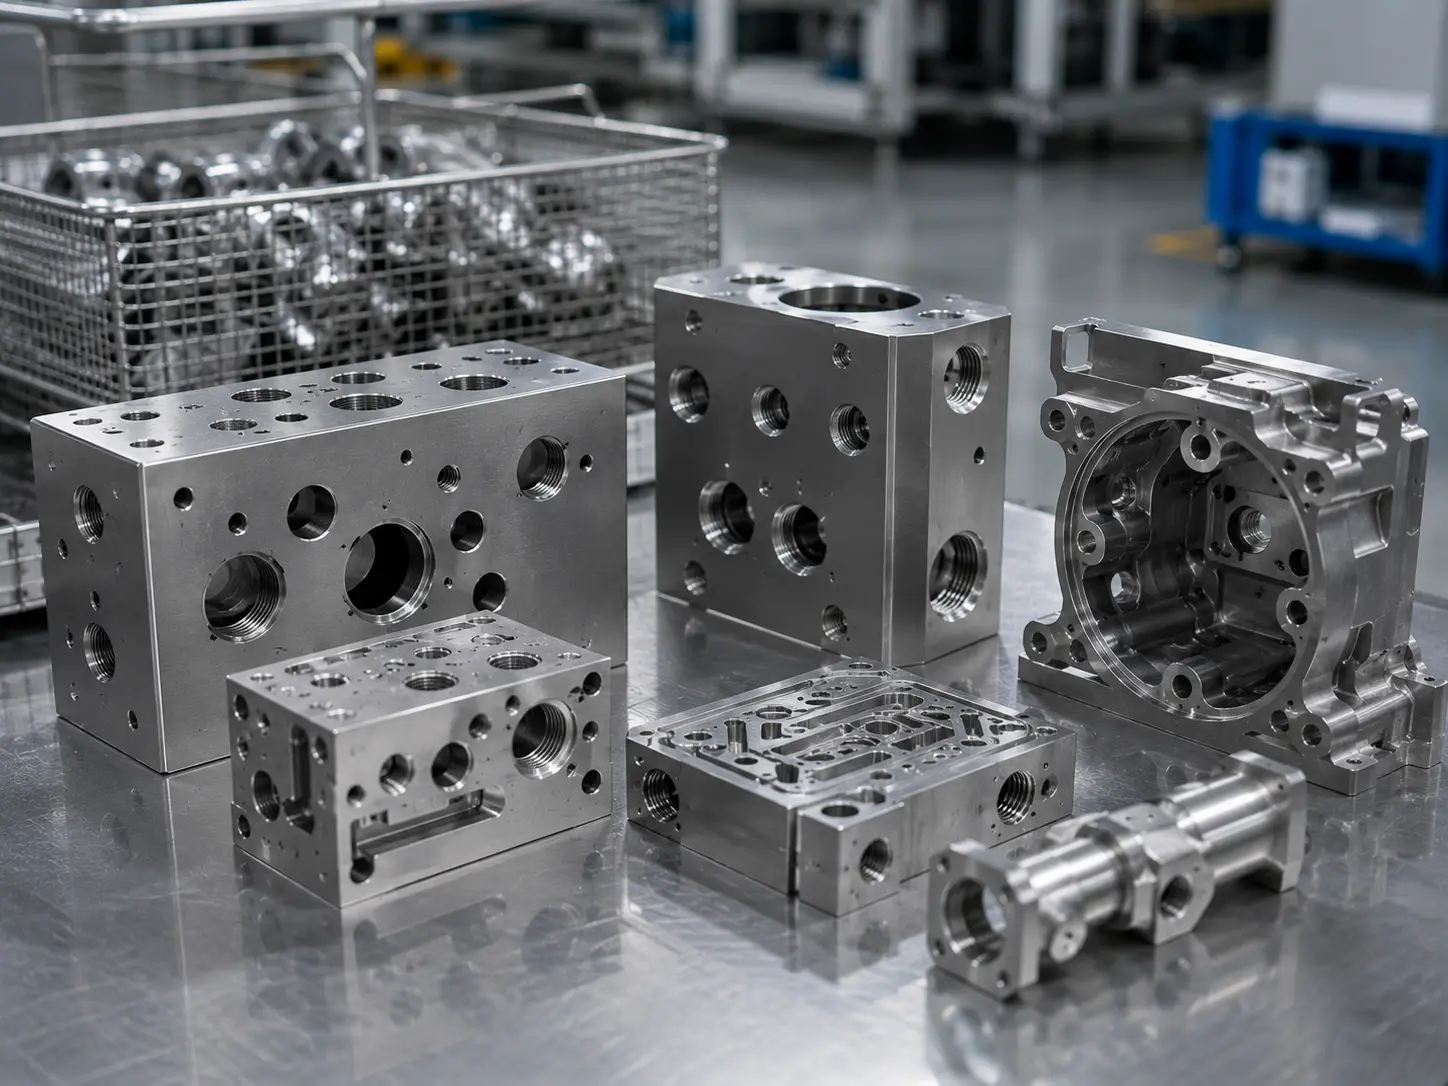
複雑なキャビティおよび内部通路を持つ金属部品の超音波洗浄
  • 部品: マニホールド、ブロック、ハウジング、止まり穴、クロスドリル通路、ねじ山を持つ部品
  • 汚染物質: キャビティ内部の油分、切粉、スワーフ、研磨残留物
  • 利点: ブラッシング、浸漬、スプレーでは到達できない領域に到達

自動車 & 設備
コンポーネント
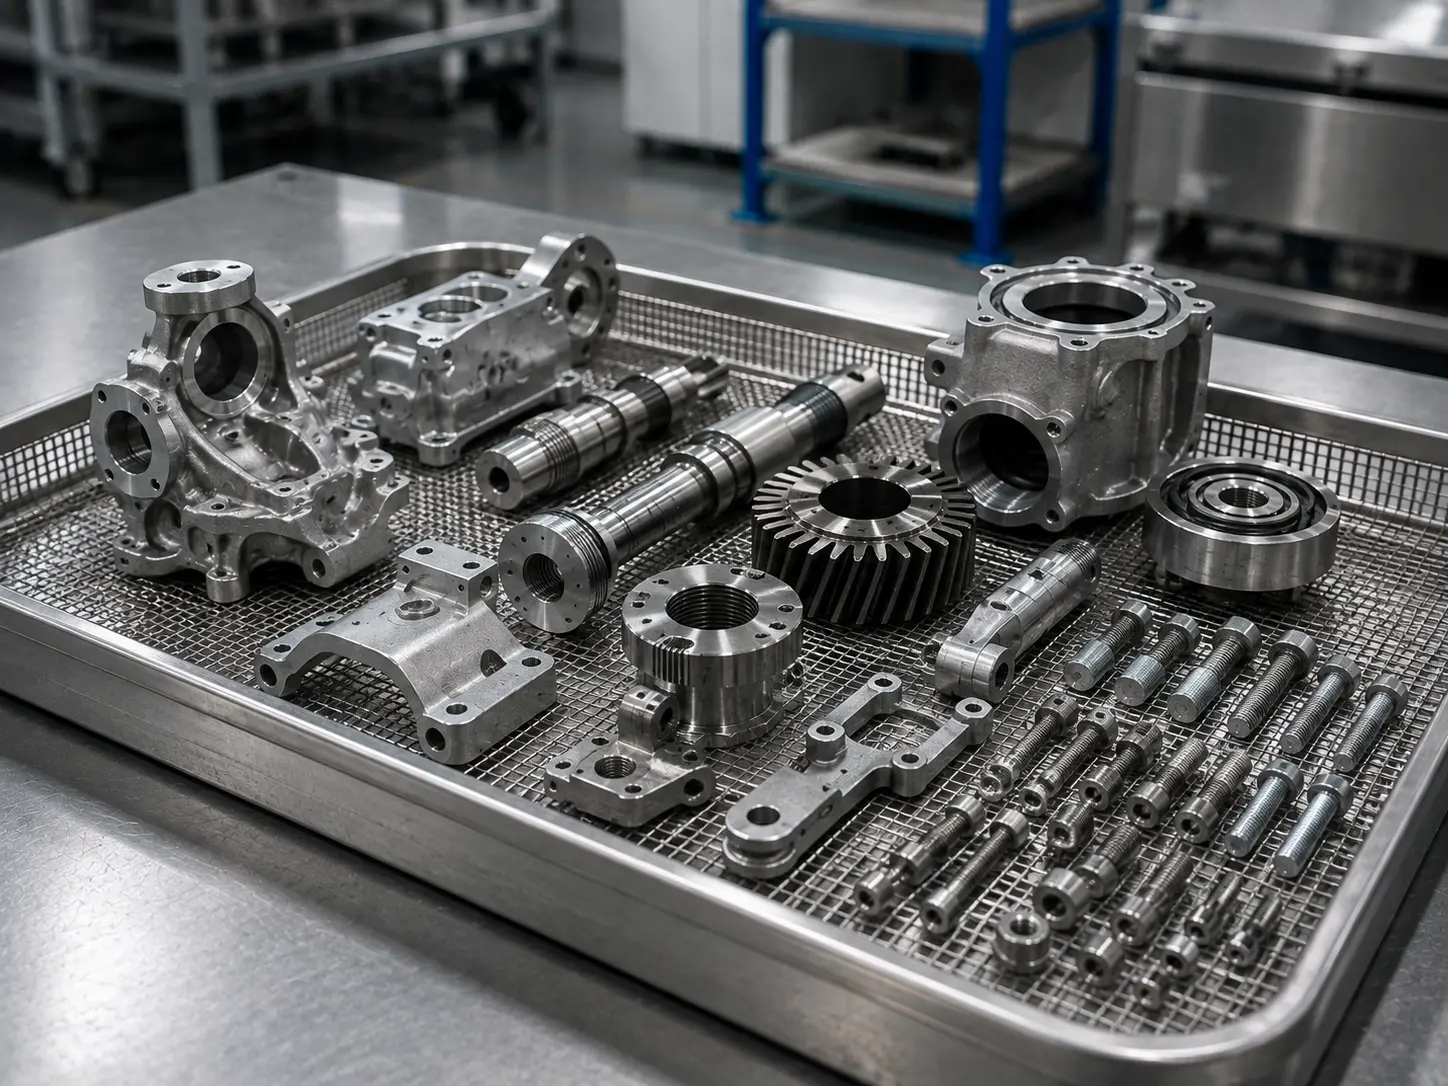
超音波洗浄後の自動車および設備用金属コンポーネント
  • 部品: エンジン部品、トランスミッション部品、ブラケット、ファスナー、ポンプ、バルブ
  • 汚染物質: 油分、クーラント、カーボンダスト、研磨粒子
  • 利点: 信頼性、性能、長い使用寿命を確保

エンジニアリングノート: 洗浄効果は、洗浄液が孔、キャビティ、ねじ山、内部通路に浸入し循環できるかどうかに依存します。複雑な形状では、部品の向き、トラップされた空気、排水、乾燥要件を検討する必要があります。.

超音波洗浄の材料適合性

金属の種類により、超音波洗浄の薬液、温度、サイクルタイムへの反応が異なります。.

CS

炭素鋼 / 合金鋼

!
主なリスク

特に温水部品に水系洗浄を使用した場合、数分から数時間でフラッシュラストが発生する可能性があります。.

i
主な考慮事項

バリ、切粉、粉塵が除去されると、表面はより反応性が高くなります。イオン性残留物は、コーティング、電着塗装、めっきの欠陥を増幅させる可能性があります。.

✓
SR MFG推奨アプローチ

腐食防止剤入りの水系洗浄剤を使用し、速やかにすすぎ、完全に乾燥させてください。必要に応じて防錆剤またはVCI包装を追加してください。.

CI

鋳鉄 / 多孔質材料

!
主なリスク

残留液とフラッシュ錆。.

i
主な考慮事項

鋳鉄および粉末冶金部品は液体を保持する可能性があります。乾燥が不完全な場合、再発錆や滲み出しが発生することがあります。.

✓
SR MFG推奨アプローチ

リンス工程を追加し、乾燥時間を延長してください。多孔質または止まり穴形状の場合は、スピンオフ、ブローオフ、熱風乾燥、防錆処理を優先してください。.

SS

ステンレス鋼(304/316など)

!
主なリスク

塩化物は孔食を引き起こす可能性があります。異種金属汚染は錆斑点の原因となることがあります。.

i
主な考慮事項

高塩化物水や薬液を避けてください。炭素鋼粉塵や鉄切り粉からの交叉汚染を防止してください。.

✓
SR MFG推奨アプローチ

マイルドクリーナーと適切なリンスを使用してください。高清浄度または耐食性が重要な用途では、パッシベーションまたは規定の表面処理工程を実施してください。.

Al

アルミニウム/アルミニウム合金(5xxx/6xxxなど)

!
主なリスク

変色/斑状変化、光沢低下、腐食/孔食。強アルカリ性はアルミニウム表面を侵す可能性があります。キャビテーションは表面損傷を悪化させることがあります。.

i
主な考慮事項

強アルカリ性、水酸化ナトリウム促進剤、塩素/漂白剤系薬液を避けてください。過剰な時間や温度は目視可能な変化の可能性を高めます。.

✓
SR MFG推奨アプローチ

インヒビター入りの中性から弱アルカリ性の処方を推奨します。短いサイクルを使用し、速やかにリンスし、管理された条件下で乾燥してください。.

AA

陽極酸化アルミニウム(染色部品を含む)

!
主なリスク

染料または封孔層の損傷は退色や斑点の原因となることがあります。過度な超音波強度はコーティングを損傷する可能性があります。.

i
主な考慮事項

強アルカリ性クリーナーを避けてください。強い出力や長時間の設定は陽極酸化皮膜と適合しない場合があります。.

✓
SR MFG推奨アプローチ

マイルドでほぼ中性のクリーナーを使用してください。サイクルを短縮し、特に外観部品では少量サンプルで事前検証してください。.

Cu

銅 / 黄銅 / 青銅

!
主なリスク

酸化および暗色化。特定の薬液は変色や腐食を引き起こす可能性があります。.

i
主な考慮事項

銅および黄銅は、暗色化やエッチングを避けるために時間と温度の厳密な管理が必要です。.

✓
SR MFG推奨アプローチ

非鉄金属向けの穏やかな処方を使用してください。短いサイクルから開始し、速やかにリンスおよび乾燥し、必要に応じて変色防止処理を追加してください。.

Zn

亜鉛めっき鋼/亜鉛合金/亜鉛ダイカスト

!
主なリスク

洗浄薬液に対する感受性が高く、斑点や孔食が発生しやすい。亜鉛の損傷は耐食性を低下させます。.

i
主な考慮事項

強酸および強アルカリを避けてください。亜鉛は一般にエッチングまたは腐食されやすい材料として扱われます。.

✓
SR MFG推奨アプローチ

インヒビター入りの中性から弱アルカリ性薬液を使用してください。まずサンプルで検証し、プロセスウィンドウを保守的に維持してください。.

Mg

マグネシウム合金

!
主なリスク

反応性が高く、腐食またはエッチングされやすい。強酸および強アルカリは特にリスクが高いです。.

i
主な考慮事項

薬液の選定が重要であり、プロセスウィンドウは保守的に設定してください。.

✓
SR MFG推奨アプローチ

インヒビター入りの中性から弱アルカリ性クリーナーを使用してください。短いサイクル、十分なリンス、完全な乾燥を行ってください。必ずサンプル部品で検証してください。.

Ti

チタン / チタン合金

!
主なリスク

一般的に安定していますが、特に仕上げまたは接合前には、化学的適合性と残留物が依然として重要です。.

i
主な考慮事項

残留物が除去しにくい薬液の使用は避けてください。リンス品質は後工程の要件に基づいて設定してください。.

✓
SR MFG推奨アプローチ

通常、マイルドな水系洗浄で十分です。高い清浄度が求められる場合は、リンス工程を追加し、管理されたクリーン乾燥とハンドリングを実施してください。.

標準化された超音波洗浄プロセス

SR MFGは管理された超音波洗浄ワークフローに従い、残留物、腐食リスク、表面損傷、後工程の仕上げ不良を低減します。.

1

図面・仕様のレビュー

顧客の図面および洗浄仕様を確認します。.

2

受入状態チェック

部品の状態を確認し、汚染やリスクを特定します。.

3

治具固定・部品保護

損傷を防ぐための確実な治具固定と保護措置を行います。.

4

前洗浄(必要な場合)

超音波洗浄の前に、緩い汚れや重度の残留物を除去します。.

5

浴液調整・脱気

仕様に合わせて薬液を調合し、最適な性能を得るために脱気します。.

6

超音波洗浄

精密超音波洗浄により、汚染物質を剥離・除去します。.

7

リンス・乾燥

多段リンス後、管理された乾燥を実施します。.

8

検査・梱包・出荷

最終検査、保護梱包、納期通りの出荷を行います。.

超音波洗浄プロセス(動画解説)

各工程における品質管理

  • 管理された薬液
  • 多段リンス
  • 乾燥・最終検査
i

標準的なワークフローは、材料の種類、汚染レベル、清浄度要件、後工程の仕上げニーズに基づいて調整される場合があります。.

超音波洗浄の要件をご検討ですか?

図面、材料、部品形状、汚染の種類、清浄度要件、敏感な表面、後工程の仕上げや組立のニーズ、検査基準をお送りください。当社のエンジニアリングチームが用途を確認し、適切な超音波洗浄プロセスをご提案します。.

金属超音波洗浄 よくある質問​​​​

はい、可能です。ただし決め手となるのは「超音波の強さ」ではありません。洗浄液がその部位に実際に浸入できるか、そして剥離した汚染物質を排出できるかどうかです。超音波洗浄はキャビテーションによって機能します。微細な気泡が形成されて崩壊し、細かい「マイクロスクラビング」作用を生み出すことで、狭い隙間から油分、ワックス残留物、微粉、粒子を持ち上げて除去するのに役立ちます。.
実用的な到達性チェックは、3つの入力要素に集約されます。最小開口サイズ、深さ/流路長さ(L/Dを含む)、および部品の向き(閉じ込められた空気を排出でき、新鮮な洗浄液が交換できるか)です。高リスクの形状については、最も信頼できるアプローチは、実部品(または代表的なテストピース)でのパイロット洗浄と、密封された「ゴールデンサンプル」の承認です。これにより、 どこを 部品が清浄であるべきか、そして どのように 検証するかを確定します。.

引き起こす可能性はあります。主に薬液、温度/時間のウィンドウ、および材料と仕上げの感度に依存します。超音波は本質的に「材料を損傷する」ものではありませんが、増幅器のように作用します。洗浄性能を高める一方で、不適切な処方の欠点も拡大する可能性があります。.
ベストプラクティスは、まず材料と仕上げを感度別に分類し(例:化粧アルミニウム、銅/真鍮、亜鉛コーティングは通常より保守的に設定)、次に管理されたプロセスウィンドウを設定し、スケールアップ前に外観と機能要件の両方について小ロット試験で検証することです。.

ほとんどのプロジェクトでは、はい。水系洗浄は保護油膜を除去し、金属を湿気や酸素に対してより脆弱にします。特に鋼部品は急速にフラッシュ錆が発生する可能性があります。残留水はウォータースポットを残し、溶存イオンを運び、二次汚染を引き起こす可能性もあります。.
経験則:リンス後、形状に適した方法(熱風、オーブン、またはフィルター付き圧縮空気)で速やかに乾燥させ、鉄系部品には必要に応じて防錆処理と防湿バリア梱包を施してください。.

はい—そしてこれは「アクセプタンスメニュー」として扱う価値があります。“

  • ウォーターブレーク/ウォーターフィルムテスト(ASTM F22): プロセス管理に一般的に使用される迅速かつ非破壊の検査です。水がはじいたり、表面を均一に濡らさない場合、下流のコーティング、化成処理、陽極酸化、めっき、または接着を損なう可能性のある残留油分や疎水性汚染を示していることが多いです。

  • パーティクルクリーンリネス: 自動車/流体用途では、ISO 16232 / VDA 19.1フレームワークがパーティクル抽出および分析に一般的に使用され、定義されたクリーンリネスクラスに準拠した文書化された結果を生成します。

外観不良のほとんどは洗浄後に発生します—ハンドリング、ステージング、または梱包中に、部品同士が擦れたり、梱包材からリントが脱落したり、パーティクルが表面を再汚染したりする場合です。
��の管理でほとんどの問題に対処できます:金属同士の接触を避ける(分離機能付きの治具/バスケットを使用する)、A面を早期に保護する(保護フィルムまたは清浄な合紙を使用する)、そして低発塵・クリーンな包装材料を使用する—そうしなければ、「適切に洗浄する」という上流の工程が下流で無駄になります。

技術資料

技術図面

2026年5月19日|

技術図面とは、正確な形状、材料、公差、および製造を伝達するために使用される標準化された寸法記載済みの文書である。[...]

トップへ戻る