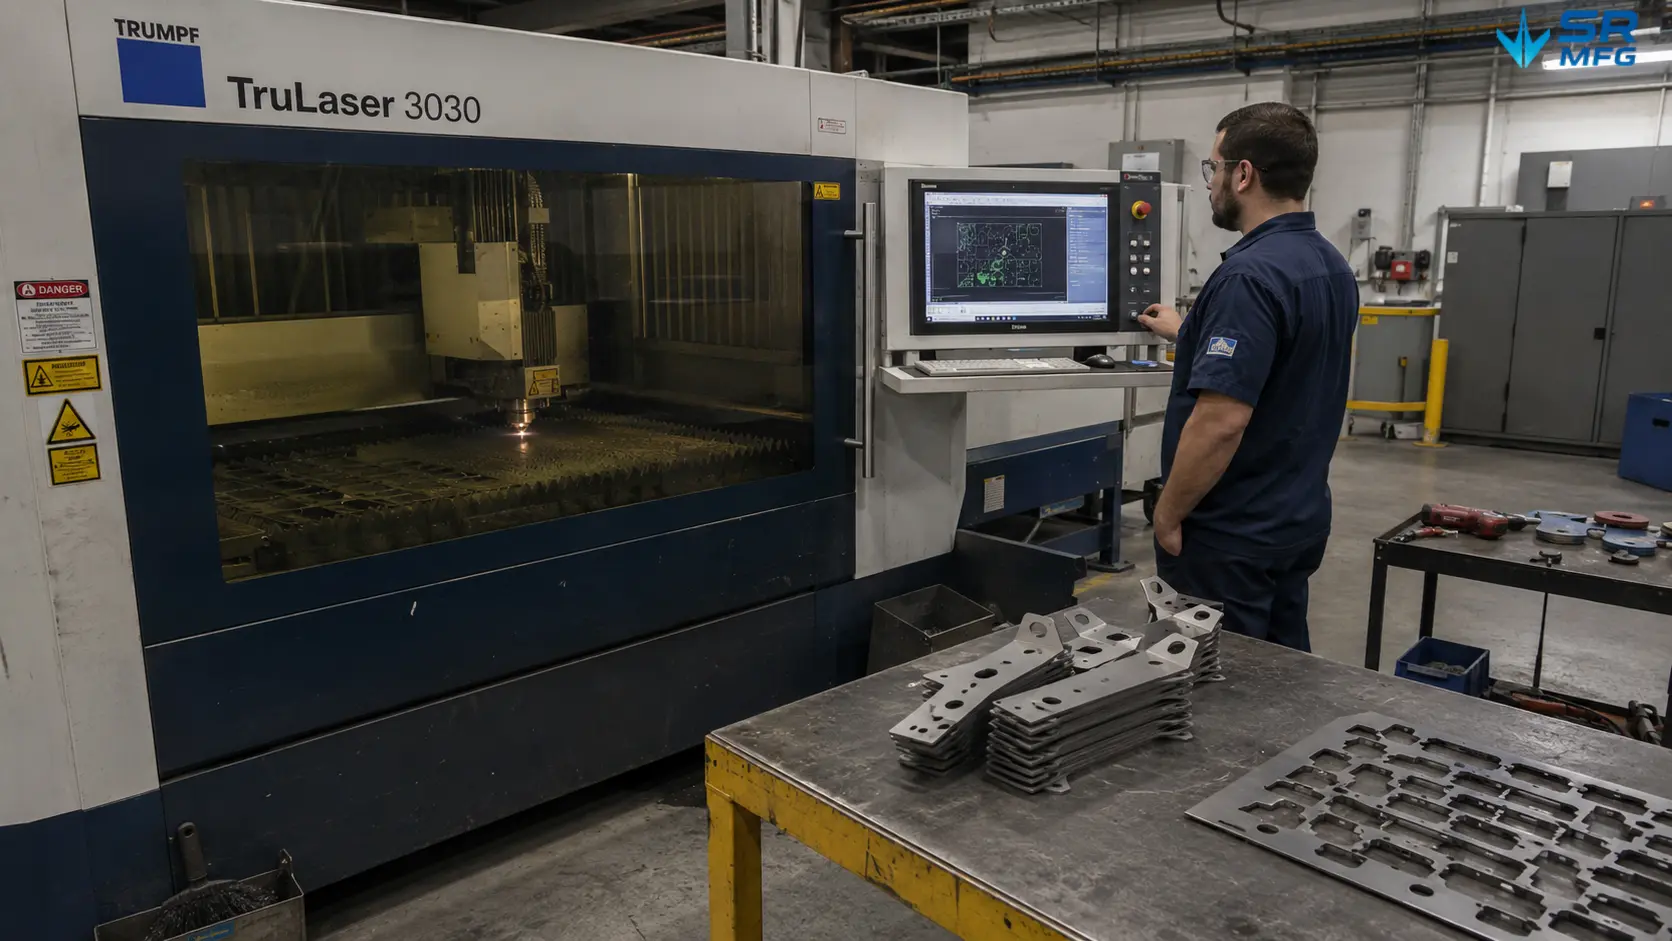
SR MFGの精密レーザー切断能力
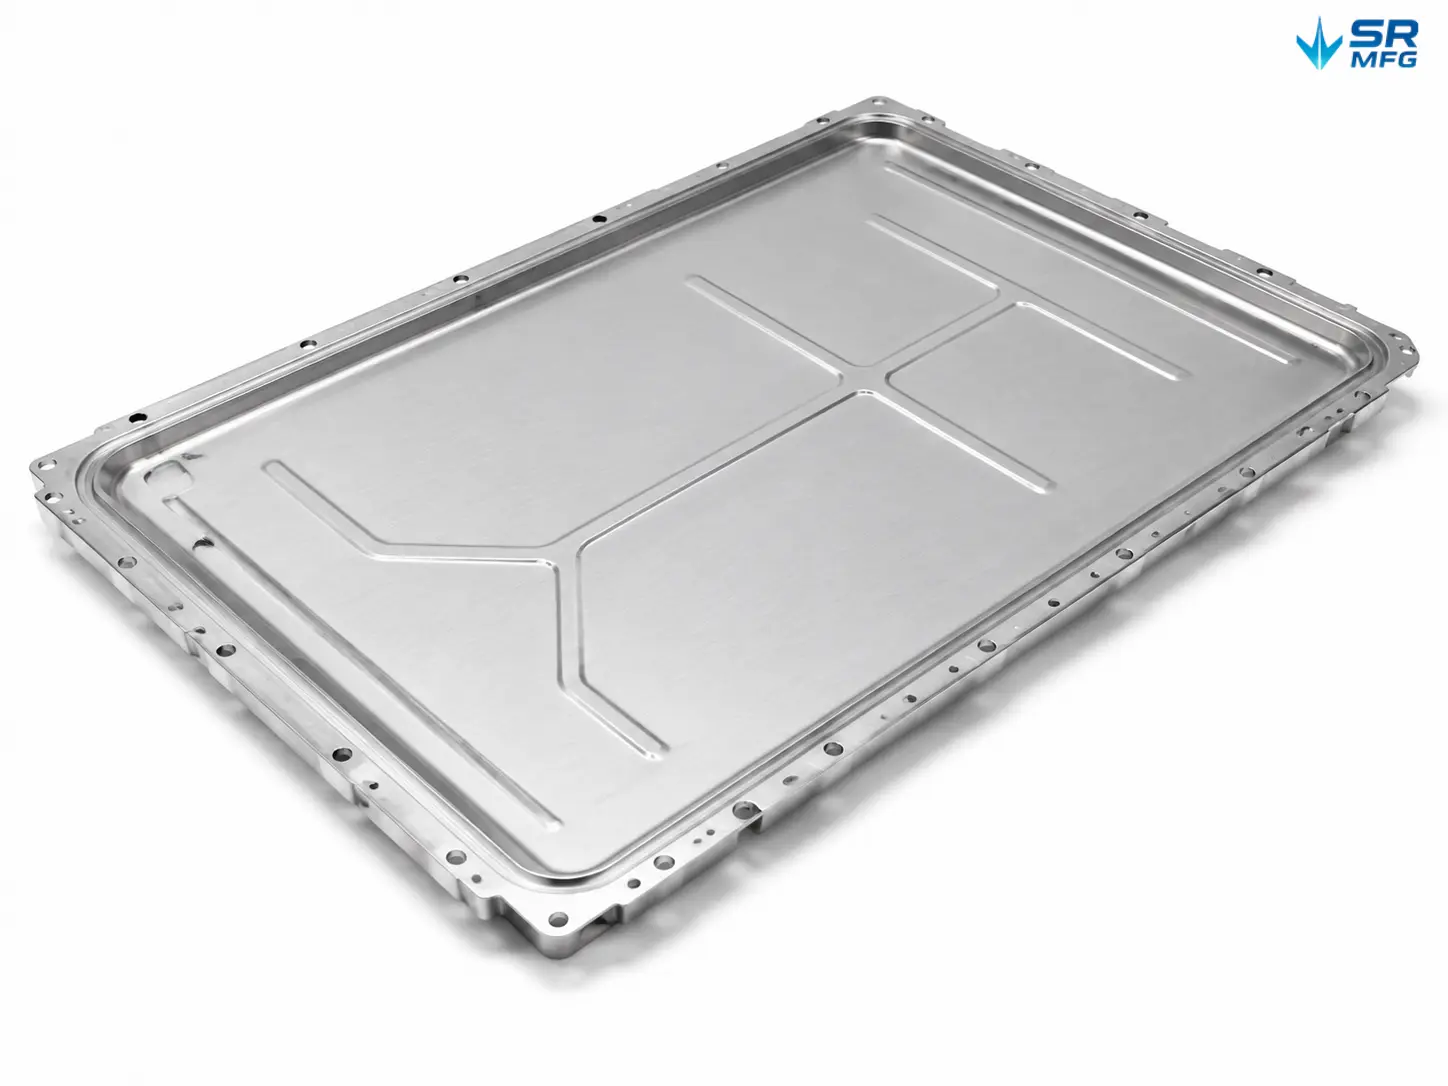
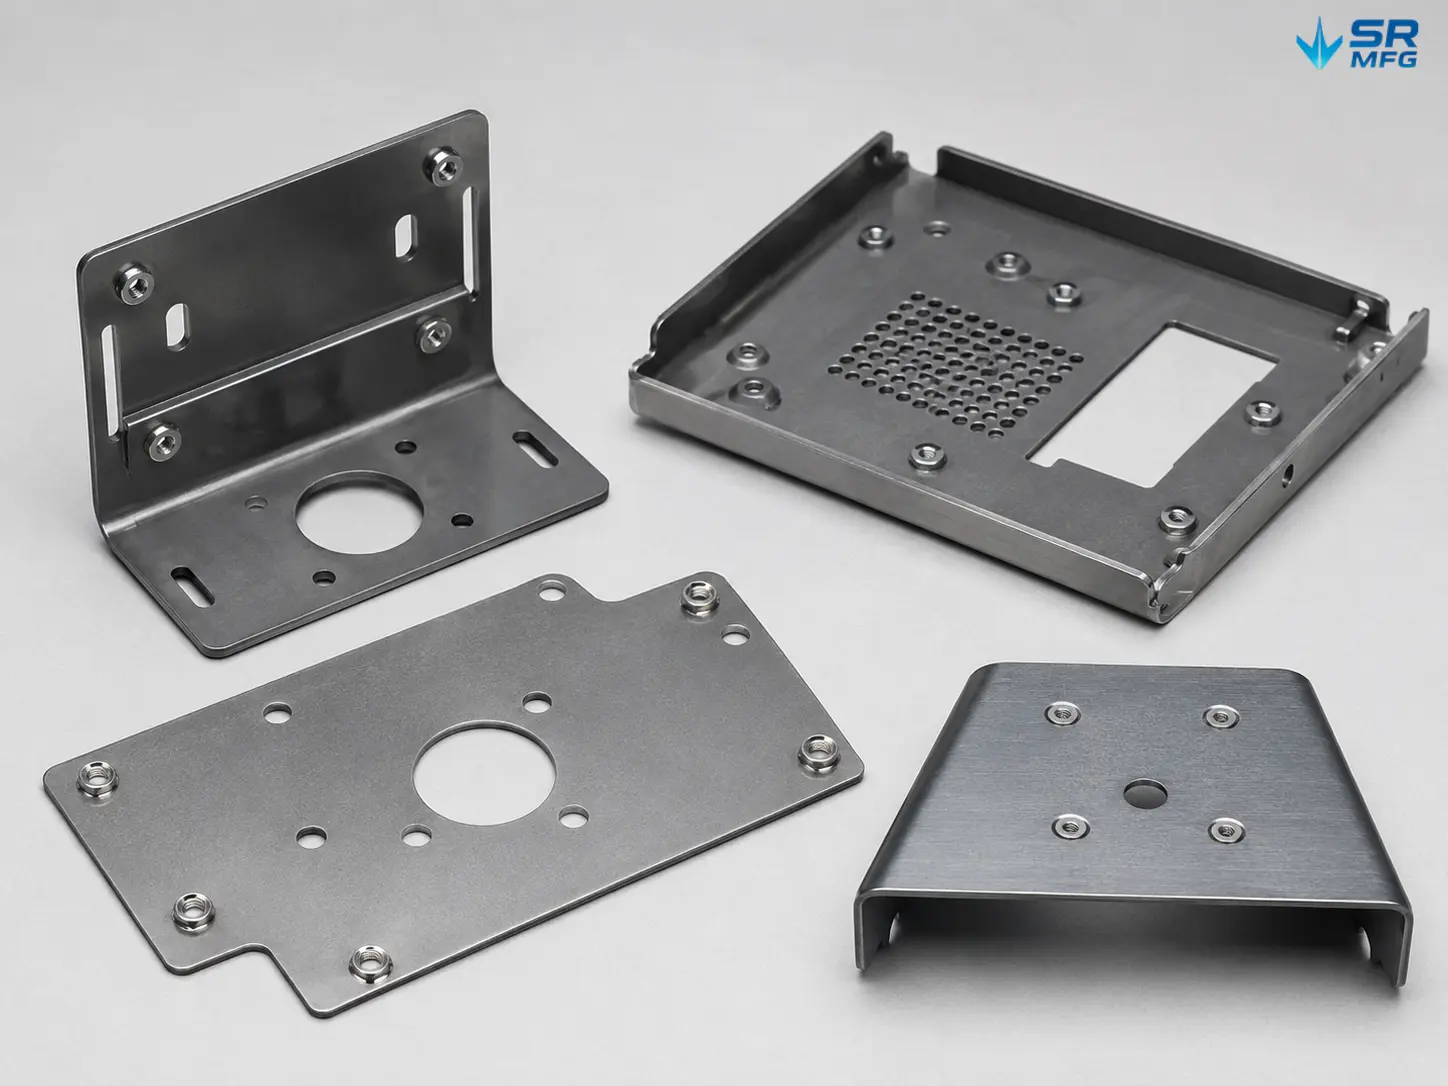
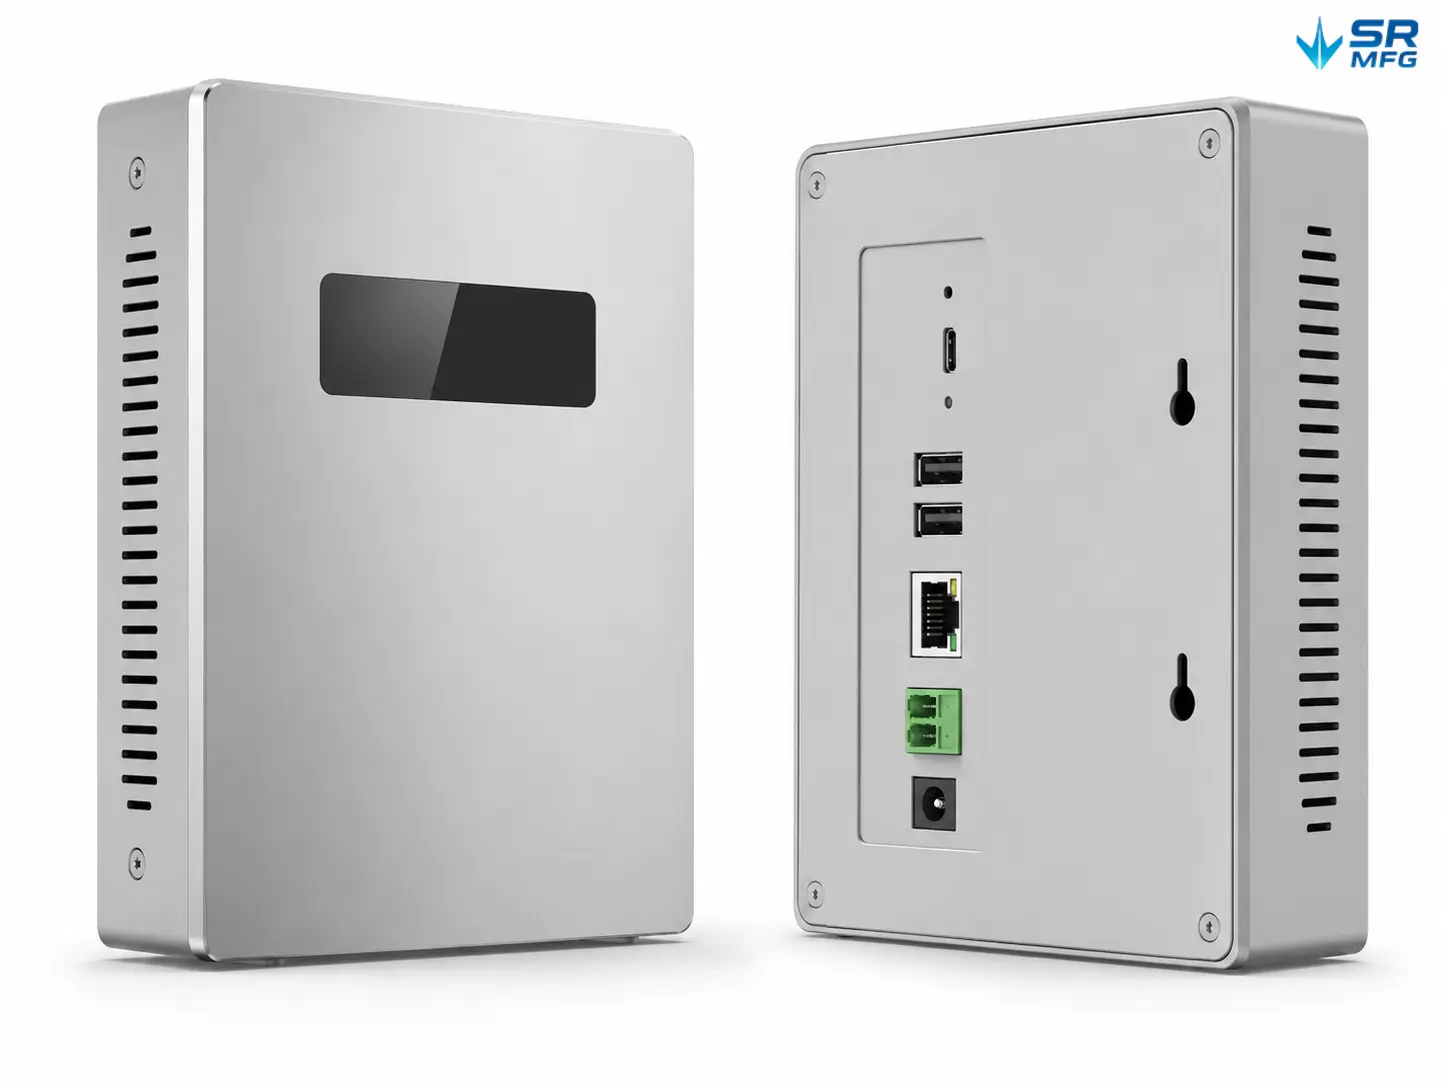
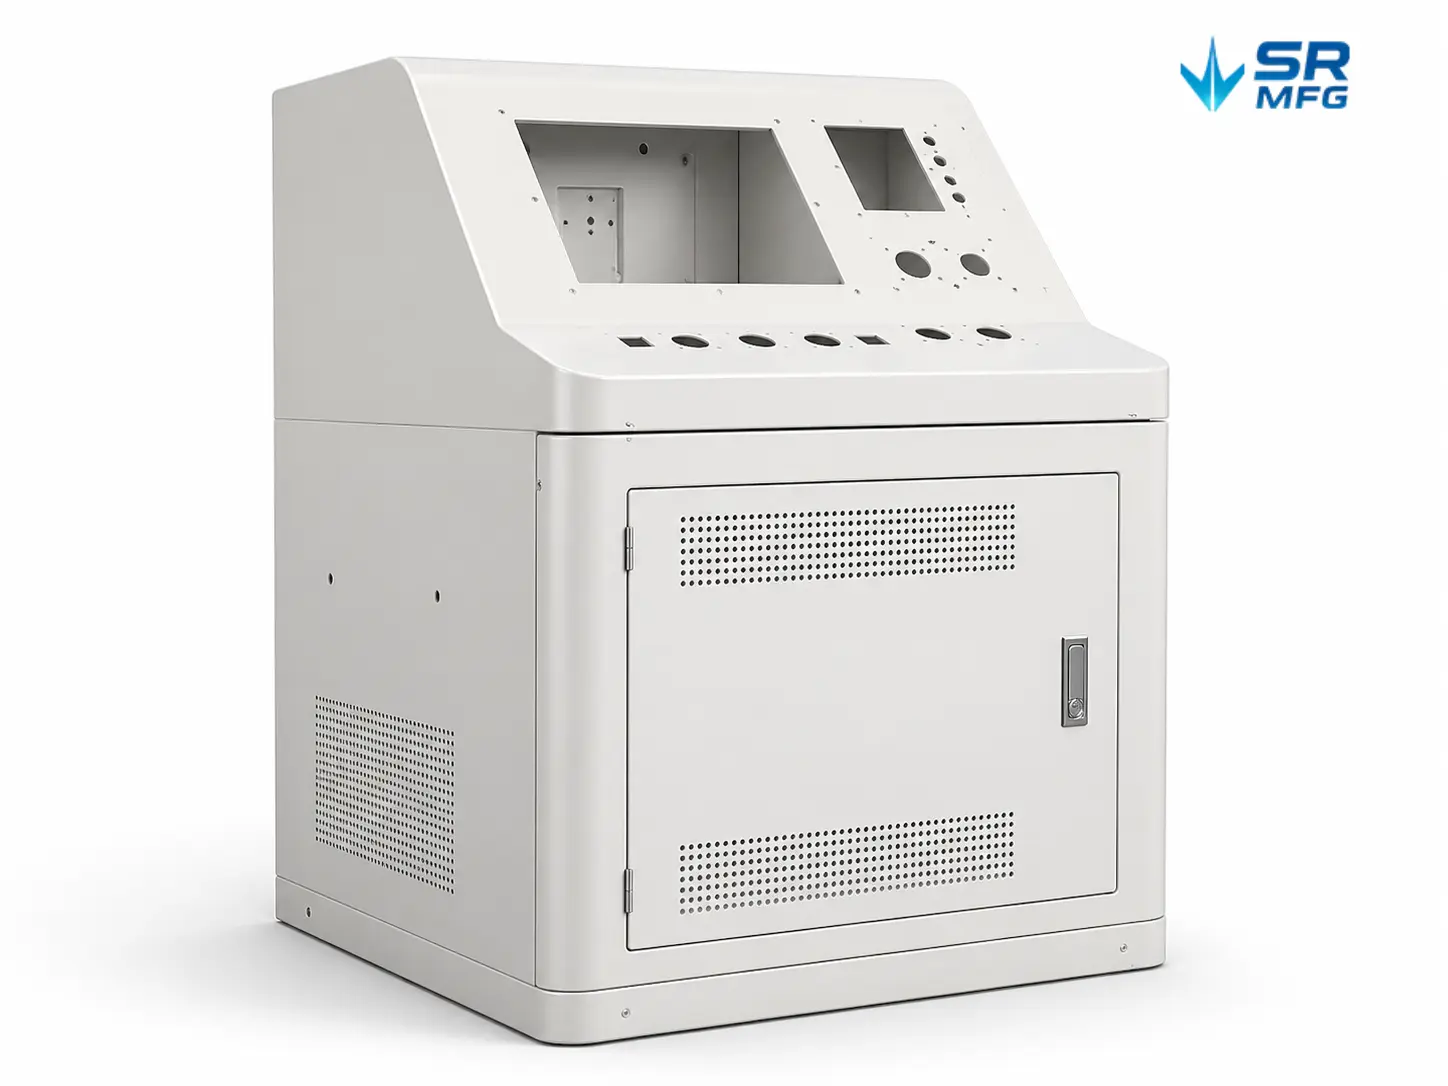
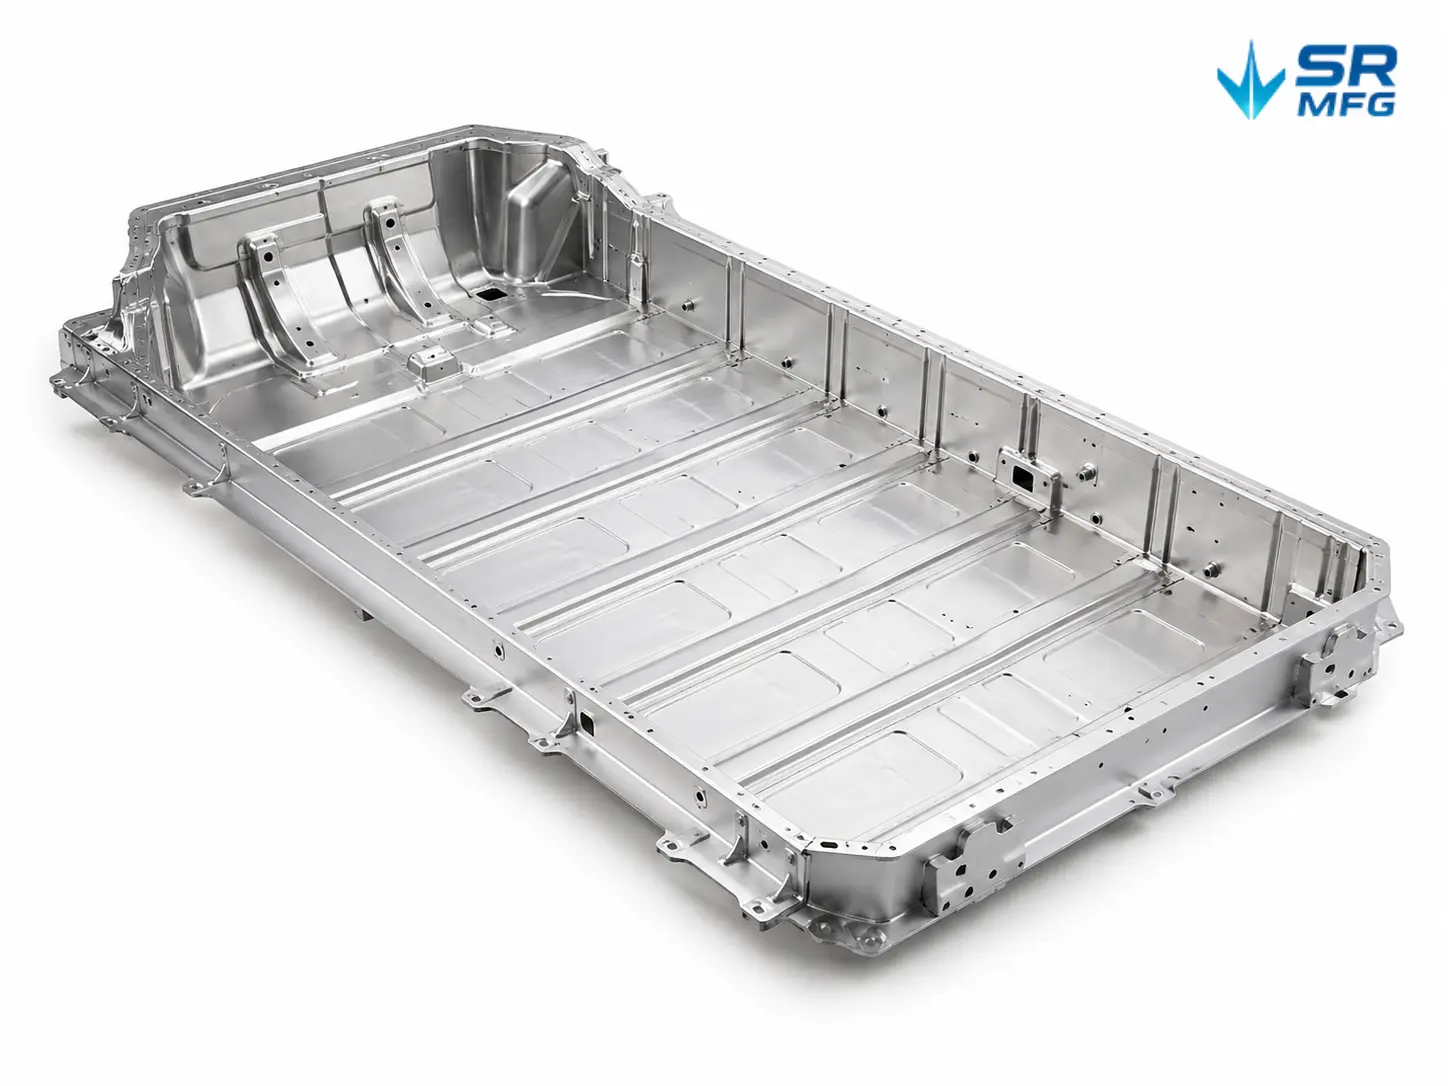
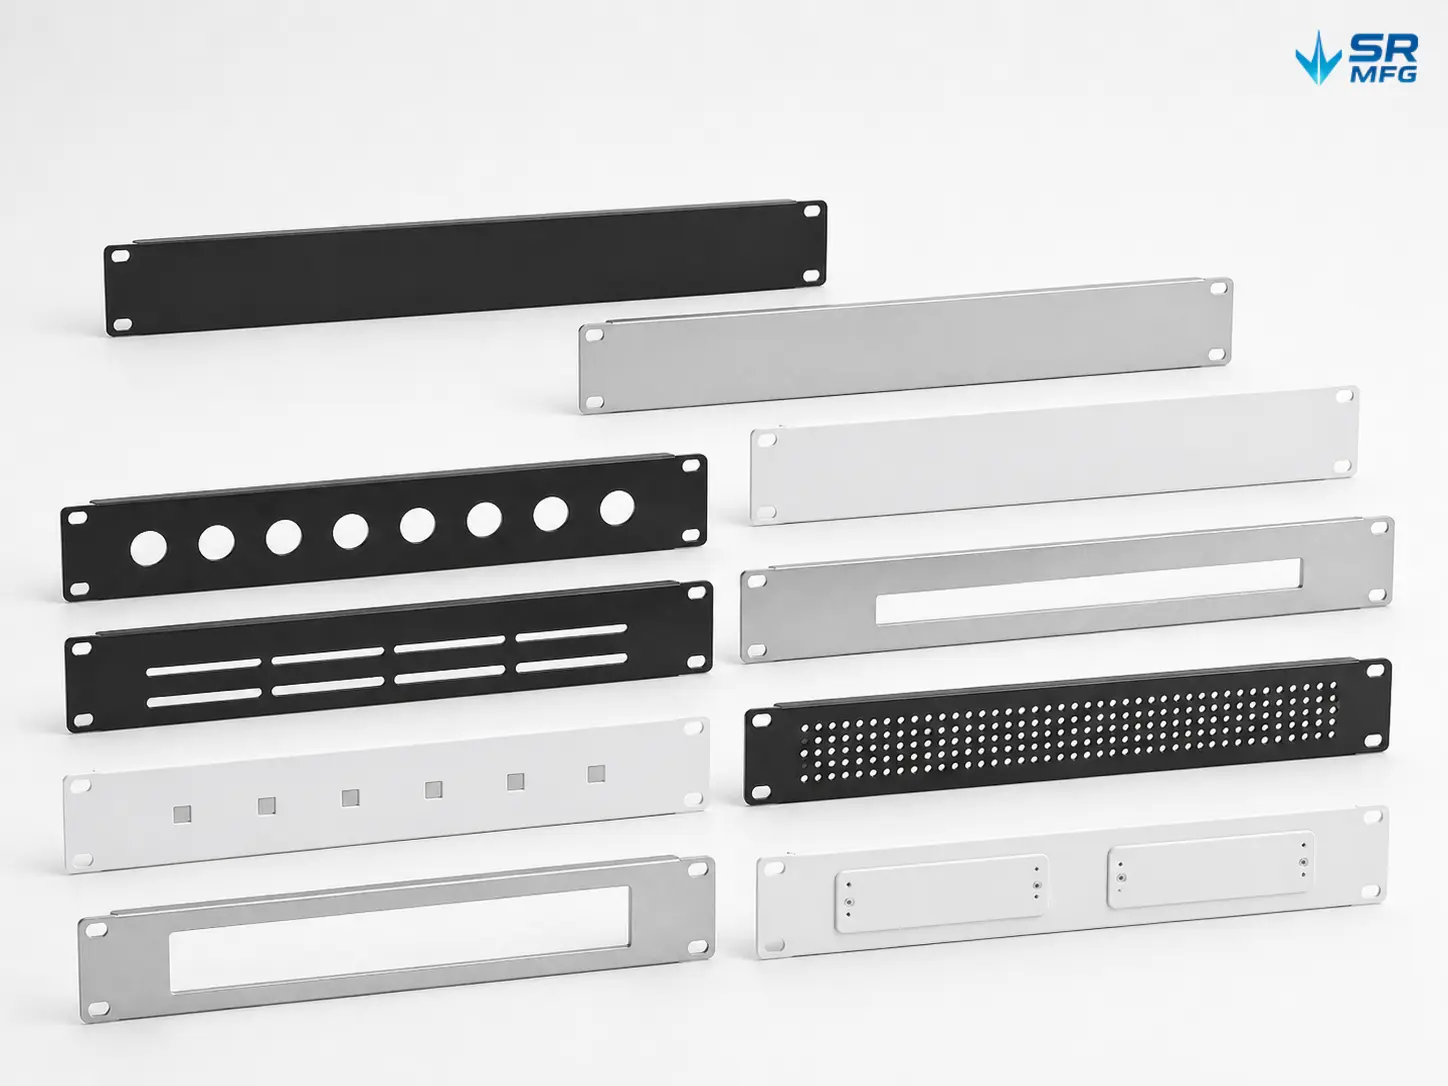
SR MFGは、カスタム板金部品、筐体、パネル、ブラケット、フレーム向けの精密レーザー切断を提供しています。.
管理された切断パラメータと自動化生産設備により、試作およびバッチ製造の両方でクリーンな切断面と安定した再現性を実現します。.
SR MFG レーザー切断機の種類
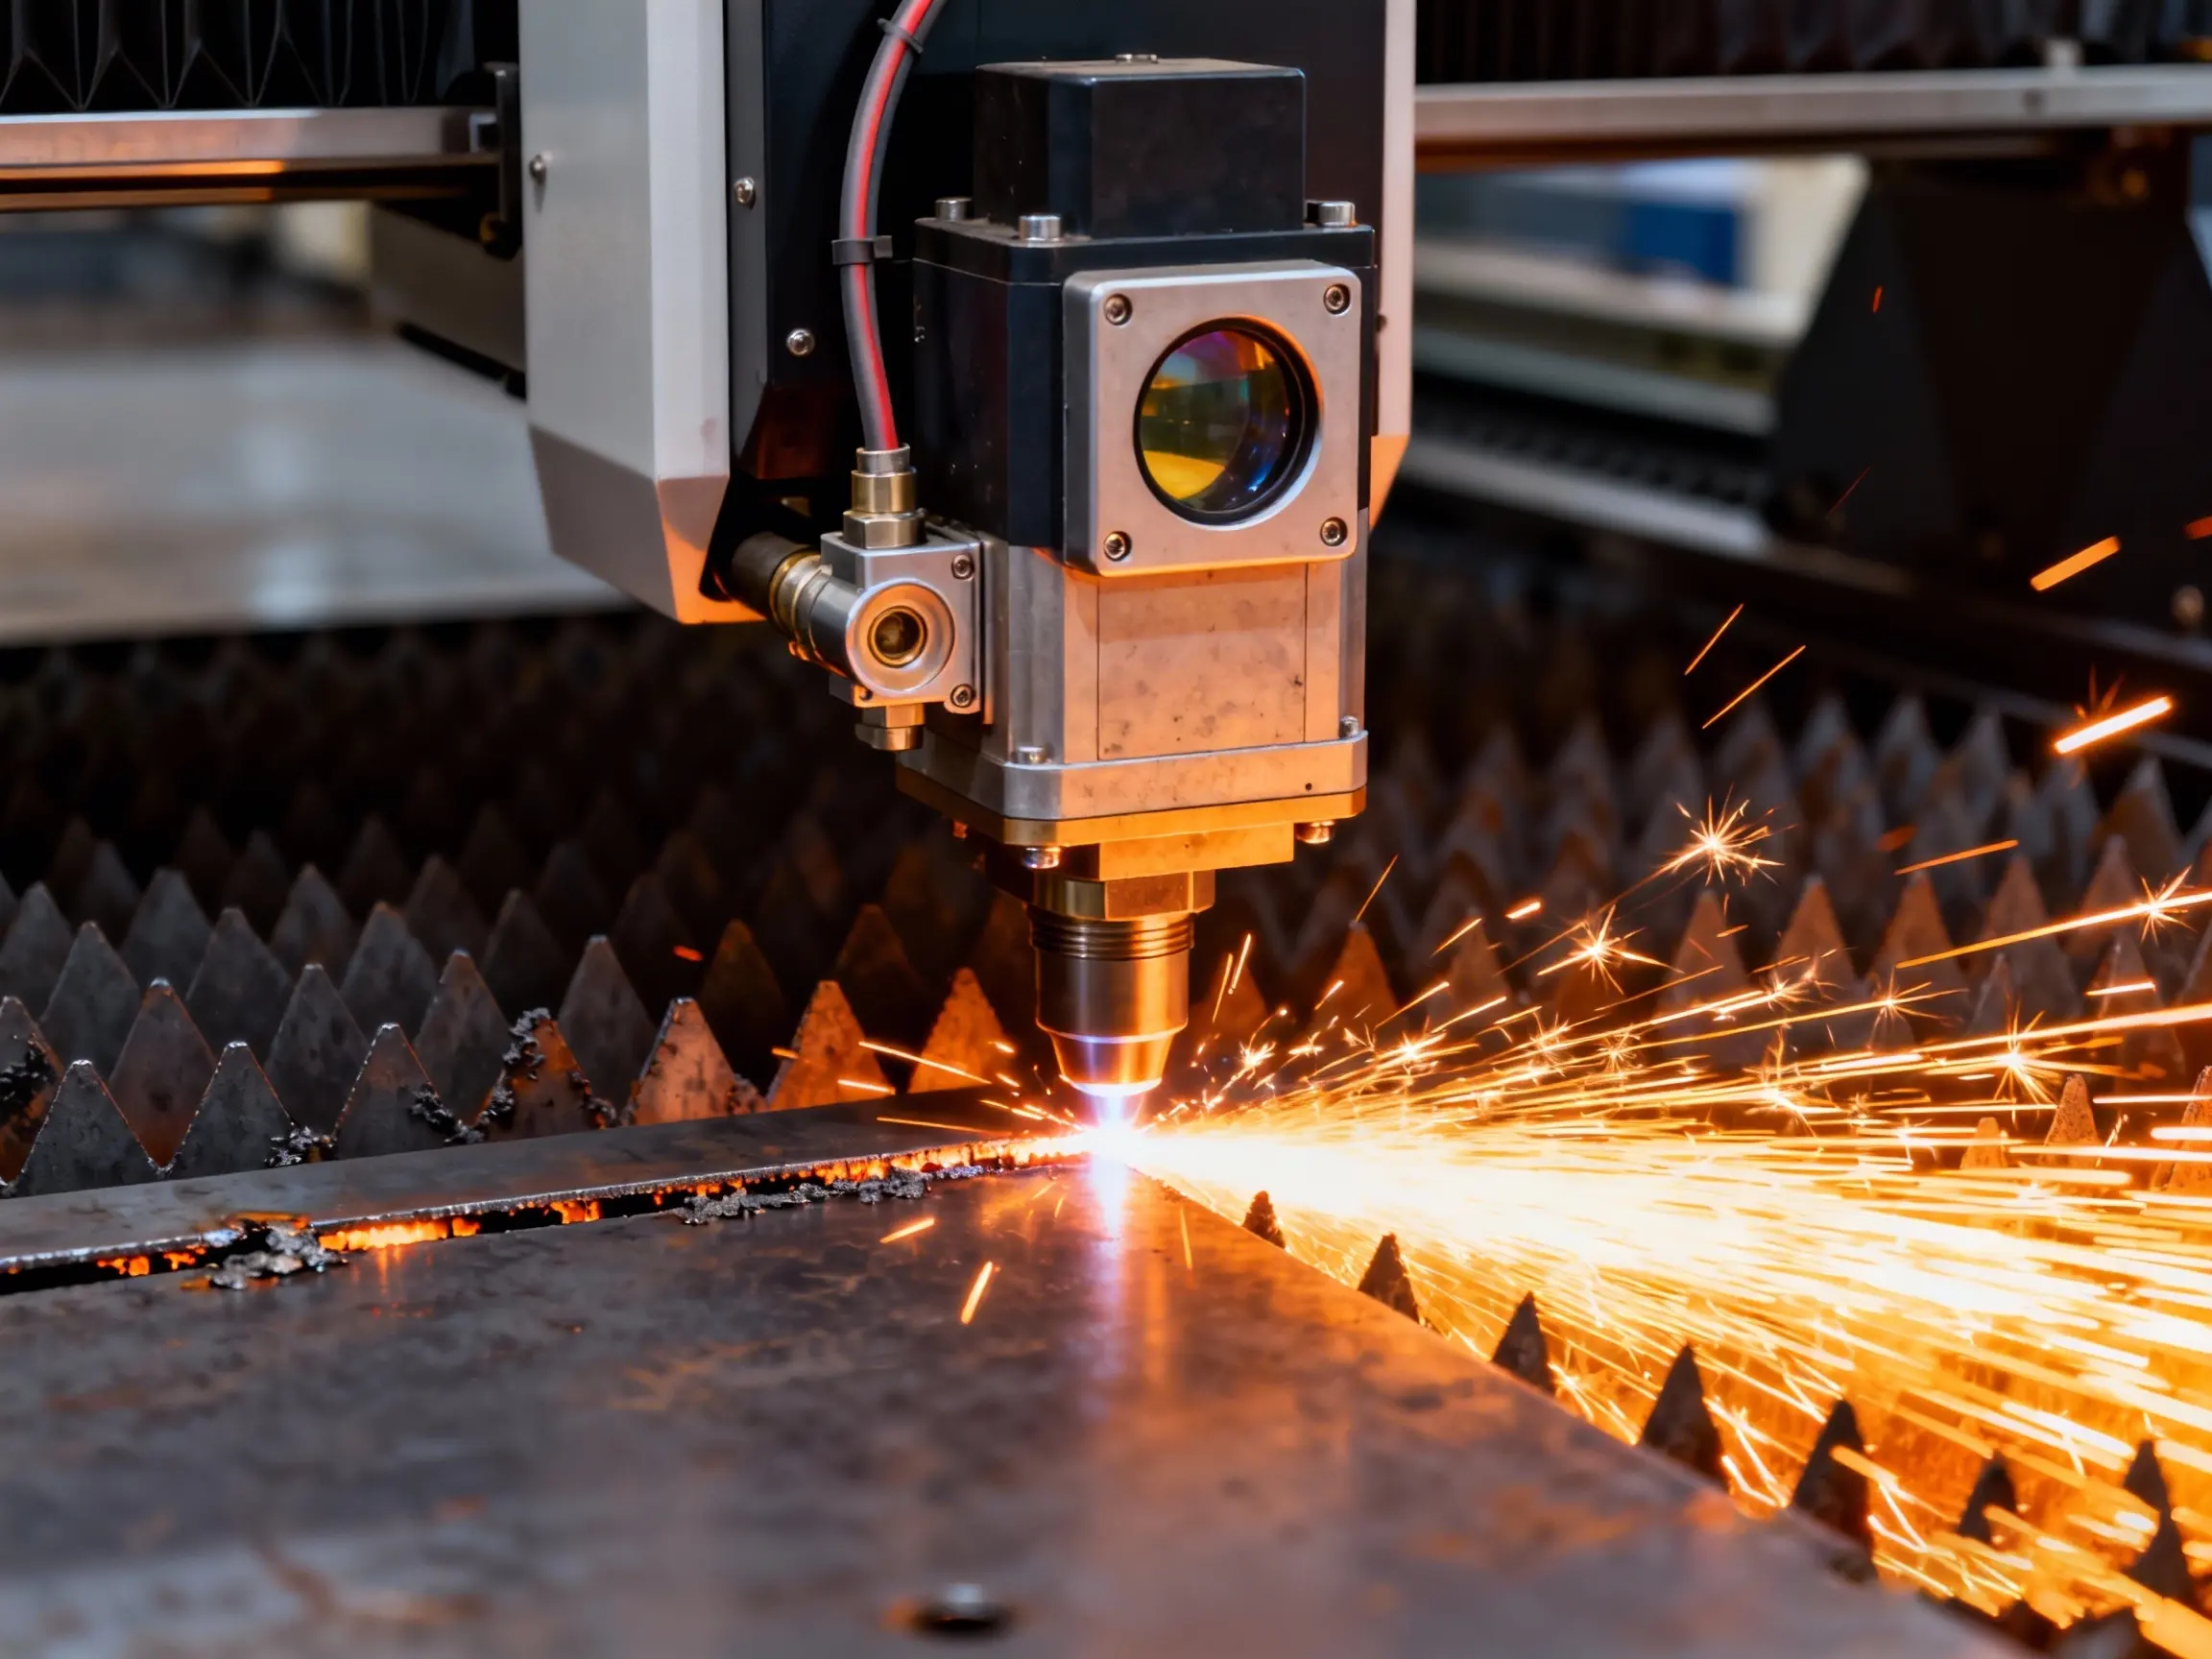
CO₂レーザー切断機
板金業界の大半はファイバーレーザー切断に移行していますが、CO₂システムは特定のケース——板厚の変動が大きい部品、非金属サンドイッチ構造、異種材料の試作品など——で依然として重要な役割を果たしています。当社のCO₂レーザー切断システムは、安定した切断品質と一貫したエッジ性能が求められる金属板加工に使用され、特殊な材料特性に合わせた再設計を必要とせず、滑らかなエッジ遷移と精密なディテールを実現します。.
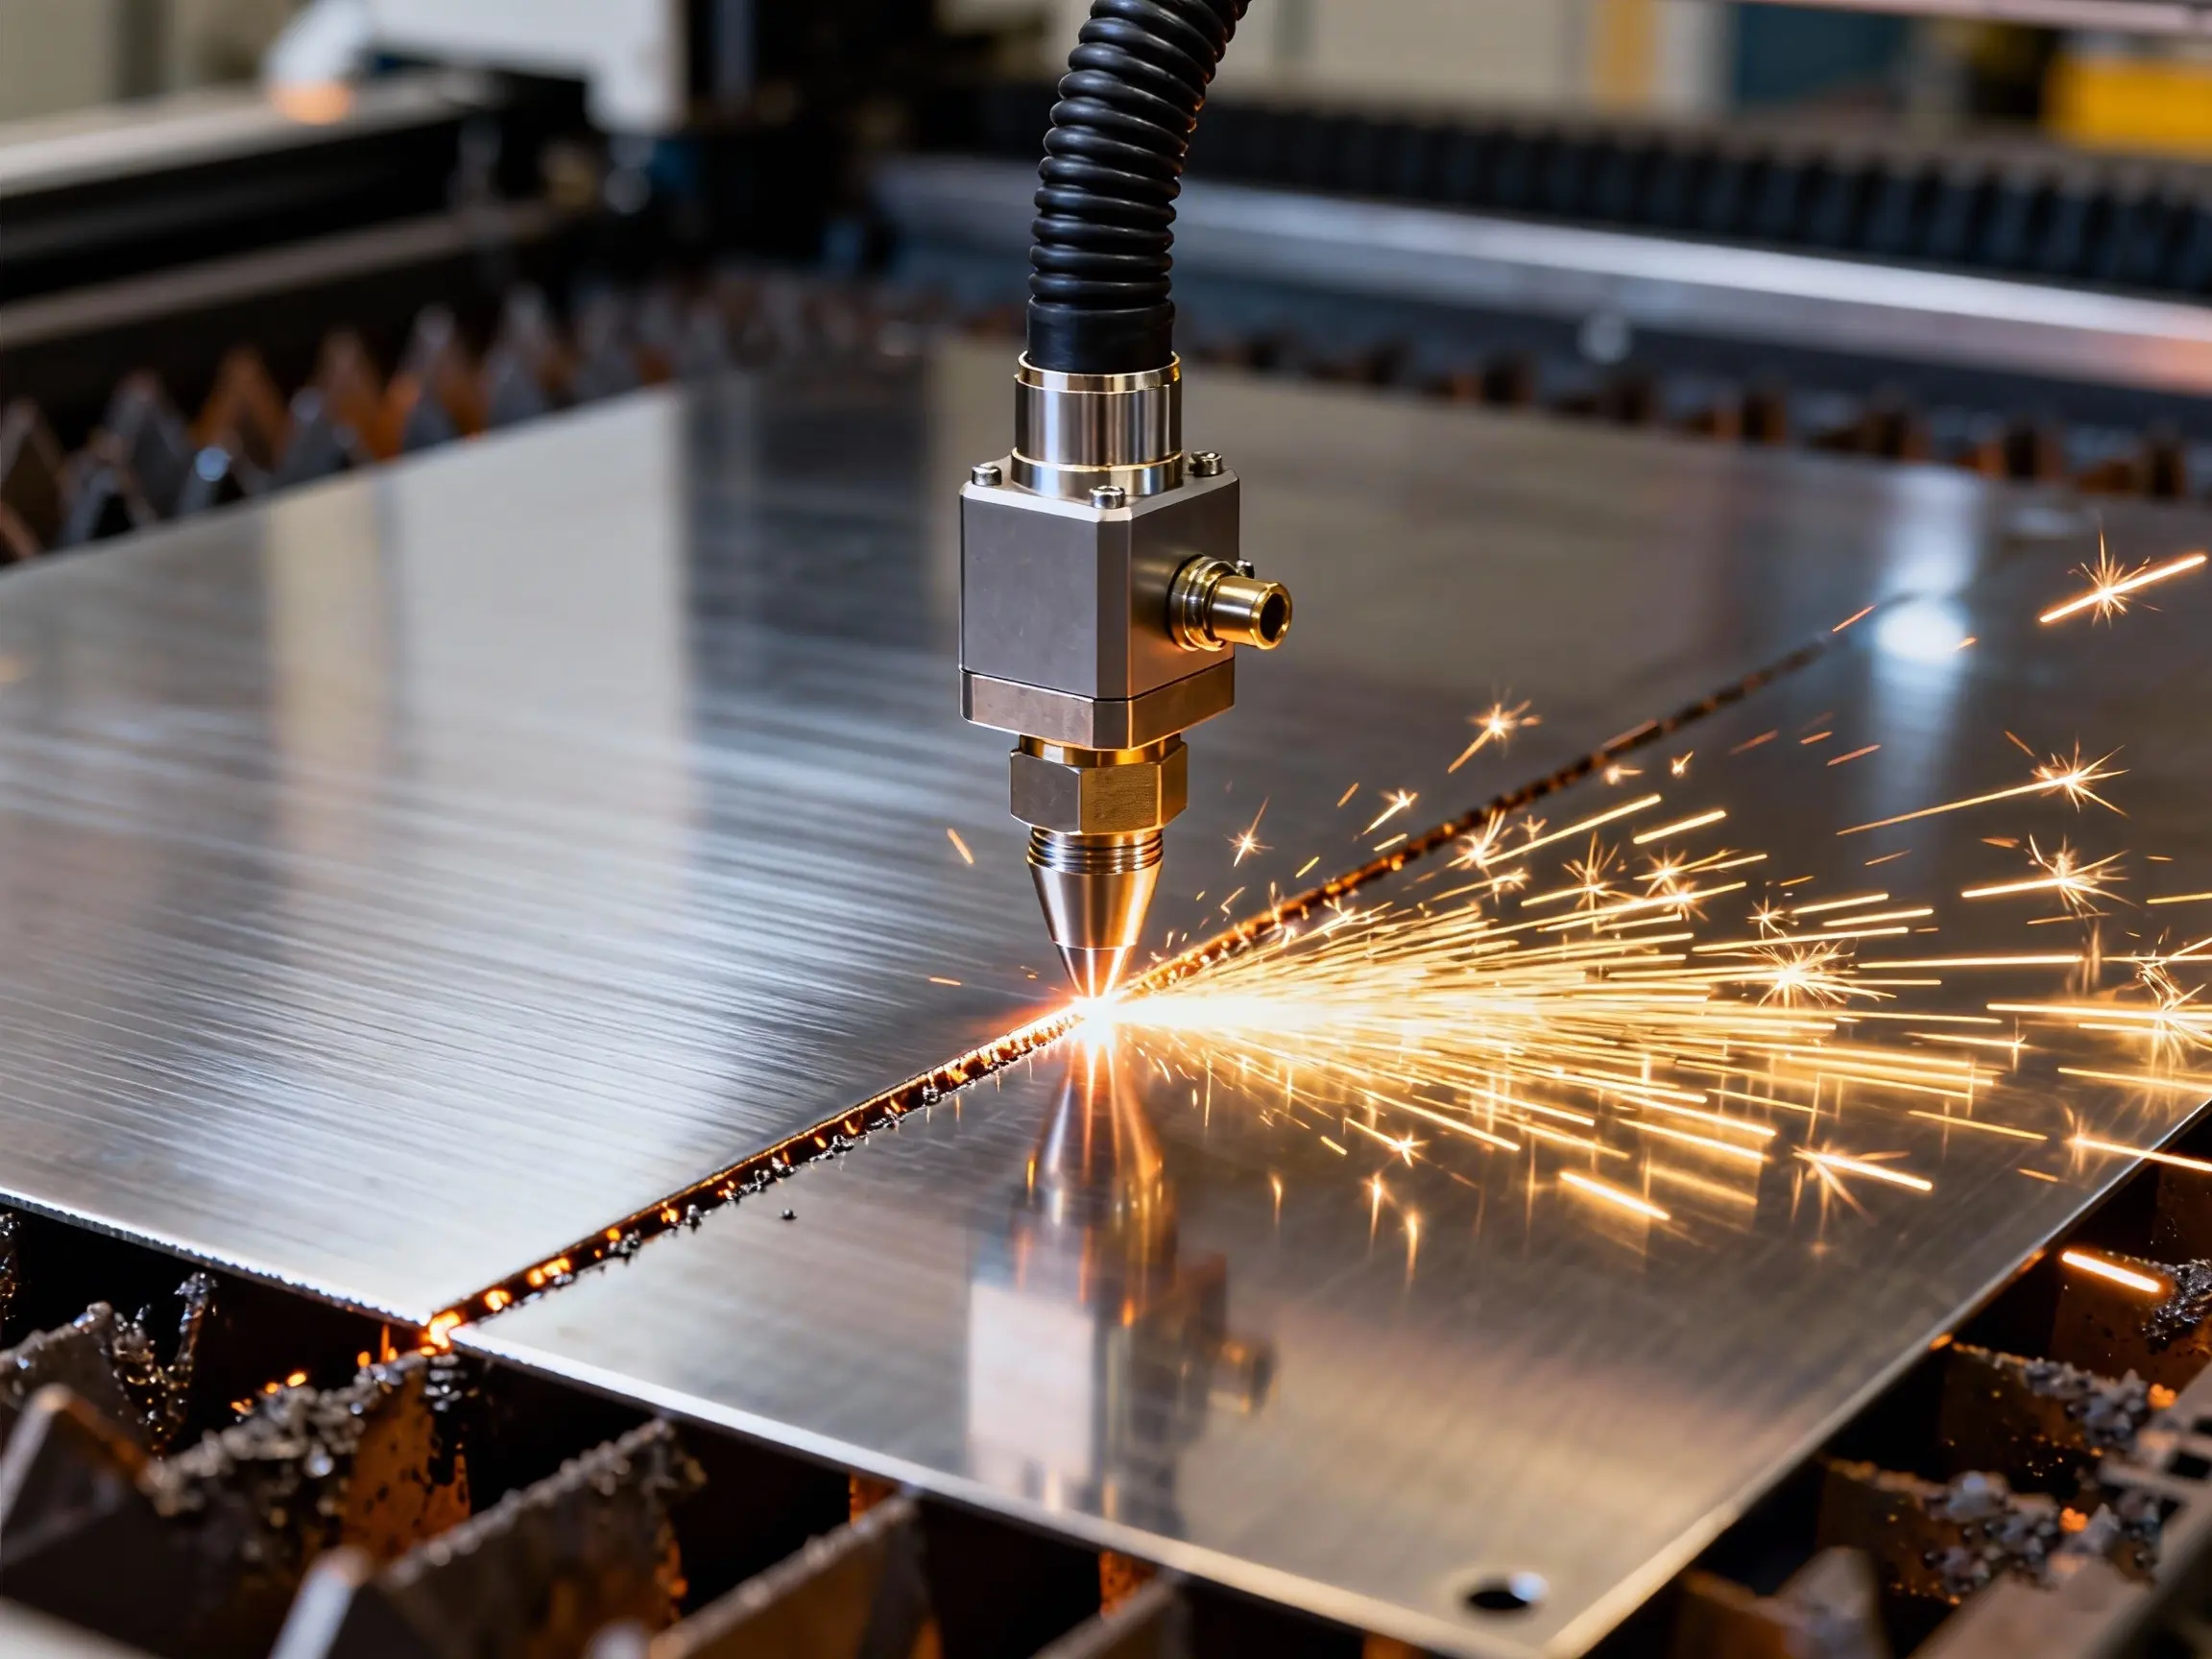
ファイバーレーザー切断機
SR MFGのファイバーレーザー切断機は、大量生産およびカスタム金属部品の両方に対して、反射性材料を含め、効率的で高速な切断を実現します。3~5 kWの出力と自動搬入・搬出およびラッキングにより、当社のラインは安定した速度、再現性のある精度、一貫したビーム品質を維持します——無人運転や少人数運用においても、真の生産性は出力だけでなく安定性から生まれます。.
当社のレーザー切断設備
SR MFGは、さまざまな板金材料、板厚、部品サイズ、生産量に対応するため、複数のレーザー切断システムを使用しています。.
主要レーザー切断システム
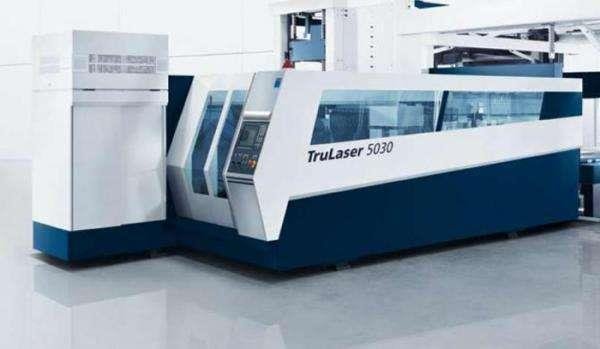
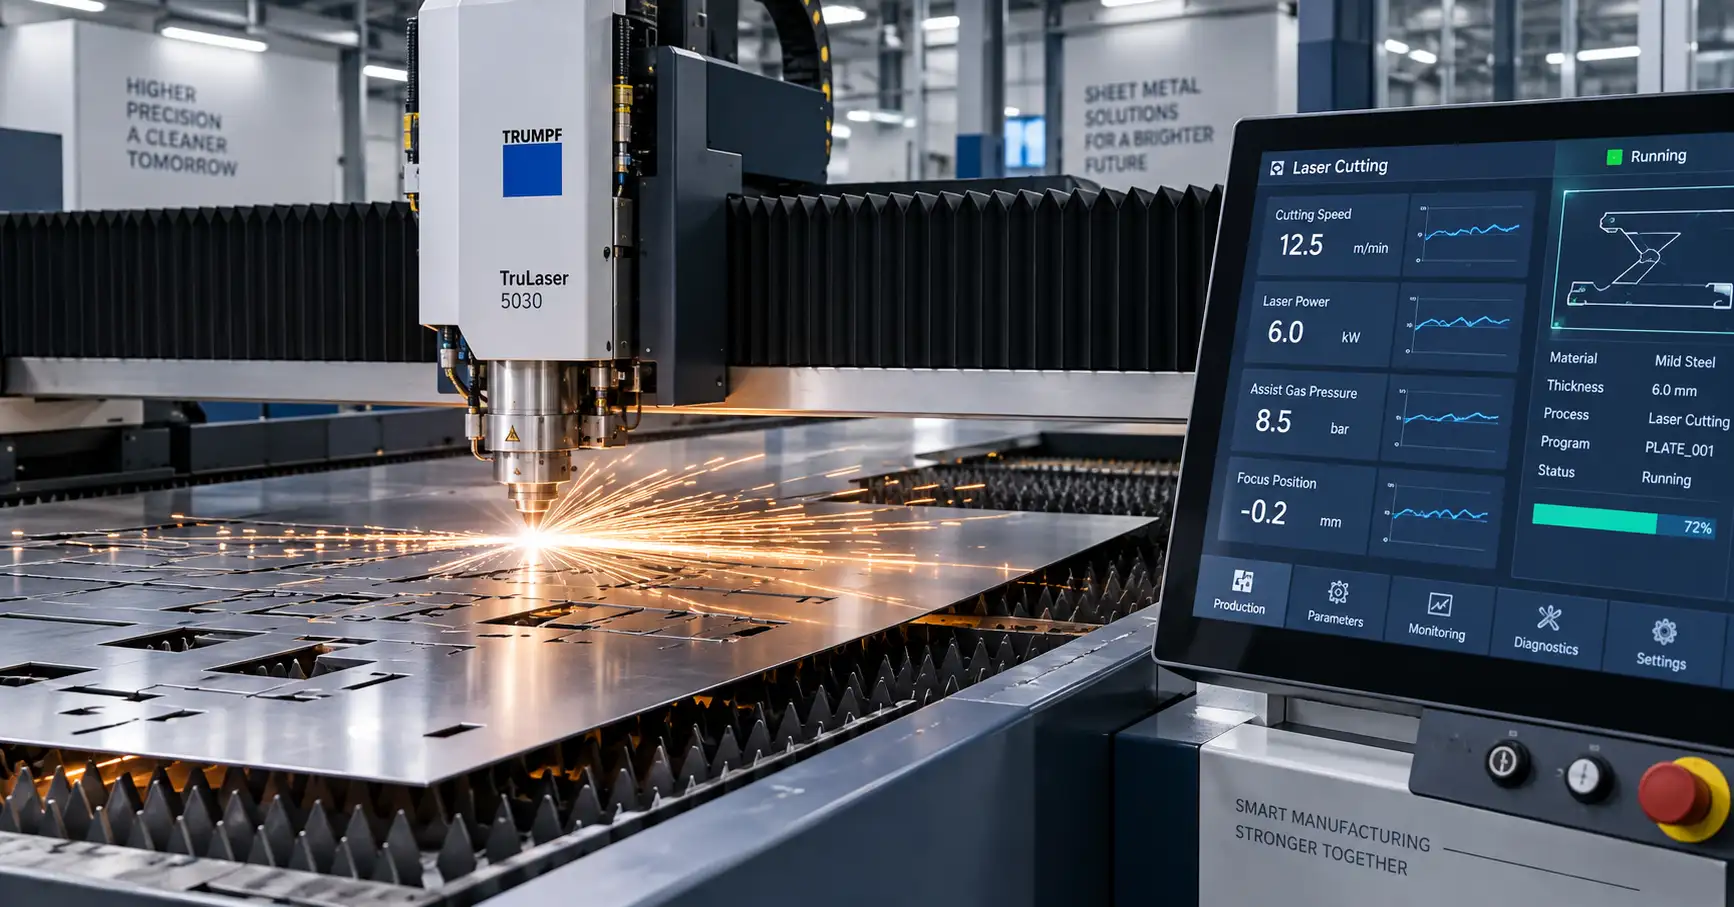
トルンプ TruLaser 5030
大型板金部品および厚板用途向けに設計された高出力精密切断システム。.
- 大型フォーマット切断
- 高出力安定性
- 構造部品対応
トルンプ TruLaser 4030
さまざまな材料と板厚にわたって安定したエッジ品質を実現する汎用CO₂レーザー切断システム。.
- CO₂レーザー技術
- 一貫したエッジ品質
- 異種材料対応
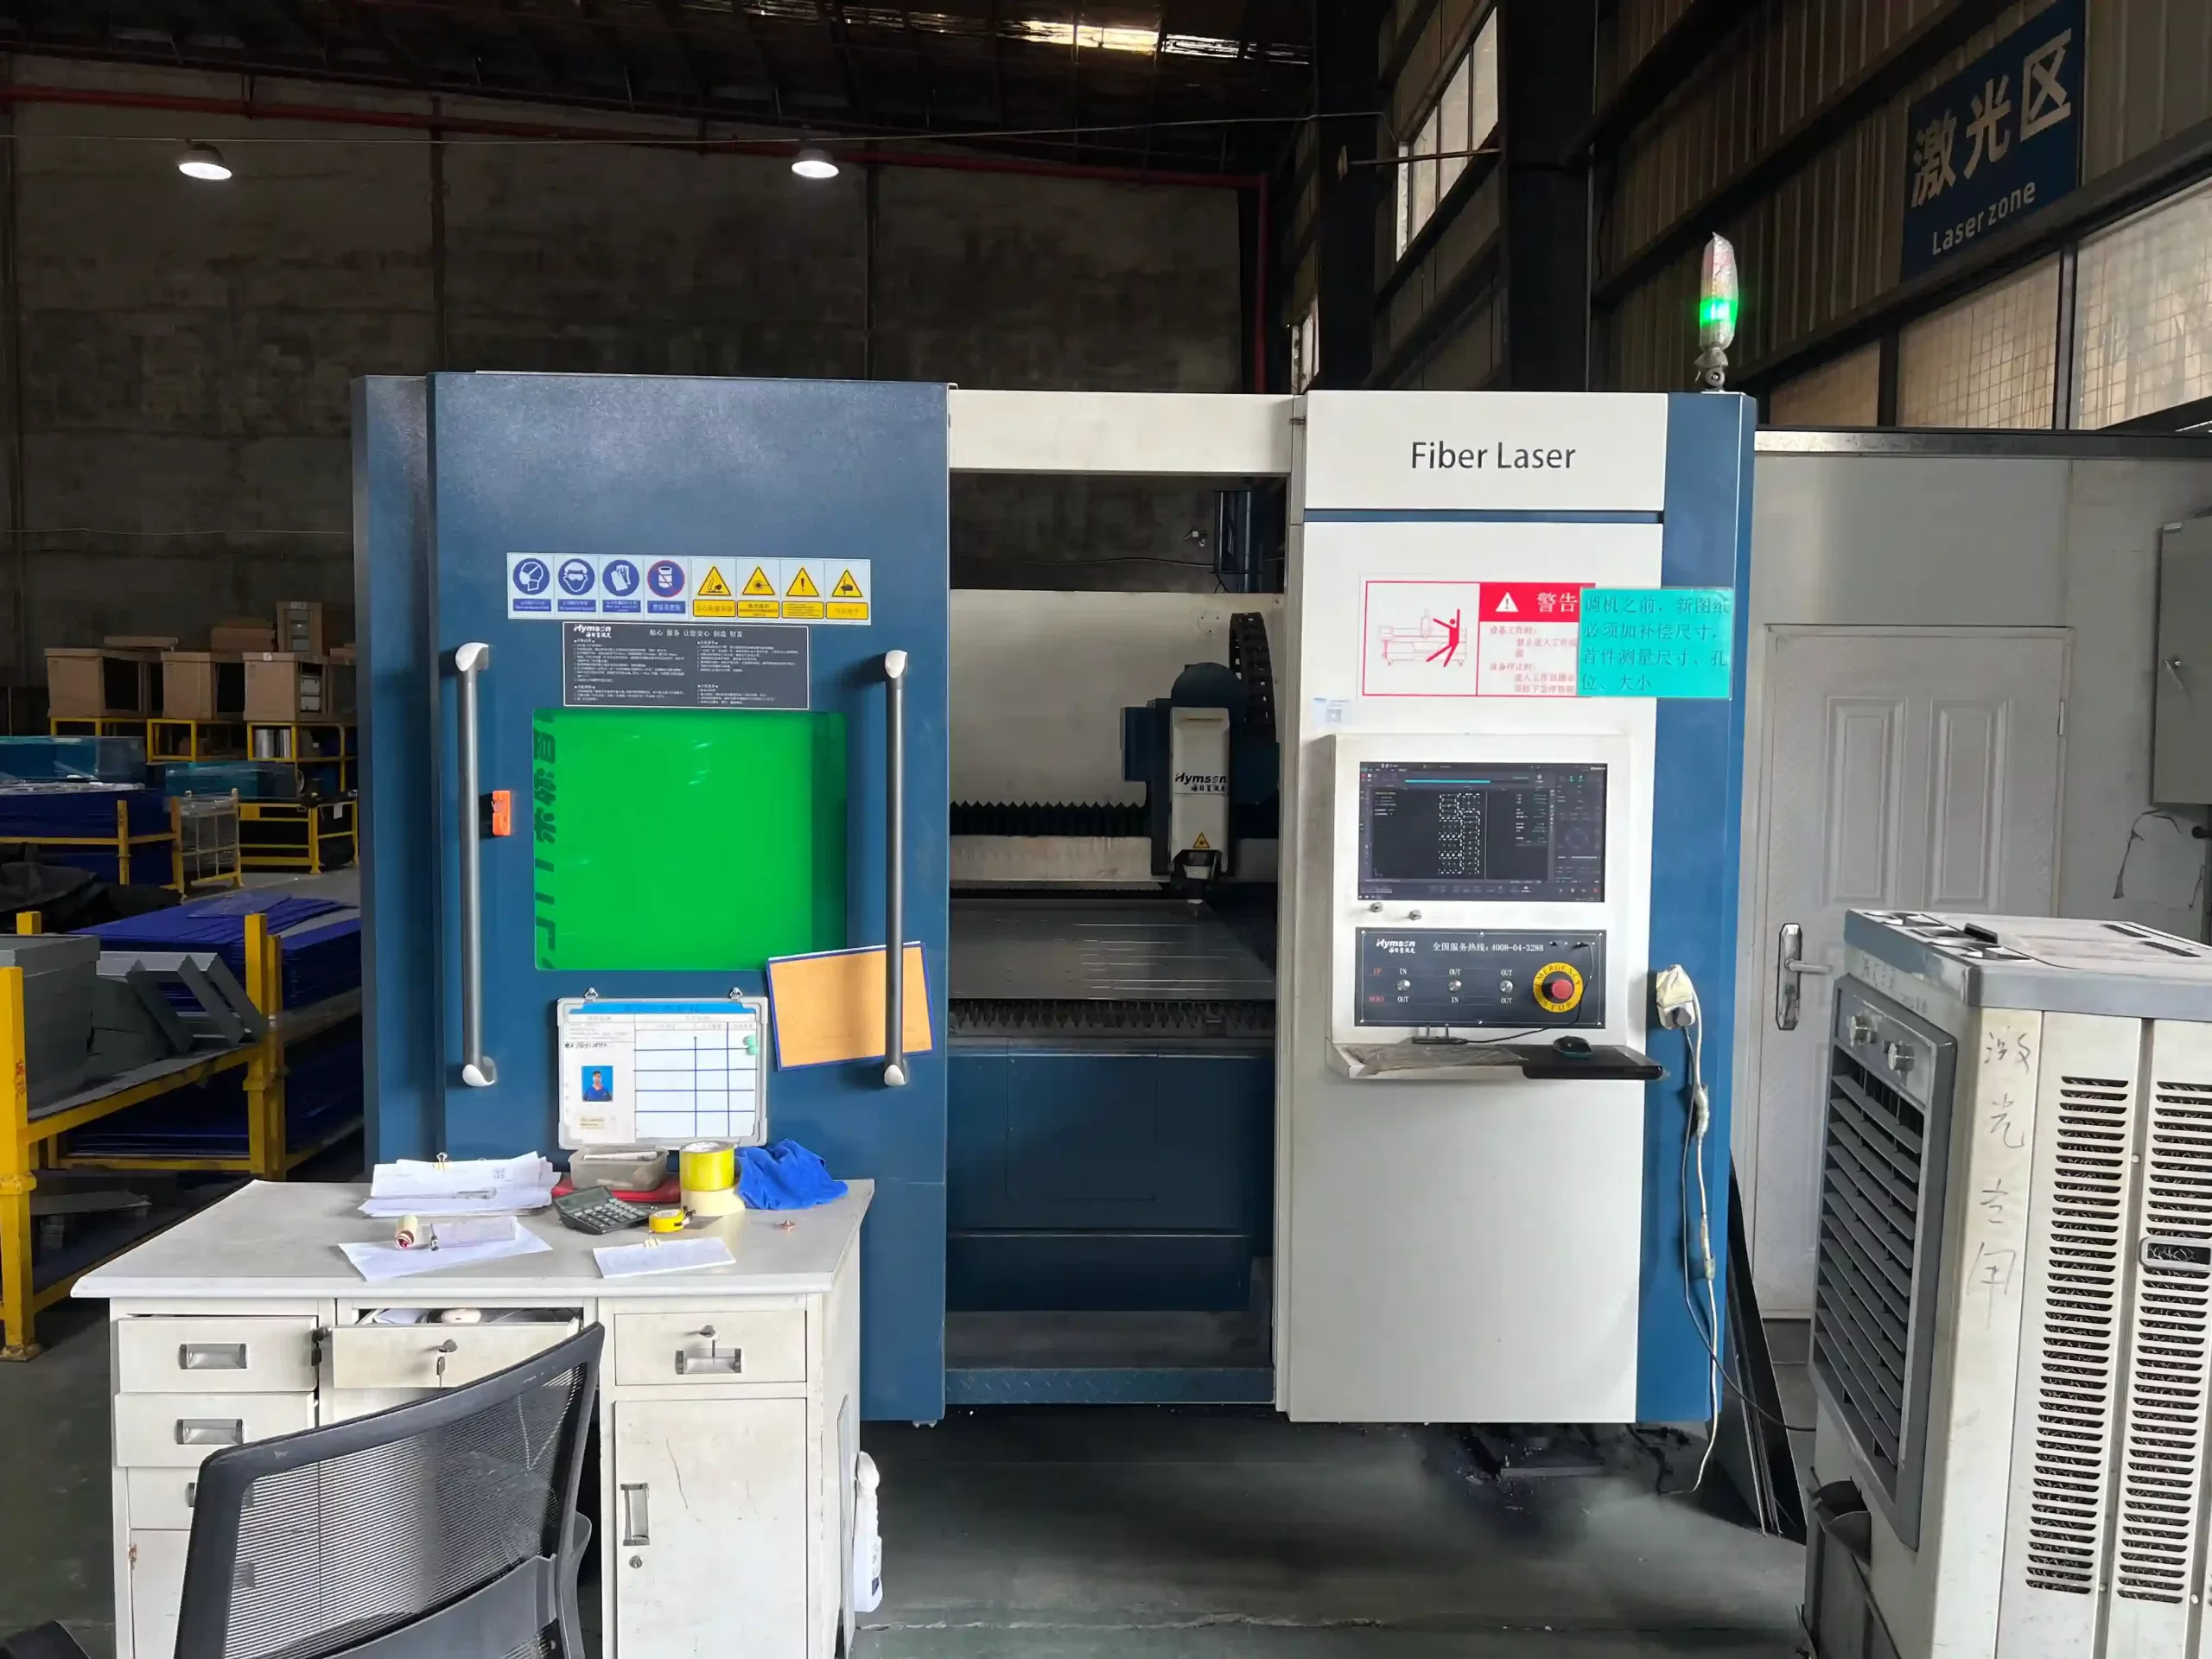
ハイムソン HF3015B
薄板加工、バッチ生産、短納期に最適化された信頼性の高いファイバーレーザー切断システム。.
- 薄板切断
- コスト効率の高い運用
- バッチの短納期対応
詳細な設備仕様
レーザー出力、作業テーブルサイズ、切断板厚、精度、搬入対応。.
⌄
詳細な設備仕様
レーザー出力、作業テーブルサイズ、切断板厚、精度、搬入対応。.
| 設備モデル | レーザー種類/出力 | 作業テーブル | 最大切断板厚 | 位置決め精度 | 再現性 | 自動搬入 |
|---|---|---|---|---|---|---|
| トルンプ TruLaser 5030 | ファイバーレーザー/5 kW | 3000 × 1500 mm | 炭素鋼25 mm/ステンレス鋼20 mm | ±0.03 mm/m | ±0.02 mm | 対応 |
| トルンプ TruLaser 4030 | CO₂レーザー/4 kW | 3000 × 1500 mm | 炭素鋼20 mm | ±0.03 mm/m | ±0.02 mm | 対応 |
| ハイムソン HF3015B | ファイバーレーザー/3 kW | 3000 × 1500 mm | 炭素鋼20 mm | ±0.03 mm/m | ±0.02 mm | 対応 |
生産能力ベンチマーク
連続生産条件に基づく社内能力参考値。.
⌄
生産能力ベンチマーク
連続生産条件に基づく社内能力参考値。.
| 設備モデル | 切断速度 | 稼働率 | 日産量 (理論切断長さ) |
標準部品数量 (1日あたり、1m × 1m板材部品ベース) |
|---|---|---|---|---|
| TruLaser 5030 | 30 m/分 | 85% | 36,720 m | 約3,600部品 |
| TruLaser 4030 | 15 m/分 | 85% | 18,360 m | 約1,800部品 |
| HF3015B | 25 m/分 | 85% | 30,600 m | 約3,000部品 |
精度、公差、再現性
SR MFGは量産における安定した一貫性のある品質に注力しています。当社のレーザー切断プロセスは以下を保証します
厳しい公差、滑らかな切断面、試作から大規模生産までの優れた再現性。.
レーザー切断金属の標準公差
機械タイプ、板厚、精度、粗さ、公差等級別の参考公差範囲をご覧ください。.
⌄
レーザー切断金属の標準公差
機械タイプ、板厚、精度、粗さ、公差等級別の参考公差範囲をご覧ください。.
| 機械モデル | 板厚 | 直線寸法公差 | 角度公差 (100 mmあたり) |
穴位置公差 (穴径 ≤ 50 mm) |
表面粗さ Ra (μm) |
公差等級 |
|---|---|---|---|---|---|---|
| TRUMPF 5030 (ファイバーレーザー) |
≤ 3 mm | ±0.05 mm | 精度 | ±0.05 mm | 1.6–3.2 | IT8 |
| 3~6 mm | ±0.10 mm | 精度 | ±0.10 mm | 1.6–3.2 | IT9 | |
| 6~12 mm | ±0.15 mm | 精度 | ±0.10 mm | 3.2–6.3 | IT9 | |
| 12~20 mm | ±0.20 mm | ±0.2° | ±0.15 mm | 3.2–6.3 | IT10 | |
| > 20 mm | ±0.30 mm | ±0.2° | ±0.15 mm | 6.3–12.5 | IT10 | |
| TRUMPF 4030 (CO₂レーザー) |
≤ 3 mm | ±0.08 mm | 精度 | ±0.08 mm | 3.2–6.3 | IT8 |
| 3~6 mm | ±0.15 mm | 精度 | ±0.12 mm | 3.2–6.3 | IT9 | |
| 6~12 mm | ±0.20 mm | ±0.2° | ±0.15 mm | 6.3–12.5 | IT9 | |
| 12~20 mm | ±0.25 mm | ±0.2° | ±0.20 mm | 6.3–12.5 | IT10 | |
| > 20 mm | ±0.35 mm | ±0.3° | ±0.20 mm | 12.5–25 | IT10 | |
| ハイムソン HF3015B (ファイバーレーザー) |
≤ 3 mm | ±0.06 mm | 精度 | ±0.06 mm | 1.6–3.2 | IT8 |
| 3~6 mm | ±0.12 mm | 精度 | ±0.10 mm | 1.6–3.2 | IT9 | |
| 6~12 mm | ±0.18 mm | ±0.2° | ±0.12 mm | 3.2–6.3 | IT9 |
小径穴・複雑な輪郭
⌄
小径穴・複雑な輪郭
小径穴、シャープコーナー、狭いスリット、複雑な輪郭に対して、SR MFGは穿孔戦略、ビームモード、切断パスを調整し、安定したエッジ品質と寸法精度を維持します。.
- 最適化された初期穿孔戦略
- 微細形状に対するビームモード調整
- 複雑な輪郭に対するステップ切断
- 必要に応じて安定性向上のためのマイクロジョイントを追加
HAZ・エッジ品質管理
⌄
HAZ・エッジ品質管理
エッジ品質は、後工程の曲げ、溶接、コーティング密着性、組立に影響します。SR MFGは入熱、アシストガス圧力、切断パスを制御し、バリ、過熱、変形を低減します。.
- 低入熱パス最適化
- アシストガス圧力制御
- 局所的な過熱を避けるための分割ツールパス
- 曲げまたは仕上げ前のエッジ状態レビュー
再現性・バッチ一貫性
⌄
再現性・バッチ一貫性
バッチ生産において、重要な課題は1つの正確な部品を作ることだけでなく、異なるシフト、機械、反復注文にわたって寸法の一貫性を維持することです。.
- 標準化された切断パラメータ
- 一貫した板材クランプ方法
- 統一されたツールパスオフセット設定
- バッチ間のノズル・ヘッド摩耗モニタリング
試作から量産まで
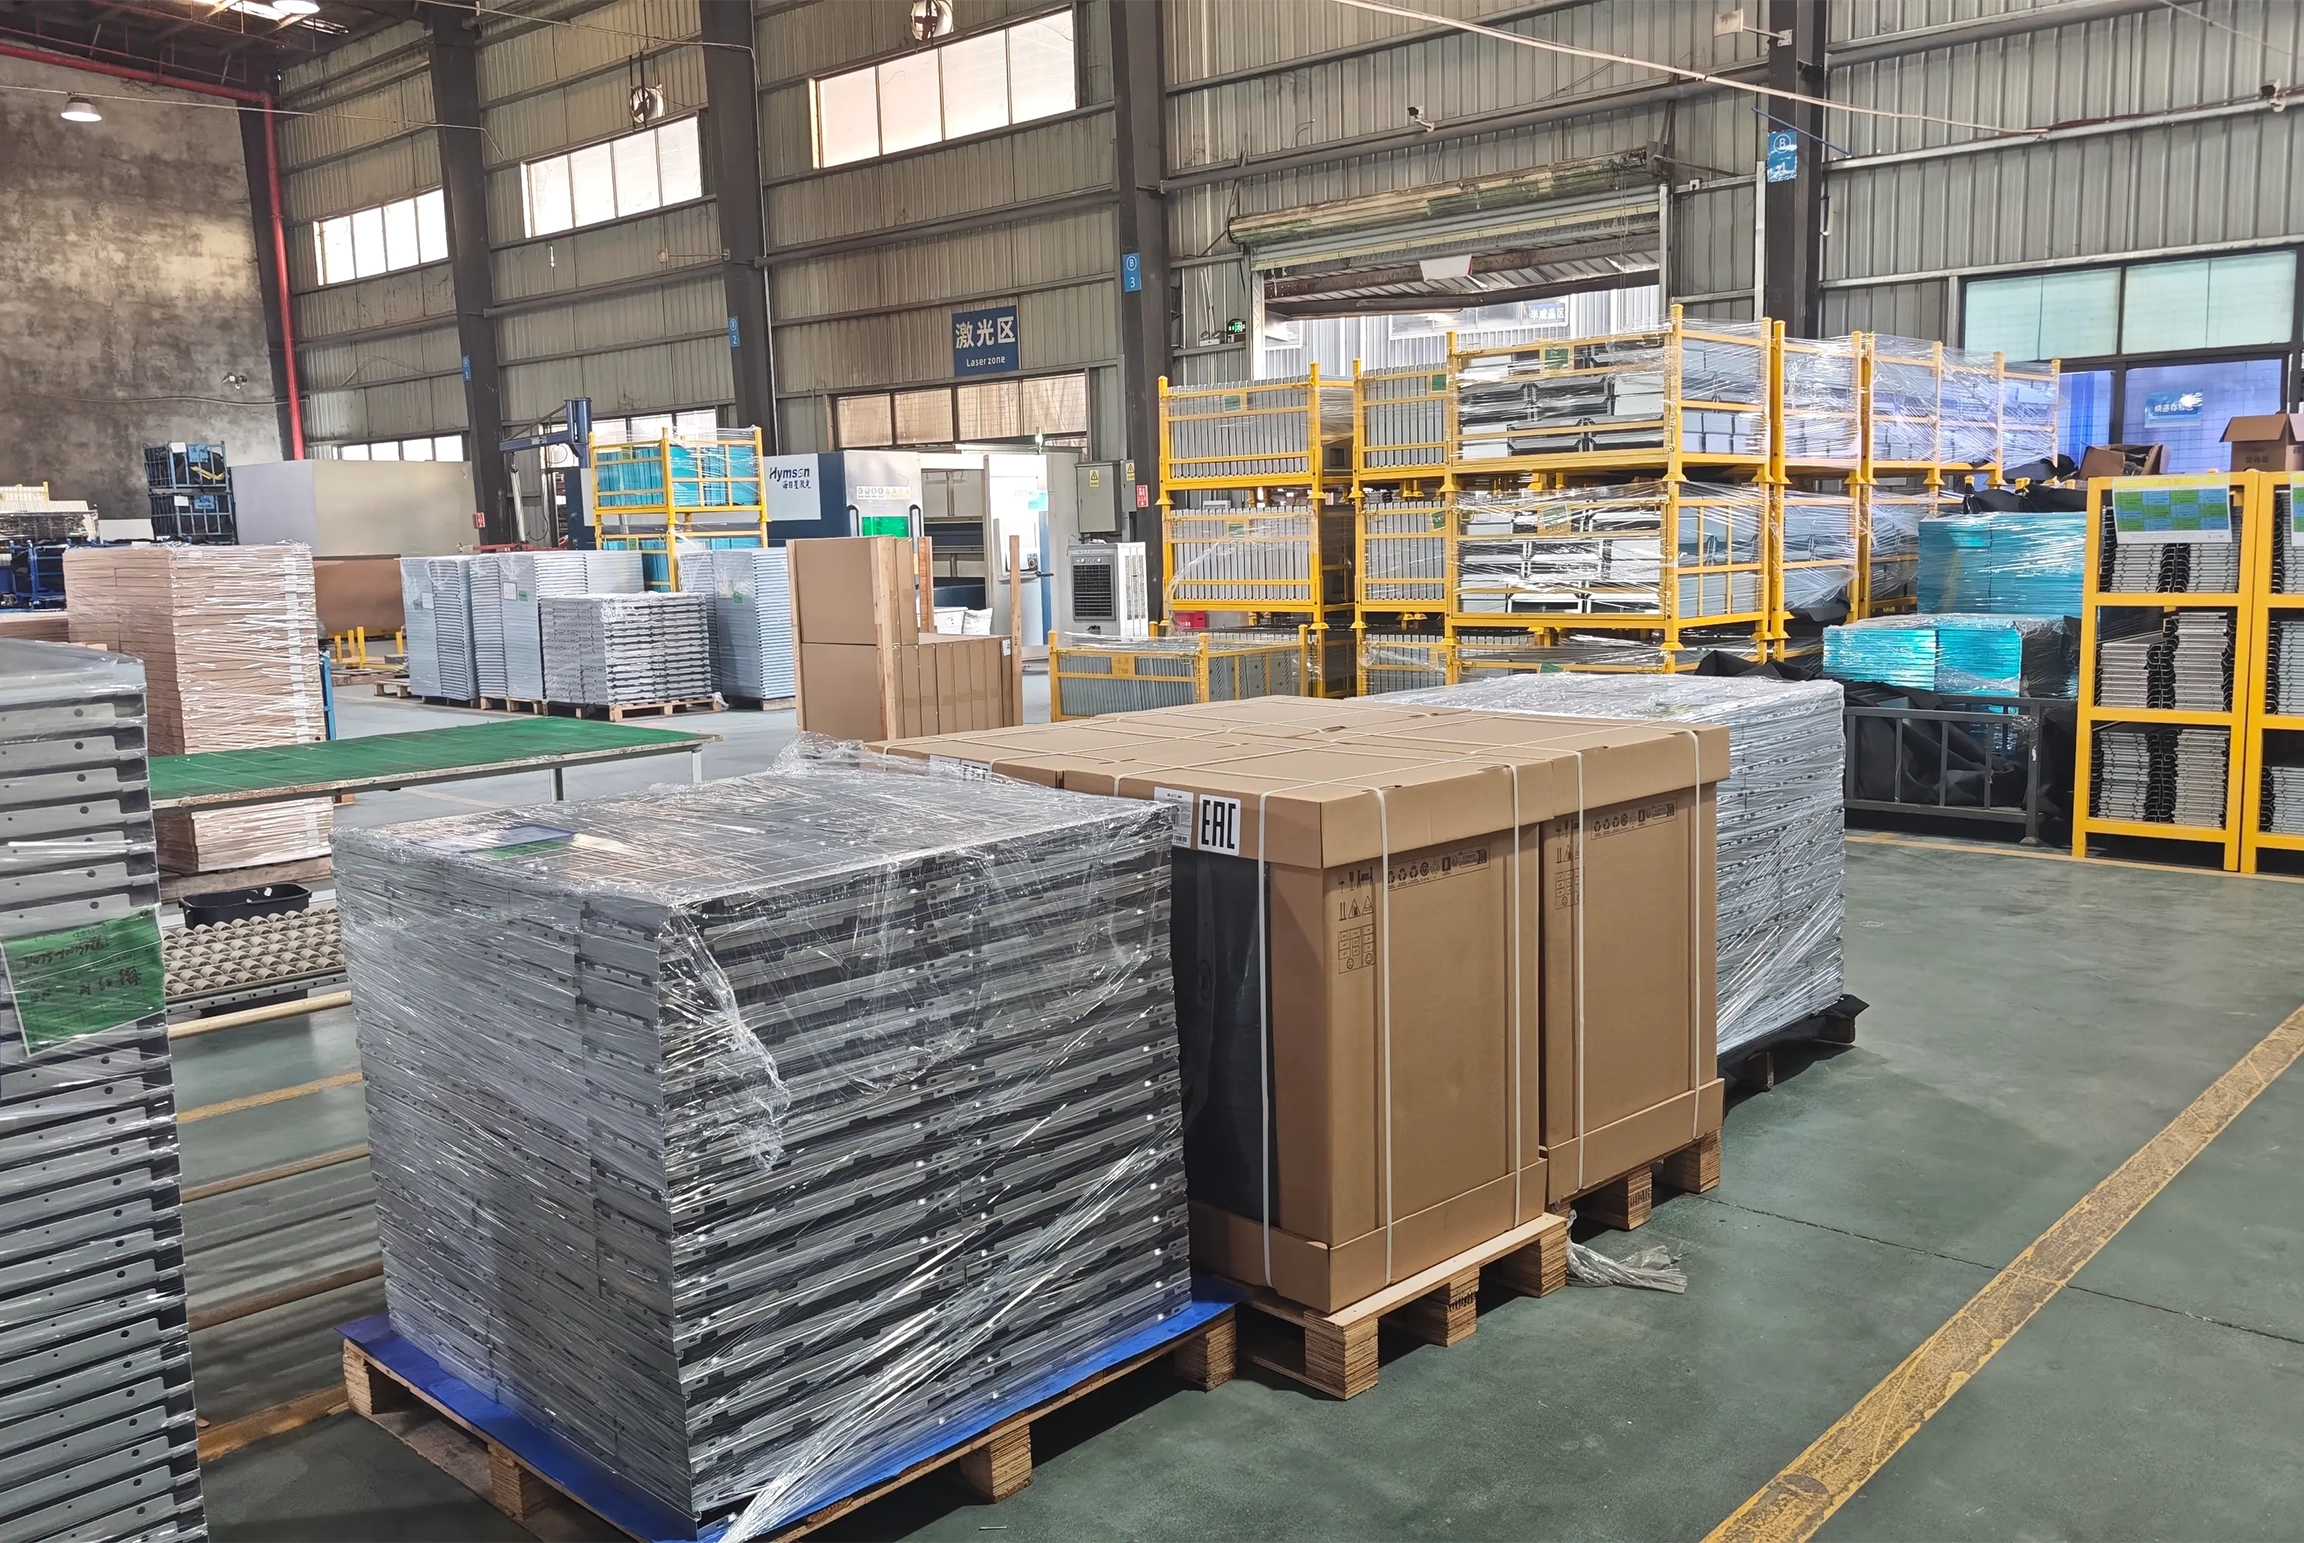
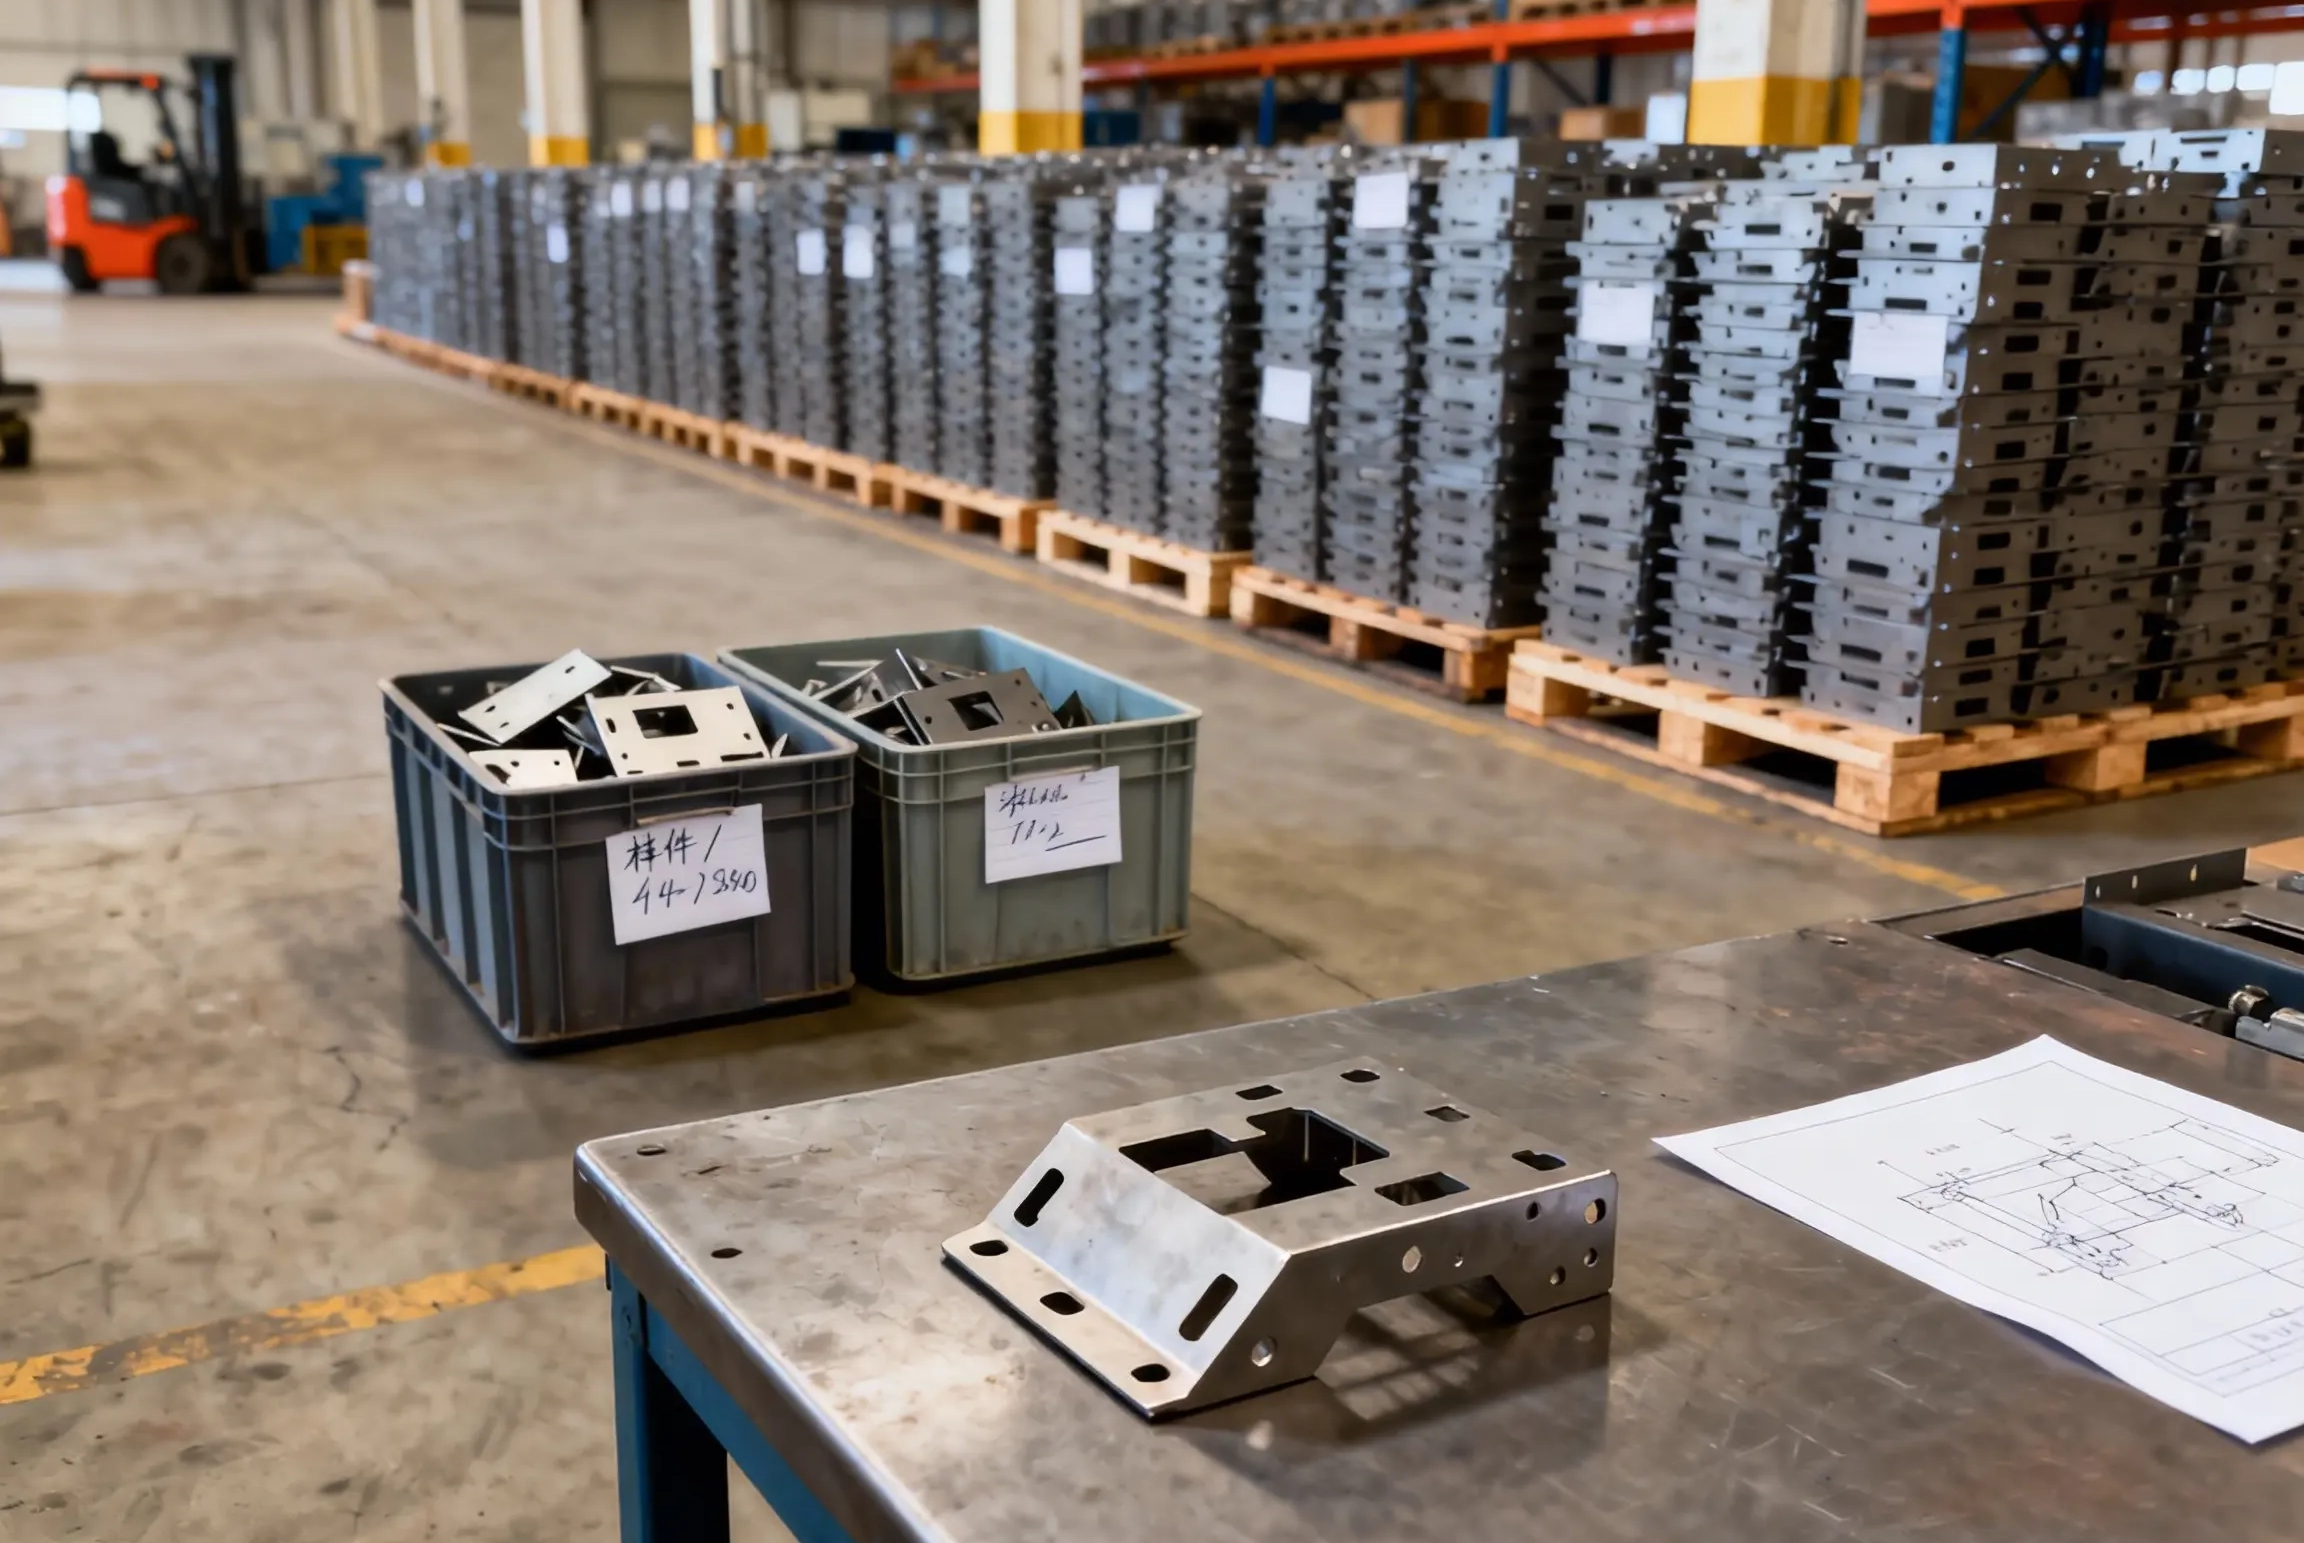
SR MFGは、迅速なサンプルから反復バッチ生産まで、レーザー切断板金プロジェクトをサポートします。.
品質管理方法 レーザー切断 精度
レーザー切断 品質保証ワークフロー
各バッチが同一の高水準を満たすことを保証するため、SR MFGは レーザー切断品質管理 複数の段階に分け、各フェーズでトレーサブルなデータポイントを記録し、一貫した レーザー切断精度 ±0.1° 再現性のある品質. を確保します。これにより、最初から最後まで全てのレーザー切断部品が一貫した品質を維持します。.
レーザー切断前のDFMレビュー
当社は単に「図面通りに切断する」だけではありません。SR MFGはCADデータから量産までお客様と協力し、DFMとエンジニアリングサポートを活用して設計の手戻りを削減し、品質を安定させ、コストを管理します。.
事前DFMレビュー
最初の板材を切断する前に、全てのCADファイルの製造性をレビューし、穴、スロット、リブ、曲げ部の問題を事前に検出します。.
設計レビュー
材料、板厚、穴、スロット、曲げ部、公差リスクを確認します。.
試作検証
サンプルを使用して、量産前に嵌合、機能、プロセスパラメータを検証します。.
リスク管理
反り、バリ、公差累積、エッジ品質のリスクを早期に特定します。.