Shuangruiと提携して製造コストを削減 30% そして効率を向上させます。

金属プレス加工サービス2026-09-30T07:38:20+00:00

OEM生産向け精密金属プレス加工サービス

SR MFGは、OEM板金部品向けのカスタム金属プレス加工サービスを提供しており、試作品、小ロット、大量生産に対応しています。当社のプレス生産ワークフローは、お客様が安定した寸法、効率的なサイクルタイム、管理された生産コストで一貫した部品を製造することを支援します。.
お客様の図面、材料、板厚、公差要件、生産量に基づき、当社のエンジニアリングチームがプロジェクトに最適なプレス加工プロセス、金型ソリューション、生産計画を提案します。.

大量プレス生産

リピート注文、大口ット、安定したOEM生産に対する効率的なプレス加工サポート。.

金型・プロセスサポート

金型選定、成形可否、公差、生産コスト管理に関するエンジニアリングレビュー。.

試作から量産まで

サンプル検証からバッチ生産まで、寸法とプロセス基準の一貫性を維持します。.
24時間以内にカスタム見積もりを取得

図面をアップロードしてエンジニアリングレビューを受けてください。.

空白フォーム (#4)

OEMのお客様が金属プレス加工でSR MFGを選ぶ理由

SR MFGは、プレス加工プロセス計画、金型サポート、工程内モニタリング、統合板金製造を組み合わせ、OEMのお客様が安定した寸法、効率的な生産、信頼性の高いバッチ品質を実現できるよう支援します。.

寸法安定性とプロセス管理
金型設計時に主要パラメータを検証し、初品検査(FAI)でベースラインを固定します。工程内SPCモニタリングと組み合わせることで、SR MFGは維持できます Cpk ≥ 1.33 承認された生産プログラムの重要特性において。.

統合成形能力
打ち抜き、穴あけ、曲げ、フランジ加工、成形をシングルヒットまたは順送金型工程に組み合わせることで、ハンドリング工程を削減し、リードタイムを短縮し、工程間の寸法ドリフトを最小化します。.

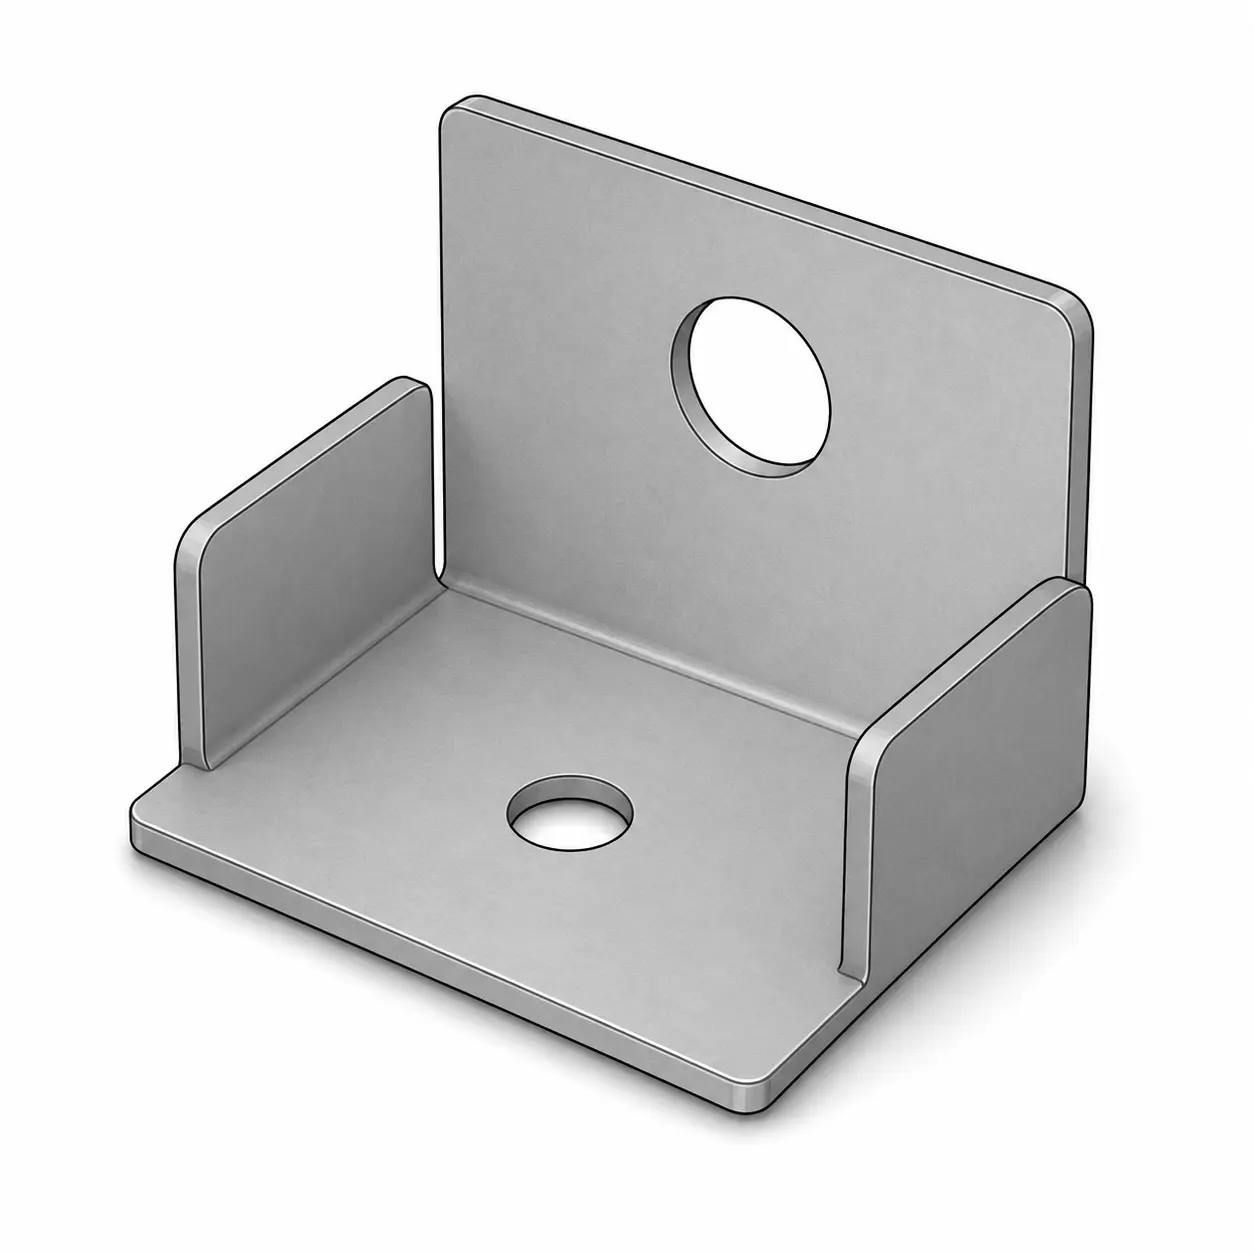
金属プレス加工部品

材料最適化とコスト削減
最適化されたネスティングと順送金型設計により、材料歩留まりは最大で達成可能 95% 適切なプロジェクトにおいて、スクラップ、二次加工、個片あたりの生産コストを平均で削減 8–12% 。.

品質保証と完全なトレーサビリティ
FAI、IPQC、OQC、検査記録、材料ロット、生産データはトレーサブルです。偏差が発生した場合、トレーサビリティデータは原因特定を支援します 2時間以内 管理された生産記録のもとで。.

SR MFG金属プレス加工 vs 従来のサプライヤー

特徴/項目 SR MFG金属プレス加工 従来のサプライヤー
寸法安定性 FAI+工程内SPCモニタリング;承認された生産プログラムの重要特性においてCpk ≥ 1.33を維持可能。. 最終検査のサンプリングに依存することが多く、寸法ドリフトが後工程で発見される可能性がある。.
金型・プロセス管理 金型設計、プロセスパラメータ、定期的な金型チェックを一体で管理し、ばらつきを低減。. 金型摩耗やプロセスドリフトは、不良発生後に事後対応されることが多い。.
複合工程 打ち抜き、穴あけ、曲げ、フランジ加工、成形をシングルヒットまたは順送金型工程に統合可能。. 複数の工程が異なる金型やワークステーションに分離される場合がある。.
材料歩留まり 最適化されたネスティングと順送金型設計により、適切なプロジェクトで最大95%の材料歩留まりを達成可能。. 標準的なレイアウトでは、スクラップが増え、材料効率が低下する可能性がある。.
品質とトレーサビリティ FAI、IPQC、OQC、バッチ記録、金型データ、検査データが全工程のトレーサビリティを支援。. 記録が断片的、不完全、または最終検査結果に限定される場合がある。.
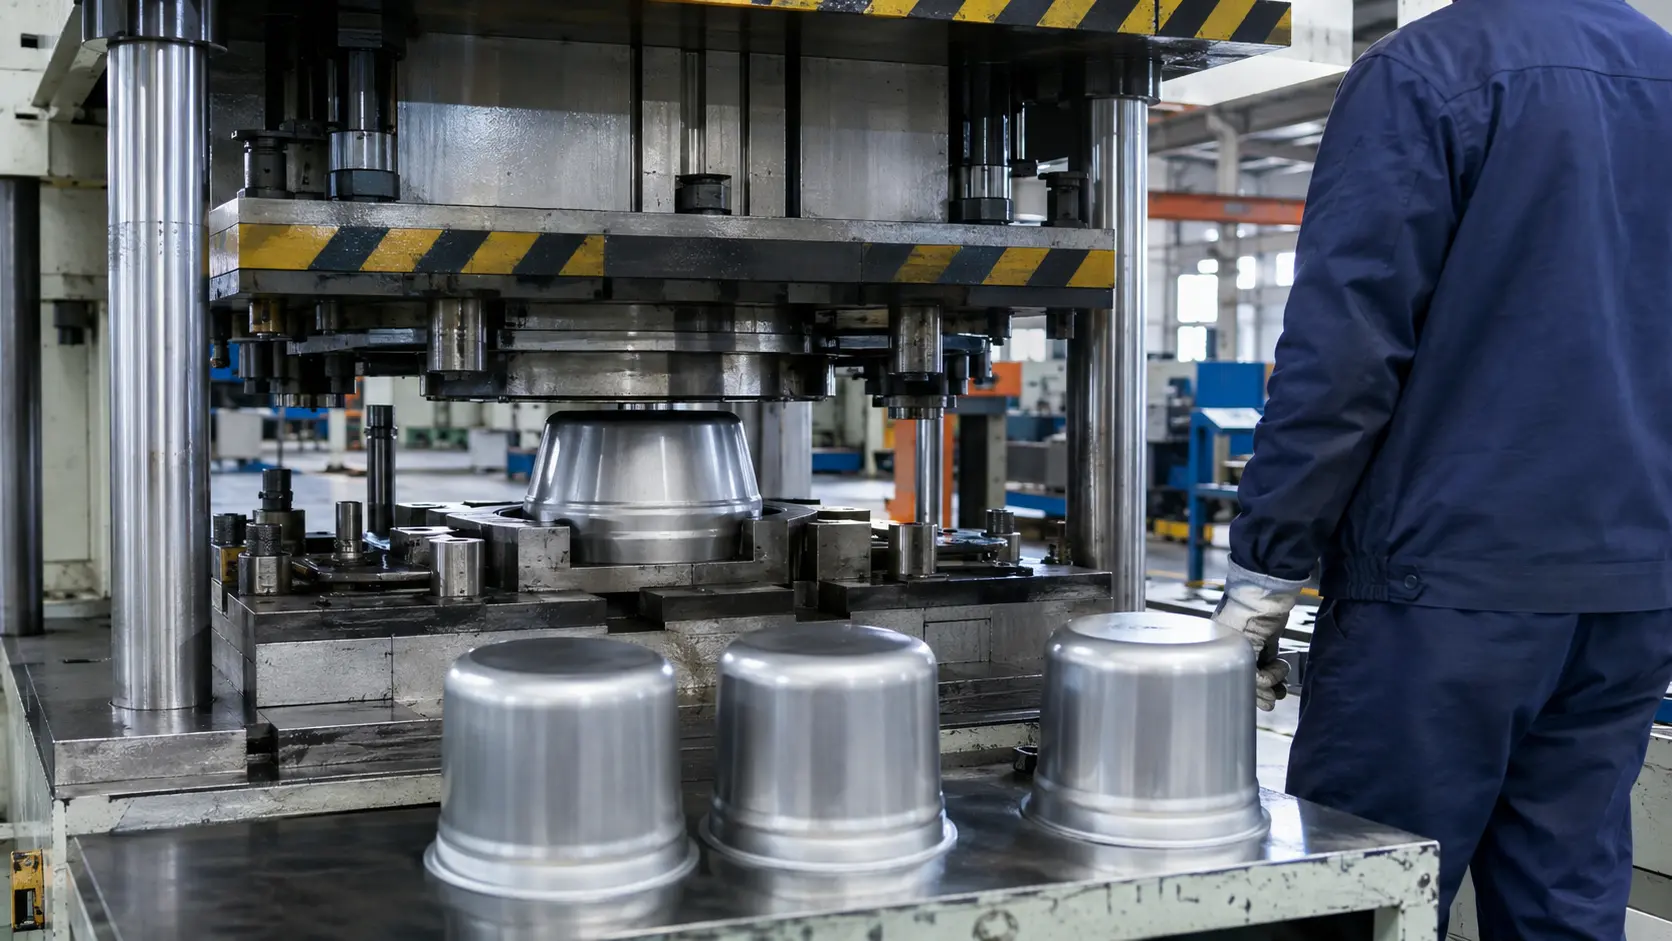
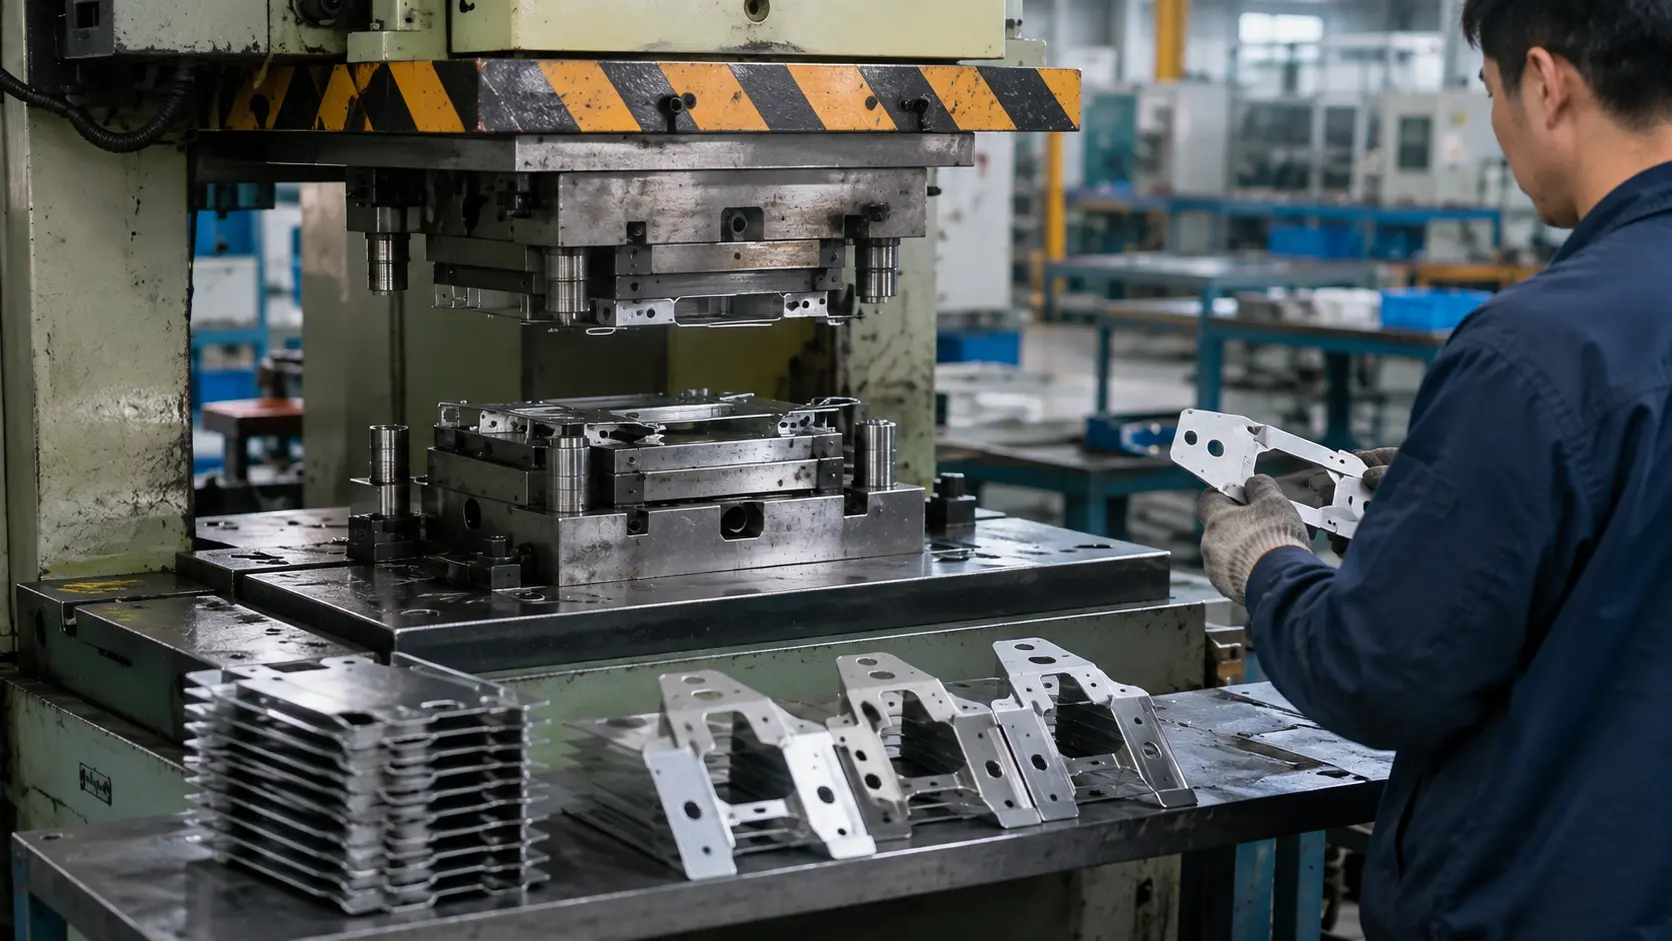
板金製造工場における金属プレス加工プレス生産ライン
対応能力

SR MFGのプレス加工能力

SR MFGは、40Tから425Tのプレス能力を持つ27台以上の専門プレス機を運用しており、精密小物部品、構造プレス部品、大量OEM生産に対応しています。.

当社のプレス設備は、炭素鋼、ステンレス鋼、アルミニウム合金、その他の板金材料で厚さ最大8 mmに対応しています。実際の生産データに基づき、当社の一般プレスラインは検証済みの生産条件下で毎時最大450個、月間能力最大99,000個を達成できます。.

27 +

プレス機

異なる部品サイズと複雑さに対応する専門設備。.

40T-425T

プレス範囲

幅広いトン数範囲で各種成形要件に対応。.

最大8 mm

板厚

OEMプロジェクト向けに各種材料と板厚に対応。.

最大99,000

個/月Up

最大450個/時間、月間能力最大99,000個。.

包括的な設備ポートフォリオとプロセス適応性

複数のプレスライン、順送金型能力、専用油圧プレスにより、深絞り、曲げ、フランジ加工、エンボス加工、複雑なプレス加工など、幅広い成形プロセスに対応します。.

実証済みの高生産能力と納期信頼性

安定した大量生産、厳格な品質管理、効率的な生産管理により、納期通りの納入とリピート注文における一貫した品質を確保します。.

プレス設備・能力ベンチマーク

プロフェッショナルプレス加工機 | 実際の能力データ | 信頼性の高い納品

SR MFGは40Tから425Tまでの27台のプロフェッショナルプレス機を運用しています。当社の設備は、小型精密プレス部品、中厚板金属部品、大型成形部品に対応しています。.
能力計画は、設備の稼働サイクル、有効稼働時間、合格品出力、作業指示の実行を含む2024年の実際の生産データに基づいています。これにより、理論上のストロークレートのみに依存するのではなく、現実的な納期計画を提供できます。.
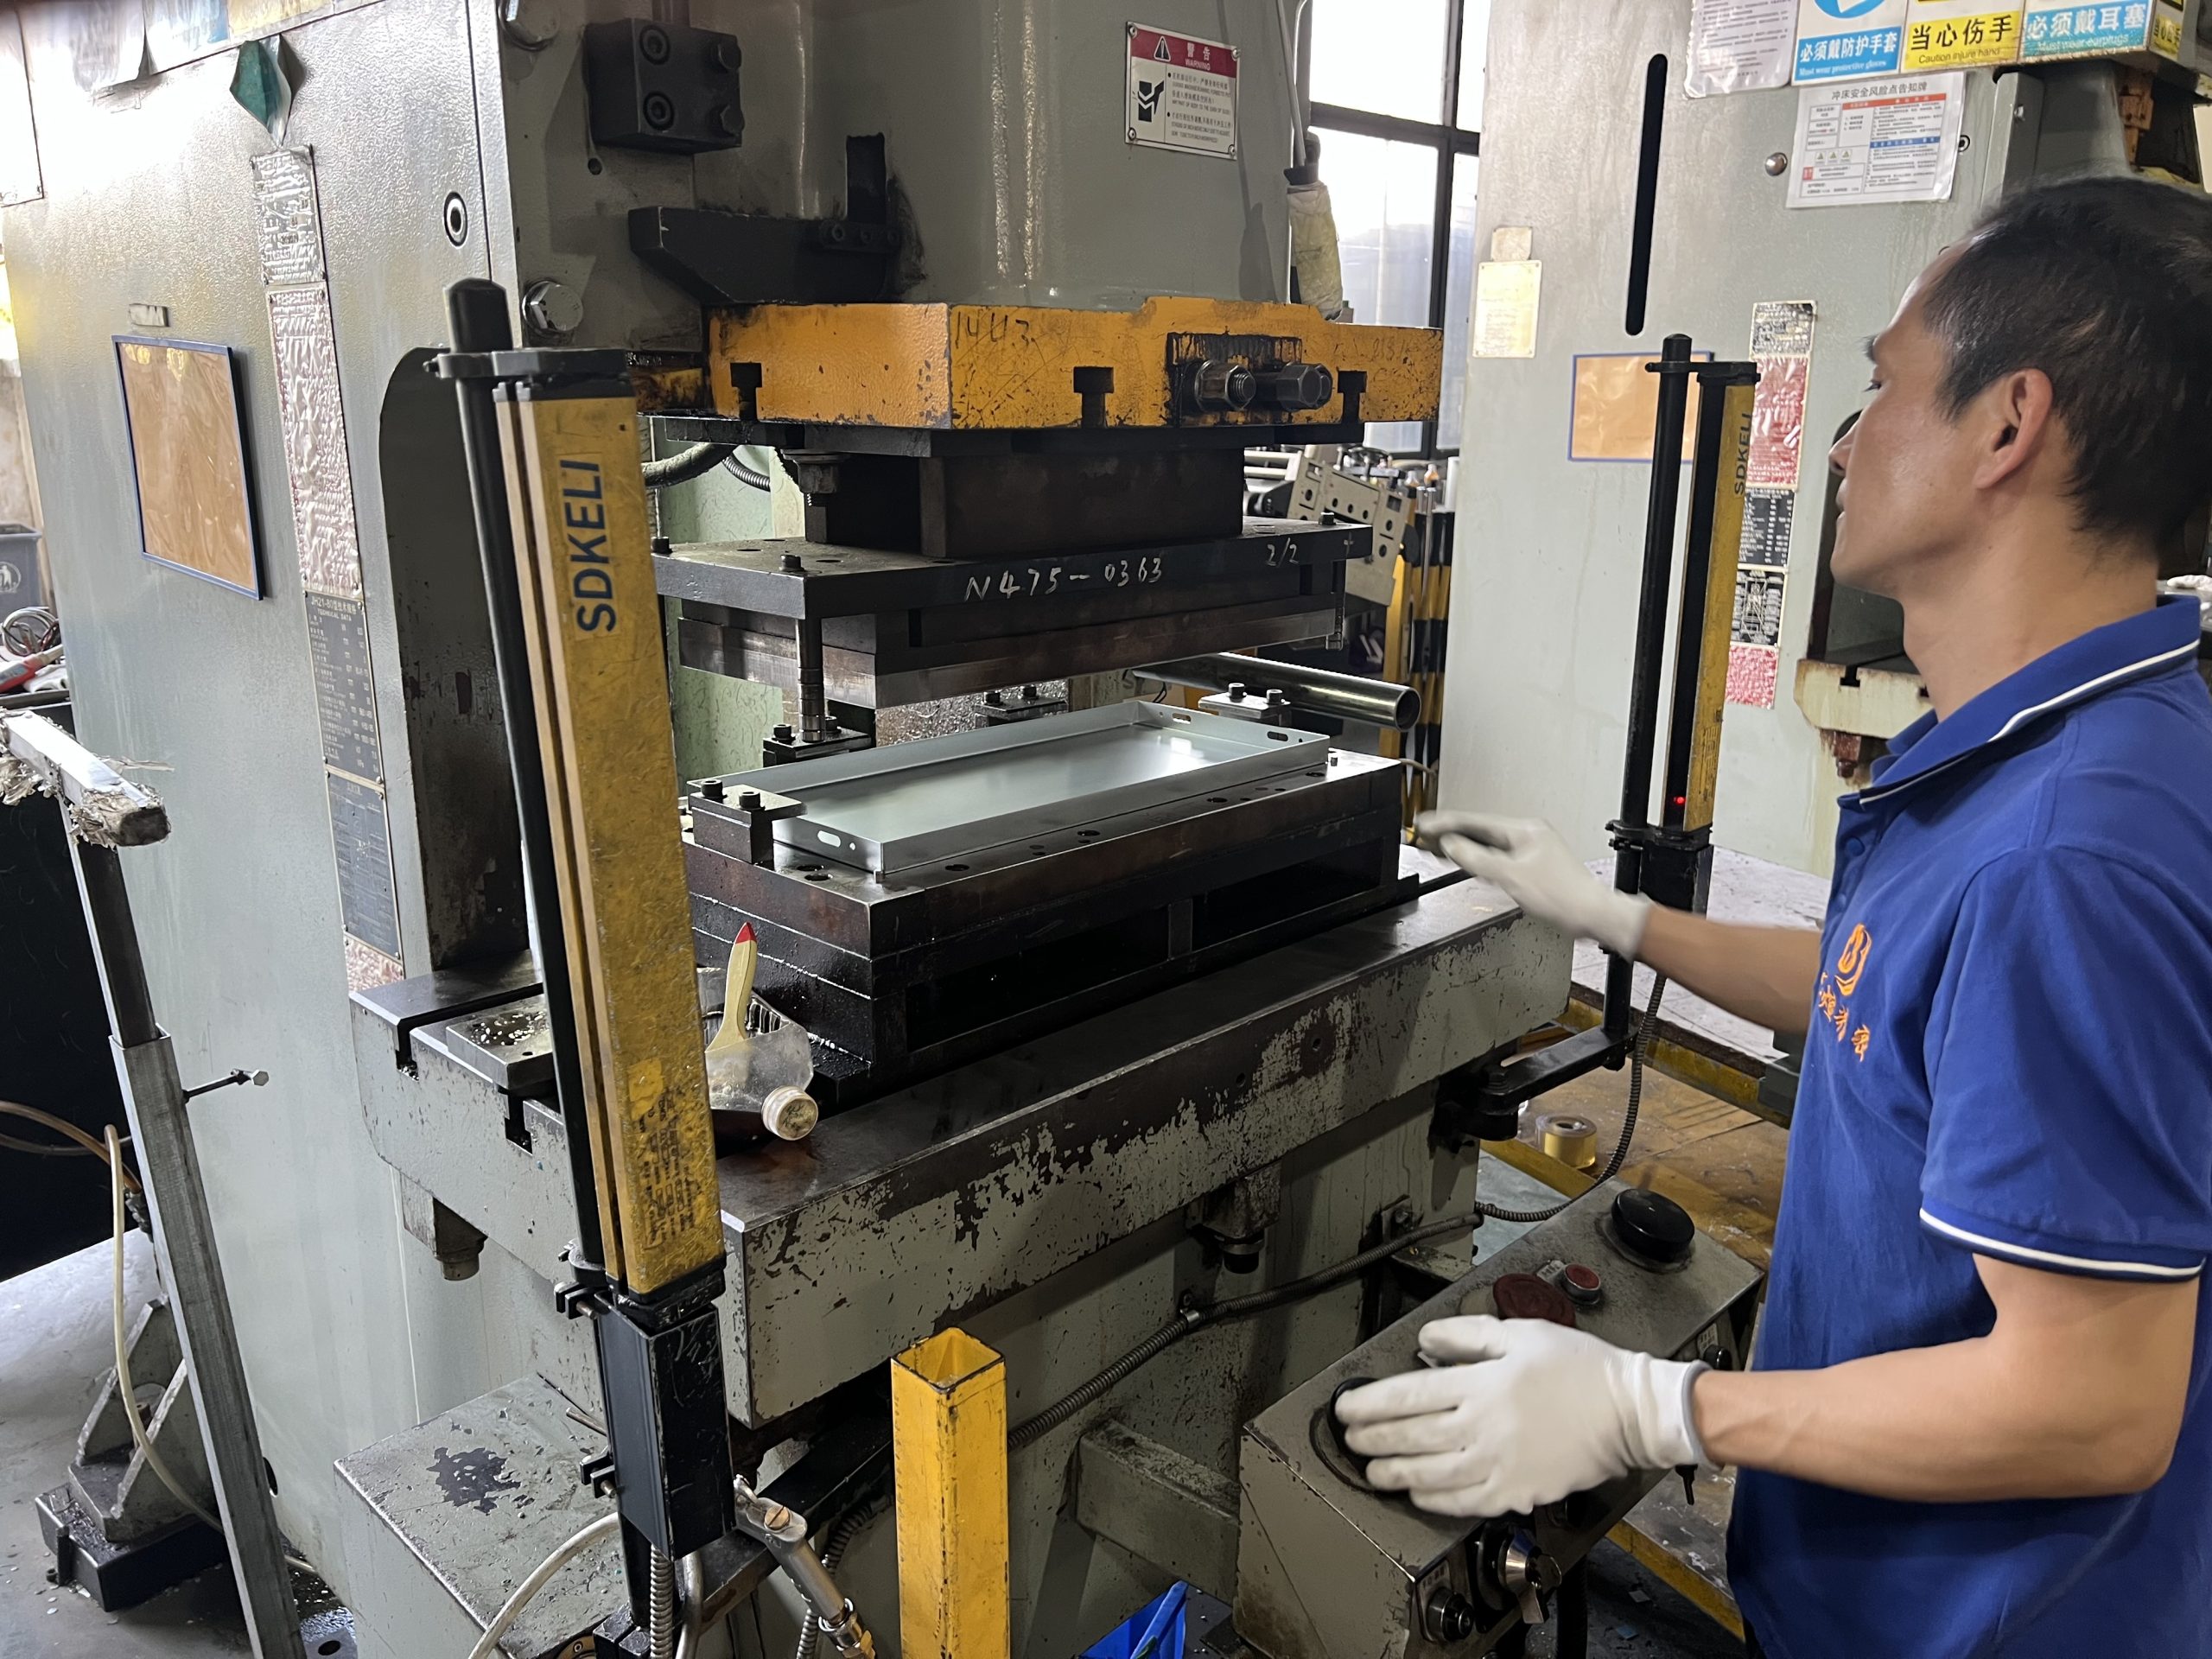
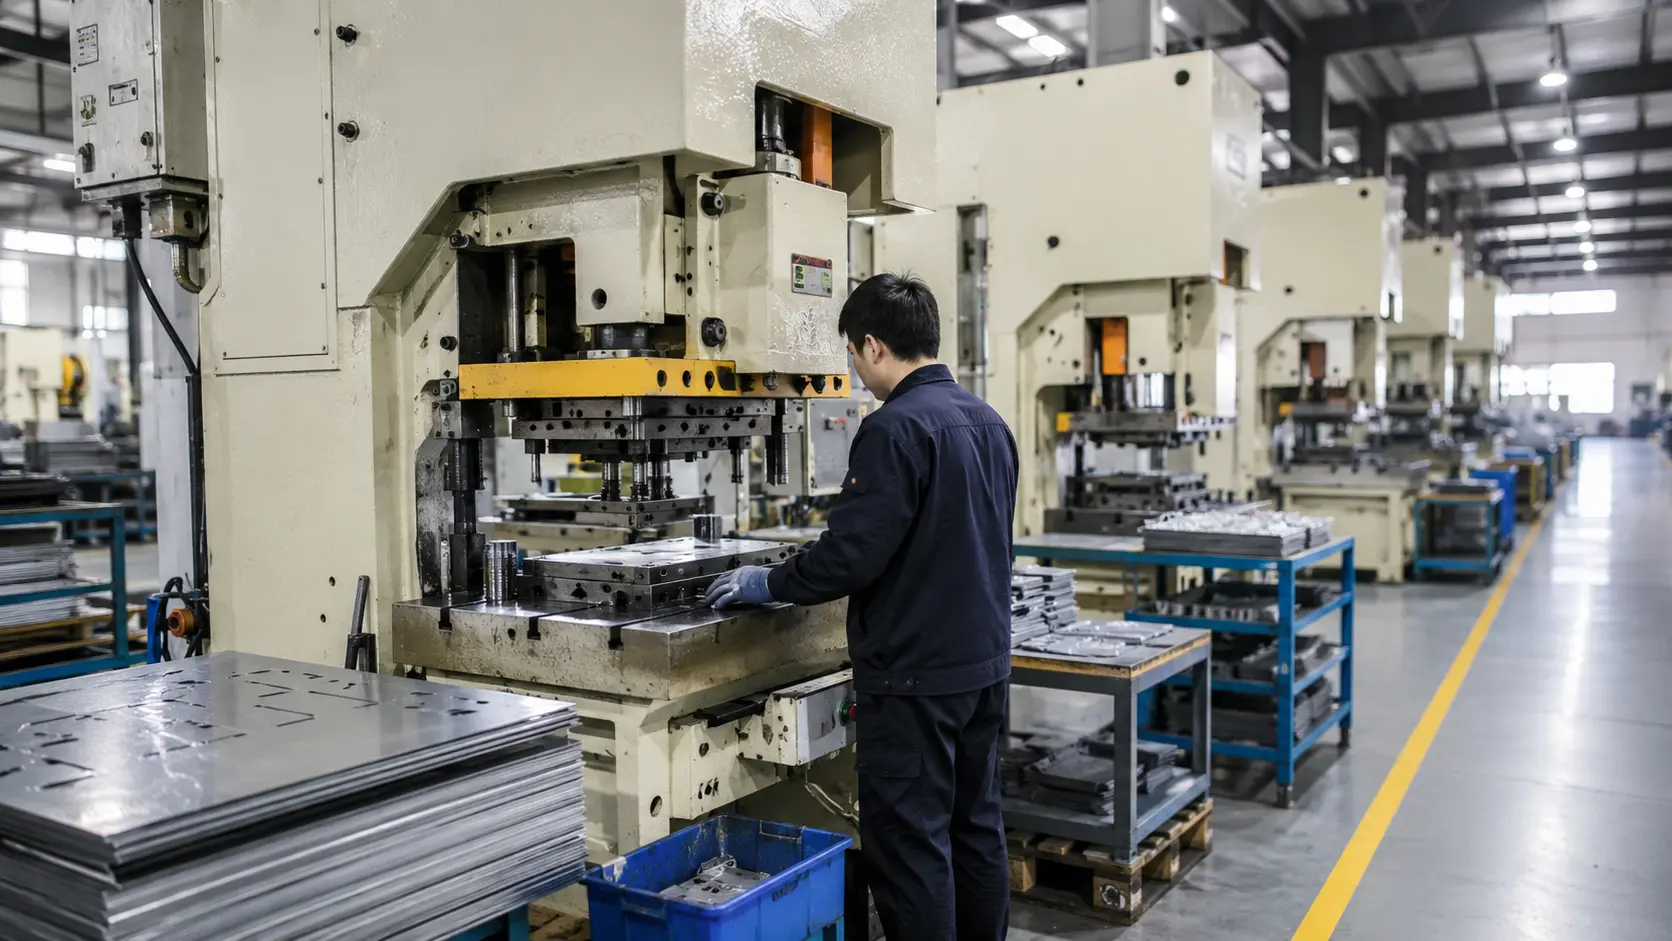
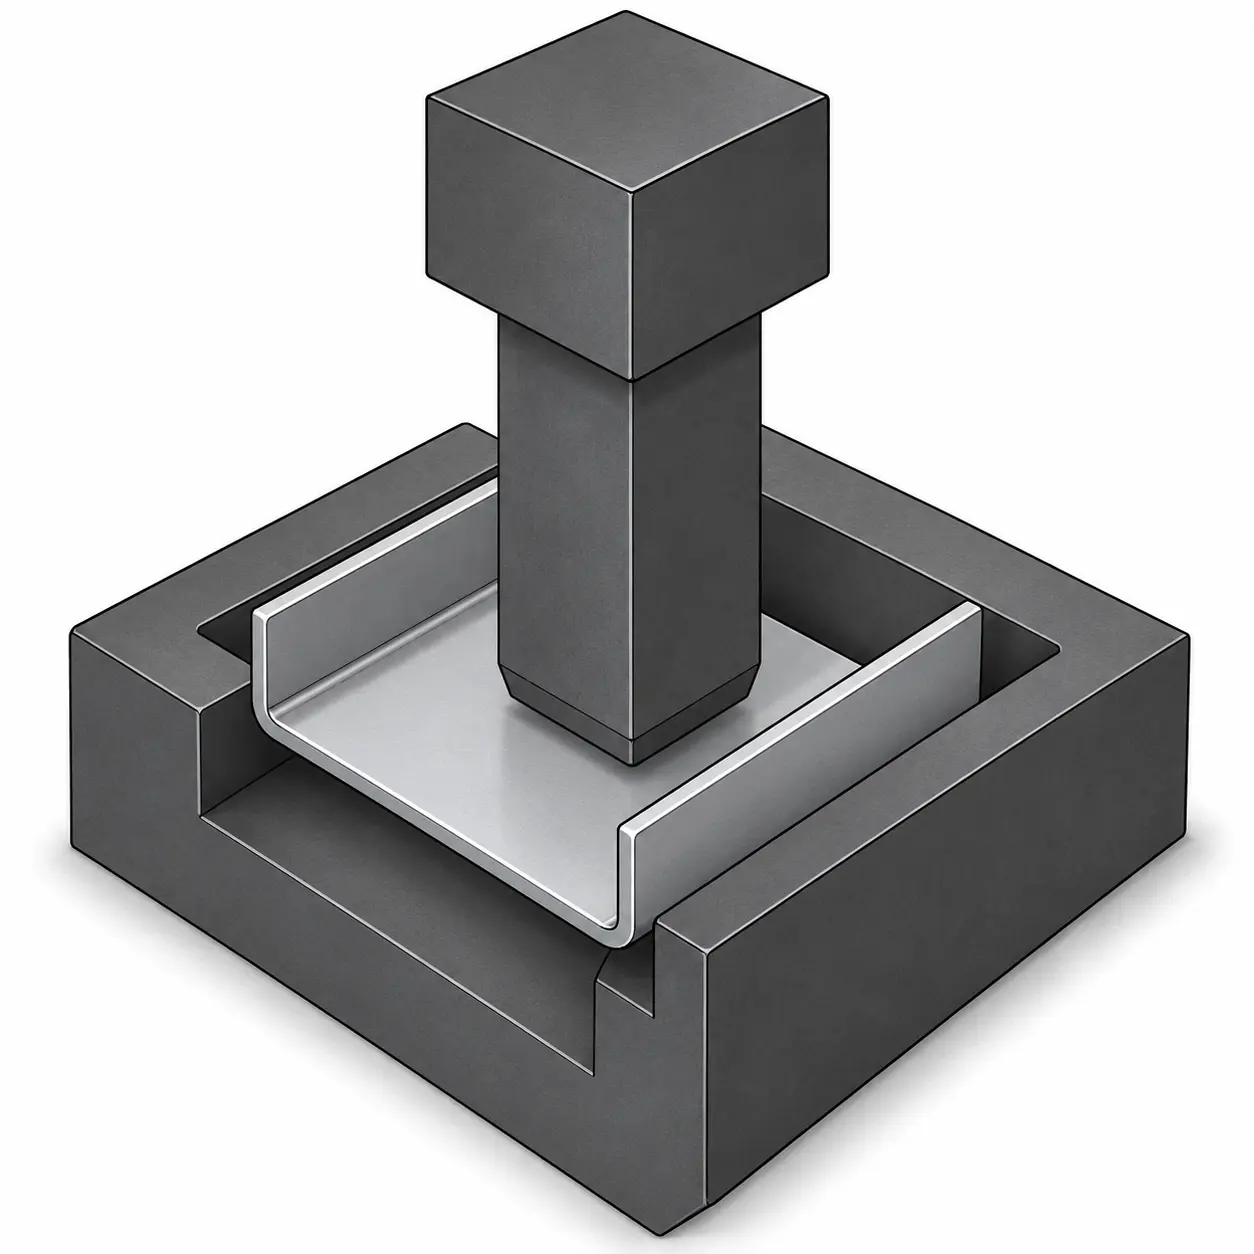
パンチングマシンの作業図

主要プレス設備

対応材料・板厚範囲: 鋼/炭素鋼/ステンレス鋼:≤~5mm;アルミニウム合金:≤~6mm

標準サイクルタイム / 稼働ストローク範囲: 40-75 S.P.M(サイクルタイムは金型と材料により変動)主要

対応能力: 中厚板金属プレス加工、曲げ/成形、構造部品加工

対応材料・板厚範囲: 鋼/炭素鋼/ステンレス鋼:≤~4mm;アルミニウム合金:≤~5mm

標準サイクルタイム / 稼働ストローク範囲: 55-85 S.P.M(一般的な高速プレス範囲)

主要対応能力: 中板の打ち抜き、ブランキング、軽成形

対応材料・板厚範囲: 鋼/炭素鋼/ステンレス鋼:≤~3mm;アルミニウム合金:≤~4mm(一般的な打ち抜き/曲げ)

標準サイクルタイム / 稼働ストローク範囲: 60-90 S.P.M(標準稼働範囲、例:~60 S.P.M)

主要対応能力: 打ち抜き、ブランキング、曲げ、リベット締め、一般的な板金プレスプロセス

対応材料・板厚範囲: 鋼/炭素鋼/ステンレス鋼:≤~6-8mm;アルミニウム合金:≤~8mm

標準サイクルタイム / 稼働ストローク範囲: 30-65 S.P.M(大トンプレス範囲)

主要対応能力: 大型板金打ち抜き、曲げ、大型部品成形

対応材料・板厚範囲: 鋼/炭素鋼/ステンレス鋼:≤~3mm;アルミニウム合金:≤~4mm

標準サイクルタイム / 稼働ストローク範囲: 毎分約50~80ストローク

主要対応能力: 中小型板金部品の打ち抜き/ブランキング/曲げ

対応材料・板厚範囲: 鋼/炭素鋼/ステンレス鋼:≤~4mm;アルミニウム合金:≤~5mm

標準サイクルタイム / 稼働ストローク範囲: 毎分約40~70ストローク

主要対応能力: 金型セットアップが容易、打ち抜き、ブランキング/成形(中小型部品)


対応材料・板厚範囲: 鋼/炭素鋼/ステンレス鋼:≤~3mm;アルミニウム合金:≤~4mm

標準生産速度:
~80~150個/時間、部品の形状、絞り深さ、材料、金型構成により変動。.

主要対応能力:
大型または複雑な板金部品の深絞り・成形。エンクロージャー、カバー、ハウジング、トレイ、構造部品など。.

+
金属プレス加工能力ベンチマーク クリックして展開し、2024年の実際の生産能力データの詳細を表示します。.
▼

当社のプレス加工能力評価は、2024年の実際の生産データ統計に基づいています。.

設備モデル 数量
(単位)
標準的な実際生産量
(個/時間)
日産能力
(個/日、10時間)
月間生産能力
(個/22日)
適用製品カテゴリ
銭牛 JH21-160 6 約350~450 約3,500~4,500 約77,000~99,000 中・大型プレス加工部品
銭牛 JH21-125 5 約350~450 約3,500~4,500 約77,000~99,000 中厚板プレス加工部品
銭牛 JH21-80 4 約350~450 約3,500~4,500 約77,000~99,000 一般板金プレス加工
佛山盛川 JH21-63 3 約350~450 約3,500~4,500 約77,000~99,000 中小型プレス加工部品
佛山盛川 J23-40 4 約350~450 約3,500~4,500 約77,000~99,000 中小型・傾斜プレス加工
銭牛 JH21-250 2 約350~450 約3,500~4,500 約77,000~99,000 大型・中厚板プレス加工部品
広東 YA28-425 四柱式油圧プレス 3 約80~150
(サイクルベースの深絞り成形)
約800~1,500 約17,600~33,000 深絞り・縁抜き・複雑成形
注意: 能力データは2024年の実際の生産記録に基づいています。.

金属プレス加工の概要

信頼性の高い性能と大量生産を実現する高精度プレス加工ソリューション。.

金属プレス加工は、プレス機と専用金型を使用して板金を切断、打ち抜き、成形、または整形し、繰り返し可能な部品を製造します。安定した寸法、高い生産効率、バッチ間で一貫した部品品質が求められるOEMプロジェクトに最適です。.

金属プレス加工プロセス
1

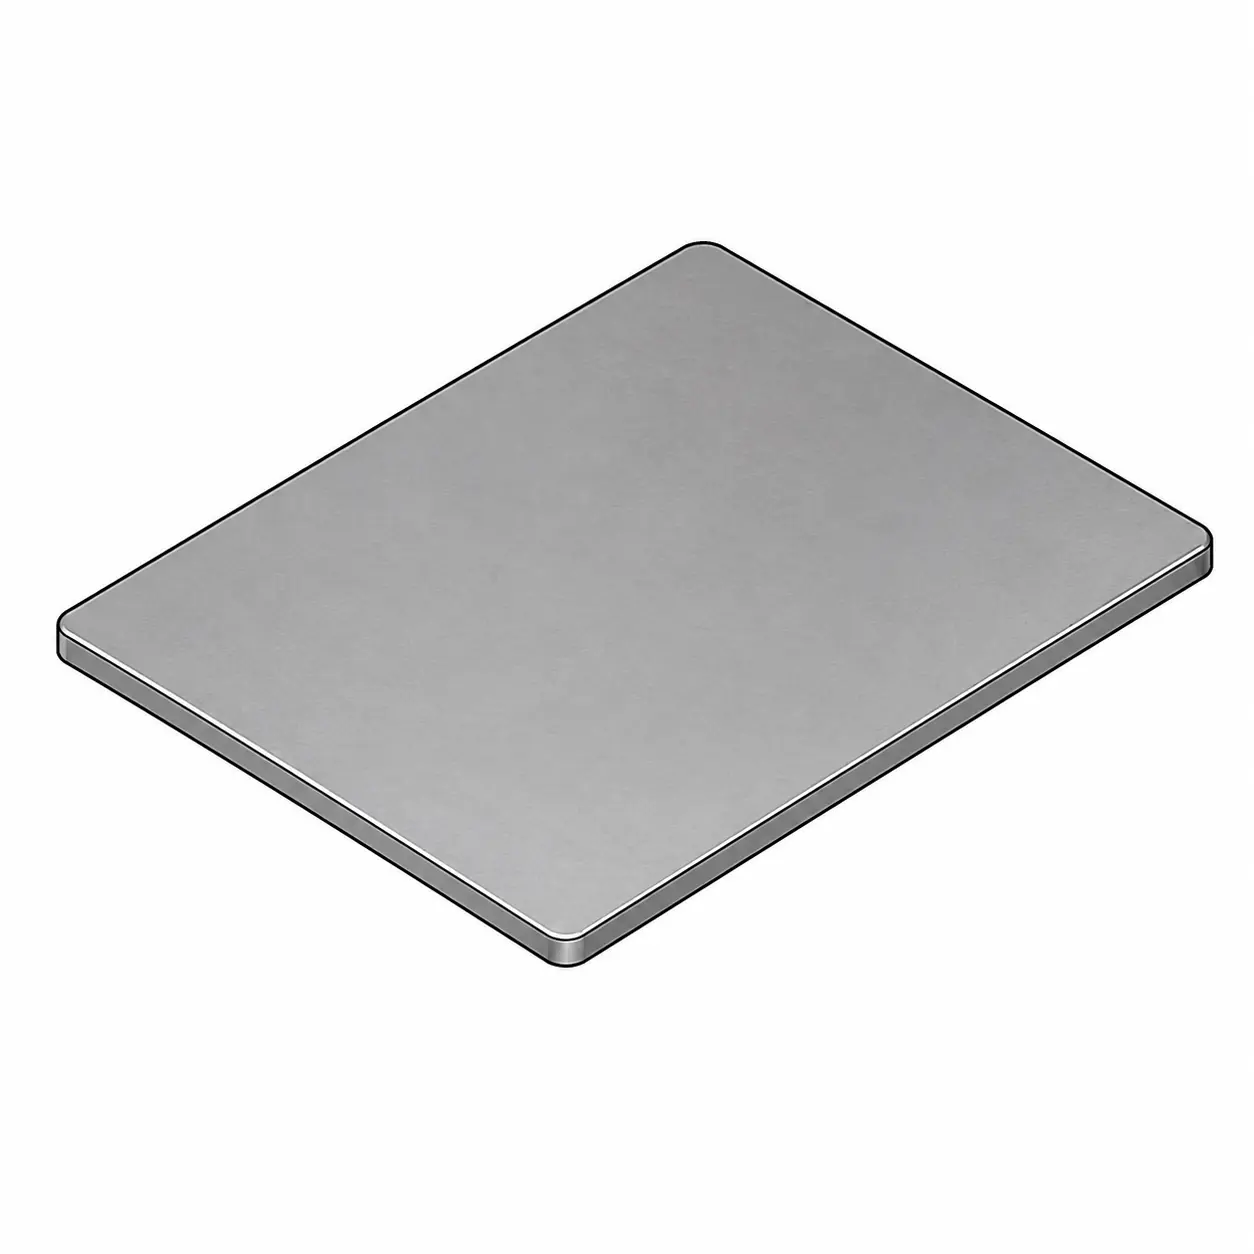
平板ブランク

平板板金ブランク

部品設計に基づいて板金ブランクを準備します。.

2

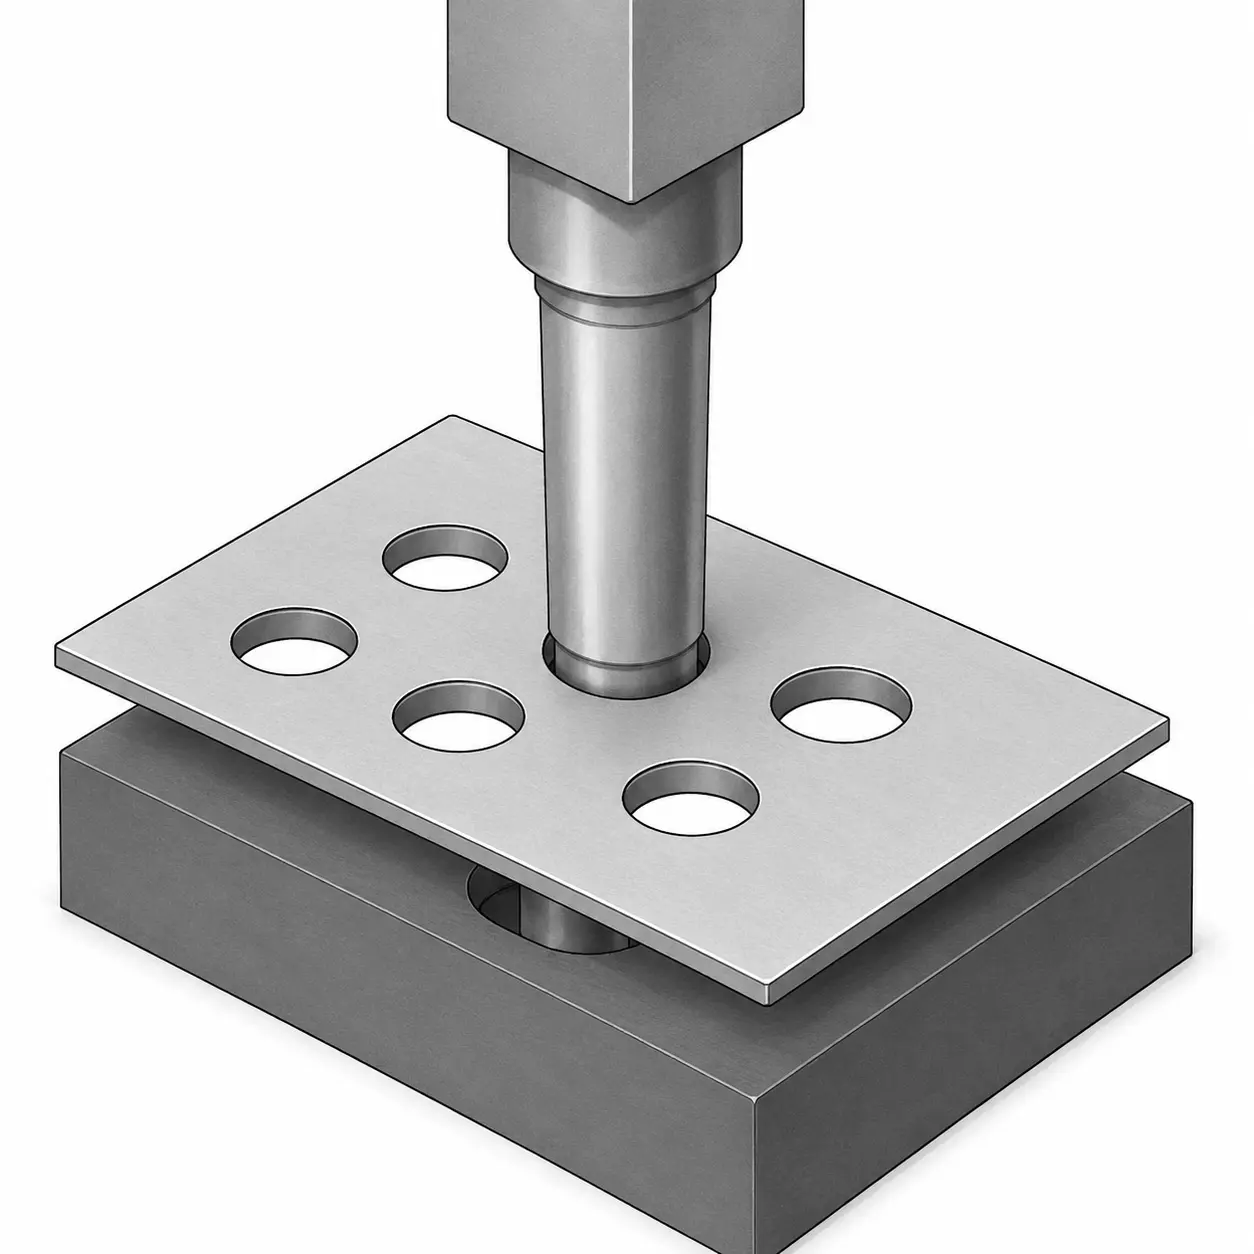
打ち抜き

板金打ち抜き工程

パンチとダイでブランクを切断または穿孔し、形状を形成します。.

3

成形

板金成形工程

材料は圧力下で所定の形状に成形されます。.

4

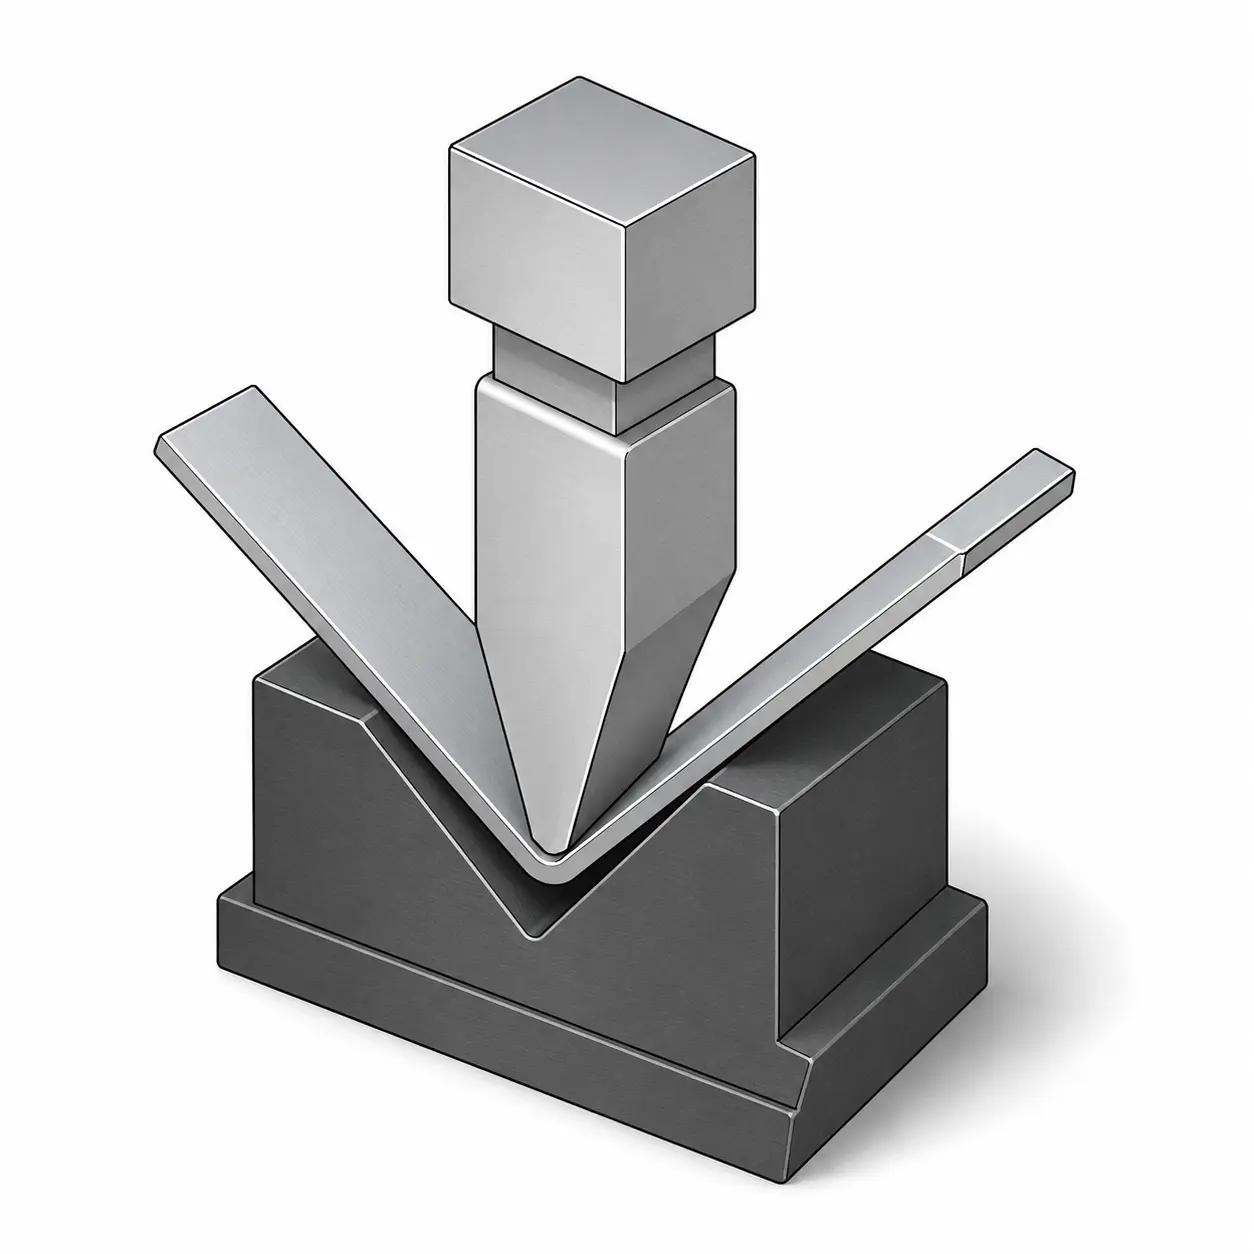
フランジ加工
または曲げ加工

板金フランジ加工または曲げ工程

端部にフランジ加工または曲げ加工を施し、強度や組立機能を付加します。.

5

完成部品

完成したプレス加工板金部品

プレス加工部品はトリミング、検査を経て、組立可能な状態となります。.

  • 量産に優れたコスト効率
    プレス加工は大量生産において非常に経済的であり、金型を一度製作すれば単位コストを低く抑えられます。.

  • 高速性と再現性
    このプロセスは迅速な生産サイクルと、大量ロット間での優れた一貫性を実現します。.

  • 多様な部品形状
    単純なブラケットから複雑な構造部品まで、幅広い形状の部品を製造できます。.

  • 金型投資
    カスタム金型には多額の初期投資が必要であり、小ロットや試作には適していません。.

  • 設計変更管理
    金型製作後は、設計変更の実施が困難かつ高コストになります。.

  • 材料の一貫性
    部品品質は材料の一貫性に大きく依存し、板厚や表面のばらつきが欠陥やスクラップ率の上昇を招く可能性があります。.

金属プレス加工の種類

お客様の図面に基づくカスタム金属プレス加工

お客様の図面、部品形状、公差要件、受注量、リードタイムに基づき、SR MFGは最適なプレス加工プロセスと金型戦略を選定します。適した生産プログラムでは、プレス加工、曲げ加工、局部成形および関連作業を統合した効率的なプロセスにより、ハンドリング削減、一貫性向上、リードタイム短縮、および個当たりコストの10~15%削減を実現できます。.
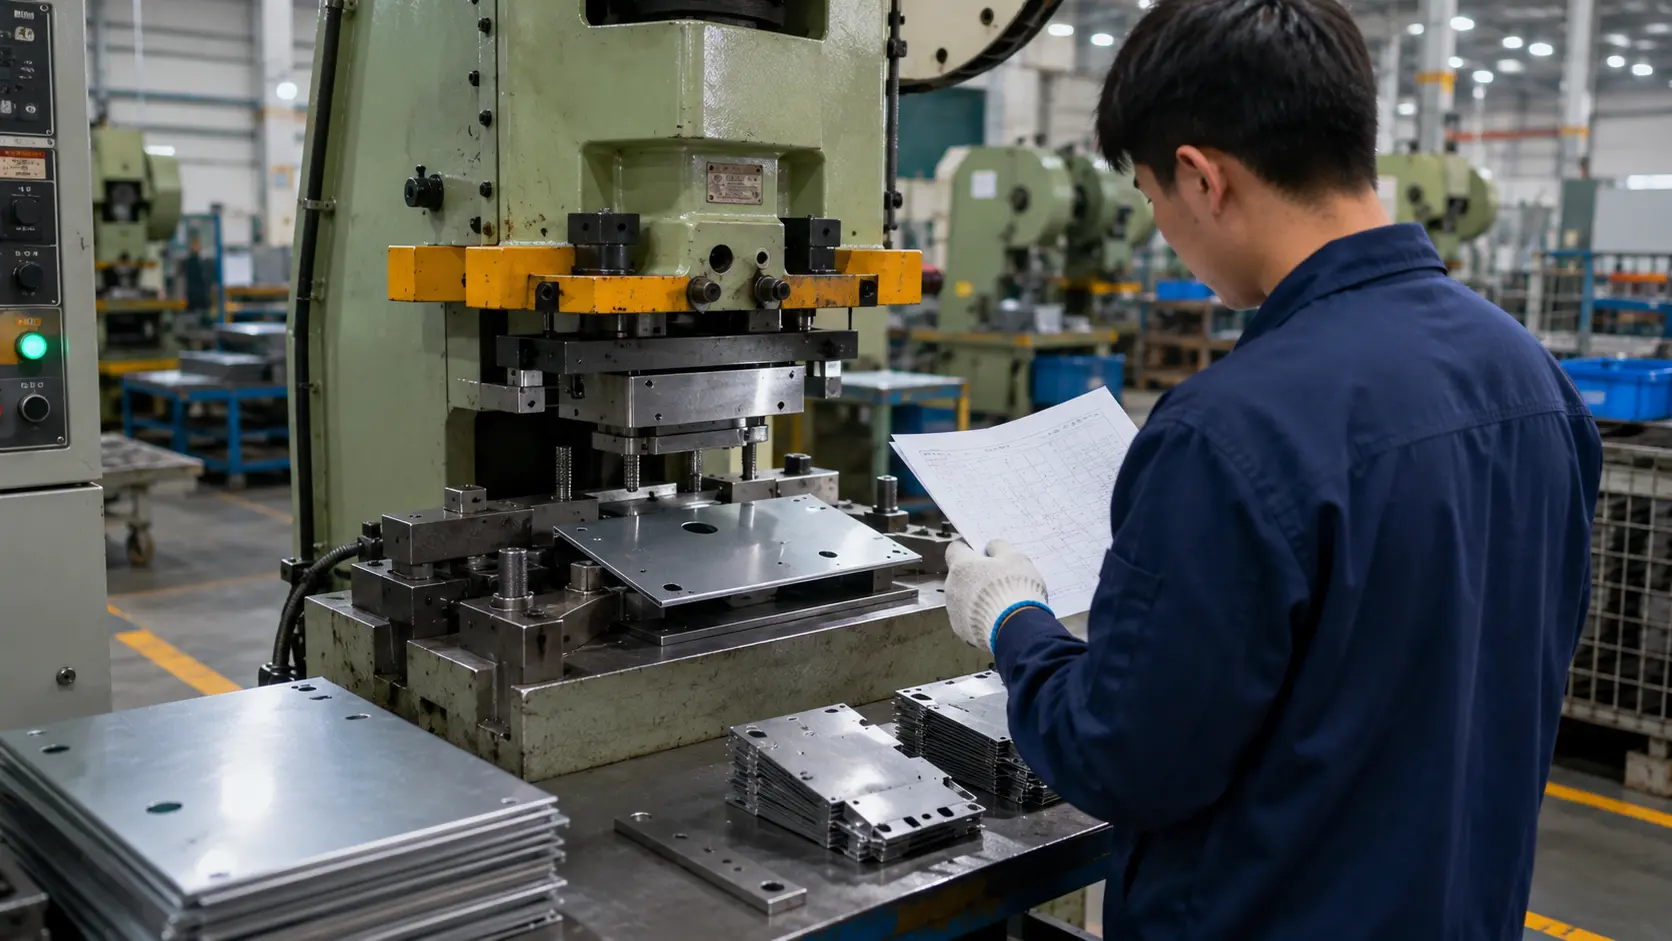
01
シンプルな板金部品向けの単工程プレス加工

単工程プレス加工

単工程プレス加工は、1回のプレスストロークで打ち抜き、ブランキング、トリミング、または単純な曲げ加工などの1工程を完了します。単純な部品、試作検証、中小ロットの受注、または柔軟な金型と迅速な設計変更が求められるプロジェクトに適しています。.

単工程プレス加工を見る →
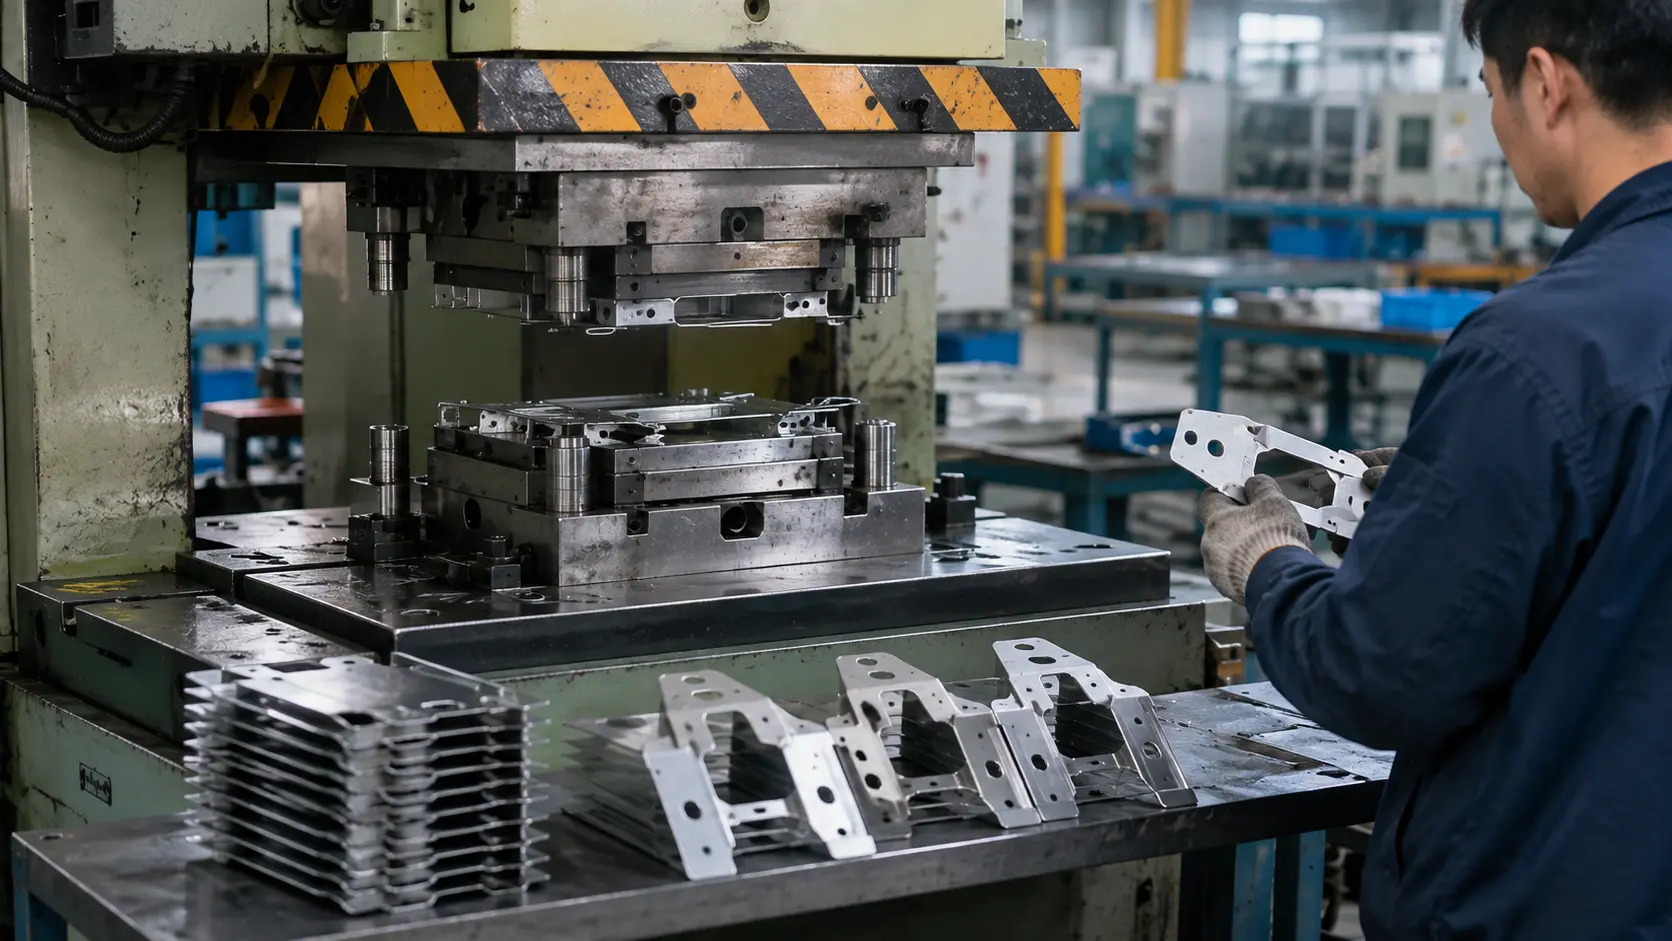
02
打ち抜きとブランキングを組み合わせた複合プレス加工

複合プレス加工

複合プレス加工は、1回のプレスストロークで打ち抜きとブランキング、または切断と局部成形などの2つ以上の工程を完了します。寸法の一貫性向上、二次ハンドリングの削減に貢献し、設計が安定した部品や中ロット生産に適しています。.

複合プレス加工を見る →
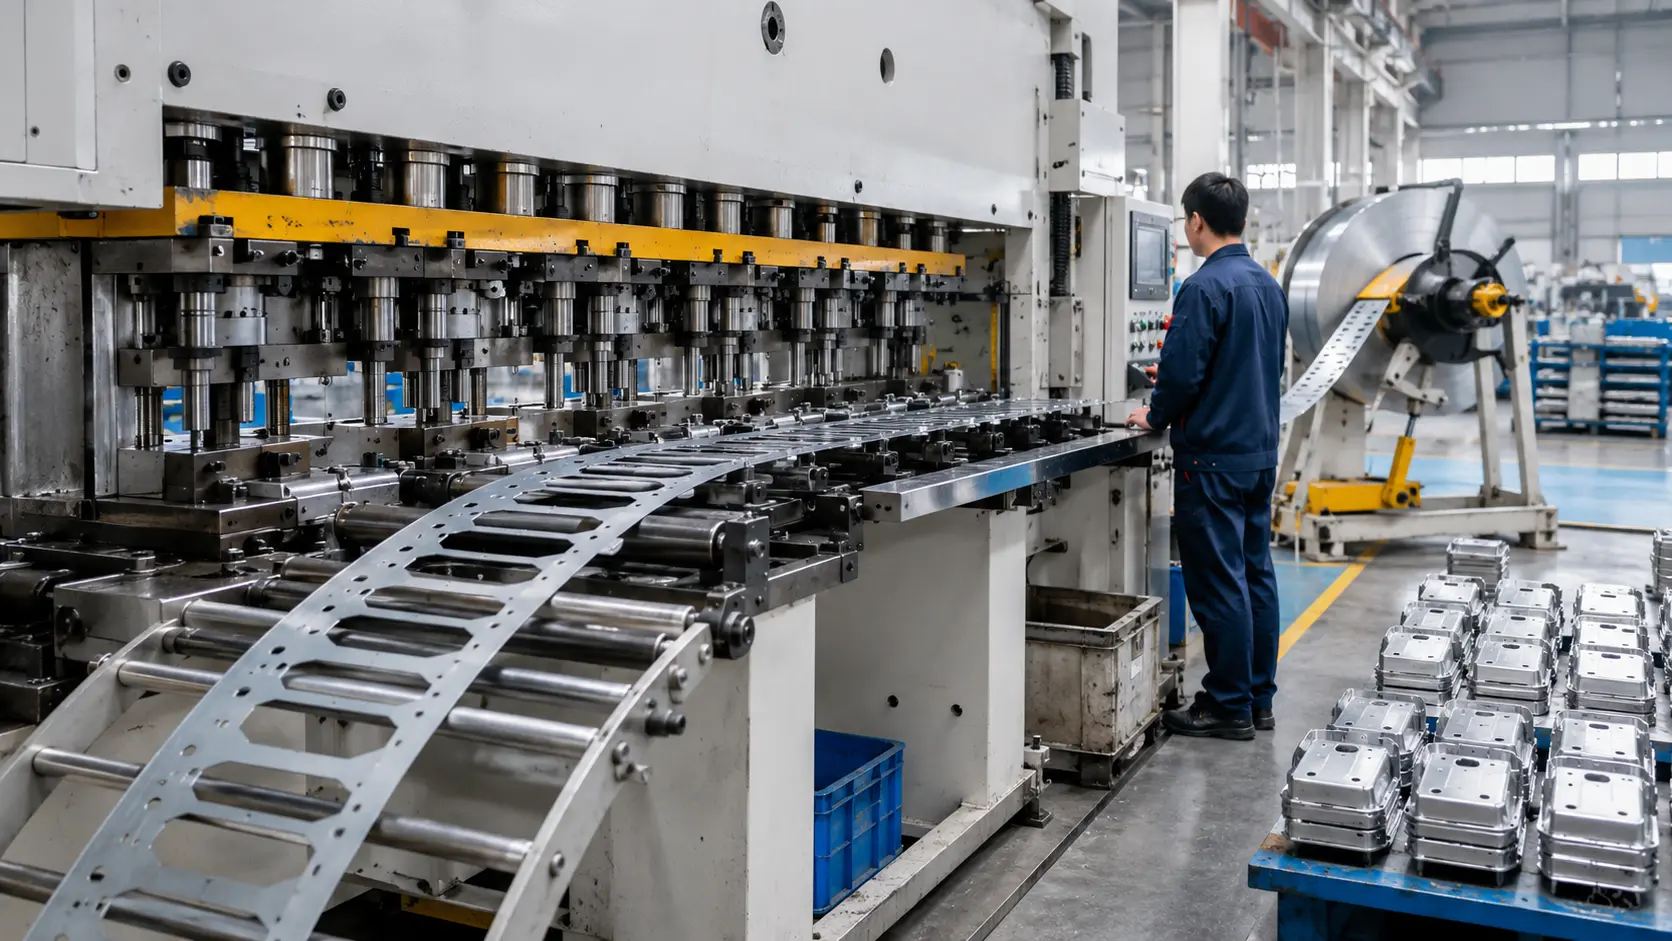
03
大量生産向けのストリップフィードによる順送金型プレス加工

順送金型プレス加工

順送金型プレス加工は、1つの金型内の複数ステーションに帯状材料を送り込みます。各プレスストロークで工程の一部が完了し、最終部品が成形されます。繰り返し部品、大量生産、安定した公差、および金型承認後の個当たりコスト低減に最適です。.

順送金型プレス加工を見る →

対応する一般的なプレス加工

基本的な切断から複雑な成形まで、当社のプレス加工能力は幅広い作業をカバーし、お客様の製品要件と性能目標に対応します。.
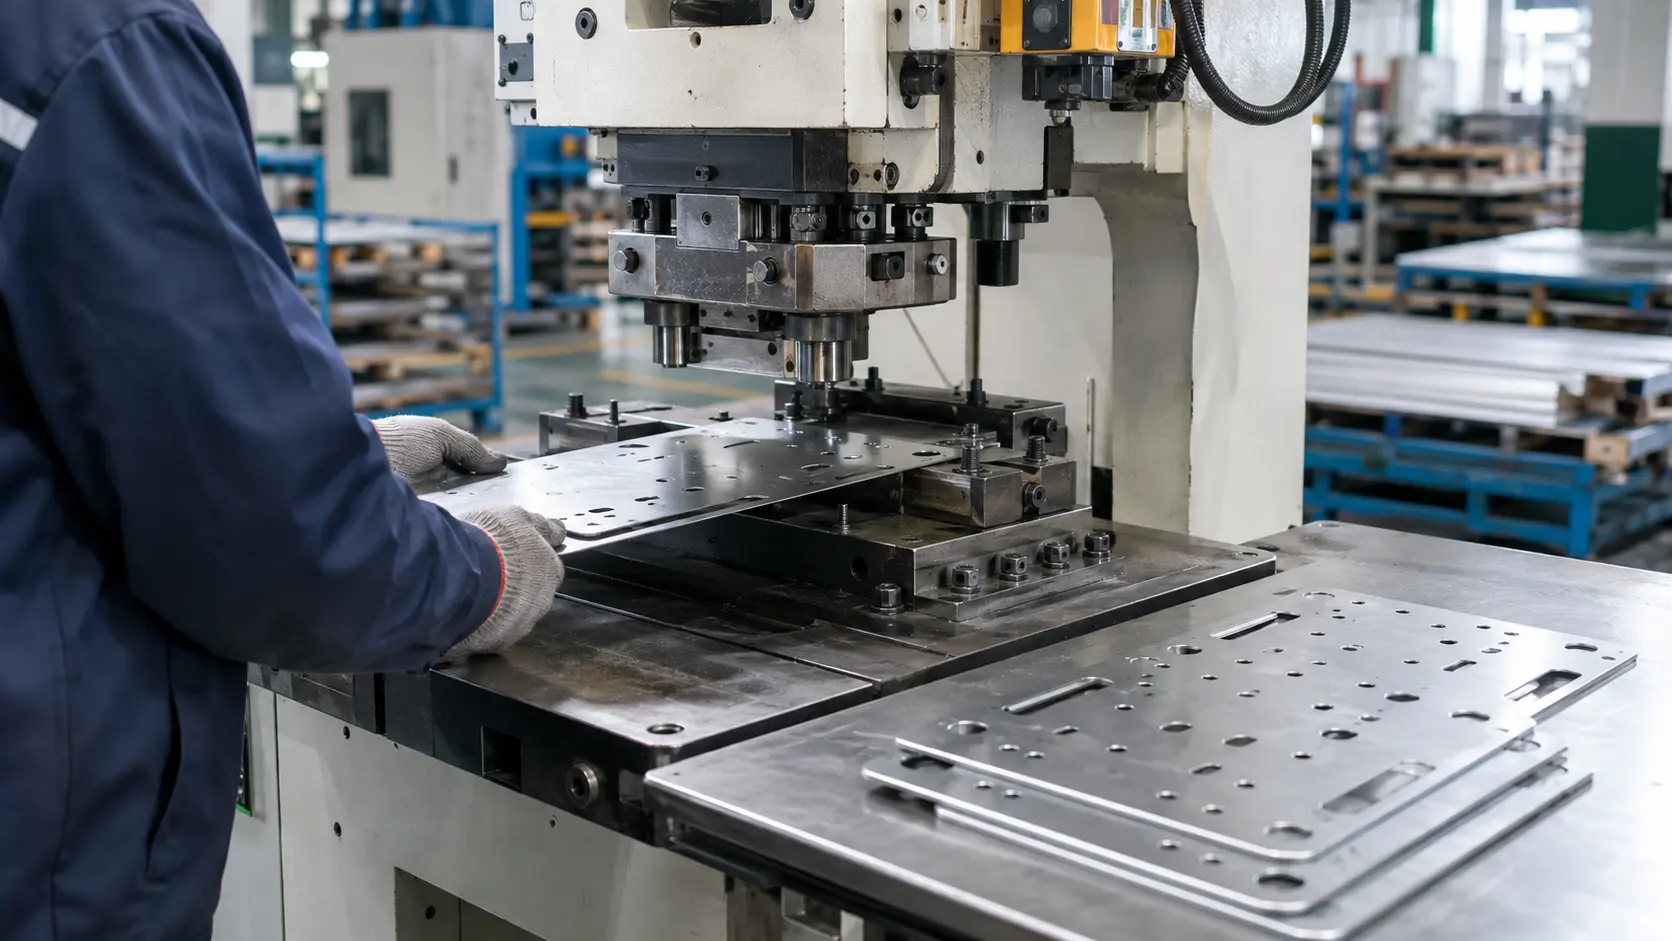
打ち抜き金属プレス加工

打ち抜き

打ち抜きは、パンチとダイを用いて板金に穴、スロット、または切り欠きを形成します。通気孔、取付穴、スロット、その他の機能的な形状に最適です。.
ブランキング金属プレス加工

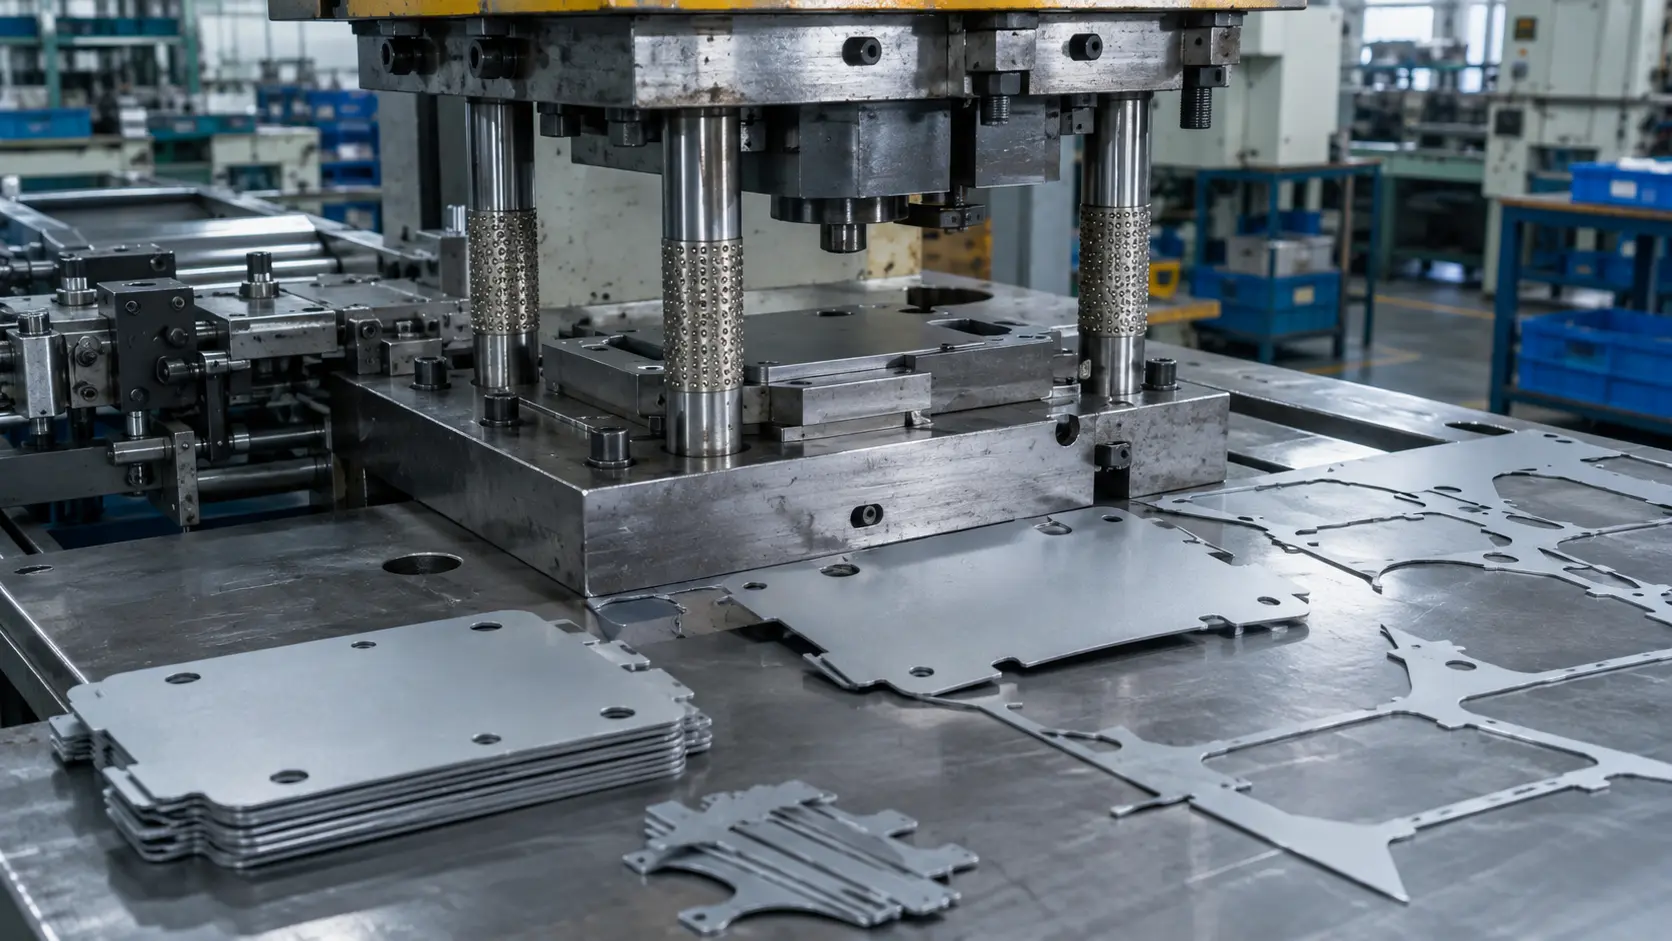
ブランキング

ブランキングは、板またはコイル材料を閉じた輪郭に沿って切断し、必要な平坦形状またはプロファイルを製作します。きれいなエッジと一貫した寸法を確保します。.
フランジ加工金属プレス加工

フランジ加工

フランジング.

深絞り金属プレス加工

フランジングは、穴または部品の外周に沿って隆起したエッジを成形し、剛性の向上、組立時の位置合わせの改善、または締結、シーリング、補強のための表面を形成します。

深絞り.

図面をお送りいただければ、プロセスレビューと金型のご提案をいたします。 プレス部品

  • 一般的な種類

  • ブラケット

  • プレート

  • 補強材

  • コネクタ

  • 金属ハウジング

  • パネル

  • 金属筐体

  • 取付フレーム

  • 構造サポート

  • ファスナー

  • 保持クリップ

公差参考

金属プレス加工の一般公差参考.

直線寸法
+
個別に公差が指定されていない寸法については、該当する場合、ISO 2768-1 クラスmを一般参考として使用できます。最終公差は、部品形状、材料板厚、金型構造、成形の複雑さ、および検査要件によって異なります。 公称長さ L (mm)
0.5 – 60.10
デフォルト公差 (±mm)0.20
>6 – 300.30
>120 – 4000.50
>400 – 10000.80
>1000 – 20001.20
>2000 – 40002.00
角度寸法
+
短辺長さ L (mm) デフォルト角度公差
≤10±1°
>10 – 50±0°30′
>50 – 120±0°20′
>120 – 400±0°10′
>400±0°5′
外側半径 & 面取り
+
R または C (mm) 公称長さ L (mm)
0.5 – 30.20
>3 – 60.50
デフォルト公差 (±mm)1.00
i
参考値。プロジェクト固有の公差は、図面、材料、金型、プロセス条件、検査要件に基づいて確認する必要があります。.

金属プレス加工材料

材料選定は、プレス加工の実現性、金型寿命、寸法安定性、長期的な総製造コストに直接影響します。SR MFGは、一般的に使用される幅広い産業用プレス加工材料に対応しています。プロジェクトの初期段階で、部品の形状、強度要件、生産量を確認し、量産に適した安定かつ拡張性のある材料オプションの選定を支援します。.

金属プレス加工で一般的に使用される材料

一般的に使用される材料 金属プレス加工 には以下が含まれます 炭素鋼、亜鉛メッキ鋼板、アルミニウム合金、ステンレス鋼、特殊コーティング鋼板.
材料選定では以下を考慮する必要があります 板厚、プレス加工プロセスの種類、金型クリアランス、成形要件、後工程の表面処理. 。これらの要因は以下に直接影響します 成形品質、寸法安定性、金型性能、生産効率、最終部品の外観.

  • 炭素鋼

  • 亜鉛めっき鋼板

  • アルミニウム合金

  • ステンレス鋼

  • 特殊コーティング鋼板

炭素鋼

標準プレス可能板厚:0.5~3.2 mm

適合プロセス:打ち抜き / ブランキング / 曲げ / フランジング / エンボス加工;軽度の深絞りも可能

大量長期生産:最適

金型・コストへの影響:材料コストが低く、供給が安定しており、プレス加工のプロセスウィンドウが広い;長期生産において比較的金型に優しい

成形リスクと設計上の制限:バリの方向、穴とエッジの距離、最小フランジ高さ、曲げ半径、成形後の平坦度を管理する

表面・後工程との適合性:平滑な表面;粉体塗装、塗装、メッキ、電着塗装、溶接、バリ取りに対応

冷間圧延鋼板の材料詳細を見る →

標準プレス可能板厚:0.5~3.0 mm

適合プロセス:打ち抜き / ブランキング / 曲げ / 成形 / 浅絞り / 順送プレス加工

大量長期生産:最適

金型・コストへの影響:非常にコスト効率が高く加工が容易;大量生産のブラケット、クリップ、カバー、一般的な板金部品に適している

成形リスクと設計上の制限:過度に厳しい曲げ半径、狭いスロット、鋭い内角を避ける;スプリングバックは通常管理可能

表面・後工程との適合性:塗装、粉体塗装、メッキ、溶接、組立作業に対応

標準プレス可能板厚:1.5~6.0 mm

適合プロセス:ブランキング / 打ち抜き / 曲げ / フランジング / 成形 / 重荷重プレス加工

大量長期生産:中厚板プレス部品に適している

金型・コストへの影響:多くの合金材料より低コスト;厚板はプレス能力と金型負荷を増大させる

成形リスクと設計上の制限:エッジ品質、スケール除去、穴変形、曲げ割れを管理する必要がある、特に厚肉部品では重要

表面および下流工程との適合性:通常の熱間圧延鋼材よりも優れた表面状態。洗浄後に塗装、粉体塗装、溶接、亜鉛めっきに対応

標準プレス可能板厚:1.5~6.0 mm

適合プロセス:ブランキング / パンチング / 曲げ / 成形 / 構造用スタンピング

大量長期生産:強度と軽量化が重要な場合に適しています

金型・コストへの影響:高強度化により部品板厚を低減できますが、金型負荷、工具摩耗、成形力が増加します

成形リスクと設計限界:軟鋼よりもスプリングバックが大きく、割れリスクが高くなります。曲げ半径、圧延方向、成形順序を慎重に検討する必要があります

表面および下流工程との適合性:粉体塗装、塗装、溶接、亜鉛めっきに対応。洗浄とエッジのバリ取りを推奨

亜鉛めっき材料

標準プレス可能板厚:0.5~3.2 mm

適合プロセス:パンチング / ブランキング / 曲げ / フランジング / エンボス / 軽成形

大量長期生産:耐食性スタンピング部品に最適

金型・コストへの影響:優れた防食性を備えたコスト効率の良い材料。亜鉛コーティングは長期生産において金型メンテナンス要件を増加させる可能性があります

成形リスクと設計限界:コーティング損傷、粉化、かじり、急激な曲げでの割れを制御する必要があります。過度に厳しい成形は避けてください

表面および下流工程との適合性:粉体塗装、塗装、スポット溶接、組立に対応。切断エッジおよび成形部には防食処理が必要な場合があります

溶融亜鉛めっき鋼板の材料詳細を見る →

標準スタンピング板厚:0.5~2.5 mm

適合プロセス:パンチング / ブランキング / 曲げ / フランジング / 精密スタンピング / 軽成形

大量長期生産:キャビネット、筐体、家電部品、精密スタンピングパネルに最適

金型・コストへの影響:溶融亜鉛めっき鋼板よりも均一なコーティング。安定した外観と制御されたスタンピング性能に適しています

成形リスクと設計限界:コーティングの傷、バリ、急激な曲げでの割れを制御する必要があります。非常に厳しい成形には適していません

表面および下流工程との適合性:塗装、粉体塗装、電着塗装、スポット溶接、めっき組立に適した表面

電気亜鉛めっき鋼板の材料詳細を見る →

標準スタンピング板厚:0.6~3.0 mm

適合プロセス:パンチング / ブランキング / 曲げ / フランジング / エンボス / 自動車用スタンピング

大量長期生産:成形後の塗装を必要とするスタンピング部品に最適

金型・コストへの影響:防食性、溶接性、塗料密着性のバランスが良好。金型設計ではコーティングの挙動を考慮する必要があります

成形リスクと設計限界:厳しい成形ではコーティングの粉化が発生する可能性があります。曲げ半径、成形深さ、金型表面状態を制御する必要があります

表面および下流工程との適合性:塗装、粉体塗装、電着塗装、スポット溶接との優れた適合性

アルミニウム合金

標準スタンピング板厚:0.5~4.0 mm

適合プロセス:パンチング / ブランキング / 曲げ / フランジング / エンボス / 中程度の成形

大量長期生産:耐食性が要求される軽量スタンピング部品に適しています

金型・コストへの影響:炭素鋼よりも材料コストが高い。軟質材料は金型摩耗をある程度低減しますが、かじりと表面傷の管理が必要です

成形リスクと設計限界:スプリングバック、急激な曲げでの割れ、表面マーキングを制御する必要があります。曲げ半径は軟鋼よりも大きくする必要があります

表面および下流工程との適合性:アルマイト処理、粉体塗装、ヘアライン加工、研磨、溶接、接着接合に対応

5052-H32アルミニウムの材料詳細を見る →

標準プレス可能板厚:0.5~3.0 mm

適合プロセス:パンチング / ブランキング / 曲げ / フランジング / エンボス / 軽度の深絞り

大量長期生産:軽負荷のアルミニウムスタンピング部品に適しています

金型・コストへの影響:多くの構造用アルミニウム合金よりも経済的。成形が容易で、スタンピング金型に比較的適しています

成形リスクと設計限界:低強度のため荷重支持用途には制限があります。成形時の表面傷と変形を制御する必要があります

表面および下流工程との適合性:アルマイト処理、粉体塗装、塗装、研磨、軽溶接に対応

��ルミニウム材料の詳細を見る →

標準スタンピング板厚:0.3~2.5 mm

適合プロセス:パンチング / ブランキング / 曲げ / エンボス / 浅絞り / 軟質アルミニウム成形

大量長期生産:非構造用スタンピング部品に適しています

金型・コストへの影響:良好な成形性と適度な材料コスト。軟質材料は金型クリアランスと表面保護の慎重な管理が必要な場合があります

成形リスクと設計限界:機械的強度が低い。ハンドリングと金型表面が適切に管理されないと、へこみ、傷、変形が発生しやすくなります

表面および下流工程との適合性:アルマイト処理、研磨、ヘアライン加工、塗装、粉体塗装に対応

1060 / 1100アルミニウム材料の詳細を見る →

典型的なプレス加工可能板厚:0.8~4.0 mm

適合プロセス:打ち抜き / ブランキング / 曲げ / フランジング / 成形 / 自動車・輸送機器向けプレス加工

大量長期生産:より高い強度と耐食性が求められるプレスアルミニウム部品に適しています

金型・コストへの影響:3003より材料コストが高い;成形性、強度、耐食性のバランスに優れる

成形リスク・設計限界:スプリングバックと曲げ割れを管理する必要がある;成形方向と曲げ半径が安定生産に重要

表面処理・後工程との適合性:陽極酸化、粉体塗装、塗装、ヘアライン、研磨、溶接に対応

典型的なプレス加工可能板厚:1.0~4.0 mm

適合プロセス:打ち抜き / ブランキング / 大半径曲げ / 軽度成形 / 構造用プレス部品

大量長期生産:成形の厳しさを管理できる場合にのみ適しています

金型・コストへの影響:5052や3003より材料コストが高く成形ウィンドウが狭い;変形量が限られた構造部品に適しています

成形リスク・設計限界:割れリスクとスプリングバックが大きい;T6調質では深絞りやタイトな半径の成形には適していません

表面処理・後工程との適合性:陽極酸化、粉体塗装、機械加工、ヘアライン、組立工程に対応

6061-T6アルミニウム材料の詳細を見る →

ステンレス鋼

典型的なプレス加工可能板厚:0.4~3.0 mm

適合プロセス:打ち抜き / ブランキング / 曲げ / フランジング / エンボス / 中程度の深絞り

大量長期生産:耐食性が求められるプレス部品に適しています

金型・コストへの影響:炭素鋼より材料コストと金型摩耗が大きい;適切な金型材質、クリアランス、潤滑が必要

成形リスク・設計限界:プレス加工中の加工硬化、スプリングバック、バリ高さ、表面傷を管理する必要がある

表面処理・後工程との適合性:ヘアライン、研磨、不動態化、ビーズブラスト、溶接、組立に対応

��テンレス鋼材料の詳細を見る →

典型的なプレス加工可能板厚:0.4~3.0 mm

適合プロセス:パンチング / ブランキング / 曲げ / フランジング / エンボス / 中程度の成形

大量長期生産:耐食性が特に重要なプレス部品に適しています

金型・コストへの影響:304より材料コストと金型コストが高い;潤滑と金型摩耗管理への要求がより厳しい

成形リスク・設計限界:加工硬化とスプリングバックが軟鋼より大きい;シャープコーナーやタイトな曲げは避けるべき

表面処理・後工程との適合性:研磨、不動態化、ビーズブラスト、電解研磨、溶接、サニタリー仕上げに対応

316Lステンレス鋼材料の詳細を見る →

典型的なプレス加工可能板厚:0.4~2.5 mm

適合プロセス:パンチング / ブランキング / 曲げ / フランジング / エンボス / 軽成形

大量長期生産:コスト重視のステンレスプレス部品に適しています

金型・コストへの影響:304より材料コストが低い;軟鋼より硬質で適切な金型クリアランスと潤滑が必要

成形リスク・設計限界:304より耐食性が低い;割れ、スプリングバック、表面マーキングを管理する必要がある

表面処理・後工程との適合性:ヘアライン、研磨、ビーズブラスト、不動態化、軽度溶接に対応

��テンレス鋼材料の詳細を見る →

典型的なプレス加工可能板厚:0.4~2.5 mm

適合プロセス:打ち抜き / ブランキング / 曲げ / フランジング / エンボス / 浅絞り成形

大量長期生産:装飾用・家電用プレス部品に適しています

金型・コストへの影響:304より低コスト;金型摩耗は中程度で、大量の平坦部品・浅成形部品に適しています

成形リスク・設計限界:304より延性が低い;深絞りや厳しい成形には適していない;曲げ割れを確認する必要がある

表面処理・後工程との適合性:ヘアライン、研磨、ビーズブラスト、装飾仕上げに対応

��テンレス鋼材料の詳細を見る →

典型的なプレス加工可能板厚:0.2~2.0 mm

適合プロセス:精密プレス加工 / ブランキング / 曲げ / スプリングクリップ / 弾性成形部品

大量長期生産:精密プレスばね部品に最適

金型・コストへの影響:高強度により部品性能は向上するが、成形荷重、スプリングバック、金型摩耗が増大

成形リスク・設計限界:加工硬化とスプリングバックが大きい;曲げ半径、圧延方向、成形順序を慎重に管理する必要がある

表面処理・後工程との適合性:研磨、不動態化、精密バリ取り、組立工程に対応

標準プレス可能板厚:0.5~3.0 mm

適合なプロセス:打ち抜き / ブランキング / 曲げ / フランジング / 成形 / 自動車用プレス加工

大量長期生産:自動車、排気、熱関連のプレス部品に適しています

金型・コストへの影響:熱関連用途では304よりコスト効率が高い;装飾的外観が主な要件でないプレス部品に適しています

成形リスクと設計限界:一部の用途では成形性が304より低い;割れ、エッジ品質、曲げ性能を確認する必要があります

表面・下流工程との互換性:溶接、ヘアライン加工、不動態化、耐熱アセンブリに対応

注意: 推奨プレス板厚および成形パラメータは、材料グレード、硬度状態、板厚、金型設計、プレスプロセス種別、部品形状によって異なります。生産前に図面を共有いただき、エンジニアリングレビューを実施してください。.

金属加工プロジェクトを始める準備はできましたか?

お客様のプロジェクトに最適な材料がわからない場合は、お気軽にお問い合わせください。当社のエンジニアリングチームが、強度、重量、耐食性、総コストに基づいて適切な材料グレードと板厚をご提案します。

SR MFGが設計・製造する金属プレス製品

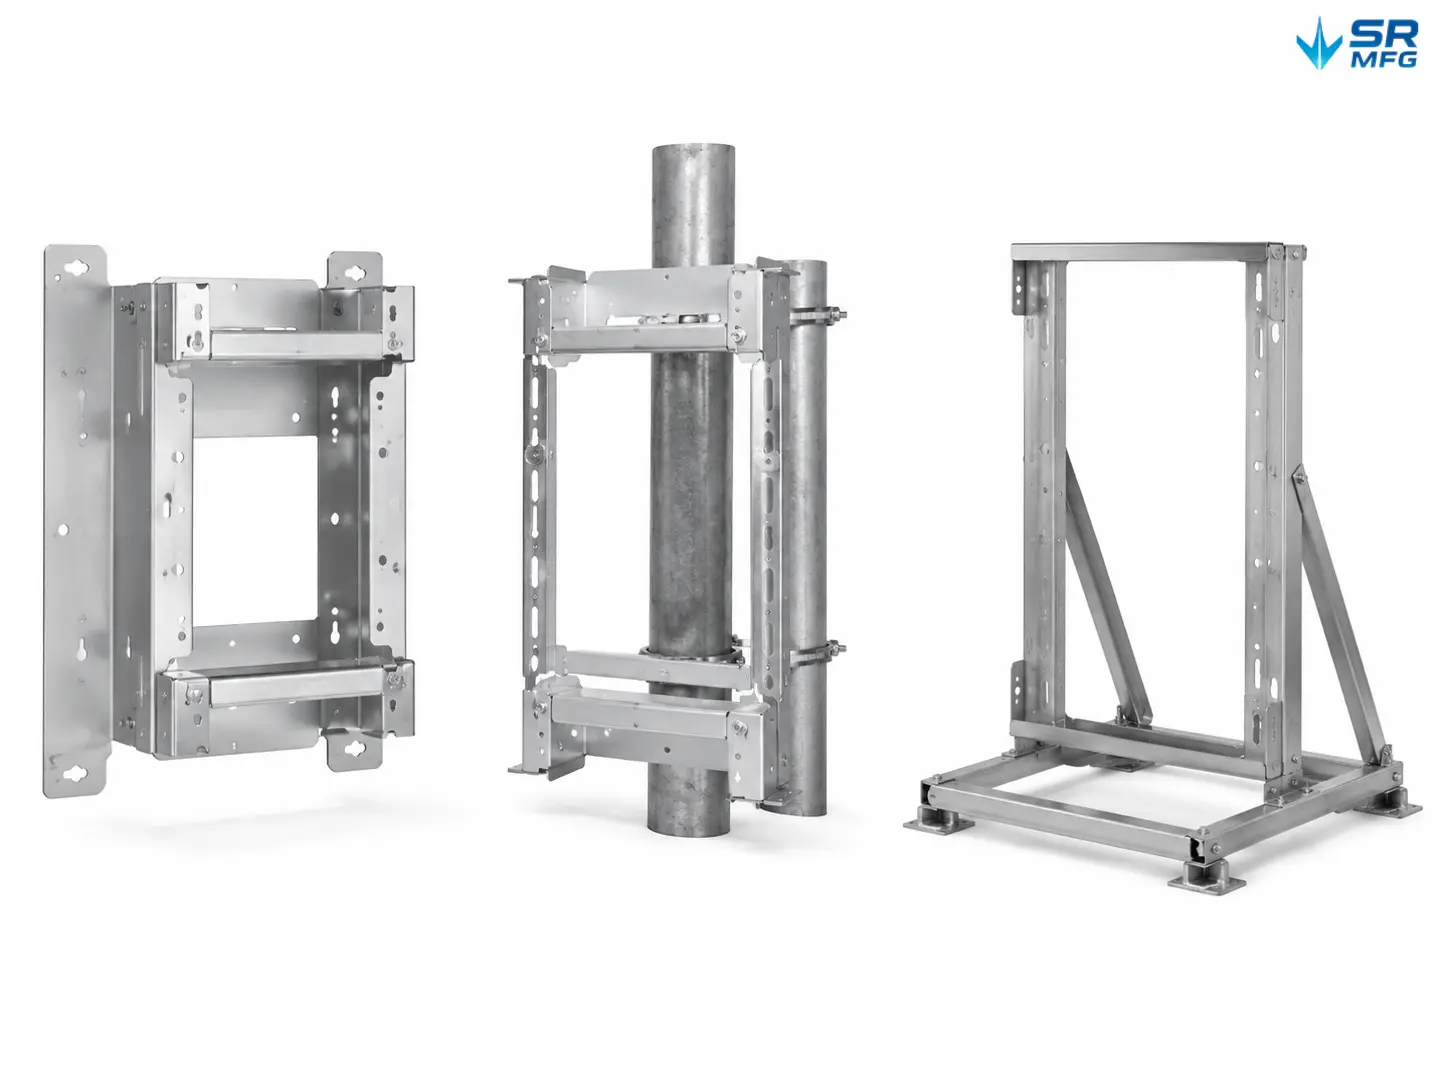
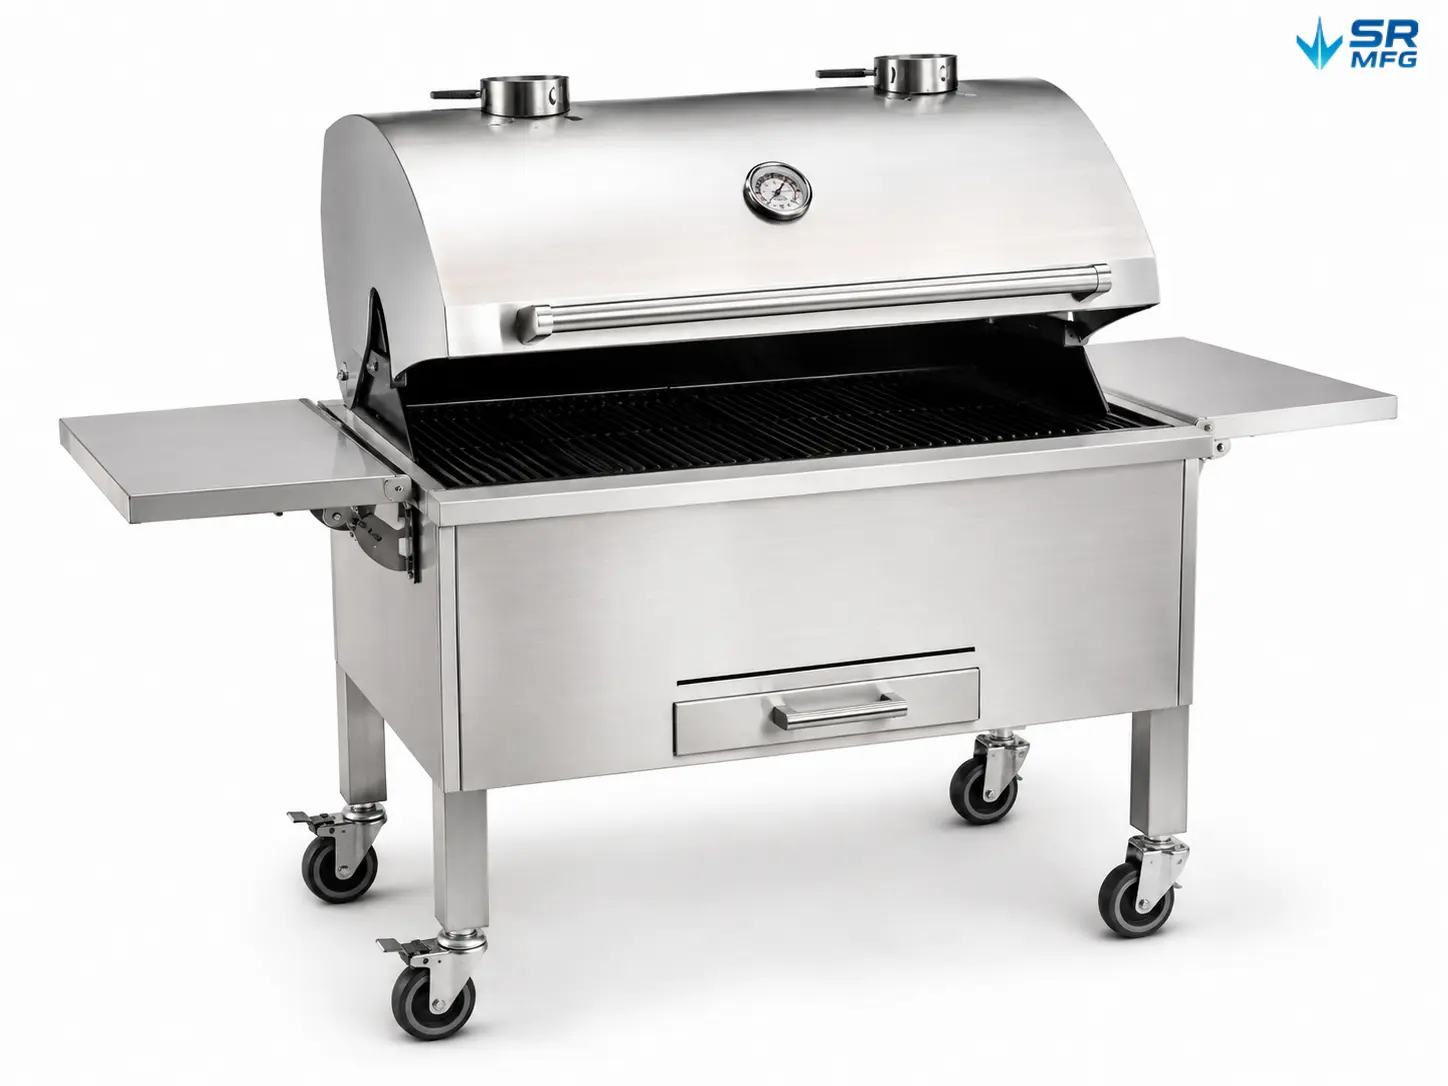
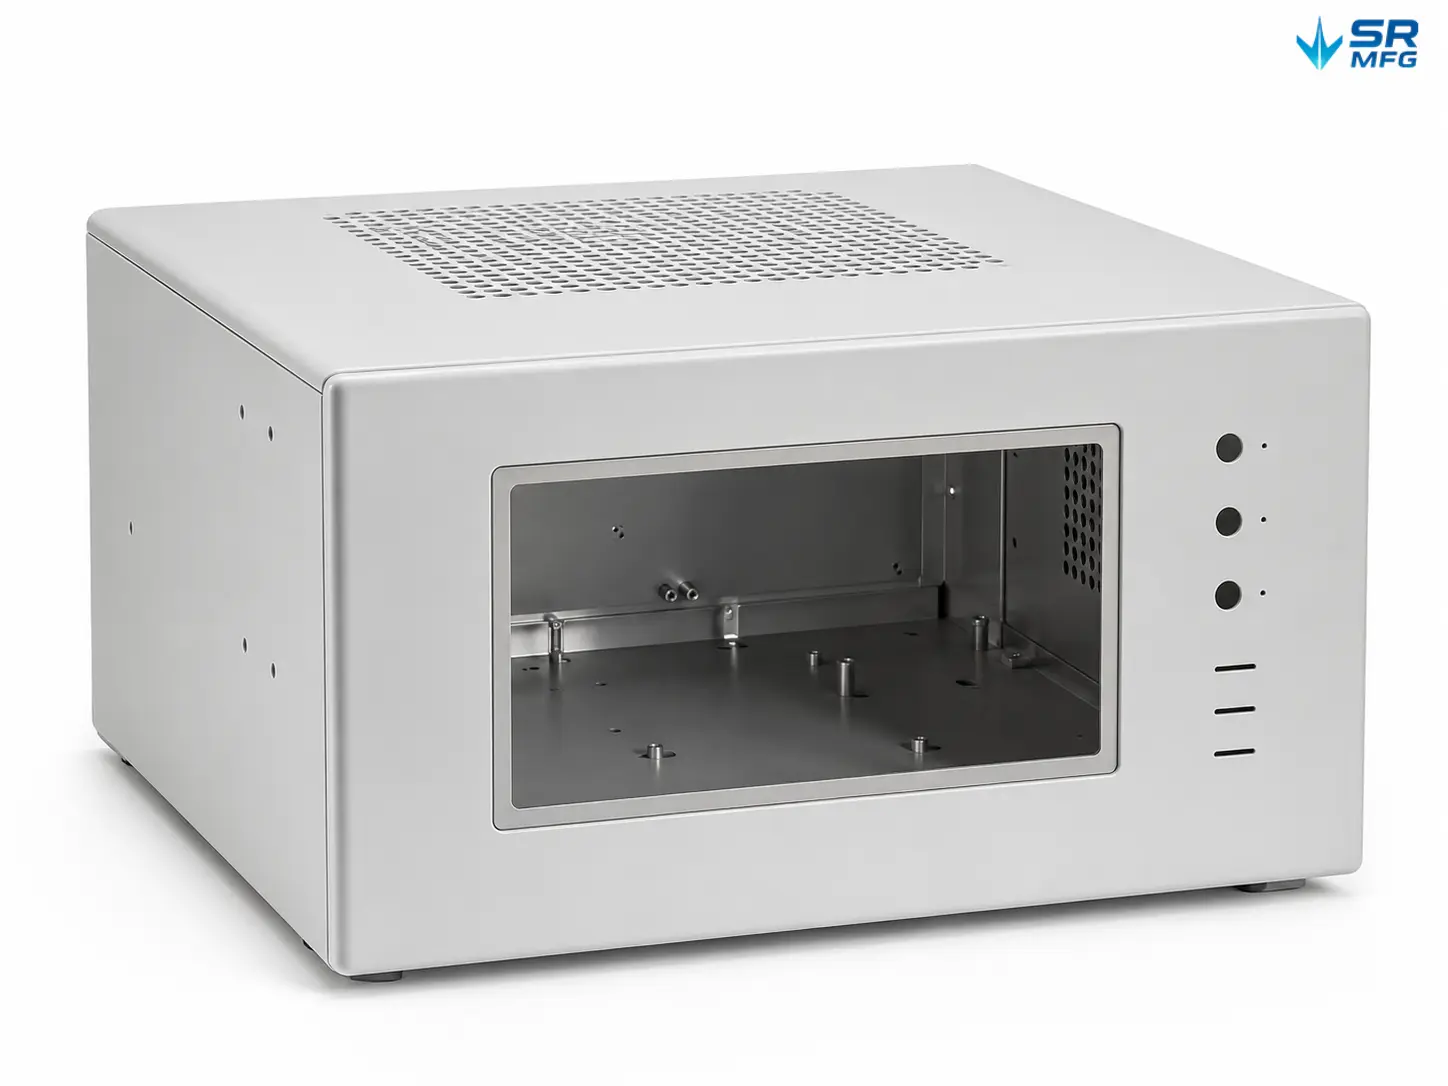
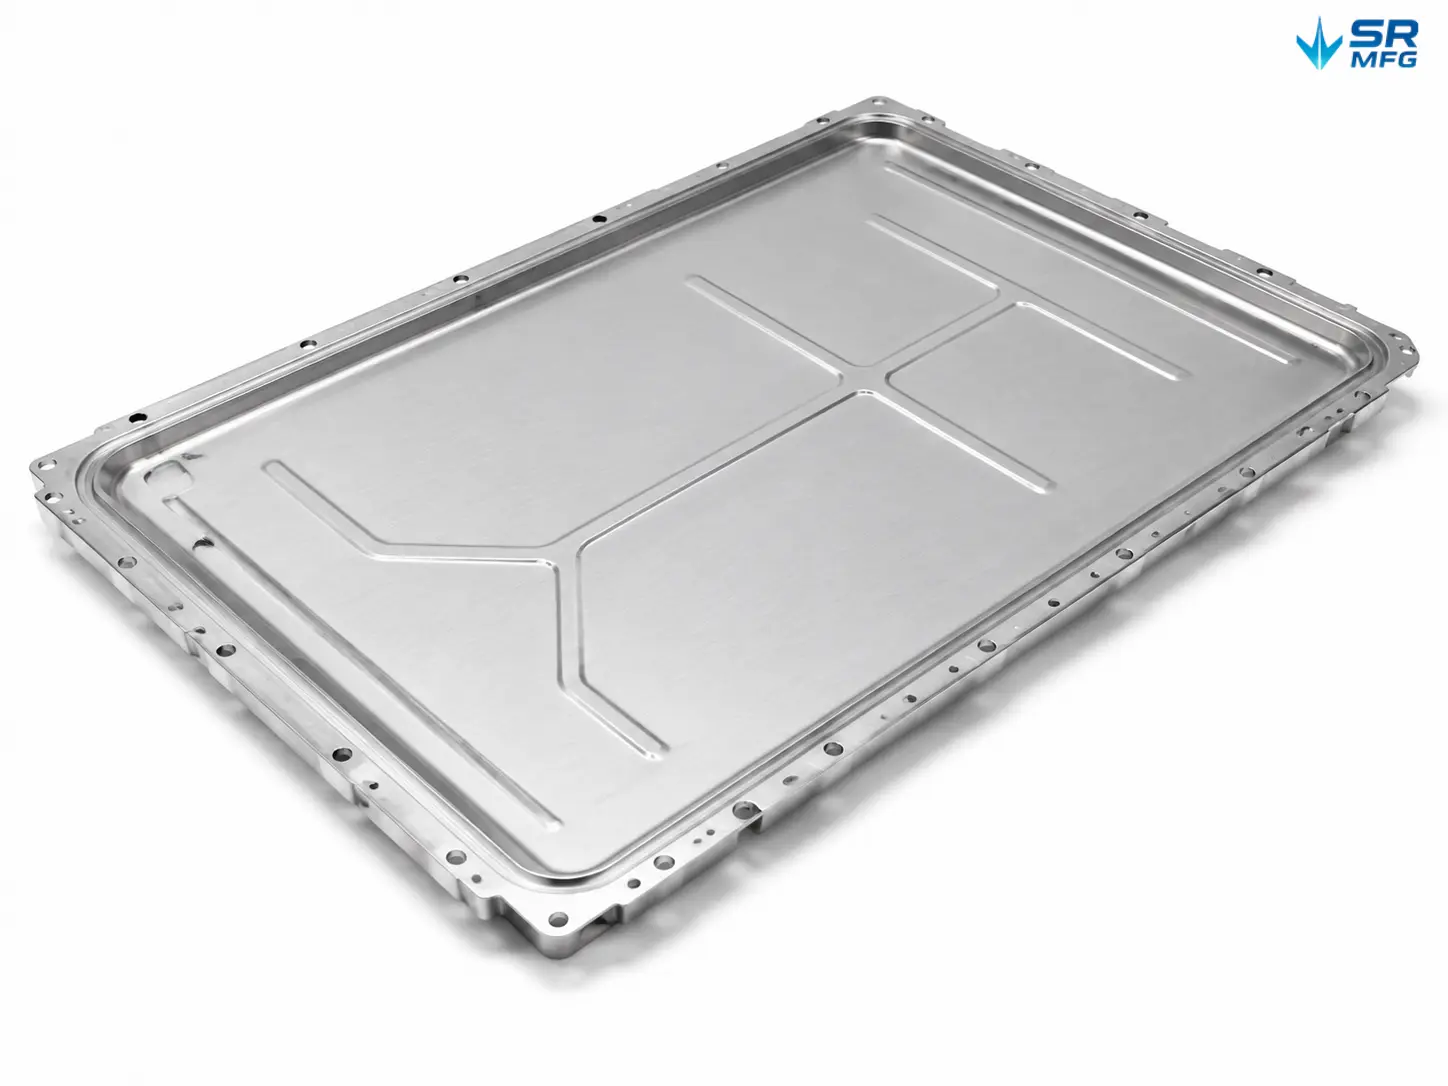
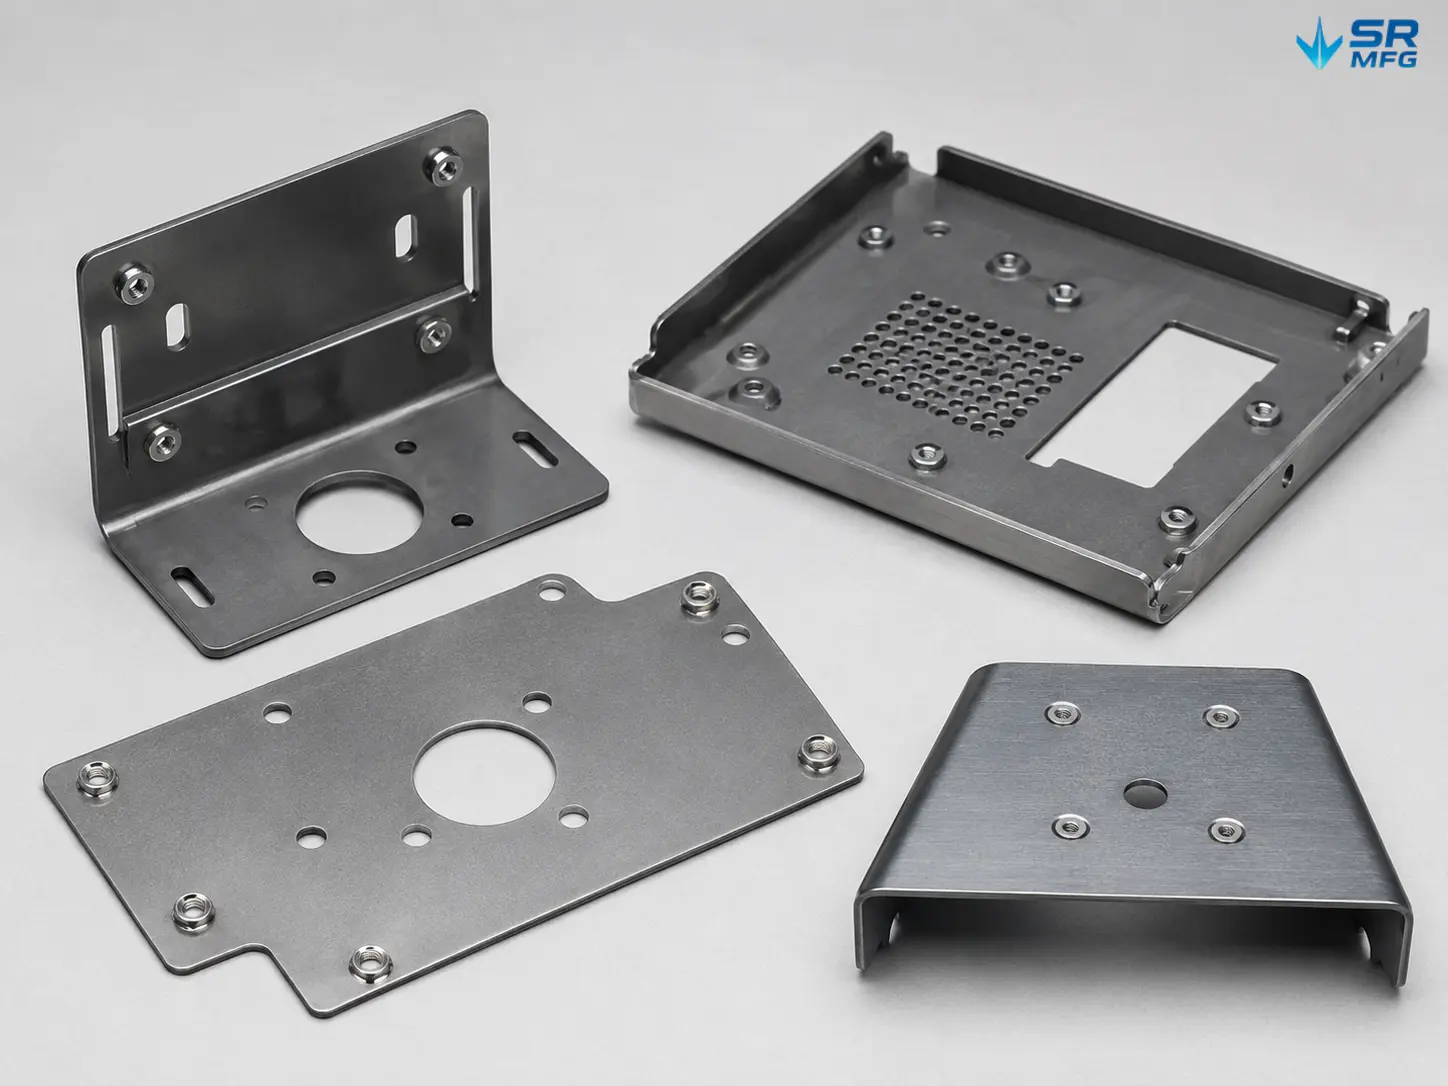
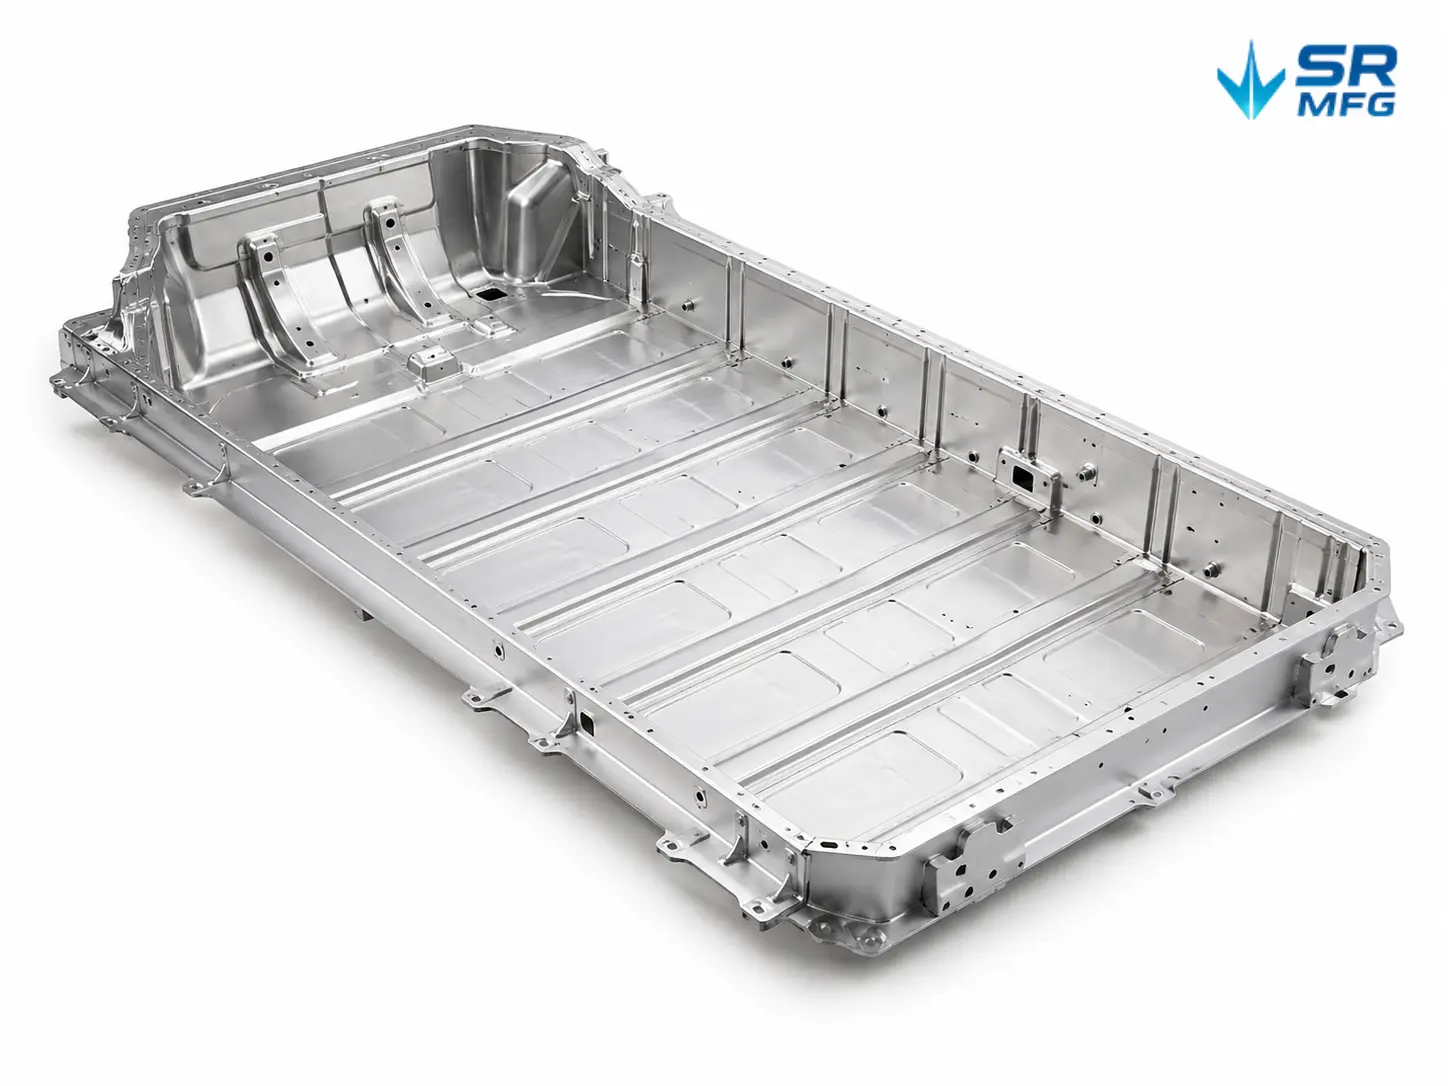
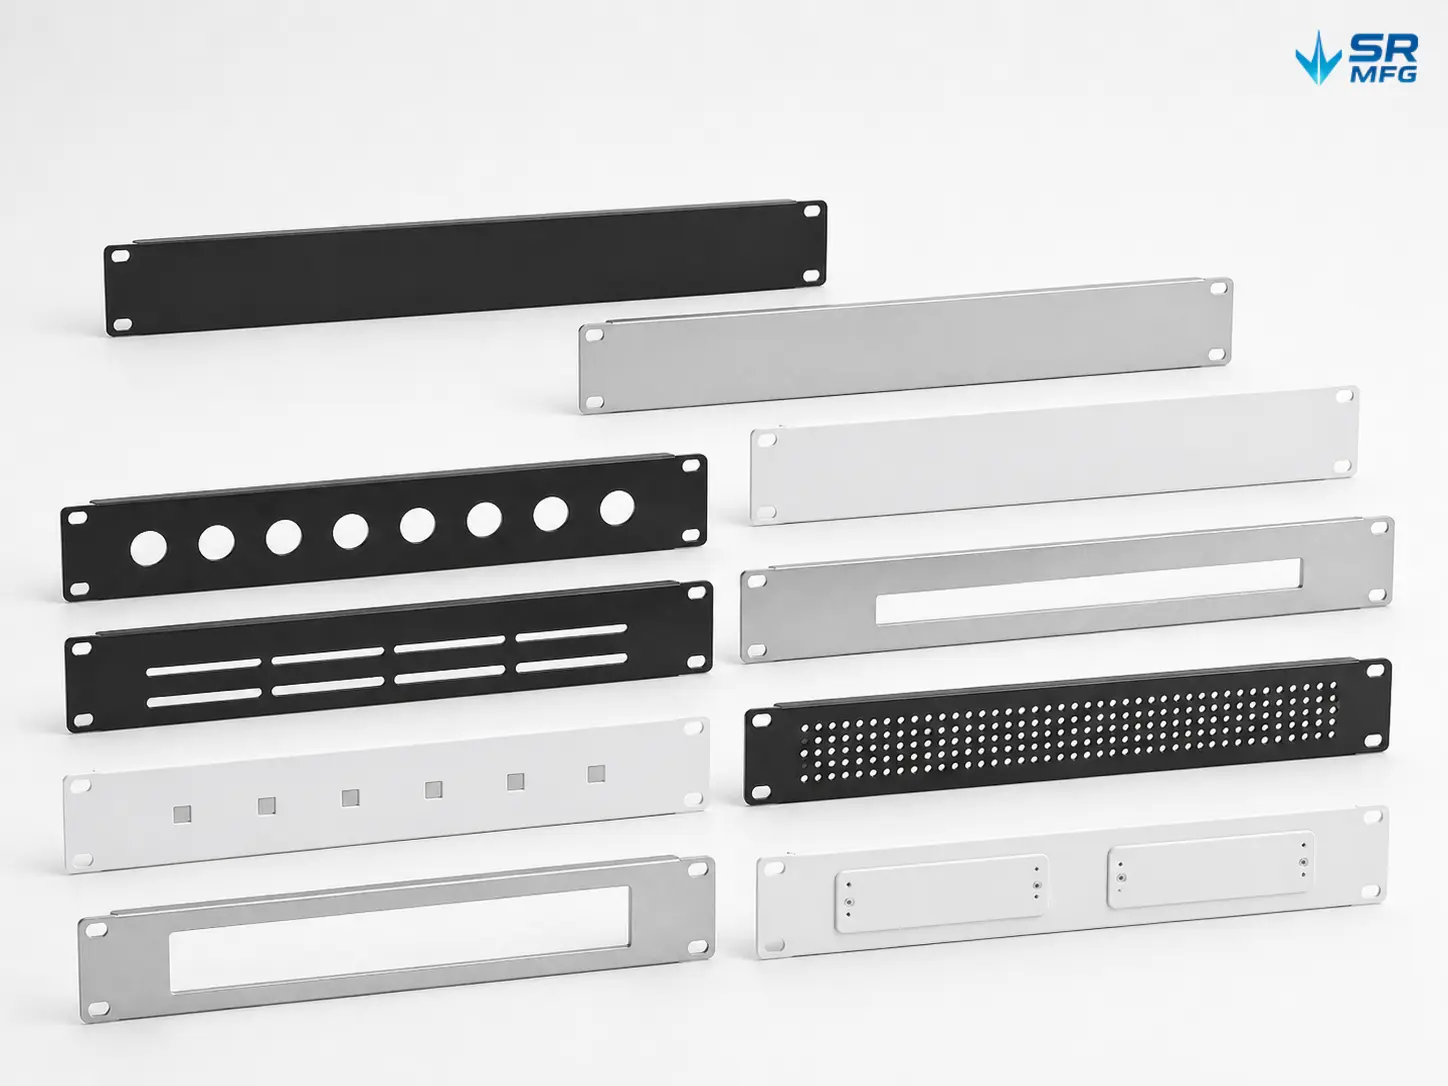
SR MFGは、ブラケット、パネル、フレーム、ハウジング/エンクロージャー、スチフナー、コネクタ、クリップ、取付金具、その他の構造用または機能用板金部品など、幅広いカスタムプレス金属部品を図面通りに設計・製造し、安定した量産に最適化しています。.

板金プレス加工 よくある質問​​

当社が一般的に対応する材料は SPCC/SECC, 亜鉛メッキ鋼板, ステンレス鋼(304/316), 、そして アルミニウム合金(5052/6061). です。標準的な板厚範囲は 5~6.0 mm です(部品形状および選択したプロセスルートに応じて、より厚い材料も検討可能です)。材料グレード、調質/硬度、表面要件をご共有いただければ、DFM段階で製造可能性と成形リスクを確認いたします。.

少量生産の最小注文数量はいくらですか? 単工程プレス, 複合金型プレス, 、そして 順送金型プレス (必要に応じて局部成形および深絞り加工を含む)。一般的な選定基準は以下の通りです:

  • 試作 / 小ロット / 設計変更が頻繁な場合: 単工程プレスによる迅速な開発と柔軟な調整

  • 安定した生産量と二次加工の削減: 複合金型による一貫性の向上とハンドリング回数の削減

  • 中~大量生産: 順送金型による安定したサイクルタイムと低い単価

お客様の 部品形状、公差、生産量、リードタイム目標, に基づいて最適なルートを推奨し、コストと納期を左右する主要因をご説明します。.

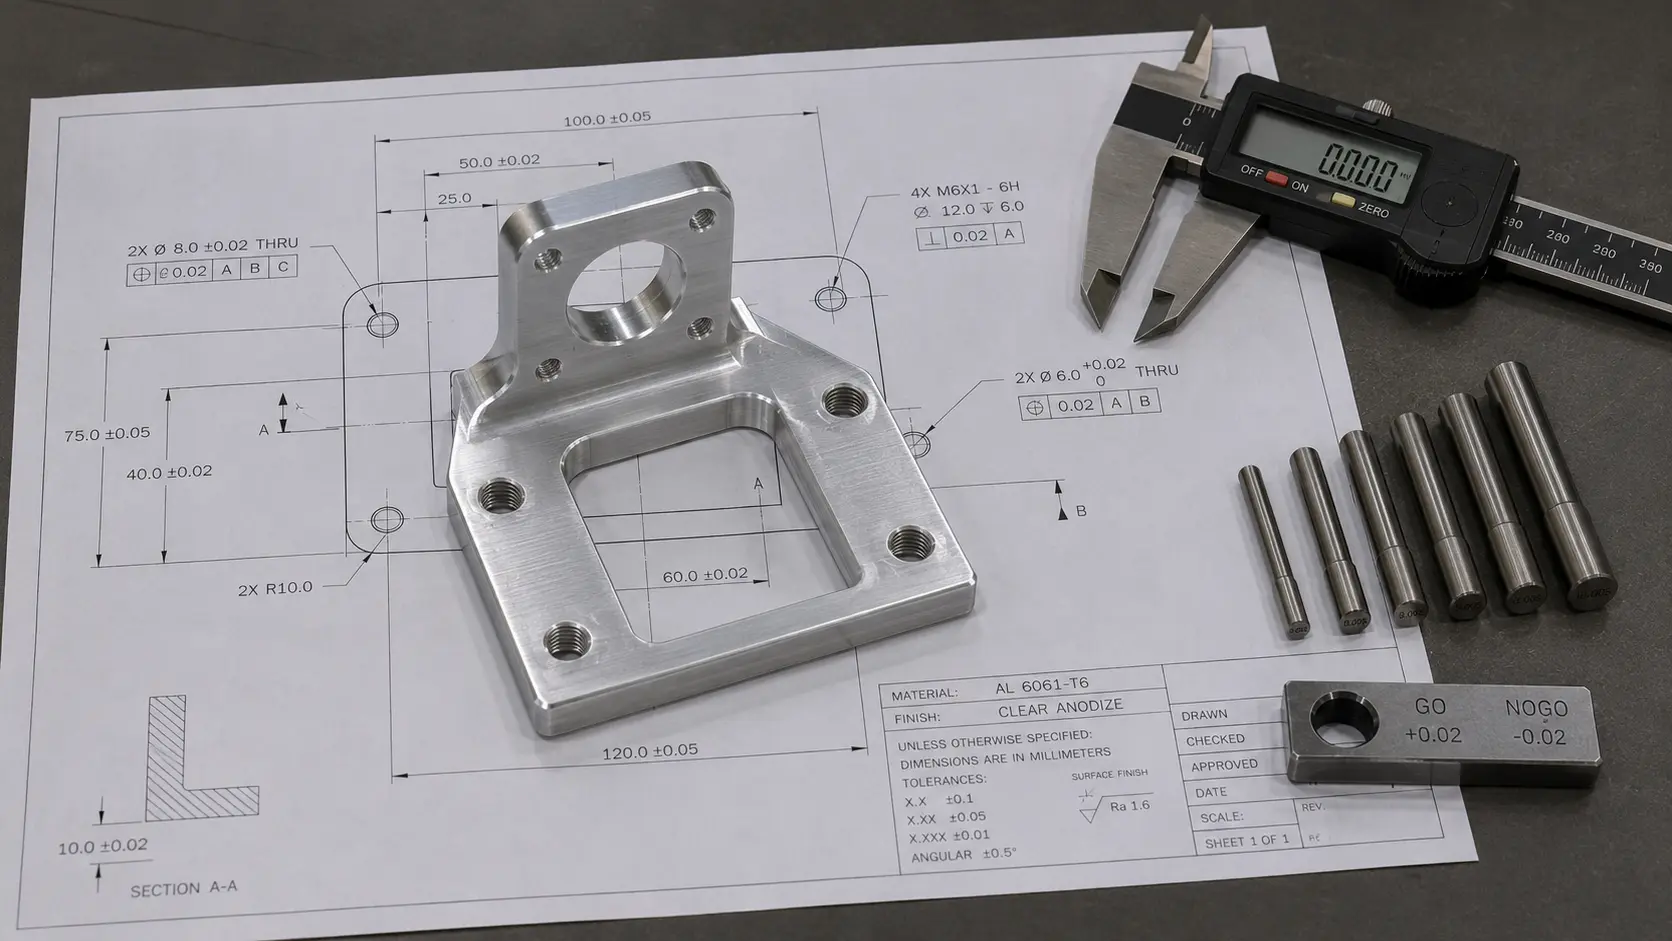
公差能力は、材料、部品の複雑さ、プロセスルート、検査方法によって異なります。評価時に 品質重要特性(CTQ) を特定し、適切な管理計画を策定します。その後、 初品検査(FAI)+工程内検査 を用いて、バッチ間の一貫性を維持します。.

図面とアセンブリ要件をご提供いただければ、 穴位置、曲げ寸法、エッジ間距離、平坦度、直角度, などの特性について達成可能な公差をご提案し、生産におけるCTQのサンプリングまたは全数検査戦略を定義します。.


評価を迅速化するため、以下をご提供ください:

  • 完全な寸法記入と公差指定を伴う2D図面(GD&T推奨) (公差、データム、バリ方向、外観表面要件)

  • 3Dファイル (利用可能な場合)

  • 材料グレード / 板厚 / 必要な表面仕上げ

  • 推定数量 (試作数量、月間需要、または年間予測)および目標リードタイム

完全な情報をもとに、まずDFMフィードバックと工程評価から始め、その後試作品と量産リードタイム計画をご提案します。金型が必要な場合は、金型のタイムラインと主要マイルストーン(トライアウト、調整、FAI承認など)もご提示します。.

通常、以下の品質フローに従っています 受入検査 → 初品検査(FAI) → 工程内検査(IPQC) → 出荷検査(OQC), 、CTQ寸法の検査記録を保持しています。.

不適合が発生した場合、迅速に対応し 影響を受けた部品の隔離・選別、根本原因の特定、是正措置の実施, を行い、明確なクローズドループの更新(問題の説明、範囲・影響、是正・予防措置、再検証結果)をご提供します。必要に応じて、 ロットトレーサビリティの詳細と検査報告書 をお客様のご要望に応じて提供することも可能です。.

金属プレス加工の技術資料

トップへ戻る